Table des Matières
Introduction
Grâce à sa haute précision, son rendement élevé et sa faible zone affectée thermiquement, le soudage laser est largement utilisé dans des domaines tels que la transformation de l'acier inoxydable, la fabrication automobile, la tôlerie et la production d'équipements industriels. Avec la popularisation des postes de soudage laser portables, de plus en plus d'utilisateurs se posent une question essentielle : les postes de soudage laser ont-ils besoin de gaz ?
La réponse est oui. La plupart des applications de soudage laser nécessitent un gaz de protection pour garantir la qualité de la soudure. Ce gaz permet de prévenir l'oxydation, d'améliorer la stabilité du soudage, de réduire les projections et d'optimiser l'état de surface. Les exigences en matière de type de gaz et de débit varient selon les matériaux et les procédés de soudage. Cet article analyse en détail les raisons pour lesquelles le soudage laser requiert un gaz de protection, présente les types de gaz de protection courants, leurs avantages et leurs inconvénients, et explique comment choisir la solution la plus adaptée en fonction des matériaux et des applications, afin d'améliorer l'efficacité et la qualité de vos opérations de soudage laser.
Pourquoi les soudeuses laser ont-elles besoin de gaz ?
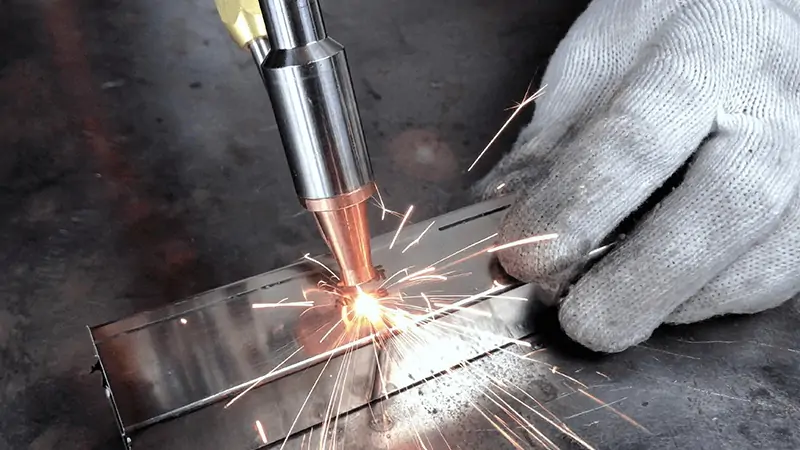
Lors du soudage laser, le métal fond rapidement sous l'effet de la chaleur. Sans protection gazeuse, la soudure est sujette à l'oxydation, à la porosité, aux projections et à une formation instable. Le gaz de soudage laser n'est pas un simple accessoire ; il constitue un facteur déterminant pour la qualité et l'aspect de la soudure, ainsi que pour la stabilité de l'équipement. En particulier pour le soudage de l'acier inoxydable, de l'aluminium et de l'acier galvanisé, un gaz de protection adapté améliore considérablement le résultat.
- Prévenir l'oxydation et protéger le bain de fusion : lors du soudage laser, le bain de fusion est exposé à l'air et s'oxyde facilement, ce qui peut entraîner un noircissement, une décoloration, voire une perte de résistance de la soudure. L'utilisation d'un gaz de soudage laser adapté permet d'isoler l'oxygène, de stabiliser le bain de fusion et d'améliorer la qualité de surface de la soudure. Pour le soudage de l'acier inoxydable, le choix du gaz le plus approprié est primordial.
- Amélioration de la stabilité et de la pénétration de la soudure : le gaz de protection stabilise l’état du bain de fusion, ce qui rend la pénétration de la soudure plus uniforme et réduit les problèmes tels que la porosité, l’effondrement et les discontinuités de soudure.
- Réduction des projections et du post-traitement : en l’absence de protection gazeuse, les projections de soudage augmentent considérablement, les bords des soudures deviennent rugueux et les coûts de nettoyage ultérieurs sont élevés.
Différents gaz conviennent à différents matériaux
- Argon : Effet protecteur stable, convient à l'acier inoxydable et à l'aluminium.
- Azote : Coût inférieur, applicable à certains aciers inoxydables et aciers au carbone.
- Hélium : Meilleure pénétration, mais coût plus élevé.
Le choix du gaz utilisé pour le soudage laser nécessite une évaluation complète basée sur le matériau, l'épaisseur et les exigences de soudage.
Les différents gaz nécessitent différents matériaux et leur coût varie. Pour plus de détails, consultez : Argon ou azote pour le soudage laser : quel gaz utiliser ?
Les soudeuses laser portatives nécessitent également du gaz : elles utilisent un gaz de protection pour protéger le bain de fusion, réduire l’oxydation et améliorer la formation de la soudure. Les avantages sont encore plus marqués en soudage continu et en traitement des métaux à haute réflectivité.
Types de gaz de protection pour le soudage laser
En soudage laser, le choix du gaz de protection influe directement sur la qualité de la soudure, la pénétration, la maîtrise des projections et le coût du soudage. Les gaz de protection les plus courants sont les suivants :
Argon
L'argon est l'un des gaz de soudage laser les plus utilisés. Ses propriétés chimiques stables et son excellent pouvoir protecteur permettent de réduire l'oxydation et la porosité des soudures. Fréquemment employé pour le soudage de haute qualité, il est le premier choix des utilisateurs recherchant le meilleur gaz pour le soudage laser de l'acier inoxydable.
Avantages :
- Formation de soudure stable
- Bon effet de contrôle de l'oxydation
- Convient aux applications de soudage exigeantes, comme le soudage de l'acier inoxydable et de l'aluminium.
Inconvénients :
- Le coût est supérieur à celui de l'azote
- La pénétration est relativement superficielle pour certaines soudures de plaques épaisses.
Azote
L'azote, moins coûteux, est largement utilisé pour le soudage de certains aciers inoxydables et aciers au carbone. Comparé à l'argon, il peut améliorer l'efficacité du soudage pour certains matériaux. En pratique, de nombreux utilisateurs comparent le soudage laser à l'argon et à l'azote afin d'optimiser le rapport qualité-prix.
Avantages :
- Coût d'utilisation réduit
- Vitesse de soudage plus rapide
- Convient pour le traitement de certains aciers inoxydables et aciers au carbone
Inconvénients :
- La porosité peut apparaître dans certains matériaux
- Ne convient pas à certaines opérations de soudage de l'aluminium.
Hélium
L'hélium possède une conductivité thermique élevée, ce qui améliore l'efficacité du transfert d'énergie laser. Il convient aux matériaux à haute réflectivité et au soudage à pénétration profonde. On l'utilise généralement pour le soudage industriel de pointe ou le traitement de matériaux spéciaux.
Avantages :
- Pénétration plus forte
- Des cordons de soudure plus uniformes
- Convient au soudage laser haute puissance
Inconvénients :
- Coût élevé de l'essence
- Les frais d'utilisation sont nettement plus élevés que pour l'argon et l'azote.
Gaz mixte
Certaines applications industrielles utilisent des mélanges de gaz, tels que l'argon + l'hélium ou l'argon + l'azote, pour équilibrer la qualité du soudage, la pénétration et le coût.
Avantages :
- Équilibre les performances de soudage
- Améliore l'adaptabilité des processus
- Les paramètres peuvent être optimisés pour différents matériaux
Inconvénients :
- Exigences élevées en matière de proportions de mélange de gaz
- Le débogage des processus est plus complexe
Le choix du gaz utilisé pour le soudage laser nécessite une évaluation complète basée sur le type de matériau, l'épaisseur de soudure et les besoins de production.
Risques liés au soudage laser sans gaz de protection
Bien qu'il soit possible d'effectuer un soudage laser sans gaz de protection dans certaines conditions de travail, l'absence de gaz de protection pour le soudage laser entraîne généralement les problèmes suivants.
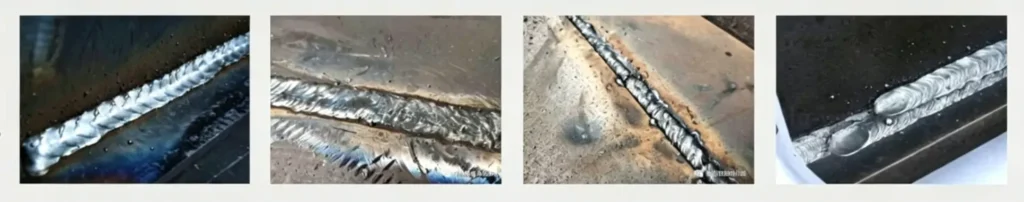
- Oxydation de la soudure : Le bain de fusion est en contact direct avec l’air et s’oxyde facilement à haute température, ce qui provoque un noircissement et une décoloration de la soudure, altérant ainsi la qualité de surface. Ce phénomène est plus marqué pour l’acier inoxydable et l’aluminium.
- Augmentation des projections : En l'absence d'une protection stable par gaz de soudage laser, le bain de fusion fluctue considérablement et des projections sont plus susceptibles d'être générées pendant le processus de soudage, ce qui affecte l'apparence et augmente les coûts de nettoyage et de meulage ultérieurs.
- Porosité et fissures : Lorsque l'oxygène et les impuretés de l'air pénètrent dans le bain de fusion, ils forment facilement des pores, des inclusions et même des microfissures, réduisant ainsi la résistance et l'étanchéité de la soudure.
- Qualité de soudure instable : La formation de la soudure est irrégulière, ce qui entraîne des problèmes tels qu’une pénétration instable et des soudures discontinues.
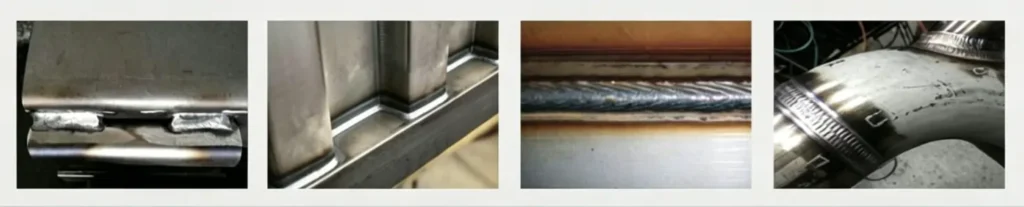
Comparaison des soudures
Comment choisir le bon gaz de protection pour le soudage laser
Le choix du gaz de protection adapté au soudage laser exige une analyse approfondie du type de matériau de base, de l'épaisseur de la soudure, des exigences de qualité et du coût. Les exigences en matière de stabilité du gaz, de protection contre l'oxydation et de capacité de pénétration varient selon les matériaux.
| Matériel de base | Gaz recommandé | Caractéristiques | Notes d'application |
| Acier Inoxydable | Argon / Azote | L'argon assure une protection stable ; l'azote est moins coûteux. | Utilisez de préférence l'argon lorsque les exigences en matière de couleur et de surface de la soudure sont élevées ; c'est un gaz couramment utilisé pour le soudage laser de l'acier inoxydable. |
| Acier au carbone | Azote / Argon | L'efficacité du soudage à l'azote est élevée ; la stabilité de l'argon est meilleure. | L'azote est généralement utilisé en production de masse pour réduire les coûts. |
| Aluminium | Argon | Forte capacité antioxydante, soudure plus stable | L'aluminium est sensible à l'oxydation ; l'azote est généralement déconseillé. |
| Acier galvanisé | Argon | Réduit la brûlure et les projections de la couche de zinc | Contribue à améliorer la formation des soudures et la qualité de la surface. |
| Tôle mince | Azote | Soudage rapide, coût réduit | Adapté au soudage à grande vitesse de tôles minces. |
| Plaques métalliques épaisses | Hélium / Mélange de gaz | Capacité de pénétration accrue | Convient au soudage à pénétration profonde de haute puissance. |
Technologie de gaz de protection autogénéré
Le soudage laser nécessite généralement de l'argon ou de l'azote externe, ce qui implique des achats réguliers de bouteilles de gaz et une augmentation des coûts liés au transport, au stockage et à la gestion de l'approvisionnement. Grâce aux améliorations apportées aux procédés, de nouveaux équipements ont vu le jour. Kempson a lancé les machines de soudage laser à air de 1 500 W, 2 000 W, 3 000 W et 4 000 W, dotées d'un système de génération de gaz inerte de haute pureté capable de produire directement le gaz de protection à partir de l'air, réduisant ainsi la dépendance aux sources de gaz externes.
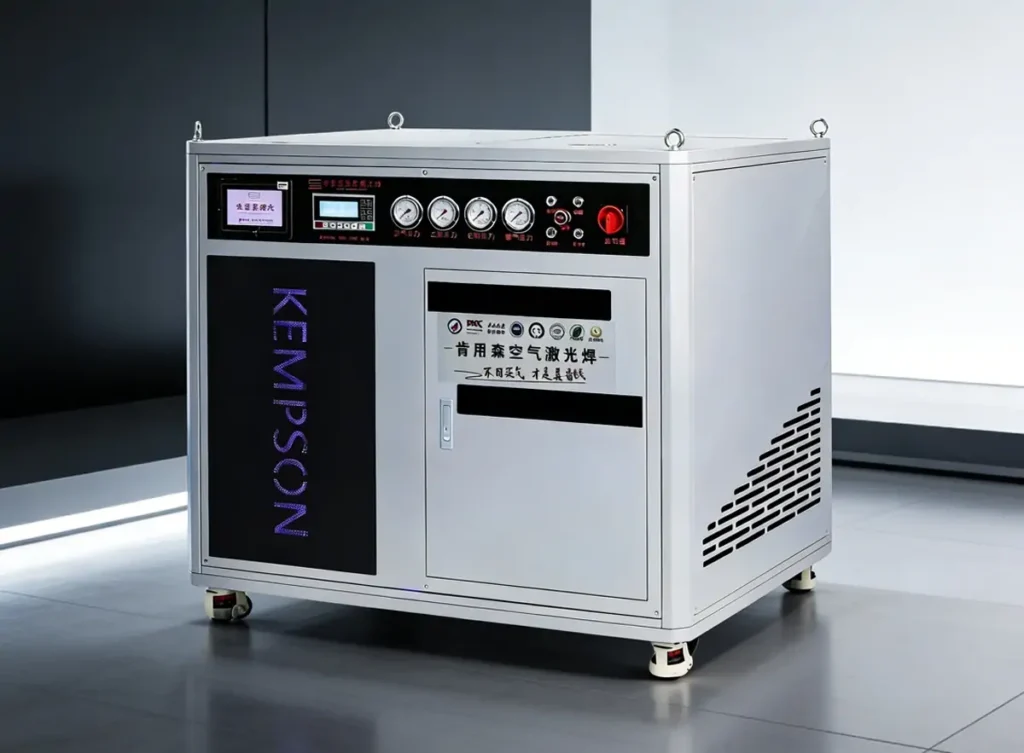
Machine de soudage laser à air 1500W/2000W/3000W
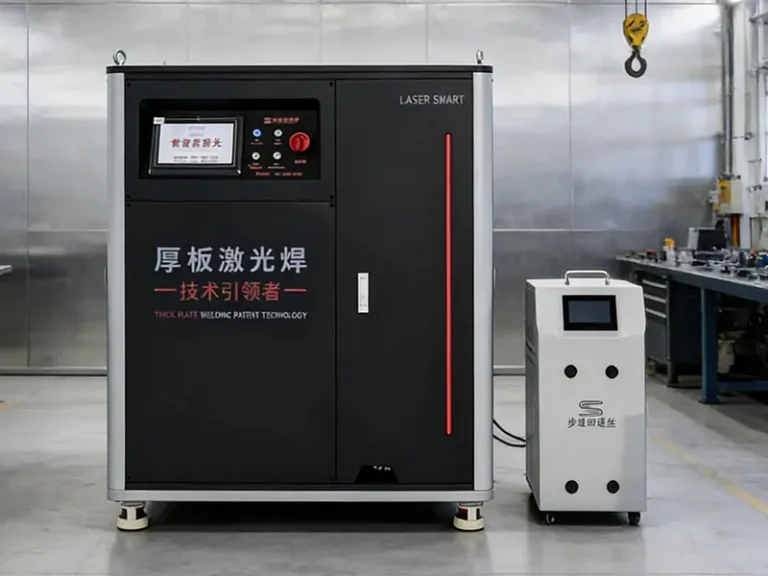
Machine de soudage laser à air de 4000 W
Cette conception permet de réduire les coûts de gaz à long terme et facilite les travaux en extérieur ainsi que le soudage mobile. Elle convient à des applications telles que la fabrication de portes et fenêtres, la production de tôlerie, les structures métalliques légères et la maintenance sur site. Pour les entreprises soucieuses des coûts et de la stabilité de l'approvisionnement en gaz de leurs machines de soudage laser, les solutions de gaz de protection autogénéré représentent une nouvelle voie d'application.
Pour plus de détails sur le fonctionnement du générateur de gaz utilisé dans les machines de soudage laser, consultez l'article : « Comment fonctionne un système de génération de gaz pour le soudage laser ? »
Conclusion
En soudage laser, l'utilisation d'un gaz auxiliaire influe directement sur la qualité, la stabilité et la productivité de la soudure. Le choix du gaz de protection adapté aux différents matériaux permet de réduire efficacement l'oxydation et les projections, et d'améliorer la formation du cordon de soudure.
Si vous recherchez une solution de soudage laser adaptée à vos besoins de production, Kempson propose des équipements et un accompagnement professionnels, notamment des soudeuses laser portables, des systèmes de soudage laser à gaz de protection autogénéré et des solutions de soudage sur mesure. N'hésitez pas à nous contacter pour plus d'informations sur nos produits et des suggestions d'application.

QFP
Les soudeurs laser ont-ils besoin de gaz ?
Oui. La plupart des applications de soudage laser nécessitent un gaz de protection pour protéger le bain de fusion, réduire l'oxydation et améliorer la qualité de la soudure.
Le soudage laser peut-il se faire sans gaz ?
Certains matériaux peuvent être soudés sans gaz pendant de courtes périodes, mais l'aspect, la stabilité et la résistance de la soudure sont généralement réduits.
Quel gaz est utilisé pour le soudage laser ?
Les gaz couramment utilisés sont l'argon, l'azote et l'hélium. Le choix dépend du type de matériau et des exigences de soudage.
Quel est le meilleur gaz pour le soudage laser de l'acier inoxydable ?
L'argon est largement utilisé pour le soudage de l'acier inoxydable de haute qualité, tandis que l'azote est souvent choisi pour une production plus rapide et moins coûteuse.
Un poste de soudage laser portatif a-t-il besoin de gaz ?
Oui. La plupart des soudeuses laser portatives utilisent un gaz de protection pour réduire l'oxydation et améliorer la régularité des soudures.
Que se passe-t-il si aucun gaz de protection n'est utilisé ?
Sans gaz de protection, les soudures peuvent présenter une oxydation, une porosité, des projections excessives et une pénétration instable.
Soudage laser à l'argon ou à l'azote : lequel est le meilleur ?
L'argon offre une meilleure protection et un meilleur aspect des soudures, tandis que l'azote est plus économique et convient à certaines applications sur l'acier inoxydable et l'acier au carbone.
Quelle importance revêt la pression du gaz de protection d'un poste de soudage laser ?
Une pression de gaz adéquate contribue à stabiliser le bain de fusion et à réduire les défauts. Une pression excessive ou insuffisante peut affecter la qualité de la soudure et l'état de surface.