Choisir la puissance adéquate d'un laser à fibre est une décision cruciale en usinage des métaux, car elle influe directement sur la qualité de coupe, la résistance des soudures, l'efficacité de la production et les coûts d'exploitation. Que vous travailliez l'acier inoxydable, l'aluminium ou l'acier au carbone, le choix entre un laser à fibre de 1 500 W et un laser de 3 000 W ne se résume pas à une simple question de puissance ; il s'agit d'adapter la puissance à l'épaisseur du matériau et à l'application.
Ce guide détaille les principales différences entre les lasers à fibre de 1 500 W et de 3 000 W, fournit des données précises sur l’épaisseur et la profondeur de pénétration pour différents métaux, et propose des conseils pratiques pour vous aider à choisir la solution la plus économique. Poursuivez votre lecture pour découvrir comment optimiser les performances de votre laser et choisir la puissance idéale pour vos besoins de production spécifiques.
Pourquoi la puissance du laser à fibre est importante dans le traitement des métaux
La puissance (en watts) du laser à fibre d'une machine de soudage laser à fibre est un paramètre essentiel en usinage. Elle détermine directement la vitesse de coupe, la capacité de pénétration et l'efficacité globale de la production. Une puissance plus élevée signifie qu'une plus grande quantité d'énergie est délivrée au matériau, permettant ainsi au laser de découper des métaux plus épais ou de traiter des matériaux de même épaisseur plus rapidement.
Cependant, la puissance ne se résume pas à une simple question de « plus c'est élevé, mieux c'est ». Elle doit être adaptée au type de matériau (acier inoxydable, aluminium, acier au carbone), à son épaisseur et aux objectifs de production. Les systèmes basse puissance (par exemple, 1 500 W) sont idéaux pour le traitement de tôles fines (0.5 à 2.5 mm) et les opérations où le coût est un facteur déterminant, tandis que les systèmes haute puissance (par exemple, 3 000 W) offrent de meilleures performances pour les matériaux de 0.5 à 8 mm d'épaisseur et un débit plus élevé.
Du point de vue de la production, la puissance du laser influe sur trois dimensions clés :
- Vitesse : Une puissance plus élevée signifie des vitesses de coupe plus rapides pour une même épaisseur de matériau.
- Pénétration : Une puissance plus élevée permet des profondeurs de coupe et de soudage plus importantes.
- Efficacité : Une puissance plus élevée peut augmenter le débit, mais aussi les coûts initiaux et d'exploitation.
Impact de la puissance sur les performances de coupe/soudage (Résumé)
Vitesse de coupe:
La puissance du laser à fibre influe directement sur la vitesse de découpe : une puissance plus élevée permet un traitement nettement plus rapide, notamment lorsque l’épaisseur du matériau augmente. Si les lasers de faible et de forte puissance offrent de bonnes performances sur les tôles minces, les systèmes de plus forte puissance peuvent considérablement accroître la productivité en réduisant le temps de découpe et en maintenant la vitesse sur une plage d’épaisseurs plus étendue.
Capacité de pénétration :
Une puissance laser plus élevée offre une densité d'énergie supérieure, permettant au faisceau de pénétrer plus profondément dans le matériau. Ainsi, les lasers de forte puissance peuvent découper et souder plus efficacement les métaux épais, tandis que les systèmes de faible puissance sont mieux adaptés aux applications sur tôles minces où une pénétration profonde n'est pas nécessaire.
Efficacité du traitement :
En termes d'efficacité globale, une puissance laser à fibre plus élevée améliore le débit en raccourcissant les temps de cycle et en permettant une production continue à grand volume. Cependant, pour les matériaux fins, une puissance excessive peut entraîner une consommation d'énergie inutile ; le choix de la puissance appropriée garantit donc le meilleur compromis entre performance et coût d'exploitation.
| Paramètre | Laser à fibre 1500W | Laser à fibre 3000W |
|---|---|---|
| Épaisseur recommandée (plage efficace) | 0.5 – 2.5 mm | 0.5 – 8 mm |
| Matériaux appropriés | Acier inoxydable, acier au carbone, aluminium (feuilles minces) | Acier inoxydable, acier au carbone, aluminium (tôles minces et semi-minces) |
| Vitesse de coupe (≤2 mm) | Rapide | Plus rapide (augmentation d'environ 20 à 40 %) |
| Vitesse de coupe (3–5 mm) | Ralentit considérablement | Reste efficace et stable |
| Capacité de pénétration | Optimisé pour la découpe de tôles minces | Gère les matériaux plus épais avec plus de fiabilité |
| Stabilité du traitement | Adapté aux feuilles minces | Convient aux feuilles fines et moyennement fines. |
| Efficacité de production | Convient aux petits et moyens lots | Idéal pour la production en moyennes et grandes séries |
| Coût de la machine | Inférieur (niveau d'entrée) | Meilleure performance du béton |
| Consommation d'énergie | Coût en adjuvantation plus élevé. | Moyen à élevé |
| Performance globale en matière de coûts | Retour sur investissement élevé pour le traitement des feuilles minces | Rendement de production plus élevé et gamme d'applications plus large |
Puissance laser à fibre recommandée pour différents métaux
Le choix de la puissance appropriée du laser à fibre dépend largement du type de matériau, de son épaisseur et des performances de traitement requises. Chaque métal possède des propriétés physiques uniques, telles que la réflectivité et la conductivité thermique, qui influent directement sur l'absorption du laser et l'efficacité de la découpe ou du soudage. Par conséquent, une puissance unique ne convient pas à tous les cas de figure en production.
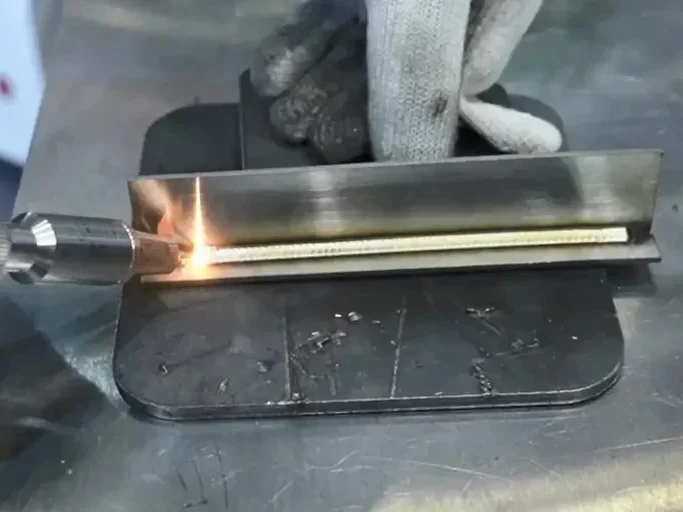
Soudage laser de l'acier inoxydable
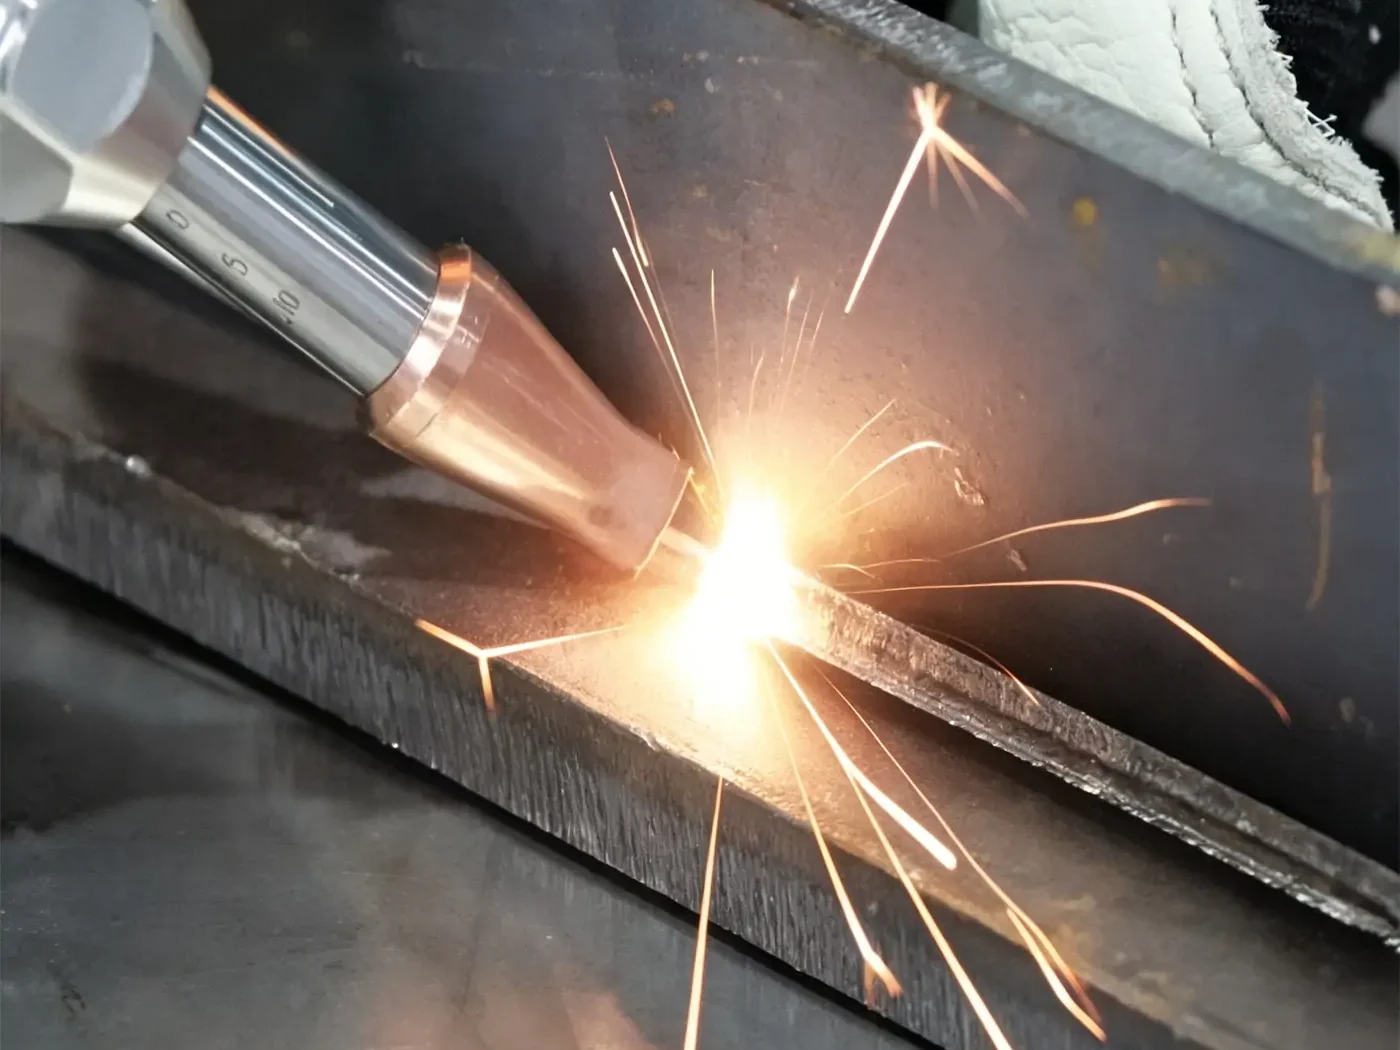
Soudage laser de l'acier au carbone
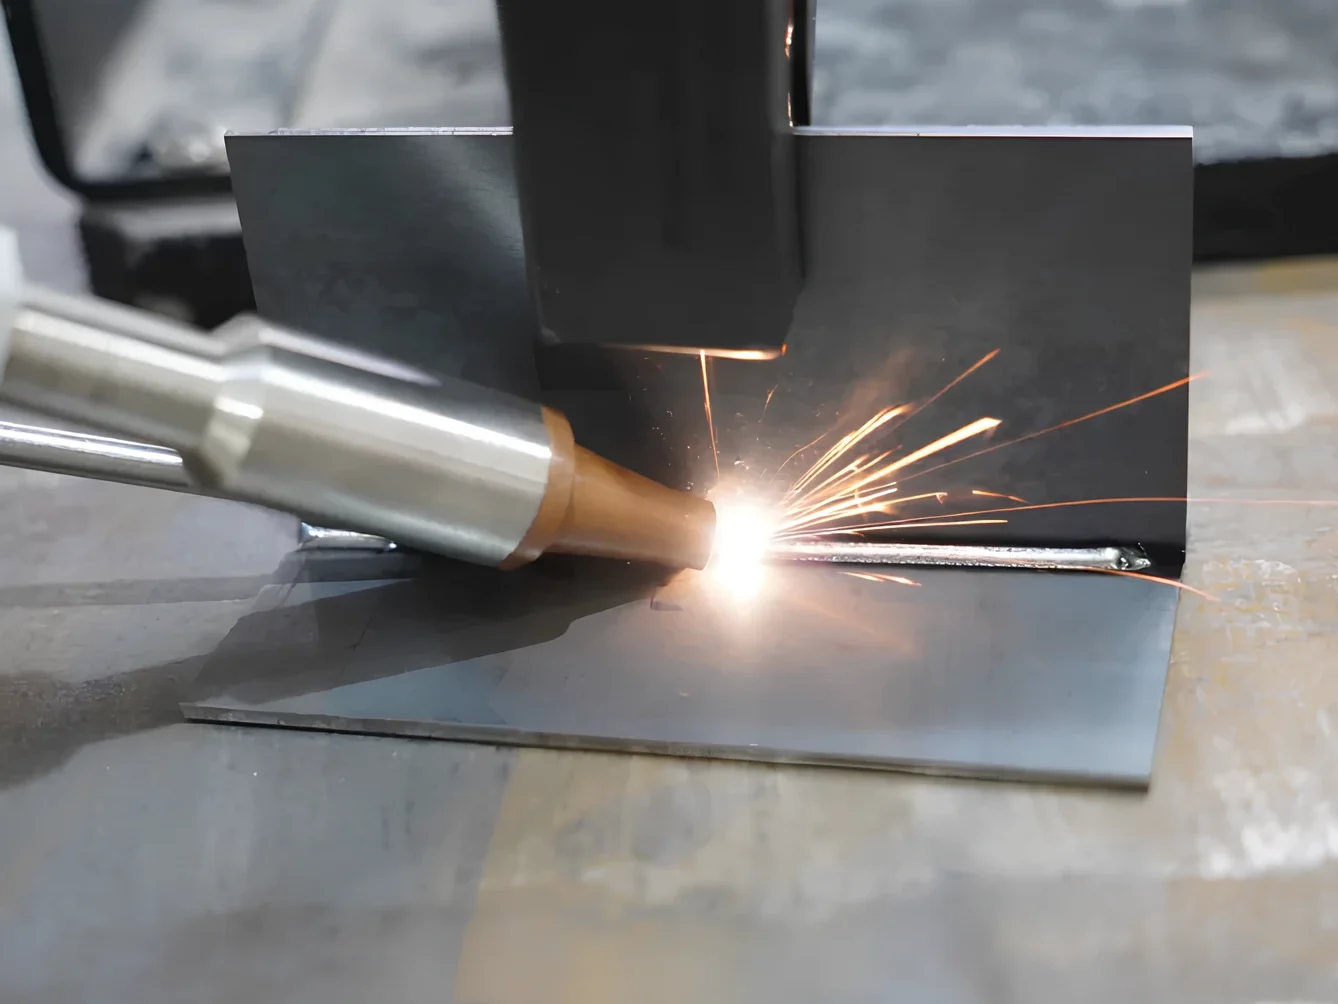
Soudage laser de l'aluminium
Acier Inoxydable
L'acier inoxydable offre une bonne absorption laser et des performances de traitement stables, ce qui le rend adapté aux lasers à fibre de 1500 W et de 3000 W en fonction des exigences d'épaisseur.
Aluminium
L'aluminium possède une réflectivité et une conductivité thermique élevées, ce qui rend son traitement plus difficile et nécessite généralement une puissance laser plus élevée.
Acier au carbone
L'acier au carbone est plus facile à usiner que l'aluminium et permet des plages de découpe plus épaisses, notamment avec des lasers de forte puissance.
Métaux mélangés
Comparativement au soudage de métaux simples, le soudage de métaux mixtes — tels que des métaux dissemblables comme le cuivre et l'acier inoxydable ou l'acier et l'aluminium — est plus complexe et nécessite un contrôle précis de l'apport de chaleur afin d'éviter la formation de composés intermétalliques fragiles et de garantir la solidité de l'assemblage.
Une soudeuse laser de 3 000 W convient aux tôles d'épaisseur moyenne à épaisse ; l'épaisseur soudable dépend du matériau. Pour plus de détails sur les épaisseurs soudables pour différents matériaux, consultez : Soudeuse laser 3 000 W : jusqu'à quelle épaisseur peut-elle souder ?
La qualité du soudage ne dépend pas uniquement de la puissance ; les paramètres de soudage doivent être configurés en tenant compte de plusieurs facteurs. Pour plus de détails, consultez l’article : Guide des paramètres du poste de soudage laser 3000 W : puissance, vitesse, mise au point et alimentation du fil
Vidéo
Guide étape par étape : Comment choisir la puissance laser à fibre appropriée
Choisir la puissance adéquate pour un laser à fibre repose sur un principe simple : adapter la plage de puissance efficace de la machine à vos besoins de production réels, et non aux limites extrêmes. Voici le guide de sélection de la puissance des lasers à fibre :
Étape 1 : Identifier le type de matériau
Le type de matériau détermine la puissance de base requise, notamment pour les métaux réfléchissants.
- Acier inoxydable : fabrication stable, consommation d’énergie modérée
- Acier au carbone : facile à couper, large compatibilité avec différentes puissances
- Aluminium : réflectivité élevée → nécessite une puissance plus élevée pour une coupe stable et un meilleur rendement
Étape 2 : Déterminer l'épaisseur requise
Choisissez toujours la puissance en fonction de l'épaisseur que vous traitez le plus souvent, et non en fonction de la limite maximale.
Définir l'épaisseur maximale (seuil de capacité de la machine)
Concentrez-vous sur la plage d'épaisseur courante (efficacité de production réelle)
Logique de sélection typique :
- 0.5–2.5 mm → 1500 W suffisent
- 0.5–8 mm → 3000 W est plus efficace
Étape 3 : Définir le type de traitement
La découpe nécessite généralement une puissance laser à fibre plus élevée pour plus de rapidité, tandis que le soudage privilégie une pénétration stable.
- Découpe laser : la vitesse et la capacité d’épaisseur sont essentielles → une puissance plus élevée est préférable.
- La soudure au laserLa profondeur et la régularité de la pénétration importent plus que la puissance extrême.
- Applications mixtes : choisissez un niveau de puissance équilibré (par exemple, 3 000 W).
Étape 4 : Évaluer le volume de production
Plus votre volume de production est élevé, plus une puissance élevée devient précieuse.
- Petite production en série/atelier à la demande : une puissance réduite diminue le risque d’investissement
- Production moyenne à grande : une puissance accrue améliore le débit et réduit le temps de cycle
- Logique de sortie : une puissance plus élevée = plus de pièces par heure
Étape 5 : Équilibre budgétaire et efficacité
Le meilleur choix est celui qui présente le coût unitaire le plus bas à long terme, et non celui qui a le prix d'achat le plus bas.
- Coût initial : 1500 W est plus abordable
- Coût d'exploitation : une puissance plus élevée consomme plus d'énergie
- Retour sur investissement à long terme :
- Réduction de la consommation d'énergie → maîtrise des coûts pour les tâches simples
- Puissance plus élevée → rendement supérieur et gamme d'applications plus étendue
Règle de décision finale
Choisissez 1500 W pour les matériaux fins et les opérations sensibles aux coûts.
Choisissez 3000 W pour une efficacité accrue, une couverture d'épaisseur plus large et une production évolutive.
Erreurs courantes lors du choix de la puissance laser
Choisir la puissance adéquate d'un laser à fibre ne se résume pas à comparer les niveaux de puissance ; il s'agit aussi d'éviter les erreurs de sélection courantes qui peuvent affecter directement la qualité de découpe, l'efficacité et la durée de vie de l'équipement. Nombre d'utilisateurs se concentrent uniquement sur la capacité de découpe, sans se soucier de l'efficacité, ce qui entraîne souvent une faible productivité et des coûts plus élevés à long terme. Voici trois erreurs fréquentes à éviter lors du choix de la puissance laser.
1. Se concentrer uniquement sur l'épaisseur de coupe maximale (en négligeant l'efficacité)
Une erreur fréquente consiste à choisir un laser uniquement en fonction de son épaisseur de coupe maximale, sans tenir compte de son efficacité au quotidien. Bien qu'une machine puisse techniquement découper des matériaux épais, elle peut fonctionner très lentement et de manière inefficace à proximité de sa limite, ce qui réduit la productivité globale et augmente le coût unitaire.
2. Négliger la réflectivité du matériau (en particulier l'aluminium)
Une autre erreur fréquente en découpe laser est la sous-estimation de la réflectivité du matériau, notamment lors du traitement de l'aluminium ou d'autres métaux très réfléchissants. Ces matériaux nécessitent une puissance laser plus élevée et plus stable pour garantir une absorption homogène, une découpe régulière et une bonne qualité de bord. Un choix de puissance insuffisant peut entraîner une découpe instable ou des opérations de traitement répétées.
3. Utilisation d'une faible puissance pour forcer la découpe de plaques épaisses
Tenter de traiter des matériaux épais avec un laser à fibre de faible puissance constitue une grave erreur de choix. Bien que la découpe reste possible, elle augmente considérablement la charge thermique de la machine, réduit la qualité de découpe, ralentit la cadence de production et peut raccourcir la durée de vie de composants essentiels tels que la source laser et la tête de découpe.
1500 W ou 3000 W – Lequel choisir ?
Le choix entre une puissance de 1 500 W et de 3 000 W pour un laser à fibre dépend de l’épaisseur du matériau, des exigences de production et des objectifs de rendement. Si votre activité principale concerne des matériaux jusqu’à 4 mm d’épaisseur , que votre budget est limité et que votre production est légère ou à petite échelle, une machine de soudage laser à fibre de 1 500 W constitue un choix économique et pratique pour le traitement stable de tôles minces.
Cependant, si vous traitez régulièrement des matériaux de 6 mm ou plus d'épaisseur , que vous privilégiez une vitesse de coupe et une productivité élevées et que vous travaillez dans un environnement industriel ou de production de masse , alors une machine de soudage laser à fibre de 3000 W représente un meilleur investissement, offrant une gamme d'applications plus large et une efficacité nettement supérieure.
Nous proposons également des machines de soudage laser de 2 000 W. Quelle puissance choisir ? Cela dépend de vos besoins spécifiques. Pour déterminer la puissance la plus adaptée, veuillez consulter l’article : Machine de soudage laser 2 000 W ou 3 000 W : laquelle choisir ?
Les cas Kempson
Conclusion
Choisir entre un laser à fibre de 1500 W et un laser de 3000 W n'est pas qu'un choix technique : c'est une décision stratégique qui influe directement sur votre productivité, la qualité de vos opérations et vos coûts d'exploitation à long terme. Comme nous l'avons vu, différents matériaux tels que l'acier inoxydable, l'aluminium et l'acier au carbone requièrent des niveaux de puissance différents selon leur épaisseur et les exigences de l'application. En adaptant précisément la puissance du laser à vos besoins réels de production, vous pouvez améliorer significativement la vitesse de découpe, la stabilité du soudage et les performances globales, tout en évitant les investissements superflus.
Si vous hésitez encore sur la puissance laser à fibre la mieux adaptée à vos matériaux et à vos exigences de production, l'équipe d'ingénieurs de Kempson est là pour vous accompagner. Nous vous proposons des solutions de sélection laser personnalisées, prenant en compte le type de matériau, son épaisseur et vos objectifs de traitement, afin de vous garantir une configuration optimale et économique.