

Table des Matières
Introduction
Le soudage laser est devenu l'une des technologies d'assemblage les plus utilisées dans la fabrication moderne, notamment lorsque la précision, la rapidité et la régularité sont essentielles. Des chaînes de production automobile à la fabrication de dispositifs médicaux, sa capacité à réaliser des soudures nettes et précises en a fait une solution de choix par rapport à de nombreuses méthodes de soudage traditionnelles. Comprendre les applications , les utilisations et les principaux avantages du soudage laser permet aux fabricants de choisir le procédé le plus adapté aux différents matériaux et besoins de production.
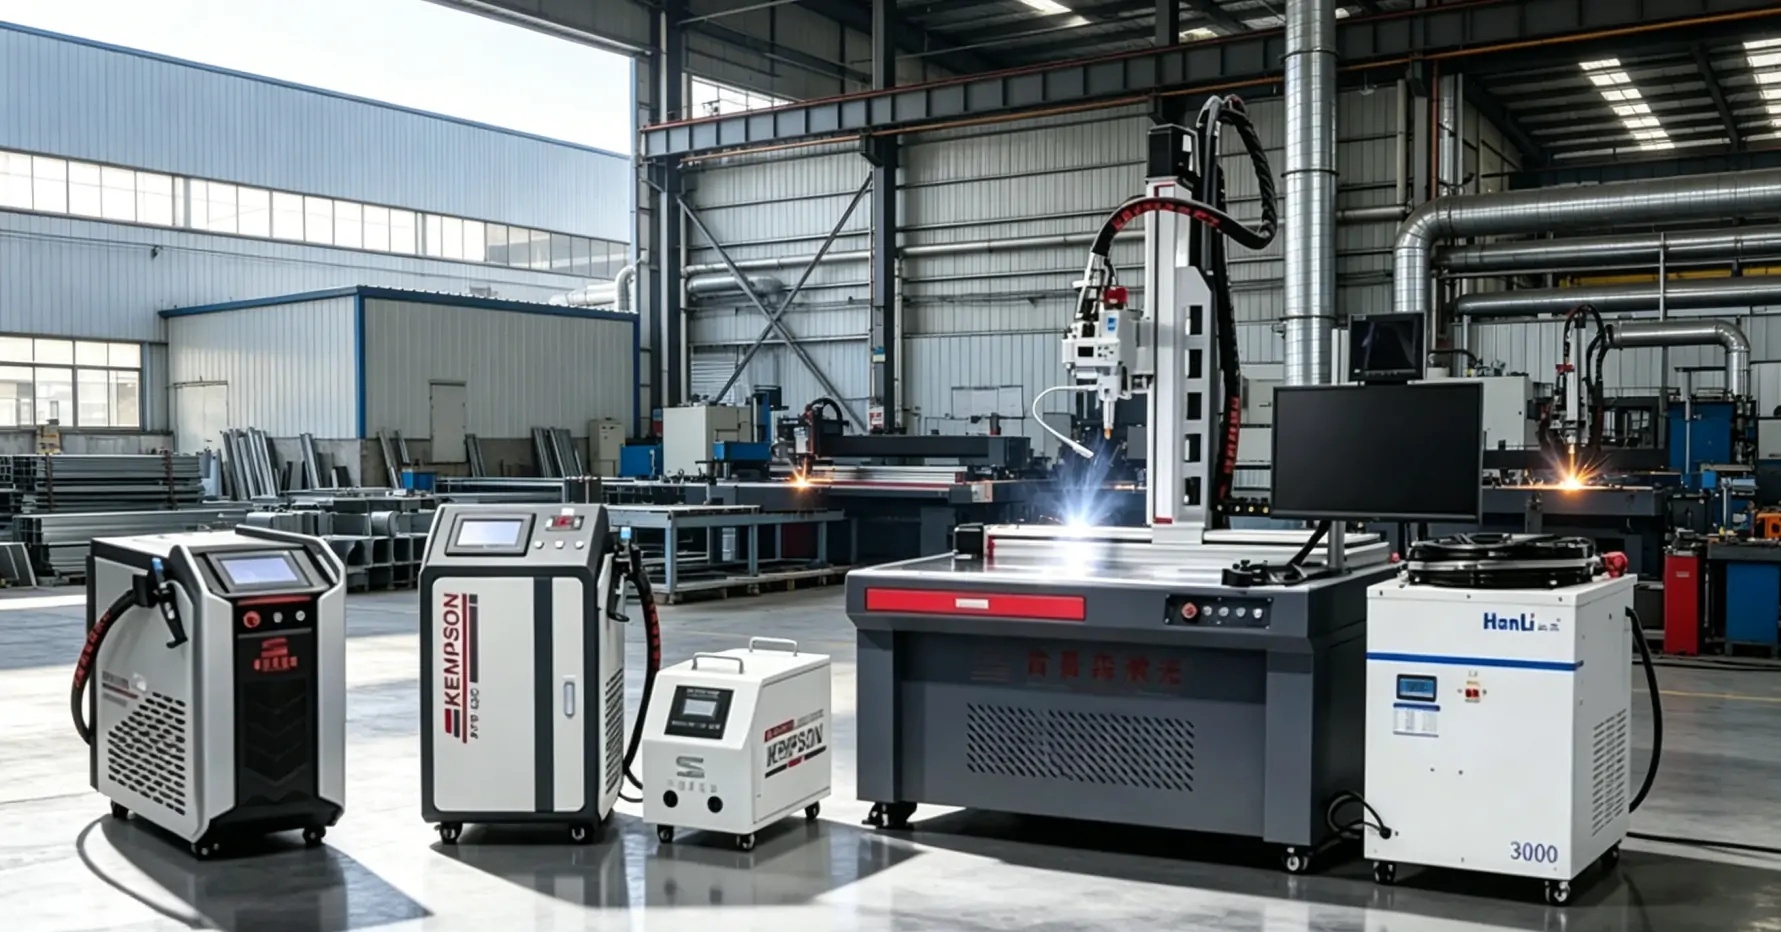
Dans cet article, nous examinerons en détail les applications du soudage laser dans les principaux secteurs industriels, son rôle dans différents processus de fabrication et ses atouts en termes de performance. Nous détaillerons également ses principaux avantages et les aspects pratiques à prendre en compte afin de vous aider à déterminer s'il convient à votre application spécifique.
Applications de soudage au laser
Le soudage laser est une technologie de soudage de haute précision qui utilise un faisceau laser à haute densité d'énergie comme source de chaleur ; c'est pourquoi on l'appelle aussi machine de soudage laser à fibre . Elle se caractérise par une énergie concentrée, une zone affectée thermiquement réduite, une profondeur de pénétration contrôlable et une forte compatibilité avec l'intégration de l'automatisation. Elle est largement utilisée dans les industries manufacturières modernes de pointe.
Fabrication de véhicules à énergies nouvelles
Dans la fabrication des véhicules à énergies nouvelles, le soudage laser couvre les systèmes de batteries et les connexions des principaux composants structurels.
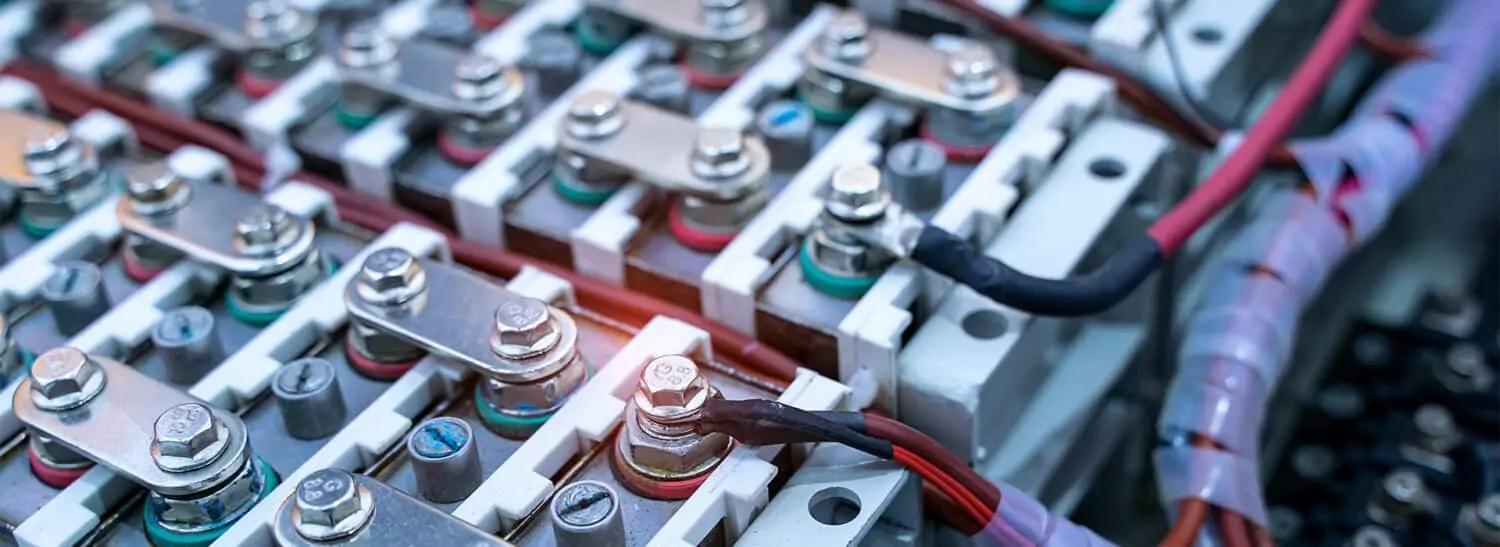
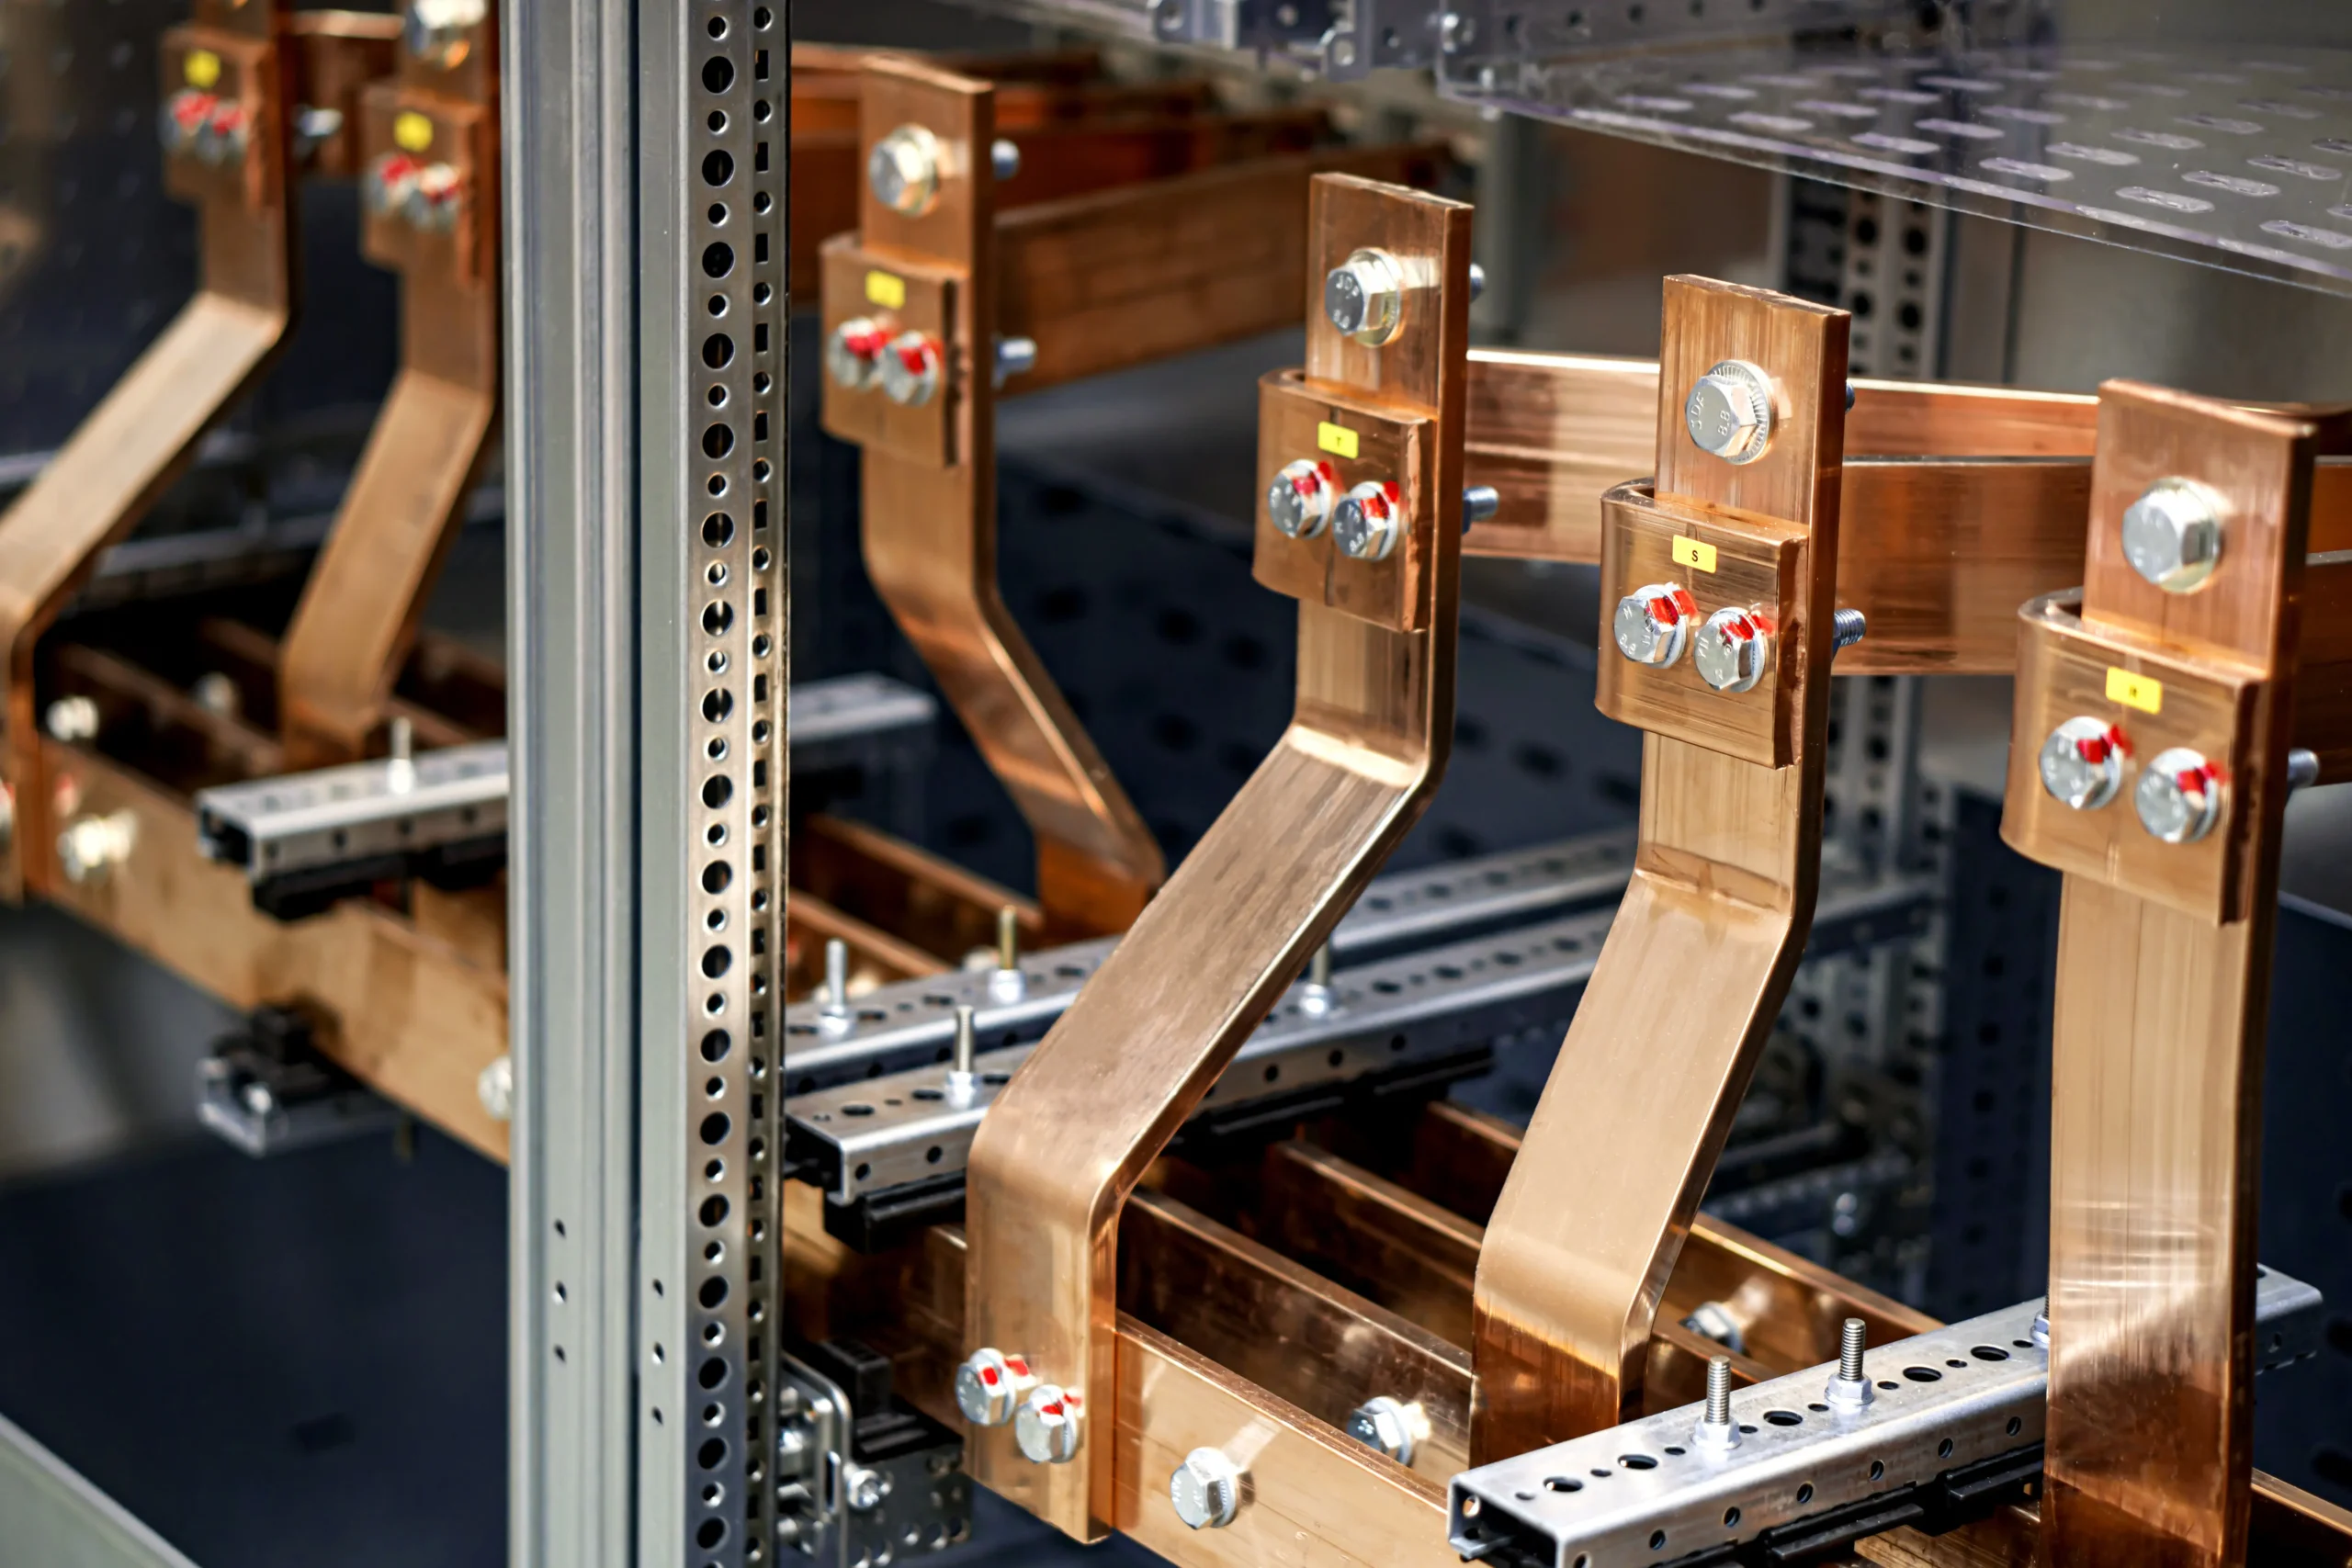
- Pièces de connexion pour barres omnibus cuivre-aluminium de batteries de puissance : améliorent les performances de connexion conductrice tout en réduisant le risque de formation de composés intermétalliques à l’interface.
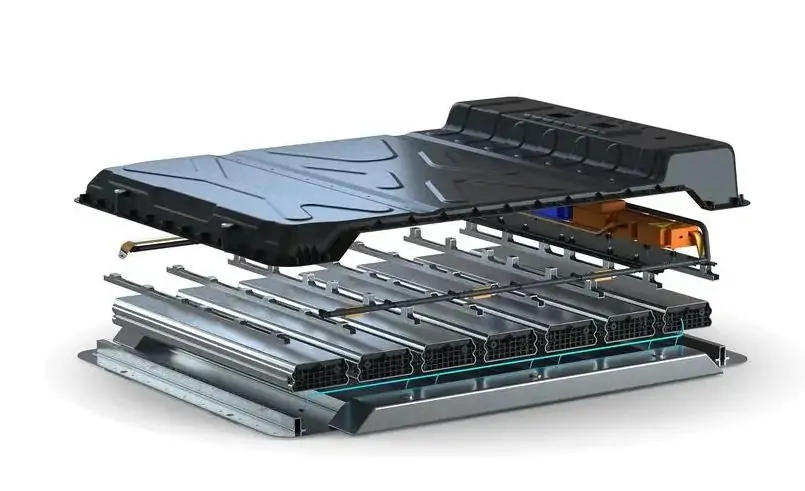
- Pièces soudées de la plaque d'extrémité du module de batterie : améliorent la stabilité structurelle du module et optimisent l'étanchéité à l'air globale.
- Pièces structurelles du boîtier en alliage d'aluminium du bloc-batterie : soudure d'étanchéité continue complète, améliorant la protection et la résistance structurelle.
- Pièces de liaison de carrosserie en acier haute résistance et en alliage d'aluminium : adaptées aux structures de carrosserie légères, réduisent la déformation thermique et améliorent la résistance des soudures.
Ce champ indique : la demande de connexion de matériaux dissemblables multi-matériaux + des exigences de cohérence strictes + l'adaptation à la production automatisée à grande échelle.
Fabrication de transport ferroviaire
Dans le secteur du transport ferroviaire, le soudage laser couvre la structure de la caisse et les liaisons des composants porteurs.
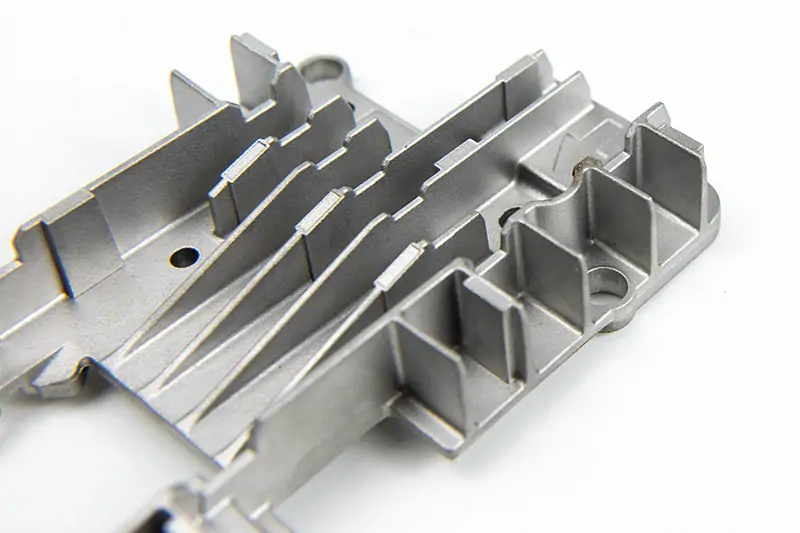
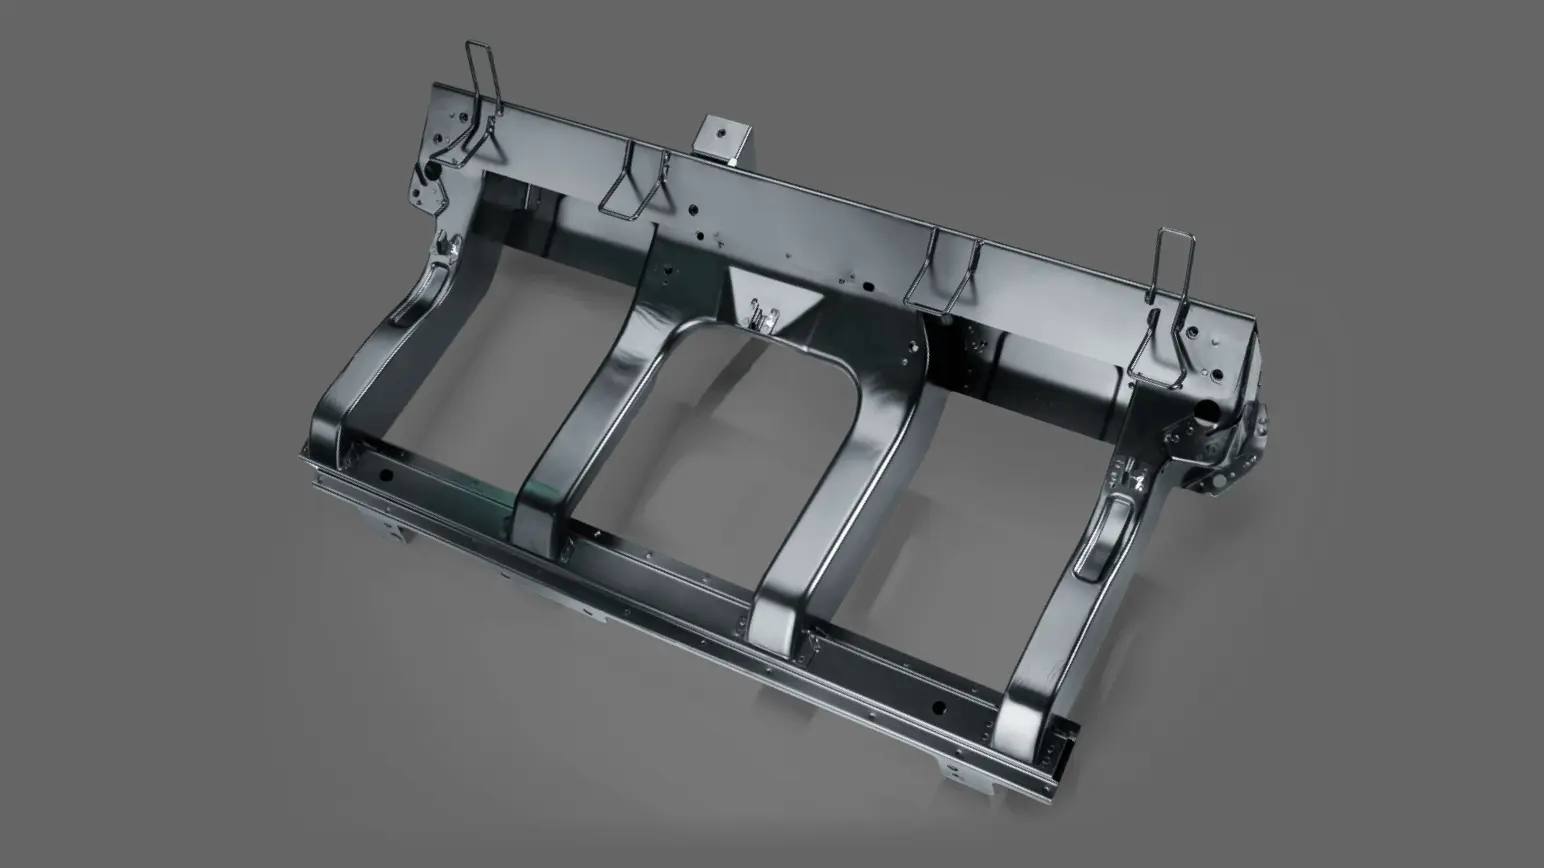
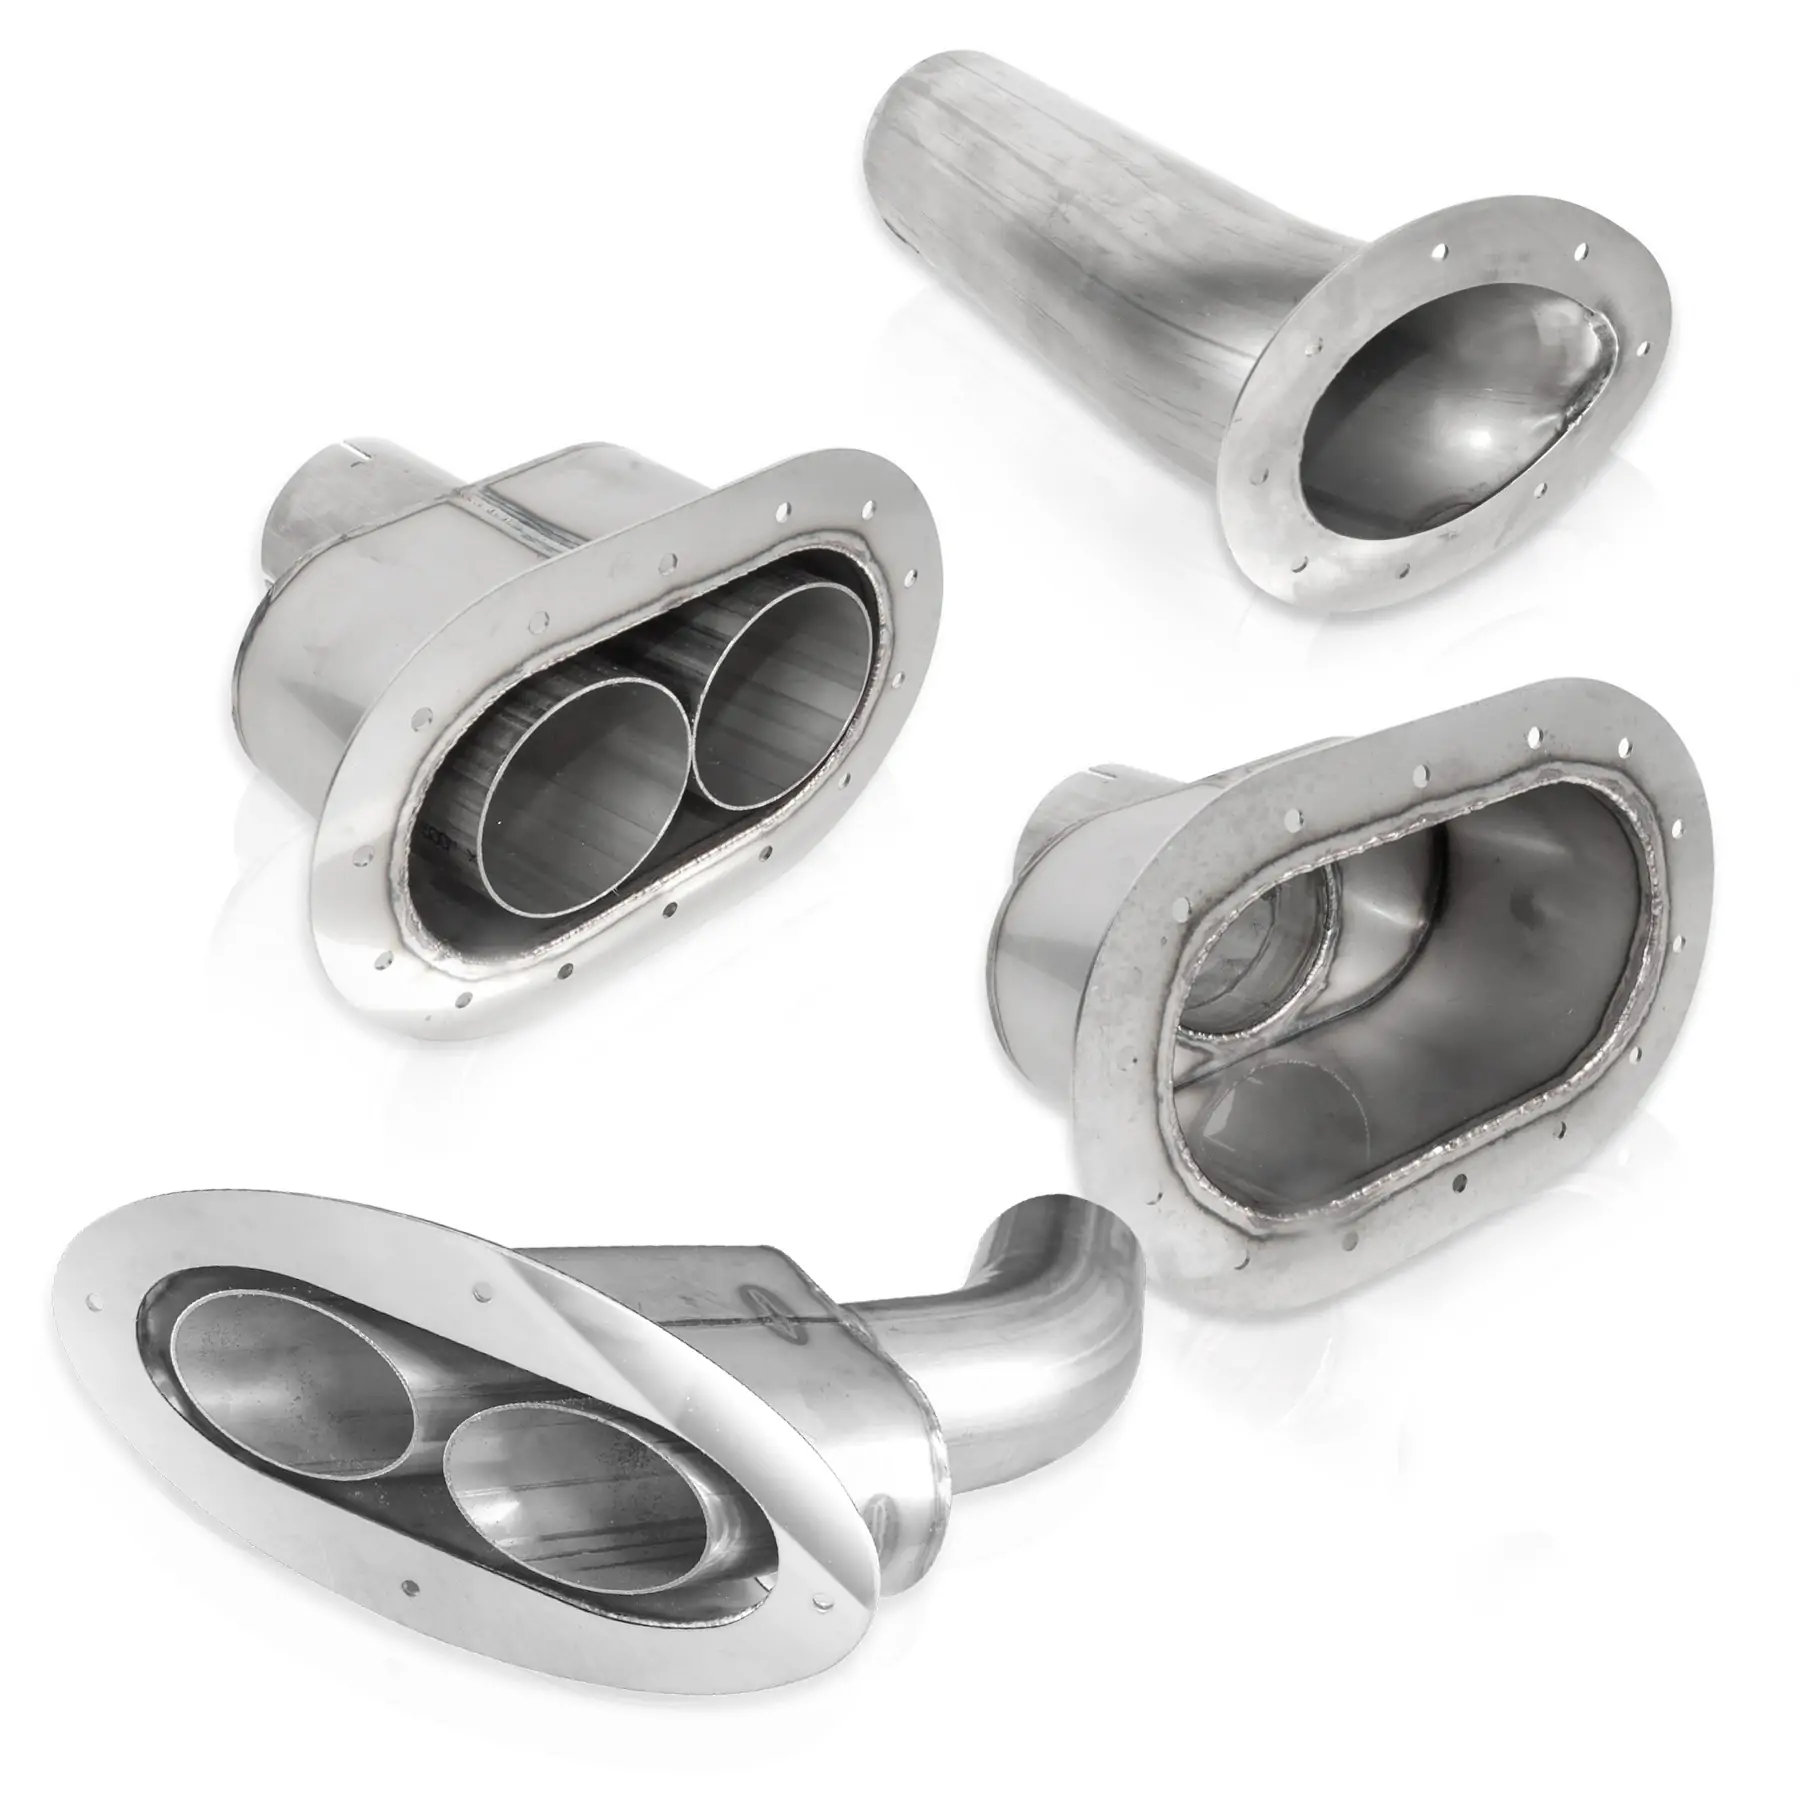
- Pièces soudées des panneaux latéraux de carrosserie en acier inoxydable : réduisent les indentations de surface et améliorent l’apparence, la planéité et l’intégrité structurelle.
- Structures de liaison des nervures de renforcement de la carrosserie : réduisent la déformation et améliorent la rigidité globale.
- Pièces structurelles de la carrosserie en alliage d'aluminium : soudage continu à grande vitesse et maintien de la constance dimensionnelle.
Ce domaine se caractérise par : un cordon de soudure long, un traitement en continu, des exigences élevées en matière de planéité et une orientation vers une production par lots efficace.
Aérospatiale et fabrication de précision
Ce domaine impose des exigences extrêmement élevées en matière de précision et de fiabilité du soudage, et le soudage laser couvre des composants essentiels.
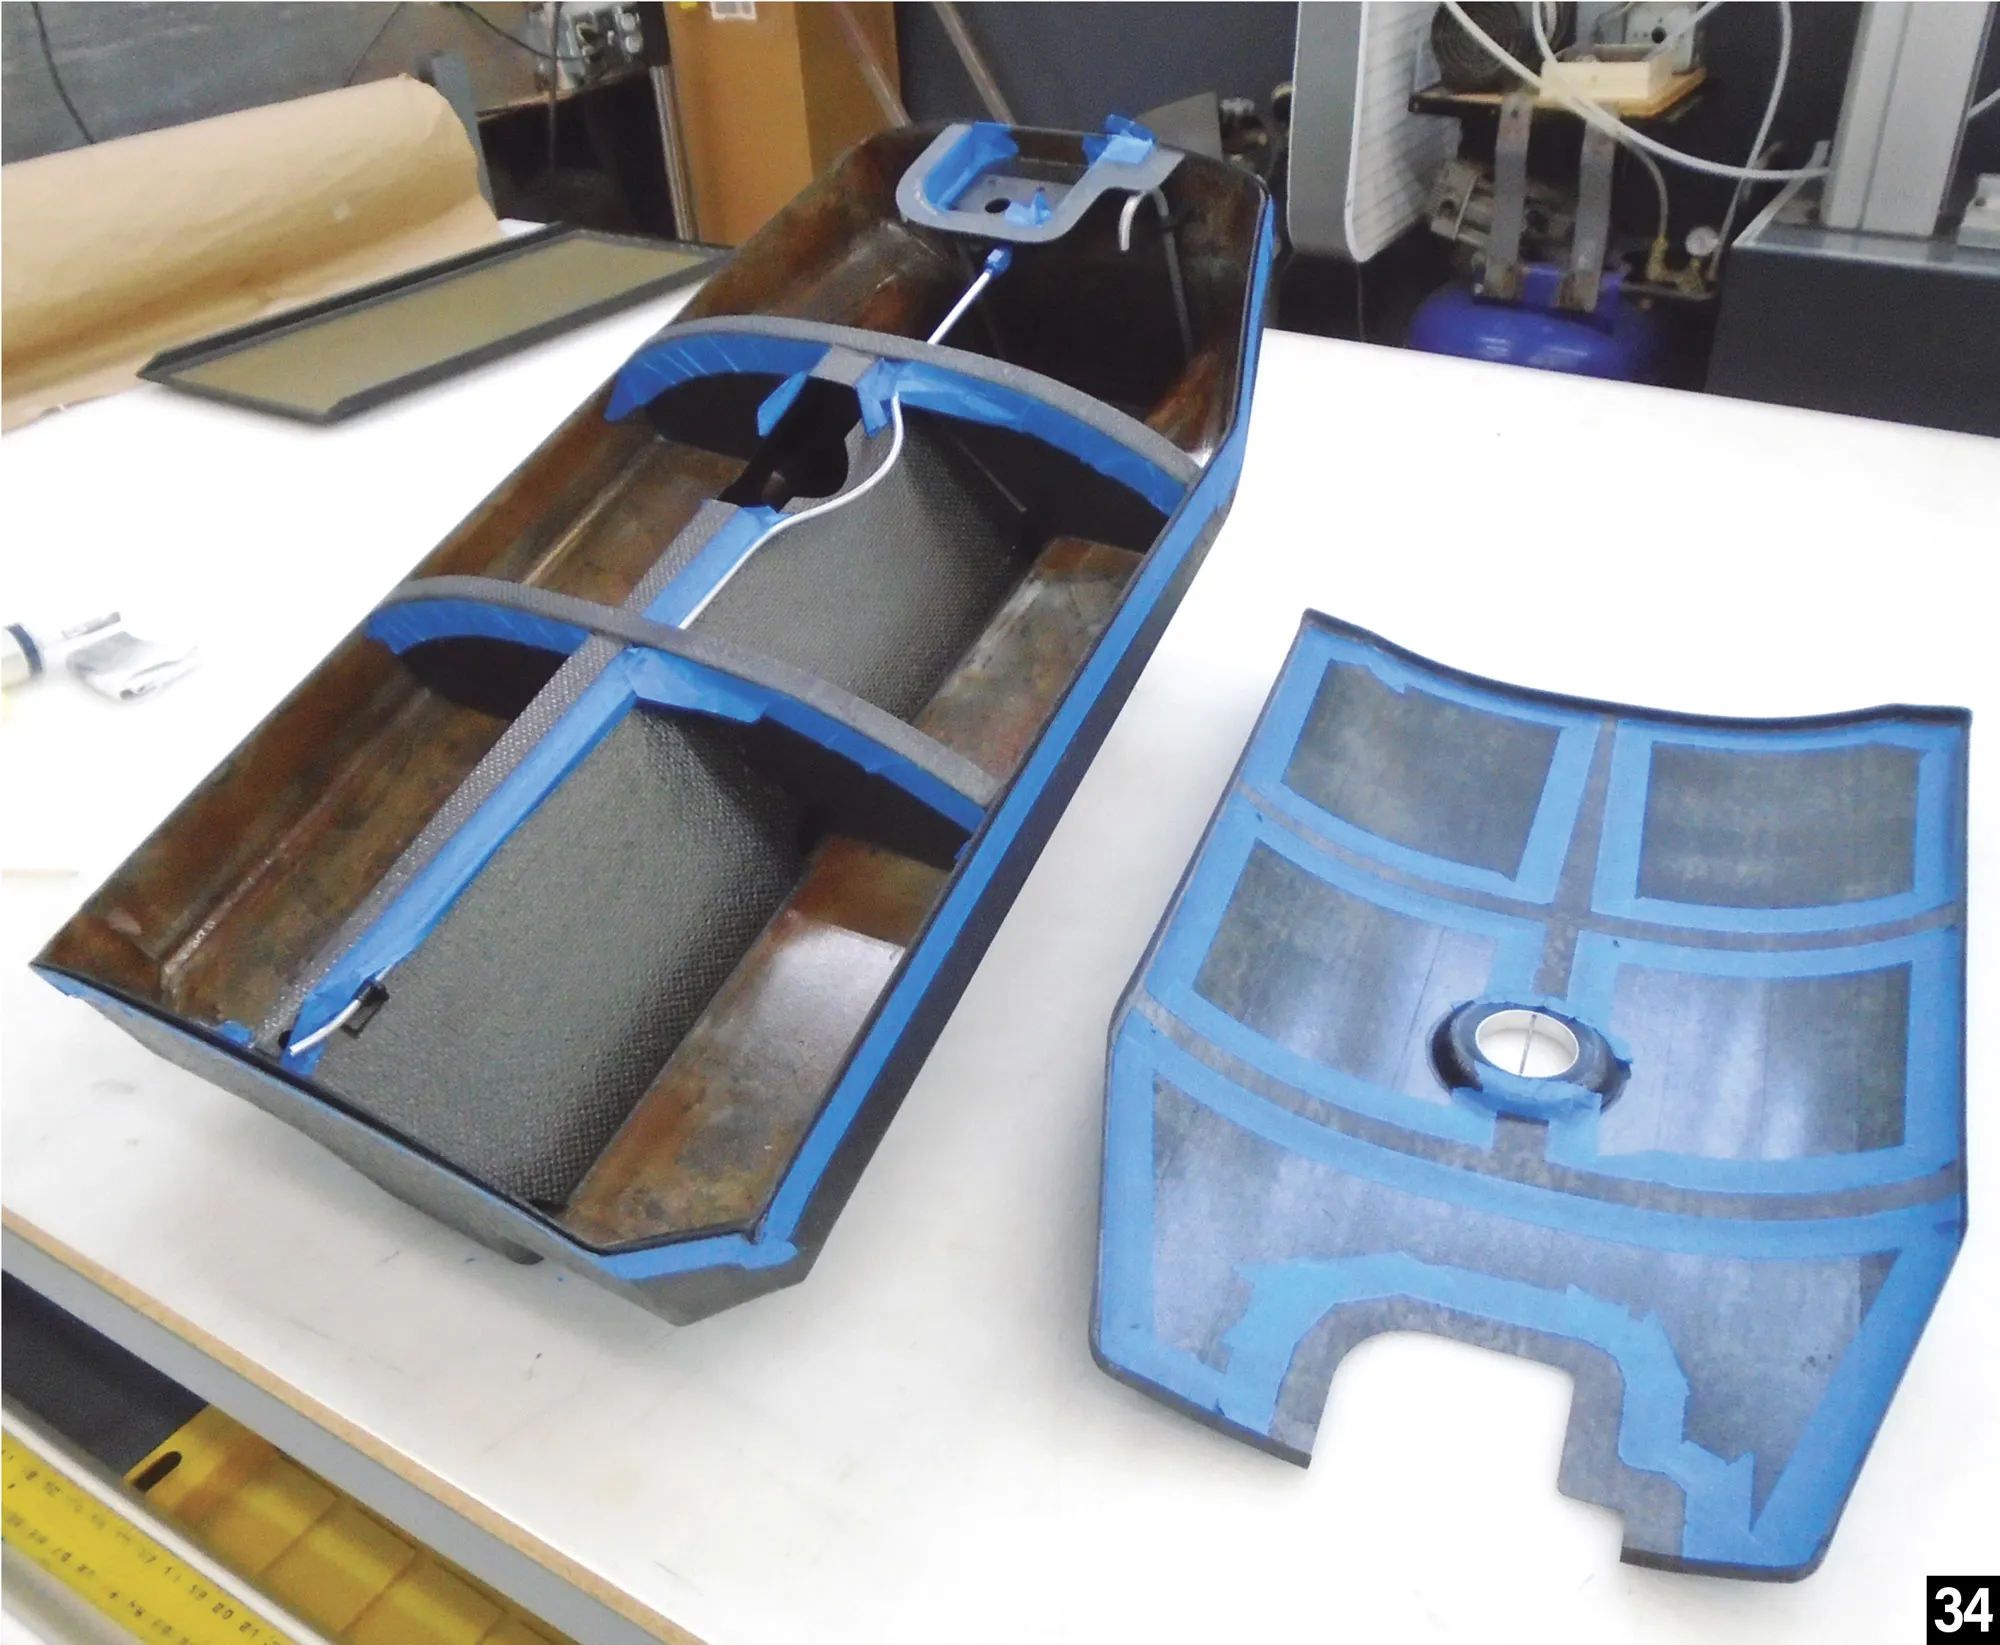
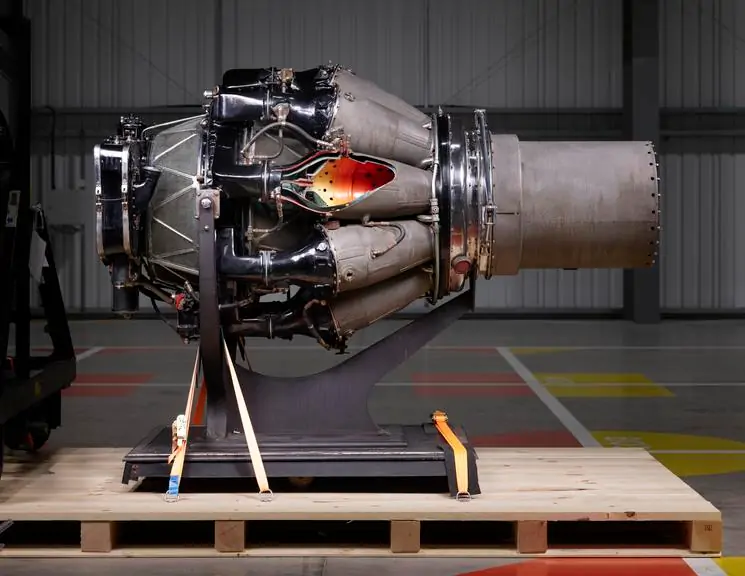
- Composants de la chambre de combustion des moteurs d'aviation : supportent des matériaux résistants aux hautes températures et répondent aux exigences de connexion à haute résistance.
- Zones de réparation des pales de turbine : resoudage local de précision pour rétablir les performances structurelles.
- Pièces structurelles à paroi ultra-mince pour réservoirs de carburant aérospatiaux : soudure complète sans déformation et maintien de l’intégrité structurelle.
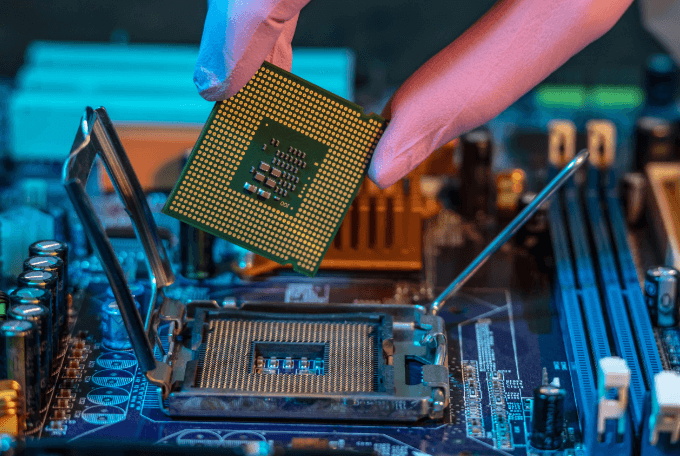
- Capteurs de précision et composants d'encapsulation microélectroniques : contrôlez la précision de connexion au niveau du micron et améliorez la stabilité du soudage.
Ce domaine se caractérise par : un contrôle de très haute précision, un traitement de matériaux ultra-minces et des exigences de déformation extrêmement faibles.
Connexion de matériaux composites avancés
Elle cible principalement les exigences de connexion des matériaux métalliques et composites dans la conception de structures légères.
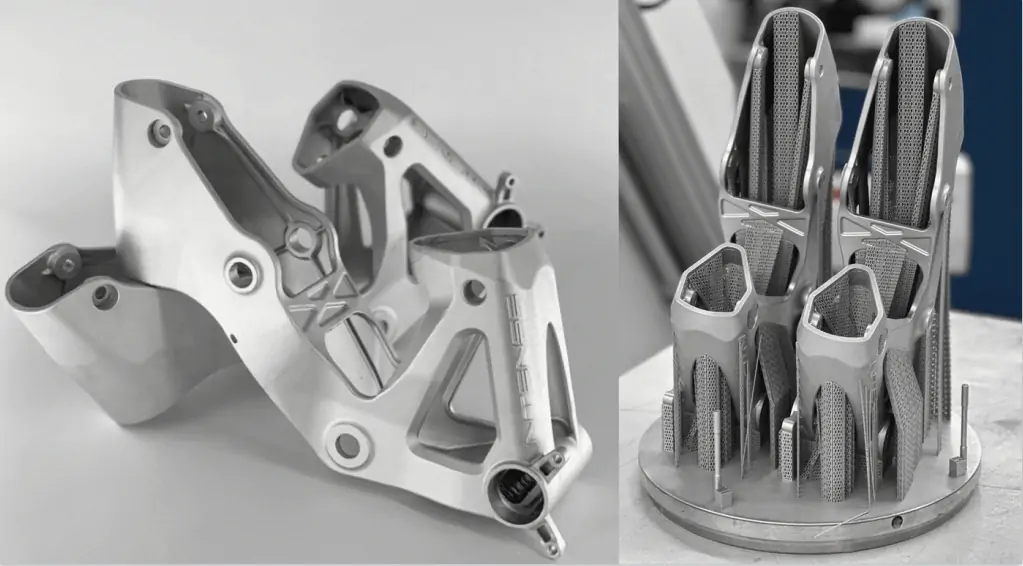
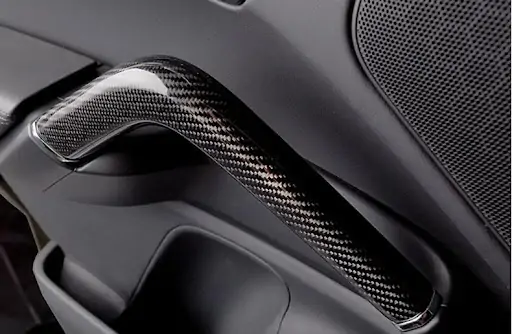
- Pièces de connexion composites thermoplastiques renforcées de fibres de carbone (CFRTP) : fusion de l'interface de résine et formation d'une structure d'interverrouillage mécanique stable.
- Pièces de liaison de transition structurelle en alliage d'aluminium : optimisent la distribution d'énergie et améliorent la résistance de la liaison à l'interface.
Ce domaine se caractérise par : l'assemblage de matériaux hétérogènes + des exigences de conception légère + des exigences élevées en matière de contrôle de la structure d'interface.
Les applications du soudage laser dans les secteurs des énergies nouvelles, du transport ferroviaire, de l'aérospatiale et des matériaux composites se concentrent sur trois axes : l'assemblage de haute précision, l'adaptabilité à de multiples matériaux et une capacité de production très homogène. Avec le développement de l'automatisation et de la fabrication intelligente, les cas d'utilisation se multiplient et le soudage laser devient progressivement un élément essentiel des processus de fabrication de pointe.
Le soudage laser trouve de nombreuses applications, des composants de précision aux équipements lourds. Découvrez ses applications et consultez nos recommandations d'équipement : À quoi sert le soudage laser ?
Questions techniques sur le soudage laser
Le soudage laser est de plus en plus utilisé dans la fabrication de pointe, mais plusieurs défis techniques majeurs persistent quant à sa mise en œuvre pratique. Ces défis concernent principalement la stabilité du procédé, l'optimisation des paramètres et le contrôle qualité du soudage de différents matériaux.
Contrôle de la stabilité du procédé de soudage laser haute puissance
Lors de l'utilisation d'un laser à fibre de 10 kW pour le soudage de plaques d'acier moyennes et épaisses, la stabilité du processus limite l'application technique :
| Challenge | Impact sur le soudage | Direction d'optimisation |
|---|---|---|
| Interférence du panache de plasma | Réduit l'énergie laser effective et affecte la stabilité de la soudure | Soufflage latéral de gaz, extraction par pression négative, soudage sous vide |
| Défauts de formage au verso | Provoque l'effondrement de la soudure et une mauvaise formation de la face arrière. | Réglage de la position de soudage, support électromagnétique et contrôle de la contre-pression |
| Défauts à faible écart dans les sections épaisses | Cela entraîne de la porosité, un manque de fusion et des fissures de solidification. | Double faisceau technologie de soudage au laser et le contrôle des bains de fusion |
Influence des paramètres de processus et de l'appariement
La qualité de la soudure dépend de l'adéquation des paramètres :
| Détermine le comportement de fusion et de pénétration | Effet sur le soudage | Considération clé |
|---|---|---|
| La densité de puissance | Protège la zone de soudure et stabilise le processus | Le soudage par conduction est généralement contrôlé dans une plage de 10⁴ à 10⁶ W/cm². |
| Forme d'onde et largeur de l'impulsion | Influe sur l'absorption d'énergie et l'apport de chaleur | Les matériaux à haute réflectivité nécessitent un ajustement de la forme d'onde ; une durée d'impulsion plus longue augmente la zone affectée thermiquement (ZAT). |
| Défocalisation | Modifie la distribution de l'énergie et la profondeur de pénétration | Le flou négatif permet généralement une pénétration plus profonde |
| Vitesse de soudage | Contrôle l'apport de chaleur global | Une vitesse trop faible peut provoquer une perforation ; une vitesse trop élevée peut réduire la pénétration. |
| Gaz de protection (Le rôle du gaz de protection) | L'hélium offre la meilleure protection, l'argon est économique et l'azote est économique mais peut augmenter la porosité. | L'hélium offre la meilleure protection, l'argon est économique et l'azote est économique mais peut augmenter la porosité. |
Contrôle de la qualité du soudage basé sur les matériaux
Différents matériaux nécessitent différentes stratégies de contrôle :
| Type d'ouvrage | Défi principal | Focus sur le processus |
|---|---|---|
| Inox | La surchauffe peut entraîner une croissance des grains et un risque de corrosion. | Contrôle de l'apport de chaleur, vitesse de refroidissement, gaz de protection, adaptation des joints et de l'épaisseur |
| plaques d'acier moyennes et épaisses | Pénétration stable et formation de soudure | Optimisation des processus, soutien auxiliaire, contrôle de la stabilité de la production |
Les principaux défis de la technologie de soudage laser résident dans la stabilité du procédé à haute puissance, le contrôle précis des paramètres et la constance de la qualité sur différents matériaux. Ces facteurs influent directement sur la formation de la soudure, la pénétration et la maîtrise des défauts en milieu industriel. Face aux exigences croissantes de la fabrication de pointe, l'amélioration de la stabilité et du contrôle du procédé demeure essentielle pour garantir des performances de soudage fiables et reproductibles.
Avantages des applications de soudage laser
Le soudage laser est une technologie de soudage de haute précision qui utilise un faisceau laser à haute densité d'énergie comme source de chaleur. Dans les applications industrielles, comparée aux méthodes de soudage traditionnelles, elle présente des avantages significatifs, notamment sur les points suivants :
1. Haute précision et zone affectée thermiquement réduite
L'énergie laser est concentrée sur une très petite surface. La zone affectée thermiquement est réduite d'environ 60 % par rapport au soudage à l'arc traditionnel, et les déformations dues au soudage ainsi que les dommages aux matériaux environnants sont considérablement réduits. Ce procédé est adapté aux pièces ultra-minces et aux composants de microprécision.
2. Haute qualité de soudure et résistance des joints
Il est possible de réaliser une soudure étroite et profonde présentant un rapport d'aspect élevé, et de contrôler la porosité à moins de 0.3 %. Comparée au soudage traditionnel, cette technique réduit la porosité, les fissures et les défauts de soudage à froid, et améliore la résistance et la durée de vie de l'assemblage.
3. Soudage à haute efficacité et à grande vitesse
La vitesse de soudage est nettement supérieure à celle du soudage par résistance et du soudage à l'arc. Par exemple, la vitesse de soudage des languettes de batterie peut atteindre environ 5 m/min, répondant ainsi aux exigences des lignes de production à grande vitesse.
4. Large compatibilité des matériaux
Il permet de souder l'acier inoxydable, l'aluminium, le cuivre et d'autres métaux courants, ainsi que des métaux dissemblables et certains matériaux non métalliques tels que les thermoplastiques et les matériaux composites. L'application de la technologie laser bleue améliore considérablement le taux d'absorption des matériaux à haute réflectivité.
5. Forte capacité d'automatisation et d'intégration intelligente
Il peut être intégré aux bras robotisés, aux systèmes de vision et aux plateformes de données, prenant en charge l'inspection en ligne, le contrôle à distance et la traçabilité des données, et convient à la fabrication intelligente et à la production de masse.
6. Traitement sans contact et adaptabilité aux structures complexes
Aucune pression mécanique n'est requise et aucune marque de surface n'est laissée. Ce procédé peut être utilisé pour le soudage de structures complexes et de zones difficiles d'accès, et convient aux composants à surface courbe 3D.
7. Avantage global en matière de coûts de production
Bien que l'investissement en équipement soit élevé, la vitesse de soudage est rapide, le taux de retouche est faible et le post-traitement est réduit, ce qui permet de réduire considérablement le coût global de fabrication et de le rendre adapté aux scénarios de production à grande échelle.
Les avantages du soudage laser résident principalement dans sa haute précision, sa faible déformation, son rendement élevé et sa large compatibilité avec les matériaux, ainsi que dans sa forte capacité d'intégration à l'automatisation. Dans la fabrication de pointe et la production de masse, ces caractéristiques favorisent progressivement le remplacement des procédés de soudage traditionnels et en font une voie technique essentielle pour améliorer la qualité et l'efficacité de la production.
Limites et défis
Sur la base des recherches industrielles et de la pratique technique, les principaux inconvénients du soudage laser et les principaux défis des applications industrielles sont résumés comme suit :
Inconvénients de la technologie de soudage laser
Bien que le soudage laser offre des avantages considérables en termes de précision et d'efficacité, il subsiste certaines limitations et des défis techniques dans les applications industrielles.
| Désavantage | Performance spécifique |
| Coûts élevés des équipements et des procédés | Les équipements de soudage laser haute puissance, les composants essentiels tels que les fibres optiques et les lentilles de focalisation sont coûteux, et l'investissement initial dans la construction de la ligne de production est important, ce qui représente un lourd fardeau financier pour les petites et moyennes entreprises. |
| Exigences élevées en matière de précision d'assemblage des pièces | Les faisceaux laser se caractérisent par une énergie concentrée et un diamètre de spot réduit. Généralement, l'écart d'assemblage doit être limité à 0.1 à 0.5 fois l'épaisseur de la plaque. Un écart excessif entraîne une pénétration incomplète ou des défauts de brûlure, ce qui complique les premières étapes d'usinage et de positionnement de la pièce. |
| Limitations du soudage des matériaux épais et à haute réflectivité | Pour les matériaux à haute réflectivité tels que le cuivre, l'aluminium et les alliages, la réflectivité au laser peut atteindre plus de 90 % au stade initial du soudage, ce qui peut facilement entraîner une perte d'énergie et endommager le système de chemin optique du laser ; pour les pièces de grande épaisseur (plus de 100 mm), le soudage laser unique existant se heurte encore aux problèmes de profondeur de pénétration insuffisante, de formation de soudure instable et de forte probabilité de défauts de porosité et de fissures. |
| Contraintes résiduelles importantes et déformations post-soudage dans certains cas spécifiques | Bien que la zone affectée thermiquement du soudage laser soit plus petite que celle du soudage à l'arc traditionnel, des contraintes résiduelles se forment facilement lors du soudage de plaques minces de grande surface ou du soudage de structures complexes, ce qui nécessite des processus de relaxation des contraintes ultérieurs tels que le vieillissement par vibration ou le traitement thermique, augmentant ainsi la durée du processus. |
Principaux défis des applications industrielles
Malgré les avantages du soudage laser, plusieurs limitations techniques et industrielles affectent encore la stabilité de la production et les applications à grande échelle.
- Stabilité des procédés et contrôle de la qualitéEn production de masse, la technologie de soudage laser présente encore des problèmes de stabilité. Lors du soudage à pénétration profonde de tôles d'épaisseur moyenne à épaisse, le panache de plasma réduit l'énergie effective, affectant la stabilité du soudage. Des défauts tels que la porosité, le manque de fusion et l'effondrement de la soudure apparaissent encore en production et nécessitent souvent une inspection manuelle et des retouches. Le soufflage latéral de gaz, l'extraction par pression négative et les méthodes à double faisceau réduisent les défauts, mais un contrôle stable n'est pas encore totalement atteint.
- Soudage de matériaux dissemblablesLa demande en soudage cuivre-aluminium, aluminium-acier inoxydable et composites métalliques est en constante augmentation. Cependant, les différences de point de fusion et de propriétés thermiques engendrent des phases fragiles et des contraintes résiduelles, réduisant ainsi les performances des joints. Des méthodes telles que le préchauffage, le contrôle par impulsions et le soudage oscillant améliorent les résultats, mais l'absence de procédé universel entraîne des essais répétés et un coût plus élevé.
- Limitations du contrôle intelligentBien que la technologie de soudage laser favorise l'automatisation, le contrôle qualité en boucle fermée reste limité. Les systèmes d'inspection actuels détectent les défauts visibles, mais les microdéfauts et les variations de performance dues aux paramètres sont encore difficiles à identifier. Le contrôle adaptatif en temps réel n'est pas encore largement répandu en production.
- Lacune en matière de compétences techniquesLes systèmes de soudage laser nécessitent des opérateurs qualifiés pour l'installation, la maintenance et le dépannage. Le manque de professionnels possédant des connaissances en laser et en fabrication limite la diffusion de cette technologie, notamment dans les petites et moyennes entreprises.
Les limitations de la technologie de soudage laser proviennent de la stabilité du procédé, du comportement des matériaux hétérogènes, des capacités de contrôle intelligent et de la disponibilité d'une main-d'œuvre qualifiée. Ces facteurs influent sur la reproductibilité, la maîtrise des défauts et la possibilité d'une production à grande échelle. L'amélioration du contrôle du procédé et de l'intégration du système demeure essentielle à son adoption industrielle plus large.
Comment choisir la bonne machine de soudage laser
Le choix d'une machine de soudage laser adaptée dépend des exigences de l'application, du type de matériau, de l'échelle de production et du niveau d'automatisation. Chaque secteur industriel requiert une configuration spécifique ; la sélection doit donc se fonder sur les performances de soudage, la stabilité du processus et les besoins de production à long terme.
Sélection de la puissance du laser
La puissance du laser détermine la profondeur de pénétration et l'efficacité du soudage.
- 1000 W–1500 W : tôles fines et pièces de précision
- 2000 W–3000 W : métaux d’épaisseur moyenne, usage industriel général
- 4000 W+ : production à grande vitesse et à plaques épaisses
Une puissance plus élevée améliore la pénétration, mais exige un contrôle plus strict du processus.
Type de matériau et compatibilité
Le type de matériau influence fortement le choix de la machine.
- Acier inoxydable : performances stables sur toute la plage de puissance
- Aluminium : nécessite une puissance plus élevée et des paramètres optimisés
- Cuivre : nécessite une densité énergétique élevée et un contrôle d'absorption rigoureux
- Matériaux dissemblables : nécessite une capacité d’ajustement du processus plus précise
Mode de soudage : Système portatif vs Système automatisé
Les systèmes portables offrent une grande flexibilité d'utilisation pour les réparations et les petites séries.
Les systèmes automatisés offrent une plus grande régularité pour la production de masse et les chaînes de production.
Le choix dépend de l'échelle de production et de la standardisation des processus.
Système de refroidissement et stabilité
Le système de refroidissement influe sur la stabilité et la durée de vie de la machine.
- Refroidissement par eau : convient aux équipements de moyenne et haute puissance
- Refroidissement par air : utilisé dans les systèmes à faible consommation ou portables
Un refroidissement stable assure des performances de soudage constantes.
Niveau d'automatisation et de contrôle
Une automatisation plus poussée comprend les systèmes CNC, les bras robotisés et la surveillance en temps réel.
Elle améliore la répétabilité et réduit les variations manuelles, notamment dans la production à grande échelle.
Le choix d'une machine de soudage laser nécessite de trouver un équilibre entre la puissance, la compatibilité des matériaux, le mode de soudage, la capacité de refroidissement et le niveau d'automatisation. Un système bien adapté améliore l'efficacité, la qualité des soudures et la stabilité de la production à long terme.
Pour un guide plus détaillé, veuillez vous référer au document « Comment choisir une machine à souder laser pour votre entreprise ».
Conclusion
Le soudage laser est largement utilisé dans les secteurs de l'automobile, du stockage d'énergie, du transport ferroviaire, de l'aérospatiale et de la fabrication de précision. Il offre une haute précision, une vitesse de traitement rapide et une grande compatibilité avec les matériaux. Des pièces structurelles aux systèmes de batteries et aux composants micrométriques, il remplace les méthodes de soudage traditionnelles dans les processus exigeant une qualité stable et une productivité élevée.
Kempson propose des solutions de soudage laser industriel adaptées à différents besoins de production. Forte d'une expérience dans de nombreux secteurs d'application, Kempson vous accompagne dans le choix de vos équipements et l'optimisation de vos procédés en fonction de vos exigences spécifiques. Pour toute question relative aux équipements de soudage laser ou à l'assistance technique, contactez-nous afin de trouver la solution idéale.

QFP
Quelles industries utilisent le soudage laser ?
Le soudage laser est utilisé dans les secteurs de l'automobile, du stockage d'énergie, de l'aérospatiale, du transport ferroviaire, de l'électronique et de la fabrication de dispositifs médicaux.
Le soudage laser peut-il assembler différents métaux ?
Oui, mais les métaux dissemblables tels que l'aluminium et l'acier ou le cuivre et l'aluminium nécessitent un contrôle strict du processus en raison des différences de point de fusion et de propriétés thermiques.
Quelle est la profondeur de pénétration du soudage laser ?
La profondeur de pénétration dépend de la puissance du laser et du mode de procédé. Elle varie du soudage de tôles fines à faible puissance au soudage à pénétration profonde à 3 000 W et plus pour les matériaux plus épais.
Qu'est-ce que la zone affectée thermiquement (ZAT) ?
La ZAT (zone affectée thermiquement) est la zone du matériau qui subit une modification de sa structure sous l'effet de la chaleur sans fusion. Le soudage laser produit une ZAT plus petite que le soudage traditionnel, réduisant ainsi la déformation et les dommages au matériau.
Le soudage laser provoque-t-il de la porosité ?
La porosité peut être due à une contamination de surface, à l'emprisonnement de gaz ou à des paramètres instables. Un gaz de protection adéquat et un contrôle précis des paramètres contribuent à réduire ce problème.
Quel type de laser est utilisé pour le soudage ?
Le laser à fibre est le type le plus courant dans les applications industrielles. Les lasers CO2 sont moins fréquemment utilisés pour les métaux, tandis que les lasers Nd:YAG sont principalement utilisés dans les systèmes traditionnels.







