Table des Matières
Introduction
Le soudage laser de tôles minces est largement utilisé dans la fabrication de tôles, de pièces automobiles, de composants de précision et dans d'autres applications exigeant une grande précision et une faible déformation thermique. Du fait de la faible épaisseur des matériaux, un apport de chaleur excessif ou des paramètres de soudage inadéquats peuvent engendrer des problèmes tels que le gauchissement, le retrait et la déformation, affectant ainsi la qualité du produit final. La maîtrise de la déformation lors du soudage laser de tôles minces permet aux fabricants d'améliorer la stabilité du soudage et de garantir la précision dimensionnelle.
Cet article aborde les principales causes de déformation lors du soudage de tôles minces et présente des solutions pratiques : réglage des paramètres laser, contrôle de l’apport de chaleur, utilisation des dispositifs de fixation, séquence de soudage et choix de l’équipement. Nous comparons également le soudage laser aux méthodes de soudage traditionnelles et expliquons comment un équipement de soudage laser adapté permet d’obtenir des résultats plus stables en production. Nous traitons aussi de l’aspect des soudures, du contrôle de la chaleur, de la fabrication de l’acier au carbone et des méthodes de soudage industrielles modernes, afin de vous aider à identifier la solution la mieux adaptée à vos besoins de production.
Causes de déformation lors du soudage laser de plaques minces
La déformation lors du soudage laser de tôles minces est principalement due à un apport de chaleur irrégulier et à la faible rigidité des matériaux. Pendant le soudage, le faisceau laser concentre la chaleur dans la zone de soudure, provoquant une dilatation et une contraction rapides. Les contraintes thermiques qui en résultent peuvent entraîner un gauchissement, une flexion ou une déformation locale après refroidissement.
1. Apport de chaleur excessif : Le soudage laser utilise une source de chaleur concentrée. Si la puissance du laser est trop élevée ou la vitesse de soudage trop faible, une quantité excessive de chaleur pénètre dans le matériau, augmentant ainsi les contraintes thermiques et le risque de déformation.
2. Répartition inégale de la chaleur : La zone de soudure chauffe et refroidit plus rapidement que le matériau environnant. Ces différences de vitesse de refroidissement créent des contraintes internes susceptibles de provoquer la déformation de la tôle mince.
3. Propriétés des matériaux : Les métaux présentent des caractéristiques thermiques différentes. L’aluminium se dilate davantage lors du chauffage, tandis que l’acier inoxydable retient la chaleur autour de la zone de soudure, ce qui rend ces deux matériaux sensibles aux déformations dues au soudage.
4. Structure en tôle mince : Les tôles minces présentent une faible résistance à la flexion et ne résistent pas efficacement aux contraintes de soudage. Plus le matériau est mince, plus il se déforme facilement lors du soudage.
5. Paramètres de soudage incorrects : la puissance du laser, la vitesse de soudage et la position du faisceau influent directement sur la déformation. Des paramètres incorrects peuvent augmenter l’accumulation de chaleur et réduire la stabilité du soudage.
6. Mauvaise fixation de la pièce : sans un serrage adéquat, les tôles minces peuvent se déplacer ou se déformer pendant le soudage. Des dispositifs de fixation appropriés permettent de maintenir la position correcte et de réduire les déformations.
En soudage laser de plaques minces, le contrôle de la déformation dépend principalement d'une gestion thermique adéquate, de paramètres de soudage optimisés et d'une fixation fiable de la pièce.
Comment le soudage laser réduit-il la déformation ?
Le soudage laser permet de maîtriser la déformation principalement grâce à un apport de chaleur réduit, une zone affectée thermiquement plus petite et un contrôle précis du processus. Le faisceau laser délivre l'énergie directement à la zone de soudage, limitant ainsi l'influence de la chaleur sur le matériau environnant. Comparé aux méthodes de soudage traditionnelles, le soudage laser génère moins de contraintes thermiques et offre une meilleure stabilité dimensionnelle, notamment pour les applications sur tôles minces.
- Apport de chaleur réduit — Le soudage laser concentre l'énergie du laser sur le cordon de soudure au lieu de chauffer une grande zone de la pièce. Le matériau environnant reçoit moins de chaleur, ce qui réduit la dilatation et le retrait thermiques pendant le soudage.
- Zone affectée thermiquement réduite — Le faisceau laser crée une zone affectée thermiquement étroite. Une moindre quantité de matériau de base est exposée à des températures élevées, ce qui réduit les contraintes résiduelles après refroidissement et limite la déformation de la plaque.
- Contrôle précis des paramètres de soudage — La puissance du laser, la vitesse de soudage, la position du foyer et les paramètres d’impulsion déterminent directement l’apport de chaleur et la profondeur de pénétration. Des réglages appropriés garantissent la stabilité de la soudure et évitent la surchauffe des matériaux fins.
- Soudage rapide — Le soudage laser permet de réaliser la soudure en un temps réduit. Le matériau a moins de temps pour accumuler de la chaleur, ce qui limite les déformations thermiques lors du soudage en continu.
- Procédé de soudage sans contact — Le soudage laser utilise un faisceau laser focalisé sans contact physique avec la pièce à souder. Ce procédé ne génère aucune contrainte mécanique supplémentaire sur les tôles minces, ce qui le rend idéal pour les pièces métalliques de précision.
- Parcours de soudage optimisé — La séquence de soudage influe sur la répartition de la chaleur dans les tôles minces. Le soudage symétrique et le soudage segmenté réduisent la concentration des contraintes et contrôlent la déformation des composants de grande taille ou complexes.
- Support de fixation adéquat — Les tôles minces nécessitent un positionnement stable pendant le soudage. Des dispositifs de fixation appropriés empêchent tout mouvement durant le processus de soudage et maintiennent la pièce aux dimensions requises.
- Contrôle des contraintes après soudage — Pour les composants exigeant une grande précision, un traitement de relaxation des contraintes peut être appliqué après soudage. Ce traitement réduit les contraintes internes résiduelles et améliore la stabilité dimensionnelle à long terme.
La déformation lors du soudage laser est principalement contrôlée par l'apport de chaleur, les paramètres de soudage, la fixation de la pièce et les méthodes de soudage. Pour le soudage de tôles minces, le choix d'un équipement adapté et des paramètres de processus appropriés sont essentiels pour garantir la qualité de la soudure et la précision dimensionnelle.
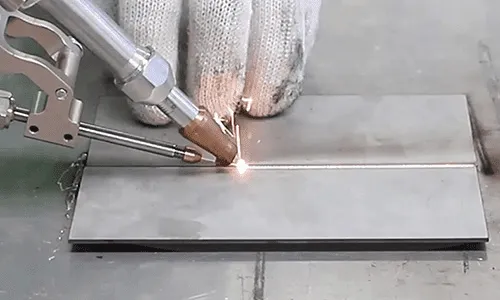
Vidéo de soudage
6 méthodes pour contrôler la déformation lors du soudage laser de plaques minces
La déformation lors du soudage laser de plaques minces peut être contrôlée en gérant l'apport de chaleur, en optimisant les paramètres de soudage et en maintenant un positionnement précis de la pièce à usiner pendant le processus de soudage.
1. Optimisation des paramètres de soudage laser
La puissance du laser, la vitesse de soudage, la position du foyer et le gaz de protection influent directement sur la répartition de la chaleur et la qualité de la soudure. Des paramètres correctement réglés assurent la stabilité du processus de soudage et préviennent tout apport excessif de chaleur.
2. Réduire l'apport de chaleur de soudage
La chaleur excessive est l'une des principales causes de déformation des tôles minces. Le choix d'une puissance laser adaptée, l'augmentation de la vitesse de soudage lorsque cela est possible et l'évitement d'une pénétration inutile contribuent à maîtriser les contraintes thermiques pendant le soudage.
3. Utiliser des dispositifs de soudage appropriés
Les tôles minces peuvent facilement se déformer lors du soudage en raison des contraintes thermiques. Des dispositifs de fixation et des méthodes de serrage appropriés permettent de maintenir la pièce en position, de garantir la précision de l'assemblage et de limiter les déformations après soudage.
4. Appliquer la séquence de soudage appropriée
Le parcours de soudage influe sur la répartition de la chaleur et la relaxation des contraintes. Un soudage symétrique, des sections de soudage plus courtes et des séquences de soudage équilibrées réduisent la concentration de chaleur et limitent la déformation des composants minces.
5. Sélectionner l'équipement de soudage laser approprié
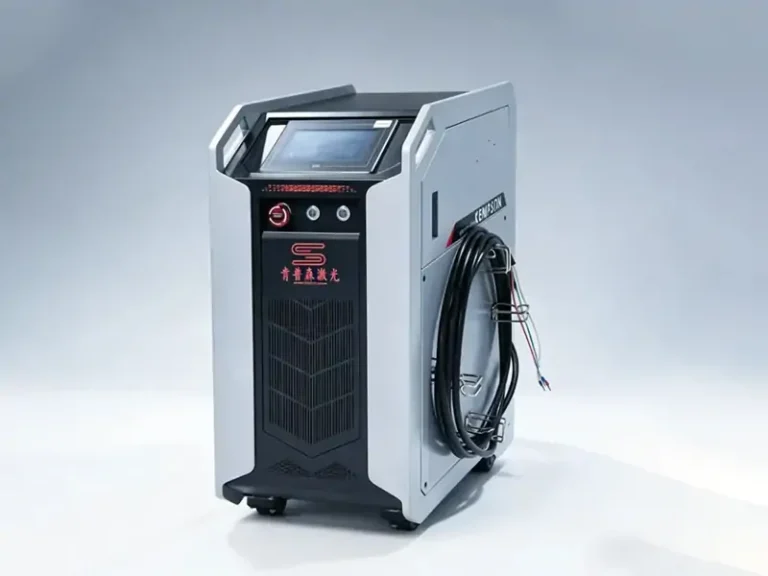
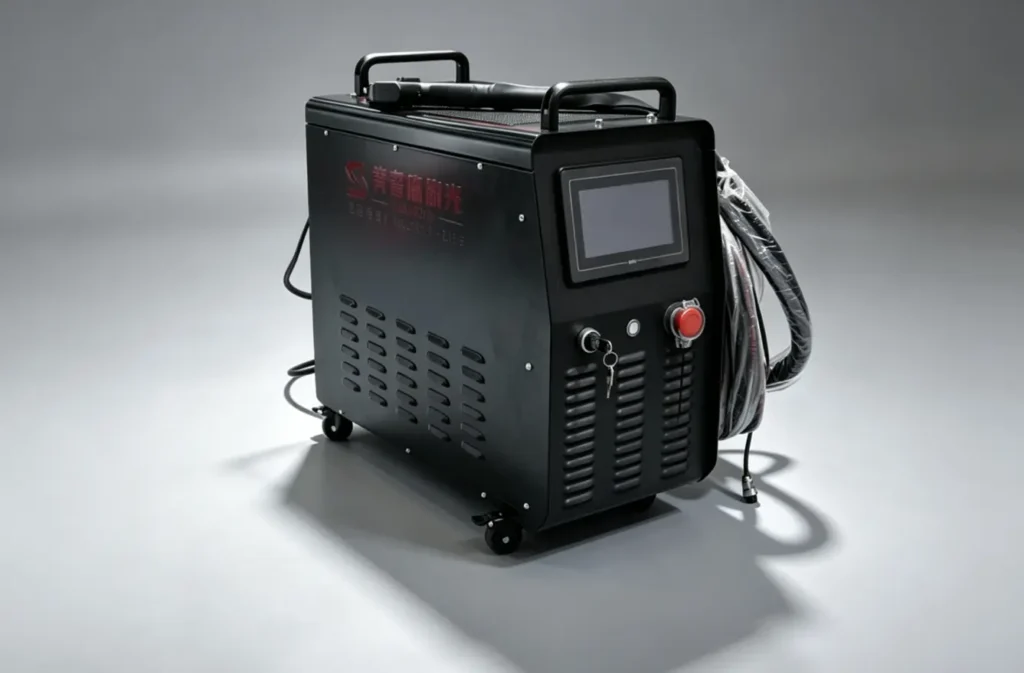
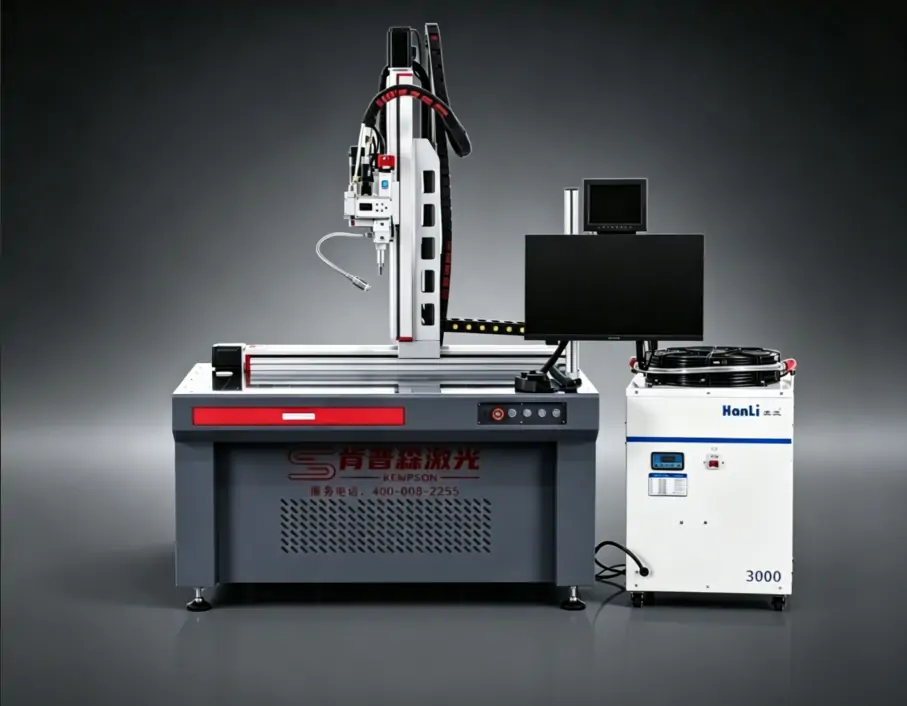
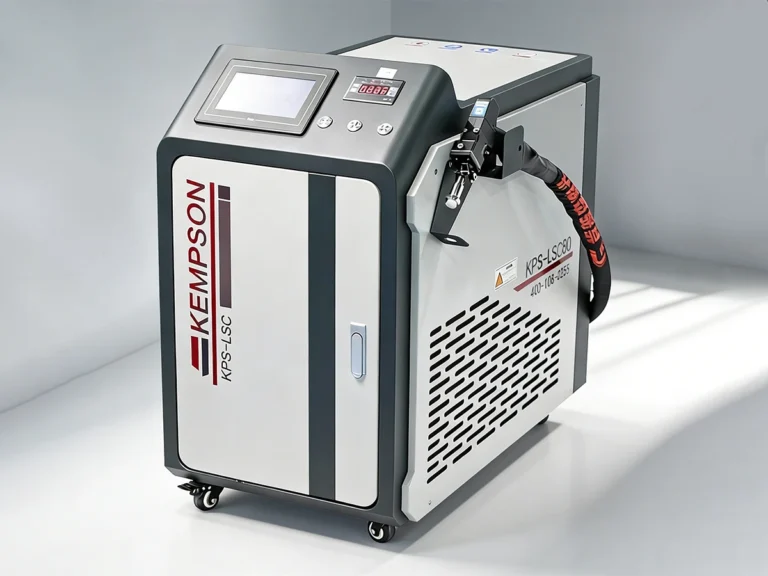
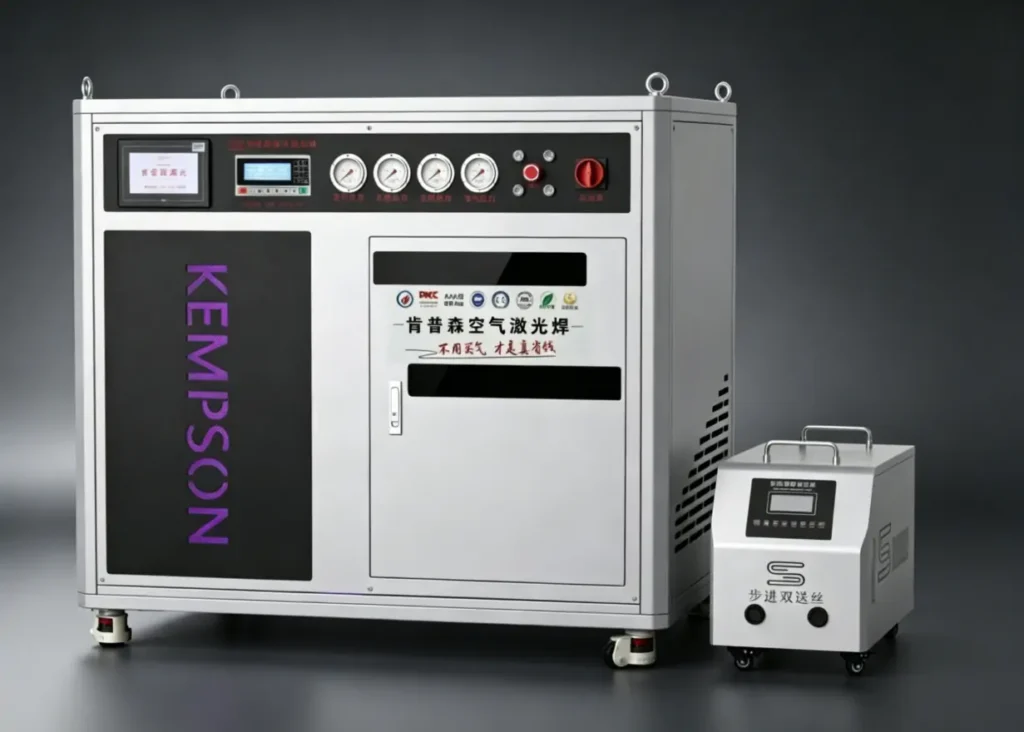
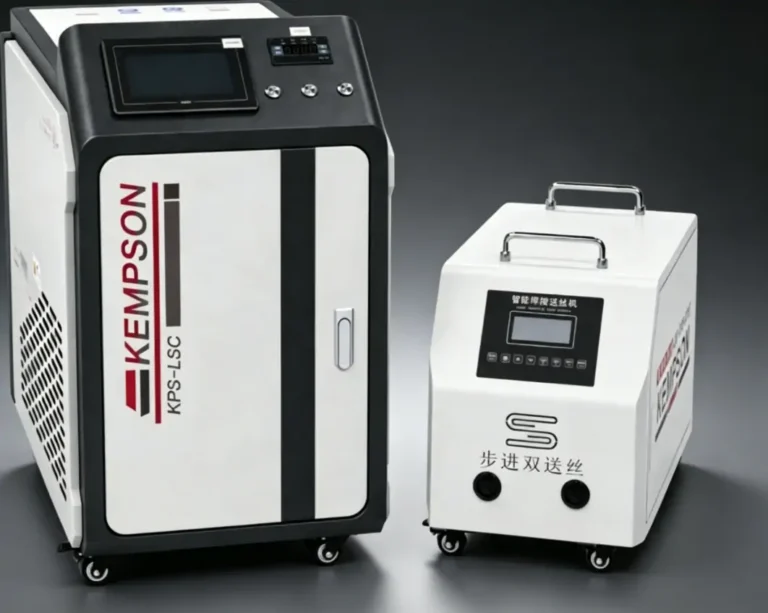
Le choix de l'équipement de soudage laser influe sur la stabilité du soudage et la maîtrise des déformations. Une machine adaptée doit fournir une puissance laser stable, un réglage précis des paramètres et une plage de puissance correspondant à l'épaisseur du matériau et aux exigences de production. Les machines de soudage laser KEMPSON offrent des options de puissance réglables de 1 500 W à 6 000 W pour différentes applications de soudage de métaux fins et moyens.
6. Effectuer des essais de matériaux et de procédés avant la production
Des essais de soudage doivent être réalisés avant la production en série afin de vérifier la pénétration, l'aspect et le niveau de déformation des soudures. Les résultats de ces essais permettent d'ajuster les paramètres de soudage et de valider le processus de production avant le lancement de la production en série.
Lors du soudage laser de tôles minces, la déformation dépend principalement de l'apport de chaleur, des paramètres de procédé, des performances de l'équipement et du mode de fixation de la pièce. Un contrôle précis de ces facteurs permet de stabiliser la soudure et de réduire le risque de déformation.
Le soudage laser est largement utilisé, mais quels facteurs influencent la qualité de la soudure ? Pour plus de détails, consultez : Quels sont les principaux facteurs influençant la qualité du soudage laser ?
Soudage laser vs soudage traditionnel : comparaison des déformations
En fabrication de précision, la maîtrise des déformations lors du soudage est souvent plus complexe que l'obtention d'une résistance mécanique optimale. Le soudage laser réduit les déformations en contrôlant l'apport de chaleur et en limitant la zone affectée thermiquement, tandis que les méthodes de soudage traditionnelles ont généralement tendance à introduire davantage de chaleur dans le matériau environnant.
| Article de comparaison | La soudure au laser | Soudage traditionnel (MIG/TIG) |
|---|---|---|
| Apport de chaleur | Énergie hautement concentrée avec un faible apport de chaleur. Cet apport peut être environ 5 à 10 fois inférieur à celui des méthodes de soudage traditionnelles dans les applications appropriées. | Apport de chaleur plus élevé. La chaleur de l'arc ou de la flamme se propage sur une zone plus étendue autour de la soudure. |
| Zone affectée par la chaleur (ZAT) | Zone affectée thermiquement (ZAT) très réduite, généralement de l'ordre de 0.1 à 1 mm. Le matériau de base est moins affecté par la chaleur. | Zone affectée thermiquement (ZAT) plus large, généralement de l'ordre de 2 à 10 mm, avec un risque plus élevé de modifications des propriétés du matériau. |
| Niveau de déformation | Faible déformation. Les tôles minces nécessitent souvent peu ou pas de correction après soudage. | Risque de déformation plus élevé, notamment sur les plaques minces où des déformations et des distorsions de surface peuvent se produire. |
| Contrainte résiduelle | Contraintes résiduelles plus faibles et réparties de manière plus uniforme autour de la zone de soudure. | Une concentration plus élevée de contraintes résiduelles, ce qui peut affecter la fiabilité à long terme des composants. |
| Vitesse de soudage | Vitesse de soudage élevée, réduisant le temps d'exposition à la chaleur et l'accumulation de chaleur. | Vitesse de soudage réduite avec un temps d'apport de chaleur plus long. |
| Épaisseur appropriée | Un avantage considérable pour le soudage de tôles minces (0.1 à 3 mm). Les tôles épaisses peuvent nécessiter plusieurs passes de soudage. | Plus couramment utilisée pour les plaques épaisses (plus de 5 mm), mais le contrôle de la déformation est plus difficile. |
| Correction après soudage | Coût de correction réduit. De nombreuses applications ne nécessitent aucun redressement supplémentaire. | Coût de correction plus élevé. Des traitements supplémentaires, comme le redressage mécanique, peuvent être nécessaires. |
Le soudage laser utilise un contrôle précis de la chaleur pour réduire les déformations et est largement employé pour les pièces à parois minces, les composants de précision et le soudage de métaux dissemblables. Les méthodes de soudage traditionnelles restent pratiques pour de nombreuses applications sur tôles épaisses en raison de leur coût d'équipement inférieur, mais le soudage laser offre un meilleur contrôle des déformations et une précision de soudage accrue.
Équipement de soudage laser pour tôles minces KEMPSON
Paramètres de soudage laser recommandés pour les plaques minces
Les paramètres de soudage des tôles minces dépendent du type de matériau, de son épaisseur, de la conception de l'assemblage et des exigences de production. Un réglage précis de la puissance du laser, de la vitesse de soudage et de la position du foyer permet de contrôler l'apport de chaleur et de garantir la qualité de la soudure.
| Source | Gamme d'épaisseur | Puissance laser recommandée | Application |
| Acier Inoxydable | 0.5 – 3 mm | 1000W-2000W | Soudage de précision de tôles, boîtiers, composants |
| Acier au carbone | 1 – 5 mm | 1500W-3000W | Pièces structurelles, fabrication, assemblages métalliques |
| Aluminium | 0.5 – 5 mm | 2000W-4000W | structures légères, pièces automobiles, produits en aluminium |
Remarque : Les paramètres ci-dessus sont donnés à titre indicatif uniquement. Les paramètres de soudage réels doivent être ajustés en fonction de la nuance du matériau, de la structure de l’assemblage et des conditions de production.
Applications
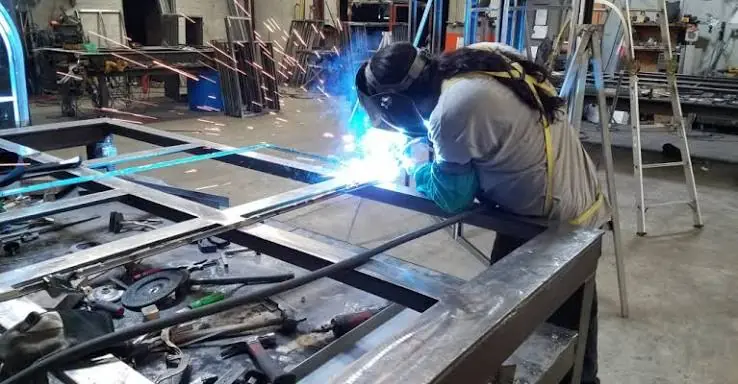
Le soudage laser de tôles minces est largement utilisé dans les industries exigeant une faible déformation, une grande précision et un aspect de soudure impeccable. Ce procédé convient aux structures légères, aux composants de précision et aux pièces de tôlerie aux dimensions rigoureuses.
Fabrication de tôle
Armoires, boîtiers, panneaux et pièces métalliques sur mesure en acier inoxydable.
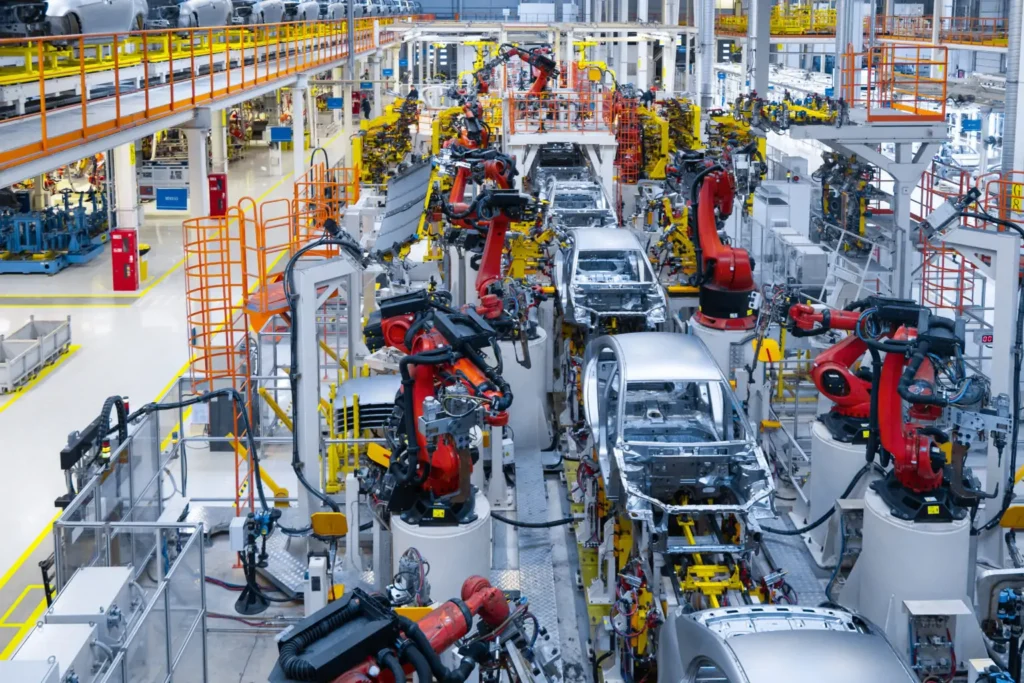
Industrie automobile
Pièces de carrosserie, boîtiers de batterie, composants d'échappement et assemblages de précision.
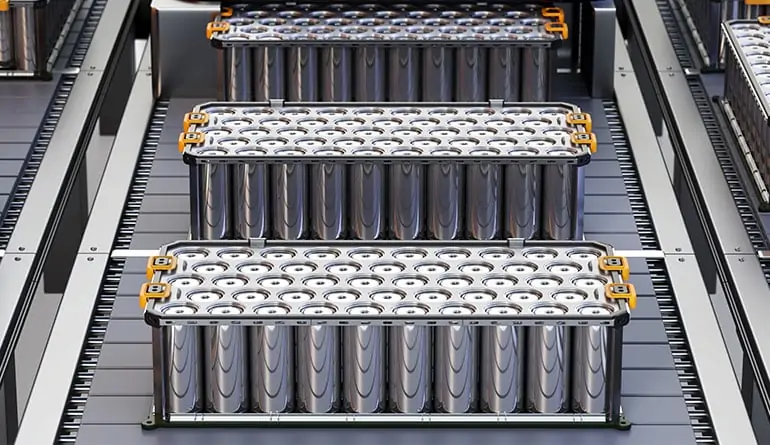
Électronique et équipement électrique
Boîtiers de batteries, boîtiers électriques, capteurs et composants électroniques.
Équipement médical
Instruments médicaux et composants métalliques de précision.
Équipement de cuisine et de transformation des aliments
Éviers, armoires, conteneurs et équipements de transformation en acier inoxydable.
Composants aérospatiaux et de précision
Structures légères et assemblages métalliques de précision.
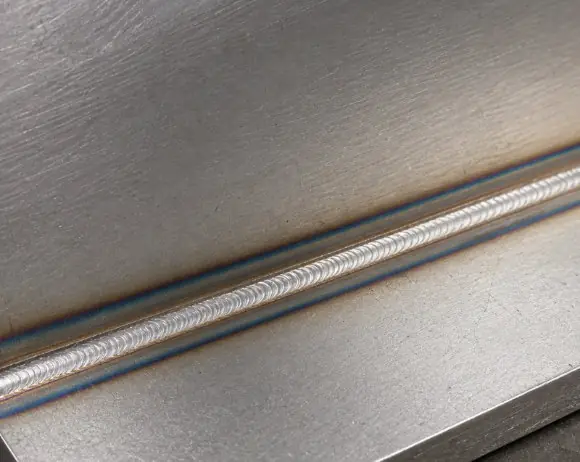
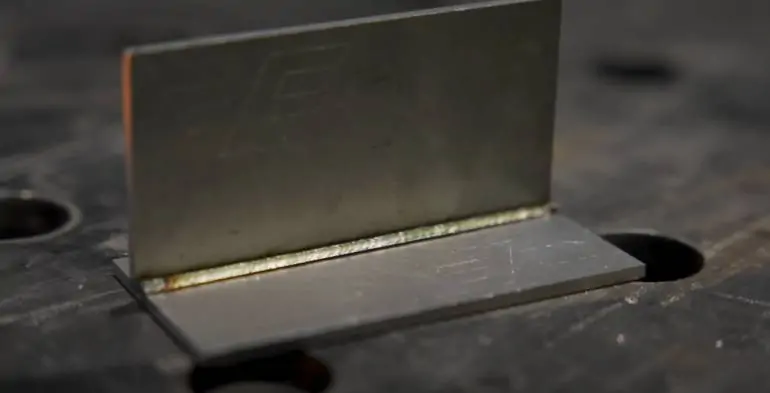
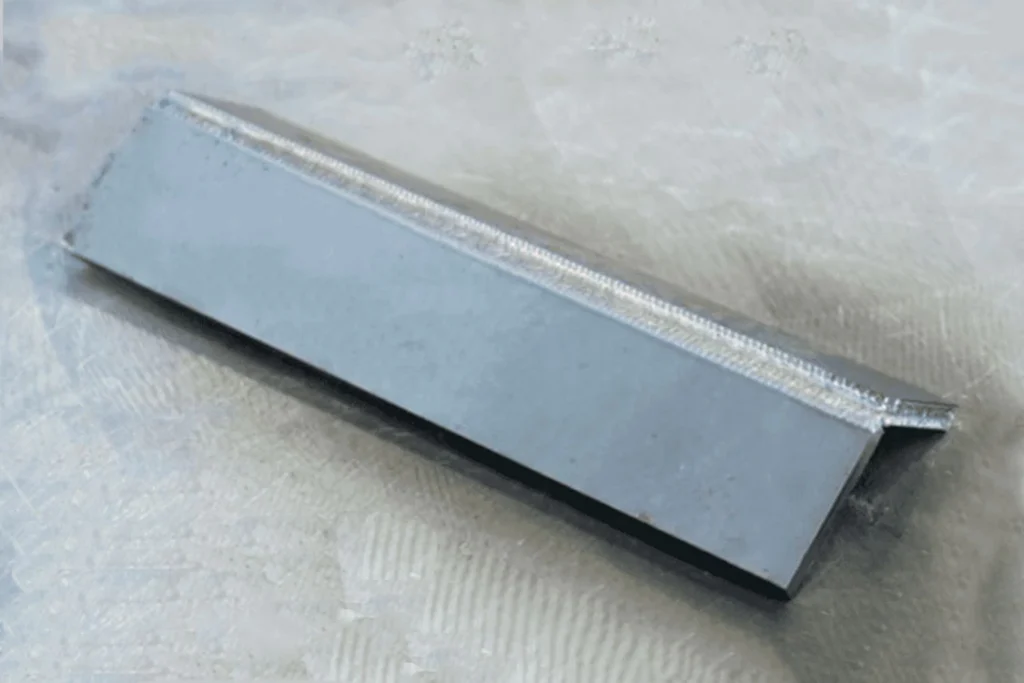
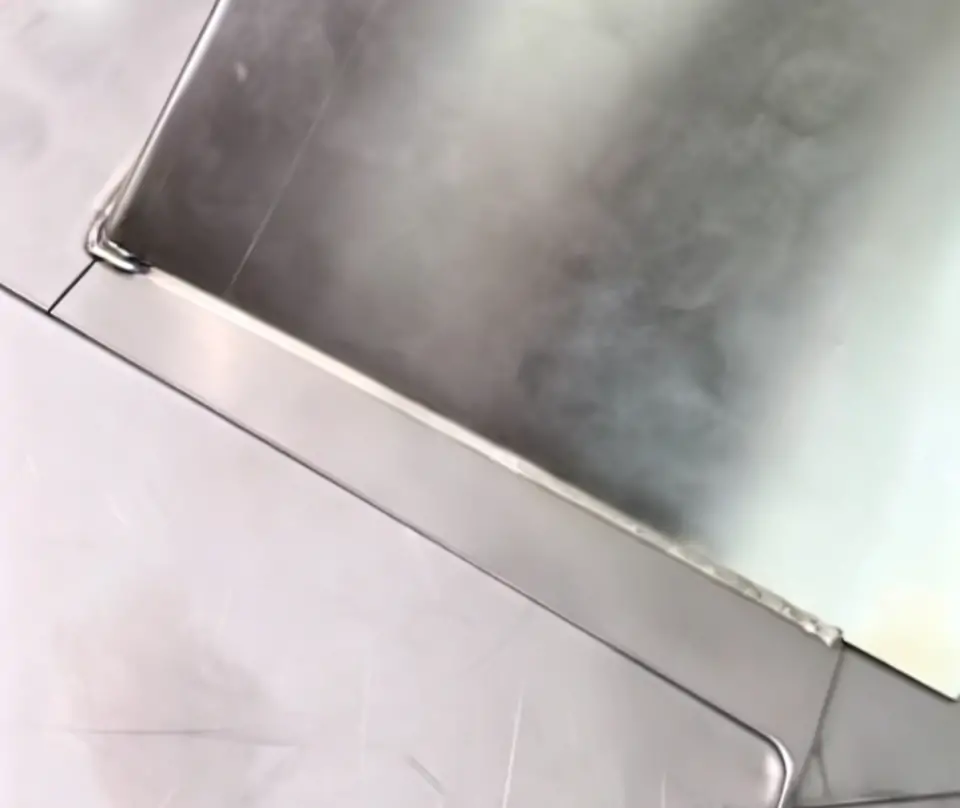
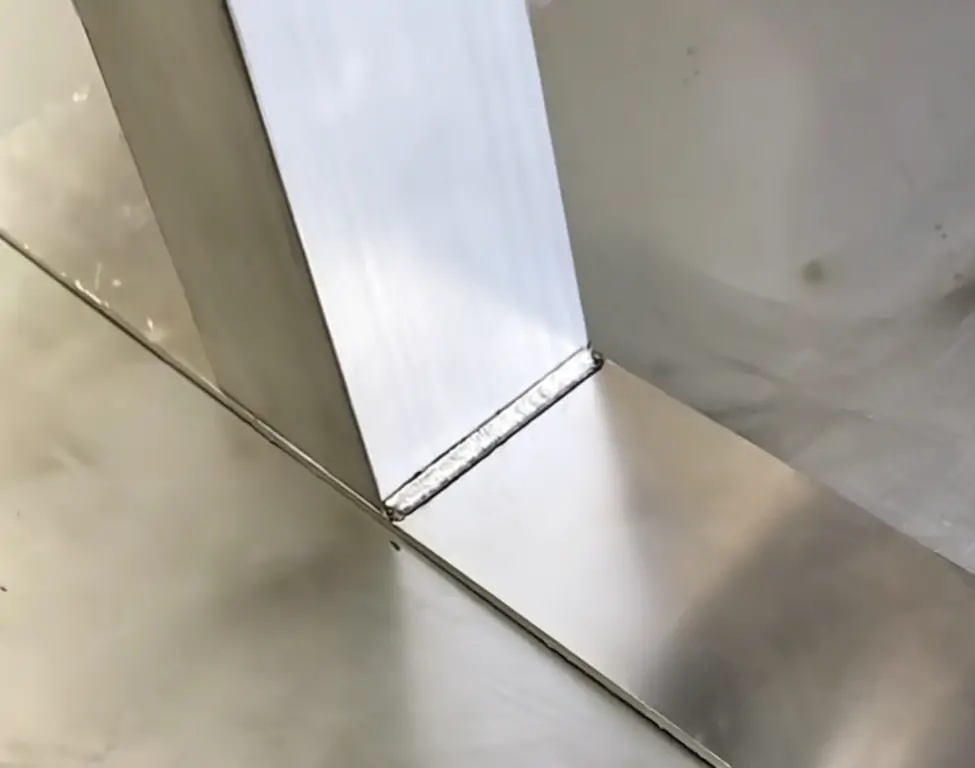
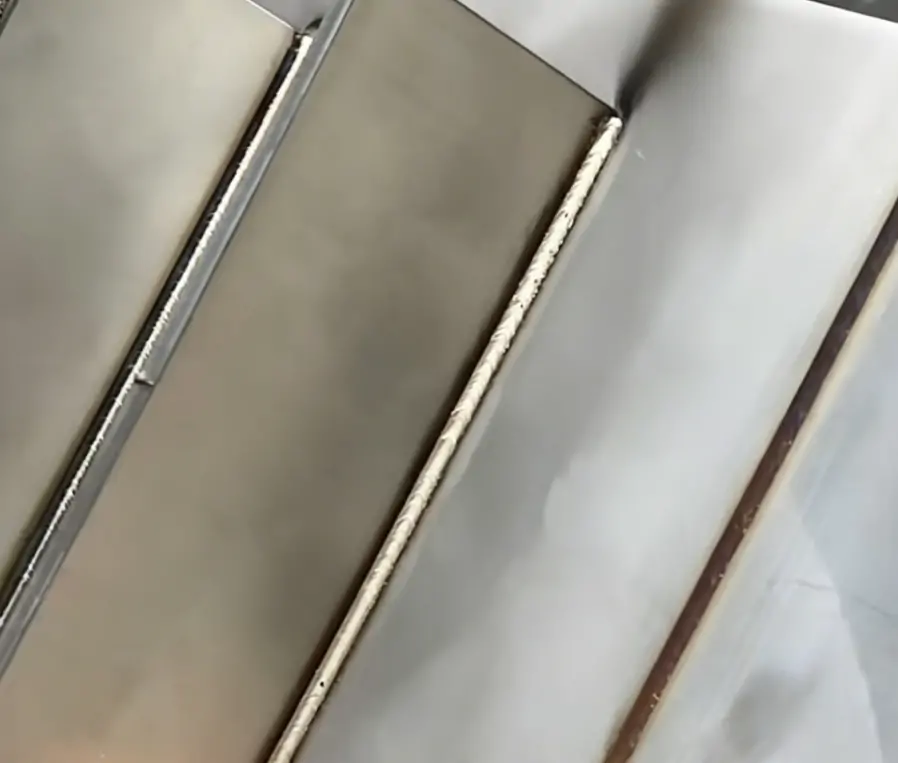
Résultats du soudage de tôles minces
Conclusion
La déformation lors du soudage laser de tôles minces est principalement liée à l'apport de chaleur, aux paramètres de soudage, aux propriétés du matériau et au positionnement de la pièce. La puissance du laser, la vitesse de soudage et la séquence de soudage doivent être adaptées au matériau et aux exigences de soudage afin de maîtriser la déformation pendant la production.
KEMPSON fabrique des machines de soudage laser d'une puissance de 1 500 W à 6 000 W pour le soudage de métaux fins et moyens. Ces machines sont utilisées pour l'acier inoxydable, l'acier au carbone, l'aluminium et d'autres métaux. KEMPSON propose des équipements de soudage, un accompagnement au processus, des solutions personnalisées et une garantie de 3 ans pour les clients industriels. Contactez-nous pour vos solutions de soudage laser.

QFP
Pourquoi les plaques minces soudées au laser se déforment-elles ?
La déformation lors du soudage laser de plaques minces est principalement due à un chauffage et un refroidissement inégaux, ce qui crée des contraintes thermiques et un retrait du matériau.
Comment réduire la déformation lors du soudage laser ?
La déformation peut être réduite en contrôlant la puissance du laser, la vitesse de soudage, l'apport de chaleur, la séquence de soudage et en utilisant des dispositifs de fixation appropriés.
Le soudage laser provoque-t-il moins de déformation que le soudage TIG ?
Oui. Le soudage laser provoque généralement moins de déformation car il utilise un apport de chaleur plus faible et crée une zone affectée thermiquement plus petite.
Quelle puissance laser convient au soudage de tôles minces ?
Pour le soudage de plaques minces, on utilise généralement des soudeuses laser de 1500 W à 2000 W, tandis que les matériaux plus épais peuvent nécessiter une puissance plus élevée.
Quels matériaux peuvent être soudés avec une faible déformation à l'aide de lasers ?
Le soudage laser peut être utilisé pour l'acier inoxydable, l'acier au carbone, l'aluminium, le cuivre et d'autres matériaux métalliques.
Comment la vitesse de soudage influe-t-elle sur la déformation ?
Une vitesse de soudage plus élevée réduit l'accumulation de chaleur et peut contribuer à minimiser la déformation thermique.
Le soudage laser peut-il éliminer la déformation ?
Non. Le soudage laser réduit considérablement la déformation, mais un réglage précis des paramètres et une conception adéquate du dispositif de fixation restent nécessaires.
Comment KEMPSON aide-t-il à contrôler la déformation du soudage ?
KEMPSON propose des machines de soudage laser avec un contrôle précis de la puissance, des solutions de soudage personnalisées, une assistance technique et une garantie de 3 ans pour les applications industrielles.