

Spis treści
Wprowadzenie
Spawarka laserowa o mocy 3000 W jest szeroko stosowana do spawania blach o średniej i dużej grubości, produkcji o wysokiej wydajności oraz obróbki metali, takich jak stal nierdzewna, stal węglowa i stopy aluminium. W porównaniu z modelami o niższej mocy, zapewnia ona większą penetrację i większą prędkość spawania, dzięki czemu nadaje się do przemysłowych zadań spawalniczych wymagających stabilnej wydajności i powtarzalnej jakości.
W tym poradniku wyjaśnię ustawienia spawarki laserowej o mocy 3000 W, w tym moc lasera, prędkość spawania, pozycję ogniska oraz parametry podawania drutu. Ustawienia te bezpośrednio wpływają na głębokość wtopienia, wygląd spoiny, ilość wprowadzanego ciepła i wydajność produkcji. Zrozumienie, jak dostosować każdy parametr, pomaga uzyskać stabilne rezultaty spawania dla różnych materiałów i zastosowań.
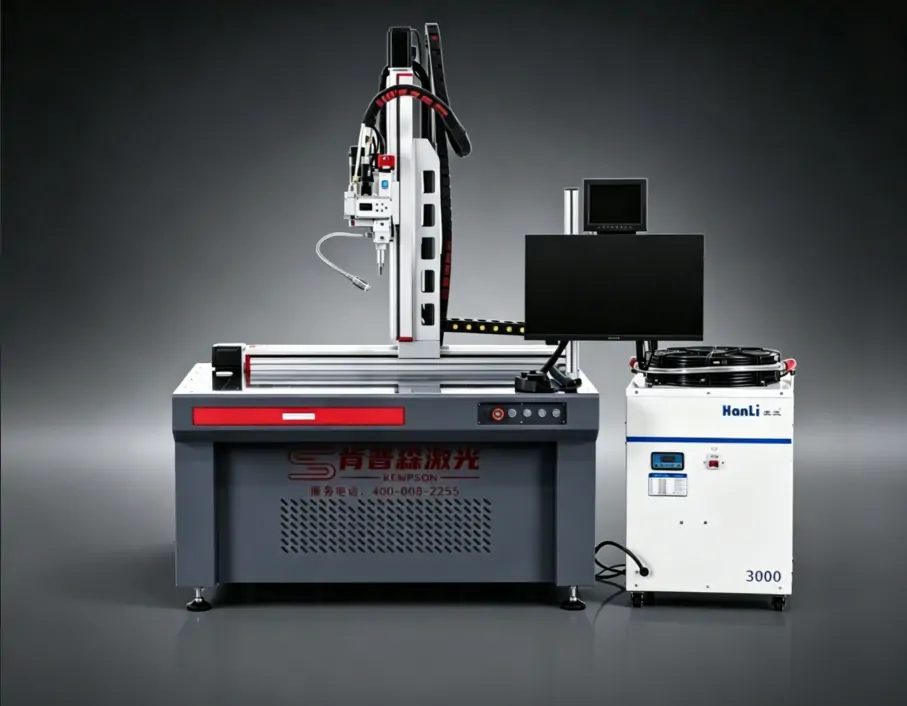
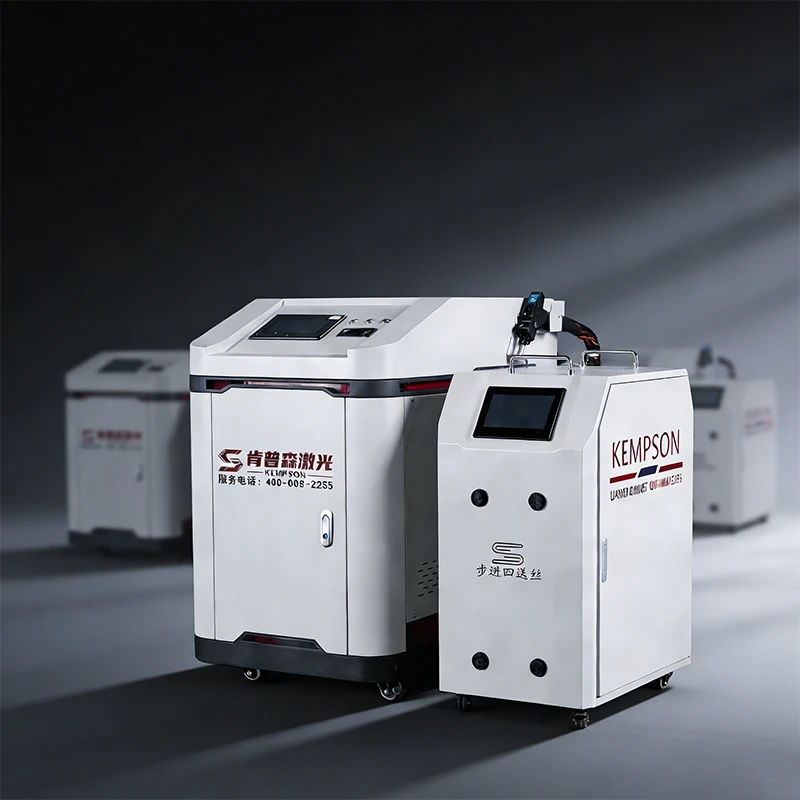
Podstawowe ustawienia parametrów spawarki laserowej 3000 W
Ustawienia parametrów spawarki laserowej o mocy 3000 W nie są wartościami stałymi. Należy je dostosować do konkretnego materiału, jego grubości i wymagań spawalniczych.
| Parametr | Zakres ustawień |
|---|---|
| Moc lasera | 1000W–3000W |
| Szybkość spawania | 0.5–5 m/min (w zależności od materiału i grubości) |
| Pozycja ostrości | -2mm do +2mm (dostosować do materiału i rodzaju złącza) |
| Średnica drutu | 0.8-2.0mm |
| Gaz osłonowy | Argon / Azot |
| Szybkość przepływu gazu | 15–25 l/min |
Czynniki wpływające na regulację parametrów
Rodzaj materiału: Stal nierdzewna, stal węglowa i stop aluminium charakteryzują się różną absorpcją lasera. Aluminium wymaga wyższej gęstości mocy i wolniejszej prędkości spawania ze względu na wysoki współczynnik odbicia i przewodność cieplną.
Grubość materiału: Spawanie cienkich blach wymaga mniejszej mocy i większej prędkości, aby uniknąć przepalenia. Spawanie grubych blach wymaga większej mocy i mniejszej prędkości, aby uzyskać wystarczającą penetrację.
Rodzaj złącza: Spawanie doczołowe, zakładkowe i pachwinowe mają różne wymagania dotyczące penetracji i ciepła doprowadzonego. Spawanie zakładkowe zazwyczaj wymaga większej mocy do stopienia górnej warstwy materiału.
Wybór drutu: Materiał drutu powinien być dopasowany do materiału bazowego. Średnica drutu ma bezpośredni wpływ na prędkość podawania drutu i wydajność wypełniania jeziorka stopionego.
Jak ustawić moc spawarki laserowej 3000 W?
Ustawienie mocy spawarki laserowej o mocy 3000 W zależy od grubości materiału, rodzaju złącza i wymagań spawalniczych. Moc lasera wpływa na głębokość wtopienia, ilość wprowadzanego ciepła i stabilność spoiny. Niska moc może powodować niewystarczające wtopienie, a nadmierna – przepalenia, odpryski i deformacje.
Wpływ mocy lasera na spawanie
| Czynnik | Efekt |
|---|---|
| Głębokość penetracji | Większa moc zwiększa głębokość penetracji. Ustawienie mocy powinno być dopasowane do grubości materiału. |
| Wejście ciepła | Większa moc zwiększa ilość dostarczanego ciepła i może powodować większe odkształcenia cienkich materiałów. |
| Stabilność spawania | Niska moc może spowodować niepełne przetopienie. Nadmierna moc może zwiększyć ilość odprysków i wpłynąć na formowanie spoiny. |
Zalecane ustawienia mocy
| Grubość materiału | Zalecana moc | Szybkość spawania |
|---|---|---|
| 1-3mm | 800–1500 W. | 2–4 m/min |
| 3-6mm | 1500–2500 W. | 1–2.5 m/min |
| 6 mm + | 2500–3000 W. | 0.5–1.2 m/min |
Odniesienie do ustawień mocy
Materiały 1–3 mm
- Ustaw moc na około 30–50% mocy znamionowej.
- Aby ograniczyć gromadzenie się ciepła, należy stosować wyższą prędkość spawania.
- W przypadku przepalenia lub nagromadzenia się spoiny tylnej należy zmniejszyć moc lub zwiększyć prędkość.
Materiały 3–6 mm
- Ustaw moc na około 50–80% mocy znamionowej.
- Dostosuj moc na podstawie wymaganej głębokości penetracji.
- Spawanie wahadłowe może być stosowane w celu poprawienia szerokości spoiny i wyglądu ściegu.
Materiały 6 mm+
- Ustaw moc na 80%–100%.
- Aby zwiększyć energię wnikającą w materiał, należy stosować niższą prędkość spawania.
- W przypadku grubszych blach konieczne może być przygotowanie krawędzi skrawającej lub spawanie wielowarstwowe.
Spawarka laserowa o mocy 3000 W nie zawsze pracuje z pełną mocą. Spawanie cienkich blach zazwyczaj wymaga mocy około 1000 W. Pełna moc jest wykorzystywana głównie do spawania grubych blach i spawania z głębokim wtopieniem. Pozycja ogniska, przepływ gazu osłonowego i prędkość podawania drutu również wpływają na wyniki spawania. Parametry te należy dostosować do mocy lasera.
Model o mocy 3,000 W jest przeznaczony głównie do spawania blach o średniej i dużej grubości. Aby dowiedzieć się więcej o grubościach spawania dla różnych materiałów, zapoznaj się z artykułem: Grubość spawarki laserowej 3,000 W: Jaką grubość spawa?
Ustawienia prędkości spawarki laserowej 3000 W
Spawarka laserowa o mocy 3000 W może pracować z wyższą prędkością spawania niż modele o niższej mocy, szczególnie w przypadku materiałów o średniej i dużej grubości. Zbyt wysoka prędkość spawania zmniejsza ilość ciepła doprowadzonego i może powodować niewystarczające przetopienie. Zbyt niska prędkość spawania zwiększa ilość ciepła doprowadzonego i może powodować deformację lub przepalenie.
Zalecane ustawienia prędkości
| Grubość materiału | Szybkość spawania | Zakres mocy |
|---|---|---|
| 1-3mm | 2–4 m/min | 800–1500 W. |
| 3-6mm | 1–2.5 m/min | 1500–2500 W. |
| 6 mm + | 0.5–1.2 m/min | 2500–3000 W. |
Przewodnik po regulacji prędkości
- Materiały cienkie (1–3 mm) — Użyj wyższej prędkości i niższych ustawień mocy, aby ograniczyć ilość wprowadzanego ciepła i zmniejszyć odkształcenia.
- Materiały o średniej grubości (3–6 mm) — dostosuj prędkość i moc do wymagań dotyczących penetracji i wyglądu spoiny.
- Grube materiały (6 mm i więcej) — Użyj niższej prędkości spawania przy wyższej mocy wyjściowej, aby zwiększyć głębokość penetracji.
Jeśli wtopienie spoiny jest niewystarczające, zmniejsz prędkość spawania lub zwiększ moc lasera. Jeśli pojawi się przepalenie lub nadmierne ciepło, zwiększ prędkość lub zmniejsz moc.
Regulacja położenia ogniska dla spawania laserowego 3000 W
Pozycja ogniska wpływa na rozkład energii lasera, głębokość penetracji, szerokość spoiny i jej wygląd. Prawidłowe ustawienie ogniska zależy od rodzaju materiału, grubości i konstrukcji złącza. Nie ma stałej wartości ogniska dla wszystkich zastosowań spawalniczych.
| Pozycja ostrości | Zastosowanie | Wynik |
|---|---|---|
| Fokus powierzchniowy | Spawanie cienkich blach (1–3 mm), naprawa powierzchni | Mniejsza strefa wpływu ciepła, kontrolowany dopływ ciepła |
| Lekkie rozmycie | Spawanie blach średnich i grubych | Szerszy ścieg spoiny, głębsza penetracja |
Ustawienia ostrości
- Materiały cienkie (1–3 mm) — użyj funkcji skupiania się na powierzchni, aby kontrolować dopływ ciepła i ograniczyć przepalenia i odkształcenia.
- Materiały średniej i grubej grubości (3 mm+) — Użyj lekkiego rozogniskowania lub ogniskowania wewnątrz materiału, aby zwiększyć penetrację. W przypadku grubszych materiałów zazwyczaj stosuje się ogniskowanie około 0.5–2 mm pod powierzchnią.
- Wymagania dotyczące szerokiego zakresu spoin — dodatnie rozogniskowanie może zwiększyć rozmiar punktu i wytworzyć szerszy ścieg spoiny, co jest przydatne w niektórych zastosowaniach spawania zakładkowego.
Pozycja ogniska musi być dopasowana do mocy lasera i prędkości spawania. Różne spawarki laserowe mogą mieć różne definicje kierunku ogniskowania, dlatego należy sprawdzić metodę ustawiania zgodnie z instrukcją obsługi urządzenia.
Ustawienia podawania drutu dla spawarki laserowej 3000 W
Ustawienia podawania drutu wpływają na ilość materiału dodatkowego, szerokość i kształt spoiny. Prawidłowe parametry zależą od grubości materiału, rodzaju drutu, mocy lasera i prędkości spawania.
Zalecane parametry przewodów
| Parametr | łodzie |
|---|---|
| Średnica drutu | 0.8-2.0mm |
| Typowe rozmiary przewodów | 0.8mm / 1.0mm / 1.2mm / 1.6mm |
| Prędkość podawania drutu | 5–300 cm/min |
Odniesienie do wyboru przewodów
- Materiały cienkie (1–3 mm) — należy stosować drut o średnicy 0.8–1.0 mm z niższą prędkością podawania, aby kontrolować szerokość spoiny i ilość wprowadzanego ciepła.
- Materiały o średniej grubości (3–6 mm) — Użyj drutu o grubości 1.0–1.6 mm, aby zapewnić stabilne dostarczanie spoiwa i jednolity kształt spoiny.
- Grube materiały (6 mm i więcej) — W przypadku większych spoin i wypełniania szczelin należy stosować drut o większej średnicy i wyższą prędkość podawania.
Prędkość podawania drutu powinna być dostosowana do mocy lasera i prędkości spawania. Niska prędkość podawania może powodować niedobór spoiwa. Zbyt duża prędkość podawania może mieć wpływ na topienie drutu i wygląd spoiny. W przypadku spawarki laserowej o mocy 3000 W, przed rozpoczęciem produkcji należy sprawdzić średnicę drutu i prędkość podawania na rzeczywistym materiale. Ostateczne ustawienia zależą od rozmiaru spoiny, rodzaju złącza i wymaganej jakości spoiny.
Firma KEMPSON oferuje szereg podajników drutu do spawania laserowego: Podajnik drutu do spawania laserowego
Prędkość podawania drutu i jego ilość w podajniku również wpływają na rezultaty spawania. Więcej informacji można znaleźć tutaj:
- Prędkość podawania drutu do spawania laserowego: Jak ustawić odpowiednie parametry
- Podawanie pojedynczego i podwójnego drutu podczas spawania laserowego: jaka jest różnica?
Zalecane ustawienia spawarki laserowej 3000 W dla różnych materiałów
Spawarka laserowa o mocy 3000 W może być używana do spawania stali nierdzewnej, stali węglowej i aluminium. Moc, prędkość spawania, pozycja ogniskowania i ustawienia podawania drutu muszą być dostosowane do właściwości i grubości materiału.
Ustawienia ze stali nierdzewnej
Stal nierdzewna charakteryzuje się dobrą absorpcją promieniowania laserowego i jest szeroko stosowana w zastosowaniach związanych ze spawaniem laserowym.
| Parametr | Ustawienie odniesienia |
| Moc lasera | 1500–3000 W. |
| Szybkość spawania | 1–4 m/min |
| Średnica drutu | 0.8-1.6mm |
| Gaz osłonowy | argon |
Użyj niższej mocy do cienkich arkuszy stali nierdzewnej. Zwiększ moc i zmniejsz prędkość w przypadku grubszych blach, aby uzyskać głębszą penetrację.
Ustawienia stali węglowej
Stal węglowa nadaje się do szybkiego spawania laserowego i zastosowań w zakresie grubych blach.
| Parametr | Ustawienie odniesienia |
| Moc lasera | 2000–3000 W. |
| Szybkość spawania | 0.5–3 m/min |
| Średnica drutu | 1.0-1.6mm |
| Gaz osłonowy | Argon / Azot |
Grubsza stal węglowa wymaga większej mocy wyjściowej i wolniejszej prędkości spawania, aby utrzymać penetrację.
Ustawienia aluminiowe
Aluminium charakteryzuje się wysoką przewodnością cieplną i odbiciem ciepła, dlatego należy starannie dobrać parametry.
| Parametr | Ustawienie odniesienia |
| Moc lasera | 2000–3000 W. |
| Szybkość spawania | 0.5–2.5 m/min |
| Średnica drutu | 1.0-2.0mm |
| Gaz osłonowy | argon |
Spawanie aluminium zazwyczaj wymaga wyższej gęstości mocy i odpowiedniego ustawienia ogniskowej. Czyste powierzchnie materiału pomagają zredukować liczbę wad spawalniczych.
Ostateczne parametry zależą od gatunku materiału, grubości, konstrukcji złącza i wymagań spawalniczych. Zaleca się przetestowanie spawania z tym samym materiałem przed rozpoczęciem produkcji.
Typowe problemy z ustawieniami spawarki laserowej 3000 W
Ustawienia parametrów bezpośrednio wpływają na jakość spoiny. Problemy takie jak słabe wtopienie, przepalenia i niestabilność spoiny zazwyczaj wynikają z nieprawidłowego doboru mocy, prędkości, położenia ogniska i gazu osłonowego.
Niepełne zespolenie lub słabe spoiny
Możliwe przyczyny:
- Moc lasera jest zbyt niska w stosunku do grubości materiału.
- Prędkość spawania jest zbyt duża, co zmniejsza ilość dostarczanego ciepła.
- Nieprawidłowa pozycja skupienia, co powoduje zmniejszenie koncentracji energii.
Na przykład spawanie stali nierdzewnej o grubości powyżej 3 mm z mocą poniżej 2 kW może skutkować niewystarczającym wtopieniem. Przesunięcie ogniska o około 0.5 mm może zmniejszyć głębokość wtopienia o około 30%.
Przepalenie lub nadmierna deformacja
Możliwe przyczyny:
- Ustawienie mocy jest zbyt wysokie dla cienkich materiałów.
- Prędkość spawania jest zbyt niska, co powoduje nadmierne wprowadzanie ciepła.
Do spawania cienkich blach powszechnie stosuje się niższe ustawienia mocy i wyższej prędkości, aby kontrolować akumulację ciepła.
Słaby wygląd spoiny i nadmierne odpryski
Możliwe przyczyny:
- Nieprawidłowa pozycja ostrości.
- Niewłaściwy przepływ gazu osłonowego.
- Niska czystość gazu.
Do spawania laserowego powszechnie stosuje się przepływ gazu osłonowego wynoszący około 15–20 l/min. Aby zapewnić stabilną ochronę, czystość argonu powinna przekraczać 99.9%.
Pękanie spoiny
Możliwe przyczyny:
- Niewłaściwe parametry spawania są przyczyną nierównomiernego rozprowadzania ciepła.
- Niektóre stale wysokowęglowe są wrażliwe na szybkie chłodzenie.
W przypadku materiałów podatnych na pęknięcia, podgrzanie wstępne do temperatury około 100–150°C może zmniejszyć naprężenia termiczne.
Niestabilna moc lasera
Możliwe przyczyny:
- Niestabilne napięcie zasilania.
- Zanieczyszczona soczewka ochronna.
- Starzejące się elementy lasera.
Napięcie zasilania powinno mieścić się w granicach ±5% wartości znamionowej. Regularne czyszczenie i konserwacja soczewek pomagają utrzymać stabilną moc wyjściową.
Większość problemów ze spawaniem laserowym o mocy 3000 W wiąże się z dopasowaniem parametrów. Moc reguluje ilość ciepła dopływającego, prędkość wpływa na rozkład ciepła, położenie ogniska zmienia koncentrację energii, a gaz osłonowy chroni jeziorko spawalnicze. Podczas regulacji należy zmieniać po jednym parametrze i sprawdzać efekt spawania przed wprowadzeniem dalszych zmian.
Jak zoptymalizować parametry spawarki laserowej 3000 W?
Ustawienia spawarki laserowej o mocy 3000 W należy dostosować do materiału, grubości i rodzaju złącza. Moc, prędkość spawania, pozycja ogniskowania i parametry podawania drutu bezpośrednio wpływają na penetrację spoiny, formowanie ściegu i stabilność produkcji.
- 1. Sprawdź materiał i grubość: Przed ustawieniem parametrów sprawdź rodzaj materiału, grubość i konstrukcję połączenia. Stal nierdzewna, stal węglowa i aluminium wymagają różnych ustawień mocy i prędkości.
- 2. Ustaw moc początkową i prędkość: Wybierz odpowiedni zakres mocy w zależności od grubości materiału. Dostosuj prędkość spawania w oparciu o wymagania dotyczące penetracji.
- 3. Dostosuj położenie ogniska: Przetestuj różne położenia ogniska, aby znaleźć ustawienie zapewniające odpowiednią penetrację i szerokość spoiny. Niewielkie zmiany ogniska mogą mieć wpływ na kształt spoiny.
- 4. Dopasuj parametry podawania drutu: Wybierz odpowiednią średnicę drutu i prędkość podawania zgodnie z wymaganiami dotyczącymi szczeliny spawalniczej i materiału wypełniającego.
- 5. Test i dostrojenie: Użyj tego samego materiału do spawania próbnego. Przed rozpoczęciem produkcji sprawdź penetrację spoiny, wygląd ściegu i strefę wpływu ciepła.
W przypadku spawarki laserowej o mocy 3000 W ustawienia parametrów powinny opierać się na rzeczywistych rezultatach spawania. Zmieniając jeden parametr na raz, łatwiej jest określić odpowiedni zakres ustawień.
Praktyczne zasady dostosowawcze
- Niewystarczająca penetracja: Zwiększ moc lub zmniejsz prędkość spawania.
- Przepalenie lub odkształcenie: Zmniejsz moc lub zwiększ prędkość spawania.
- Nierównomierny ścieg spoiny: Sprawdź położenie ogniska i prędkość podawania drutu.
- Nadmierne rozpryski: Dostosuj moc, prędkość i przepływ gazu osłonowego.
Wniosek
Jakość spawania spawarką laserową o mocy 3000 W zależy od prawidłowego doboru mocy, prędkości spawania, pozycji ogniskowej i ustawień podawania drutu. Prawidłowa regulacja parametrów pomaga utrzymać stabilny wtop, czysty wygląd spoiny i niezawodną wydajność produkcji.
Firma KEMPSON oferuje spawarki laserowe o mocy 3000 W oraz inne opcje mocy do różnych zastosowań w obróbce metali. Jako profesjonalny producent i dostawca spawarek laserowych, oferujemy wsparcie w doborze sprzętu, doradztwo w zakresie parametrów spawania, pomoc techniczną oraz serwis posprzedażowy. Nasze produkty są opracowywane w oparciu o profesjonalne doświadczenie inżynieryjne i posiadają certyfikaty jakości do zastosowań przemysłowych.
Niezależnie od tego, czy potrzebujesz spawarki laserowej do spawania stali nierdzewnej, stali węglowej, aluminium, czy też niestandardowych wymagań produkcyjnych, KEMPSON zapewni Ci odpowiednie rozwiązanie. Skontaktuj się z nami , aby omówić swoje potrzeby w zakresie spawania laserowego.

FAQ
Jakie ustawienie mocy powinienem zastosować w przypadku spawarki laserowej o mocy 3000 W?
Ustawienie mocy zależy od grubości materiału, rodzaju złącza i wymagań spawalniczych. Cienkie blachy zazwyczaj wymagają niższych ustawień mocy, natomiast grube blachy wymagają wyższej mocy, aby zapewnić wystarczającą penetrację.
Jaka jest zalecana prędkość spawania dla spawarki laserowej o mocy 3000 W?
Prędkość spawania zależy od grubości materiału i mocy wyjściowej. Na przykład materiały o grubości 1–3 mm wymagają około 2–4 m/min, podczas gdy materiały o grubości 6 mm i więcej zazwyczaj wymagają niższej prędkości, wynoszącej 0.5–1.2 m/min.
Jak położenie ogniska wpływa na jakość spawania laserowego o mocy 3000 W?
Pozycja ogniska wpływa na koncentrację energii, głębokość penetracji i kształt spoiny. Ogniskowanie powierzchniowe jest powszechnie stosowane w przypadku cienkich blach, natomiast w przypadku grubszych materiałów stosuje się lekkie rozogniskowanie lub ogniskowanie wewnętrzne.
Jaka średnica drutu jest odpowiednia do spawarki laserowej o mocy 3000 W?
Typowe średnice drutu dla spawarki laserowej o mocy 3000 W to 0.8 mm, 1.0 mm, 1.2 mm i 1.6 mm. Wybór zależy od grubości materiału, szczeliny spawalniczej i wymagań dotyczących spoiwa.
Czy spawarka laserowa o mocy 3000 W może spawać stal nierdzewną, stal węglową i aluminium?
Tak. Spawarka laserowa o mocy 3000 W może obrabiać stal nierdzewną, stal węglową i aluminium. Każdy materiał wymaga innej mocy, prędkości, ostrości i ustawień podawania drutu.
Dlaczego moja spawarka laserowa o mocy 3000 W ma niewystarczającą penetrację?
Najczęstsze przyczyny to niska moc lasera, nadmierna prędkość spawania, nieprawidłowa pozycja ogniskowej lub nieprawidłowe ustawienia podawania drutu. Regulacja tych parametrów może poprawić głębokość spoiny.
Dlaczego spawarka laserowa o mocy 3000 W powoduje przepalenia lub deformacje?
Przepalenie występuje zazwyczaj przy zbyt dużej mocy lub zbyt niskiej prędkości spawania, szczególnie w przypadku cienkich materiałów. Zmniejszenie mocy lub zwiększenie prędkości może zmniejszyć ilość dostarczanego ciepła.
Czy spawarki laserowe o mocy 3000 W zawsze muszą pracować z pełną mocą?
Nie. Spawarka laserowa o mocy 3000 W nie potrzebuje pełnej mocy do każdego zastosowania. Moc należy dostosować do grubości materiału i wymagań spawania, aby uniknąć niepotrzebnego dopływu ciepła i zużycia energii.







