Spis treści
Wprowadzenie
Prędkość podawania drutu do spawania laserowego kontroluje ilość drutu wprowadzanego do jeziorka spawalniczego podczas procesu spawania. Ustawienie to wpływa na topienie drutu, kształt ściegu spoiny, głębokość wtopienia i stabilność spawania. Prawidłowy dobór prędkości jest wymagany dla różnych materiałów, średnic drutu i warunków spawania.
W tym artykule omówiono zasadę działania prędkości podawania drutu do spawania laserowego, kluczowe czynniki wpływające na ustawienia parametrów, powszechnie stosowane metody regulacji oraz typowe problemy spawalnicze. Przedstawię również praktyczne wskazówki dotyczące doboru parametrów podawania drutu w zależności od mocy lasera, rodzaju materiału i wymagań produkcyjnych.
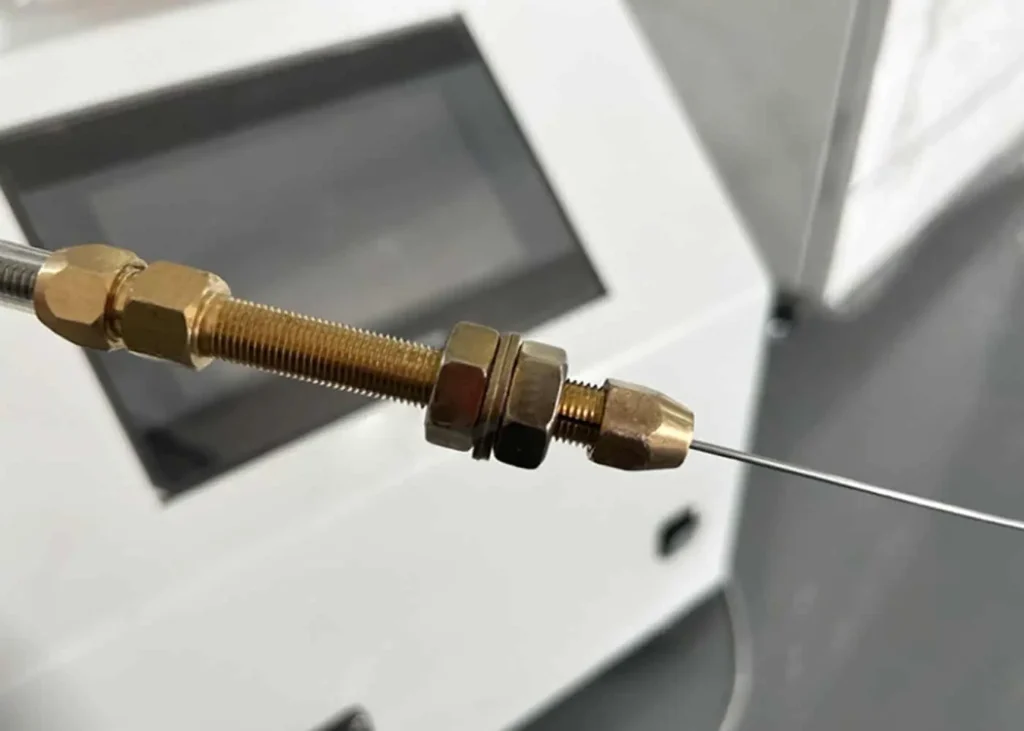
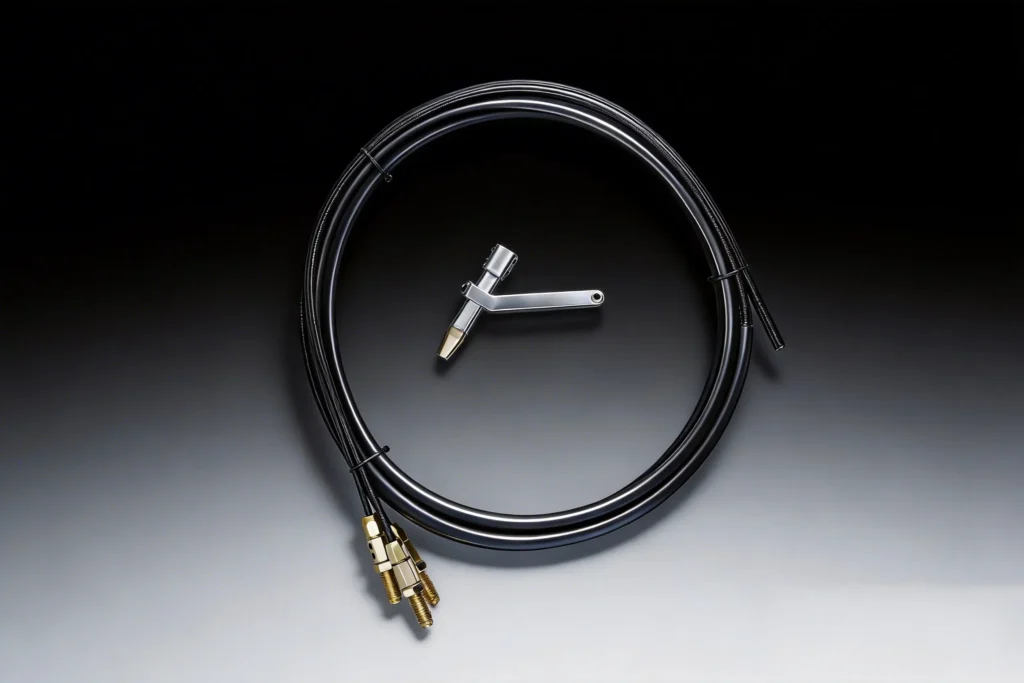
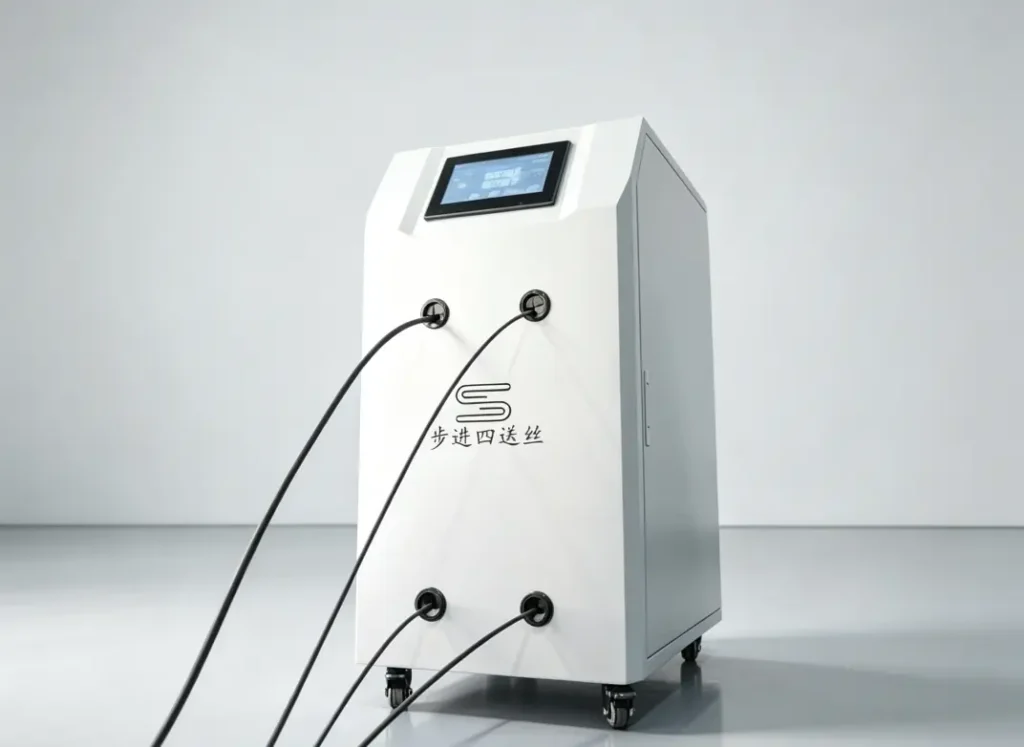
Jaka jest prędkość podawania drutu do spawania laserowego?
Prędkość podawania drutu do spawania laserowego odnosi się do prędkości, z jaką drut spawalniczy wchodzi do jeziorka spawalniczego podczas spawania. Jest ona zazwyczaj mierzona w mm/min, cm/min lub m/min. Parametr ten kontroluje ilość spoiwa dodawanego do spoiny i wpływa na rozmiar ściegu spoiny, penetrację i wypełnienie materiału.
Prędkość podawania drutu musi być dostosowana do mocy lasera i prędkości spawania. Wysoka prędkość podawania może powodować niepełne stopienie, przepychanie drutu lub odpryski, a niska prędkość może prowadzić do niewystarczającego wypełnienia. Typowe ustawienia wahają się od 1 do 8 m/min w przypadku spawania cienkich blach, a wyższe prędkości stosuje się w zastosowaniach wymagających dużej ilości nanoszenia.
Jak prędkość podawania drutu wpływa na spawanie laserowe?
Prędkość podawania drutu decyduje o tym, ile drutu spawalniczego wchodzi do jeziorka spawalniczego, co ma wpływ na ostateczny kształt spoiny, penetrację i wydajność spawania.
Szerokość i kształt spoiny
Prędkość podawania drutu kontroluje ilość spoiwa wprowadzanego do jeziorka spawalniczego i bezpośrednio wpływa na rozmiar spoiny. Zwiększenie prędkości może zwiększyć szerokość spoiny i wysokość spoiny, natomiast nadmierna prędkość może powodować słabe wtopienie i niestabilność spoiny.
Transfer kropel i porowatość
Prędkość podawania drutu wpływa na zachowanie się przenoszenia kropli i stabilność jeziorka stopowego. Odpowiednia prędkość pomaga utrzymać stabilny transfer metalu i zmniejszyć porowatość. W przypadku spawania stopów tytanu, prędkość podawania drutu około 9 m/min pozwoliła uzyskać niższy wskaźnik porowatości, wynoszący około 0.34% w określonych procesach.
Właściwości mechaniczne i struktura połączenia
Prędkość podawania drutu wpływa na rozrzedzenie, tworzenie się związków międzymetalicznych i wytrzymałość połączeń w spawaniu różnych metali. W przypadku spawania aluminium ze stalą, niewłaściwa prędkość może zwiększyć kruchość związków międzymetalicznych i ryzyko pęknięć.
Dopasowanie parametrów i kontrola procesu
Odpowiednia prędkość podawania drutu zależy od mocy lasera, prędkości spawania, materiału i średnicy drutu. W przypadku spawania laserowego stopów Al-Li-Er, prędkość podawania drutu wynosząca 2–3 m/min przy mocy lasera 3 kW i prędkości spawania 3 m/min zapewniała dobrą jakość połączenia.
Optymalizacja jakości spoin
Prędkość podawania drutu należy dostosować do pozostałych parametrów spawania, aby zachować stabilną penetrację i wygląd spoiny. Różne materiały wymagają różnych kombinacji parametrów, aby uzyskać spójne rezultaty.
Prawidłowa prędkość podawania drutu zapewnia stabilność procesu spawania i powtarzalne efekty spawania.
Czynniki wpływające na prędkość podawania drutu do spawania laserowego
Na prędkość podawania drutu do spawania laserowego ma wpływ wiele warunków spawania, w tym moc lasera, rozmiar drutu, materiał i konstrukcja złącza.
- Moc lasera: Moc lasera określa zdolność topienia jeziorka spawalniczego. Wyższa moc umożliwia stosowanie wyższych prędkości podawania drutu.
- Średnica drutu: Większe średnice drutu wymagają większego dopływu ciepła i różnych ustawień prędkości podawania.
- Typ materiału: Różne materiały mają różne temperatury topnienia i przewodność cieplną, co ma wpływ na wymagania dotyczące podawania drutu.
- Prędkość spawania: Prędkość podawania drutu powinna być dostosowana do prędkości spawania, aby zapewnić odpowiednią ilość spoiwa.
- Grubość blachy: Grubsze materiały zwykle wymagają większej ilości drutu spawalniczego i większej szybkości osadzania.
- Szczelina złącza: Większe szczeliny wymagają użycia większej ilości drutu, aby wypełnić obszar spawania.
Dopasowanie prędkości podawania drutu do parametrów spawania pozwala na zachowanie właściwej ilości spoiwa i stabilną jakość spoiny.
Typowy sprzęt do podawania drutu
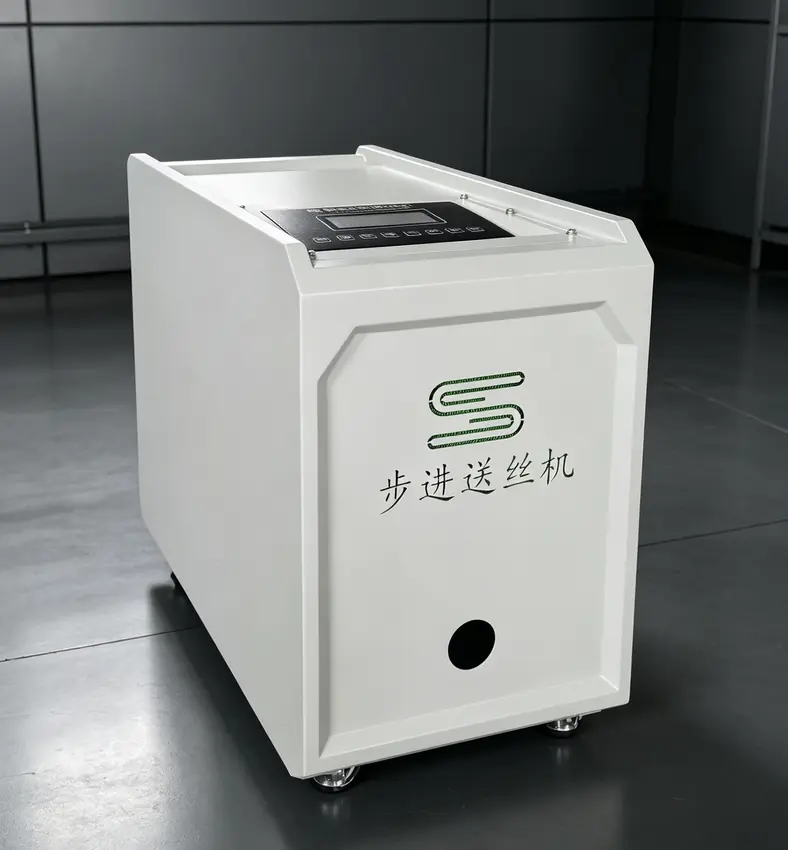
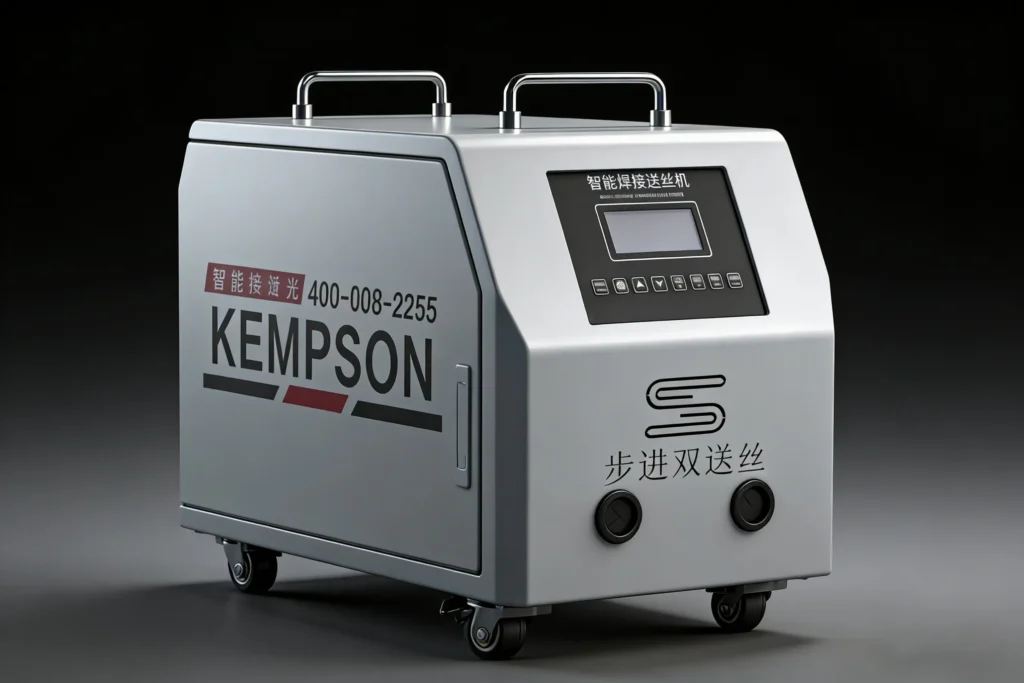
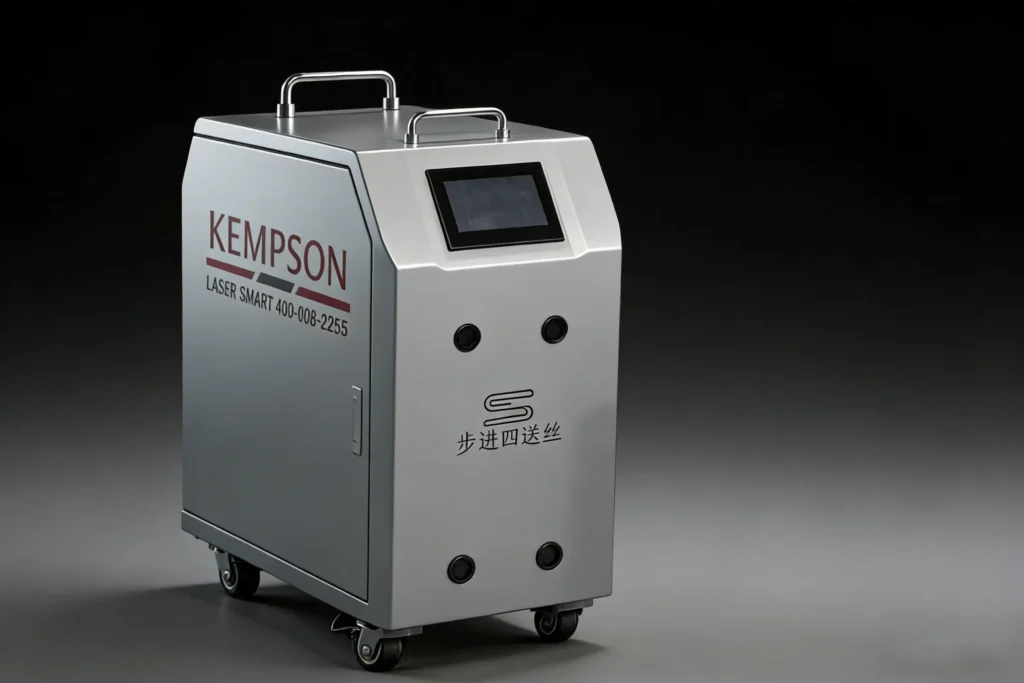
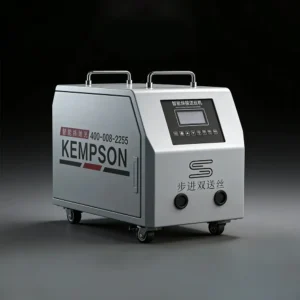
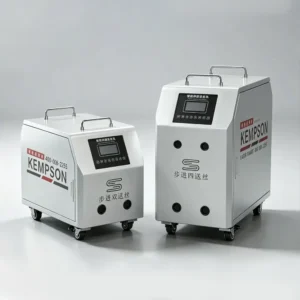
Podajnik drutu umożliwia przełączanie między trybem pojedynczego drutu i podwójnym drutem. Aby dowiedzieć się więcej o różnicach między podawaniem pojedynczego drutu a podwójnym drutem, zapoznaj się z artykułem: „Podawanie pojedynczego drutu a podwójnego drutu do spawania laserowego: jaka jest różnica?”.
Jak ustawić właściwą prędkość podawania drutu do spawania laserowego?
Prędkość podawania drutu zależy od mocy lasera, średnicy drutu, materiału, grubości blachy i prędkości spawania. Ustawienie to kontroluje ilość podawanego drutu i wpływa na kształt ściegu spoiny, penetrację i jakość spawania.
1. Dopasuj prędkość podawania drutu do mocy lasera
Moc lasera określa ilość ciepła dostępną do topienia drutu. Wyższe poziomy mocy umożliwiają szybsze podawanie drutu. Niska moc i nadmierne podawanie drutu mogą powodować niepełne stopienie.
2. Sprawdź stan spoiny
- Niska prędkość podawania drutu: Niewystarczająca ilość spoiwa, wąska spoina lub słabe wypełnienie szczeliny.
- Duża prędkość podawania drutu: Nadmiar materiału dodatkowego, niestabilne topienie, rozpryski lub niepełne stopienie.
3. Dostosuj do materiału i szczeliny między złączami
Aluminium, stal nierdzewna, tytan i inne materiały charakteryzują się różnymi właściwościami topienia. Większe szczeliny i grubsze blachy wymagają użycia większej ilości drutu do wypełnienia złącza.
4. Dopasuj prędkość spawania i parametry drgań
Prędkość podawania drutu należy dostosować do prędkości posuwu, szerokości drgań i częstotliwości oscylacji. Nieprawidłowe dopasowanie może mieć wpływ na penetrację i spójność spoiny.
5. Testowanie i dostrajanie parametrów
Zacznij od zalecanych parametrów spawania i dostosuj je na podstawie wyglądu spoiny, głębokości wtopienia i kontroli przekroju.
Parametry odniesienia:
| Materiał | Moc lasera | Szybkość spawania | Prędkość podawania drutu |
|---|---|---|---|
| Stop Al-Mg | 2.4 kW | 3 m / min | 2 m / min |
| Stop Al-Li-Er | 3.0 kW | 3 m / min | 2–3 m/min |
| Stopu tytanu | 3.2 kW | 0.96 m / min | 9 m / min |
Odpowiednia prędkość podawania drutu zależy od konkretnego procesu spawania i wymaga dostosowania do warunków produkcyjnych.
Typowe problemy z podawaniem drutu do spawania laserowego
Problemy z podawaniem drutu mogą wpływać na wygląd spoiny, penetrację i wydajność produkcji w spawaniu laserowym. Typowe problemy to niestabilne podawanie, niepełne topienie, odpryski i zacinanie się drutu.
Niestabilne podawanie drutu
- Przyczyna: Niestabilne podawanie jest zwykle spowodowane zużyciem rolek, nieprawidłową regulacją ciśnienia, zablokowanymi rurkami podającymi lub nierówną jakością drutu.
- Rozwiązanie: Sprawdź układ podawania, wyczyść lub wymień zużyte części, wyreguluj nacisk rolek i zadbaj o płynny przebieg drutu.
Niekompletne stopienie drutu
- Przyczyna: Duża prędkość podawania drutu, niska moc lasera lub nieprawidłowe położenie drutu może uniemożliwić całkowite wtopienie się drutu w jeziorku spawalniczym.
- Rozwiązanie: Dostosuj prędkość podawania drutu, moc lasera i kąt podawania drutu do procesu spawania.
Nadmierne odpryski spawalnicze
- Przyczyna: Odpryski często pojawiają się, gdy prędkość podawania drutu nie jest dostosowana do mocy lasera, co powoduje niestabilny transfer kropli.
- Rozwiązanie: Zoptymalizuj prędkość podawania drutu, moc lasera i prędkość spawania, aby utrzymać stabilne topienie.
Nierówny ścieg spoiny
- Przyczyna: Nierównomierne podawanie drutu, nierównomierny ruch spawalniczy lub nieprawidłowe ustawienia parametrów mogą mieć wpływ na spójność ściegu spoiny.
- Rozwiązanie: Sprawdź stan podajnika drutu, dostosuj parametry spawania i zadbaj o stabilną pracę.
Zacinanie się przewodów
- Przyczyna: Zacięcie drutu może być spowodowane nieprawidłową średnicą drutu, uszkodzonymi rurkami podającymi lub nadmiernym naciskiem rolek.
- Rozwiązanie: Zastosuj przewody o odpowiednich parametrach, wymień uszkodzone elementy i wyreguluj mechanizm podający.
Regularna kontrola podajnika drutu i dokładna regulacja parametrów pozwalają zachować stabilność podawania drutu podczas spawania laserowego.
Jak prawidłowo podawać drut?
Dopasuj prędkość podawania drutu do mocy lasera — Prędkość podawania drutu powinna być dopasowana do mocy lasera, aby zapewnić stabilne topienie drutu spawalniczego. Nieprawidłowe dopasowanie może powodować słabe spawanie, odpryski lub nierówne ściegi spoiny.
Wybierz odpowiednią średnicę drutu — Wybierz średnicę drutu zgodnie z grubością materiału i wymaganiami spawania. Większe rozmiary drutu zapewniają więcej spoiwa, podczas gdy mniejsze druty nadają się do spawania cienkich materiałów.
Utrzymuj stabilne podawanie drutu — regularnie sprawdzaj podajnik drutu, rolki i rurkę podającą, aby uniknąć wahań w podawaniu, ślizgania się drutu lub zacinania się go podczas spawania.
Dostosuj parametry na podstawie wyników spawania — modyfikuj prędkość podawania drutu w zależności od wyglądu spoiny, penetracji i stanu wypełnienia. Testy spawania pomagają określić odpowiednie parametry dla różnych materiałów.
Dostosuj podawanie drutu do prędkości spawania — prędkość podawania drutu i prędkość przesuwu powinny do siebie pasować, aby zachować równomierne rozłożenie materiału dodatkowego i kształt spoiny.
Użyj odpowiedniego podajnika drutu — Niezawodny podajnik drutu z precyzyjną kontrolą prędkości pomaga utrzymać stabilne podawanie drutu w przypadku ciągłych operacji spawania laserowego.
Przewodnik po wyborze podajnika drutu do spawania laserowego
Podajniki drutu do spawania laserowego dobierane są na podstawie średnicy drutu, wymagań spawalniczych i konfiguracji maszyny. Wydajność podajnika bezpośrednio wpływa na podawanie drutu i spójność spoiny.
- Zakres średnic drutu: Wybierz podajnik w zależności od średnicy drutu używanego do spawania. Typowe rozmiary drutu to 0.8 mm, 1.0 mm, 1.2 mm i 1.6 mm.
- Zastosowanie spawalnicze: Podajnik należy wybrać w zależności od rodzaju spawania, np. spawania cienkich blach, wypełniania szczelin, spawania grubych blach lub dużych spoin.
- Stabilność podawania: Sprawdź dokładność podawania i wydajność silnika. Stabilne podawanie drutu pomaga utrzymać spójność spoiny.
- Struktura napędu: Układ napędowy wpływa na siłę popychania drutu i płynność podawania. Cztery rolki napędowe zapewniają większą wydajność podawania drutu w wymagających zastosowaniach.
- Metoda sterowania: Sterowanie cyfrowe umożliwia bezpośrednią regulację prędkości podawania drutu i łatwiejsze ustawianie parametrów podczas pracy.
- Zgodność sprzętu: Przed zakupem należy sprawdzić zgodność urządzenia ze specyfikacją spawarki laserowej, pistoletu spawalniczego i drutu.
Odpowiedni podajnik drutu zapewnia stabilne podawanie drutu i lepszą kontrolę procesu spawania laserowego.
Wniosek
Prędkość podawania drutu do spawania laserowego wpływa na topienie drutu, formowanie ściegu spoiny i jakość spoiny. Prawidłowe ustawienia parametrów, stabilne podawanie drutu i dobór odpowiedniego sprzętu są istotne w przypadku różnych materiałów spawalniczych i zastosowań.
Firma KEMPSON koncentruje się na urządzeniach do spawania laserowego i rozwiązaniach z zakresu podawania drutu, zapewniając niezawodne produkty, wsparcie techniczne i serwis posprzedażowy dla użytkowników przemysłowych. Skontaktuj się z nami , aby uzyskać rozwiązania w zakresie spawania laserowego dopasowane do Twoich potrzeb.

FAQ
Jaka jest prędkość podawania drutu do spawania laserowego?
Prędkość podawania drutu do spawania laserowego to prędkość, z jaką drut spawalniczy wchodzi do jeziorka spawalniczego podczas procesu spawania. Wpływa ona na ilość podawanego materiału spoiwa, rozmiar ściegu spoiny i jej kształt.
Jaka jest zalecana prędkość podawania drutu do spawania laserowego?
Odpowiednia prędkość podawania drutu zależy od mocy lasera, średnicy drutu, rodzaju materiału i prędkości spawania. Typowe ustawienia dla zastosowań ogólnych wahają się od 1 do 8 m/min.
Jak prędkość podawania drutu wpływa na jakość spoiny?
Prędkość podawania drutu wpływa na szerokość spoiny, penetrację, rozkład spoiwa i wygląd powierzchni. Nieprawidłowa prędkość może powodować słabe spawanie, odpryski lub nierówne ściegi spoiny.
Czy można regulować prędkość podawania drutu podczas spawania?
Tak. Wiele podajników drutu do spawania laserowego umożliwia regulację prędkości w czasie rzeczywistym, zależnie od warunków spawania.
Co się stanie, jeśli prędkość podawania drutu będzie zbyt duża?
Nadmierna prędkość drutu może powodować niepełne topienie, niestabilny transfer kropli, odpryskiwanie i słabe tworzenie się spoiny.
Co się stanie, jeśli prędkość podawania drutu będzie zbyt niska?
Niska prędkość podawania drutu może zmniejszyć ilość podawanego materiału spoiwa, powodując niewystarczające wypełnienie, wąskie spoiny lub podtopienia.
Jakiej średnicy drutu używa się najczęściej do spawania laserowego?
Typowe średnice drutu do spawania laserowego wynoszą 0.8 mm, 1.0 mm, 1.2 mm i 1.6 mm.
Czy wszystkie urządzenia do spawania laserowego potrzebują podajnika drutu?
Nie. Podajnik drutu jest wykorzystywany głównie do zastosowań spawalniczych wymagających drutu spawalniczego, takich jak wypełnianie szczelin, spawanie grubych blach i łączenie określonych materiałów.