Spis treści
Wprowadzenie
Spawanie laserowe drutem spawalniczym może być wyposażone w system podawania pojedynczego lub podwójnego drutu. Podawanie pojedynczego drutu wykorzystuje jeden drut spawalniczy do dodawania materiału dodatkowego do jeziorka spawalniczego, natomiast podawanie podwójne wykorzystuje dwa druty jednocześnie, aby zwiększyć ilość materiału dodatkowego. Główną różnicą między nimi jest ilość materiału dodatkowego dostarczanego podczas spawania. Podawanie podwójnego drutu jest odpowiednie do spawania grubych blach, wypełniania dużych szczelin oraz zastosowań wymagających większej ilości spoiny, natomiast podawanie pojedynczego drutu jest powszechnie stosowane w typowych zadaniach spawalniczych.
W tym artykule porównamy podawanie drutu pojedynczego i podwójnego w spawaniu laserowym, wyjaśniając zasady działania, wydajność spawania, różnice w zastosowaniach oraz metody doboru. Przedstawię kluczowe czynniki wpływające na wybór systemu podawania drutu, pomagając Ci zrozumieć, które rozwiązanie odpowiada Twoim potrzebom spawalniczym.
Co to jest zasilanie pojedynczym przewodem?
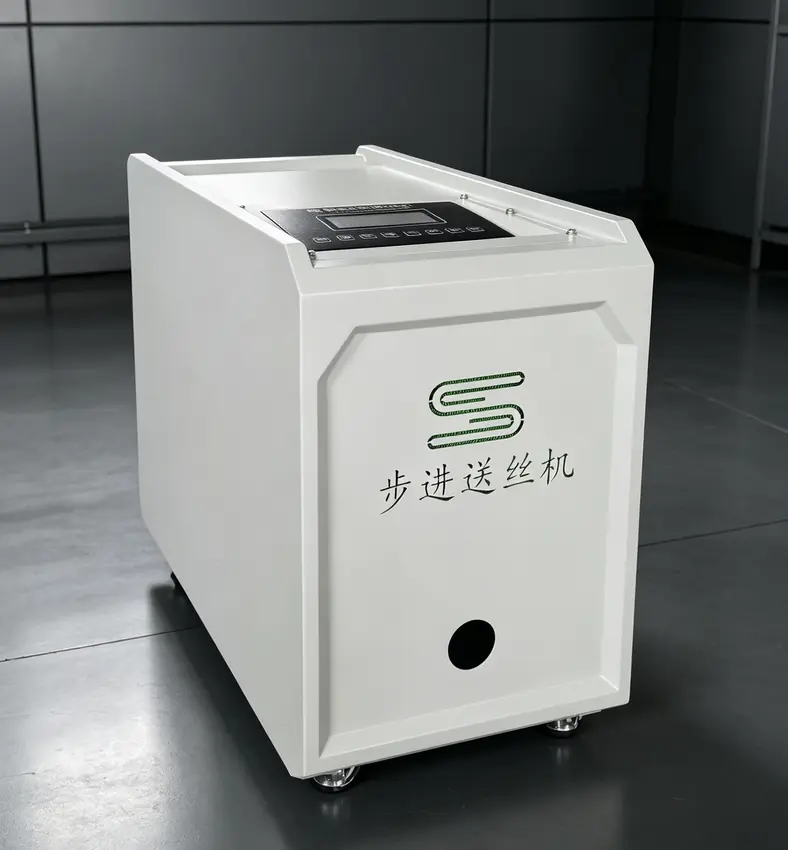
Podawanie pojedynczego drutu to metoda spawania laserowego, która wykorzystuje jeden ciągły drut spawalniczy do dodawania materiału do laserowo generowanego jeziorka spawalniczego. Podajnik drutu kontroluje prędkość podawania i dostarcza drut do obszaru spawania, gdzie topi się on z materiałem bazowym, tworząc spoinę. Jest to powszechne rozwiązanie w zastosowaniach wymagających stabilnej wydajności spawania przy umiarkowanych wymaganiach dotyczących materiału spawalniczego.
Jak działa zasilanie pojedynczym przewodem?
Pojedynczy podajnik drutu przepycha drut spawalniczy ze szpuli przez rurę podającą i kieruje go do stanowiska spawania laserowego. Średnicę drutu i prędkość podawania można regulować w zależności od rodzaju materiału, jego grubości i wymagań spawalniczych.
Podczas spawania wiązka lasera tworzy jeziorko stopu na powierzchni przedmiotu obrabianego. Drut spawalniczy wchodzi do jeziorka, topi się pod wpływem ciepła lasera i łączy się z materiałem bazowym, tworząc solidne złącze spawane.
Prędkość podawania drutu jest zsynchronizowana z mocą lasera i prędkością spawania, co pozwala zachować stabilny kształt spoiny. Proces ten pomaga kontrolować szerokość spoiny, ilość wypełnienia i wygląd powierzchni.
Zalety podawania jednym przewodem
- Prosta konstrukcja i łatwa obsługa
- Niższy koszt sprzętu
- Szybsza konfiguracja i regulacja
- Stabilny wygląd spoiny
- Nadaje się do powszechnie stosowanych materiałów spawalniczych
- Niższe wymagania konserwacyjne
Zastosowania zasilania pojedynczym przewodem
Spawanie blach ze stali nierdzewnej
Nadaje się do elementów ze stali nierdzewnej o małej i średniej grubości, wymagających czystych spoin.
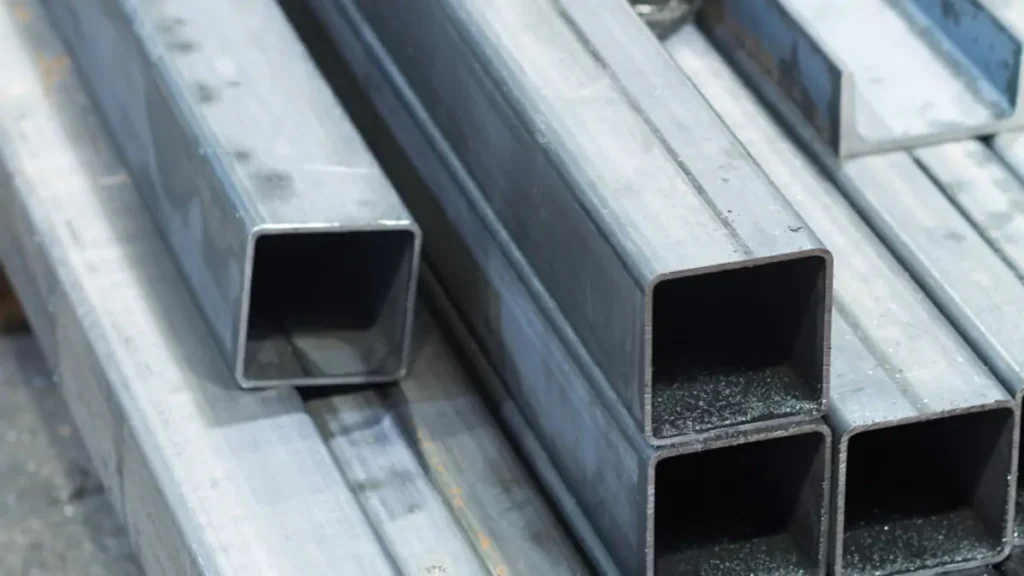
Produkcja stali węglowej
Stosowany powszechnie do ogólnych części przemysłowych i konstrukcji metalowych.
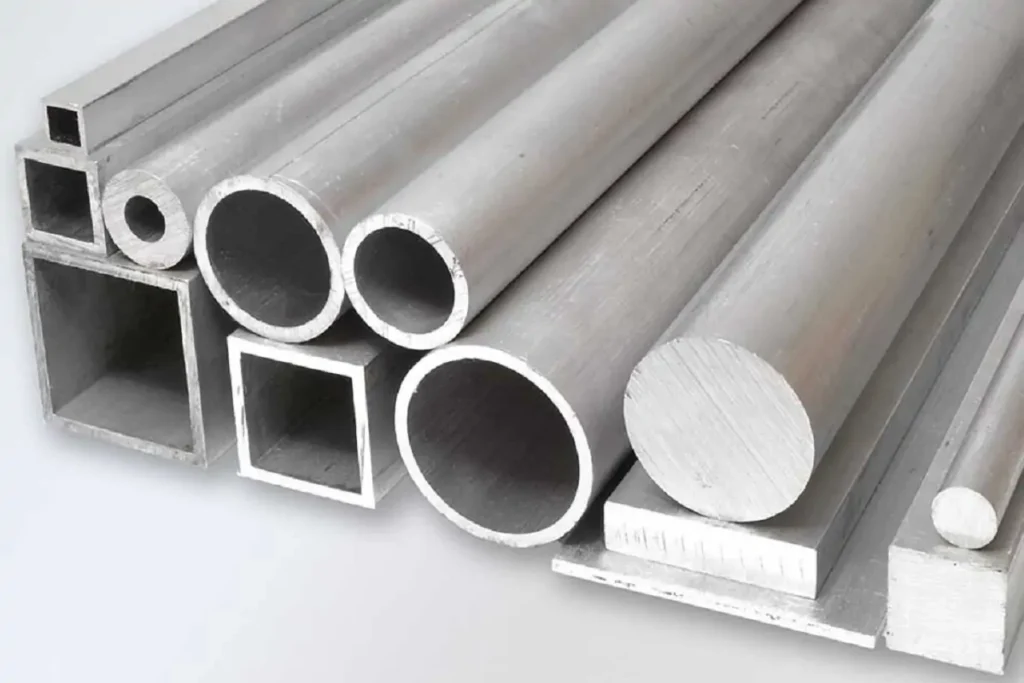
Spawanie stopów aluminium
Stosowany do elementów aluminiowych, w których wymagane jest kontrolowane dodawanie wypełniacza.
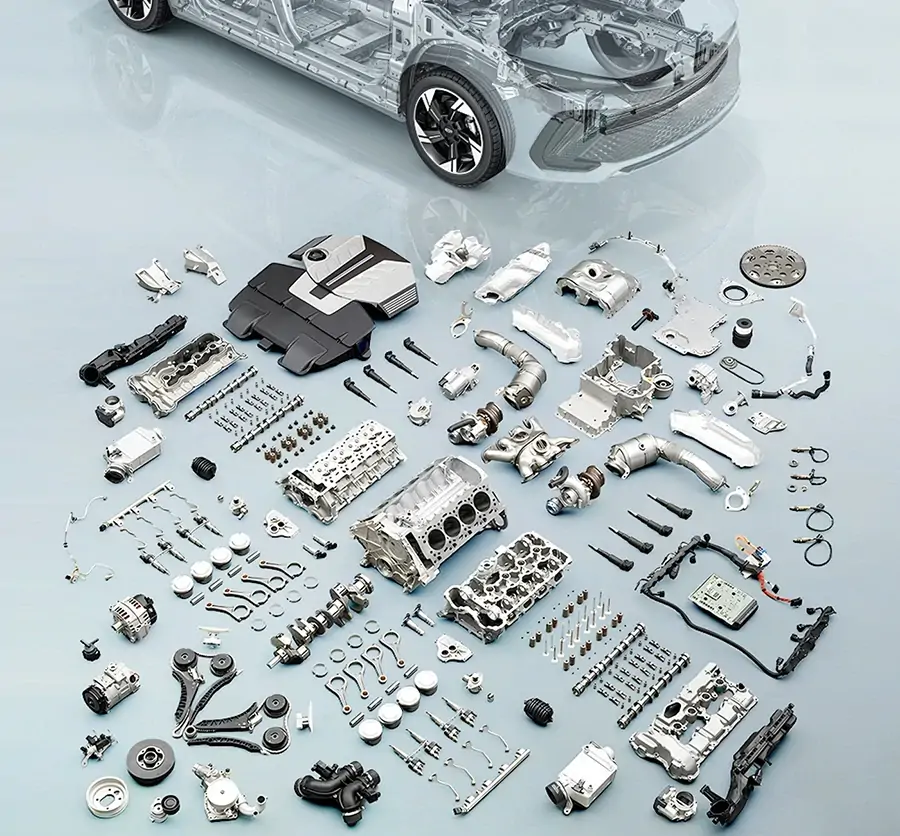
Produkcja samochodowa
Stosowane w częściach samochodowych i precyzyjnych procesach spawania metali.
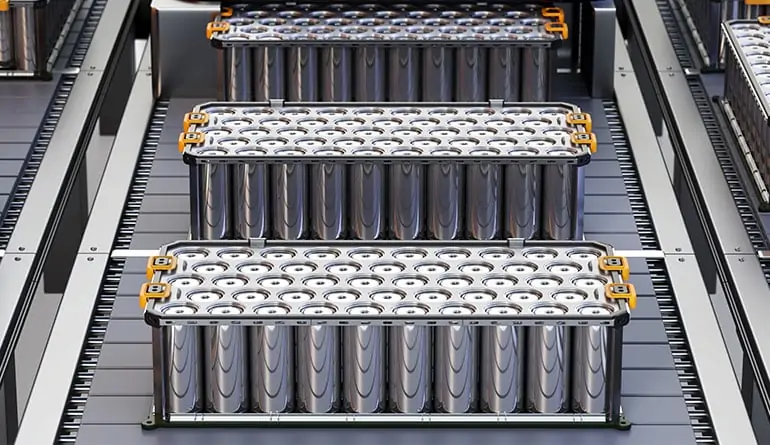
Produkcja sprzętu elektronicznego
Nadaje się do małych części metalowych wymagających dokładnej kontroli spawania.
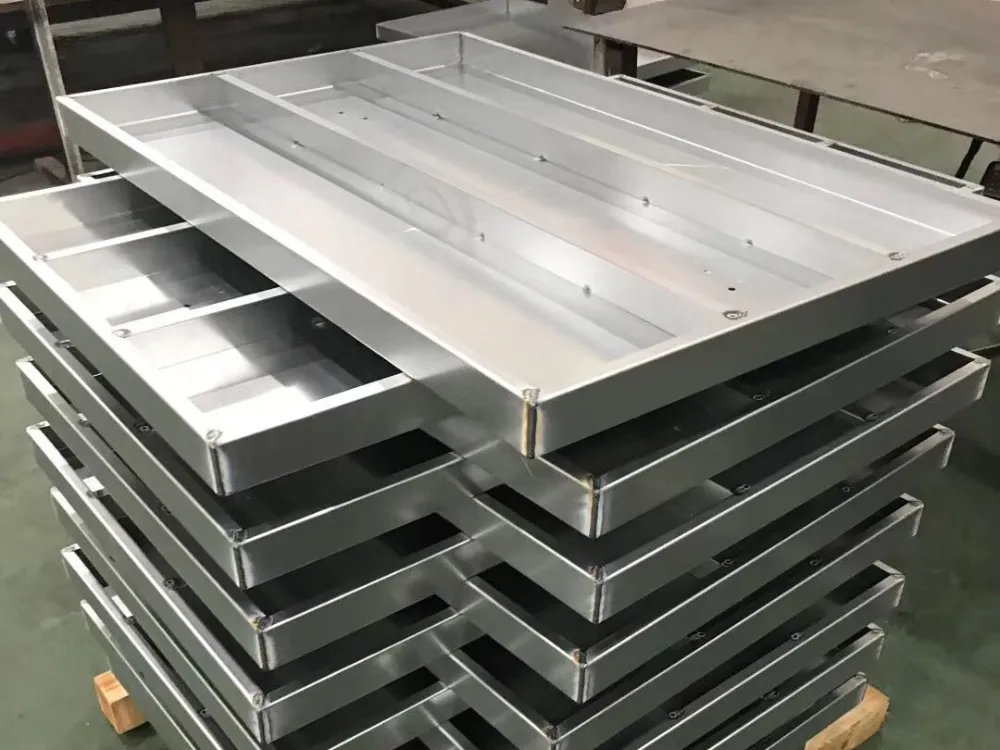
Ogólna obróbka metali
Szeroko stosowane do standardowych prac spawalniczych wymagających zachowania jednakowych odstępów między spoinami.
Czym jest podwójne podawanie drutu?
Podwójne podawanie drutu to metoda spawania laserowego wykorzystująca dwa druty spawalnicze. Oba druty są podawane do jeziorka spawalniczego jednocześnie, co zwiększa ilość materiału spawalniczego w spoinie. W porównaniu z podawaniem pojedynczego drutu, podwójne podawanie drutu zapewnia większą ilość materiału spawalniczego i jest stosowane głównie do grubych materiałów, szerszych spoin oraz prac spawalniczych z większymi odstępami.
Jak działa podwójne podawanie drutu?
Podwójny podajnik drutu dostarcza dwa druty spawalnicze z oddzielnych ścieżek przez system podawania do stanowiska spawania. Prędkość podawania drutu można regulować w zależności od grubości materiału, średnicy drutu i parametrów spawania.
Wiązka laserowa topi materiał bazowy i tworzy jeziorko spawalnicze. Dwa druty wchodzą w obszar stopionego materiału, topią się pod wpływem ciepła lasera i mieszają się z materiałem bazowym, tworząc spoinę.
Dzięki dwóm drutom dodającym materiał spoiwa jednocześnie, system spawalniczy może obsługiwać większe szczeliny i wyższe wymagania dotyczące wypełnienia. Jest on często stosowany w zastosowaniach, w których pojedynczy drut nie jest w stanie zapewnić wystarczającej ilości materiału spoiny.
Zalety podwójnego podawania drutu
- Więcej materiału wypełniającego na jednostkę czasu
- Lepsza wydajność wypełniania luk
- Nadaje się do spawania grubych materiałów
- Wyższa szybkość osadzania spoiny
- Szersze tworzenie spoiny
- Mniej przejść spawalniczych w przypadku niektórych zastosowań
Zastosowania podwójnego podawania drutu
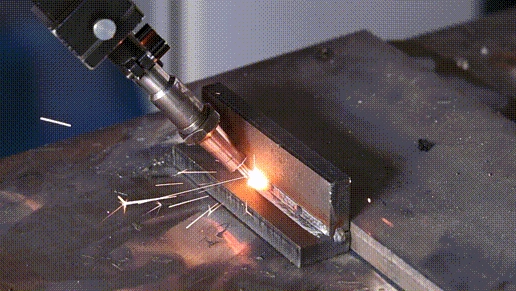
Spawanie grubych płyt
Stosowany do płyt stalowych i części metalowych wymagających większej ilości materiału wypełniającego.
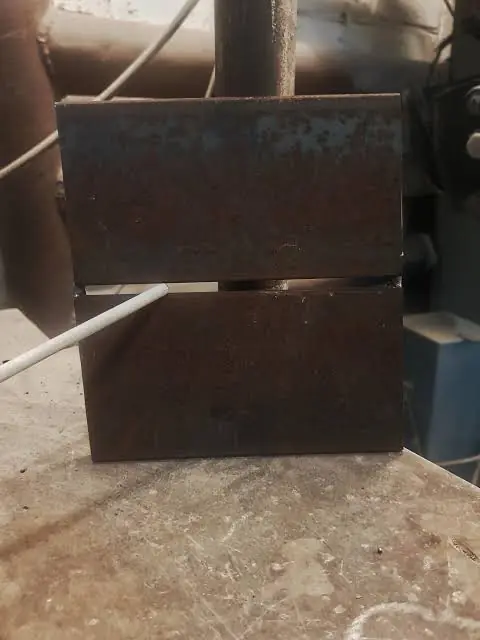
Spawanie z dużą szczeliną
Nadaje się do połączeń o nierównych szczelinach lub większych tolerancjach montażowych.
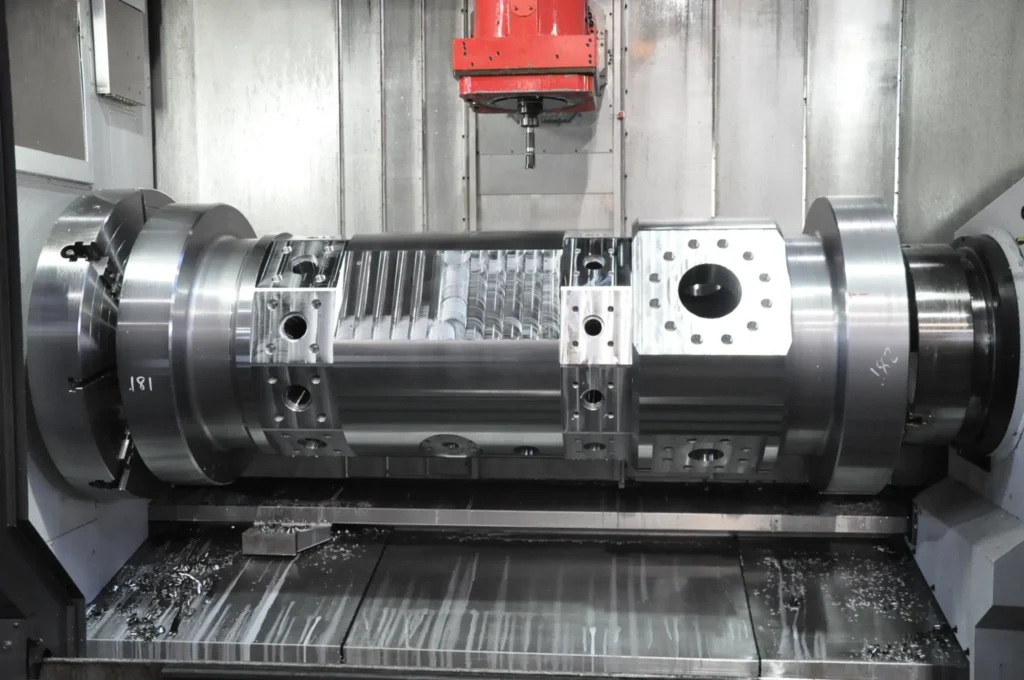
Produkcja sprzętu ciężkiego
Stosowany w ramach maszyn, urządzeniach przemysłowych i dużych konstrukcjach metalowych.
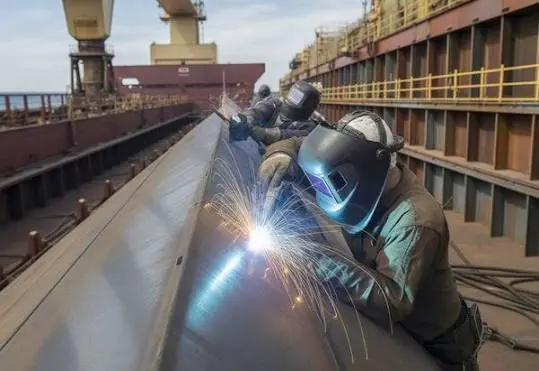
Okrętownictwo
Stosowany do spawania dużych elementów stalowych wymagających dużej ilości wypełnienia.
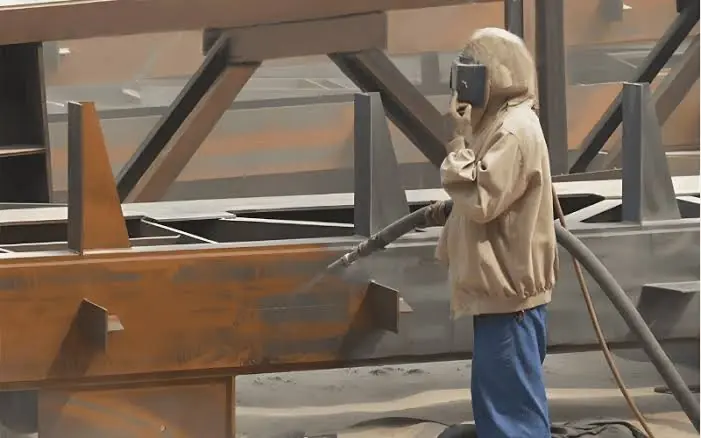
Produkcja konstrukcji stalowych
Nadaje się do belek, ram i innych ciężkich produktów stalowych.
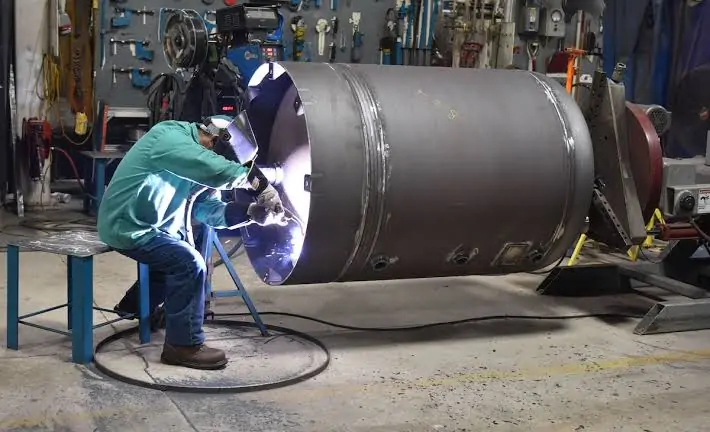
Produkcja urządzeń ciśnieniowych
Stosowane w elementach wymagających stabilnej wytrzymałości spoiny i większej objętości spoiny.
Podawanie pojedynczego i podwójnego drutu: różnice
Podawanie pojedynczego i podwójnego drutu to dwie metody podawania drutu spawalniczego stosowane w spawaniu laserowym. Podawanie pojedynczego drutu sprawdza się w standardowych zadaniach spawalniczych, natomiast podawanie podwójnego drutu jest stosowane w przypadku grubszych materiałów i wyższych wymagań dotyczących wypełnienia.
| Porównanie | Podawanie pojedynczego przewodu | Podwójne podawanie drutu |
|---|---|---|
| Struktura podawania drutu | Jeden drut spawalniczy jest podawany do jeziorka spawalniczego pojedynczą ścieżką podawania. Konstrukcja jest prosta i charakteryzuje się niskim oporem podawania. | Dwa druty spawalnicze są podawane do jeziorka spawalniczego oddzielnie lub jednocześnie. Druty mogą być ułożone równolegle, przód-tył lub w innej konfiguracji. |
| Odpowiednie aplikacje | Stosowane do spawania cienkich blach, spawania precyzyjnego i standardowych prac naprawczych. | Stosowane do spawania grubych blach, wypełniania szerokich spoin oraz zastosowań, w których wymagane są wysokie wymagania dotyczące materiału wypełniającego. |
| Szybkość osadzania | Ograniczone przez szybkość topienia się jednego drutu. | Dwa druty zwiększają ilość wprowadzanego materiału wypełniającego i poprawiają wydajność osadzania. |
| Kontrola procesu | Prosta ścieżka przewodu i łatwiejsza regulacja parametrów. | Wymaga kontroli dwóch prędkości podawania drutu i pozycji, aby utrzymać stabilną wydajność spawania. |
| Formacja spoiny | Zapewnia stabilną wielkość spoiny i dobry wygląd w przypadku standardowych zadań spawalniczych. | Tworzy szersze spoiny i radzi sobie z większymi szczelinami, ale wymaga odpowiedniego dopasowania parametrów. |
| Koszt wyposarzenia | Prosta struktura i niższe koszty sprzętu. | Wymaga podwójnych mechanizmów podawania i systemów sterowania, co powoduje wyższy koszt sprzętu. |
| Typowe zastosowania | Blachy ze stali nierdzewnej, części aluminiowe, podzespoły elektroniczne i ogólna obróbka metali. | Grube blachy stalowe, ciężkie konstrukcje, duże spoiny i zastosowania wymagające większej pojemności wypełniacza. |
Wybór pomiędzy pojedynczym a podwójnym podawaniem drutu zależy od grubości materiału, odstępu między spoinami i potrzeb produkcyjnych. KEMPSON oferuje rozwiązania z pojedynczym, podwójnym i potrójnym podawaniem drutu do różnych zastosowań spawania laserowego.
Czy podawanie dwóch przewodów jest lepsze od podawania jednego przewodu?
Nie. Podawanie dwóch drutów nie zawsze jest lepsze niż podawanie jednego drutu. Wybór odpowiedniego drutu zależy od materiału spawanego, grubości blachy, wielkości szczeliny i wymagań produkcyjnych.
- Podawanie pojedynczego drutu spawalniczego wykorzystuje jeden drut spawalniczy i jest odpowiednie do standardowych zastosowań spawania laserowego, takich jak spawanie cienkich blach, elementów precyzyjnych i standardowych spoin. Ma prostą konstrukcję i jest łatwiejsze w obsłudze.
- Podwójne podawanie drutu wykorzystuje dwa druty jednocześnie, aby dodać więcej materiału dodatkowego do jeziorka spawalniczego. Jest to rozwiązanie bardziej odpowiednie do grubych blach, dużych szczelin, szerokich spoin oraz procesów spawalniczych wymagających większej wydajności stapiania.
W przypadku typowych prac spawalniczych, podawanie pojedynczego drutu może spełnić większość wymagań. W przypadku ciężkich materiałów i zastosowań z dużą ilością wypełnienia, lepszym wyborem jest podawanie podwójnego drutu.
Jak sposób podawania drutu wpływa na jakość spawania laserowego?
Parametry podawania drutu odgrywają istotną rolę w jakości spawania laserowego, wpływając na ilość materiału dodatkowego, tworzenie spoiny i wydajność połączenia.
- Prędkość podawania drutu: Prędkość podawania drutu kontroluje ilość drutu spawalniczego wprowadzanego do jeziorka spawalniczego. Prawidłowa prędkość zapewnia wystarczającą ilość materiału spawalniczego do wykonania spoiny, natomiast nieprawidłowe ustawienia mogą prowadzić do niewystarczającego wypełnienia, nadmiernego narostu spoiny lub niestabilnego tworzenia spoiny.
- Tryb podawania drutu: Podawanie drutu z przodu, z tyłu i z boku zmienia sposób, w jaki drut wchodzi do jeziorka spawalniczego. Różne metody podawania wpływają na szerokość spoiny, wykończenie powierzchni i stabilność spawania.
- Kąt i pozycja podawania drutu: Kąt i pozycja podawania drutu wpływają na topienie drutu i rozkład spoiwa. Prawidłowe ułożenie drutu pomaga utrzymać stabilność jeziorka spawalniczego.
- Dynamiczne podawanie drutu: Dynamiczne podawanie drutu reguluje jego ruch podczas spawania. Jest ono wykorzystywane w niektórych procesach do kontrolowania ilości spoiwa i dystrybucji ciepła.
- Oscylacja laserowa z podawaniem drutu: Oscylacja laserowa zmienia ruch źródła ciepła w obszarze spawania. W połączeniu z podawaniem drutu, pomaga poprawić formowanie spoiny w przypadku materiałów o wyższych wymaganiach spawalniczych.
- Struktura spoiny i wady: Ustawienia podawania drutu wpływają na strukturę spoiny i powstawanie wad. Prawidłowa regulacja pomaga zredukować pory, pęknięcia i nierówności spoiny.
Właściwa kontrola podawania drutu pozwala uzyskać stabilne spoiny i lepsze wyniki w różnych zastosowaniach spawania laserowego.
Podajnik pojedynczego przewodu czy podwójny przewód: jak wybrać?
Wybór pomiędzy pojedynczym a podwójnym podajnikiem drutu zależy od grubości materiału, odstępu między spoinami i wymagań dotyczących materiału wypełniającego.
Wybierz pojedynczy podajnik drutu
- Spawanie materiałów cienkich i średniej grubości
- Szczeliny spawalnicze są małe i spójne
- Wymagane są standardowe połączenia spawane
- Preferowany jest niższy koszt sprzętu
- Wymagana jest prosta obsługa i regulacja
Wybierz podwójny podajnik drutu
- Spawanie grubych blach lub ciężkich materiałów
- Większe szczeliny wymagają większej ilości materiału wypełniającego
- Potrzebne są szersze spoiny
- Wymagana jest wyższa stopa depozycji
- Duże części konstrukcyjne wymagają większej objętości spawania
Krok 1: Sprawdź grubość materiału
- Cienka blacha → Pojedynczy drut
Nadaje się do spawania materiałów o małej i średniej grubości ze standardowymi wymaganiami dotyczącymi spawania. - Gruba blacha → Podwójny drut
Nadaje się do grubszych materiałów wymagających większej ilości wypełniacza.
Krok 2: Ocena wymagań dotyczących luk
- Mała przerwa → Pojedynczy drut
Dobrze sprawdza się w przypadku połączeń o regularnych szczelinach i spawach. - Duża przerwa → Podwójny przewód
Zapewnia większą ilość drutu spawalniczego do szerszych szczelin i większych spoin.
Krok 3: Weź pod uwagę wydajność produkcji
- Niska głośność → Pojedynczy przewód
Nadaje się do małych serii produkcyjnych i prostych zadań spawalniczych. - Duże zapotrzebowanie na produkcję → Podwójny przewód
Nadaje się do produkcji ciągłej wymagającej wyższej wydajności spawania i szybkości osadzania.
Wybór właściwego podajnika drutu pozwala dopasować proces spawania do rzeczywistych potrzeb produkcyjnych.
Czy jedna spawarka laserowa może obsługiwać zarówno pojedyncze, jak i podwójne podawanie drutu?
Tak. Niektóre spawarki laserowe mogą pracować zarówno z pojedynczym, jak i podwójnym systemem podawania drutu, zmieniając konfigurację podajnika drutu w zależności od wymagań spawalniczych.
Spawarka laserowa z elastycznymi opcjami podawania drutu może przełączać się między trybem pojedynczego i podwójnego drutu, do różnych zastosowań. Podawanie pojedynczego drutu jest używane do standardowych zadań spawalniczych, natomiast podawanie podwójnego drutu jest wybierane do grubych materiałów, dużych szczelin i wyższych wymagań dotyczących materiału dodatkowego.
Ten typ konfiguracji pozwala na obsługę różnych warunków spawania za pomocą jednego urządzenia bez konieczności wymiany całego systemu spawalniczego. Firma KEMPSON oferuje rozwiązania z pojedynczym, podwójnym i potrójnym podajnikiem drutu do różnych zastosowań spawania laserowego.
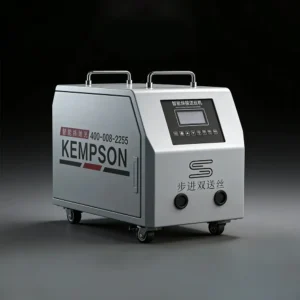
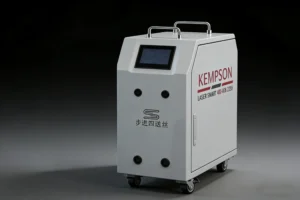
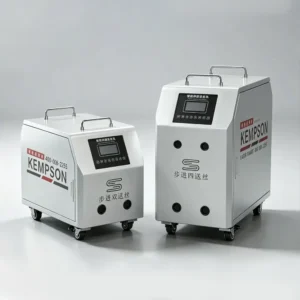
Wyposażenie
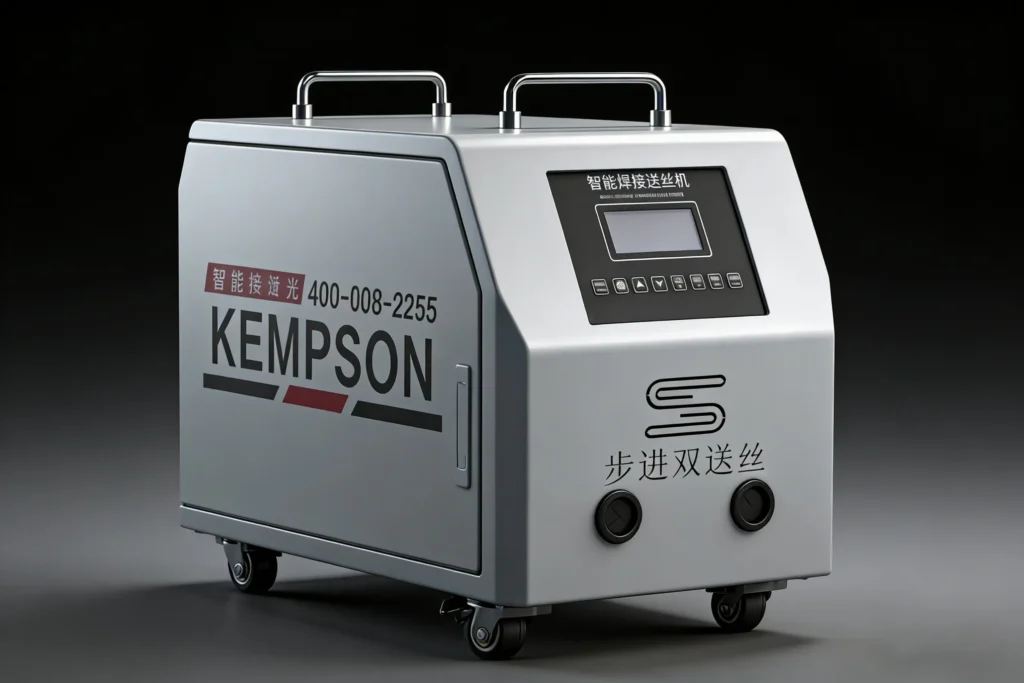
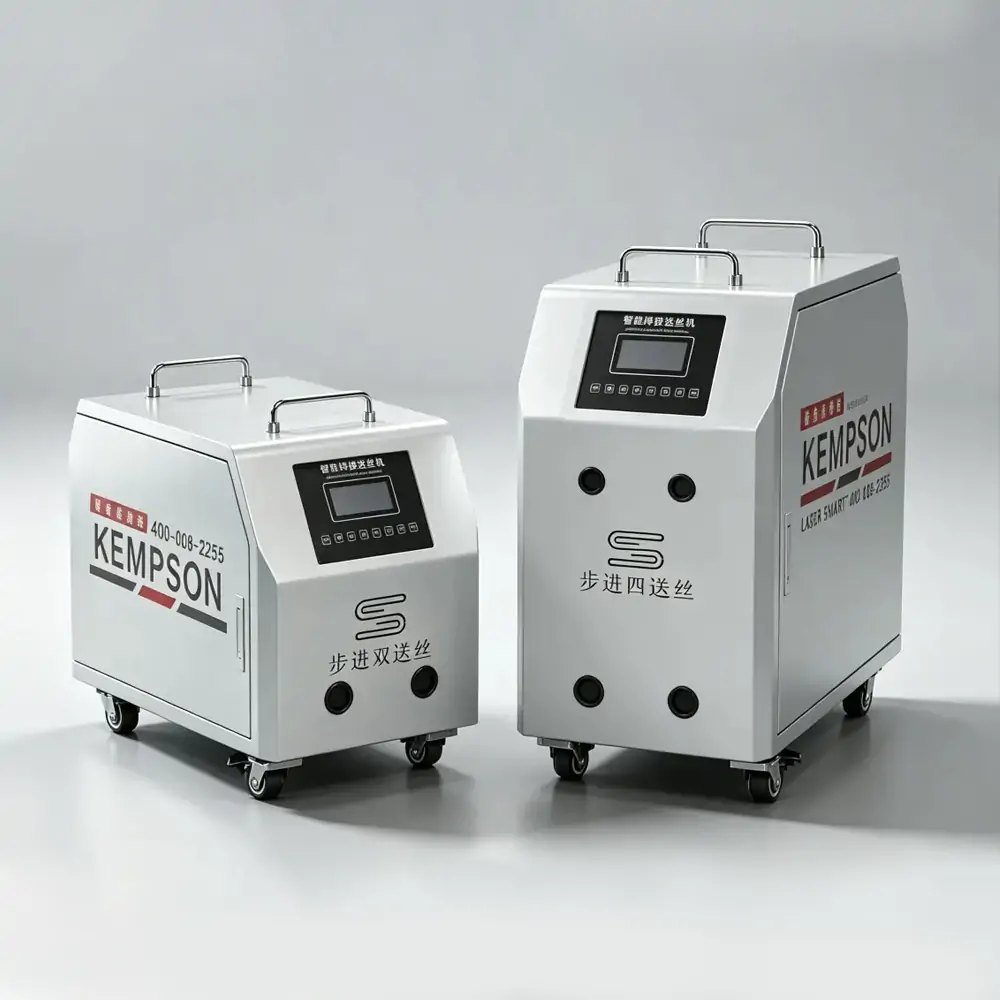
Podajnik drutu z czterema napędami do spawarki laserowej
Obsługuje tryby podawania drutu pojedynczego i podwójnego. Użytkownicy mogą przełączać się między dwiema metodami podawania w zależności od grubości materiału, odstępu między spoinami i wymagań dotyczących materiału dodatkowego.
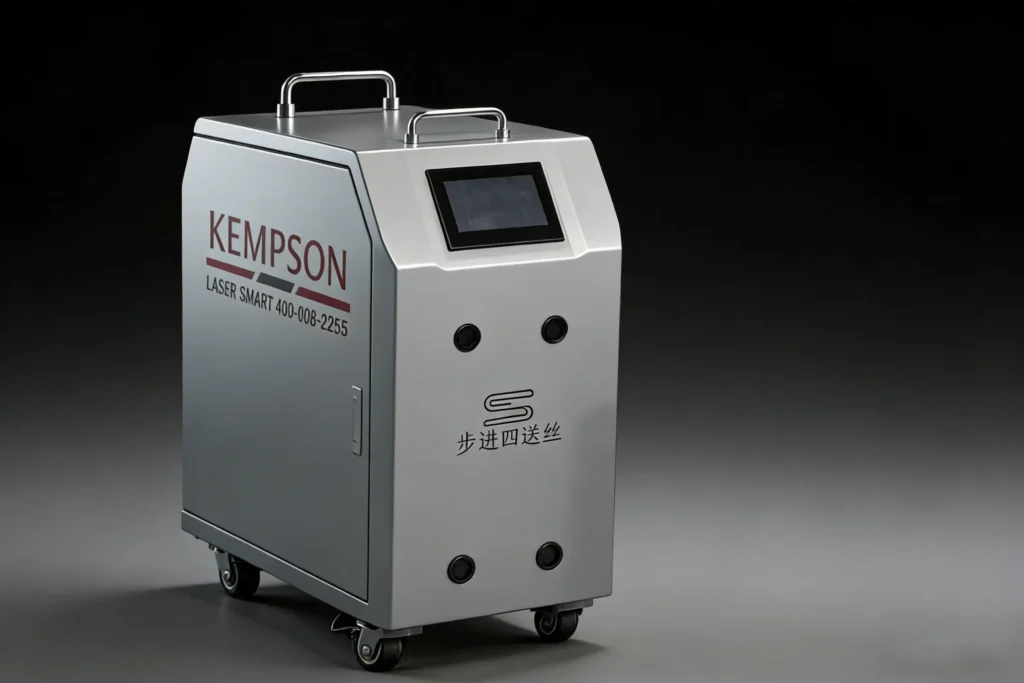
Podajnik drutu do spawarki laserowej z czterema napędami i potrójnym podajnikiem drutu
Obsługuje tryby podawania drutu pojedynczego, podwójnego i potrójnego. Elastyczne opcje podawania drutu pasują do różnych warunków spawania, od spawania standardowego po zastosowania z dużą ilością wypełnienia.
Wniosek
Wybór pomiędzy podawaniem pojedynczego lub podwójnego drutu zależy od grubości spawania, wymaganej szczeliny i celów produkcyjnych. Podawanie pojedynczego drutu stanowi proste i ekonomiczne rozwiązanie w przypadku standardowych zadań spawalniczych, natomiast podawanie podwójnego drutu oferuje większą wydajność wypełniania w przypadku wymagających zastosowań.
Jako profesjonalny dostawca rozwiązań do spawania laserowego, KEMPSON oferuje niezawodne systemy podawania drutu do różnych zastosowań spawalniczych. Skontaktuj się z nami , aby znaleźć odpowiedni podajnik drutu do spawania laserowego do swoich potrzeb.

FAQ
Jaka jest różnica pomiędzy podawaniem pojedynczego i podwójnego drutu w spawaniu laserowym?
Podawanie pojedynczego drutu wykorzystuje jeden drut spawalniczy do dodawania materiału dodatkowego do jeziorka spawalniczego, natomiast podawanie podwójnego drutu wykorzystuje dwa druty jednocześnie. Podawanie podwójnego drutu zapewnia więcej materiału dodatkowego i jest odpowiednie do grubszych materiałów i większych spoin.
Czy podawanie dwoma przewodami jest lepsze od podawania jednym przewodem?
Nie zawsze. Podawanie pojedynczego drutu jest odpowiednie do standardowych zastosowań spawalniczych, natomiast podawanie podwójnego drutu jest stosowane do grubych blach, dużych szczelin i wyższych wymagań dotyczących spoiwa. Właściwy wybór zależy od warunków spawania.
Jakie są zalety spawania laserowego dwuprzewodowego?
Spawanie laserowe dwudrutowe zapewnia większą ilość materiału dodatkowego, lepsze wypełnianie szczelin i szerszą spoinę. Jest powszechnie stosowane do spawania ciężkich materiałów i dużych elementów konstrukcyjnych.
Kiedy należy stosować zasilanie pojedynczym przewodem?
Podawanie pojedynczego drutu jest odpowiednie do spawania materiałów o małej i średniej grubości, regularnych spoin, małych szczelin i zastosowań wymagających prostej obsługi.
Czy podwójne podawanie drutu pozwala na spawanie grubych blach?
Tak. Podwójne podawanie drutu jest powszechnie stosowane do spawania grubych blach, ponieważ dwa druty dostarczają więcej materiału dodatkowego przy większych objętościach spoiny.
Czy podawanie dwóch drutów zwiększa prędkość spawania?
Tak, w odpowiednich zastosowaniach. Dodatkowy materiał wypełniający zwiększa szybkość osadzania i może zmniejszyć liczbę warstw spawalniczych w przypadku spawania niektórych grubych materiałów.
Jakiej średnicy drutu używa się do spawania laserowego?
Średnica drutu do spawania laserowego wynosi zazwyczaj 0.8–2.0 mm. Odpowiedni rozmiar drutu zależy od materiału, grubości blachy, mocy lasera i wymagań spawalniczych.
Czy podajnik drutu do spawania laserowego można dostosować do indywidualnych potrzeb?
Tak. Podajniki drutu do spawania laserowego można dostosować do średnicy drutu, metody podawania, wymagań sterowania i zastosowania spawalniczego. Firma KEMPSON oferuje rozwiązania do podawania drutu pojedynczego, podwójnego i potrójnego, dostosowane do różnych potrzeb spawalniczych.