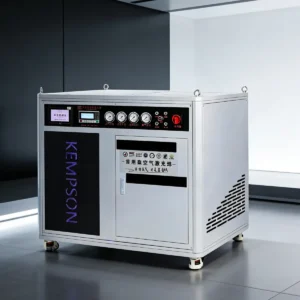
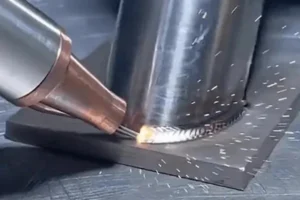
Na indústria de manufatura, a soldagem a arco e a soldagem a laser são duas opções de processo comuns. A soldagem a arco é conhecida pelo baixo investimento em equipamentos e pela ampla gama de aplicações, enquanto a soldagem a laser oferece vantagens em termos de eficiência, precisão e automação. Como esses dois métodos são adequados para cenários diferentes, é importante selecionar o equipamento a laser apropriado com base nos requisitos de produção.
Este artigo analisará a soldagem a arco versus a soldagem a laser sob as perspectivas de princípios, vantagens e desvantagens, aplicações e custos, esclarecendo seus respectivos âmbitos de aplicação para ajudar as empresas a escolher a solução de soldagem mais adequada.
O que é soldagem a arco?
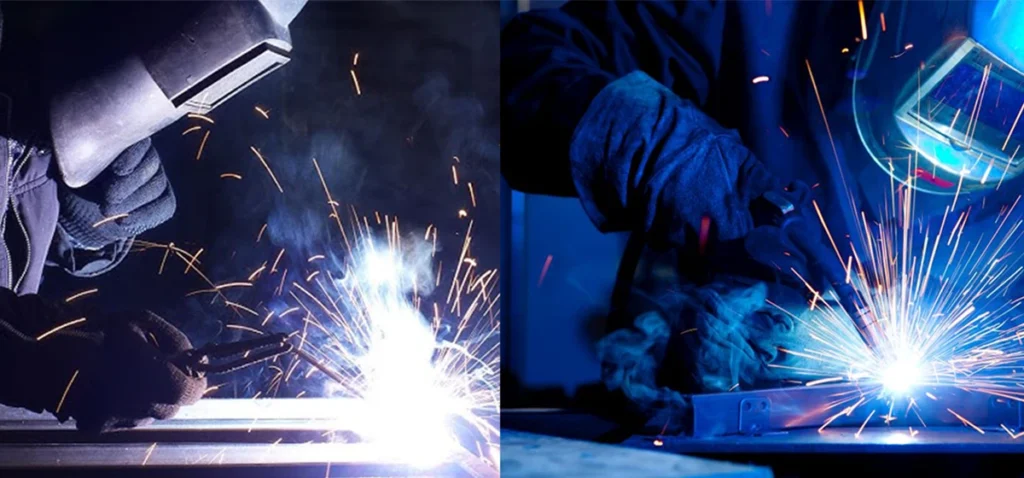
A soldagem a arco é um processo de união de metais que converte energia elétrica em energia térmica, estabelecendo um arco estável entre um eletrodo e a peça de trabalho. Esse arco aquece a área da junta e funde o metal localmente. O metal fundido forma uma poça de fusão que se solidifica gradualmente à medida que o arco se move, formando, por fim, um cordão de solda que une os materiais. Devido às altas temperaturas do arco, o metal pode ser fundido rapidamente. Esse método é adequado para uma ampla gama de materiais e espessuras e é amplamente utilizado na indústria.
Durante o processo de soldagem, o metal de adição é fornecido por arame ou eletrodos de solda, enquanto o gás de proteção ou fluxo isola a junta da atmosfera para evitar oxidação e porosidade. Corrente, tensão e velocidade de soldagem afetam diretamente a profundidade de penetração e a formação do cordão de solda, sendo parâmetros essenciais para o controle da qualidade da solda.
Processos comuns de soldagem
A soldagem a arco pode ser categorizada nos seguintes tipos com base nos métodos de alimentação do arame e nos mecanismos de proteção:
Soldagem MIG (Soldagem a Arco Metálico com Gás, GMAW): Este processo utiliza alimentação contínua de arame combinada com gás de proteção, oferecendo alta eficiência e tornando-o adequado para produção em massa e fabricação de chapas de espessura média e fina.
Soldagem TIG (Soldagem com Gás Inerte de Tungstênio, GTAW): Utiliza um eletrodo não consumível, resultando na formação de um cordão de solda estável e soldas de alta qualidade. É comumente usada para soldagem de precisão de materiais como aço inoxidável e ligas de alumínio.
Soldagem manual a arco (SMAW): Utiliza uma vareta de solda como eletrodo. O equipamento é simples e oferece grande adaptabilidade a diversos ambientes, sendo adequado para trabalhos de construção e manutenção ao ar livre.
Soldagem por Arco Submerso (SAW): A soldagem é realizada sob uma camada de fluxo, com o arco oculto. Oferece penetração profunda e é adequada para soldagem contínua de chapas espessas e soldas longas.
Vantagens da soldagem a arco
A soldagem a arco oferece inúmeras vantagens, tornando-se uma escolha popular em diversos setores industriais. A seguir, apresentamos seus principais benefícios:
Baixo custo: O equipamento possui uma estrutura simples e não requer sistemas auxiliares complexos, resultando em custos gerais de aquisição e manutenção mais baixos. É adequado para implantação rápida em fábricas de pequeno e médio porte.
Ampla gama de aplicações: Solda com segurança metais comuns como aço carbono, aço inoxidável, aço liga e alumínio. Demonstra também grande adaptabilidade a ambientes externos; a soldagem manual com eletrodo revestido (SMAW) pode ser realizada mesmo em condições de vento ou poeira, ou sem gás de proteção.
Alta capacidade de soldagem para estruturas de chapas grossas: Através da soldagem multipasse ou combinações de diferentes técnicas de arco, podem ser alcançadas profundidades de penetração significativas, tornando-a adequada para a fabricação de chapas de espessura média a grossa (6 mm ou mais) e componentes estruturais de alta resistência.
Posições de soldagem múltiplas disponíveis: A soldagem a arco pode ser realizada em diversas posições — plana, horizontal, vertical e sobre a cabeça — conforme necessário, adaptando-se de forma flexível às diferentes condições do local.
Desvantagens da soldagem a arco
Zona afetada pelo calor (ZAC) extensa: Devido às altas temperaturas do arco e à entrada de calor dispersa, é provável que se forme uma ampla zona afetada pelo calor (ZAC), levando à deformação, empenamento ou aumento da tensão residual em peças de espessura fina.
Requisitos de alta qualificação: Processos como TIG e MIG exigem operadores qualificados para controlar a corrente, o comprimento do arco e a velocidade de alimentação do arame; iniciantes geralmente têm dificuldade em obter uma qualidade de solda consistente rapidamente.
Altos riscos de segurança: O arco gera altas temperaturas e radiação, que podem causar danos aos olhos ou à pele. A queima do fluxo ou a fusão de metais em camadas produz fumos tóxicos que representam riscos para os soldadores e para o meio ambiente.
Processamento pós-soldagem extenso: As soldas frequentemente apresentam respingos, escamas ou formação irregular, geralmente exigindo esmerilhamento, limpeza ou processamento secundário, e são difíceis de integrar em sistemas automatizados.
Velocidade de soldagem relativamente lenta: Métodos como a soldagem TIG ou a soldagem a arco manual são geralmente lentos, exigindo um tempo considerável para preencher a solda. Para peças mais espessas, podem ser necessárias múltiplas passagens para atingir a penetração total, aumentando assim os custos de soldagem.
Aplicações de soldagem a arco
A soldagem a arco tem uma ampla gama de aplicações e é comumente usada na fabricação de metais, na produção mecânica e na manutenção predial. A seguir, suas principais aplicações:
- Fabricação e Manufatura de Metais: Utilizado para soldagem de estruturas de aço, componentes mecânicos e diversas estruturas metálicas, como estruturas de fábrica e suportes de equipamentos.
- Máquinas pesadas e equipamentos de engenharia: Amplamente utilizado na fabricação de componentes estruturais para escavadeiras, guindastes e equipamentos de mineração, devido à sua alta capacidade de penetração.
- Construção e Infraestrutura: Utilizado em projetos de engenharia como pontes, edifícios com estrutura de aço e suportes de tubulação, pois é adequado para ambientes de construção no local.
- Tubulações e vasos de pressão: Utilizado nas indústrias de petróleo e química para conexões de dutos e soldagem de vasos de pressão, particularmente em cenários que exigem alta resistência da solda.
- Operações de Reparo e Manutenção: Adequado para reparo de equipamentos, reforço estrutural e reparos emergenciais no local, especialmente quando a peça não pode ser movida.
O que é soldagem a laser?
A soldagem a laser é um processo de soldagem de precisão que utiliza um feixe de laser de alta densidade energética para unir materiais. Quando focalizado, o feixe de laser gera energia extremamente alta (com uma densidade de potência de até 10⁵–10⁷ W/cm²), fazendo com que o metal derreta ou até mesmo vaporize localmente em um tempo extremamente curto. Isso cria uma poça de fusão que se solidifica rapidamente, resultando em uma solda densa. Como o calor é concentrado, a zona afetada pelo calor é pequena e a distorção da soldagem é minimizada, tornando-a adequada para aplicações que exigem alta precisão. O que é soldagem a laser e como funciona? – Um guia completo
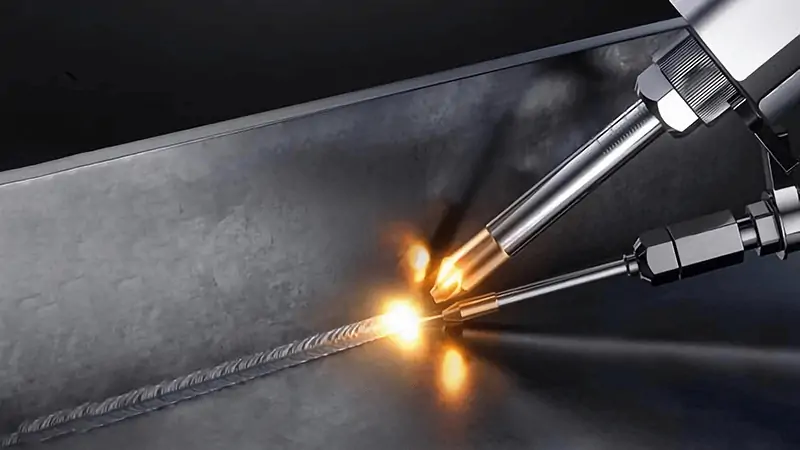
Durante o processo de soldagem, a potência do laser, a posição focal e a velocidade de soldagem influenciam a profundidade de penetração e a qualidade da solda. Dependendo dos requisitos, podem ser selecionados processos com ou sem alimentação de arame, e gases de proteção (como argônio ou nitrogênio) são utilizados para minimizar a oxidação.
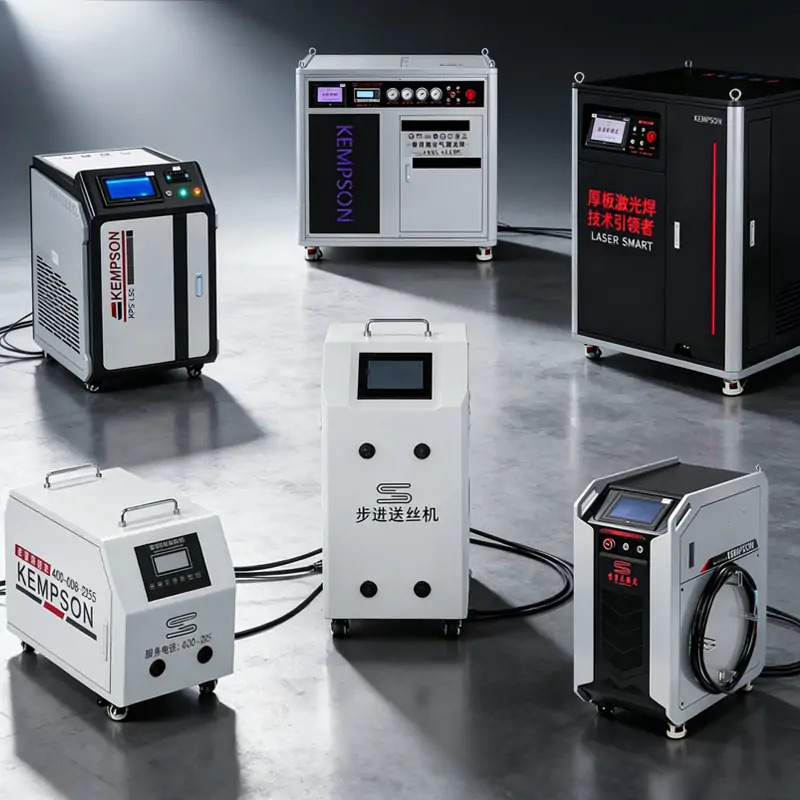
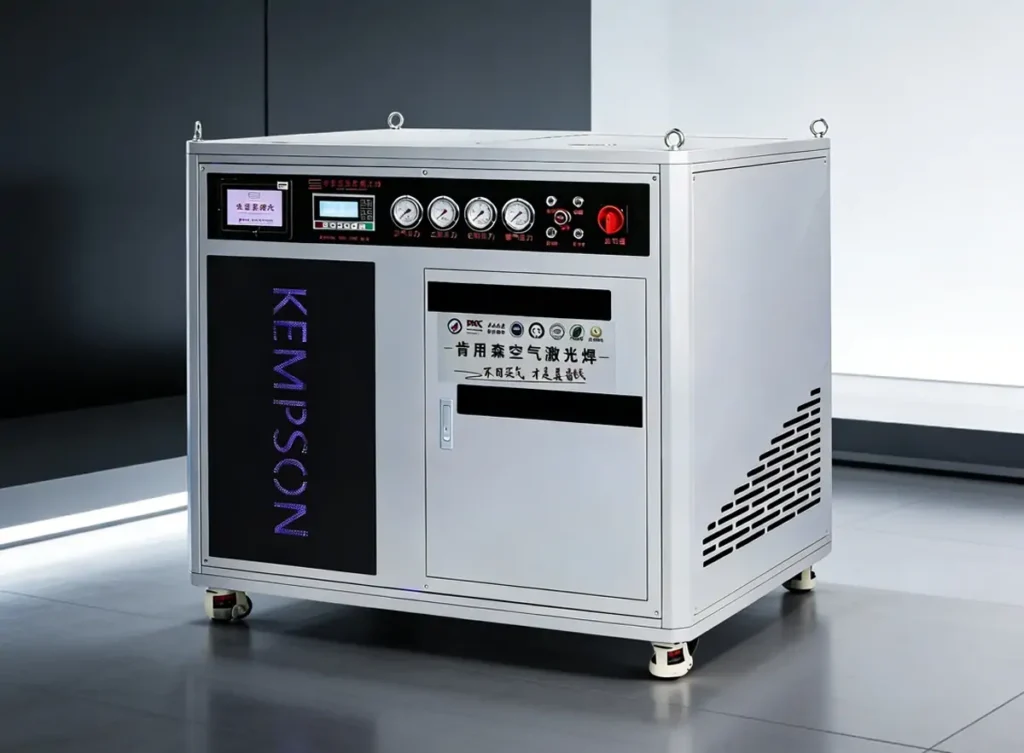
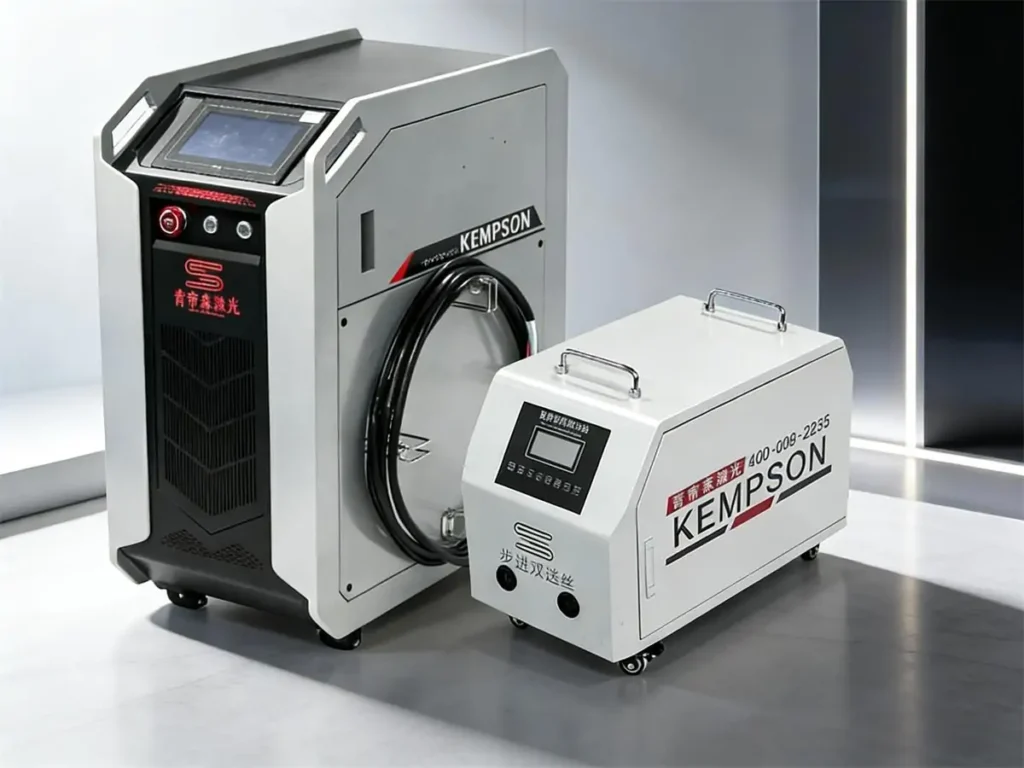
Os equipamentos comuns consistem principalmente em máquinas de soldagem a laser de fibra , adequadas para materiais como aço inoxidável, aço carbono e ligas de alumínio, e são amplamente utilizadas em linhas de produção automatizadas e fabricação de precisão.
Tipos comuns de soldagem a laser
Dependendo do tipo de fonte de laser e do método de aplicação, os processos comuns de soldagem a laser podem ser categorizados da seguinte forma:
Soldagem a laser de fibra: Atualmente, a solução mais utilizada, apresenta alta eficiência de conversão eletro-óptica (aproximadamente 30–40%) e excelente qualidade do feixe. Adequada para soldagem de alta velocidade e linhas de produção automatizadas, é amplamente utilizada no processamento de aço inoxidável, aço carbono e ligas de alumínio.
Soldagem a laser de CO₂: Muito utilizada nos primórdios, oferece altas taxas de absorção para materiais não metálicos. No entanto, devido ao grande porte do equipamento e aos altos custos de manutenção, está sendo gradualmente substituída por lasers de fibra.
Soldagem a laser portátil: Oferecendo operação flexível, é adequada para produção de pequeno a médio volume e trabalhos em campo. As velocidades de soldagem são tipicamente de 2 a 5 vezes mais rápidas do que os métodos de soldagem tradicionais, tornando-a ideal para materiais em chapa fina e de espessura média.
Soldagem a laser automática: Combinada com robôs ou plataformas de movimento, essa metodologia permite a soldagem em lote de alta precisão e é adequada para a produção padronizada em indústrias como a automotiva e a eletrônica.
Soldagem a laser com oscilação: Ao oscilar a cabeça de soldagem, este método aumenta a largura da solda (até 2–8 mm) e melhora a adaptabilidade a folgas. É comumente usado para ligas de alumínio e peças com folgas de montagem maiores.
Vantagens da soldagem a laser
Alta velocidade de soldagem, ideal para produção automatizada: A energia concentrada do laser permite aquecimento e resfriamento rápidos, com velocidades de soldagem tipicamente de 2 a 5 vezes maiores do que as da soldagem a arco tradicional. Além disso, é fácil de integrar com robôs e sistemas CNC, possibilitando produção em lote estável e melhorando a eficiência geral da produção.
Alta precisão, zona afetada pelo calor mínima: O ponto do laser é extremamente pequeno (aproximadamente 0.2–0.6 mm de diâmetro), concentrando a entrada de calor e criando uma zona afetada pelo calor estreita, o que reduz efetivamente a distorção e a tensão residual.
Soldas de alta qualidade, reduzindo as etapas de pós-processamento: O processo de soldagem sem contato elimina o contato físico direto entre a cabeça de soldagem e a peça de trabalho, resultando em soldas esteticamente agradáveis, limpas, lisas e que produzem respingos mínimos, reduzindo assim a necessidade de esmerilhamento e limpeza posteriores.
Alta compatibilidade com materiais: Solda com segurança materiais como aço inoxidável, aço carbono e ligas de alumínio, e suporta uma ampla gama de aplicações, desde chapas finas até placas de espessura média (0.5–10 mm), atendendo às demandas da fabricação de precisão moderna e da produção multi-industrial.
Desvantagens da soldagem a laser
Alto custo dos equipamentos: O investimento total em equipamentos de soldagem a laser (lasers de fibra, sistemas de refrigeração e sistemas ópticos) é elevado, exigindo um desembolso inicial significativo. Isso torna essa tecnologia adequada para cenários de produção em larga escala ou de alto valor agregado.
Requisitos de alta precisão de montagem: O tamanho do ponto do laser é pequeno (aproximadamente 0.2–0.6 mm), tornando-o sensível a folgas entre as peças. Erros excessivos de montagem podem afetar a formação do cordão de solda, o que exige o uso de soldagem a laser oscilante para melhorar a precisão do processo.
Capacidade limitada de soldagem de chapas grossas: Para aplicações que envolvem chapas com espessura superior a 8–12 mm, a eficiência da soldagem em passe único diminui, geralmente exigindo processos de múltiplos passes ou híbridos.
Requisitos de segurança rigorosos: Os lasers são feixes de alta energia (Classe 4), o que exige medidas de proteção rigorosas (como óculos de segurança e roupas de proteção) para evitar ferimentos aos operadores.
Aplicações de soldagem a laser
A soldagem a laser é amplamente utilizada em diversos setores industriais, principalmente na produção automatizada e na usinagem de precisão.
- Fabricação automotiva: Utilizada para soldagem de estruturas de carroceria, bandejas de baterias e componentes, com velocidades de soldagem que chegam a 1–5 m/min, tornando-a adequada para produção automatizada em grande volume.
- Fabricação de aço inoxidável e metal: Utilizado para soldagem de armários, utensílios de cozinha, tubos e componentes estruturais de chapa fina, produzindo soldas finas com distorção mínima, reduzindo assim a necessidade de processos de retificação subsequentes.
- Eletrônica e Manufatura de Precisão: Aplicada a pequenos componentes estruturais, como componentes eletrônicos e invólucros de instrumentos de precisão, oferecendo alta precisão, velocidades rápidas e zonas afetadas pelo calor mínimas.
- Indústria de Novas Energias: Utilizada para soldagem de baterias de energia, equipamentos de armazenamento de energia e conectores, onde são necessários alta estabilidade e desempenho de vedação.
- Fabricação de ferragens e eletrodomésticos: Adequado para o processamento de portas, janelas, gabinetes de eletrodomésticos e componentes decorativos de metal, aprimorando a qualidade estética e a eficiência da produção.
- Fabricação de joias e relógios: Ideal para reparar e fabricar peças complexas de joias e relógios, criar padrões intrincados e montar componentes pequenos.
Soldagem a arco versus soldagem a laser: principais diferenças
A comparação a seguir entre soldagem a arco e soldagem a laser abrange aspectos como fontes de energia, parâmetros de processo, controle de qualidade e custo:
| Item de comparação | Soldagem a arco | Soldagem a laser |
|---|---|---|
| Fonte de energia | descarga de arco elétrico | Feixe de laser focalizado |
| Precisão de soldagem | Menor precisão, propenso a erros. | Alta precisão, ideal para peças pequenas e complexas. |
| Velocidade de soldagem | Mais lento (manual), aproximadamente 0.2–1.0 m/min | Mais rápido, cerca de 3 a 5 vezes mais rápido que a soldagem a arco. |
| Zona afetada pelo calor | Largo (aprox. ≥2–5 mm) | Estreito (aprox. 0.5–2 mm) |
| Controle de distorção | Maior risco de deformação e tensão residual | Entrada de calor reduzida, distorção mínima |
| Método de Operação | Principalmente manual | Compatível com dispositivos portáteis e automação. |
| Aparência da Solda | Respingos e escória, juntas irregulares | Soldas lisas e limpas, sem escória. |
| Espessura do material | Adequado para todas as espessuras, especialmente acima de 6 mm. | Ideal para materiais de espessura média a fina (0.5–8 mm) |
| Segurança (Safety) | Calor intenso, radiação e fumaça. | Requer proteção, mas é mais controlada. |
| Aplicações | Soldagem simples em pequenos lotes | Complexo, precisão e produção em massa |
| Compatibilidade de automação | Requer integração adicional | Integra-se facilmente com robôs e linhas de produção. |
| Pós-processamento | Requer moagem e limpeza. | Pós-processamento mínimo ou nenhum necessário |
| Equipamentos | Equipamentos simples e de baixo custo | Custo mais elevado, compatível com automação |
| Custo total | Baixo custo de equipamento, alto custo de mão de obra | Maior custo inicial, menor custo a longo prazo |
A soldagem a laser é mais adequada para produção automatizada, de alta precisão e alta eficiência, enquanto a soldagem a arco continua sendo adequada para aplicações flexíveis e de baixo custo.
Soldagem a arco versus soldagem a laser: a complexidade dos projetos de soldagem
A soldagem a arco é altamente adequada para tarefas industriais de soldagem pesada envolvendo estruturas simples e grandes dimensões, como estruturas de aço, suportes de equipamentos e fabricação geral de metal. Ela se concentra principalmente na resistência da junta e na adaptabilidade no local, com requisitos relativamente limitados de precisão da solda, tornando-a adequada para chapas de espessura média a grossa e peças com folgas de montagem maiores.
Na prática, a soldagem a arco é adequada para ambientes externos e severos, bem como para diversas posições de soldagem. Ela permite a criação de juntas complexas por meio de soldagem multipasse e ajustes de parâmetros, mas depende muito da experiência e habilidade manual, sendo comumente utilizada nos setores de construção, manutenção e manufatura básica.
A soldagem a arco tradicional, como MIG ou TIG, depende fortemente de um suprimento contínuo de gás de proteção para proteger o eletrodo e a poça de fusão da contaminação atmosférica. Ao fazer a transição para tecnologias mais recentes, surge uma dúvida comum: as máquinas de solda a laser também precisam de gás ? A resposta é sim. Embora a soldagem a laser utilize um feixe de luz altamente focalizado em vez de um eletrodo físico, ela ainda requer gases de proteção auxiliares, como argônio ou nitrogênio. Esse gás é crucial para evitar a oxidação do metal fundido e proteger a óptica do laser contra respingos, o que significa que o gerenciamento de gases continua sendo um fator importante ao comparar as configurações operacionais de ambos os métodos.
Em contrapartida, a soldagem a laser é adequada para projetos com estruturas complexas e requisitos de alta precisão, como montagens de chapas finas, peças de precisão e produtos fabricados em massa. Seu feixe de laser focalizado permite uma zona afetada pelo calor controlada e uma entrada de calor controlada, prevenindo deformações térmicas e defeitos de soldagem causados pela exposição prolongada ao calor. Isso a torna mais adequada às necessidades da manufatura moderna.
Soldagem a arco versus soldagem a laser: compatibilidade de materiais
Os diferentes processos de soldagem variam em termos de materiais aplicáveis e desempenho do processamento. A tabela a seguir mostra a compatibilidade da soldagem a arco e da soldagem a laser com materiais metálicos comuns:
| tipo de material | Soldagem a arco | Soldagem a laser |
|---|---|---|
| Aço carbono | Soldagem estável e de ampla aplicabilidade | Formação de solda estável, ideal para produção em massa. |
| Aço inoxidável | Soldagem estável, requer controle da entrada de calor. | Soldas finas com oxidação mínima |
| Liga de alumínio | Requer alta habilidade, propenso à porosidade. | Estabilidade aprimorada com soldagem oscilante |
| Aço galvanizado | Propenso à porosidade, requer polimento posterior. | Os defeitos podem ser reduzidos com o controle de parâmetros. |
| Metais Dissimilares | Difícil, geralmente requer processos especiais ou materiais de enchimento. | Permite unir metais diferentes, requer controle preciso. |
| Folha fina (≤3 mm) | Alto aporte de calor, risco de perfuração ou distorção. | A soldagem estável requer controle da entrada de calor. |
| Placa de espessura média (≥6 mm) | Obtido através de soldagem multipasse. | Requer processos multicamadas ou sistemas de alta potência. |
Estudo de Caso: Um fabricante especializado em radiadores automotivos enfrentou o desafio de soldar aletas de liga de alumínio a uma estrutura de aço carbono, o que envolvia soldagem de metais diferentes. Ao utilizar a soldagem TIG tradicional, a empresa encontrou problemas como resistência insuficiente da solda e vazamentos, resultando em altas taxas de retrabalho e qualidade inconsistente. Após a introdução da máquina de soldagem a laser portátil de chapas finas de 1500 W com refrigeração a água da Kempson , os resultados superaram as expectativas, melhorando significativamente tanto a qualidade da solda quanto a eficiência da produção.
Soldagem a arco versus soldagem a laser: análise de custos abrangente
Ao considerar o investimento total e o uso a longo prazo, as diferenças de custo entre a soldagem a arco e a soldagem a laser refletem-se principalmente no investimento em equipamentos, nos custos operacionais e na eficiência geral da produção:
Custos de investimento em equipamentos: Os equipamentos de soldagem a arco têm uma estrutura simples e um investimento inicial menor, sendo adequados para configurações de produção básicas; as máquinas de soldagem a laser envolvem fontes de laser, sistemas ópticos e sistemas de refrigeração, resultando em um investimento total maior e tornando-as adequadas para linhas de produção automatizadas e de grande escala.
Custos operacionais e de consumíveis: A soldagem a arco acarreta custos mais elevados com materiais de soldagem, eletrodos e mão de obra; a soldagem a laser consome principalmente eletricidade e uma pequena quantidade de gás de proteção, com dependência mínima de consumíveis.
Custos de mão de obra: A soldagem a arco depende muito de operadores, sendo que trabalhadores qualificados têm um impacto significativo; a soldagem a laser integra-se mais facilmente com equipamentos automatizados, reduzindo a necessidade de intervenção manual.
Custos de pós-processamento: A soldagem a arco normalmente requer esmerilhamento, limpeza ou retrabalho após a soldagem; a soldagem a laser produz perfis de cordão de solda estáveis, resultando em relativamente menos etapas de pós-processamento.
Custo total a longo prazo (ROI): A soldagem a arco é adequada para cenários de baixo investimento, mas apresenta altos custos unitários na produção em larga escala; a soldagem a laser requer um investimento inicial maior, mas é mais adequada para alcançar estruturas de custo unitário estáveis na produção de alto rendimento.
De modo geral, a soldagem a arco tem custos iniciais mais baixos, mas custos de mão de obra e pós-processamento mais elevados a longo prazo, enquanto a soldagem a laser tem um investimento inicial maior, mas oferece eficiência econômica superior a longo prazo na produção automatizada e em larga escala.
Estudo de Caso: Um fabricante de equipamentos ambientais especializado em sistemas de tratamento de águas residuais enfrentava altos custos de mão de obra e consumíveis, além de baixa eficiência de produção, ao utilizar equipamentos tradicionais de soldagem a arco. Após a introdução da máquina de soldagem a laser de fibra industrial refrigerada a água Kempson 3500, a empresa melhorou a eficiência geral da produção, reduziu o retrabalho e obteve soldas largas e esteticamente agradáveis, sem problemas de superaquecimento, resultando em alta satisfação do cliente.
Como escolher: Soldagem a arco versus soldagem a laser
Em aplicações práticas, a seleção do método de soldagem apropriado depende de uma variedade de fatores que devem ser considerados de forma abrangente.
Soldagem a arco: Utilizada em cenários como fabricação de componentes estruturais, manutenção de equipamentos e construção no local, particularmente para soldagem de chapas de espessura média a grossa ou em ambientes de produção onde o investimento em equipamentos é um fator crucial. Oferece grande adaptabilidade a diferentes ambientes operacionais e é amplamente utilizada em operações não padronizadas ou ao ar livre.
Optando pela soldagem a laser: Adequada para produção em massa, processamento de chapas finas e fabricação de componentes de alta precisão, especialmente em setores industriais que exigem alta qualidade de solda, distorção mínima e produção automatizada em lotes.
Em resumo, a soldagem a arco é versátil e flexível, enquanto a soldagem a laser é ideal para necessidades de fabricação padronizadas e de alta eficiência.
Os usuários podem selecionar o equipamento mais adequado com base nas características do equipamento e em suas necessidades específicas. Naturalmente, ambos têm suas respectivas vantagens e desvantagens, e também podem ser usados em combinação por meio da soldagem híbrida laser-arco para atender aos requisitos de produção.
Perguntas Frequentes
Soldagem a arco versus soldagem a laser: qual é a mais adequada para produção em massa?
A soldagem a laser é mais adequada para produção em massa porque se integra facilmente a equipamentos automatizados, oferece um ciclo de soldagem estável e requer menos etapas de pós-processamento. A soldagem a arco, por outro lado, depende mais de mão de obra manual e é mais adequada para produção em pequenos lotes ou não padronizada.
A soldagem a laser pode substituir completamente a soldagem a arco?
Não, não pode substituí-la completamente. A soldagem a laser é adequada para chapas finas, peças de precisão e linhas de produção automatizadas, enquanto a soldagem a arco permanece insubstituível em estruturas de chapas grossas, construção ao ar livre e cenários de manutenção.
Qual método de soldagem é mais adequado para soldar ligas de alumínio?
Ambos os métodos podem ser usados para ligas de alumínio, mas a soldagem a laser combinada com uma técnica de escaneamento oferece maior estabilidade para a soldagem de chapas finas de liga de alumínio. A soldagem a arco, por outro lado, exige maior habilidade do operador e é propensa a problemas de porosidade.
Quais são os fatores que normalmente determinam o período de retorno do investimento na soldagem a laser?
Depende principalmente do volume de produção, dos custos de mão de obra e dos requisitos de pós-processamento. Em cenários de produção contínua em lotes com alta utilização de equipamentos, o período de retorno do investimento será mais curto.
Por que a soldagem a arco ainda é comumente usada para estruturas de chapas grossas?
A soldagem a arco oferece penetração profunda, permitindo a formação de juntas em chapas espessas através de múltiplas passagens. Requer poucos equipamentos e proporciona maior flexibilidade em estruturas pesadas e projetos de construção.
Quais são os requisitos ambientais para a soldagem a laser?
Requer uma fonte de alimentação estável, um ambiente óptico limpo e precauções de segurança. Além disso, exige um certo nível de precisão na montagem da peça para garantir a qualidade da solda.
Quais são as diferenças nos custos de manutenção entre a soldagem a arco e a soldagem a laser?
A soldagem a arco envolve principalmente o consumo de consumíveis de soldagem e mão de obra para manutenção, enquanto a soldagem a laser concentra-se principalmente na manutenção dos sistemas ópticos e de refrigeração. Embora os consumíveis diários sejam mínimos, os requisitos técnicos são maiores.