Conteúdo
Introdução
A soldagem a laser de alumínio é cada vez mais utilizada nas indústrias automotiva, de baterias, aeroespacial e de fabricação de materiais leves devido à crescente demanda por estruturas de alumínio. Comparada aos métodos de soldagem tradicionais, a soldagem a laser oferece menor aporte térmico, menor zona afetada pelo calor e maior velocidade de soldagem, tornando-a adequada para aplicações que exigem menor deformação e um acabamento de solda limpo.
O alumínio pode ser soldado a laser, mas sua alta refletividade e condutividade térmica exigem um controle preciso dos parâmetros de soldagem. Este artigo aborda o processo de soldagem a laser de alumínio, os principais parâmetros de soldagem, os desafios comuns e dicas práticas para melhorar a qualidade da solda.
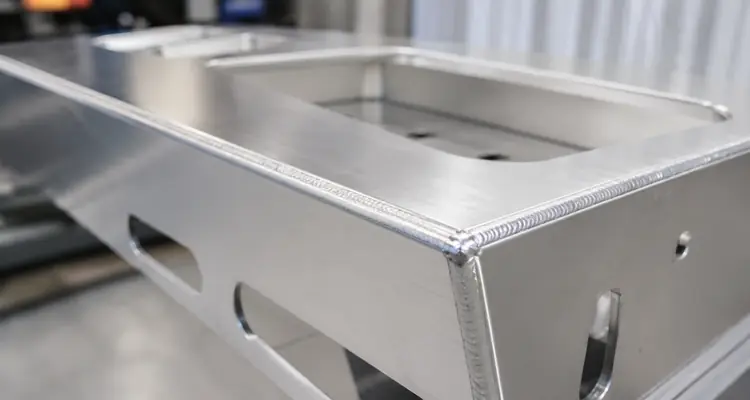
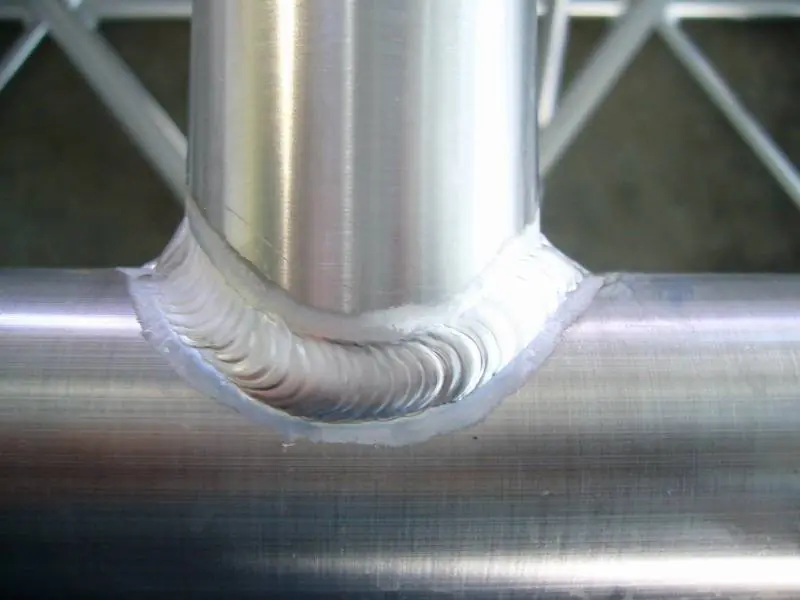
É possível soldar alumínio a laser?
Sim, o alumínio pode ser soldado com tecnologia a laser.
As ligas de alumínio são amplamente utilizadas em aplicações de soldagem a laser, incluindo peças automotivas, componentes de baterias, estruturas aeroespaciais e produtos industriais. Os sistemas de laser de fibra são comumente usados para soldagem de alumínio devido à alta densidade de energia e ao controle preciso do calor.
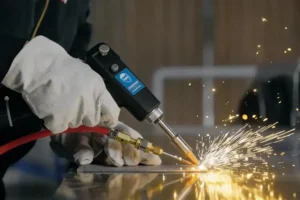
A soldagem a laser pode ser realizada tanto com sistemas manuais quanto automatizados. As máquinas de solda a laser manuais são adequadas para reparos, pequenos lotes e produção flexível, enquanto os sistemas automatizados de soldagem a laser são utilizados para fabricação em larga escala com requisitos de solda consistentes. A seleção adequada da potência do laser, da velocidade de soldagem e do arame de adição contribui para a obtenção de uma solda de alumínio de qualidade estável.
Como funciona a soldagem a laser de alumínio?
A soldagem a laser de alumínio utiliza um feixe de laser focalizado para fundir a área da junta e formar uma solda entre as peças de alumínio. A energia do laser cria uma pequena poça de material fundido, e o material derretido esfria para formar uma conexão sólida.
Aquecimento por feixe de laser
O feixe de laser é focalizado na superfície do alumínio, gerando calor intenso em uma pequena área. O material derrete rapidamente e forma uma poça de fusão. O calor concentrado ajuda a reduzir a deformação em comparação com os métodos de soldagem tradicionais.
Adição de fio de enchimento (opcional)
Para juntas com folgas ou que exijam maior preenchimento, pode-se adicionar arame de enchimento durante a soldagem. O arame derrete na poça de fusão, aumentando o volume da solda. Sistemas de alimentação com um ou dois arames podem ser selecionados com base na espessura do material e nos requisitos da solda.
A KEMPSON oferece alimentadores de arame compatíveis com equipamentos de soldagem a laser. Veja os detalhes do produto: Alimentador de Arame para Soldagem a Laser
Ao soldar alumínio com largura e profundidade significativas, é necessário usar arame de solda com a dimensão apropriada. Para obter informações sobre como selecionar o tipo e a dimensão do arame de solda, consulte: Arame de Solda para Soldagem a Laser de Alumínio: Guia de Seleção de Liga e Diâmetro
Formação de Solda
À medida que o laser se move ao longo da junta, o alumínio fundido esfria e forma a solda. Parâmetros de soldagem como potência do laser, velocidade, posição do foco e velocidade de alimentação do arame afetam a penetração, a aparência e a resistência da solda.
A soldagem a laser de alumínio utiliza calor controlado por laser para fundir e unir peças de alumínio, sendo a qualidade da soldagem dependente da configuração correta dos parâmetros e da seleção do arame de solda.
Processo de soldagem a laser de alumínio
Passo 1: Preparação do Material
As superfícies de alumínio possuem uma camada de óxido com ponto de fusão superior ao do próprio alumínio. Remova o óxido, o óleo e outros contaminantes antes da soldagem. Podem ser utilizados métodos de limpeza mecânica, química ou a laser. Uma folga adequada na junta facilita o fluxo do metal fundido e melhora a qualidade da fusão.
Etapa 2: Selecione os parâmetros do laser
A potência do laser, a velocidade de soldagem, a posição do foco e a velocidade de alimentação do arame afetam os resultados da soldagem de alumínio.
- Potência do laser: Selecione a potência com base na espessura do material e nos requisitos de penetração.
- Velocidade de soldagem: A velocidade de soldagem afeta a entrada de calor e a penetração da solda.
- Posição de foco: A posição de foco altera a distribuição de energia e a profundidade da solda.
- Velocidade de alimentação do arame: Quando se utiliza arame de enchimento, a velocidade de alimentação do arame deve ser compatível com a velocidade de soldagem e a folga da junta.
Etapa 3: Operação de soldagem
Ajuste o ângulo da tocha e o fluxo de gás de proteção antes de soldar. O argônio é comumente usado para soldagem a laser de alumínio. Durante a soldagem, verifique a aparência da poça de fusão e do cordão de solda para evitar problemas como poros, trincas e soldas irregulares.
Etapa 4: Inspeção de Solda
Inspecione a superfície da solda, os poros internos, as trincas e as deformações após a soldagem. Análises da seção transversal e testes de resistência são utilizados para verificar o desempenho da solda. Configurações de soldagem adequadas ajudam a manter a qualidade da solda.
Parâmetros para soldagem a laser de alumínio
A qualidade da soldagem de alumínio depende do efeito combinado da potência do laser, da velocidade de soldagem, da posição do foco, da alimentação do arame e do gás de proteção. Os parâmetros adequados variam de acordo com o tipo de liga de alumínio, a espessura do material e o projeto da junta.
| Parâmetro | Variação | Efeito na qualidade da soldagem |
|---|---|---|
| Poder do laser | 890 W–4 kW | Maior potência aumenta a penetração e o tamanho da solda. Potência excessiva pode causar respingos ou perfuração. |
| Velocidade de soldagem | 80 mm/s – 8.5 m/min | Afeta a entrada de calor e a penetração. Uma velocidade maior reduz a entrada de calor e ajuda a diminuir a porosidade. |
| Posição de Foco | 0 a ±3 mm | Altera a distribuição de energia do laser e a penetração da solda. O foco adequado melhora a formação da solda. |
| Velocidade de alimentação do arame | 3–8 m/min (com fio de enchimento) | Controla a entrada de material de enchimento e deve corresponder à velocidade de soldagem e à folga da junta. |
| Freqüência de oscilação | 80–160 Hz | Ajusta a distribuição de calor e o tamanho do cordão de solda na soldagem a laser oscilante. |
| Amplitude de oscilação | 0 – 5 mm | Afeta a largura e a penetração da solda. A amplitude adequada melhora o formato da solda. |
| Fluxo de gás de proteção | 15–25 L / min | Protege a poça de fusão da oxidação e reduz defeitos de soldagem. |
A seleção dos parâmetros depende do tipo de liga de alumínio, da espessura do material e dos requisitos de soldagem. A potência do laser, a velocidade, a posição do foco e as configurações de alimentação do arame devem ser ajustadas em conjunto para atingir a qualidade de solda desejada.
Potência do laser recomendada para soldagem de alumínio
A potência do laser necessária para a soldagem de alumínio depende da espessura do material, do tipo de liga, do projeto da junta e da velocidade de soldagem. Maior potência é utilizada para materiais mais espessos e juntas de solda maiores, enquanto menor potência é adequada para chapas de alumínio finas e peças de precisão.
| Espessura do material | Potência do laser recomendada | Aplicação |
|---|---|---|
| Folha fina de alumínio | 1000 W - 2000 W | Peças de chapa metálica, componentes pequenos, soldagem de precisão |
| Alumínio de espessura média | 2000 W - 4000 W | Peças industriais, componentes estruturais, fabricação geral de alumínio. |
| Placa de alumínio espessa | 4000 W - 6000 W | Estruturas pesadas, componentes grandes, requisitos de enchimento elevados |
Equipamentos a laser de 1,000 a 2,000 W
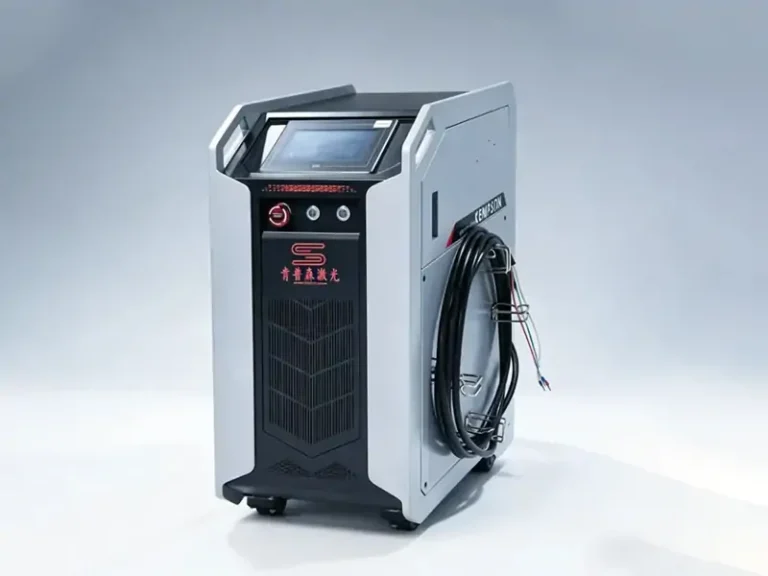
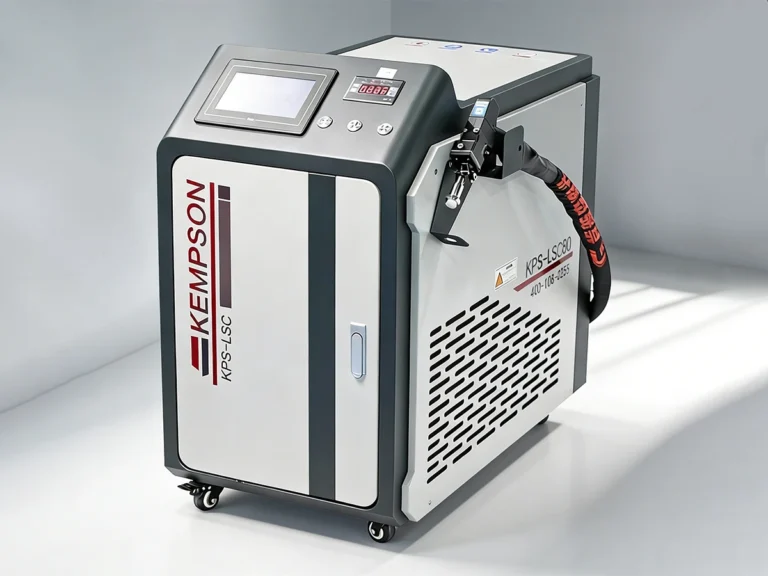
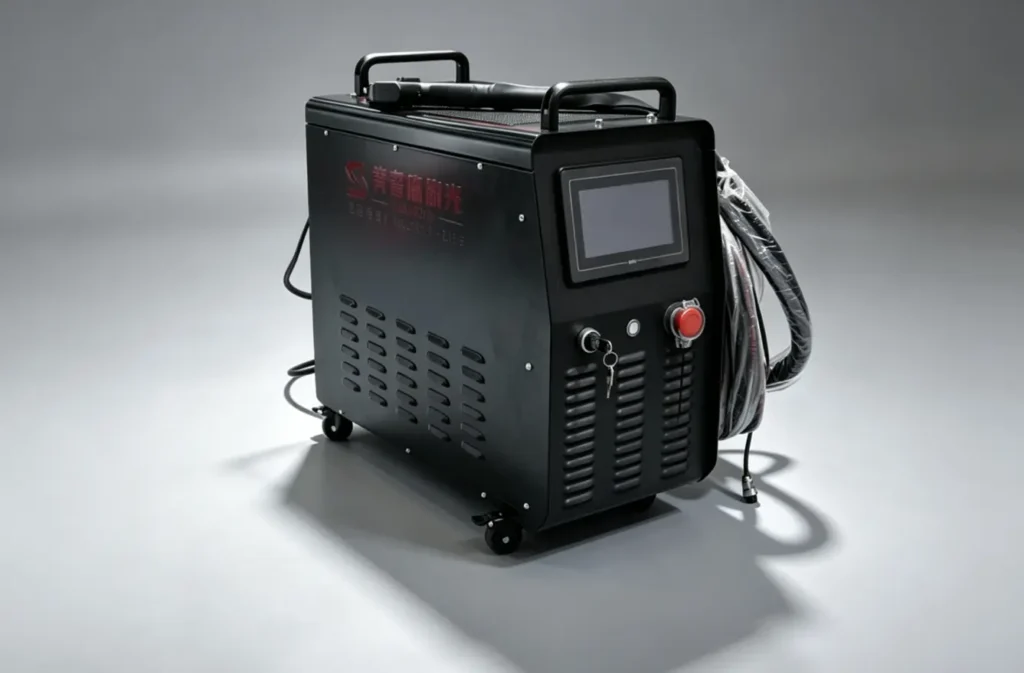
Equipamentos a laser de 2,000 a 4,000 W
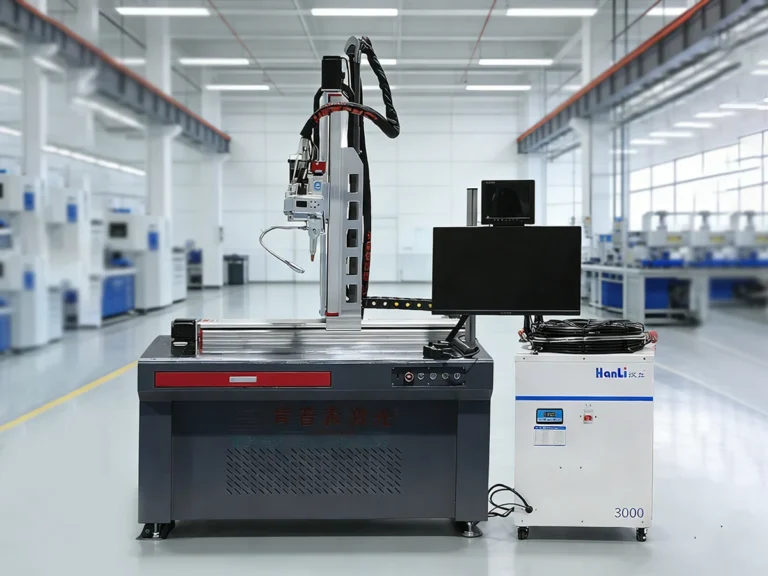
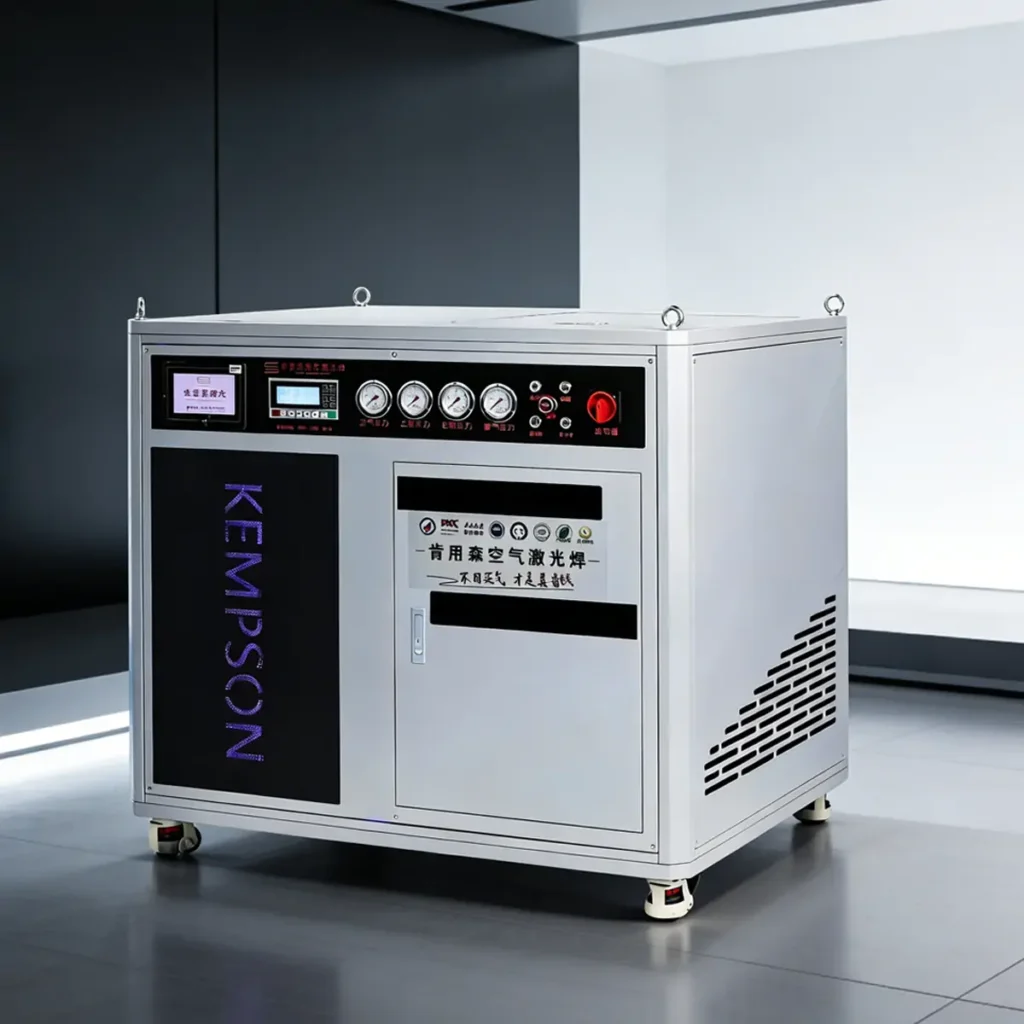
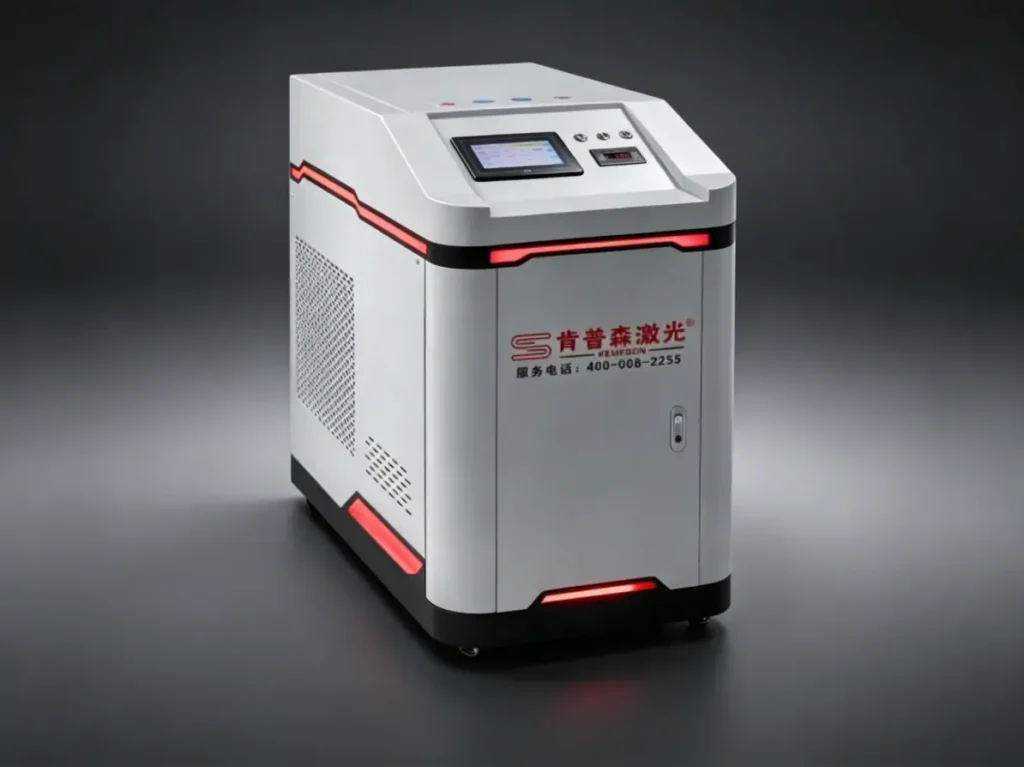
Equipamentos a laser de 4,000 a 6,000 W
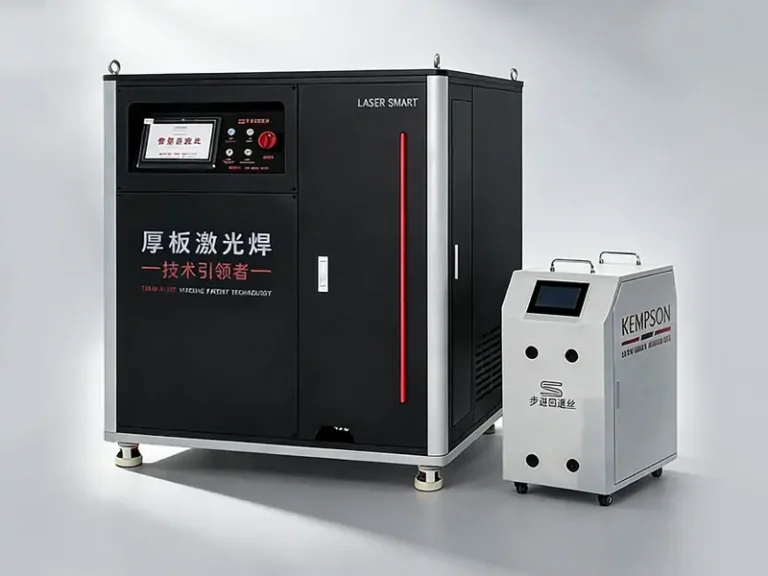
A potência do laser deve ser compatível com a velocidade de soldagem, a posição do foco e os parâmetros de alimentação do arame. Potência excessiva pode causar perfuração e respingos, enquanto potência insuficiente pode resultar em penetração deficiente.
Problemas comuns na soldagem a laser de alumínio
A soldagem a laser de alumínio apresenta diversos desafios causados pelas propriedades do material e pelas condições de soldagem, incluindo refletividade, transferência de calor e defeitos de solda.
- Alta refletividade: O alumínio reflete facilmente a energia do laser, exigindo configurações de potência adequadas para obter uma fusão estável.
- Dissipação de calor rápida: A alta condutividade térmica causa rápida perda de calor, tornando o controle térmico importante durante a soldagem.
- Porosidade: Umidade, contaminação e comportamento instável do orifício de solda podem causar poros de gás na solda.
- Trincas a quente: Algumas ligas de alumínio são propensas a trincas durante o resfriamento, exigindo aporte térmico adequado e seleção criteriosa do material de enchimento.
- Instabilidade da poça de fusão: O fluxo instável de metal fundido pode causar respingos e cordões de solda irregulares.
- Sensibilidade ao Espaço Articular: Grandes espaços articulares podem causar preenchimento inadequado e fusão incompleta.
- Amolecimento na zona afetada pelo calor: O calor pode reduzir a resistência de algumas ligas de alumínio perto da área da solda.
Compreender esses desafios ajuda a selecionar as configurações de laser e os métodos de soldagem adequados para diferentes aplicações em alumínio.
A porosidade na soldagem a laser de alumínio não é causada por um único fator. Como evitá-la? Para mais detalhes, consulte: Como reduzir a porosidade na soldagem a laser de alumínio?
O alumínio é um material altamente refletivo e diversos defeitos podem ocorrer durante o processo de soldagem. Para problemas específicos e como evitá-los, consulte o artigo: Problemas na Soldagem a Laser de Alumínio: Porosidade, Trincas e Soluções
Problemas com a soldagem de alumínio sempre existiram, mas não são inevitáveis. Para problemas comuns e soluções na soldagem a laser de fibra, consulte o artigo: Soldagem de Alumínio com Laser de Fibra: Desafios e Soluções
Melhores práticas para soldagem a laser de alumínio
A preparação da superfície e o ajuste dos parâmetros de soldagem afetam diretamente a qualidade da solda a laser em alumínio.
Limpe a superfície de alumínio antes de soldar — Remova óxidos, óleo e contaminantes da superfície antes de soldar para reduzir defeitos de soldagem.
Defina os parâmetros de soldagem adequados — Ajuste a potência do laser, a velocidade de soldagem, a posição do foco e a velocidade de alimentação do arame de acordo com a liga de alumínio e a espessura do material.
Selecione o arame de enchimento correto — Escolha o arame de enchimento com base no material base e nos requisitos de soldagem para melhorar o desempenho da junta.
Utilize o gás de proteção adequado — Selecione o tipo de gás e a vazão corretos para proteger a poça de fusão durante a soldagem.
Controle de encaixe da junta — Mantenha o espaçamento correto e o alinhamento das peças para evitar fusão incompleta e má formação da solda.
Verificação dos Resultados da Soldagem — Inspecione a aparência da solda, defeitos internos e resistência da junta após a soldagem.
Uma boa preparação da superfície, parâmetros corretos e inspeção adequada são fatores essenciais para uma soldagem a laser de alumínio confiável.
Os defeitos na soldagem a laser de alumínio geralmente decorrem de inconsistências no metal base, e não de problemas de produção da máquina. Soldas estáveis exigem composição precisa da liga e tolerâncias rigorosas do material. Para chapas e bobinas de alumínio com especificações para projetos, consulte a Union Alu.
Soldagem a laser manual de alumínio versus soldagem tradicional
A soldagem a laser manual e os métodos de soldagem tradicionais podem ser usados para soldar alumínio, mas diferem em termos de aporte térmico, velocidade de soldagem, operação e aparência da solda.
| Comparação | Soldagem a laser portátil | Soldagem Tradicional |
|---|---|---|
| Entrada de calor | Menor aporte térmico com uma zona afetada pelo calor menor. | Maior aporte de calor com maior impacto térmico |
| Velocidade de soldagem | Velocidade de soldagem mais rápida para diversas aplicações. | Velocidade de soldagem mais lenta |
| Deformação | Menos deformação em peças de alumínio | Maior deformação devido ao acúmulo de calor |
| Aparência da Solda | Cordão de solda mais limpo com menos pós-processamento. | Pode ser necessário um tratamento de superfície adicional. |
| Divisão de | Operação mais fácil com menor tempo de aprendizado | Requer maior habilidade do operador |
| Aplicação | Adequado para estruturas de alumínio, chapas, gabinetes e pequenas estruturas. | Comumente utilizado para trabalhos gerais de fabricação e reparo de alumínio. |
A soldagem a laser manual é uma opção adequada para peças de alumínio que exigem menor distorção, soldas mais limpas e maior eficiência de soldagem. A soldagem tradicional continua sendo amplamente utilizada para aplicações com equipamentos existentes e requisitos de soldagem padrão.
Os métodos mais comuns para soldagem de alumínio incluem soldagem TIG, MIG e a laser, cada um com suas próprias vantagens. Para mais detalhes, consulte: Soldagem TIG vs. MIG vs. a Laser para Alumínio: Qual é a Melhor?
Conclusão
A soldagem a laser de alumínio oferece vantagens em termos de velocidade, controle térmico e aparência da solda, mas o processo exige o controle adequado de fatores-chave como potência do laser, velocidade de soldagem, posição do foco, alimentação do arame e gás de proteção. Compreender as características do material e selecionar os parâmetros de soldagem adequados é fundamental para reduzir defeitos e melhorar a qualidade da junta.
A KEMPSON oferece soluções de soldagem a laser para aplicações em alumínio, incluindo máquinas de soldagem a laser portáteis e sistemas de alimentação de arame. Com diferentes opções de potência e configurações de alimentação, a KEMPSON auxilia os clientes em diversas tarefas de soldagem de alumínio. Entre em contato conosco para discutir a solução de soldagem a laser ideal para sua aplicação.

Perguntas frequentes
É possível soldar alumínio a laser?
Sim, o alumínio pode ser soldado com tecnologia laser. A soldagem a laser de fibra é amplamente utilizada para ligas de alumínio em peças automotivas, componentes de baterias, estruturas aeroespaciais e produtos industriais.
Qual a potência do laser necessária para soldar alumínio?
A potência do laser necessária depende da espessura do alumínio, do tipo de liga e dos requisitos de soldagem. Chapas finas geralmente utilizam lasers de 1000W a 1500W, enquanto materiais mais espessos podem exigir 3000W ou mais de potência.
Qual gás é usado para soldagem a laser de alumínio?
O argônio é comumente usado na soldagem a laser de alumínio. Ele protege a poça de fusão da oxidação e ajuda a reduzir defeitos de soldagem.
A soldagem a laser de alumínio é melhor que a soldagem TIG?
A soldagem a laser proporciona maior velocidade de soldagem, menor aporte térmico e menor deformação em comparação com a soldagem TIG. A soldagem TIG ainda é utilizada em aplicações que exigem processos de soldagem tradicionais ou menor investimento em equipamentos.
Quais ligas de alumínio podem ser soldadas a laser?
As ligas de alumínio comumente soldadas a laser incluem as séries 3000, 5000 e 6000. Os parâmetros de soldagem podem variar dependendo da composição da liga e da aplicação.
Quais são os defeitos comuns na soldagem a laser de alumínio?
Os defeitos comuns incluem porosidade, fissuração a quente, respingos, fusão incompleta e amolecimento da zona afetada pelo calor. A preparação adequada da superfície e o ajuste dos parâmetros ajudam a reduzir esses problemas.
As máquinas de solda a laser portáteis conseguem soldar alumínio?
Sim, as máquinas de solda a laser portáteis podem soldar alumínio. Elas são adequadas para chapas de alumínio, estruturas, gabinetes e outros componentes metálicos que exigem soldagem flexível.
Como posso melhorar a qualidade da soldagem a laser de alumínio?
Limpe a superfície de alumínio antes da soldagem, selecione os parâmetros de laser adequados, utilize o arame de enchimento e o gás de proteção corretos e ajuste as configurações de soldagem de acordo com a espessura do material e o projeto da junta.