

Содержание
Введение
Лазерный сварочный аппарат мощностью 3000 Вт широко используется для сварки листового металла средней и большой толщины, высокоэффективного производства и обработки металлов, таких как нержавеющая сталь, углеродистая сталь и алюминиевые сплавы. По сравнению с моделями меньшей мощности, он обеспечивает более высокую прочность сварного шва и более высокую скорость сварки, что делает его подходящим для промышленных сварочных работ, требующих стабильного результата и неизменного качества.
В этом руководстве я подробно расскажу о настройках лазерного сварочного аппарата мощностью 3000 Вт, включая мощность лазера, скорость сварки, положение фокуса и параметры подачи проволоки. Эти настройки напрямую влияют на глубину проплавления, качество сварного шва, подвод тепла и эффективность производства. Понимание того, как регулировать каждый параметр, помогает добиться стабильных результатов сварки для различных материалов и областей применения.
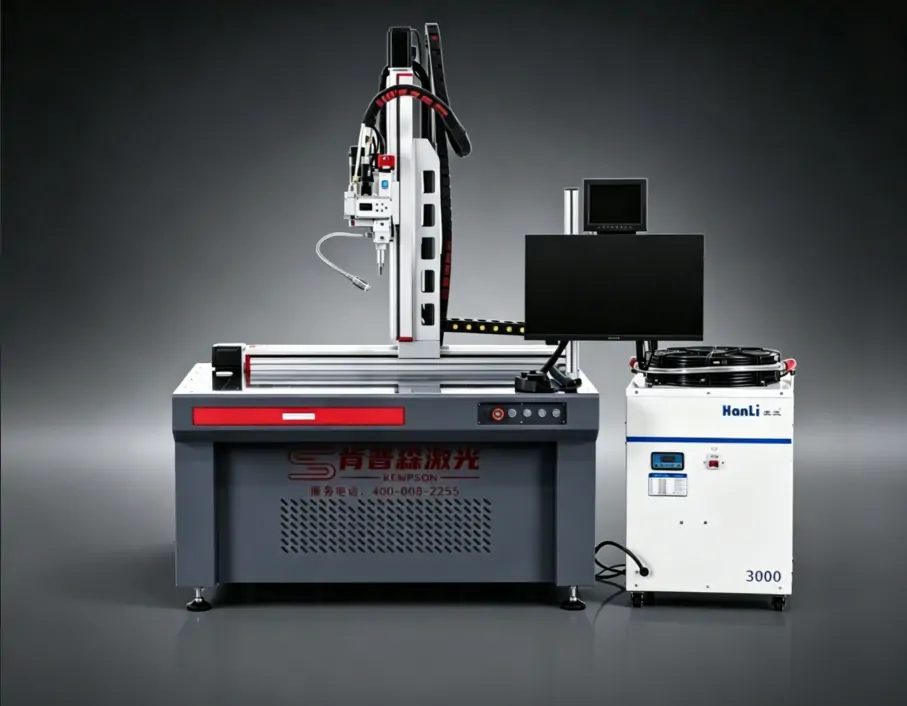
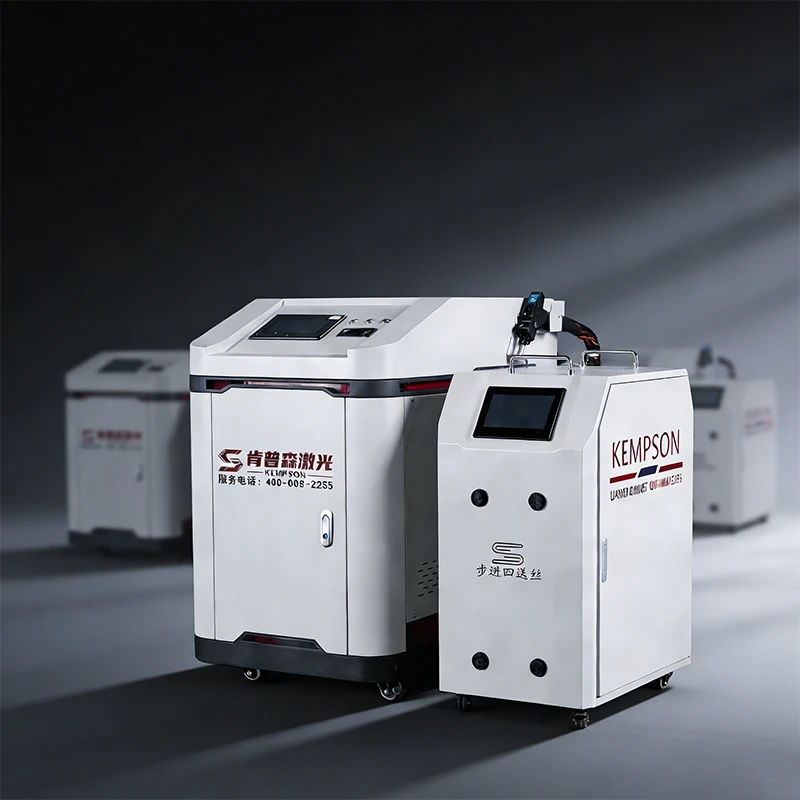
Основные параметры лазерного сварочного аппарата мощностью 3000 Вт.
Параметры лазерного сварочного аппарата мощностью 3000 Вт не являются фиксированными значениями. Их необходимо корректировать в зависимости от фактического материала, толщины и требований к сварке.
| Параметр | Диапазон настройки |
|---|---|
| Мощность лазера | 1000–3000 Вт |
| Скорость сварки | 0.5–5 м/мин (в зависимости от материала и толщины) |
| Положение фокуса | От -2 мм до +2 мм (регулировка в зависимости от материала и типа соединения) |
| Диаметр проволоки | 0.8-2.0mm |
| Защитный газ | Аргон / Азот |
| Расход газа | 15–25 л / мин |
Факторы, влияющие на настройку параметров.
Тип материала: Нержавеющая сталь, углеродистая сталь и алюминиевый сплав имеют разные коэффициенты поглощения лазерного излучения. Для сварки алюминия требуется более высокая удельная мощность и более низкая скорость сварки из-за его высокой отражательной способности и теплопроводности.
Толщина материала: Для сварки тонких листов требуется меньшая мощность и большая скорость, чтобы избежать прожога. Для сварки толстых пластин требуется большая мощность и меньшая скорость для достижения достаточного проплавления.
Типы соединений: Стыковая сварка, сварка внахлест и угловая сварка имеют разные требования к проплавлению и подводимой температуре. Для сварки внахлест обычно требуется большая мощность для расплавления верхнего слоя материала.
Выбор проволоки: Материал проволоки должен соответствовать материалу основы. Диаметр проволоки напрямую влияет на скорость подачи проволоки и эффективность заполнения расплавленной ванны.
Как настроить мощность лазерного сварочного аппарата мощностью 3000 Вт?
Мощность лазерного сварочного аппарата мощностью 3000 Вт зависит от толщины материала, типа соединения и требований к сварке. Мощность лазера влияет на глубину проплавления, подвод тепла и стабильность сварного шва. Низкая мощность может привести к недостаточному проплавлению, в то время как чрезмерная мощность может вызвать прожог, разбрызгивание металла и деформацию.
Влияние мощности лазера на сварку
| фактор | эффект |
|---|---|
| Глубина проникновения | Более высокая мощность увеличивает глубину проникновения. Мощность должна соответствовать толщине материала. |
| Тепловая нагрузка | Увеличение мощности приводит к увеличению тепловыделения и может усилить деформацию тонких материалов. |
| Стабильность сварки | Низкая мощность может привести к неполному сплавлению. Избыточная мощность может увеличить разбрызгивание металла и повлиять на формирование сварного шва. |
Рекомендуемые настройки мощности
| Толщина материала | Рекомендуемая мощность | Скорость сварки |
|---|---|---|
| 1-3mm | 800–1500 Вт | 2–4 м/мин |
| 3-6mm | 1500–2500 Вт | 1–2.5 м/мин |
| 6mm + | 2500–3000 Вт | 0.5–1.2 м/мин |
Справочник по настройкам питания
Материалы толщиной 1–3 мм
- Установите мощность примерно на уровне 30–50% от номинальной выходной мощности.
- Для уменьшения накопления тепла используйте более высокую скорость сварки.
- При прогорании или образовании сварных швов на обратной стороне изделия следует снижать мощность или увеличивать скорость.
Материалы толщиной 3–6 мм
- Установите мощность примерно на уровне 50–80% от номинальной выходной мощности.
- Отрегулируйте мощность в зависимости от требуемой глубины проникновения.
- Сварка в шахматном порядке может использоваться для улучшения ширины сварного шва и внешнего вида валика.
Материалы толщиной 6 мм и более
- Установите мощность на уровне 80–100% от максимальной.
- Для увеличения энергии, передаваемой материалу, используйте более низкую скорость сварки.
- Для более толстых пластин может потребоваться подготовка фаски или многопроходная сварка.
Лазерный сварочный аппарат мощностью 3000 Вт не всегда работает на полной мощности. Для сварки тонких листов обычно требуется мощность около 1000 Вт. Полная мощность в основном используется для сварки толстых пластин и сварки с глубоким проплавлением. Положение фокуса, поток защитного газа и скорость подачи проволоки также влияют на результаты сварки. Эти параметры следует регулировать вместе с мощностью лазера.
Модель мощностью 3,000 Вт в основном используется для сварки пластин средней и большой толщины. Чтобы узнать толщину свариваемых материалов, пожалуйста, обратитесь к статье: Толщина свариваемых материалов с помощью лазерного сварочного аппарата мощностью 3,000 Вт: какую толщину он может сваривать?
Настройки скорости лазерного сварочного аппарата мощностью 3000 Вт
Лазерный сварочный аппарат мощностью 3000 Вт может работать на более высоких скоростях сварки, чем модели меньшей мощности, особенно при сварке материалов средней и большой толщины. Слишком высокая скорость сварки снижает тепловыделение и может привести к недостаточному проплавлению. Слишком низкая скорость сварки увеличивает тепловыделение и может вызвать деформацию или прожог.
Рекомендуемые настройки скорости
| Толщина материала | Скорость сварки | Диапазон мощности |
|---|---|---|
| 1-3mm | 2–4 м/мин | 800–1500 Вт |
| 3-6mm | 1–2.5 м/мин | 1500–2500 Вт |
| 6mm + | 0.5–1.2 м/мин | 2500–3000 Вт |
Руководство по регулировке скорости
- Для тонких материалов (1–3 мм) используйте более высокую скорость при более низких настройках мощности, чтобы ограничить тепловыделение и уменьшить деформацию.
- Материалы средней толщины (3–6 мм) — отрегулируйте скорость и мощность в соответствии с требованиями к глубине проплавления и внешним видом сварного шва.
- Для сварки толстых материалов (6 мм и более) используйте более низкую скорость сварки с большей мощностью, чтобы увеличить глубину проплавления.
Если глубина проплавления недостаточно велика, уменьшите скорость сварки или увеличьте мощность лазера. При прожоге или чрезмерном нагреве увеличьте скорость или уменьшите мощность.
Регулировка положения фокуса для лазерной сварки мощностью 3000 Вт
Положение фокуса влияет на распределение энергии лазера, глубину проплавления, ширину сварного шва и его внешний вид. Правильная настройка фокуса зависит от типа материала, толщины и конструкции соединения. Единого фиксированного значения фокуса для всех видов сварки не существует.
| Положение фокуса | Области применения | Результат |
|---|---|---|
| Поверхностный фокус | Сварка тонких листов (1–3 мм), ремонт поверхности. | Меньшая зона термического воздействия, контролируемый подвод тепла. |
| Небольшая расфокусировка | Сварка пластин средней и большой толщины | Более широкий сварочный шов, более глубокое проплавление. |
Настройки фокуса
- Тонкие материалы (1–3 мм) — Используйте фокусировку на поверхности для контроля тепловыделения и уменьшения прожогов и деформаций.
- Материалы средней и большой толщины (3 мм и более) — Используйте небольшое расфокусирование или фокусировку внутри материала для увеличения проникновения. Для более толстых материалов обычно используется положение фокусировки примерно на 0.5–2 мм ниже поверхности.
- Требования к сварке в широком диапазоне — Положительная расфокусировка может увеличить размер пятна и создать более широкий сварочный шов, что подходит для некоторых видов сварки внахлест.
Положение фокуса должно соответствовать мощности лазера и скорости сварки. Разные лазерные сварочные аппараты могут иметь разные настройки направления фокуса, поэтому подтвердите способ настройки в соответствии с инструкцией к аппарату.
Настройки подачи проволоки для лазерного сварочного аппарата мощностью 3000 Вт
Настройки подачи проволоки влияют на подачу присадочного металла, ширину сварного шва и его формирование. Правильные параметры зависят от толщины материала, типа проволоки, мощности лазера и скорости сварки.
Рекомендуемые параметры проводов
| Параметр | Диапазон |
|---|---|
| Диаметр проволоки | 0.8-2.0mm |
| Общие размеры проводов | 0.8mm / 1.0mm / 1.2mm / 1.6mm |
| Скорость подачи проволоки | 5–300 см/мин |
Справочник по выбору проводов
- Для тонких материалов (1–3 мм) используйте проволоку диаметром 0.8–1.0 мм с меньшей скоростью подачи, чтобы контролировать ширину сварного шва и подвод тепла.
- Для материалов средней толщины (3–6 мм) используйте проволоку диаметром 1.0–1.6 мм для стабильной подачи присадочного материала и равномерного формирования сварного шва.
- Для сварки толстых материалов (6 мм и более) используйте проволоку большего диаметра и более высокую скорость подачи для получения более крупных сварных швов и заполнения зазоров.
Скорость подачи проволоки должна соответствовать мощности лазера и скорости сварки. Низкая скорость подачи может привести к недостаточному количеству присадочного металла. Чрезмерная скорость подачи может повлиять на плавление проволоки и качество сварного шва. Для лазерного сварочного аппарата мощностью 3000 Вт перед началом работы проверьте диаметр проволоки и скорость подачи на реальном материале. Окончательные настройки зависят от размера сварного шва, типа соединения и требуемого качества сварки.
Компания KEMPSON предлагает широкий ассортимент устройств подачи сварочной проволоки для лазерной сварки: Устройство подачи сварочной проволоки для лазерной сварки
Скорость подачи и количество проволоки в подающем устройстве также влияют на результаты сварки. Для получения более подробной информации см.:
- Скорость подачи сварочной проволоки при лазерной сварке: как правильно установить параметры.
- Однопроводная и двухпроводная подача проволоки при лазерной сварке: в чем разница?
Рекомендуемые настройки лазерного сварочного аппарата мощностью 3000 Вт для различных материалов.
Лазерный сварочный аппарат мощностью 3000 Вт можно использовать для сварки нержавеющей стали, углеродистой стали и алюминия. Мощность, скорость сварки, положение фокуса и параметры подачи проволоки должны соответствовать свойствам и толщине материала.
Настройки из нержавеющей стали
Нержавеющая сталь обладает хорошим поглощением лазерного излучения и широко используется в лазерной сварке.
| Параметр | Справочная настройка |
| Мощность лазера | 1500–3000 Вт |
| Скорость сварки | 1–4 м/мин |
| Диаметр проволоки | 0.8-1.6mm |
| Защитный газ | аргон |
Для тонких листов нержавеющей стали используйте меньшую мощность. Для более толстых пластин увеличьте мощность и уменьшите скорость, чтобы добиться более глубокого проникновения.
Настройки из углеродистой стали
Углеродистая сталь подходит для высокоскоростной лазерной сварки и обработки толстых листовых материалов.
| Параметр | Справочная настройка |
| Мощность лазера | 2000–3000 Вт |
| Скорость сварки | 0.5–3 м/мин |
| Диаметр проволоки | 1.0-1.6mm |
| Защитный газ | Аргон / Азот |
Для сварки более толстой углеродистой стали требуется более высокая мощность и более низкая скорость сварки для обеспечения достаточного проплавления.
Алюминиевые настройки
Алюминий обладает высокой теплопроводностью и отражательной способностью; необходима тщательная настройка параметров.
| Параметр | Справочная настройка |
| Мощность лазера | 2000–3000 Вт |
| Скорость сварки | 0.5–2.5 м/мин |
| Диаметр проволоки | 1.0-2.0mm |
| Защитный газ | аргон |
Для сварки алюминия обычно требуется более высокая удельная мощность и правильная настройка фокуса. Чистые поверхности материала помогают уменьшить количество дефектов сварки.
Окончательные параметры зависят от марки материала, толщины, конструкции соединения и требований к сварке. Перед началом производства рекомендуется провести пробную сварку тем же материалом.
Распространенные проблемы с настройками лазерного сварочного аппарата мощностью 3000 Вт
Настройки параметров напрямую влияют на качество сварки. Такие проблемы, как плохое проплавление, прогорание и нестабильное формирование сварного шва, обычно возникают из-за неправильного подбора мощности, скорости, положения фокуса и защитного газа.
Неполное сплавление или слабый сварной шов
Возможные причины:
- Мощность лазера слишком низка для толщины материала.
- Скорость сварки слишком высока, что снижает тепловыделение.
- Неправильное положение фокуса приводит к снижению концентрации энергии.
Например, сварка нержавеющей стали толщиной более 3 мм при мощности ниже 2 кВт может привести к недостаточному проплавлению. Смещение фокуса примерно на 0.5 мм может уменьшить глубину проплавления примерно на 30%.
Прогорание или чрезмерная деформация
Возможные причины:
- Мощность слишком высока для тонких материалов.
- Слишком низкая скорость сварки приводит к чрезмерному подводу тепла.
При сварке тонких листов обычно используются более низкие значения мощности и более высокие значения скорости для контроля накопления тепла.
Некачественный сварной шов и чрезмерное разбрызгивание металла.
Возможные причины:
- Неправильное положение фокуса.
- Неправильный поток защитного газа.
- Низкая чистота газа.
Для лазерной сварки обычно используется поток защитного газа около 15–20 л/мин. Для обеспечения стабильной защиты чистота аргона должна быть выше 99.9%.
Растрескивание сварных швов
Возможные причины:
- Неправильные параметры сварки приводят к неравномерному распределению тепла.
- Некоторые высокоуглеродистые стали чувствительны к быстрому охлаждению.
Для материалов, склонных к образованию трещин, предварительный нагрев до температуры около 100–150℃ может снизить термическое напряжение.
Нестабильный выход лазера
Возможные причины:
- Нестабильное напряжение питания.
- Загрязнённая защитная линза.
- Изношенные лазерные компоненты.
Напряжение питания должно оставаться в пределах ±5% от номинального значения. Регулярная чистка и техническое обслуживание линз помогают поддерживать стабильное выходное напряжение.
Большинство проблем при лазерной сварке мощностью 3000 Вт связаны с согласованием параметров. Мощность регулирует подвод тепла, скорость влияет на распределение тепла, положение фокуса изменяет концентрацию энергии, а защитный газ защищает сварочную ванну. При настройке изменяйте один параметр за раз и проверяйте результат сварки, прежде чем вносить дальнейшие изменения.
Как оптимизировать параметры лазерного сварочного аппарата мощностью 3000 Вт?
Настройки лазерного сварочного аппарата мощностью 3000 Вт необходимо корректировать в зависимости от материала, толщины и типа соединения. Мощность, скорость сварки, положение фокуса и параметры подачи проволоки напрямую влияют на глубину проплавления, формирование сварного шва и стабильность производства.
- 1. Подтвердите материал и толщину: Перед настройкой параметров проверьте тип материала, толщину и конструкцию соединения. Для нержавеющей стали, углеродистой стали и алюминия требуются разные настройки мощности и скорости.
- 2. Установка начальной мощности и скорости: выберите подходящий диапазон мощности в зависимости от толщины материала. Отрегулируйте скорость сварки в соответствии с требованиями к глубине проплавления.
- 3. Регулировка положения фокуса: протестируйте различные положения фокуса, чтобы найти настройку с правильным проплавлением и шириной сварного шва. Небольшие изменения фокуса могут повлиять на формирование сварного шва.
- 4. Подберите параметры подачи проволоки: выберите правильный диаметр проволоки и скорость подачи в соответствии с зазором сварки и требованиями к присадочному материалу.
- 5. Тестирование и доработка: Используйте тот же материал для пробной сварки. Перед началом серийного производства проверьте глубину проплавления шва, внешний вид валика и зону термического воздействия.
Для лазерного сварочного аппарата мощностью 3000 Вт параметры следует настраивать на основе фактических результатов сварки. Изменение одного параметра за раз упрощает определение подходящего диапазона настроек.
Практические правила корректировки
- Недостаточное проплавление: увеличьте мощность или уменьшите скорость сварки.
- Прогорание или деформация: уменьшите мощность или увеличьте скорость сварки.
- Неравномерный сварочный шов: проверьте положение фокуса и скорость подачи проволоки.
- Чрезмерное разбрызгивание: отрегулируйте мощность, скорость и поток защитного газа.
Заключение
Качество сварки лазерным сварочным аппаратом мощностью 3000 Вт зависит от правильного сочетания мощности, скорости сварки, положения фокуса и настроек подачи проволоки. Правильная настройка параметров помогает поддерживать стабильное проплавление, чистый внешний вид сварного шва и надежную производительность.
Компания KEMPSON предлагает лазерные сварочные аппараты мощностью 3000 Вт и другие варианты мощности для различных областей обработки металла. Как профессиональный производитель и поставщик лазерных сварочных аппаратов, мы предлагаем поддержку в выборе оборудования, рекомендации по параметрам сварки, техническую помощь и послепродажное обслуживание. Наша продукция разработана с учетом профессионального инженерного опыта и имеет сертификаты качества для промышленного применения.
Независимо от того, нужен ли вам лазерный сварочный аппарат для сварки нержавеющей стали, углеродистой стали, алюминия или для выполнения индивидуальных производственных задач, компания KEMPSON предложит подходящее решение. Свяжитесь с нами , чтобы обсудить ваши потребности в лазерной сварке.

FAQ
Какую мощность следует установить для лазерного сварочного аппарата мощностью 3000 Вт?
Выбор мощности зависит от толщины материала, типа соединения и требований к сварке. Для тонких листов обычно требуются более низкие значения мощности, в то время как для толстых пластин необходима более высокая мощность для обеспечения достаточного проплавления.
Какова рекомендуемая скорость сварки для лазерного сварочного аппарата мощностью 3000 Вт?
Скорость сварки зависит от толщины материала и мощности. Например, для материалов толщиной 1–3 мм можно использовать скорость около 2–4 м/мин, в то время как для материалов толщиной 6 мм и более обычно требуется более низкая скорость 0.5–1.2 м/мин.
Как положение фокуса влияет на качество лазерной сварки мощностью 3000 Вт?
Положение фокуса влияет на концентрацию энергии, глубину проплавления и форму сварного шва. Поверхностная фокусировка обычно используется для тонких листов, тогда как небольшая расфокусировка или внутренняя фокусировка применяются для более толстых материалов.
Какой диаметр проволоки подходит для лазерного сварочного аппарата мощностью 3000 Вт?
Для лазерной сварки мощностью 3000 Вт обычно используются проволоки диаметром 0.8 мм, 1.0 мм, 1.2 мм и 1.6 мм. Выбор зависит от толщины материала, зазора при сварке и требований к присадочному материалу.
Может ли лазерный сварочный аппарат мощностью 3000 Вт сваривать нержавеющую сталь, углеродистую сталь и алюминий?
Да. Лазерный сварочный аппарат мощностью 3000 Вт может обрабатывать нержавеющую сталь, углеродистую сталь и алюминий. Для каждого материала требуются разные настройки мощности, скорости, фокусировки и подачи проволоки.
Почему мой лазерный сварочный аппарат мощностью 3000 Вт имеет недостаточную глубину проплавления?
К распространенным причинам относятся низкая мощность лазера, чрезмерная скорость сварки, неправильное положение фокуса или неправильные настройки подачи проволоки. Корректировка этих параметров может улучшить глубину сварки.
Почему лазерный сварочный аппарат мощностью 3000 Вт вызывает прожоги или деформацию?
Прогорание обычно происходит при слишком высокой мощности или слишком низкой скорости сварки, особенно при работе с тонкими материалами. Снижение мощности или увеличение скорости может уменьшить тепловыделение.
Всегда ли лазерные сварочные аппараты мощностью 3000 Вт должны работать на полной мощности?
Нет. Для всех видов сварочного аппарата с лазерным приводом мощностью 3000 Вт не требуется полная мощность. Мощность следует регулировать в зависимости от толщины материала и требований к сварке, чтобы избежать излишнего тепловыделения и потребления энергии.







