Содержание
Введение
Водопроводный коллектор сваривается путем соединения труб и фитингов в герметичную конструкцию с точным позиционированием и надежным качеством сварного шва. Метод сварки зависит от материала, толщины стенки, объема производства и требований к поверхности. Для изготовления водопроводных коллекторов из нержавеющей стали обычно используются TIG-сварка, MIG-сварка и лазерная сварка.
В этой статье я подробно расскажу о сварке водопроводного коллектора, рассмотрев основные требования к сварке, распространенные методы сварки и полный процесс сварки водопроводного коллектора. Также будут рассмотрены позиционирование зажимных приспособлений, сварка труб и фитингов, проверка на герметичность и обработка поверхности, чтобы помочь производителям выбрать подходящее решение для сварки.
Каковы требования к сварке водяного коллектора?
Сварка водораспределительных коллекторов включает в себя четыре основных аспекта: герметизацию соединения, выбор материала, точность размеров и качество сварного шва. Эти факторы влияют на контроль утечек, точность сборки и долгосрочную эксплуатационную эффективность.
- 1. Герметичные сварные соединения — Водопроводные коллекторы работают под давлением жидкости, поэтому для сварки требуется стабильное проплавление и полное сплавление. Плохое проплавление или неполное сплавление могут привести к утечкам. Сварка нержавеющей стали обычно требует защиты защитным газом для уменьшения окисления и поддержания качества сварного шва.
- 2. Выбор материала для сварки водяных коллекторов — Нержавеющая сталь обычно используется для водяных коллекторов благодаря своей коррозионной стойкости и свариваемости. SS304 подходит для общего применения, а SS316 используется для более высоких требований к коррозионной стойкости.
- 3. Точность размеров при сварке — Для сборки нескольких ответвлений требуется точное позиционирование. Сварочные приспособления используются для контроля выравнивания труб и уменьшения деформации. Для прецизионных коллекторов обычно требуется допуск на позиционирование ответвлений в пределах ±0.5 мм.
- 4. Качество поверхности сварного шва — Сварные швы должны быть свободны от трещин, пористости и чрезмерного разбрызгивания металла. В системах водоснабжения, требующих соблюдения санитарных норм, может потребоваться внутренняя полировка сварных швов для улучшения чистоты поверхности.
Правильная сварка водораспределительного коллектора зависит от используемых материалов, точной сборки и контролируемых параметров сварки. К распространенным методам относятся TIG-сварка, MIG-сварка и лазерная сварка.
Распространенные методы сварки водяных коллекторов
К основным методам сварки, используемым для водопроводных коллекторов, относятся TIG-сварка, MIG-сварка и лазерная сварка. Выбор подходящего метода зависит от материала, толщины трубы, объема производства и требований к сварке.
| Метод сварки | Преимущества | Ограничения | Удовлетворяющий требованиям Теплообменник |
|---|---|---|---|
| Сварка ВИГ | Чистый сварной шов, минимальное разбрызгивание, хороший контроль при сварке нержавеющей стали. | Низкая скорость, высокие требования к квалификации оператора. | Изготовление прототипов, трубы малого диаметра, высокие требования к внешнему виду. |
| Сварка MIG | Повышенная производительность, простота в эксплуатации, подходит для более толстых материалов. | Больше брызг, больше очистки после сварки, меньшая точность для труб малого диаметра. | Компоненты средней толщины, детали крупного производства. |
| Лазерная сварка | Высокая скорость, малая зона термического воздействия, низкая деформация, стабильное качество сварного шва. | Более высокие инвестиции в оборудование | Коллекторы из нержавеющей стали, тонкостенные трубы, автоматизированное производство. |
TIG-сварка для водяного коллектора
Сварка TIG для изготовления водопроводных коллекторов использует вольфрамовый электрод с раздельной подачей присадочной проволоки. Этот процесс обеспечивает чистые сварные швы с хорошим контролем на материалах из нержавеющей стали. Ширина сварного шва может контролироваться в пределах 1–2 мм, что делает его подходящим для тонкостенных труб и прецизионных соединений.
Области применения включают изготовление прототипов, патрубков малого диаметра и коллекторов, требующих высокого качества сварных швов.
Сварка MIG для водяного коллектора
В процессе сварки MIG используется система непрерывной подачи сварочной проволоки с защитой защитным газом. Она обеспечивает более высокую скорость наплавки, чем сварка TIG, и позволяет обрабатывать более толстые материалы за меньшее количество проходов.
Этот метод обычно используется для коллекторов средней толщины и крупных деталей. В результате процесса образуется больше брызг металла, и после сварки требуется дополнительная очистка.
Лазерная сварка водяного коллектора
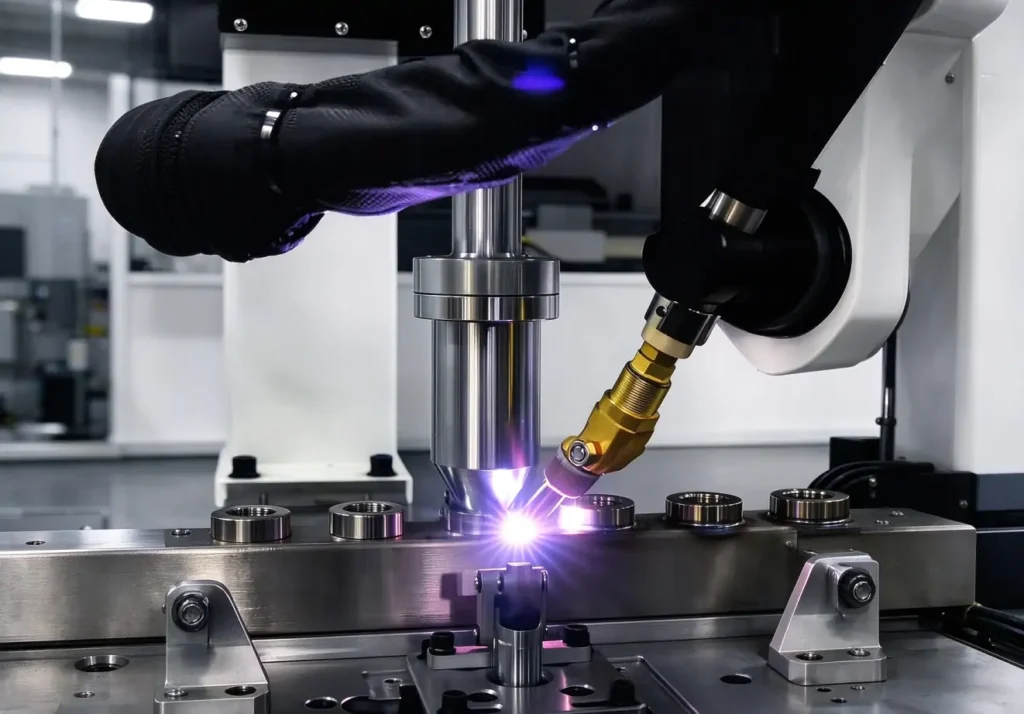
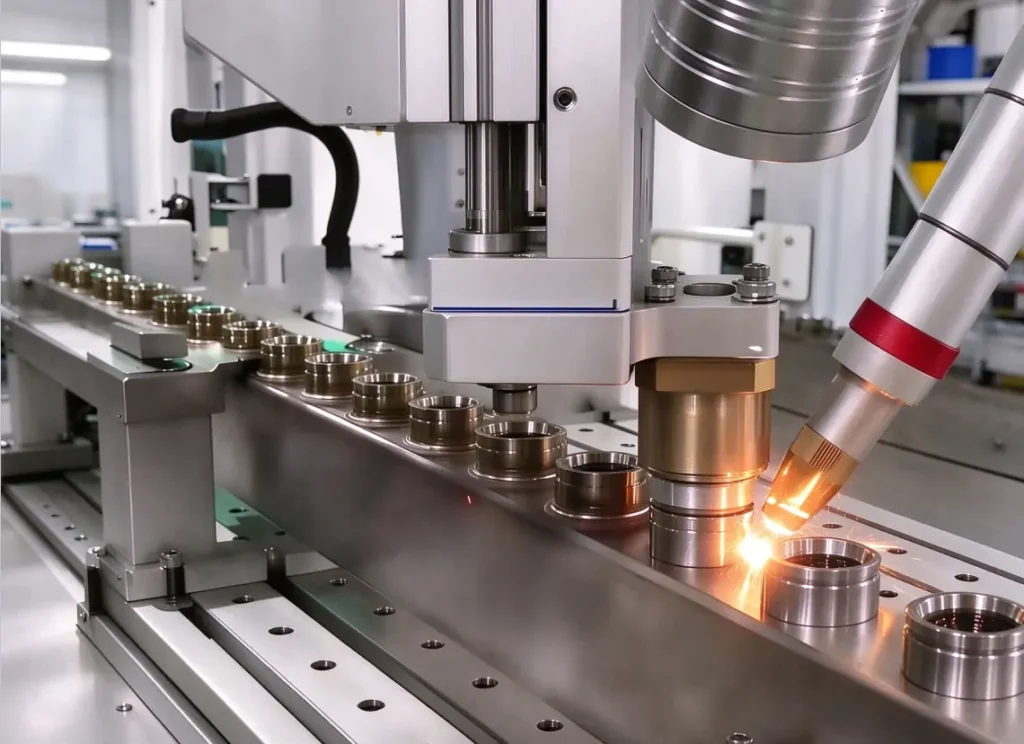
Лазерная сварка при производстве водораспределительных коллекторов использует сфокусированный лазерный луч с концентрированным тепловым воздействием. Размер лазерного пятна обычно составляет 0.1–0.3 мм, что обеспечивает узкую зону термического воздействия и низкую термическую деформацию.
Данный процесс обеспечивает стабильное качество сварки, высокую повторяемость и хорошую совместимость с автоматизированным производством. Он подходит для водопроводных коллекторов из нержавеющей стали, тонкостенных трубных узлов и крупносерийного производства.
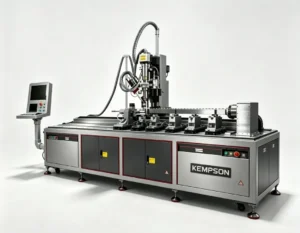
Для производителей, выпускающих водораспределительные коллекторы партиями, специализированный аппарат для лазерной сварки водораспределительных коллекторов может повысить стабильность сварных швов и эффективность производства.
Часто задаваемые вопросы и решения по сварке водоколлекторов из нержавеющей стали — см.: Сварка водоколлекторов из нержавеющей стали: методы, проблемы и решения.
Процесс сварки водоколлектора: пошаговое руководство
Процесс сварки водораспределительных коллекторов включает пять основных этапов: подготовка компонентов, позиционирование зажимного приспособления, сварка труб и фитингов, проверка на герметичность и обработка поверхности. Каждый этап влияет на качество сварного шва, точность размеров и эксплуатационные характеристики конечного изделия.
Шаг 1: Подготовка компонентов
Перед сваркой трубы и фитинги подготавливаются в соответствии с производственным чертежом.
Процесс подготовки включает в себя:
- Резка труб и фитингов до необходимых размеров.
- Удаление масла, окисления и поверхностных загрязнений.
- Проверка расстояния между трубами, углов и габаритных размеров.
- Подготовка сварочных кромок в соответствии с толщиной материала.
При сварке водопроводных коллекторов из нержавеющей стали место соединения следует очистить, чтобы избежать таких дефектов, как пористость и плохое сплавление.
Шаг 2: Позиционирование приспособления
Трубы и фитинги устанавливаются в соответствии с монтажным чертежом и закрепляются перед сваркой.
Процесс включает в себя:
- Выравнивание ответвлений относительно коллектора.
- Использование сварочных приспособлений для предотвращения смещения
- Проверка расстояния между трубами и углов соединения.
Точность установки арматуры влияет на конечное качество коллектора. Для прецизионных водопроводных коллекторов обычно требуется допуск на позиционирование ответвлений в пределах ±0.5 мм.
Шаг 3: Сварка труб и фитингов
После позиционирования выполняется прихваточная сварка для фиксации узла перед окончательной сваркой.
Процесс сварки включает в себя:
- Прихваточная сварка для крепления компонентов.
- Основная сварка вокруг стыков труб
- Корректировка параметров сварки в зависимости от материала и толщины.
Параметры сварки включают в себя:
- Сварочный ток или мощность лазера
- Скорость сварки
- Расход защитного газа
Для коллекторов из нержавеющей стали необходима защита защитным газом для уменьшения окисления и поддержания качества сварного шва. Системы лазерной сварки обеспечивают стабильный подвод тепла и неизменно высокое качество сварки при многократном использовании.
Шаг 4: Проверка на утечку
После сварки и охлаждения проводится проверка герметичности водяного коллектора.
Распространенные методы тестирования включают в себя:
- Проверка давления воздуха: используется для базовой проверки герметичности.
- Испытание под давлением воды: гидравлические испытания в заданных условиях давления.
- Проверка на герметичность с помощью гелия: используется для систем охлаждения с высокими требованиями к охлаждению.
В ходе проверки основное внимание уделяется:
- Трещины в сварных швах
- Пористость
- Точки утечки
- Неполное слияние
Проверка на герметичность подтверждает, что сварной коллектор может работать в требуемых условиях давления.
Шаг 5: Обработка поверхности
На заключительном этапе удаляются следы сварки и улучшается состояние поверхности.
Процесс финишной обработки включает в себя:
- Удаление обесцвечивания сварного шва
- Шлифовка и полировка сварных швов.
- Очистка внутренних и наружных поверхностей
В системах водоснабжения и охлаждения внутренние поверхности могут потребовать полировки для снижения риска загрязнения. Обработка поверхности также восстанавливает коррозионную стойкость в зоне сварного шва.
Для полного цикла сварки водораспределительного коллектора необходимы точная подготовка, контролируемые параметры сварки и надлежащий контроль качества.
TIG-сварка, MIG-сварка и лазерная сварка для водяного коллектора
TIG-сварка, MIG-сварка и лазерная сварка — распространенные методы изготовления водораспределительных коллекторов. Выбор метода зависит от толщины материала, качества сварного шва, объема производства и требований к контролю деформации.
Сравнение методов сварки водоколлекторов
| Сравнение | Сварка ВИГ | Сварка MIG | Лазерная сварка |
|---|---|---|---|
| Тепловая энергия и зона термического воздействия | Более высокий подвод тепла, большая зона термического влияния | Чем выше подвод тепла, тем выше риск деформации. | Низкий подвод тепла, малая зона термического влияния |
| Скорость сварки | 0.5–2 м/ч | Скорость подачи проволоки до 8 м/мин. | Высокая скорость для непрерывного производства |
| Точность сварки | Чистый сварной шов, минимальное разбрызгивание. | Умеренная точность, больше брызг | Узкий сварной шов, высокая однородность |
| Требование к зазору | Средний | Средний | Строгий контроль, обычно в пределах 10% от толщины материала. |
| Подходящая толщина | сварка тонких стенок толщиной 0.3–3 мм | Компоненты средней толщины | Тонкостенные трубы и прецизионные узлы. |
| Автоматизация | Зависит от оператора | Легко стандартизировать | ЧПУ и роботизированная интеграция |
| Применение в водопроводных коллекторах | Прототипы, небольшие трубки, детали, ориентированные на внешний вид. | Компоненты средней толщины и большего размера | Коллекторы из нержавеющей стали, многоканальные узлы, серийное производство. |
Сварка TIG подходит для прототипов и деталей, в которых особое внимание уделяется внешнему виду. Сварка MIG подходит для компонентов средней толщины, требующих более высокой производительности. Лазерная сварка подходит для тонкостенных коллекторов из нержавеющей стали со строгими требованиями к деформации и стабильности.
Для получения подробной информации о различиях между лазерной сваркой и TIG-сваркой, а также о том, когда следует выбирать подходящий метод сварки, см.: Лазерная сварка против TIG-сварки при изготовлении водоизмещающих коллекторов.
Какой метод сварки подходит для водяного коллектора из нержавеющей стали?
Выбор подходящего метода сварки для водопроводного коллектора из нержавеющей стали зависит от толщины материала, объема производства, требований к внешнему виду сварного шва и потребностей в автоматизации.
- Сварка TIG — Сварка TIG подходит для мелкосерийного производства, изготовления прототипов и водопроводных коллекторов, где важны внешний вид и точность сварного шва. Она обеспечивает хороший контроль при сварке тонкостенных труб из нержавеющей стали, но требует квалифицированных операторов и большего объема ручной работы.
- Сварка MIG — Сварка MIG широко используется для изготовления металлоконструкций общего назначения и водопроводных коллекторов средней толщины. Она обеспечивает более высокую производительность и упрощает работу с крупными компонентами, требуя дополнительной очистки после сварки.
- Лазерная сварка — Лазерная сварка подходит для изготовления прецизионных водопроводных коллекторов, тонкостенных трубных узлов и для массового производства. Она обеспечивает низкий подвод тепла, малую деформацию и стабильное качество сварного шва для применений, требующих стабильных результатов.
Выбор должен основываться на толщине трубы, производственных требованиях, внешнем виде сварного шва и уровне автоматизации, а не на одном единственном факторе, определяющем качество сварки.
Каждый из этих методов сварки имеет свои преимущества, не только при сварке водопроводных коллекторов, но и в других областях применения. Для получения дополнительной информации см.: Лазерная сварка против традиционной сварки: различия, преимущества, стоимость и области применения.
Можно ли использовать лазерную сварку для производства водоизмещающих коллекторов?
Да, лазерная сварка может использоваться для производства водораспределительных коллекторов из нержавеющей стали. Она подходит для производителей, которым требуется стабильное качество сварного шва, меньшая термическая деформация, более высокая скорость производства и более чистый внешний вид сварного шва.
Лазерная сварка использует концентрированный подвод тепла для уменьшения зоны термического воздействия и контроля деформации при сварке многоветвевых труб. Этот процесс широко применяется для тонкостенных коллекторов из нержавеющей стали, компонентов системы охлаждения и прецизионных трубных узлов.
Аппараты для лазерной сварки водораспределительных коллекторов предназначены для производителей, которым требуется стабильное качество сварки узлов из нержавеющей стали, при этом доступны решения для различных объемов производства и требований к сварке.
Аппарат для лазерной сварки водоколлекторов для промышленного производства
Аппарат для лазерной сварки водопроводных коллекторов предназначен для сварки узлов из нержавеющей стали с жесткими требованиями к качеству сварного шва, контролю деформации и стабильности производства. В зависимости от типа материала и технологических требований аппарат может быть сконфигурирован для сварки нержавеющей стали, углеродистой стали и алюминия.
Приложения включают в себя:
- Водопроводные коллекторы
- Охлаждающие трубы
- Компоненты теплообменника
- узлы управления потоками жидкости
Система подходит для сварки многоветвевых труб, тонкостенных компонентов и серийного производства, где требуется стабильная сварка.
Заключение
Сварка водопроводных коллекторов требует правильного выбора материала, точного позиционирования, подходящих методов сварки и надежного контроля качества. Сварка TIG, MIG и лазерная сварка соответствуют различным производственным требованиям. Для водопроводных коллекторов из нержавеющей стали с тонкостенными трубами, множеством ответвлений и для серийного производства лазерная сварка обеспечивает стабильное качество сварного шва и контролируемый подвод тепла.
Компания KEMPSON предлагает аппараты для лазерной сварки водораспределительных коллекторов с индивидуальной конфигурацией, учитывающей тип материала, структуру трубы, толщину сварного шва и производственные требования. Благодаря профессиональным научно-исследовательским разработкам, инженерному опыту, сертификации продукции и поддержке экспортных услуг, KEMPSON предоставляет комплексные решения для лазерной сварки производителям в различных отраслях промышленности.
Свяжитесь с нами , чтобы обсудить ваши требования к сварке водораспределительных коллекторов и подобрать подходящее решение для лазерной сварки для вашего производства.

FAQ
Какой метод сварки используется для водяных коллекторов?
К распространенным методам сварки водяных коллекторов относятся TIG-сварка, MIG-сварка и лазерная сварка. TIG-сварка подходит для высокоточной и мелкосерийной продукции, MIG-сварка используется для общего изготовления, а лазерная сварка — для тонкостенных коллекторов из нержавеющей стали и крупносерийного производства.
Можно ли сваривать методом TIG водопроводные коллекторы из нержавеющей стали?
Да. Сварка TIG широко используется для изготовления водопроводных коллекторов из нержавеющей стали, особенно для тонкостенных труб и ответвлений малого диаметра. Она обеспечивает чистые сварные швы с хорошим контролем, но требует квалифицированных операторов и имеет более низкую скорость производства.
Подходит ли лазерная сварка для коллекторов из нержавеющей стали?
Да. Лазерная сварка подходит для коллекторов из нержавеющей стали, требующих низкого тепловыделения, ограниченной деформации и стабильного качества сварного шва. Она широко используется для тонкостенных трубных узлов, многоветвевых конструкций и в производственных процессах, требующих стабильных результатов сварки.
Что представляет собой процесс сварки водораспределительного коллектора?
Процесс сварки водораспределительных коллекторов включает подготовку компонентов, позиционирование зажимных приспособлений, сварку труб и фитингов, проверку на герметичность и обработку поверхности. На каждом этапе контролируется качество соединения, точность размеров и конечные герметизирующие свойства.
Как проверить сварной водопроводный коллектор на герметичность?
Сварные водопроводные коллекторы обычно проверяются с помощью испытаний давлением воздуха, давления воды или гелиевых испытаний на герметичность. В ходе проверки выявляются трещины в сварных швах, пористость, неполное сплавление и места утечек до ввода коллектора в эксплуатацию.
Что вызывает протечки в сварном шве водораспределительного коллектора?
Утечки в сварных швах водораспределительных коллекторов обычно вызваны неполным проплавлением, плохим сплавлением, трещинами в сварном шве, пористостью, загрязнением или чрезмерной деформацией при сварке. Правильная подготовка шва, контроль параметров и инспекция помогают снизить риск утечек.
Какую толщину материала может выдержать лазерная сварка при сварке водяных коллекторов?
Лазерная сварка может использоваться для тонкостенных водопроводных коллекторов и прецизионных трубопроводных узлов. Подходящая толщина зависит от типа материала, мощности лазера, конструкции соединения и параметров сварки. В случае применения в коллекторах из нержавеющей стали обычно используются тонкостенные трубы толщиной около 0.6–1.5 мм.
Можно ли автоматизировать сварку водопроводных коллекторов?
Да. Сварку водораспределительных коллекторов можно автоматизировать с помощью систем ЧПУ, роботизированного сварочного оборудования или специализированных лазерных сварочных аппаратов. Автоматизация повышает стабильность сварки при сборке многокомпонентных узлов и при повторном производстве.