Содержание
Введение
Для сварки коллекторов из нержавеющей стали требуется надежная герметизация, точное позиционирование труб и коррозионностойкие сварные швы для обеспечения длительной эксплуатации. Наиболее распространенными методами являются TIG-сварка, MIG-сварка и лазерная сварка, причем каждый процесс подходит для различных условий производства.
В этой статье я рассмотрю методы сварки водораспределительных коллекторов из нержавеющей стали, распространенные проблемы сварки и практические решения. Выбор процесса сварки зависит от толщины материала, конструкции коллектора, объема производства и требований к качеству сварного шва.
Что такое сварка водоколлектора из нержавеющей стали?
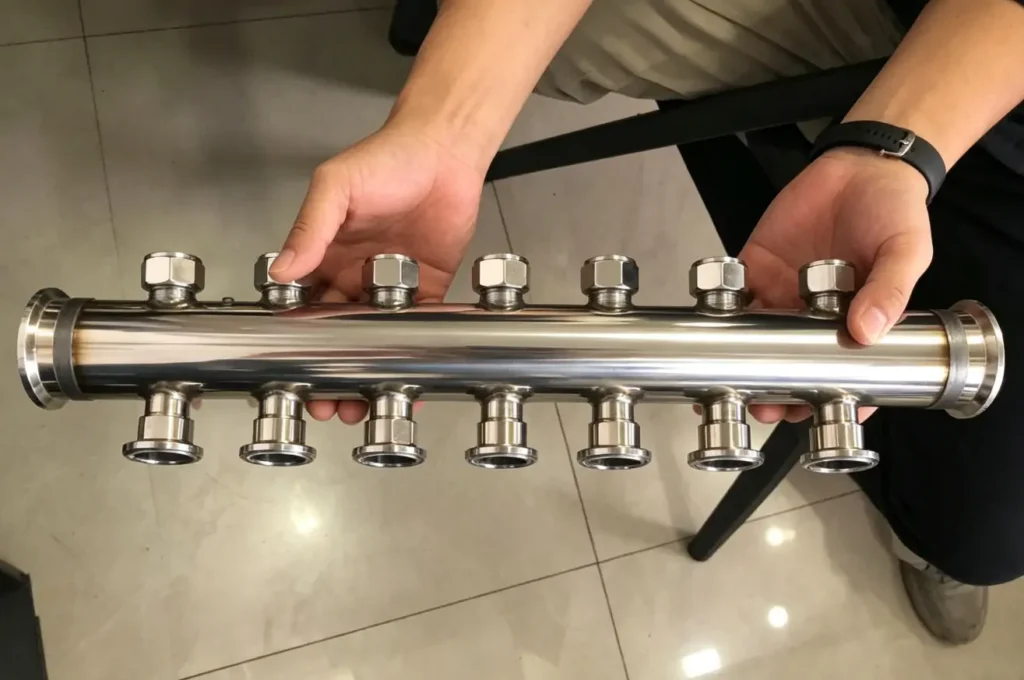
Водораспределительный коллектор из нержавеющей стали — это компонент системы распределения жидкости, объединяющий основной коллекторный патрубок с несколькими ответвлениями. Такая конструкция позволяет воде или охлаждающей жидкости поступать через один вход и протекать через несколько соединенных контуров. Он широко используется в системах охлаждения, теплообменниках, промышленном оборудовании и узлах управления потоками жидкости.
Сварка — ключевой производственный процесс для соединения коллекторных и ответвленных труб в герметичную конструкцию. Сварные швы должны обеспечивать герметичность, точное расположение ответвлений и защиту от коррозии. Для тонкостенных коллекторов из нержавеющей стали обычно используются материалы SS304 или SS316L с толщиной стенки трубы около 0.6–1.5 мм.
Метод сварки зависит от конструкции коллектора, толщины материала, объема производства и требований к качеству. Наиболее распространены методы сварки: TIG, MIG и лазерная сварка, при этом лазерная сварка часто выбирается для тонкостенных узлов и серийного производства, требующего стабильного качества сварного шва.
Распространенные методы сварки водоколлекторов из нержавеющей стали
К распространенным методам сварки водораспределительных коллекторов из нержавеющей стали относятся TIG-сварка, MIG-сварка и лазерная сварка. Выбор подходящего процесса зависит от толщины материала, конструкции коллектора, объема производства и требований к качеству сварного шва.
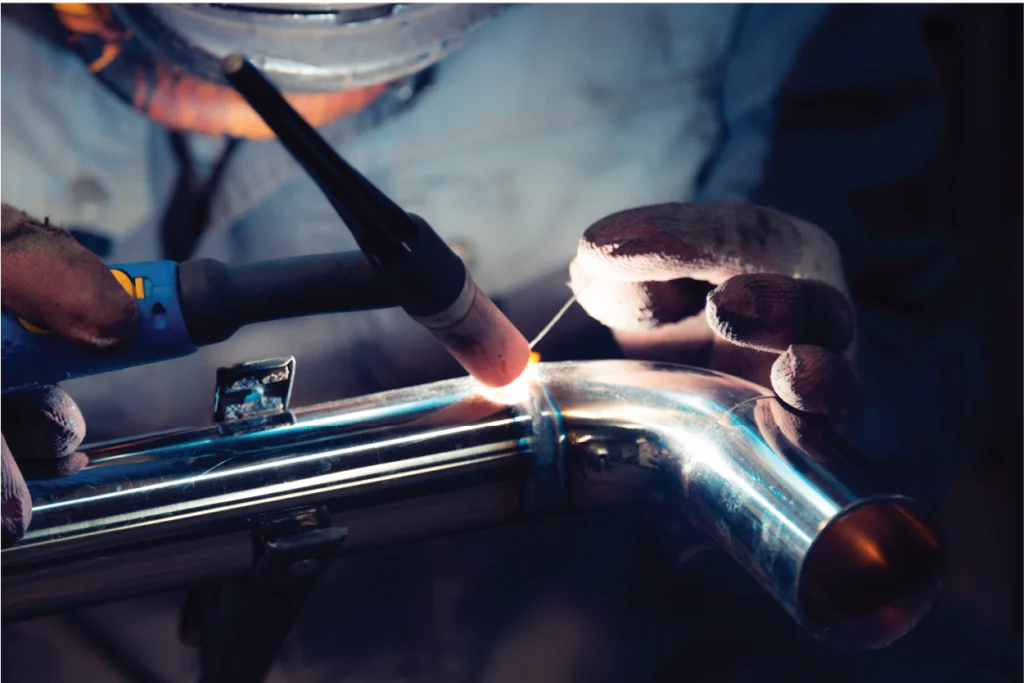
TIG-сварка водоколлекторов из нержавеющей стали
Сварка TIG широко используется для изготовления водопроводных коллекторов из нержавеющей стали, где важны контроль качества сварного шва и внешний вид. Она обеспечивает чистые сварные швы с хорошим контролем подводимой температуры, что делает ее подходящей для трубных узлов из нержавеющей стали.
- Области применения: изготовление прототипов, мелкосерийное производство, выпуск коллекторов с высокими требованиями к внешнему виду.
- К недостаткам относятся: низкая скорость сварки, больший объем ручного труда, высокая зависимость от навыков оператора.
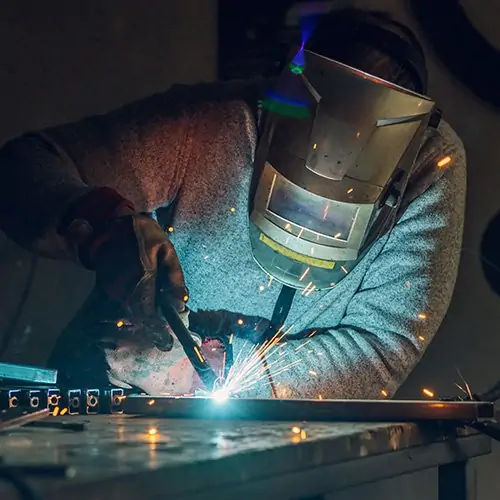
Сварка MIG для водяного коллектора из нержавеющей стали
Сварка MIG используется для изготовления коллекторов из нержавеющей стали, требующих более высокой производительности и простоты эксплуатации. Она подходит для более толстых материалов и общесварочных работ.
- Области применения: компоненты средней толщины, общепромышленное производство, крупные конструкционные узлы.
- К недостаткам относятся: большее разбрызгивание при сварке, дополнительная очистка после сварки, более низкая точность при соединении труб малого диаметра.
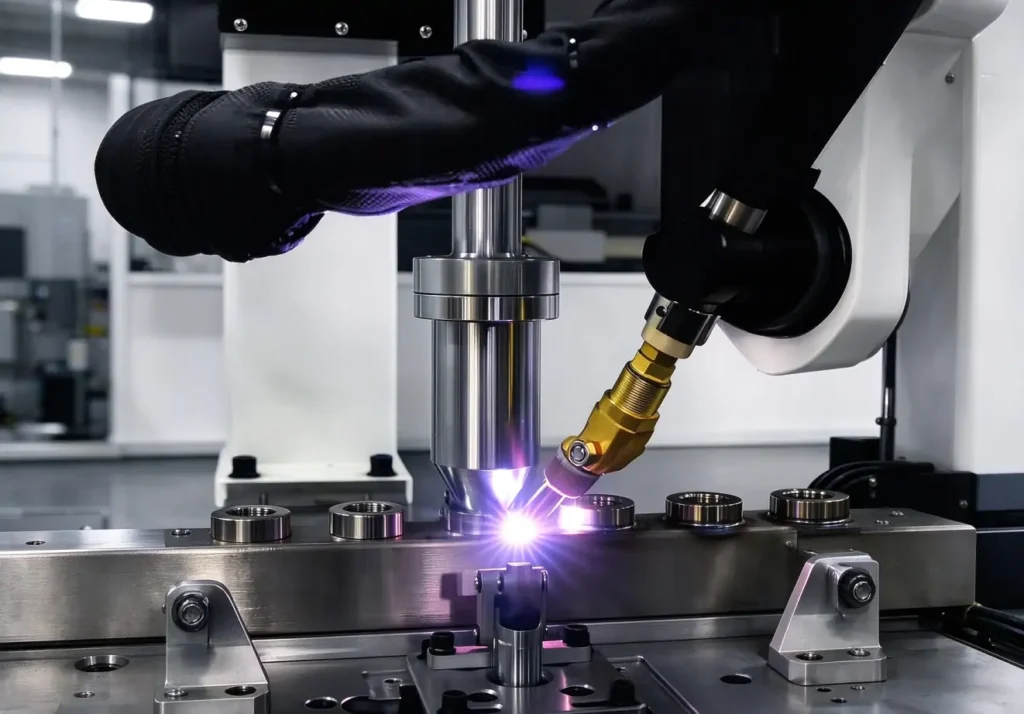
Лазерная сварка водоколлектора из нержавеющей стали
Лазерная сварка использует концентрированный подвод тепла для достижения меньшей зоны термического воздействия и меньшей деформации. Она подходит для водопроводных коллекторов из нержавеющей стали, требующих стабильного качества сварного шва и возможности многократного производства.
Области применения: тонкостенные трубы из нержавеющей стали, многоканальные коллекторы, серийное производство.
Аппараты для лазерной сварки водораспределительных коллекторов широко используются производителями, которым требуется повторяемое качество сварки, контролируемый подвод тепла и стабильные результаты производства.
Чтобы узнать о подробном процессе и методах сварки водоколлекторов, прочтите статью: « Как сварить водоколлектор: руководство по методам и процессу сварки».
Типичные проблемы при сварке водоколлекторов из нержавеющей стали
Сварка коллекторов из нержавеющей стали включает в себя работу с тонкостенными трубами, многочисленными ответвлениями и жесткими требованиями к размерам. Основные проблемы сварки связаны с герметичностью, контролем деформации, стабильностью сварного шва и коррозионной стойкостью.
1. Утечка из сварного шва
Утечки в сварных швах влияют на герметичность водопроводных коллекторов и могут привести к потере жидкости во время эксплуатации. К распространенным дефектам относятся плохое проплавление, пористость, неполное сплавление и загрязнение в зоне соединения.
Причины:
- Неправильная подготовка сустава
- Неправильные параметры сварки
- Недостаточная защита с помощью защитного газа.
- Чрезмерная скорость сварки или нестабильный подвод тепла.
Решения:
- Перед обработкой очистите зону сварки.
- Подберите параметры сварки в соответствии с толщиной материала и конструкцией соединения.
- Используйте надлежащую защиту с помощью защитного газа.
- После сварки проведите испытание под давлением или проверку на герметичность.
2. Деформация сварного шва и смещение труб.
Многоканальные водопроводные коллекторы чувствительны к деформациям при сварке. Накопление тепла во время сварки может изменить положение, угол и общую точность размеров ответвлений.
Причины:
- Высокий подвод тепла во время сварки
- Неравномерная последовательность сварки
- Повторный нагрев близлежащих соединений
- Недостаточная опора для крепления.
Решения:
- Для фиксации положения трубы используйте специальные сварочные приспособления.
- Контроль подвода тепла в процессе сварки
- Оптимизируйте последовательность сварки для уменьшения накопления тепла.
- Для тонкостенных конструкций выбирайте процессы с низким тепловыделением, такие как лазерная сварка.
3. Нестабильное качество сварных швов
Стабильность сварных швов напрямую влияет на качество серийного производства. При ручной сварке могут возникать различия в качестве соединений из-за действий оператора и изменения параметров.
Причины:
- Разные уровни опыта операторов
- Нестабильная скорость сварки
- Изменение параметров тока, мощности или потока газа.
Решения:
- Установить фиксированные параметры сварки
- Контролируйте скорость сварки и подвод тепла.
- Используйте автоматизированное сварочное оборудование для серийного производства.
4. Снижение коррозионной стойкости после сварки.
Сварка может влиять на коррозионную стойкость нержавеющей стали в зоне сварного шва и зоне термического воздействия. Плохое состояние поверхности может сократить срок службы при использовании в системах водоснабжения.
Причины:
- Повреждение пассивирующего слоя нержавеющей стали.
- Чрезмерное тепловое воздействие
- Неправильная очистка после сварки
Решения:
- Выберите подходящие марки нержавеющей стали, такие как SS304L или SS316L.
- Контроль подвода тепла при сварке
- При необходимости применяйте травление и пассивацию.
- Перед окончательной сборкой очистите зону сварки.
5. Низкое качество поверхности сварного шва
Для применения в водопроводных коллекторах часто требуются гладкие сварочные поверхности для обеспечения циркуляции жидкости, чистоты и внешнего вида. Неровные сварочные швы или следы окисления могут повлиять на качество конечного продукта.
Причины:
- Нестабильные параметры сварки
- Недостаточная защита от газа
- Неправильная обработка после сварки
Решения:
- Поддерживайте стабильные условия сварки.
- Используйте соответствующий поток защитного газа.
- Удалите следы окисления и сварки с помощью шлифовки или полировки.
Сварка водопроводных коллекторов из нержавеющей стали в основном сопряжена с проблемами протечек, деформации, неравномерности сварного шва и коррозии. Для поддержания качества соединения и эксплуатационных характеристик изделия необходимы правильные параметры сварки, контроль за оснасткой и послесварочная обработка.
Решения для повышения качества сварки водоколлекторов из нержавеющей стали
Качество сварки коллектора из нержавеющей стали зависит от метода сварки, контроля процесса, точности приспособления и производственных условий. Правильная настройка помогает контролировать утечки, деформации и отклонения сварного шва в процессе производства.
Выберите подходящий метод сварки
Процесс сварки должен соответствовать конструкции коллектора, толщине материала и объему производства.
| Требования к производству | Подходящий метод |
|---|---|
| Производство прототипа | Сварка TIG |
| Мелкосерийное производство | Сварка TIG |
| Коллектор из тонкостенной нержавеющей стали | Лазерная сварка |
| Массовое производство | Лазерная сварка |
Сварка TIG подходит для гибкого производства и ручной регулировки. Лазерная сварка подходит для тонкостенных конструкций и серийного производства, где требуется стабильность сварных швов.
Контроль параметров сварки
Параметры сварки напрямую влияют на глубину проплавления, подвод тепла и внешний вид сварного шва. Для водопроводных коллекторов из нержавеющей стали основными параметрами являются:
- Мощность или ток сварки
- Скорость сварки
- Расход защитного газа
- Совместная подготовка
Неправильные настройки могут привести к неполному сплавлению, прогоранию, чрезмерной деформации или дефектам поверхности. Параметры должны соответствовать марке материала, толщине трубы и конструкции соединения.
Используйте правильные приспособления
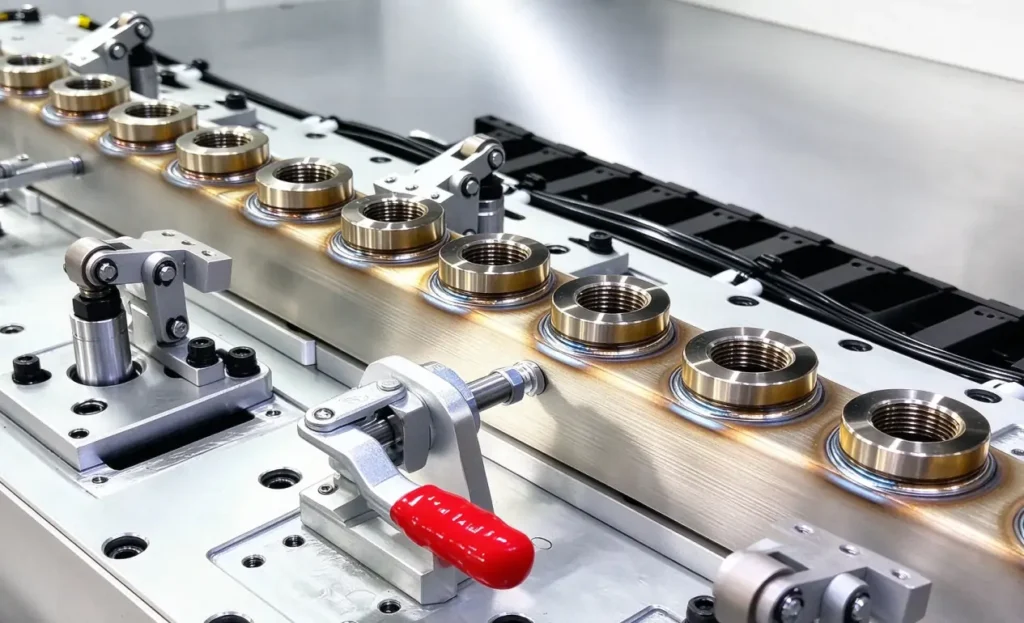
Приспособления поддерживают положение коллекторной трубы и ответвлений во время сварки. Они важны для многоканальных коллекторов, где требуется соблюдение расстояния между трубами и допусков по углу.
Основные функции включают в себя:
- Удержание правильного положения трубы во время сварки
- Ограничение деформации, вызванной нагревом
- Поддержание постоянного положения суставов.
Жесткие зажимы обычно используются для коллекторов с несколькими точками соединения, чтобы уменьшить изменения размеров после сварки.
Применение автоматизированной сварки
Автоматизированная сварка используется для стандартизированного производства водоколлекторов с повторяющимися траекториями сварки и фиксированной конструкцией.
- Подходящие области применения включают:
- Высокий объем производства
- Многочисленные разветвления
- Непрерывное производство
Системы ЧПУ и роботизированная сварка контролируют траектории и параметры сварки, уменьшая вариации между отдельными деталями и повышая стабильность производства.
Почему лазерная сварка используется при производстве водоколлекторов из нержавеющей стали?
Лазерная сварка используется при производстве водораспределительных коллекторов из нержавеющей стали, когда производителям требуется контролируемый подвод тепла, стабильные характеристики сварного шва и стабильные результаты производства.
- 1. Более высокая скорость сварки: Лазерная сварка использует концентрированный источник тепла для более быстрого выполнения соединений труб. Это сокращает время ручной сварки при многократном изготовлении коллекторов.
- 2. Сниженное тепловое воздействие: лазерный луч передает энергию в небольшую зону сварки. Уменьшенная зона термического воздействия ограничивает тепловое воздействие на трубы из нержавеющей стали.
- 3. Меньшая деформация при сварке: Меньшее тепловое воздействие помогает контролировать деформацию труб во время сварки. Это важно для тонкостенных труб и многоканальных коллекторных конструкций с жесткими требованиями к позиционированию.
- 4. Стабильное качество сварки: Лазерная сварка использует предварительно заданные параметры мощности, скорости и перемещения луча. Этот процесс уменьшает расхождения, возникающие при ручной обработке, и обеспечивает стабильные результаты сварки.
- 5. Интеграция в автоматизацию: системы лазерной сварки могут быть подключены к платформы с ЧПУ и роботизированное оборудование. Автоматизированное управление подходит для стандартизированного производства водяных коллекторов с повторяющимися сварочными швами.
- 6. Более чистая поверхность сварного шва: Узкий сварной шов и контролируемый процесс сварки обеспечивают гладкую поверхность сварного шва. После сварки может потребоваться меньше шлифовки и финишной обработки.
Как выбрать правильный метод сварки для водяного коллектора из нержавеющей стали?
Выбор оптимального метода сварки для водопроводных коллекторов из нержавеющей стали зависит от толщины материала, конструкции коллектора, объема производства и требований к сварке. Для различных условий производства используются TIG-сварка и лазерная сварка.
| Производственные требования | Рекомендуемый метод сварки |
|---|---|
| Производство прототипа | Сварка TIG |
| Мелкосерийное производство | Сварка TIG |
| Коллектор из тонкостенной нержавеющей стали | Лазерная сварка |
| Сварка многоветвевых труб | Лазерная сварка |
| Крупносерийное производство: | Лазерная сварка |
| Требуется ручная настройка | Сварка TIG |
Сварка TIG подходит для применений, требующих гибкого управления и ручного контроля. Лазерная сварка подходит для тонкостенных коллекторов из нержавеющей стали, серийного производства и применений, требующих стабильного качества сварного шва.
Выбор должен основываться на толщине трубы, конструкции соединения, объеме производства и требованиях к качеству, а не только на скорости сварки.
Узнайте о конкретных различиях между лазерной сваркой и TIG-сваркой, а также о том, когда следует выбирать подходящий метод. Подробнее см.: Лазерная сварка против TIG-сварки при изготовлении водоизмещающих коллекторов.
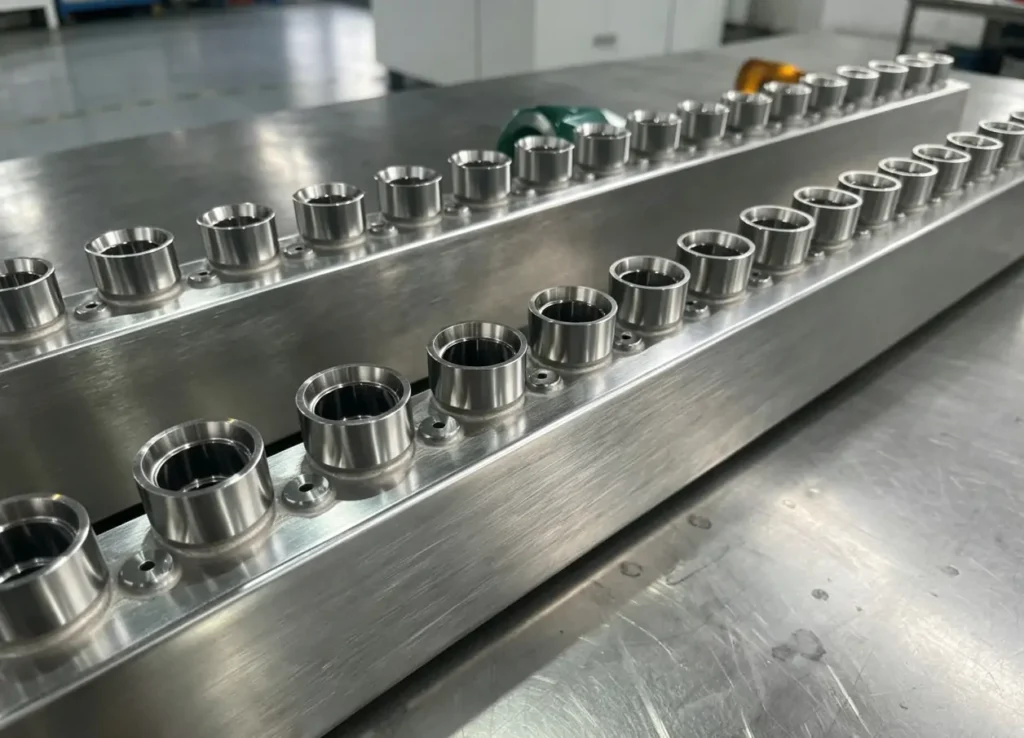
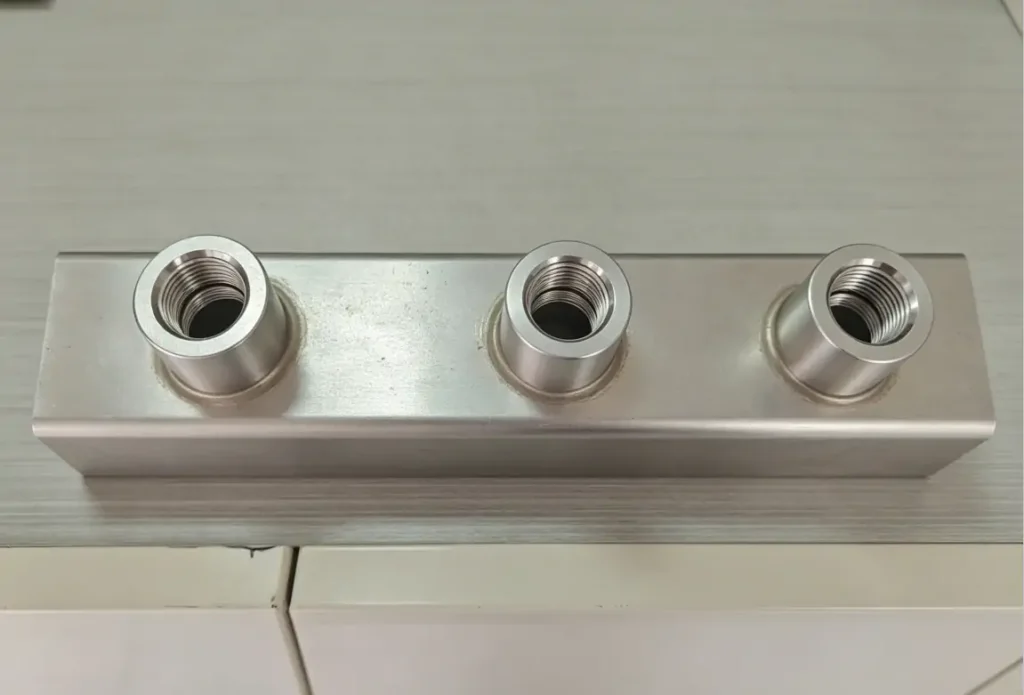
Демонстрация результатов лазерной сварки
Заключение
Сварка водопроводных коллекторов из нержавеющей стали сопряжена с такими сложностями, как контроль утечек, выравнивание труб, тепловая деформация и однородность сварного шва. Метод сварки следует выбирать в зависимости от толщины материала, конструкции коллектора, объема производства и требований к качеству.
Компания KEMPSON поставляет решения для лазерной сварки водопроводных коллекторов из нержавеющей стали, уделяя особое внимание стабильному качеству сварного шва, контролируемому тепловому воздействию, снижению деформации и возможности повторного производства. Системы лазерной сварки могут быть сконфигурированы с различными вариантами мощности, материалами и конструкциями труб в соответствии с конкретными условиями производства.
Свяжитесь с нами , чтобы обсудить ваши требования к сварке водораспределительных коллекторов из нержавеющей стали и подобрать подходящее решение для лазерной сварки.

FAQ
Какой метод сварки используется для изготовления водораспределительных коллекторов из нержавеющей стали?
К распространенным методам сварки водопроводных коллекторов из нержавеющей стали относятся TIG-сварка, MIG-сварка и лазерная сварка. Выбор подходящего метода зависит от толщины трубы, конструкции коллектора, объема производства и требований к качеству сварного шва.
Можно ли сваривать методом TIG водопроводные коллекторы из нержавеющей стали?
Да. TIG-сварка широко используется для изготовления водопроводных коллекторов из нержавеющей стали, особенно для прототипов, мелкосерийного производства и в тех случаях, когда требуется чистый сварной шов. Она обеспечивает хороший контроль качества сварки, но имеет более низкую скорость производства.
Какие распространенные проблемы возникают при сварке коллекторов из нержавеющей стали?
К распространенным проблемам сварки относятся утечки, деформации, нестабильное качество сварного шва и дефекты поверхности. Эти проблемы обычно связаны с неправильными параметрами сварки, чрезмерным подводом тепла, плохой подготовкой шва или недостаточным контролем процесса.
Почему после сварки начинают протекать водораспределительные коллекторы из нержавеющей стали?
Утечка может быть вызвана неполным проплавлением, пористостью, плохим сплавлением, загрязнением или неправильными параметрами сварки. Правильная подготовка шва, защита защитным газом, контроль параметров и проверка на герметичность помогают предотвратить утечку из сварного шва.
Как можно уменьшить деформацию при сварке?
Деформацию при сварке можно уменьшить, контролируя подвод тепла, используя соответствующие приспособления, оптимизируя последовательность сварки и выбирая подходящий сварочный процесс. Лазерная сварка часто используется для тонкостенных коллекторов из нержавеющей стали, где требуется контроль деформации.
Подходит ли лазерная сварка для коллекторов из нержавеющей стали?
Да. Лазерная сварка подходит для коллекторов из нержавеющей стали с тонкостенными трубами, многочисленными ответвлениями и для повторяющихся производственных задач. Она обеспечивает низкий подвод тепла, небольшую зону термического воздействия и стабильное качество сварного шва.
Какую толщину металла можно сваривать лазером на водонапорных коллекторах из нержавеющей стали?
Толщина сварного шва, полученного лазером, зависит от типа материала, мощности лазера, конструкции соединения и параметров сварки. В системах водоснабжения из нержавеющей стали обычно используются тонкостенные трубы толщиной около 0.6–1.5 мм, а окончательный процесс определяется конкретной конструкцией.
Можно ли автоматизировать сварку водораспределительных коллекторов из нержавеющей стали?
Да. Сварку водопроводных коллекторов из нержавеющей стали можно автоматизировать с помощью систем ЧПУ, роботизированного оборудования или специализированных лазерных сварочных аппаратов. Автоматизация помогает поддерживать стабильные траектории сварки, параметры и качество при серийном производстве.