Содержание
Введение
Лазерная сварка и аргонодуговая сварка (TIG) используются для изготовления водораспределительных коллекторов из нержавеющей стали, но имеют разные эксплуатационные характеристики. Аргонодуговая сварка остается распространенным выбором благодаря контролю качества сварного шва и его внешнему виду, в то время как лазерная сварка рассматривается из-за более высокой скорости сварки, меньшего теплового воздействия и автоматизированного производства.
В этой статье я сравню лазерную сварку и TIG-сварку при производстве водораспределительных коллекторов, основываясь на скорости сварки, подводимой тепловой энергии, деформации, качестве сварного шва, требованиях к оператору и производственных задачах. Это сравнение поможет производителям выбрать подходящий метод сварки нержавеющей стали в зависимости от толщины трубы, объема производства и требований к сварке.
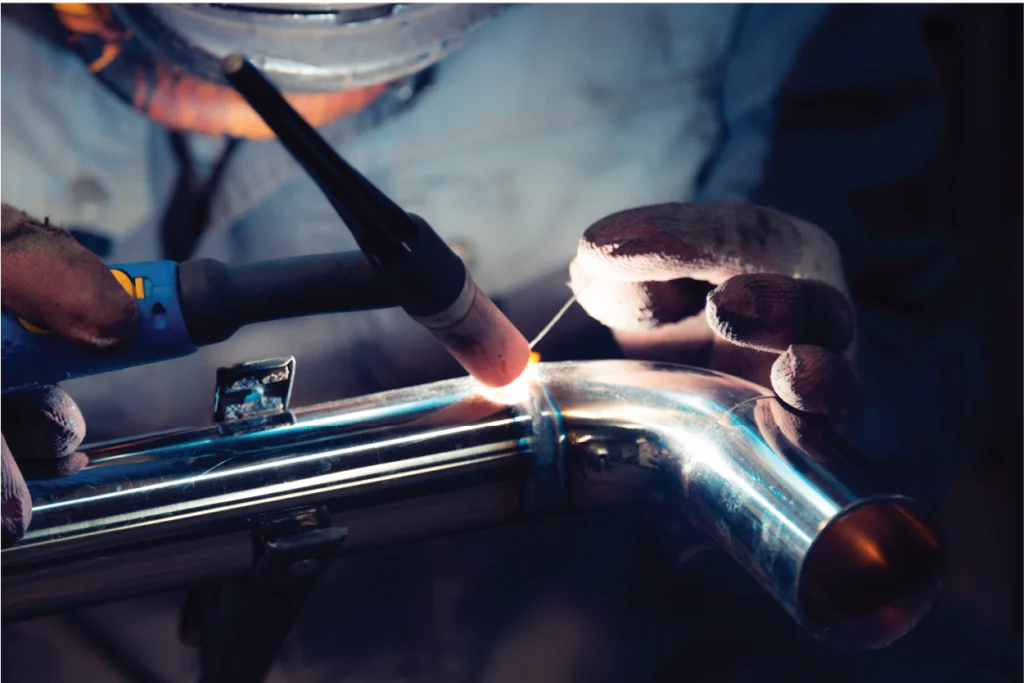
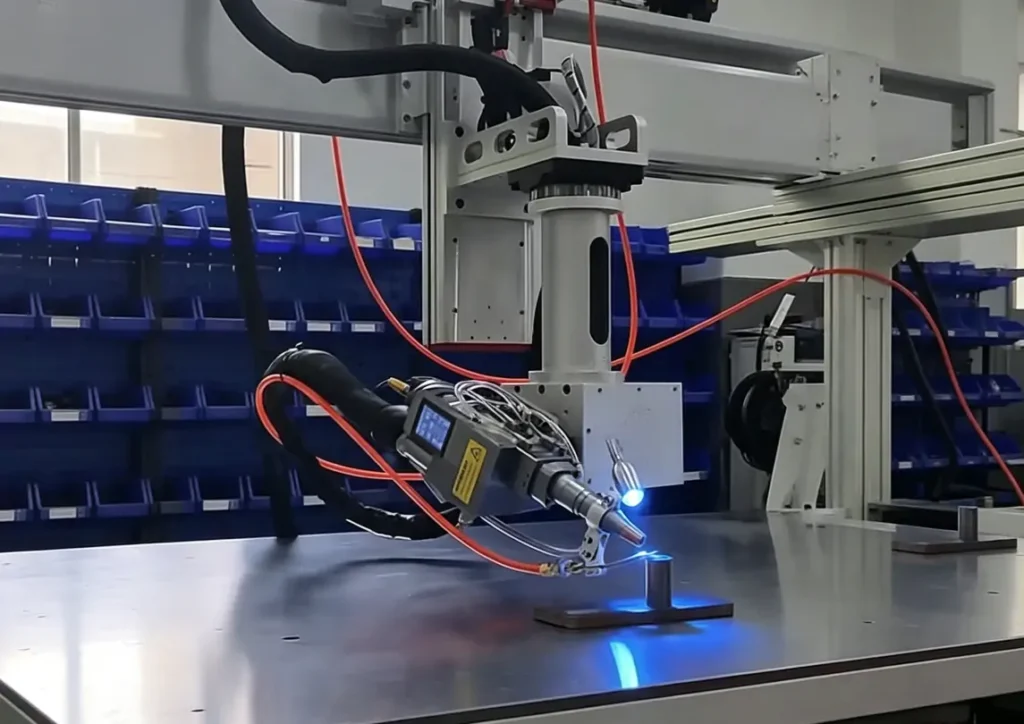
Лазерная сварка против аргонодуговой сварки для водяных коллекторов: ключевые различия.
Лазерная сварка и аргонодуговая сварка (TIG) используются для изготовления водораспределительных коллекторов из нержавеющей стали, но они различаются по теплопередаче, эффективности производства и возможностям автоматизации.
| Сравнение | Лазерная сварка | Сварка ВИГ |
|---|---|---|
| Тепловая энергия и зона термического воздействия | Низкий подвод тепла с узкой зоной термического воздействия, обычно около 0.1–0.3 мм. | Более высокая тепловая мощность при большей зоне термического воздействия |
| Скорость сварки | Высокая скорость сварки, подходит для непрерывного производства и многократных сварных соединений. | Низкая скорость, в основном регулируемая оператором. |
| Точность сварки и деформация | Малая площадь сварного шва, низкая термическая деформация, подходит для тонкостенных труб. | Хороший контроль качества сварки, но повышенный риск накопления тепла. |
| Внешний вид сварного шва | Узкий сварной шов с чистым внешним видом и стабильными результатами. | Гладкий, аккуратный сварной шов благодаря умелой работе. |
| Операторское мастерство | Проще стандартизировать с помощью контролируемых параметров. | Качество работы во многом зависит от опыта сварщика. |
| Автоматизация | Подходит для систем ЧПУ и роботизированных производственных линий. | Ограниченные возможности автоматизации |
| Серийное производство | Подходит для крупносерийного производства | Подходит для прототипирования и мелкосерийного производства. |
| Стоимость оборудования | Более высокие первоначальные инвестиции | Снижение затрат на оборудование благодаря гибкой организации работы. |
- Лазерная сварка подходит для производителей, специализирующихся на тонкостенных коллекторах из нержавеющей стали, серийном производстве, контроле размеров и автоматизации.
- Сварка TIG по-прежнему подходит для изготовления прототипов, мелкосерийного производства и сварки с ручной регулировкой.
Выбор зависит от толщины стенки трубы, объема производства, требований к внешнему виду сварного шва и условий изготовления.
Оба метода имеют свои преимущества не только в многочисленных областях применения, но и в других сварочных работах. Узнайте больше: Лазерная сварка против традиционной сварки: различия, преимущества, стоимость и области применения.
TIG-сварка водоводопроводов: преимущества и ограничения.
Сварка TIG остается распространенным методом изготовления водораспределительных коллекторов из нержавеющей стали. Она обеспечивает хороший контроль качества сварного шва и чистый внешний вид шва, что делает ее подходящей для выполнения определенных производственных задач.
Преимущества сварки TIG
Сварка TIG подходит для водопроводных коллекторов из нержавеющей стали, требующих точного ручного управления и качественного сварного шва.
Общие приложения включают в себя:
- Производство прототипа
- Заказы небольшого количества
- сварка труб малого диаметра
- Коллекторы с высокими требованиями к внешнему виду
- Компоненты, требующие ручной регулировки во время сварки.
Ограничения TIG-сварки
Сварка методом TIG имеет ограничения с точки зрения эффективности производства и стабильности процесса.
Общие проблемы включают в себя:
- Более низкая скорость сварки
- Высокая зависимость от квалификации оператора
- Больше ручной регулировки в процессе производства
- Большая зона термического воздействия по сравнению с лазерной сваркой.
В случае тонкостенных водопроводных коллекторов с множеством ответвлений, более высокая тепловая нагрузка может увеличить риск деформации и проблем с выравниванием труб во время сварки.
Часто задаваемые вопросы и решения по сварке водоколлекторов из нержавеющей стали — см.: Сварка водоколлекторов из нержавеющей стали: методы, проблемы и решения.
Почему лазерная сварка становится все более распространенной для водяных коллекторов?
Производители рассматривают лазерную сварку для водопроводных коллекторов из-за повышения эффективности производства, контроля подводимой температуры, стабильности сварных швов и требований к автоматизации. Этот процесс подходит для трубных узлов из нержавеющей стали с повторяющимися соединениями и строгими требованиями к размерам.
- 1. Более высокая скорость производства — Лазерная сварка обеспечивает более быстрые циклы сварки по сравнению с традиционными ручными процессами. Она подходит для многократного соединения труб и помогает сократить время ручной сварки при серийном производстве.
- 2. Меньший подвод тепла и меньшая деформация — Лазерная сварка использует концентрированный подвод тепла, создавая меньшую зону термического воздействия. Она уменьшает термическую деформацию и улучшает контроль размеров, что важно для тонкостенных труб из нержавеющей стали и многоканальных коллекторных конструкций.
- 3. Стабильное качество сварки — Лазерная сварка использует контролируемые параметры сварки для обеспечения стабильных результатов при сварке различных деталей. Этот процесс снижает вариации качества, вызванные различиями в квалификации операторов, и подходит для многократного производства.
- 4. Упрощенная интеграция автоматизации — лазерная сварка может быть интегрирована с ЧПУ Системы перемещения и роботизированные платформы. Цифровое управление параметрами позволяет производителям стандартизировать сварочные процедуры для непрерывного производства.
Лазерная сварка рассматривается для производства водоколлекторов, когда производителям необходима более высокая эффективность сварки, меньшая деформация, стабильное качество сварного шва и готовность к автоматизации производства.
Когда следует использовать лазерную сварку для водяных коллекторов?
Лазерная сварка коллекторов из нержавеющей стали подходит для случаев, когда производителям требуется меньшая деформация, стабильное качество сварного шва и предсказуемые результаты производства. Области применения в основном определяются толщиной трубы, конструкцией коллектора и объемом производства.
Сварка тонкостенных труб
Лазерная сварка подходит для водопроводных коллекторов из нержавеющей стали с тонкостенными трубами толщиной около 0.6–1.5 мм. Концентрированный подвод тепла снижает риск прожога и ограничивает зону термического воздействия.
Преимущества включают в себя:
- Снижен риск прогорания тонких материалов.
- Сниженная термическая деформация
- Более точный контроль положения трубы после сварки.
Благодаря этому лазерная сварка подходит для тонкостенных конструкций из нержавеющей стали, где важна точность размеров.
Производство многоканальных водопроводных коллекторов
Для водопроводных коллекторов с множеством ответвлений ключевым требованием становится стабильность сварных швов. Лазерная сварка обеспечивает стабильный контроль процесса при выполнении повторяющихся соединений.
Важные факторы включают в себя:
- Точное позиционирование ответвлений труб
- Стабильные параметры сварки
- Стабильное качество сварных швов между деталями.
При правильном подборе приспособлений и настройке параметров лазерная сварка позволяет получать воспроизводимые результаты при производстве многопортовых коллекторов.
Крупносерийное производство
Лазерная сварка подходит для стандартного производства водораспределительных коллекторов, где объемы производства оправдывают инвестиции в автоматизацию.
Типичные приложения включают в себя:
- Непрерывное производство
- Стандартизированные конструкции коллекторов
- Автоматизированные сварочные линии
Лазерная сварка может быть интегрирована с системами ЧПУ или роботизированными платформами, что позволяет сократить ручную настройку и поддерживать стабильное качество сварки при серийном производстве.
Для коллекторов из нержавеющей стали с тонкостенными трубами, множеством ответвлений и повторяющимися производственными требованиями лазерная сварка обеспечивает лучший контроль подводимой температуры, деформации и стабильности сварного шва.
В каких случаях следует выбирать лазерный сварочный аппарат мощностью 3000 Вт для сварки водяных коллекторов?
Для производства водораспределительных коллекторов, когда производителям требуется стабильное качество сварки, контролируемый подвод тепла и более высокая производительность, рассматривается лазерный сварочный аппарат мощностью 3000 Вт. Подходящий уровень мощности зависит от типа материала, конструкции трубы, толщины и производственных требований.
Рекомендуемое применение
Лазерный сварочный аппарат мощностью 3000 Вт обычно используется для:
- Водопроводные коллекторы из нержавеющей стали
- Средний объем производства
- Сварка многотрубных соединений
- Материалы от тонкой до средней толщины
- Производство, требующее стабильного качества сварки.
Факторы выбора
Перед выбором лазерного сварочного аппарата мощностью 3000 Вт производителям следует оценить следующее:
- Тип материала, например, нержавеющая сталь, углеродистая сталь или алюминий.
- Диаметр трубы и конструкция соединения
- толщина стенки
- Положение при сварке и доступность.
- Требования к объему производства и автоматизации
Для производства водораспределительных коллекторов лазерная сварка мощностью 3000 Вт подходит в тех случаях, когда требуется получение повторяемых результатов сварки на нескольких компонентах, а не при производстве единичных изделий.
Чтобы узнать больше о конкретных областях применения и преимуществах лазерных сварочных аппаратов, используемых для изготовления водоколлекторов из нержавеющей стали, прочтите статью: «Лазерный сварочный аппарат для изготовления водоколлекторов из нержавеющей стали».
Демонстрация результатов лазерной сварки
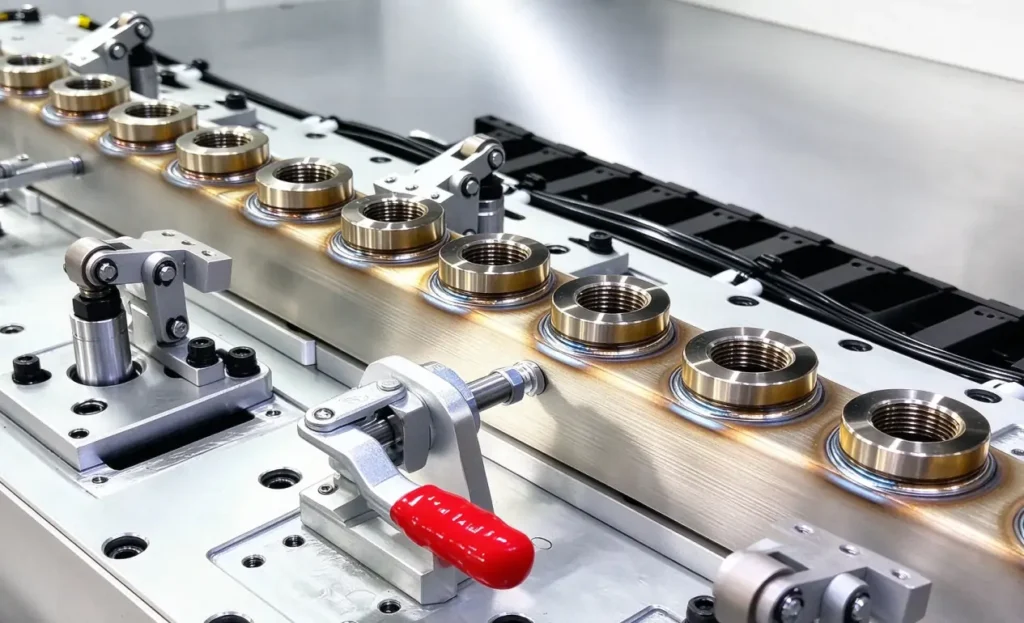
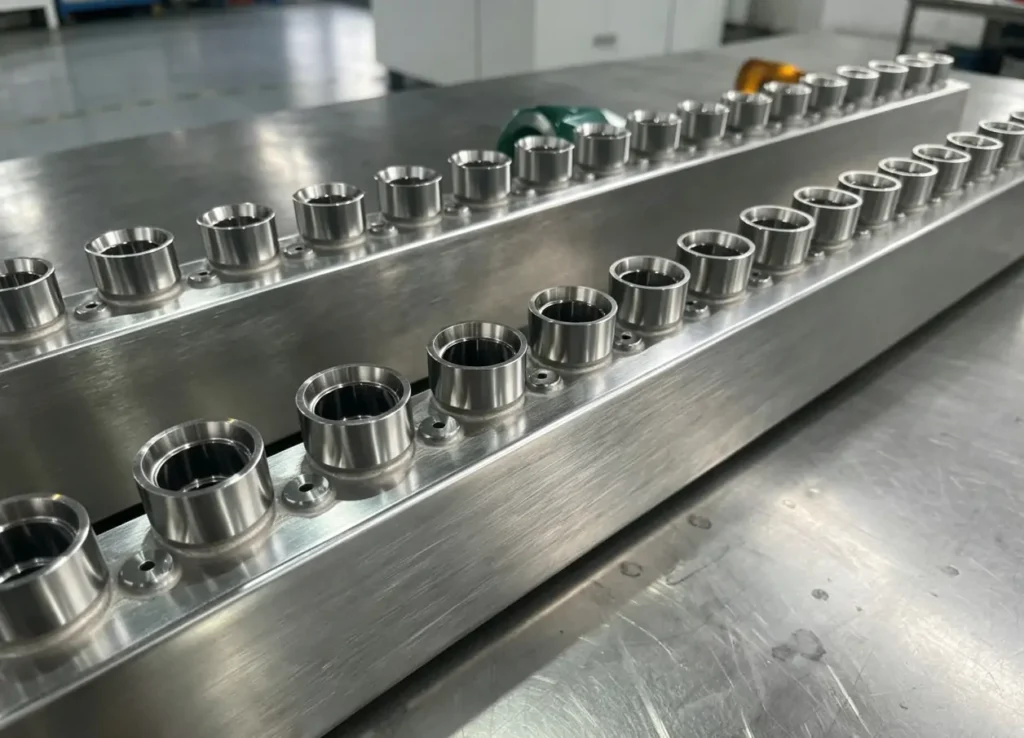
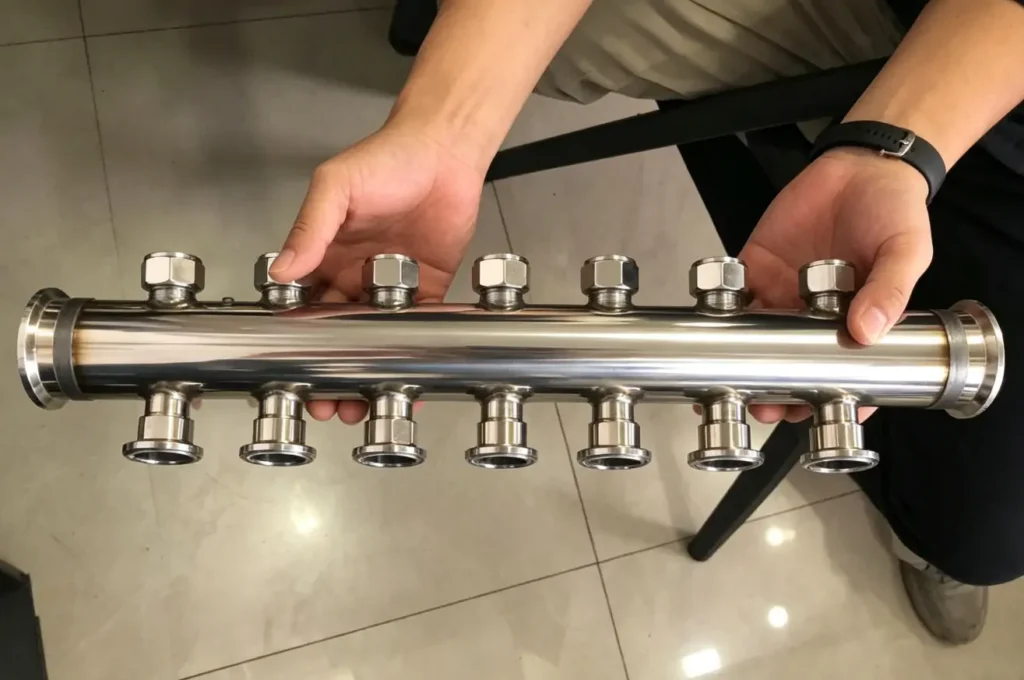
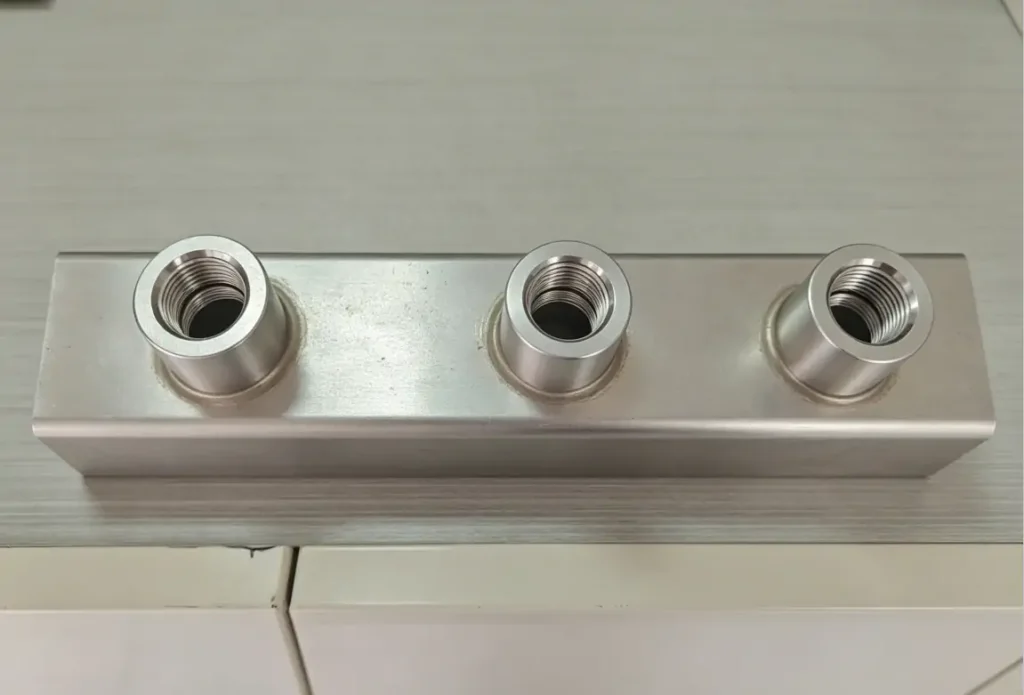
Лазерная сварка против аргонодуговой сварки: какой метод подходит для вашего производства?
Выбор подходящего метода сварки зависит от объема производства, толщины материала, требований к сварке и уровня автоматизации. Сварка TIG и лазерная сварка подходят для разных условий изготовления водораспределительных коллекторов.
| Требования к производству | Рекомендуемый метод |
|---|---|
| Производство прототипа | Сварка TIG |
| Малое количество продукции | Сварка TIG |
| Коллектор из тонкостенной нержавеющей стали | Лазерная сварка |
| Крупносерийное производство: | Лазерная сварка |
| Требуется ручная настройка | Сварка TIG |
| Автоматизированная производственная линия | Лазерная сварка |
Сварка TIG по-прежнему подходит для гибкого производства, изготовления прототипов и применений, требующих ручного управления. Лазерная сварка подходит для стандартизированного производства тонкостенных коллекторов из нержавеющей стали, повторяющихся соединений и требований к автоматизации.
Чтобы узнать подробности о процессе и методах сварки водораспределительных коллекторов, прочтите статью: Как сварить водоколлектор: руководство по методам и процессу сварки.
Заключение
Аппараты лазерной сварки водопроводных коллекторов KEMPSON предназначены для сварки труб из нержавеющей стали, требующих стабильного качества сварного шва, контролируемого подвода тепла и возможности многократного выполнения работ. Оборудование подходит для водопроводных коллекторов с множеством ответвлений, тонкостенными конструкциями и строгими требованиями к стабильности сварных швов.
Система лазерной сварки обеспечивает точный контроль температуры, снижение термической деформации и стабильные параметры сварки для многократного использования. Она может быть сконфигурирована в соответствии с различными материалами, диаметрами труб, толщиной стенок, конструкциями соединений и объемами производства.
Компания KEMPSON предлагает индивидуальные решения для лазерной сварки компонентов из нержавеющей стали, углеродистой стали и алюминия, обеспечивая профессиональную инженерную поддержку, сертификацию продукции и послепродажное обслуживание. Свяжитесь с нами , чтобы обсудить ваши требования к сварке водораспределительных коллекторов и подобрать подходящее решение для лазерной сварки для вашего производства.

FAQ
Лазерная сварка лучше, чем аргонодуговая сварка (TIG) для водяного коллектора?
Лазерная сварка и TIG-сварка соответствуют различным производственным требованиям. Лазерная сварка подходит для тонкостенных коллекторов из нержавеющей стали, серийного производства и автоматизации. TIG-сварка остается подходящей для прототипов, мелкосерийного производства и применений, требующих ручной регулировки.
В чём разница между лазерной сваркой и TIG-сваркой?
Лазерная сварка использует сфокусированный лазерный луч с низким тепловыделением, малой зоной термического воздействия и высокой степенью автоматизации. Сварка TIG использует электрическую дугу с присадочной проволокой, обеспечивая хороший контроль сварного шва, но меньшую скорость сварки и большее участие ручного труда.
Можно ли сваривать методом TIG водопроводные коллекторы из нержавеющей стали?
Да. Сварка TIG широко используется для изготовления водопроводных коллекторов из нержавеющей стали. Она обеспечивает чистые сварные швы и хороший контроль качества на тонкостенных трубах, что делает ее подходящей для прототипов, мелкосерийного производства и применений со строгими требованиями к внешнему виду.
Почему для изготовления коллекторов из нержавеющей стали используется лазерная сварка?
Лазерная сварка используется для изготовления коллекторов из нержавеющей стали, когда производителям необходимы низкая деформация, стабильное качество сварного шва и возможность повторного производства. Этот процесс подходит для тонкостенных труб, многоветвевых конструкций и автоматизированного производства.
Лазерная сварка быстрее, чем аргонодуговая сварка (TIG)?
Да. Лазерная сварка, как правило, обеспечивает более высокую скорость сварки, чем TIG-сварка, благодаря концентрированному тепловому воздействию и уменьшению ручного труда. Она подходит для многократных соединений и серийного производства, где время сварочного цикла является ключевым фактором.
Уменьшает ли лазерная сварка деформацию водяного коллектора?
Да. Лазерная сварка уменьшает деформацию за счет меньшего подвода тепла и меньшей зоны термического воздействия. Это помогает поддерживать соосность ответвлений и точность размеров в тонкостенных водопроводных коллекторах из нержавеющей стали.
Для сварки какого типа оборудования подходит лазерный сварочный аппарат для водяного коллектора?
Подходящая мощность лазера зависит от типа материала, диаметра трубы, толщины стенки, конструкции соединения и объема производства. Для сварных соединений из нержавеющей стали, требующих стабильного качества сварки и серийного производства, обычно рассматривается лазерный сварочный аппарат мощностью 3000 Вт.
Можно ли автоматизировать лазерную сварку водораспределительных коллекторов?
Да. Лазерная сварка водозаборных коллекторов может быть интегрирована с системами ЧПУ, роботизированными платформами и автоматизированными производственными линиями. Автоматизация помогает поддерживать стабильные параметры сварки и воспроизводимое качество сварного шва при производстве многоканальных коллекторов.