Содержание
Введение
Водораспределительные коллекторы широко используются в системах отопления, вентиляции и кондиционирования воздуха, системах подогрева пола и водопроводных системах, где качество сварки напрямую влияет на герметичность и срок службы. Во время эксплуатации сварные соединения должны выдерживать постоянное давление воды, поэтому предотвращение протечек и стабильность сварного шва являются важными требованиями для производителей.
Традиционная TIG-сварка по-прежнему широко используется для производства коллекторов, но она в значительной степени зависит от квалификации операторов. Различия в опыте сварщиков могут приводить к нестабильному качеству, а тепловая нагрузка, деформация, полировка и эффективность производства остаются распространенными проблемами при серийном производстве. Лазерная сварка обеспечивает более чистое и стабильное решение для производства водяных коллекторов с меньшей тепловой нагрузкой, более гладкими сварными швами и лучшей стабильностью производства.
В этой статье объясняется, как лазерная сварка используется при производстве водораспределительных коллекторов, каковы преимущества волоконно-лазерных сварочных аппаратов мощностью 2000–3000 Вт, чем отличаются лазерная сварка от TIG-сварки, а также как производители могут выбрать подходящее сварочное решение для различных конструкций коллекторов и производственных требований.
Что такое аппарат для лазерной сварки водоизмещающих коллекторов?
Аппарат для лазерной сварки водопроводных коллекторов — это специализированная сварочная система, предназначенная для соединения компонентов водопроводных коллекторов с помощью сфокусированного лазерного луча. Высокоэнергетический лазер создает стабильную расплавленную ванну для сварки основной трубы, ответвлений, корпусов клапанов и других соединительных деталей с точным контролем глубины проплавления и подводимой температуры.
Это оборудование широко используется для изготовления коллекторов из нержавеющей стали, латуни, отопительных коллекторов и коллекторов систем отопления, вентиляции и кондиционирования воздуха. По сравнению с традиционными методами сварки, лазерная сварка обеспечивает меньшую зону термического воздействия, меньшую деформацию и более гладкие сварные швы. Она улучшает герметичность и сокращает объем работ по последующей обработке после сварки.
Для производства водораспределительных коллекторов обычно выбираются лазерные сварочные аппараты мощностью 2000–3000 Вт, в зависимости от толщины материала, скорости сварки и производственных требований. Специально разработанные приспособления и автоматизированные сварочные системы позволяют создавать коллекторы различной конструкции и удовлетворять потребностям серийного производства.
Почему лазерная сварка необходима для водяных коллекторов?
При производстве водораспределительных коллекторов стабильность сварных швов напрямую влияет на герметичность и надежность изделия. Лазерная сварка обеспечивает точный контроль энергии и воспроизводимые результаты сварки для труб, соединений и сложных коллекторных узлов из нержавеющей стали.
Лучшее качество сварки
Лазерная сварка использует концентрированный источник тепла с небольшой зоной термического воздействия. Процесс сварки контролирует подвод тепла, ограничивает деформацию и обеспечивает гладкие, равномерные сварные швы. При сварке коллекторов из нержавеющей стали лазерная сварка обеспечивает стабильное проплавление, чистый внешний вид и надежную герметизацию с меньшими затратами на полировку после сварки.
Более быстрое производство
Специальные приспособления позволяют позиционировать трубы коллектора, клапаны и фитинги перед сваркой. Многопозиционные рабочие станции обеспечивают непрерывную работу для серийного производства.
По сравнению с ручной TIG-сваркой, автоматизированная лазерная сварка уменьшает различия в квалификации операторов и обеспечивает стабильное качество сварки между производственными циклами.
Более легкая операция
Система сохраняет параметры сварки для различных моделей коллекторов. Операторы могут вызывать необходимую программу для производства без повторной настройки параметров.
Стандартизированные параметры сварки снижают зависимость от квалификации сварщиков и упрощают работу оборудования.
Быстрая смена модели
Модульная конструкция крепления подходит для различных типов коллекторов, включая двухходовые, трехходовые, четырехходовые, шестиходовые и восьмиходовые.
Замена приспособлений занимает меньше времени при смене моделей. Одна сварочная система может обрабатывать коллекторы различных спецификаций для разных производственных заказов.
Лазерный сварочный аппарат мощностью 2000 Вт против 3000 Вт для водяного коллектора
Подходящая мощность лазера зависит от толщины материала, требуемой скорости сварки и объема производства. Для сварки водопропускных коллекторов обычно используются волоконные лазерные сварочные аппараты мощностью 2000 и 3000 Вт в зависимости от производственных условий.
Лазерный сварочный аппарат мощностью 2000 Вт для водяного коллектора
Сварочный аппарат с волоконным лазером мощностью 2000 Вт подходит для стандартной сварки водопроводных коллекторов, включая компоненты из нержавеющей стали и латуни. Лазерная система обеспечивает стабильную мощность, контролируемый подвод тепла и качественные сварные швы для коллекторов стандартных размеров в среднесерийном производстве.
Для:
- Стандартная сварка коллектора из нержавеющей стали
- Сварка латунного коллектора
- Небольшие и средние производственные партии
- Компоненты со стандартной толщиной стенок
Лазерный сварочный аппарат мощностью 3000 Вт для водяного коллектора
Для производителей водоколлекторов, которым требуется более высокая скорость сварки и большая производительность, разработан сварочный аппарат с волоконным лазером мощностью 3000 Вт. Более высокая мощность лазера обеспечивает более эффективную обработку более толстых материалов, крупных компонентов коллекторов и непрерывное серийное производство.
Для:
- Производство коллекторов в больших объемах
- Более крупные коллекторы из нержавеющей стали
- Более толстые сварочные детали
- Автоматизированные производственные линии
Модель мощностью 2000 Вт используется для стандартной сварки водораспределительных коллекторов, а модель мощностью 3000 Вт предназначена для работы с более крупными компонентами и более высокими производственными требованиями. Компания KEMPSON может настроить мощность лазера в соответствии с различными размерами коллекторов, материалами и требованиями к сварке.
Лазерная сварка имеет широкий спектр применения, от прецизионных компонентов до тяжелого оборудования. Узнайте больше о ее применении и ознакомьтесь с нашими рекомендациями по оборудованию: Для чего используется лазерная сварка?
Как работает аппарат для лазерной сварки водоизмещающих коллекторов?
Аппарат для лазерной сварки водопроводных коллекторов мощностью 3000 Вт использует сфокусированный лазерный луч для расплавления и соединения компонентов коллектора. Энергия лазера формирует контролируемую расплавленную ванну в зоне сварки, создавая соединения между основной трубой, ответвлениями, корпусами клапанов и другими фитингами.
Процесс сварки включает пять основных этапов:
- 1. Позиционирование в приспособлении — Компоненты водопроводного коллектора устанавливаются в специальное приспособление перед сваркой. Приспособление обеспечивает выравнивание труб и фитингов во время процесса сварки.
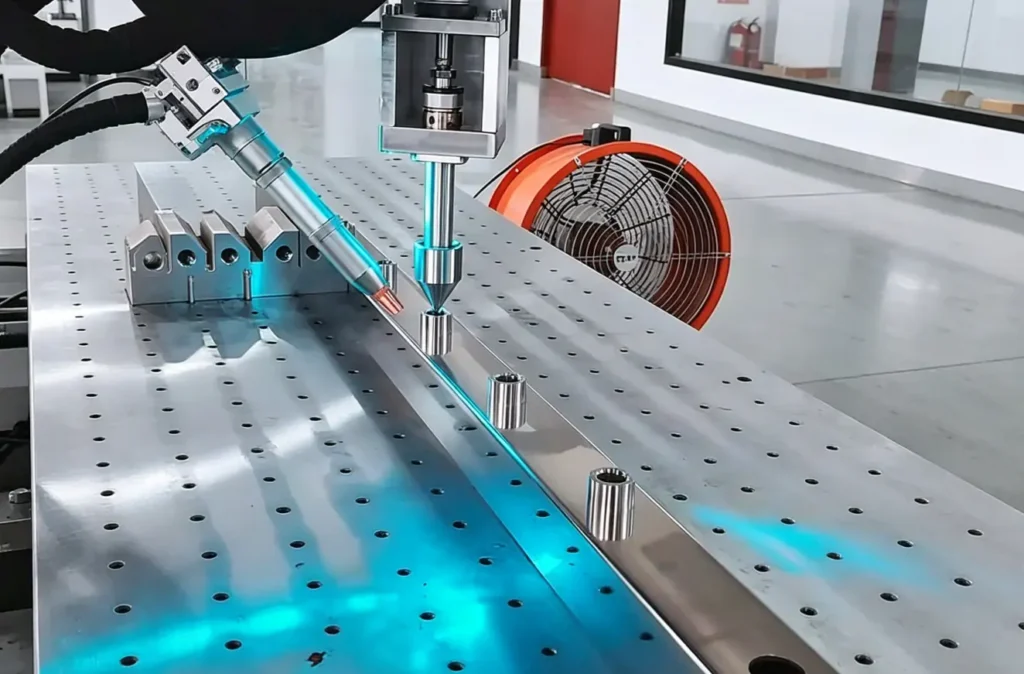
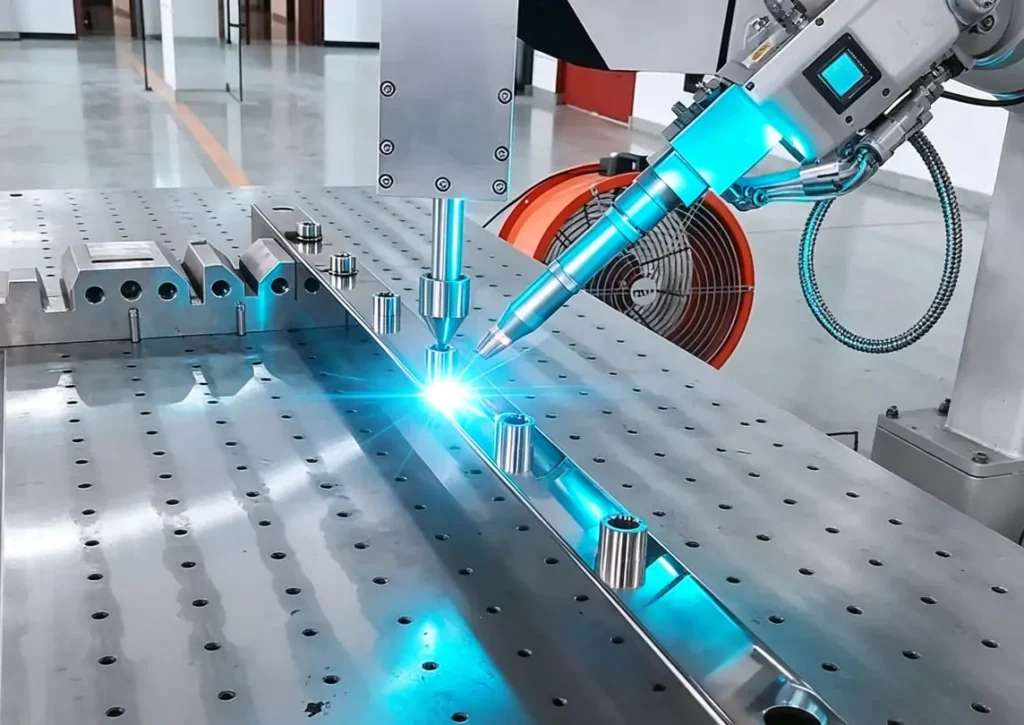
- 2. Фокусировка лазера — Сварочная головка фокусирует лазерный луч на зоне соединения. Концентрированная энергия расплавляет поверхность металла и образует стабильную сварочную ванну.
- 3. Непрерывная лазерная сварка — Сварочная головка перемещается по заданной траектории сварки. В процессе непрерывной сварки лазерный луч поддерживает стабильную энергию, обеспечивая получение качественных сварных швов на коллекторах из нержавеющей стали и латуни.
- 4. Контроль сварного шва — Готовый сварной шов проверяется на внешний вид, глубину проплавления и качество поверхности. Для контроля производства могут использоваться визуальный осмотр или системы мониторинга сварки.
- 5. Испытание под давлением — Сварной коллектор испытывается под давлением воды для проверки герметичности и выявления возможных мест утечки.
Лазерный сварочный аппарат мощностью 3000 Вт сочетает в себе точное позиционирование, стабильную лазерную мощность и контролируемые параметры сварки для производства водораспределительных коллекторов. Этот процесс подходит для производителей, которым требуется стабильное качество сварки и серийное производство.
Чтобы узнать о подробном процессе и методах сварки водоколлекторов, прочтите статью: « Как сварить водоколлектор: руководство по методам и процессу сварки».
Применение аппарата для лазерной сварки водоколлекторов
Аппарат для лазерной сварки водопроводных коллекторов используется для производства коллекторов из нержавеющей стали и латуни в системах отопления, вентиляции и кондиционирования воздуха, а также в водопроводных системах. Он подходит для различных конструкций коллекторов и для пакетной сварки.
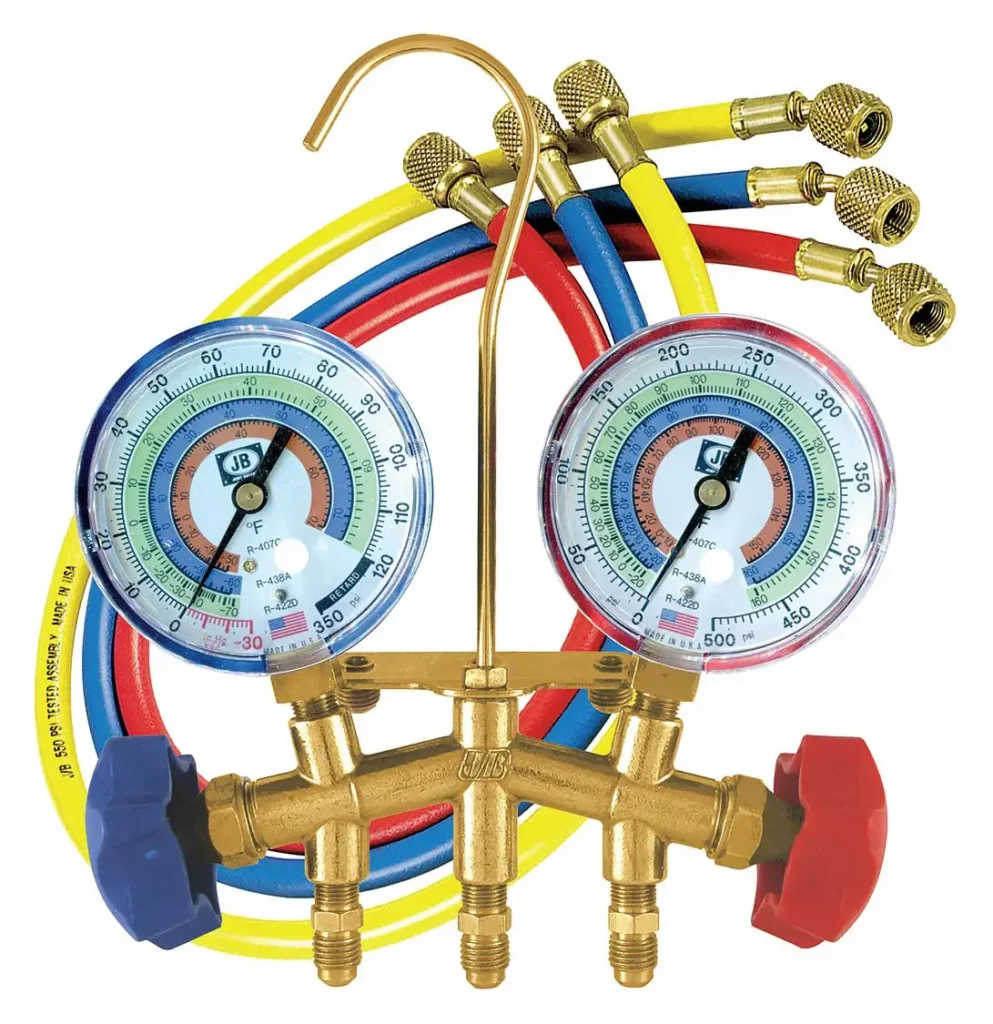
Сварка коллекторов систем отопления, вентиляции и кондиционирования воздуха
Лазерная сварка используется для коллекторов систем отопления, вентиляции и кондиционирования воздуха, требующих стабильных соединений и надежной герметизации. Она подходит для компонентов систем ОВК из нержавеющей стали и латуни.
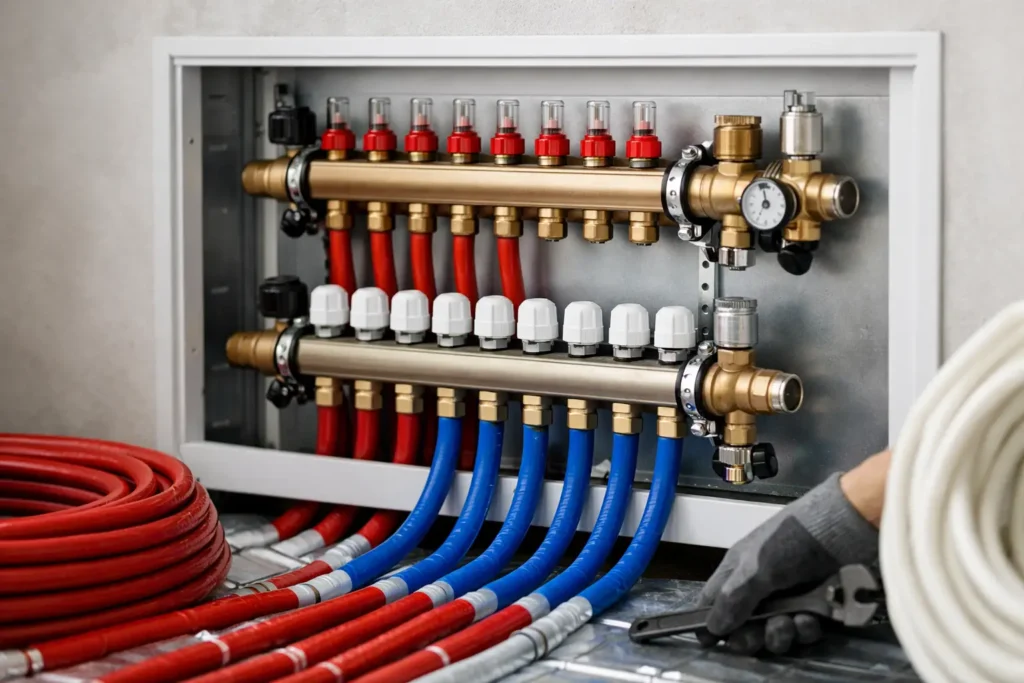
Сварка коллектора системы подогрева пола
Коллекторы для систем подогрева пола имеют множество точек соединения и требуют стабильного качества сварки. Лазерная сварка позволяет производить двухходовые, трехходовые, четырехходовые, шестиходовые и восьмиходовые коллекторы.
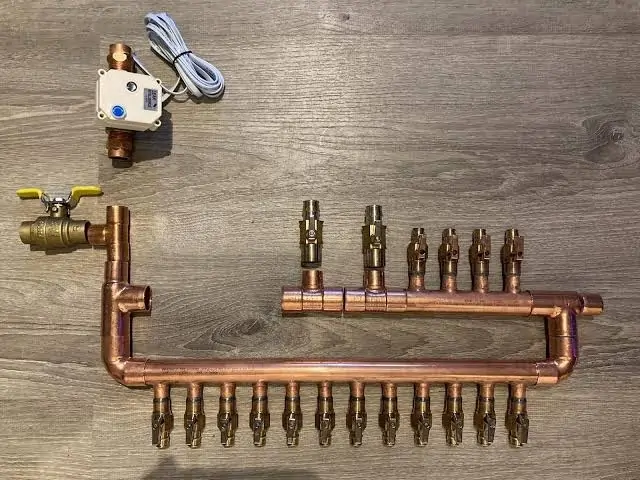
Сварка коллекторов водопровода
Лазерная сварка обеспечивает чистые сварные швы для водопроводных коллекторов, используемых в системах водоснабжения. Она подходит для применений, требующих хорошего внешнего вида и стабильного качества сварки.
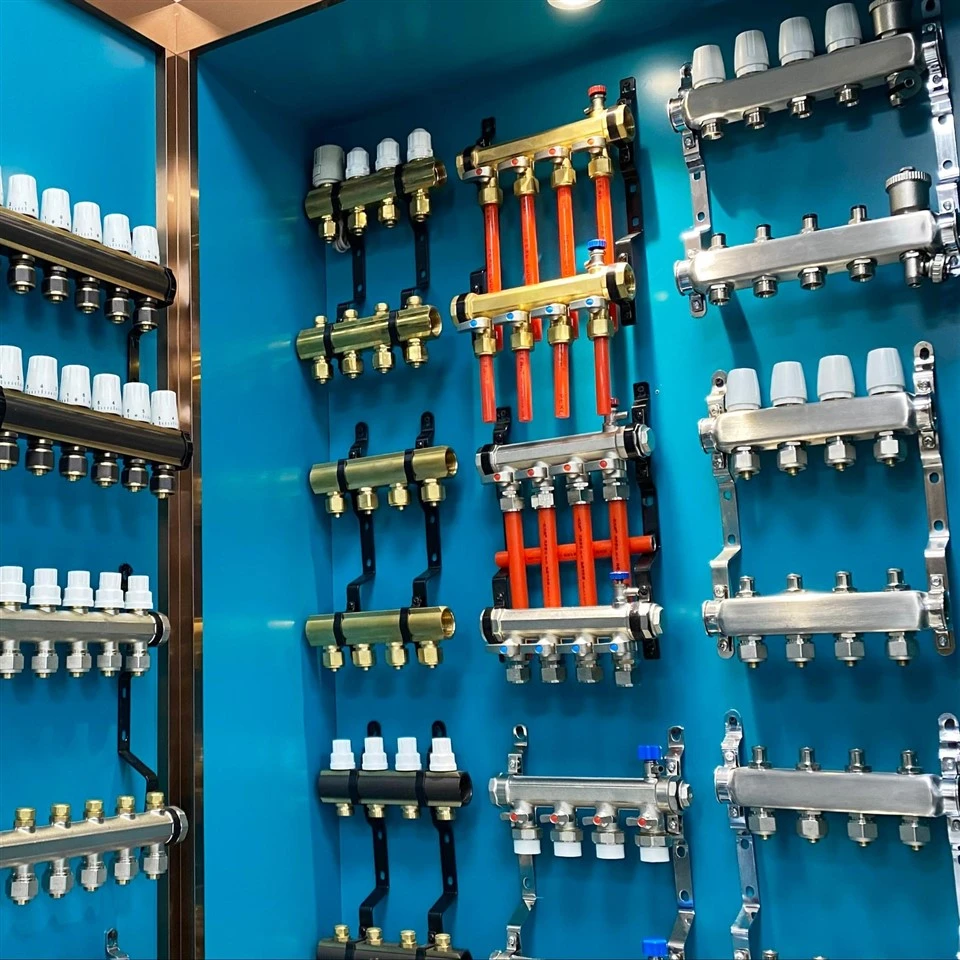
Производство коллекторов из нержавеющей стали и латуни
Станок подходит для изготовления коллекторов из нержавеющей стали и латуни. Специально разработанные приспособления позволяют создавать изделия различных размеров и конструкций для разнообразных моделей продукции.
Часто задаваемые вопросы и решения по сварке водоколлекторов из нержавеющей стали — см.: Сварка водоколлекторов из нержавеющей стали: методы, проблемы и решения.
Характеристики лазерного сварочного аппарата для сварки водоизмещающих коллекторов мощностью 3000 Вт
Волоконный лазерный источник мощностью 3000 Вт
Многоосевая система движения
Вращающаяся сварочная головка
Индивидуальные приспособления
Автоматический контроль сварки
Промышленная система охлаждения и управления
Лазерная сварка против аргонодуговой сварки для водяных коллекторов
Производители водонапорных коллекторов обычно используют TIG-сварку для компонентов из нержавеющей стали и латуни. В связи с ужесточением требований к качеству сварных швов, скорости производства и стабильности партий, лазерная сварка стала альтернативным методом производства коллекторов.
| Параметр | Лазерная сварка | Сварка ВИГ |
|---|---|---|
| Подвод тепла | Низкий подвод тепла, небольшая зона термического воздействия | Чем выше подвод тепла, тем больше зона теплового воздействия. |
| Деформация сварного шва | Низкая деформация после сварки | Более высокий риск деформации у тонких компонентов. |
| Внешний вид сварного шва | Гладкие и равномерные сварные швы | Может потребоваться дополнительная финишная обработка после сварки. |
| Скорость сварки | Ускоренный процесс сварки | Более низкая скорость сварки |
| Мастерство оператора | Стандартизированная работа с сохраненными параметрами. | В значительной степени зависит от опыта сварщика. |
| режим производства, | Подходит для автоматизированного серийного производства. | Более подходит для ручного производства. |
| Стабильность сварки | Стабильное качество между производственными партиями. | Качество зависит от навыков оператора. |
Лазерная сварка подходит для производства водораспределительных коллекторов, где важны внешний вид сварного шва, герметичность и стабильность производства. Сварка TIG остается распространенным методом ручной сварки, в то время как лазерная сварка больше подходит для производителей, стремящихся к автоматизированному производству и стабильному качеству сварки.
Для получения более подробной информации о различиях, преимуществах и недостатках лазерной сварки по сравнению с TIG-сваркой, см. статью: «Лазерная сварка против традиционной сварки: различия, преимущества, стоимость и области применения».
Как выбрать аппарат для лазерной сварки водоизмещающих коллекторов?
Выбор аппарата для лазерной сварки водораспределительных коллекторов зависит от материала, конструкции изделия, требований к сварке и объема производства. Правильная конфигурация должна соответствовать типу коллектора и условиям заводского производства.
- 1. Материал: Перед выбором мощности лазера и параметров сварки определите материал коллектора. Нержавеющая сталь и латунь — распространенные материалы, используемые в производстве водяных коллекторов, и для разных материалов требуются соответствующие параметры сварки.
- 2. Толщина: Толщина материала влияет на выбор мощности лазера, скорость сварки и глубину проплавления. Для тонкостенных коллекторов может потребоваться меньшая мощность, в то время как для более толстых компонентов необходима более высокая мощность лазера.
- 3. Размеры коллектора: Длина, диаметр, количество выходных отверстий и места сварки коллектора влияют на конструкцию машины и оснастки. Для коллекторов большего размера требуется большая рабочая зона и соответствующий диапазон перемещения.
- 4. Производственная мощность: Объем производства определяет необходимый уровень автоматизации. Серийное производство обычно требует автоматической загрузки, стационарных приспособлений и сохраненных программ сварки для многократной обработки.
- 5. Требования к автоматизации: Производители могут выбирать различные уровни автоматизации в зависимости от производственных потребностей. Варианты включают ручную загрузку, автоматическое позиционирование, многопозиционную сварку и интегрированные производственные системы.
- 6. Конструкция оснастки: Конструкция оснастки напрямую влияет на точность сварки и эффективность производства. Специально разработанные оснастки удерживают трубы, клапаны и фитинги в фиксированном положении для различных моделей коллекторов.
Выбор подходящего аппарата для лазерной сварки водораспределительных коллекторов зависит от типа материала, размера компонентов, толщины свариваемого шва, объема производства и потребностей в автоматизации. Мощность лазера, конструкция зажимного устройства и система управления выбираются в зависимости от конструкции коллектора и производственного процесса.
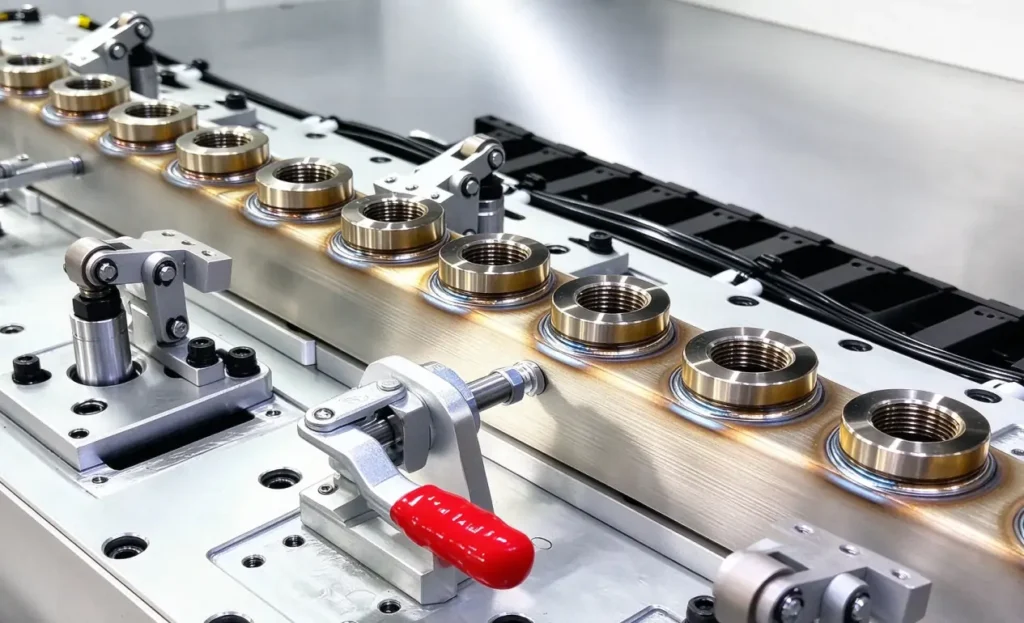
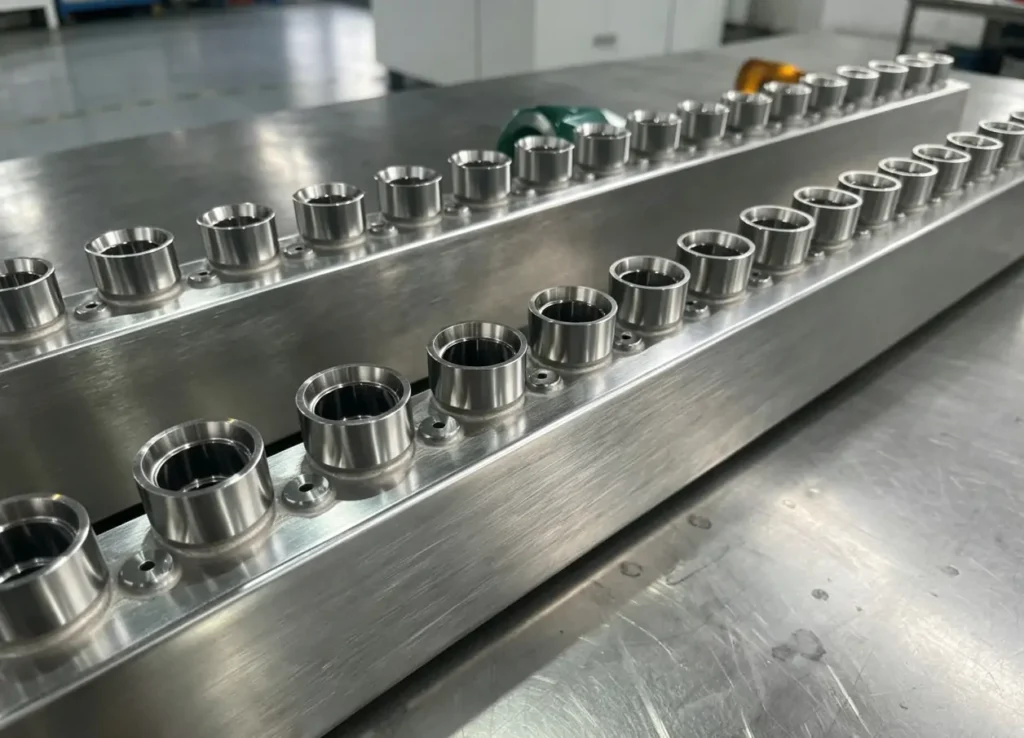
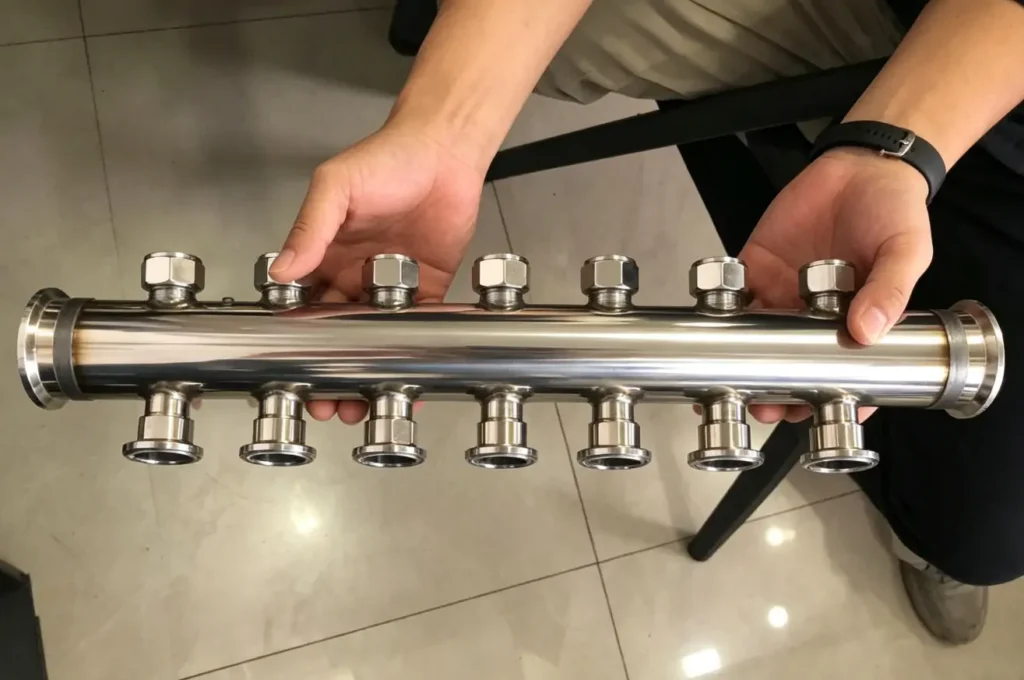
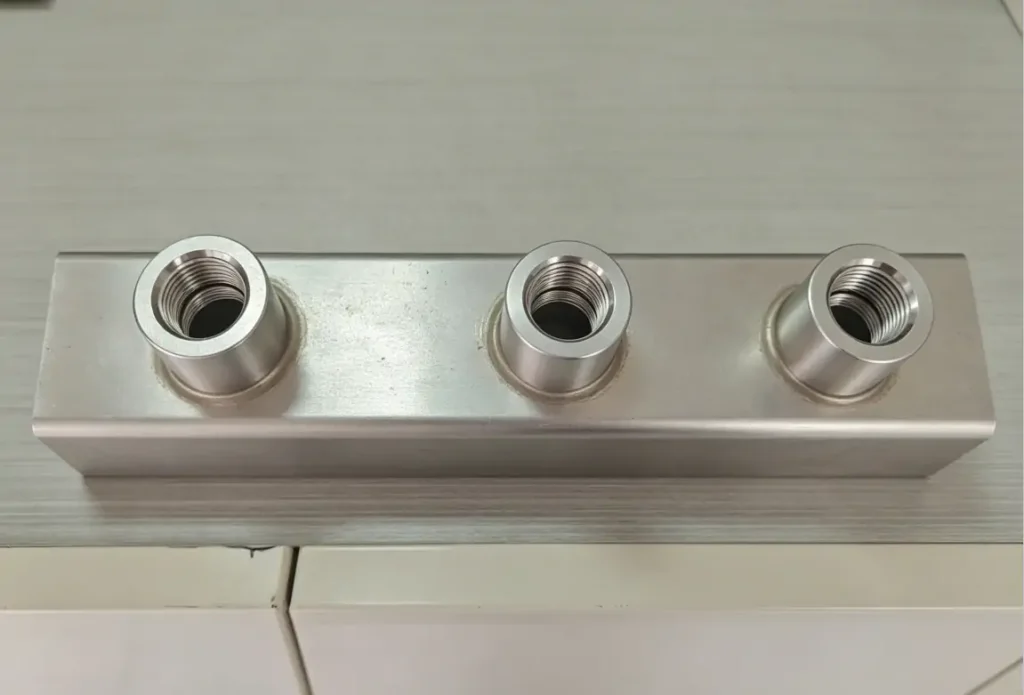
Демонстрация результатов лазерной сварки
Заключение
Лазерная сварка используется в производстве водораспределительных коллекторов, где важны стабильность сварного шва, внешний вид и герметичность. Решения для волоконной лазерной сварки мощностью 2000–3000 Вт подходят для различных производственных условий, включая стандартную сварку коллекторов и крупносерийное производство.
Аппараты для лазерной сварки водопроводных коллекторов KEMPSON используют специальные приспособления и возможности автоматизации для различных конструкций коллекторов в системах отопления, вентиляции и кондиционирования воздуха, а также в водопроводных системах.
Компания KEMPSON предлагает индивидуальные решения по лазерной сварке водораспределительных коллекторов с использованием волоконных лазерных систем мощностью 2000–3000 Вт, автоматизированных сварочных систем и производственной поддержки. Свяжитесь с нами , чтобы обсудить ваши потребности в сварке коллекторов.

FAQ
Какой метод сварки является наилучшим для водопроводных коллекторов из нержавеющей стали?
Лазерная сварка и TIG-сварка — распространенные методы сварки водопроводных коллекторов из нержавеющей стали. Лазерная сварка использует меньший подвод тепла и обеспечивает гладкие сварные швы с меньшей деформацией, в то время как TIG-сварка остается подходящей для ручной сварки и мелкосерийного производства.
Может ли аппарат лазерной сварки сваривать водопроводные коллекторы?
Да. Аппарат лазерной сварки может сваривать компоненты водопроводных коллекторов, включая магистральные трубы, ответвления, клапанные соединения и фитинги. Он широко используется при производстве коллекторов из нержавеющей стали и латуни, где требуется стабильность сварного шва и герметичность.
Какая мощность лазера необходима для сварки водоколлектора?
Необходимая мощность лазера зависит от типа материала, толщины, конструкции коллектора и объема производства. Лазерные сварочные аппараты мощностью 2000 Вт подходят для стандартной сварки коллекторов, а модели мощностью 3000 Вт используются для более высоких скоростей производства и выполнения более крупных сварочных работ.
Подходит ли лазерная сварка мощностью 3000 Вт для коллекторов из нержавеющей стали?
Да. Аппарат для лазерной сварки волоконным лазером мощностью 3000 Вт подходит для производства коллекторов из нержавеющей стали, особенно для крупных компонентов, более толстых материалов и серийного производства. Окончательный выбор мощности зависит от толщины свариваемого металла и производственных требований.
Может ли лазерная сварка предотвратить утечку воды из коллекторов?
Лазерная сварка позволяет создавать узкие и равномерные сварные швы с контролируемым проплавлением. Правильные параметры сварки, позиционирование зажимного приспособления и проверка давления после сварки являются важными факторами снижения риска утечек при производстве водопроводных коллекторов.
Какие материалы может сваривать аппарат для лазерной сварки водяных коллекторов?
Аппарат для лазерной сварки водяных коллекторов позволяет сваривать распространенные материалы, из которых изготавливаются коллекторы, включая нержавеющую сталь и латунь. Конфигурация аппарата и параметры сварки выбираются на основе свойств материала и толщины компонента.
Можно ли адаптировать сварочный аппарат под коллекторы разных размеров?
Да. Аппараты для лазерной сварки водяных коллекторов могут быть оснащены специальными приспособлениями для различных конструкций коллекторов, включая двухходовые, трехходовые, четырехходовые, шестиходовые и восьмиходовые. Смена приспособлений позволяет производить различные модели коллекторов.
В чём разница между лазерной сваркой и TIG-сваркой коллекторов?
Лазерная сварка использует концентрированный подвод тепла, обеспечивает более высокую скорость сварки и автоматизированный процесс. Сварка TIG в большей степени зависит от навыков оператора и обычно используется в ручном производстве. Выбор подходящего метода зависит от объема производства, требований к сварке и потребностей в автоматизации.