

Содержание
Введение
Лазерная сварка обеспечивает концентрированный подвод тепла, высокую скорость сварки и точный контроль зоны сварки. Понимание преимуществ и недостатков лазерной сварки имеет важное значение, поскольку к ограничениям относятся более высокие затраты на оборудование, чувствительность к зазорам в шве, зависимость технологических требований от материала и строгий контроль лазерной безопасности.
Для производителей, сравнивающих лазерную сварку с TIG или MIG сваркой, правильный выбор зависит от материала, толщины, геометрии соединения, объема производства, требований к отделке и общих эксплуатационных расходов. В этом руководстве рассматриваются преимущества и недостатки лазерной сварки, сравниваются методы сварки и объясняется, когда лазерная сварка является практичным вариантом.
Каковы преимущества лазерной сварки?
Главные преимущества лазерной сварки — высокая скорость сварки, концентрированный подвод тепла, точный контроль сварного шва и совместимость с системами автоматизации. Результаты зависят от материала, толщины, геометрии соединения и параметров процесса.
- Высокая скорость сварки: лазерная сварка обеспечивает высокую скорость перемещения по обрабатываемым заготовкам. Фактическая скорость зависит от мощности лазера, толщины материала, типа соединения и требований к глубине проплавления.
- Снижение тепловыделения и деформации: лазерный луч концентрирует энергию в небольшой области, уменьшая воздействие тепла вокруг сварного шва. Это позволяет ограничить зону термического воздействия и деформацию тонколистового металла и прецизионных деталей.
- Высокая точность и повторяемость сварки: сфокусированный луч позволяет получать узкие сварные швы. Стабильные крепления, точное позиционирование и постоянные параметры помогают поддерживать качество сварки в разных производственных партиях.
- Меньше последующей шлифовки после сварки: правильно установленные параметры лазера позволяют получить гладкие сварные швы с минимальным разбрызгиванием металла. Требования к шлифовке зависят от подгонки соединения, стандартов качества поверхности и качества сварки.
- Совместимость с системами автоматизации: Системы лазерной сварки могут интегрироваться с промышленными роботами, оборудованием с ЧПУ и производственными приспособлениями. Программируемые траектории обеспечивают повторяющиеся циклы сварки в серийном производстве.
- Тонколистовой металл и прецизионные детали: лазерная сварка подходит для многих тонколистовых компонентов, корпусов из нержавеющей стали, кухонного оборудования и прецизионных узлов. Свойства материала, толщина, конструкция соединения и глубина проплавления определяют пригодность метода.
Преимущества и недостатки лазерной сварки следует оценивать с учетом фактических производственных требований, стоимости оборудования, допусков на сварные швы и требований безопасности при работе с лазером.
Каковы недостатки лазерной сварки?
К основным недостаткам лазерной сварки относятся высокая стоимость оборудования, жесткие допуски при сварке, ограничения по материалам и строгие требования безопасности.
- Высокая первоначальная стоимость оборудования: затраты включают лазерный источник, систему охлаждения, крепежные элементы, систему вытяжки дыма и защитный кожух. Автоматизация увеличивает расходы на интеграцию.
- Чувствительность к зазорам и подгонке деталей: чрезмерные зазоры или несоосность могут привести к неполному сплавлению, некачественной сварке или прожогу. Точная оснастка и жесткие допуски на детали имеют решающее значение.
- Ограничения, связанные с материалами и конструкцией соединения: Для отражающих металлов, таких как медь и алюминий, требуются соответствующие параметры процесса. Толщина материала, теплопроводность и геометрия соединения влияют на качество сварного шва.
- Строгие требования к лазерной безопасности: лазерная сварка требует надлежащей защиты луча, блокировок безопасности, контролируемого доступа и соответствующей защиты глаз. Система удаления дыма зависит от используемых материалов и уровня выбросов.
- Тщательная настройка процесса и контроль параметров: мощность лазера, скорость сварки, положение фокуса, защитный газ и подача проволоки должны соответствовать обрабатываемой детали. Неправильные настройки могут привести к пористости, разбрызгиванию металла или неполному проплавлению.
- Ограниченная экономическая выгода для некоторых производственных задач: низкие объемы производства, частая смена оборудования и простые сварочные работы могут не оправдать инвестиции. В таких случаях сварка TIG или MIG может обеспечить более низкие затраты.
Ограничения лазерной сварки следует оценивать с учетом требований к заготовке, объемов производства, мер безопасности и общих эксплуатационных расходов.
Эффект сварки.
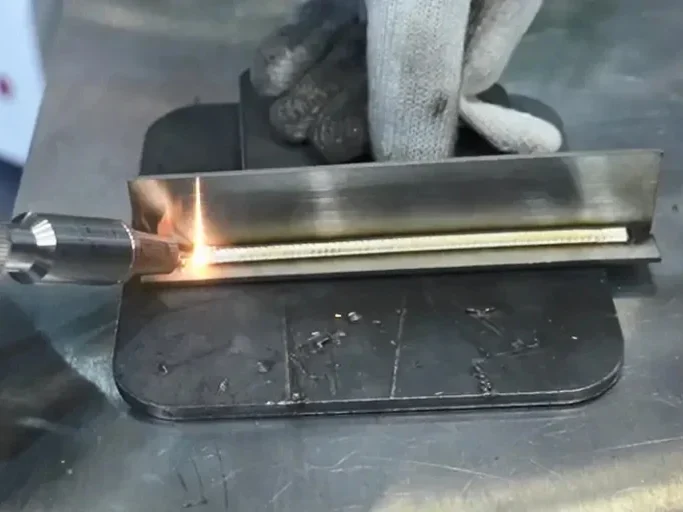
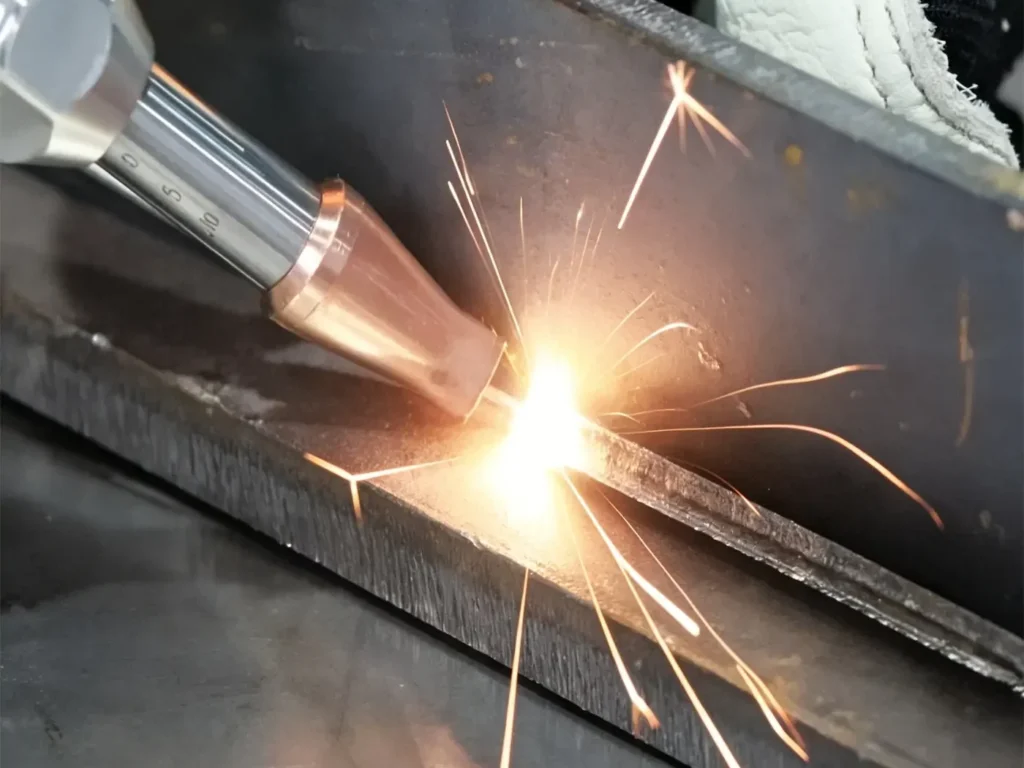
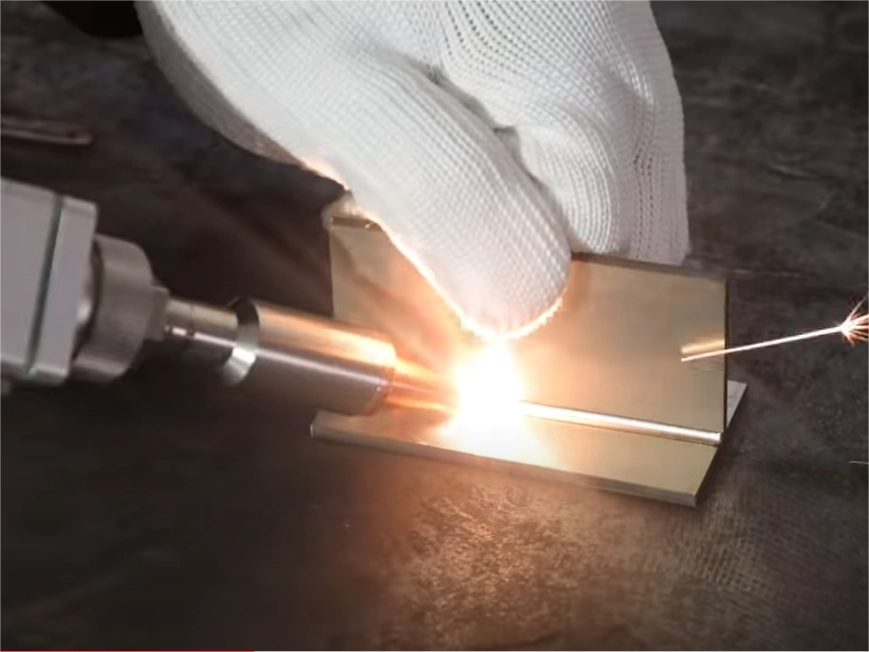
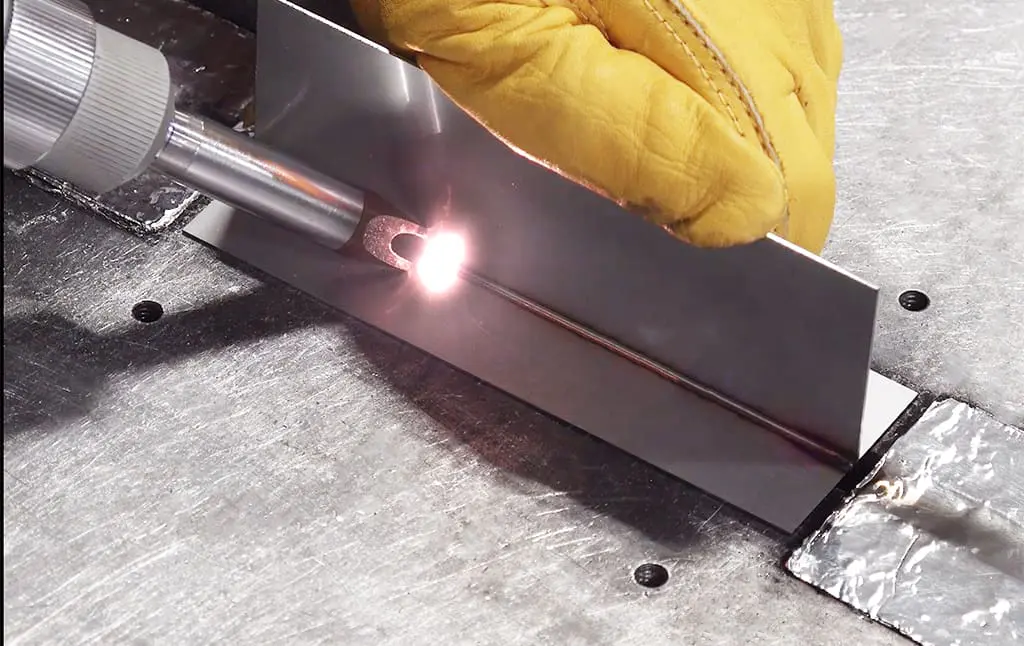
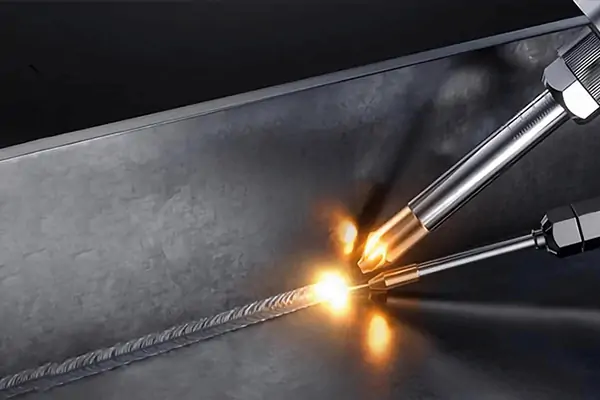
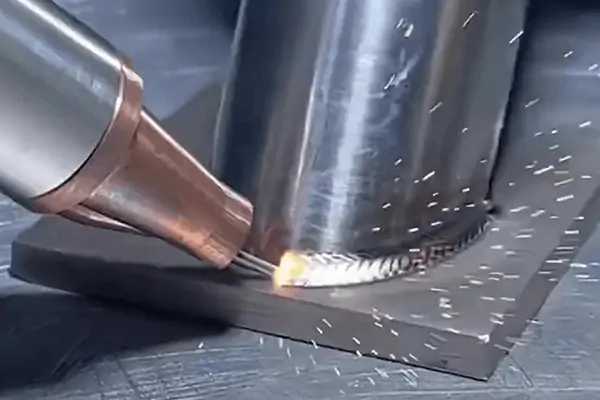
Лазерная сварка против сварки TIG и MIG
Выбор между лазерной сваркой, TIG-сваркой и MIG-сваркой зависит от скорости сварки, подводимой тепловой энергии, качества соединения, стоимости оборудования и объема производства.
| Коэффициент сравнения | Лазерная сварка | Сварка ВИГ | Сварка MIG |
|---|---|---|---|
| Скорость сварки | Высокие скорости перемещения на соответствующих соединениях | Как правило, более медленный процесс, подходит для контролируемой сварки. | Подходит для непрерывной сварки больших объемов. |
| Тепловая нагрузка | Концентрированная энергия с небольшой зоной термического воздействия при соответствующих условиях. | Точный контроль температуры оператором. | Управление осуществляется посредством тока, напряжения и скорости перемещения. |
| Совместная сборка | Требуется точная центровка и жесткий контроль зазоров. | Способен справляться с различными заболеваниями суставов, используя правильную технику. | Припойная проволока может перекрыть некоторые зазоры в соединениях. |
| Стоимость оборудования | Более высокие первоначальные инвестиции | В целом более низкая стоимость оборудования | В целом более низкая стоимость оборудования |
| Автоматизация | Хорошо подходит для роботизированных и автоматизированных систем. | Автоматизация возможна при наличии соответствующего оборудования. | Широко используется в автоматизированных производственных линиях. |
Какой процесс сварки следует выбрать?
- Лазерная сварка: подходит для высокоскоростного производства, изготовления прецизионных деталей и автоматизированной сварки с контролируемыми допусками соединения.
- TIG-сварка: подходит для тонких материалов, выполнения сложных сварных швов и работ, требующих тщательного контроля сварочной ванны.
- Сварка MIG: подходит для общего изготовления деталей, более толстых компонентов и производственных задач, требующих использования присадочного металла и гибкой подгонки соединений.
Фактические характеристики зависят от материала, толщины, конструкции соединения, требований к качеству сварного шва и условий производства. Сравните эти факторы, прежде чем выбирать процесс сварки.
Для более полного сравнения различных методов сварки см. следующие статьи:
Лазерная сварка против традиционной сварки: различия, преимущества, стоимость и области применения.
TIG-сварка, MIG-сварка и лазерная сварка алюминия: что лучше?
Сколько стоит лазерная сварка?
Стоимость лазерной сварки зависит от конфигурации оборудования, производственных требований и текущих эксплуатационных расходов. Цена покупки сама по себе не отражает общую стоимость сварки.
Факторы, влияющие на стоимость лазерного сварочного аппарата.
Цена станка варьируется в зависимости от мощности лазера, источника лазерного излучения, системы охлаждения, устройства подачи проволоки, уровня автоматизации и оборудования для обеспечения безопасности. Интеграция робототехники и изготовление нестандартных приспособлений увеличивают первоначальные инвестиции.
Эксплуатационные расходы лазерной сварки
Эксплуатационные расходы включают электроэнергию, защитный газ, расходные материалы, техническое обслуживание, оплату труда и доработку. Фактические затраты зависят от параметров сварки, времени работы, типа материала и эффективности производства.
Как оценить рентабельность инвестиций
Сравните общие эксплуатационные расходы до и после перехода на лазерную сварку. Включите в расчет затраты на рабочую силу, время сварки, шлифовку, доработку и техническое обслуживание оборудования.
Формула расчета срока окупаемости: Срок окупаемости = Первоначальные инвестиции ÷ Годовая чистая экономия
Ежегодная чистая экономия должна учитывать дополнительные эксплуатационные расходы и затраты на техническое обслуживание.
| Фактор стоимости | Данные для записи |
|---|---|
| Начальные инвестиции | Оборудование, оснастка, системы безопасности, монтаж. |
| Экономия труда | Сэкономленное количество часов в год × стоимость рабочей силы в час |
| Завершение экономии | Ежегодное снижение затрат на шлифовку и полировку. |
| Экономия на переработке | Ежегодное снижение затрат на ремонт и утилизацию. |
| Дополнительные эксплуатационные расходы | Электроэнергия, газ, расходные материалы, техническое обслуживание |
Для реалистичной оценки стоимости лазерной сварки необходимы данные о производстве реальной заготовки. Низкие объемы производства могут не оправдать инвестиции, в то время как повторяющаяся сварка и снижение требований к финишной обработке могут улучшить финансовое обоснование.
В каких случаях лазерная сварка имеет коммерческий смысл?
Лазерная сварка заслуживает внимания в тех случаях, когда производство включает в себя повторяющиеся соединения, жесткие требования к размерам, видимые швы или дорогостоящую последующую обработку после сварки. К числу таких изделий относятся корпуса из нержавеющей стали, кухонное оборудование, детали из листового металла и прецизионные узлы.
Сварка TIG или MIG может оставаться более экономичным вариантом для небольших партий, деталей неправильной формы, больших зазоров в соединениях или работ, где скорость сварки и затраты на финишную обработку мало влияют на общую себестоимость производства.
Перед выбором оборудования проведите испытания образцов, используя предполагаемый материал, толщину, конструкцию соединения и производственные параметры. Зафиксируйте глубину проплавления, внешний вид сварного шва, деформацию, время цикла и трудозатраты на финишную обработку. Сравните эти результаты с существующим процессом, чтобы определить, оправданы ли инвестиции с коммерческой точки зрения.
Дело Кемпсона показывает
Производитель, специализирующийся на компонентах из нержавеющей стали, первоначально использовал традиционную MIG-сварку, которая представляла собой многочисленные проблемы, включая высокие затраты на ручную шлифовку (примерно 120 юаней в месяц), высокие затраты на материалы (примерно 50 юаней в месяц) и низкую эффективность сварки. Кроме того, на сварку каждой детали уходило в среднем 45 минут, в то время как эффективное рабочее время составляло всего 6 часов в день. После внедрения лазерной сварки эти проблемы были легко решены: значительно повысилась эффективность сварки, существенно снизились затраты на рабочую силу и улучшилось качество сварки. [Посмотреть кейс]
Выбор лазерного сварочного аппарата от KEMPSON
Эффективность лазерной сварки зависит от толщины материала, конструкции соединения, глубины проплавления и производственных требований. Компания KEMPSON предлагает лазерные сварочные аппараты мощностью от 1,000 до 6,000 Вт с настраиваемой подачей проволоки, различными вариантами лазерного луча и многофункциональными системами обработки для различных промышленных применений.
Подберите мощность лазера в соответствии с материалом и его толщиной.
Необходимая мощность лазера зависит от основного материала, толщины пластины, типа соединения, глубины проплавления и скорости сварки. Компания KEMPSON помогает производителям оценить эти факторы перед выбором конфигурации оборудования.
Выбор мощности лазерной сварки
| Материал | Рекомендации по выбору | Доступные варианты питания |
|---|---|---|
| Нержавеющая сталь | Толщина пластины, внешний вид шва, глубина проникновения и деформация. | 1,000–6,000 Вт |
| Углеродистая сталь | Толщина, глубина проникновения, скорость перемещения и подготовка шва. | 1,000–6,000 Вт |
| алюминий | Тип сплава, отражательная способность, теплопроводность и геометрия соединения. | Конфигурация, зависящая от приложения |
Подходящий диапазон мощности зависит от конкретной обрабатываемой детали и требований к сварке. Перед окончательным выбором оборудования рекомендуется провести сварочный тест.
Рекомендуемое оборудование
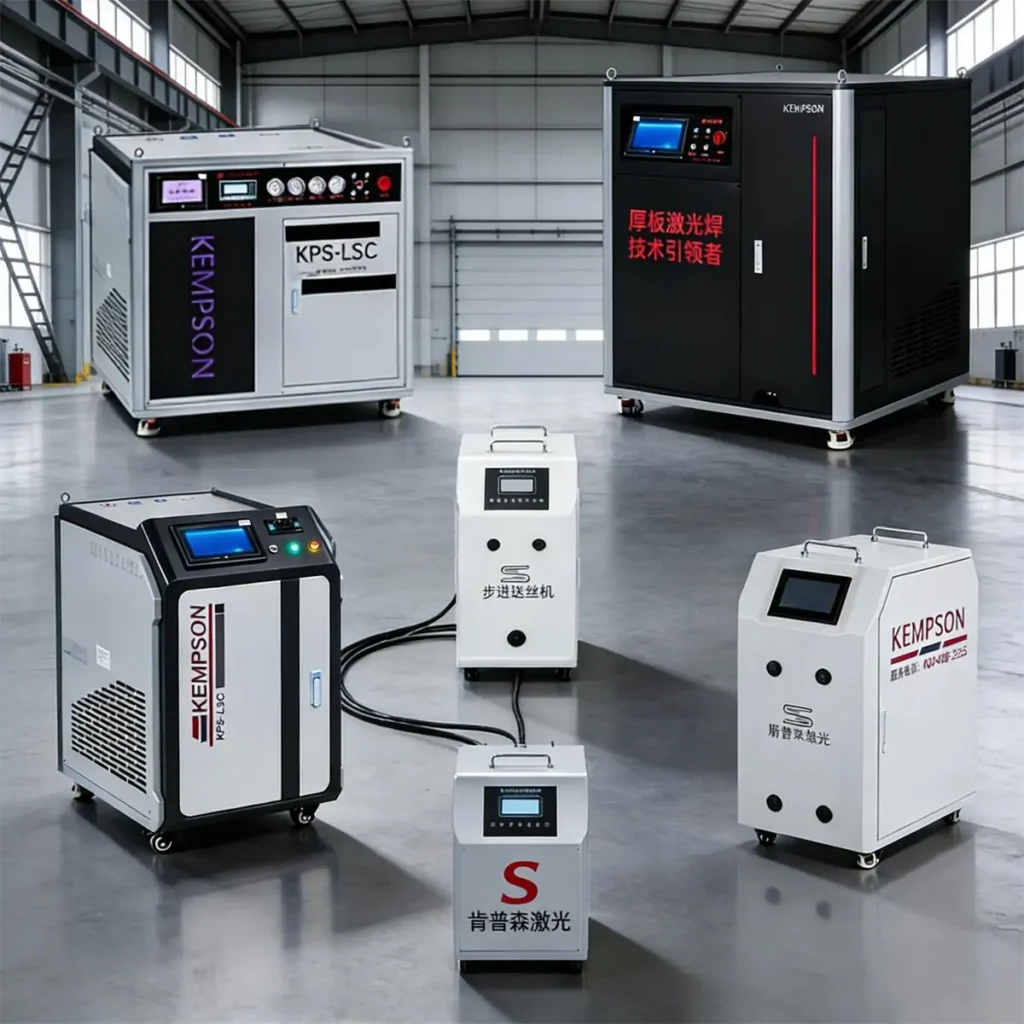
Ручной лазерный сварочный аппарат — для цехов по изготовлению металлоконструкций, обработки листового металла и общей сварки металла.
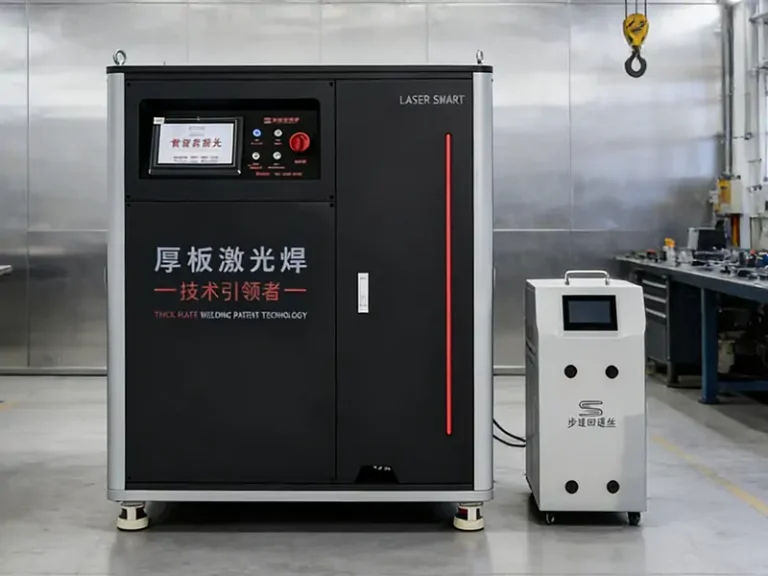
Мощный лазерный сварочный аппарат — для применений, требующих более глубокого проплавления или большей производительности.
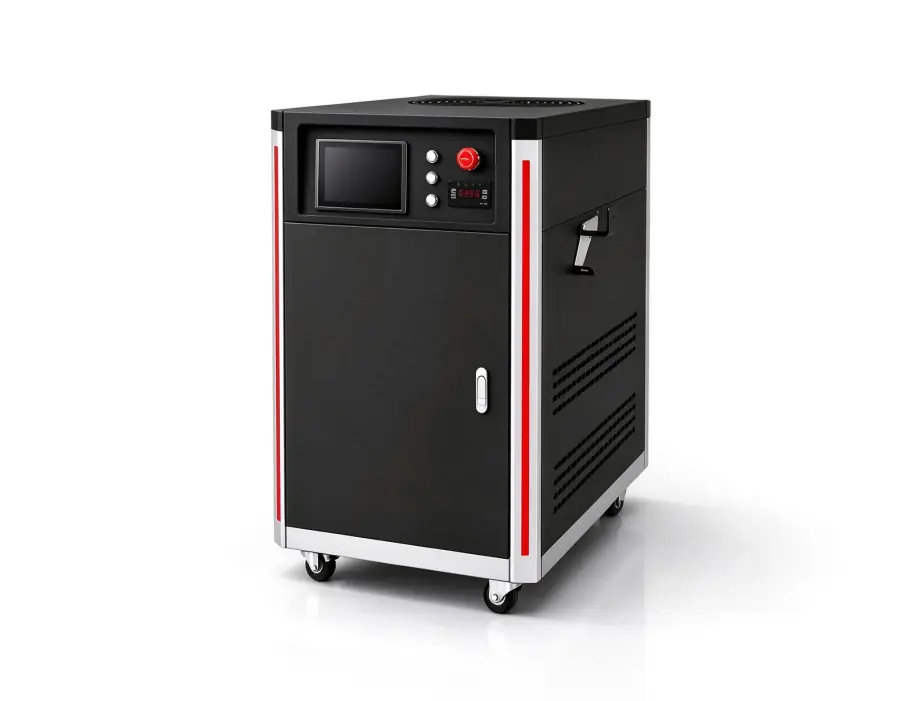
Двухлучевой лазерный сварочный аппарат мощностью 6000 Вт — для сложных сварочных работ с такими материалами, как алюминий и медь.
Настройка функций подачи проволоки и обработки.
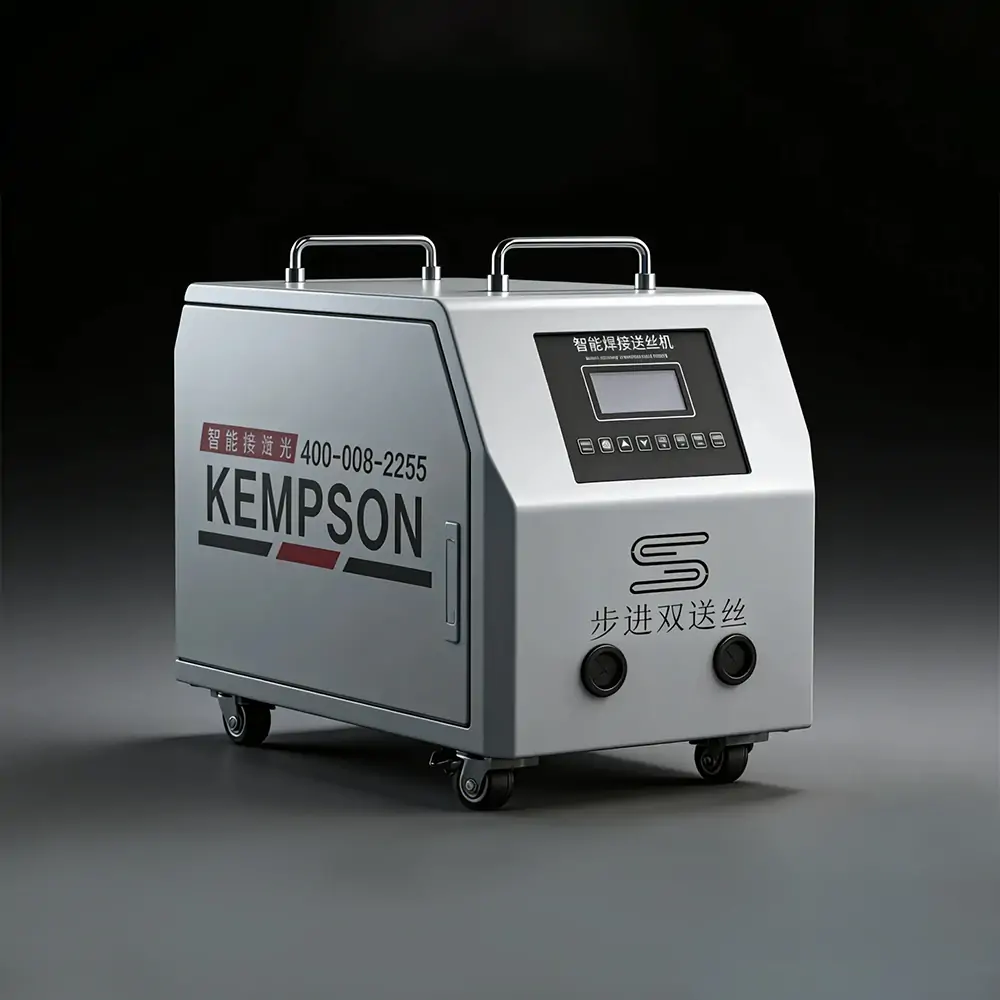
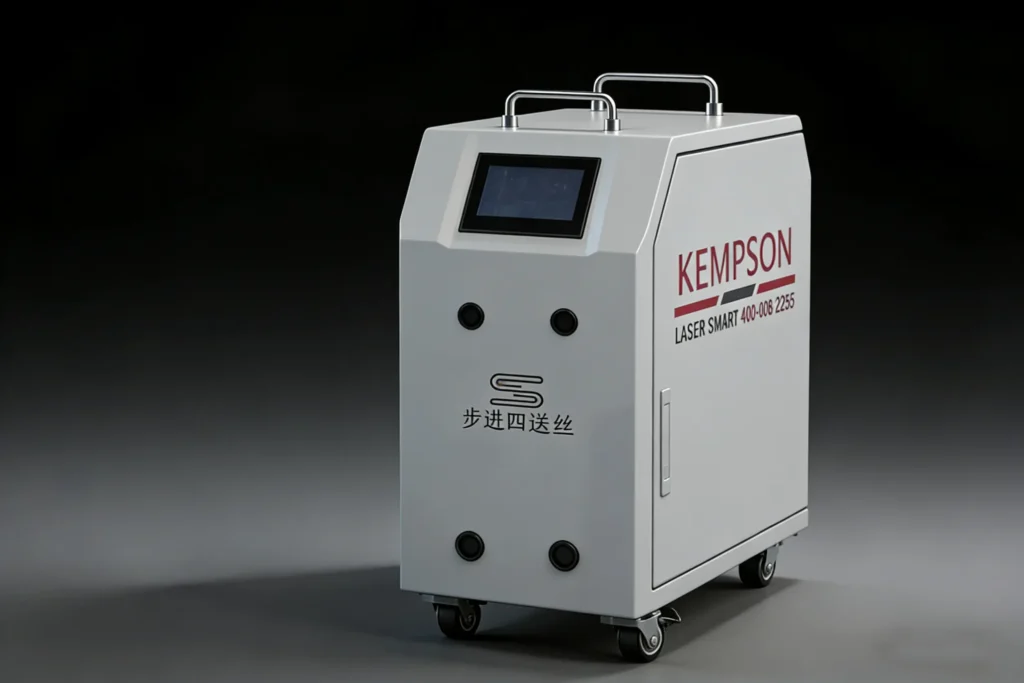
Зазоры в швах, требования к присадочному металлу, внешний вид сварного шва и методы производства влияют на конфигурацию оборудования. Компания KEMPSON может оценить, подходит ли для данного применения устройство подачи проволоки, двухлучевая установка или многофункциональная система обработки.
Параметры конфигурации
| Конфигурация | Рекомендации по применению |
|---|---|
| Механизм подачи проволоки | Для соединений, требующих использования присадочного металла или дополнительного сварочного материала. |
| Двухлучевая лазерная сварка | Для применений, требующих независимого управления центральным и кольцевым пучками. |
| Многофункциональная лазерная система | Для производственных задач, связанных со сваркой и отдельными операциями очистки или резки. |
| Индивидуальная настройка | Для конкретных размеров заготовки, конструкции соединения и условий производства. |
Сварочные подающие устройства предназначены для сварочных работ, требующих использования присадочного металла для перекрытия больших зазоров. Количество используемых проволок, параметры сварки и диаметр проволоки должны выбираться в зависимости от конкретной задачи. Для получения более подробной информации ознакомьтесь со следующими статьями:
Однопроводная и двухпроводная подача проволоки при лазерной сварке: в чем разница?
Скорость подачи сварочной проволоки при лазерной сварке: как правильно установить параметры.
Как выбрать сварочную проволоку для лазерной сварки: материал, диаметр и области применения.
Ознакомьтесь с решениями KEMPSON.
- Двухлучевой лазерный сварочный аппарат — Рассмотрите конфигурации с центральной и кольцевой балкой для сложных сварочных работ.
- Лазерный сварочный аппарат 4-в-1 — Сочетает в себе функции сварки, очистки, резки и очистки сварных швов.
Закажите проверку сварного шва вашей заготовки.
Технические характеристики оборудования сами по себе не могут подтвердить качество сварки конкретной детали. Компания KEMPSON может изучить детали применения и организовать сварочные испытания, если это необходимо. Результаты испытаний предоставляют практическую основу для обсуждения мощности лазера, параметров процесса, подачи проволоки и конфигурации оборудования.
Информация для подготовки
- Материал: нержавеющая сталь, углеродистая сталь, алюминий, медь или другие сплавы.
- Толщина пластины: Фактическая толщина каждого соединяемого компонента.
- Конструкция соединения: стыковое, нахлесточное, галтельное или другое геометрическое соединение.
- Фотографии заготовки: Четкие изображения деталей, зоны соединения и текущего результата сварки.
- Производственные требования: Целевой объем производства, длина сварочного участка, время работы и ожидаемые показатели качества отделки.
Как проходит оценка
- Предоставьте подробную информацию о заготовке — укажите материал, толщину, фотографии соединения и производственные цели.
- Ознакомьтесь с описанием приложения — обсудите диапазон мощности, требования к подаче проволоки и подходящую конфигурацию технологического процесса.
- Проведите испытание сварного шва — оцените образец в соответствии с согласованными условиями испытания, если таковые имеются.
- Проанализируйте результаты — оцените глубину проплавления, внешний вид сварного шва, деформацию и время обработки.
- Обсудите выбор оборудования — используя результаты испытаний и производственные требования, определите предлагаемую конфигурацию машины.
Заключение
Лазерная сварка подходит для многих задач точной обработки и серийного производства. При выборе процесса сварки необходимо учитывать стоимость оборудования, качество соединения, свойства материала и требования безопасности. Правильное решение зависит от обрабатываемой детали, требований к качеству сварки, объема производства и операционного бюджета.
Компания KEMPSON поставляет лазерные сварочные аппараты мощностью от 1,000 до 6,000 Вт с подачей проволоки, двухлучевым режимом и многофункциональной конфигурацией. Свяжитесь с нами, указав тип материала, толщину листа, фотографии сварного шва и производственные требования, чтобы обсудить варианты оборудования и организовать пробную сварку для вашего проекта.
Обратитесь в компанию KEMPSON за рекомендациями по оборудованию для лазерной сварки и консультациями по проектам.
FAQ
Каковы основные преимущества лазерной сварки?
Лазерная сварка обеспечивает высокую скорость перемещения, концентрированный подвод тепла, узкие сварные швы и совместимость с автоматизированным производством. На подходящих заготовках она позволяет уменьшить термическую деформацию и необходимость последующей шлифовки. Результаты зависят от материала, толщины, конструкции соединения и параметров процесса.
Какие недостатки у лазерной сварки?
К основным ограничениям относятся высокая стоимость оборудования, жесткие требования к подгонке деталей, зависимость параметров процесса от материала и строгий контроль безопасности лазера. Неправильные параметры или чрезмерные зазоры в соединении могут привести к пористости, неполному сплавлению или прожогу. Настройка оборудования также требует знания процессов лазерной сварки.
Лазерная сварка лучше сварки TIG?
Лазерная сварка подходит для высокоскоростного производства, изготовления прецизионных компонентов и применений, требующих минимальной тепловой деформации. Сварка TIG обеспечивает точный ручной контроль сварочной ванны и хорошо подходит для детальной обработки. Выбор зависит от геометрии соединения, толщины материала, внешнего вида сварного шва, объема производства и бюджета.
Лазерная сварка лучше сварки MIG?
Лазерная сварка обеспечивает более высокую скорость перемещения, узкие сварные швы и меньший подвод тепла для подходящих соединений. Сварка MIG подходит для широкого спектра работ по изготовлению металлоконструкций и позволяет компенсировать некоторые зазоры в соединениях с помощью присадочной проволоки. На выбор процесса влияют объем производства, подготовка соединения, толщина материала и стоимость финишной обработки.
Подходит ли лазерная сварка для алюминия и нержавеющей стали?
Да. Лазерная сварка позволяет соединять алюминий и нержавеющую сталь, если мощность лазера, положение фокуса, скорость перемещения, защитный газ и конструкция соединения соответствуют материалу. Высокая отражательная способность и теплопроводность алюминия требуют надлежащего контроля процесса. Марка и толщина материала должны быть оценены с помощью сварочных испытаний.
Может ли лазерная сварка справиться с зазорами между металлическими деталями?
Лазерная сварка позволяет работать с ограниченными зазорами в шве при соответствующих условиях, но чрезмерные зазоры могут привести к неполному сплавлению, нестабильному формированию сварного шва или прожогу. Присадочная проволока может помочь компенсировать некоторые зазоры. Допустимый зазор зависит от толщины материала, геометрии шва, настроек подачи проволоки и параметров сварки.
Дорого ли обходится лазерная сварка в эксплуатации?
Эксплуатационные расходы включают электроэнергию, защитный газ, расходные материалы, техническое обслуживание, оплату труда, а также любую необходимую финишную обработку или доработку. Общая стоимость одной детали также зависит от скорости сварки, объема производства и коэффициента использования оборудования. Сокращение шлифовки и уменьшение времени цикла могут частично компенсировать эксплуатационные расходы.
Стоит ли вкладывать средства в лазерную сварку для небольших производственных предприятий?
Лазерная сварка может быть выгодна для небольших производителей, выпускающих серийные детали, прецизионный листовой металл или компоненты, требующие ровных видимых швов. При небольших объемах производства, частой смене производственных мощностей и простых сварочных задачах предпочтение может отдать TIG или MIG сварке. Тестирование образцов и сравнение общей стоимости детали обеспечивают практическую основу для принятия инвестиционных решений.







