Содержание
Введение
Лазерные сварочные головки являются важными компонентами ручных лазерных сварочных систем, напрямую влияя на качество сварки, стабильность и эффективность работы. В процессе ежедневной эксплуатации могут возникать такие проблемы, как нестабильная мощность лазера, повреждение защитных линз, износ сопла и сбои в подаче проволоки, что снижает качество сварки. Понимание распространенных проблем с лазерными сварочными головками и их причин помогает операторам быстро выявлять неисправности и принимать эффективные решения.
В этой статье я расскажу о наиболее распространенных неисправностях лазерных сварочных головок и методах их устранения, включая проблемы с лазерным излучением, загрязнение линзы, повреждение сопла, проблемы с подачей проволоки, перегрев и правила технического обслуживания. Я также поделюсь практическими шагами по проверке и советами по техническому обслуживанию, которые помогут пользователям сократить время простоя и обеспечить надежную работу лазерного сварочного оборудования.

Что такое лазерная сварочная головка?
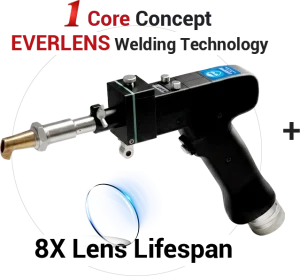
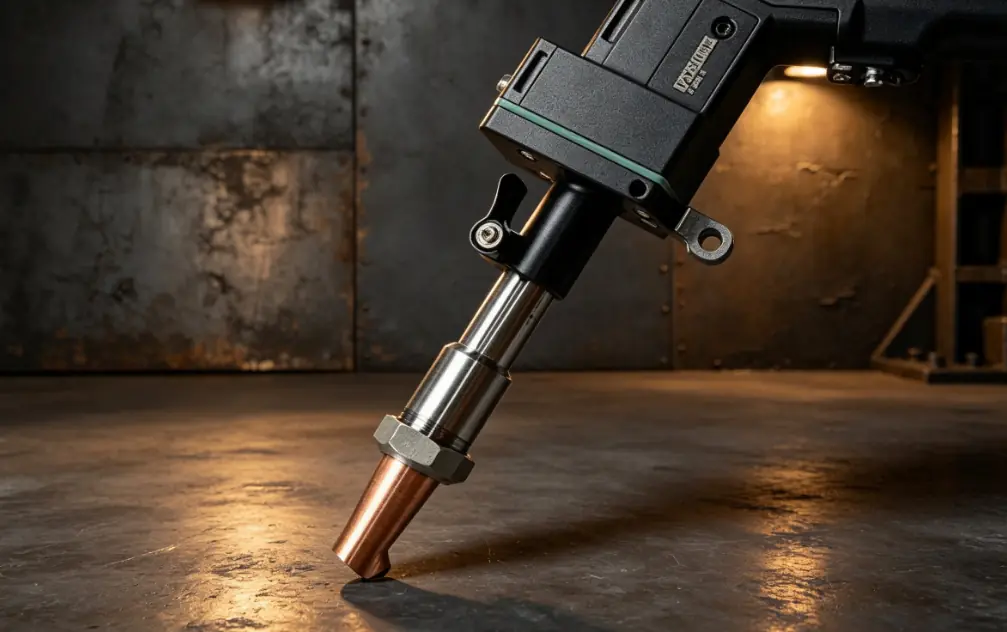
Лазерная сварочная головка — это рабочая часть, установленная на передней части лазерного сварочного пистолета . Она принимает лазерный луч, передаваемый по волоконному кабелю, фокусирует луч на заготовке и завершает процесс сварки. Сварочная головка включает в себя оптические линзы, защитную линзу, медное сопло, канал подачи проволоки и компоненты охлаждения.
Фокусирующая линза внутри сварочной головки концентрирует лазерный луч в небольшую зону сварки с диаметром пятна 0.2–0.6 мм. Сопло подает защитный газ для защиты расплавленной ванны, канал подачи проволоки подает присадочную проволоку по мере необходимости, а система охлаждения контролирует тепло, выделяемое при длительной работе.

Распространенные проблемы и решения, возникающие при лазерной сварке.
Лазерная сварочная головка является ключевым компонентом сварочной системы. Ее состояние влияет на передачу лазерного излучения, формирование сварного шва и стабильность работы. К распространенным неисправностям относятся загрязнение защитной линзы, отклонение фокуса, проблемы с подачей проволоки, проблемы с защитным газом и неисправности системы охлаждения.
Отклонение фокуса
- Проблема: Фокусирующая линза выделяет тепло во время сварки под высокой мощностью. Изменения температуры могут смещать положение фокуса, вызывая нестабильное проплавление или неравномерные сварные швы. Отклонение фокуса более чем на 0.2 мм может повлиять на качество сварки.
- Решение: Проверьте эффективность охлаждения линзового блока и откалибруйте положение фокусировки при изменении качества сварки. Поддерживайте стабильные температурные условия во время непрерывной работы.
Загрязнение защитной линзы
- Проблема: Во время работы на защитную линзу оседают брызги сварки, дым и частицы металла. Загрязненная линза снижает пропускание лазерного излучения и влияет на глубину проплавления.
- Решение: Регулярно очищайте защитные линзы и своевременно заменяйте поврежденные. Используйте надлежащую защиту с помощью защитного газа, обычно с потоком аргона 20–25 л/мин, чтобы уменьшить загрязнение.
Ознакомьтесь с областями применения и подробными характеристиками защитных линз: Защитная линза и фокусирующая линза для ручного лазерного сварочного аппарата (5+1 шт.)
Проблемы с подачей проволоки
- Проблема: Нестабильная подача проволоки приводит к неравномерному заполнению сварного шва, непостоянной ширине сварного шва и плохому внешнему виду шва. Основные причины включают неправильное давление проволоки, износ подающих роликов и блокировку путей подачи проволоки.
- Решение: Проверьте устройство подачи проволоки, подающие ролики и направляющую трубку для проволоки. Отрегулируйте скорость подачи проволоки в соответствии с мощностью лазера, скоростью сварки и требованиями к материалу.
Подробную информацию о податчиках проволоки, скорости подачи проволоки и настройках мощности см. в разделах: Податчик сварочной проволоки для лазерной сварки , Скорость подачи сварочной проволоки для лазерной сварки: как правильно установить параметры.
Проблемы с потоком защитного газа
- Проблема: Недостаточный поток защитного газа вызывает окисление и пористость в зоне сварки. Избыточный поток газа создает турбулентность и влияет на стабильность расплавленной ванны.
- Решение: Отрегулируйте поток газа и положение сопла в соответствии с процессом сварки. Поддерживайте стабильный поток аргона, обычно около 20–25 л/мин, для защиты зоны сварки.
Для достижения лучшего качества сварного шва во время сварки часто используется защитный газ. Подробнее о классификации и применении газов читайте здесь: Аргон против азота для лазерной сварки: какой газ следует использовать?
Сбой системы колебаний
- Проблема: Механизм осцилляции контролирует движение лазерного луча. Неисправная система приводит к неравномерным сварочным швам и нестабильному распределению тепла, особенно при сварке алюминия и заполнении зазоров.
- Решение: Проверьте колебательный двигатель, систему управления и параметры сварки. Отрегулируйте ширину и частоту колебаний в зависимости от толщины материала и скорости сварки.
Отказ системы охлаждения
- Проблема: Недостаточное охлаждение повышает температуру оптических и механических компонентов. Длительная эксплуатация в условиях высоких температур приводит к изменению фокусировки и износу компонентов, особенно при мощности лазера выше 3 кВт.
- Решение: Перед началом работы проверьте температуру охлаждающей жидкости и расход воды. Поддерживайте температуру охлаждающей системы на уровне 20–25 °C, чтобы предотвратить перегрев во время сварки.
Выход из строя лазерных сварочных головок происходит главным образом в оптических деталях, расходных материалах, системах подачи проволоки и системах охлаждения. Регулярный осмотр и правильная настройка параметров сокращают время простоя оборудования и обеспечивают стабильную производительность сварки.
Контрольный список для устранения неполадок сварочной головки лазера
Неисправности сварочной головки лазера в основном связаны с оптическими компонентами, механическими деталями, подачей газа, подачей проволоки и системами охлаждения. Следующий контрольный список содержит перечень распространенных проблем, возможных причин и методов устранения неисправностей для быстрой диагностики.
| Проблема | Возможная причина | Проверка и решение |
|---|---|---|
| Низкая мощность лазера или нестабильная сварка | Загрязнение защитной линзы, повреждение линзы, загрязнение оптического тракта | Проверьте защитное стекло на наличие пыли, брызг или следов ожогов. Очистите стекло или замените его, если оно повреждено. |
| Неровный сварной шов или плохое проплавление | Отклонение фокуса, неправильная юстировка лазера, некорректные параметры сварки. | Проверьте положение лазерного пятна и отрегулируйте фокус. Точность фокусировки должна составлять ±0.05 мм. |
| Повреждение сопла сварочной головки | Столкновение, высокая температура, длительный износ | Проверьте состояние форсунки. Замените форсунку, если она деформирована, изношена или имеет трещины. |
| Черная поверхность сварного шва или чрезмерное задымление | Недостаточное количество защитного газа, неправильное направление потока газа, засорение сопла. | Проверьте давление газа и состояние сопла. Отрегулируйте поток защитного газа, обычно 8–15 л/мин для стабильной защиты. |
| Неравномерная подача проволоки или непостоянная ширина сварного шва. | Неисправность подающего механизма проволоки, износ подающих роликов, неправильное давление проволоки. | Проверьте устройство подачи проволоки, подающие ролики и траекторию движения проволоки. Отрегулируйте скорость подачи проволоки и давление подачи в соответствии с условиями сварки. |
| Перегрев сварочной головки | Неисправность системы охлаждения, недостаточный поток охлаждающей жидкости, высокая рабочая температура. | Проверяйте температуру охлаждающей жидкости, уровень воды и циркуляцию. Поддерживайте температуру охлаждающей жидкости в пределах 20–25 °C во время работы. |
| Нет выхода лазера | Сигнализация источника лазерного излучения, проблема с кабельным соединением, поврежденные оптические компоненты. | Проверьте состояние лазерного источника, подключение питания и внутренние оптические компоненты. При необходимости замените поврежденные компоненты. |
| Мощность лазера снижается во время работы. | Изношенный лазерный источник, загрязненная линза, неэффективное охлаждение | Проверьте выходную мощность лазера и оптические компоненты. Осмотрите систему охлаждения, если мощность падает во время непрерывной сварки. |
| Частые сигналы тревоги сварочной головки | Ненадежные соединения, ошибки датчиков, нестабильная рабочая среда | Проверьте электрические соединения, датчики и условия эксплуатации. Поддерживайте рабочую температуру в пределах 15–30 °C. |
Регулярно проверяйте компоненты лазерной сварочной головки и своевременно устраняйте неполадки, чтобы избежать дефектов сварки и ненужных простоев оборудования.
Как предотвратить проблемы со сварочной головкой лазерного аппарата?
- Регулярно очищайте защитную линзу — проверяйте защитную линзу до и после сварки. Своевременно удаляйте пыль и брызги, чтобы предотвратить потерю мощности лазера и дефекты сварки.
- Своевременно заменяйте расходные детали — регулярно осматривайте сопла, защитные линзы и другие изнашиваемые детали. Заменяйте поврежденные компоненты, чтобы избежать нестабильного качества сварки.
- Поддерживайте систему охлаждения в исправном состоянии — регулярно проверяйте температуру охлаждающей жидкости, уровень воды и условия её циркуляции. Обеспечьте нормальную работу системы охлаждения во время непрерывной сварки.
- Проверьте систему подачи проволоки — следите за чистотой пути подачи проволоки и проверяйте подающие ролики, давление проволоки и скорость подачи, чтобы предотвратить нестабильную подачу проволоки.
- Используйте правильные параметры сварки — установите соответствующую мощность лазера, скорость сварки, положение фокуса и скорость подачи проволоки в соответствии с толщиной материала и требованиями к сварке.
- Поддерживайте чистоту рабочей зоны — уменьшите количество пыли, металлических частиц и брызг сварки вокруг оборудования, чтобы защитить оптические компоненты и внутренние детали.
- Регулярно проводите осмотр оборудования — проверяйте соединения, датчики и механические детали, чтобы выявить ослабленные или поврежденные компоненты до того, как возникнут проблемы в работе.
Когда следует заменять сварочную головку лазерного аппарата?
1. Нестабильная лазерная мощность: Если после очистки и регулировки лазерная мощность остается нестабильной, замените сварочную головку.
2. Низкое качество сварки: Замена требуется, если дефекты сварки, такие как плохое проплавление, неровные швы или чрезмерное разбрызгивание металла, не могут быть устранены путем корректировки параметров.
3. Повреждены оптические компоненты: Замените сварочную головку, если внутренняя линзовая система или ключевые оптические элементы повреждены и не подлежат ремонту.
4. Частые отказы оборудования: Повторяющиеся сигналы тревоги, ошибки сигнала или нестабильная работа указывают на то, что сварочную головку, возможно, необходимо заменить.
5. Высокие затраты на техническое обслуживание: Замена сварочной головки, когда затраты на ремонт и время простоя превышают целесообразность дальнейшего технического обслуживания.
Заключение
Производительность лазерной сварочной головки напрямую влияет на качество сварки и работу оборудования. Такие проблемы, как загрязнение линзы, износ сопла, сбои в подаче проволоки и проблемы с охлаждением, следует своевременно выявлять и устранять, чтобы избежать дефектов сварки и простоев производства.
Компания KEMPSON предлагает надежные решения для лазерной сварки и комплектующие для сварочных головок для различных промышленных применений. Если вам необходима техническая поддержка, подбор оборудования или запасные части, свяжитесь с нами для получения профессиональной помощи.

FAQ
Какие распространенные проблемы возникают при использовании лазерной сварочной головки?
К распространенным проблемам относятся загрязнение защитной линзы, повреждение сопла, нестабильная подача проволоки, отклонение фокуса, сбой в системе охлаждения и нестабильная мощность лазерного излучения.
Почему моя лазерная сварочная головка не обеспечивает стабильные сварные швы?
Нестабильное качество сварки обычно вызвано загрязнением линз, неправильным положением фокуса, некорректными параметрами сварки или нестабильной подачей проволоки.
Как часто следует чистить линзу сварочной лазерной головки?
Защитную линзу следует регулярно проверять и очищать всякий раз, когда на ее поверхности появляется пыль, дым или брызги сварки.
Что вызывает перегрев сварочной головки лазера?
Перегрев в основном вызван недостаточным потоком охлаждающей жидкости, нарушением циркуляции воды или непрерывной работой при высокой мощности лазера.
Почему необходимо заменять сопло лазерной сварочной головки?
Сопло может деформироваться или изнашиваться после длительного использования или столкновения, что влияет на поток защитного газа и качество сварки.
Как устранить неисправность сварочной лазерной головки при низкой мощности лазера?
Для выявления причины отключения питания проверьте защитную линзу, оптические компоненты, состояние лазерного источника и систему охлаждения.
Как долго служит сварочная головка для лазерной сварки?
Срок службы зависит от мощности лазера, условий эксплуатации, частоты работы и состояния технического обслуживания.
Можно ли отремонтировать поврежденную лазерную сварочную головку?
Некоторые детали, такие как защитные линзы, сопла и компоненты подачи проволоки, могут быть заменены. Поврежденная внутренняя оптическая система может потребовать замены сварочной головки.