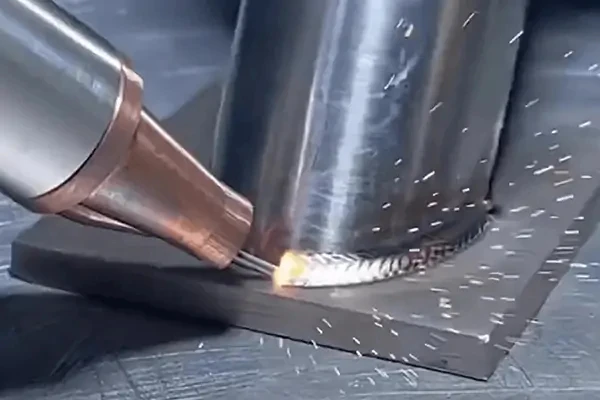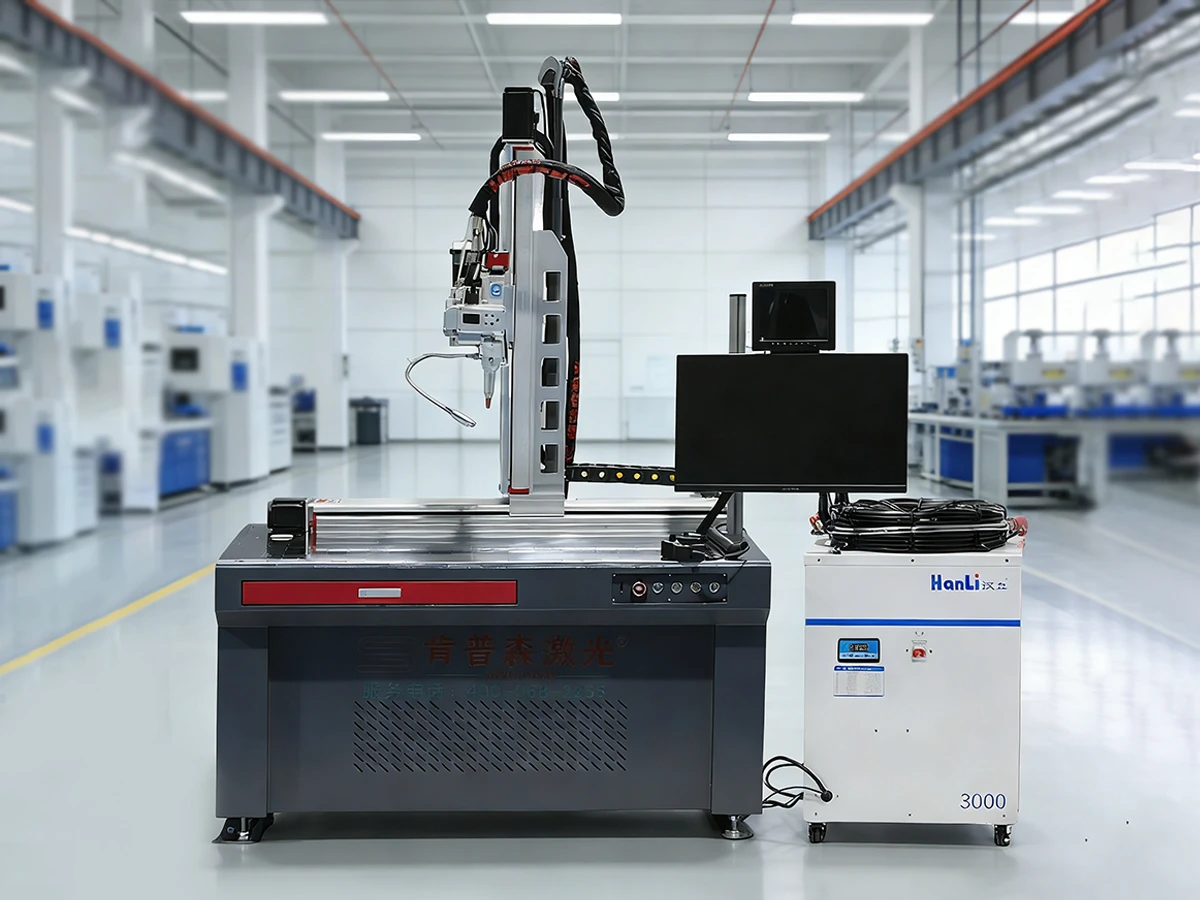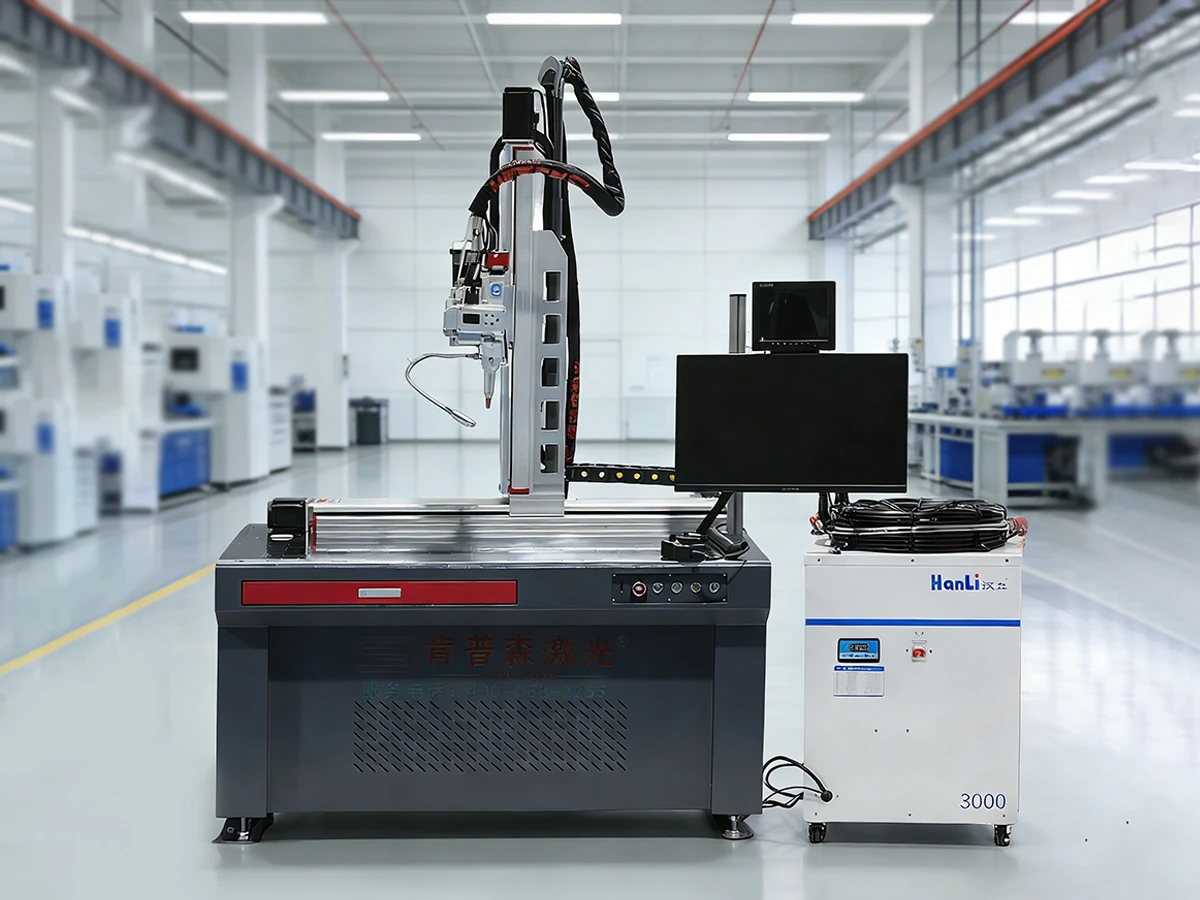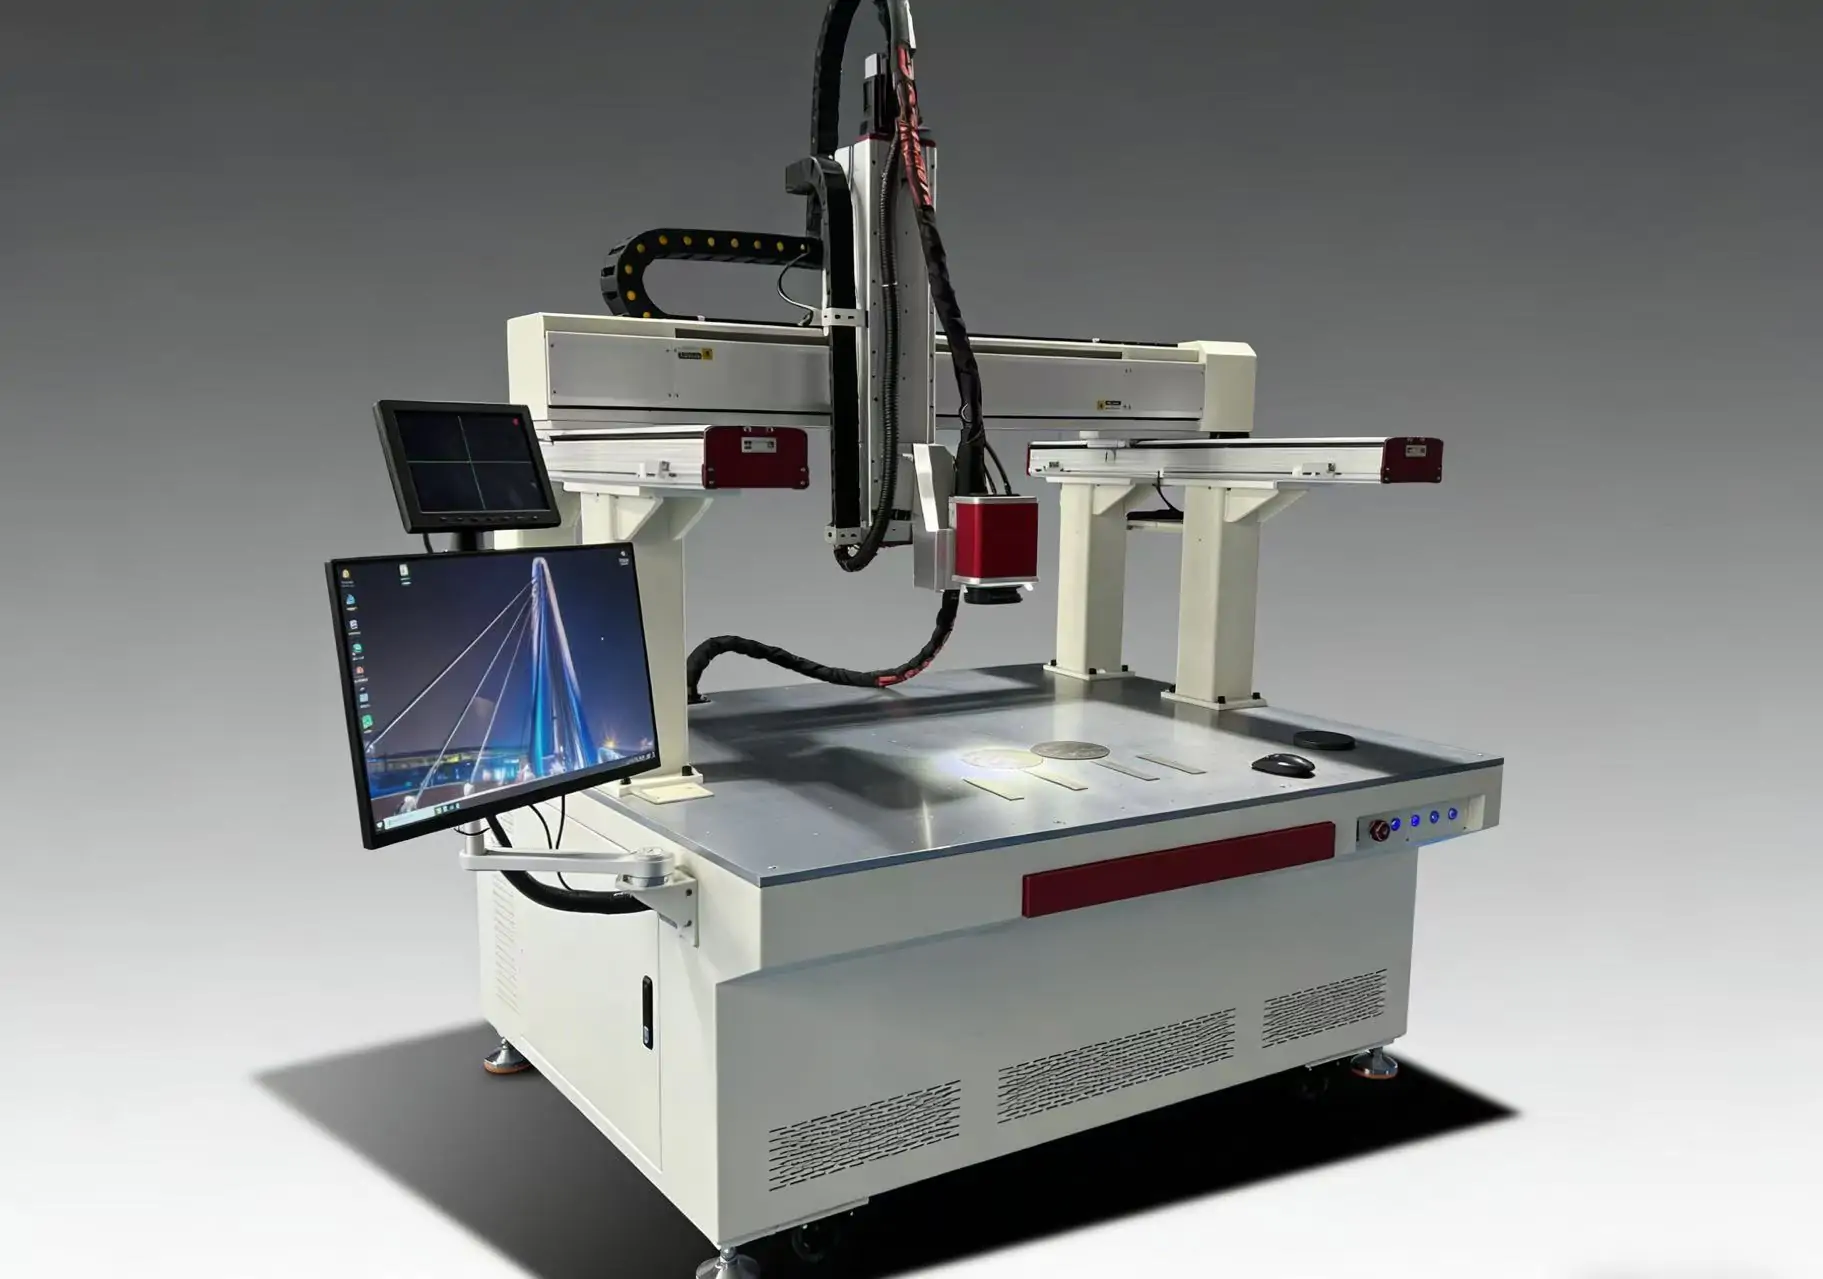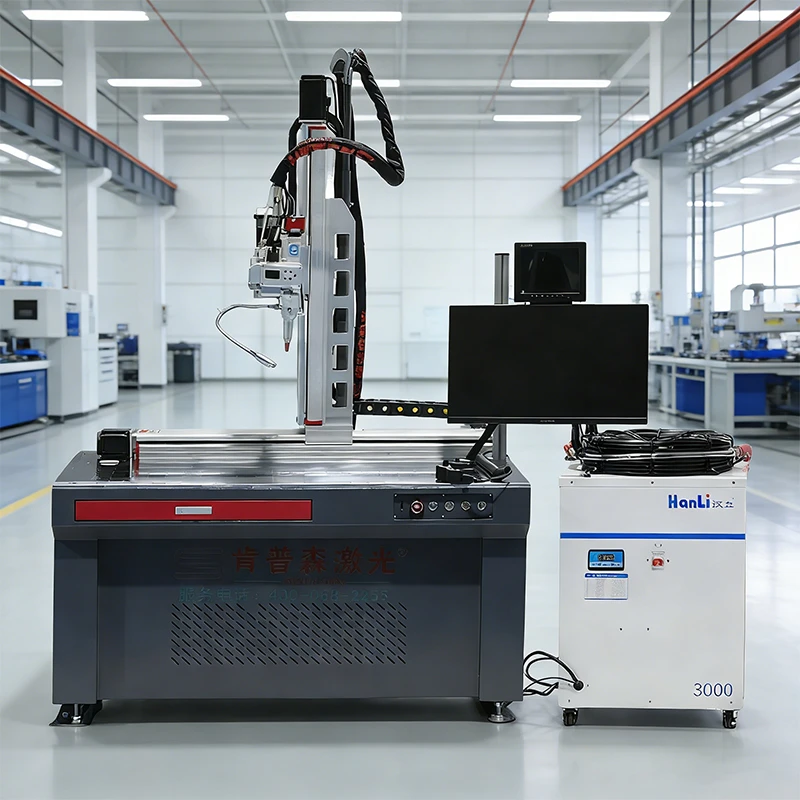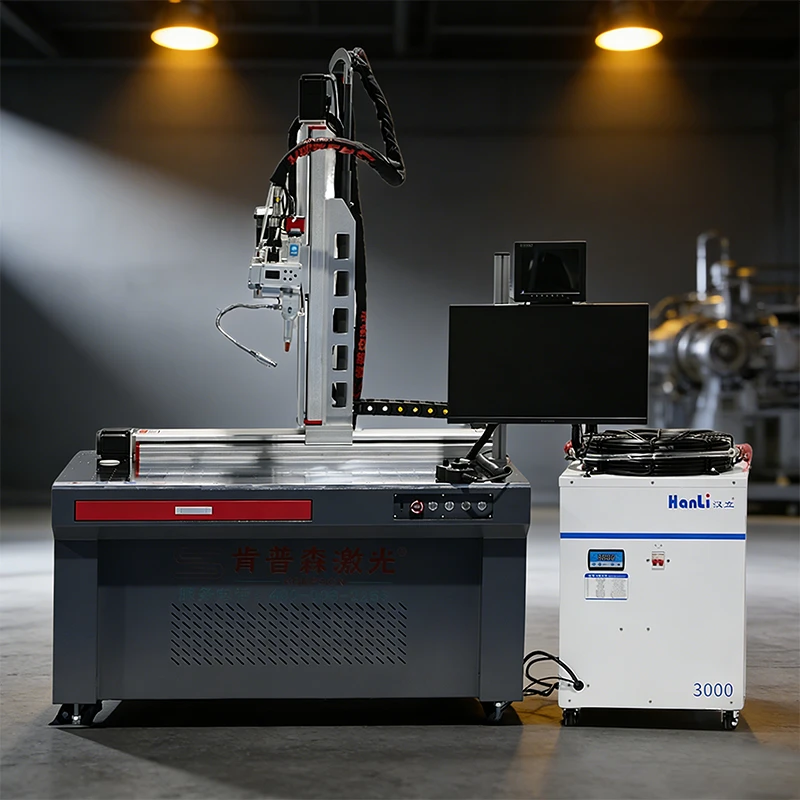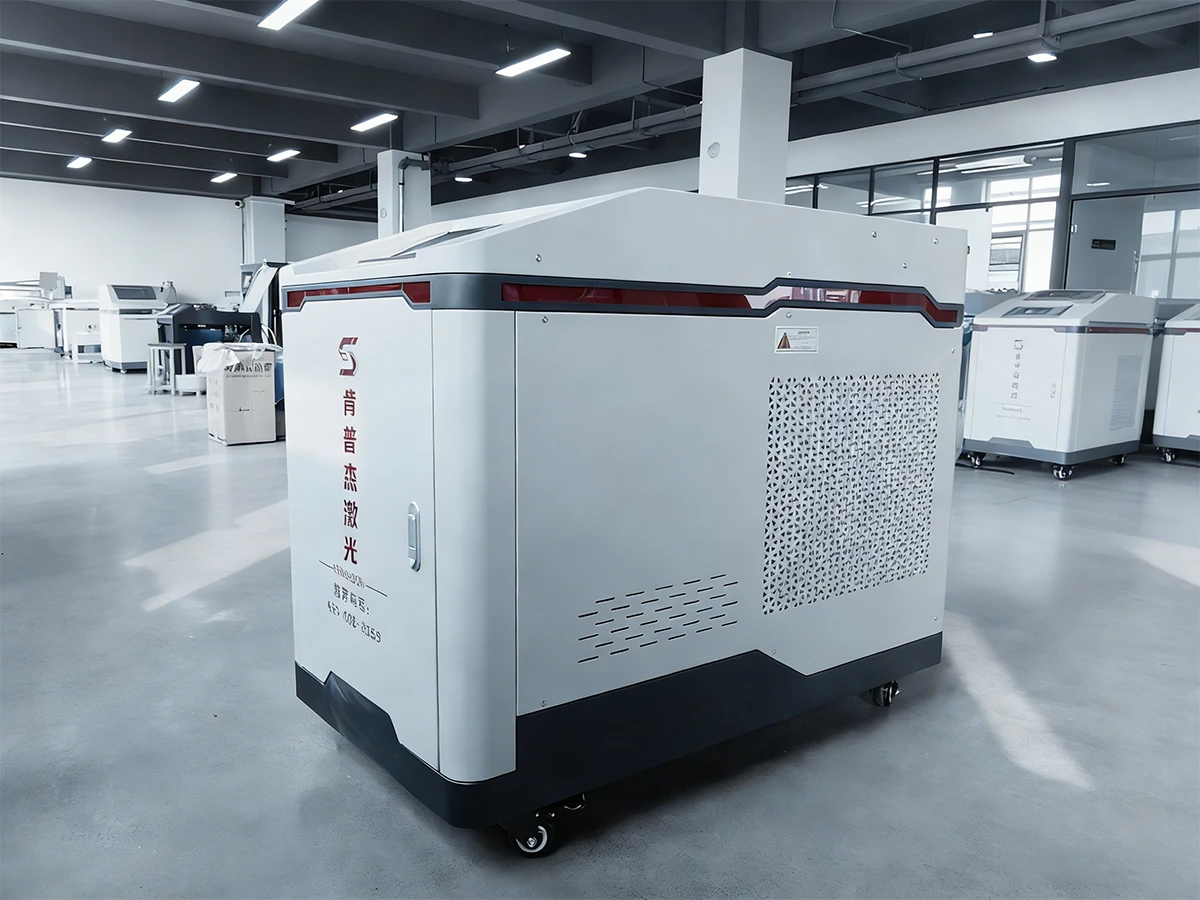
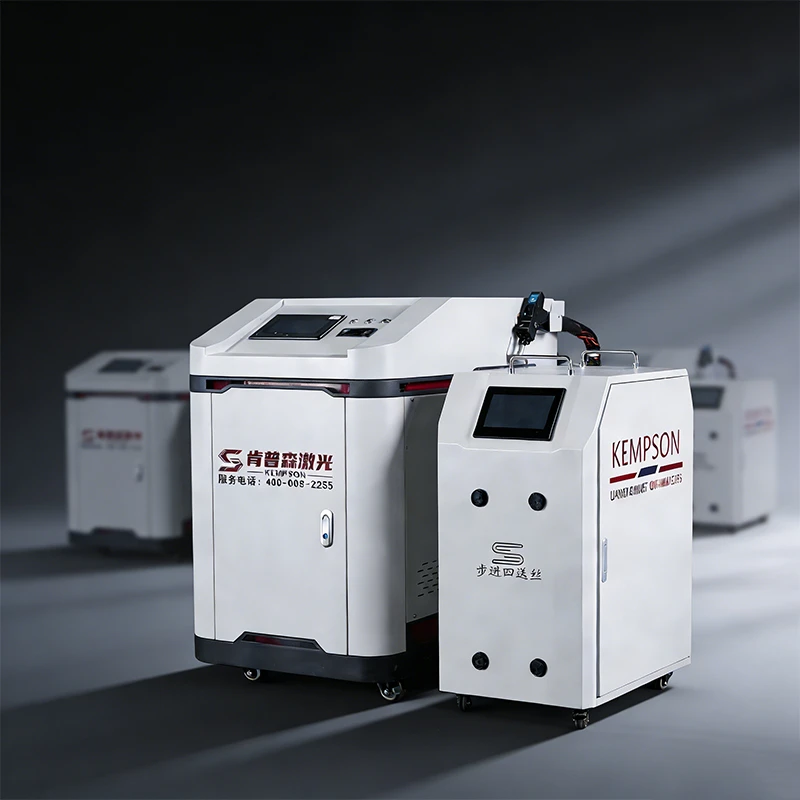
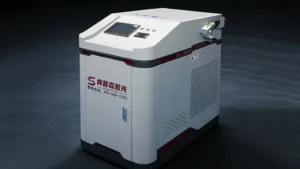
Гибридная алюминиево-стальная конструкция сочетает в себе алюминиевые сплавы и сталь для снижения веса при сохранении прочности. Для соединения этих разнородных металлов с обеспечением стабильного качества сварки и контролируемым тепловым воздействием используется лазерный сварочный аппарат для гибридных алюминиево-стальных конструкций, что делает его пригодным для изготовления легких многокомпонентных узлов.
Гибридные конструкции из алюминия и стали широко используются в электромобилях, корпусах аккумуляторных батарей, железнодорожном транспорте, аэрокосмической отрасли и других отраслях, где одинаково важны снижение веса, структурная прочность и эффективность производства.
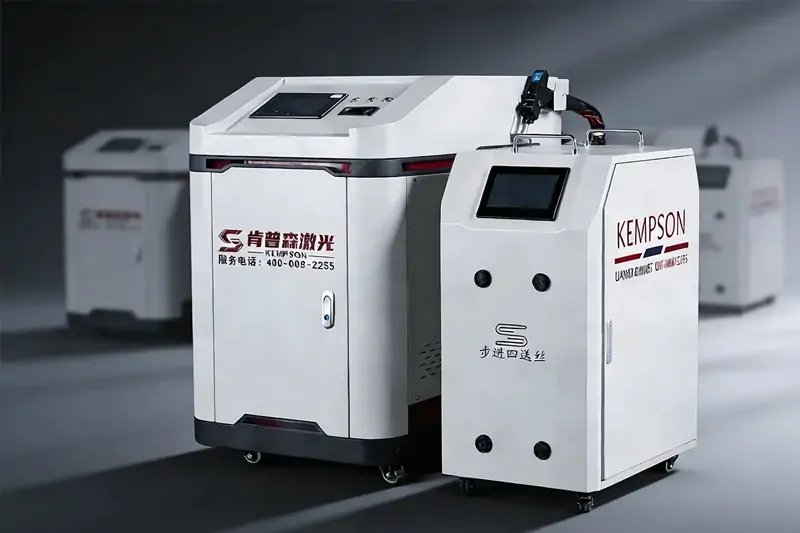
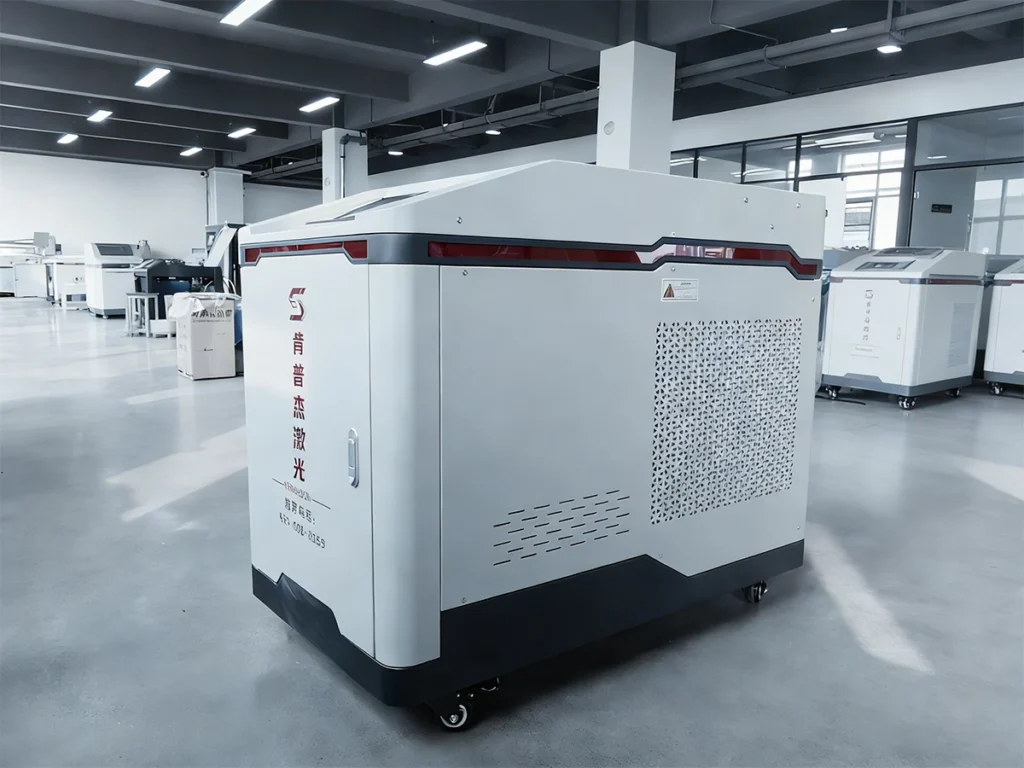
Аппарат лазерной сварки для гибридных алюминиево-стальных конструкций используется для соединения алюминия и стали в легких многокомпонентных сборках. Алюминий и сталь имеют разные температуры плавления, теплопроводность и коэффициенты теплового расширения, что затрудняет формирование стабильного соединения при использовании традиционных методов сварки. Лазерная сварка использует контролируемый подвод тепла и стабильную передачу энергии для соединения разнородных металлов в промышленном производстве.
| Проблемы сварки | Решение для лазерной сварки |
|---|---|
| Различия в температурах плавления, теплопроводности и коэффициенте теплового расширения алюминия и стали. | Стабильный подвод тепла с помощью системы водяного охлаждения снижает перегрев и деформацию. |
| Образование хрупких интерметаллических соединений (FeAl₃, Fe₂Al₅) | Контролируемый ввод энергии помогает ограничить чрезмерный рост межмышечных волокон в суставе. |
| Низкая прочность соединения и образование трещин при традиционной сварке | Обеспечивает стабильную расплавленную ванну и равномерное проникновение для повышения прочности соединения. |
| Сложности сварки деталей разной толщины и с различными зазорами при сборке. | Регулируемая мощность и подача проводов обеспечивают гибкую работу на месте. |
| Низкая эффективность ручных сварочных работ. | Высокая скорость сварки по сравнению с традиционной TIG/MIG сваркой. |
| Накопление тепла при непрерывной работе в ручном режиме | Система водяного охлаждения обеспечивает стабильную работу и снижает термическую усталость горелки. |
| Риск окисления поверхности и коррозии в соединениях алюминий-сталь | Защита защитным газом и стабильное формирование сварного шва повышают качество соединения. |
Лазерная сварка используется для изготовления гибридных конструкций из алюминия и стали с целью решения проблем контроля температуры, образования хрупких фаз и структурной нестабильности при соединении разнородных металлов. Она применяется в облегченных конструкциях автомобилей, аккумуляторных системах, железнодорожном транспорте и аэрокосмической отрасли.
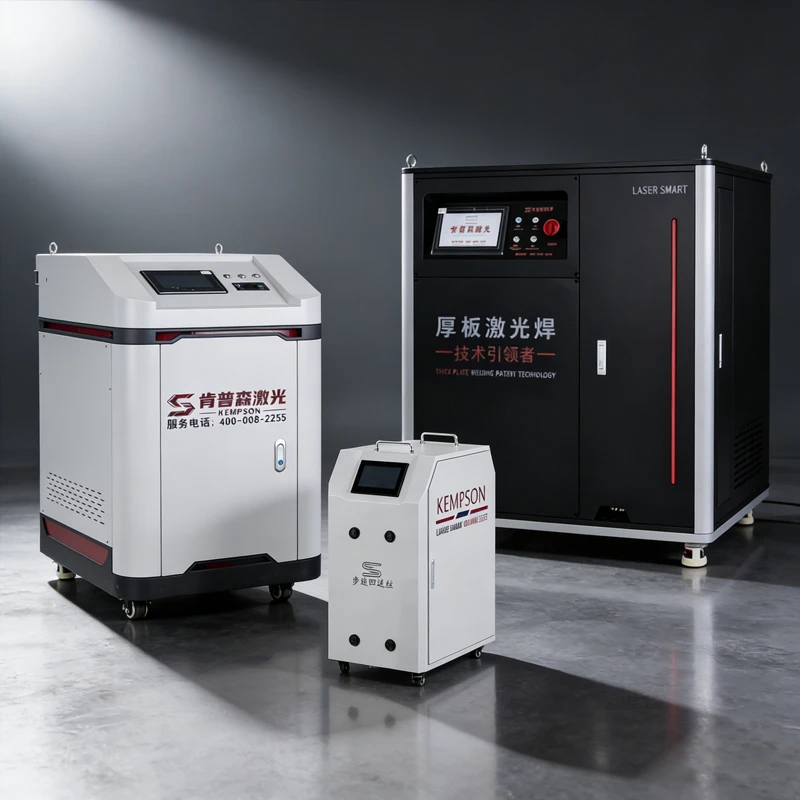
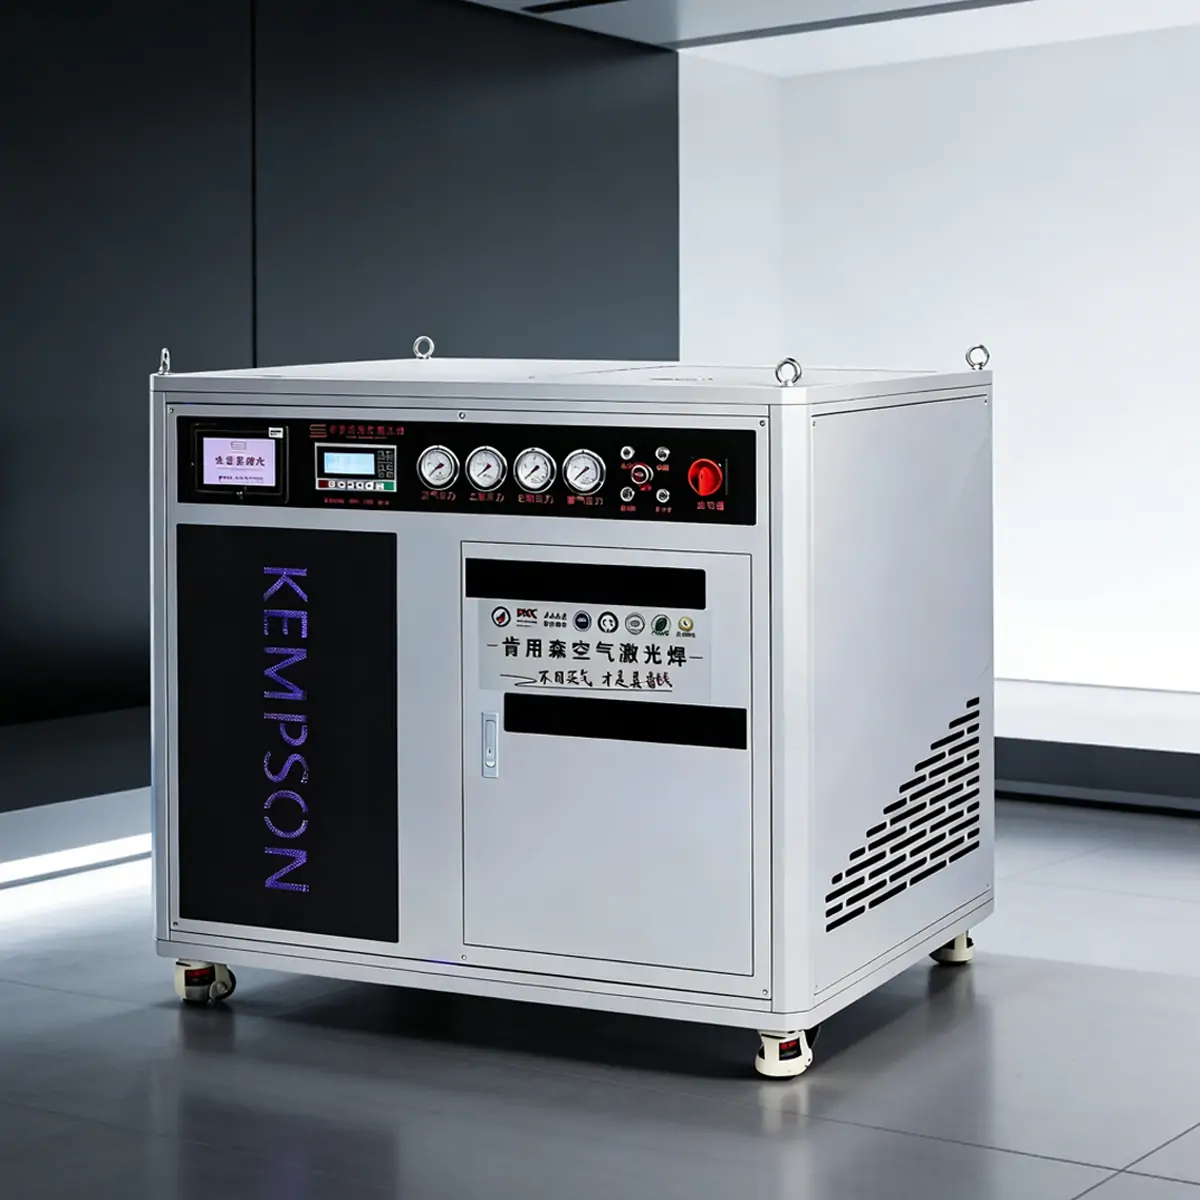
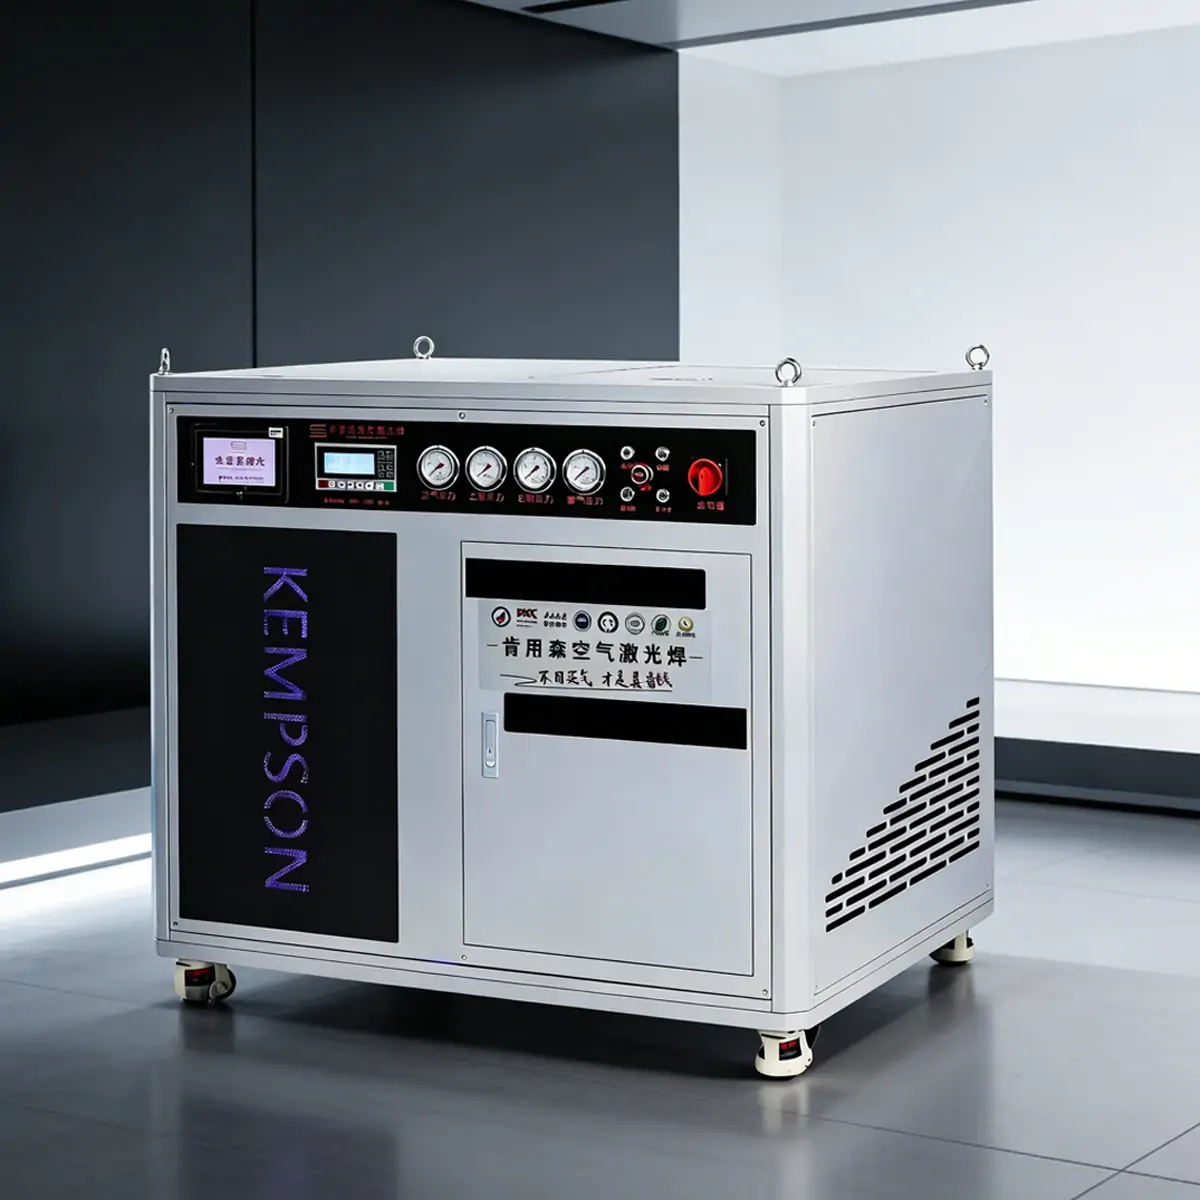
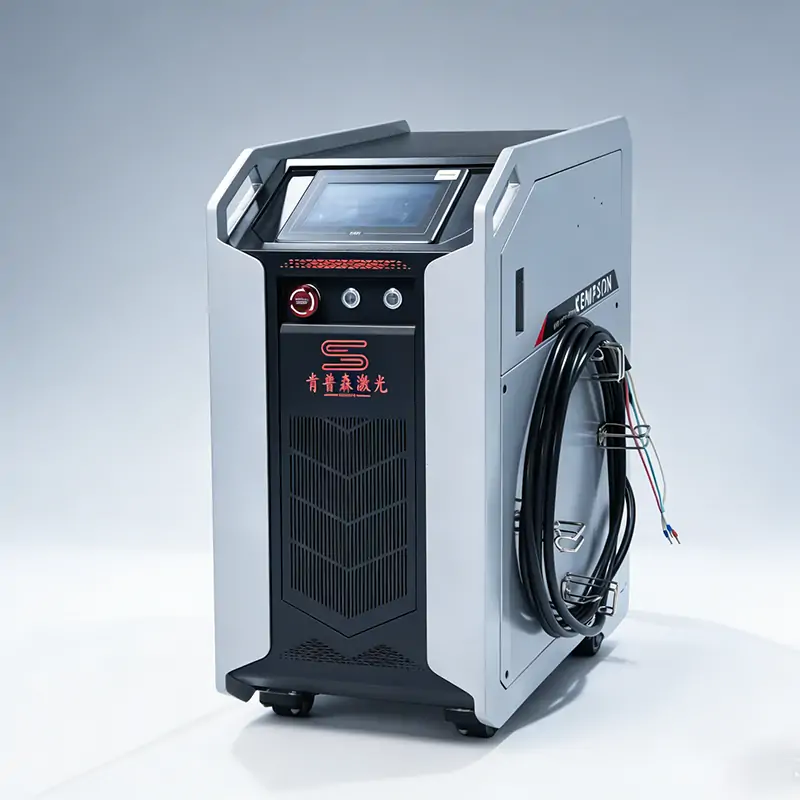
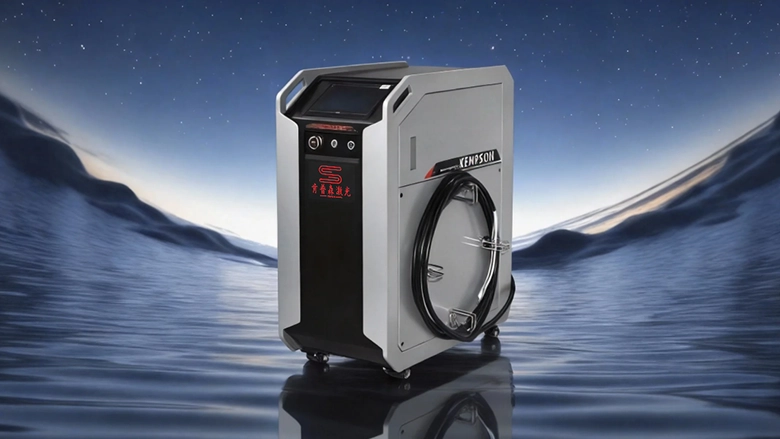
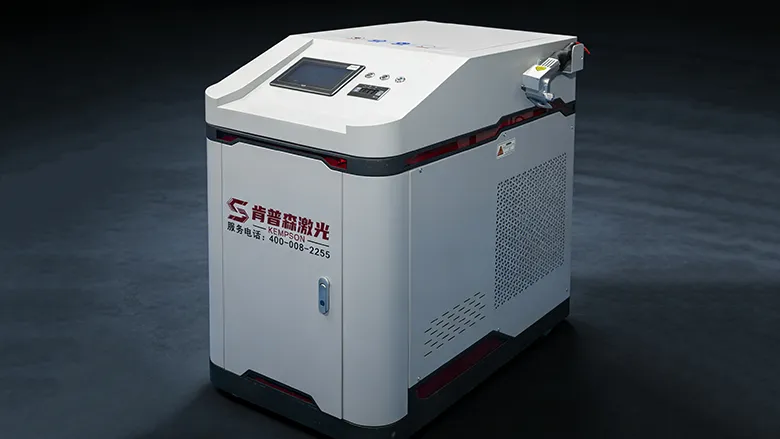
Для более толстых гибридных конструкций из алюминия и стали компания Kempson предлагает промышленный лазерный сварочный аппарат с водяным охлаждением мощностью 3000/4000 Вт , специально разработанный для обеспечения стабильного качества сварки в условиях непрерывной промышленной эксплуатации.
Алюминий — материал с высокой отражательной способностью, и в процессе сварки могут возникать различные дефекты. Подробную информацию о конкретных проблемах и способах их предотвращения см. в статье: Проблемы лазерной сварки алюминия: пористость, трещины и решения.
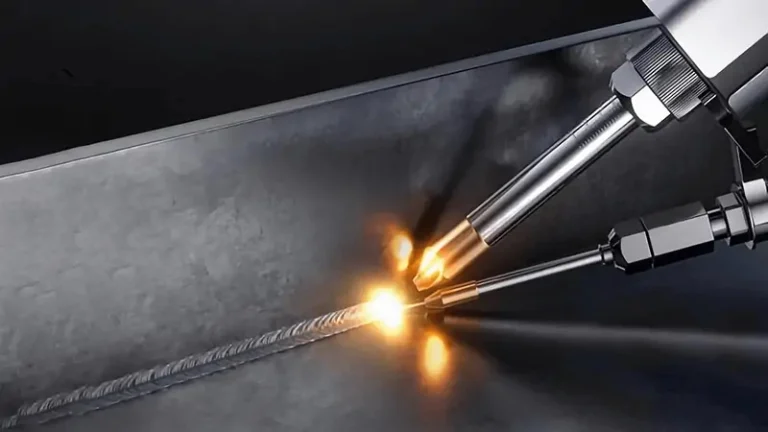
Лазерный сварочный аппарат — это специализированное оборудование, используемое для соединения гибридных алюминиево-стальных конструкций. В нем применяется прецизионная пайка или гибридная сварка, при которой высокоэнергетические лазерные импульсы используются для локального нагрева материала, вызывая его расплавление и образование определенной зоны расплава, тем самым соединяя разнородные металлы. Лазерный сварочный аппарат для гибридных алюминиево-стальных конструкций обеспечивает высокую прочность, минимальную деформацию и высокую производительность.
Этот метод широко применяется в автомобилестроении, производстве корпусов для аккумуляторных батарей, конструкциях железнодорожного транспорта и сборке компонентов аэрокосмической отрасли, где требуется стабильное соединение разнородных металлов.
Подробные параметры процесса лазерной сварки алюминия см. в статье: «Лазерная сварка алюминия: процесс, параметры и лучшие практики».
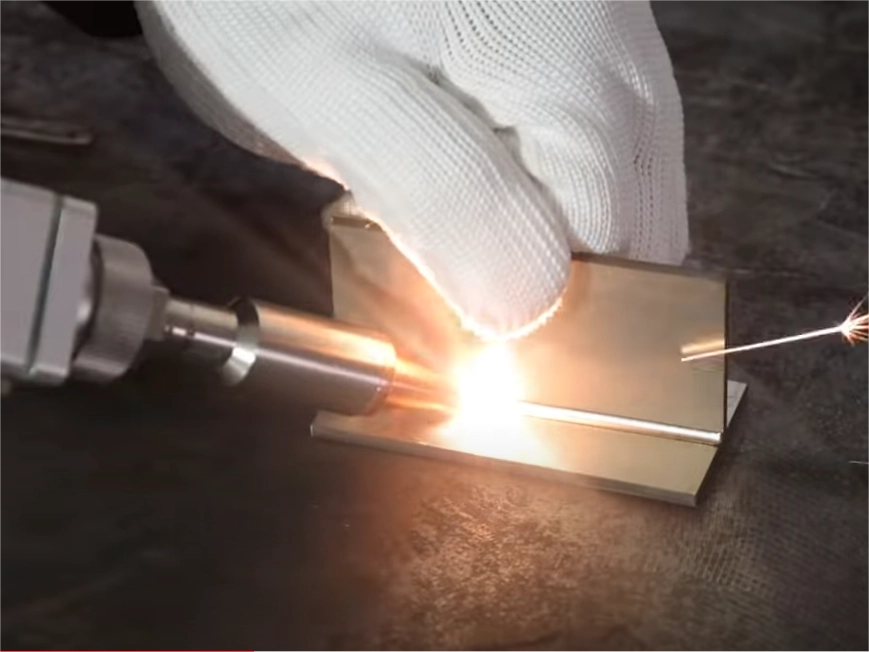
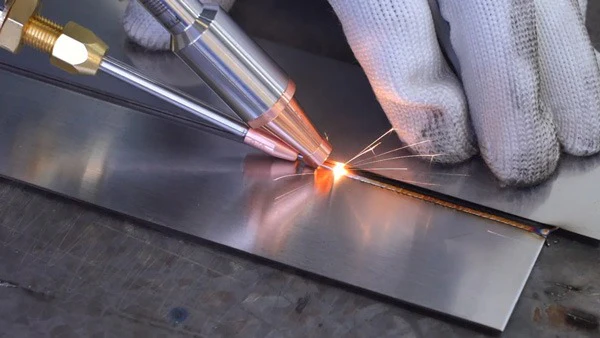
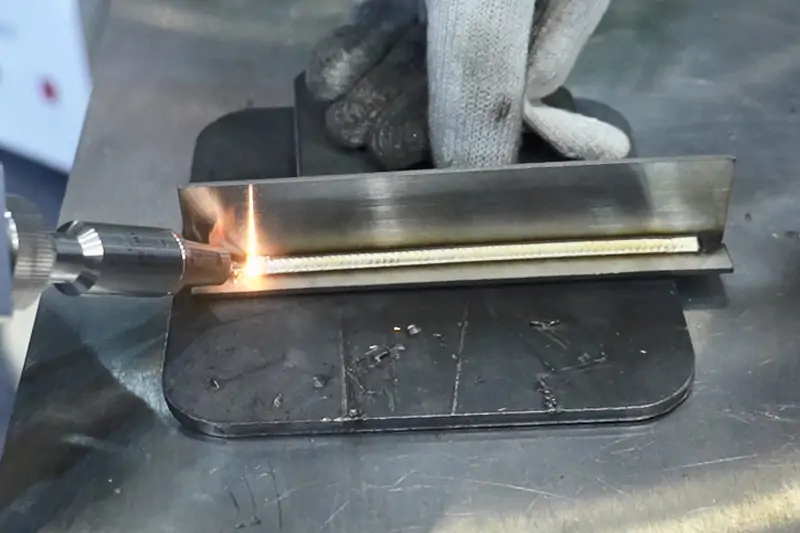
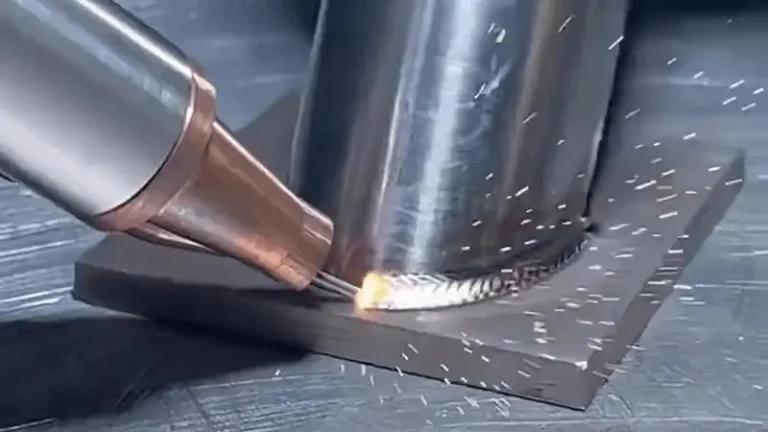
Система лазерной сварки Kempson 3000/4000 Вт с водяным охлаждением представляет собой интеллектуальную систему с оптическим управлением. Сначала высокопроизводительный лазер генерирует высококонцентрированную энергию, которая после интеллектуальной настройки параметров направляется на запатентованную сварочную горелку, мгновенно расплавляя основной материал и присадочную проволоку для быстрого образования прочного сварного шва в защитной газовой среде.
В процессе сварки оборудование оснащено встроенной системой водяного охлаждения, которая функционирует как «высокоточный центральный кондиционер». Водяной насос подает охлаждающую жидкость через лазерный сердечник для поглощения тепла, которое затем отводится через высокопроизводительный теплообменник, обеспечивая поддержание постоянной температуры оборудования даже при круглосуточной работе под высокой нагрузкой.
Этот аппарат легко справляется с сваркой пластин толщиной до 12 мм. При обработке разнородных металлов, таких как алюминий и сталь, он точно контролирует расплавленную ванну за счет стабильной подачи энергии, что позволяет получать высокопрочные, бездефектные соединения промышленного класса.
Чтобы узнать о принципах работы, параметрах и областях применения лазерной сварки нержавеющей стали и различных типов стали, ознакомьтесь со статьей: «Лазерная сварка нержавеющей стали: полное руководство для начинающих и профессионалов».
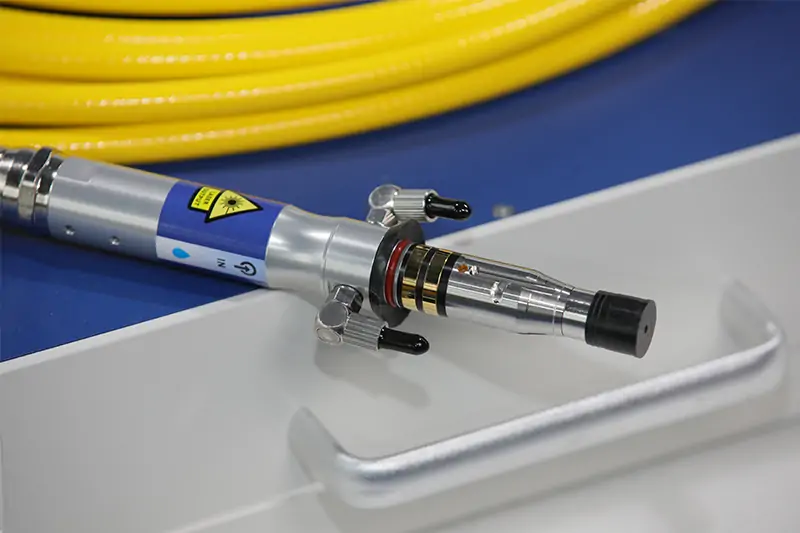
Источник волоконного лазера GW
Профессионально разработанный промышленный источник света со встроенными антибликовыми чипами, поддерживающий сохранение параметров и интеллектуальное обновление системы.
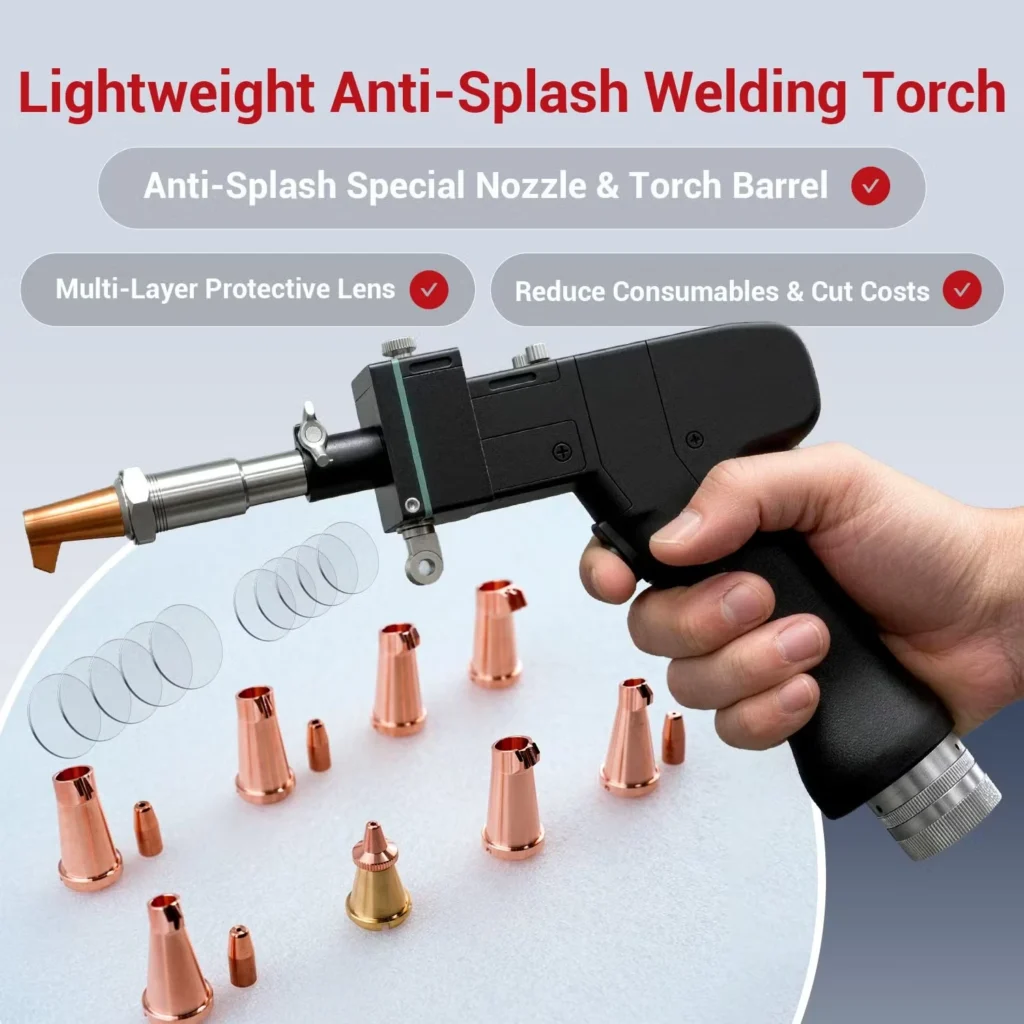
Антибрызгивающая горелка «Черное золото»
Используется запатентованная конструкция, предотвращающая разбрызгивание, и сменные защитные линзы с возможностью многократного вращения, что значительно снижает потери расходных материалов и повышает точность.
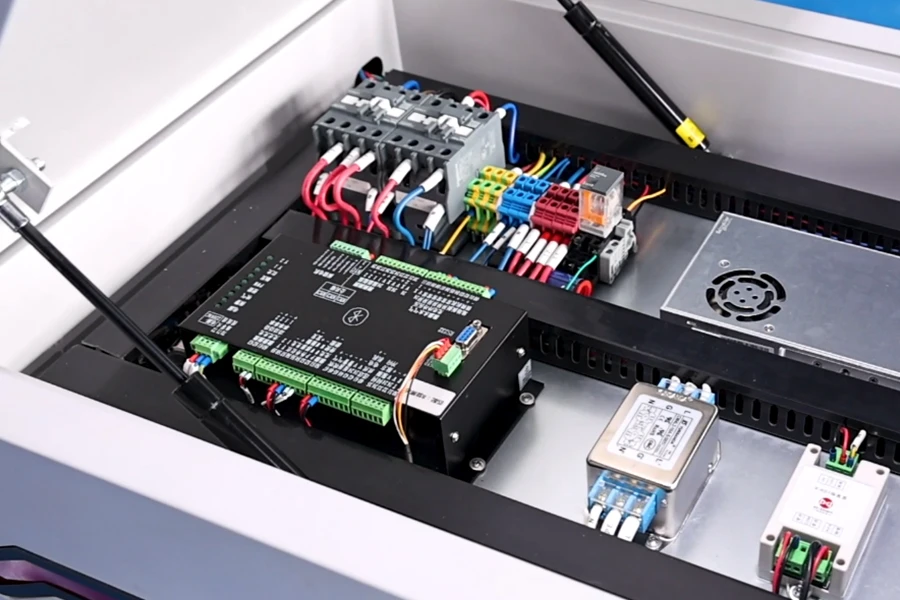
Электрическая система Шнайдера
В конструкции используются основные компоненты французской компании Schneider, а также токовые фильтры и изоляторы, обеспечивающие безопасность и стабильность цепи в экстремальных условиях.
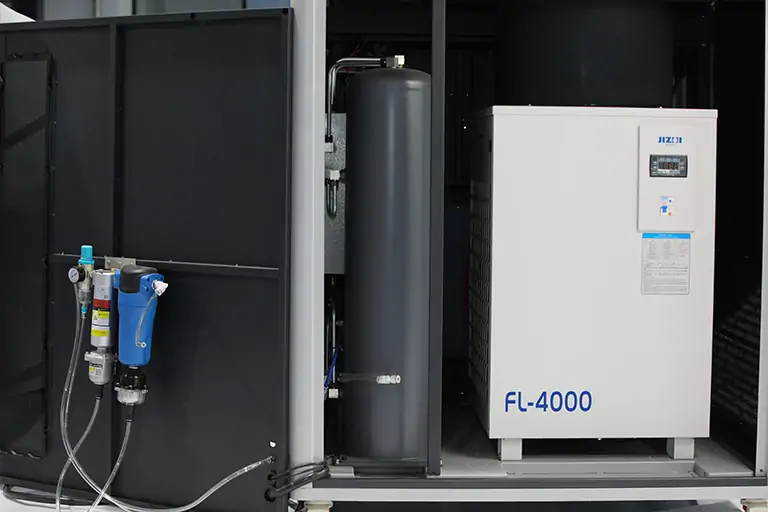
Индивидуально изготовленный чиллер S&A
Оснащен мощной системой водяного охлаждения S&A с медными трубками мощностью 18 000 Вт для точного контроля температуры во время непрерывной работы на высокой мощности.
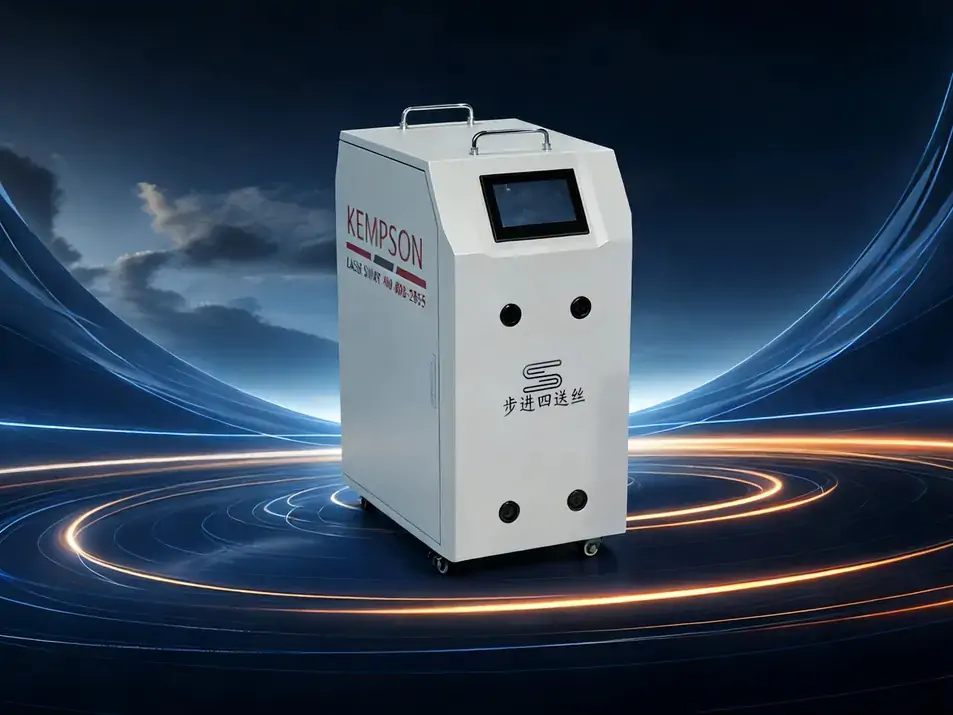
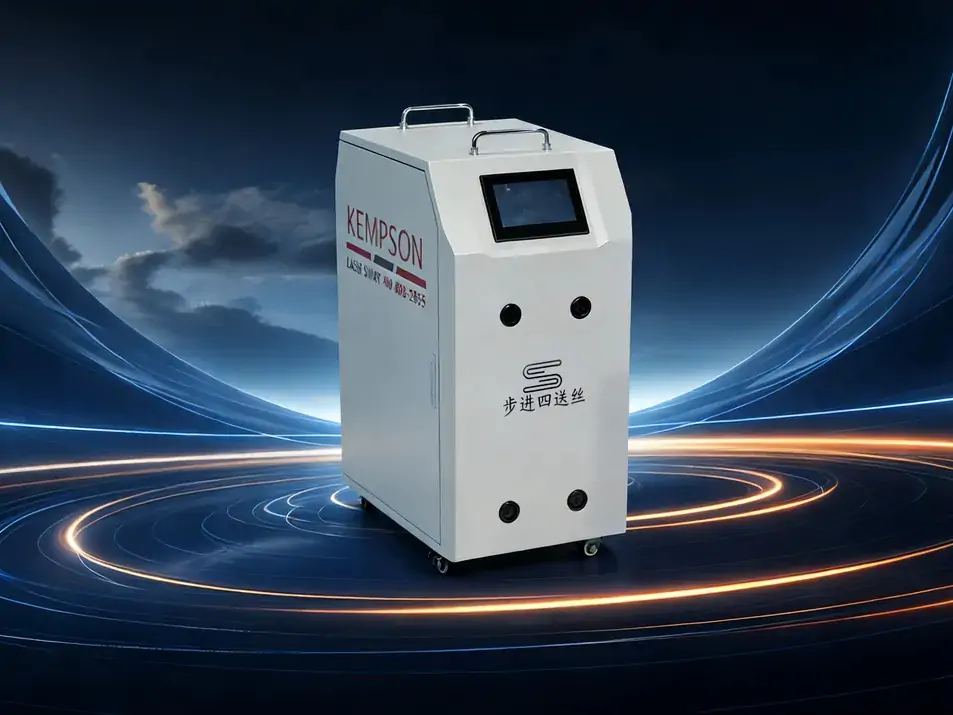
Полноприводный шаговый проволочный податчик
Конструкция с червячной передачей и полным приводом обеспечивает точное переключение между одинарной, двойной и тройной проводкой, гарантируя плавную подачу без заеданий.
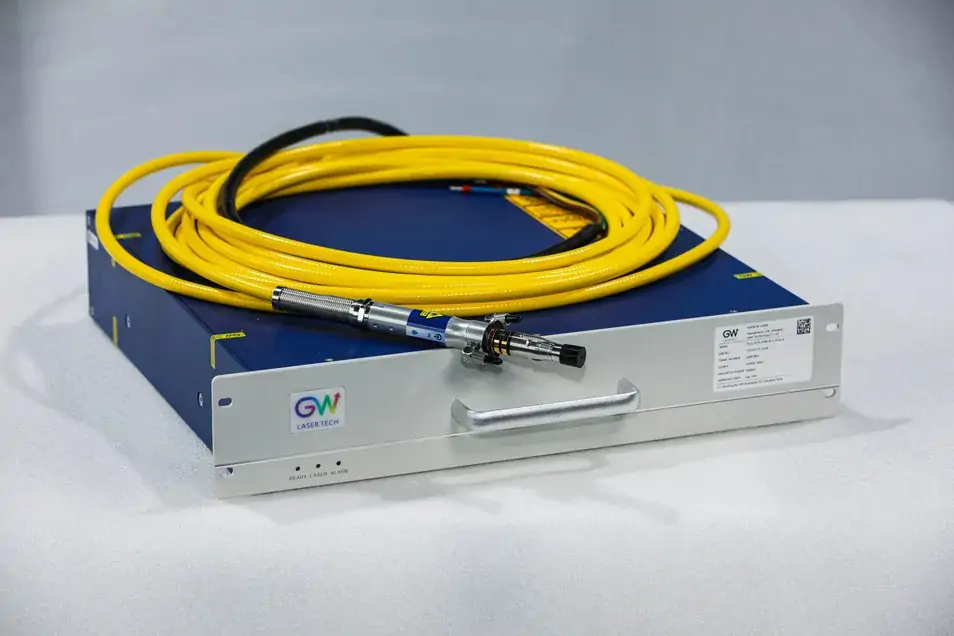
Противоизгибной волоконный кабель
Стандартный 10-метровый промышленный волоконно-оптический кабель и универсальные колеса позволяют преодолевать габариты, обеспечивая гибкую работу на больших расстояниях.
| Параметр | KPS-XLHW3000 | KPS-XLHW4000 |
| Мощность лазера | 3000 Вт | 4000 Вт |
| Способ охлаждения | Холодильная установка S&A Customized (7500 Вт) | Холодильная установка S&A Customized (18000 Вт) |
| Диапазон пластин | 0.5 - 12 мм | 0.5 - 12 мм |
| Угловой шов (нержавеющая сталь) | 9 мм | 11 мм |
| Угловой шов (углеродистая сталь) | 10 мм | 12 мм |
| Угловой шов (алюминий) | 8.5 мм | 10.5 мм |
| Сварной шов | Ширина 8 мм / Усиление 4.5 мм | Ширина 8 мм / Усиление 4.5 мм |
| Проволочный режим | Одно/двух/трехканальное переключение | Одно/двух/трехканальное переключение |
| Диаметр проволоки | Φ0.8 — 2.0 мм | Φ0.8 — 2.0 мм |
| потребляемая мощность | ≤ 3кВт | ≤ 3.5кВт |
| Потребность в мощности | 380V | 380V |
| Длина волокна | 10 м (поддерживает передачу на большие расстояния) | 10 м (поддерживает передачу на большие расстояния) |
| Габаритные размеры: | 0.7 * 1.1 * 1.3 м | 0.7 * 1.1 * 1.3 м |
| Вес | ~ 235kg | ~ 250kg |
| Основная конфигурация | Антиотражающее покрытие GW / Schneider | Антиотражающее покрытие GW / Schneider |
Сварочный лазерный аппарат Kempson мощностью 3000/4000 Вт для сварки толстолистовых материалов с водяным охлаждением обладает превосходной глубиной проплавления и высокой стабильностью, что позволяет широко применять его в высокопрочных промышленных областях.
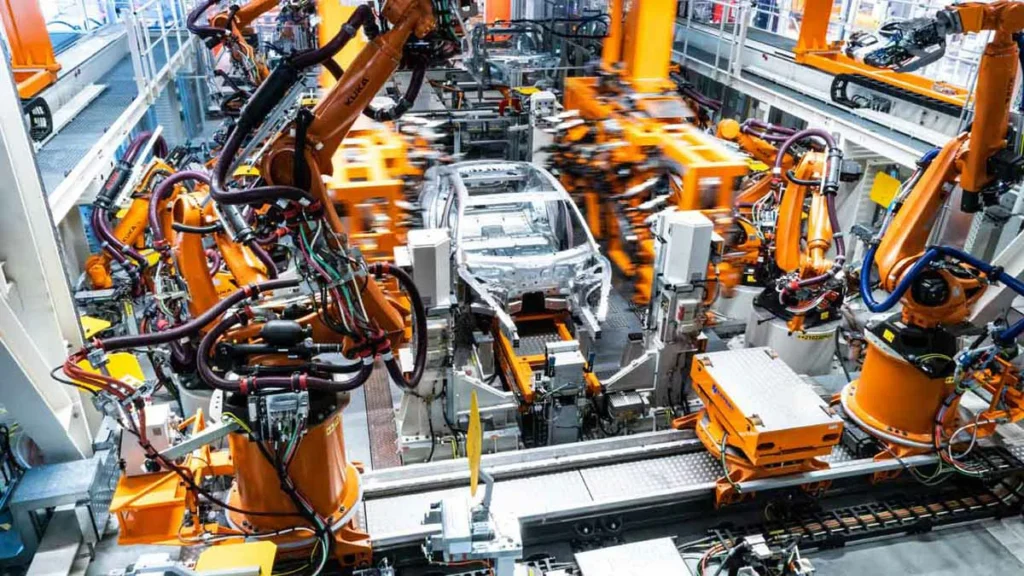
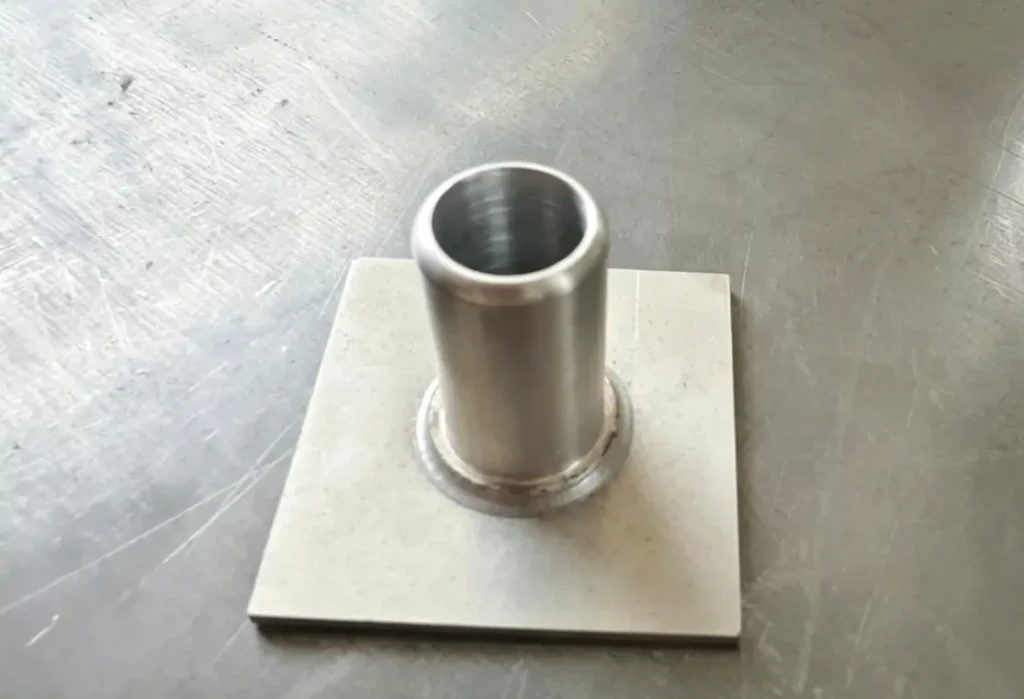
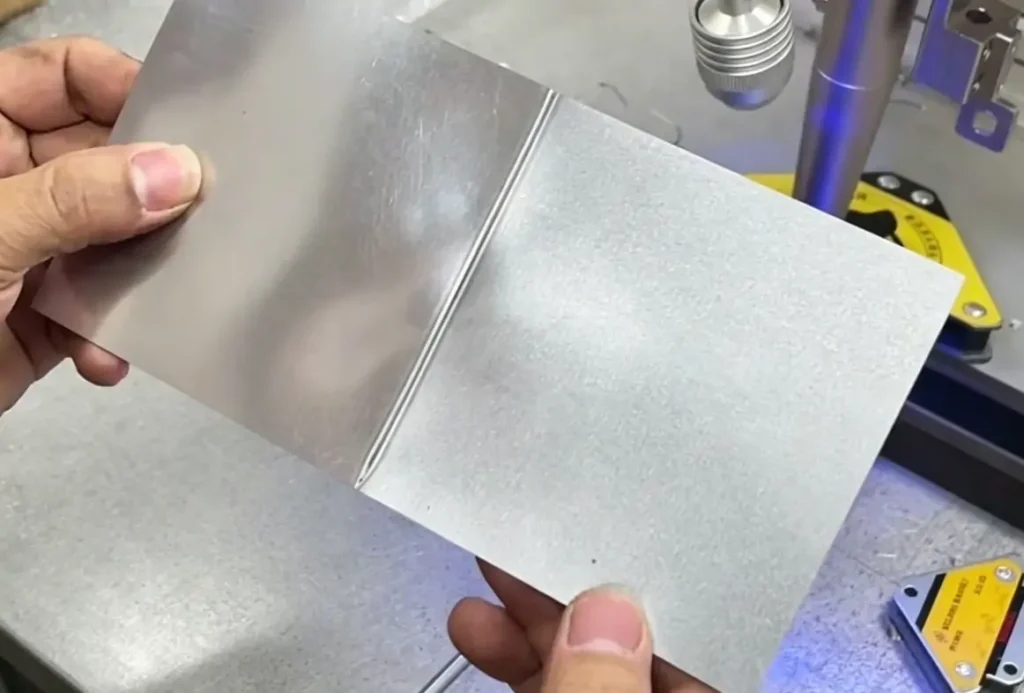
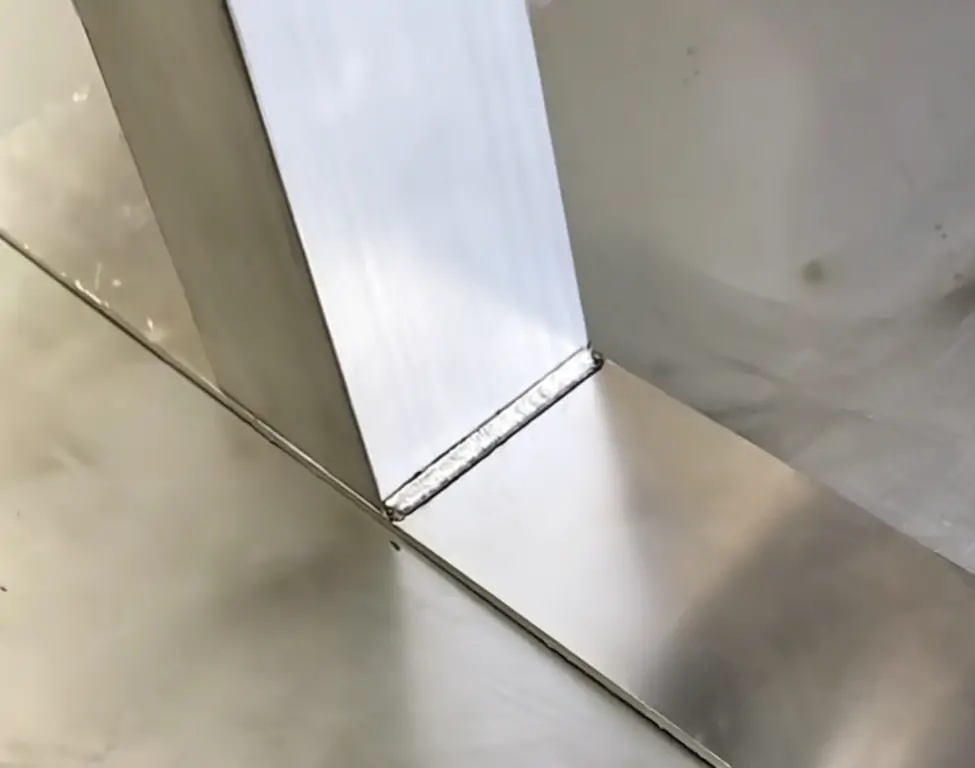
Используется для сварки гибридных конструкций из алюминия и стали, например, для соединения элементов кузова из алюминиевого сплава с кронштейнами из высокопрочной стали.
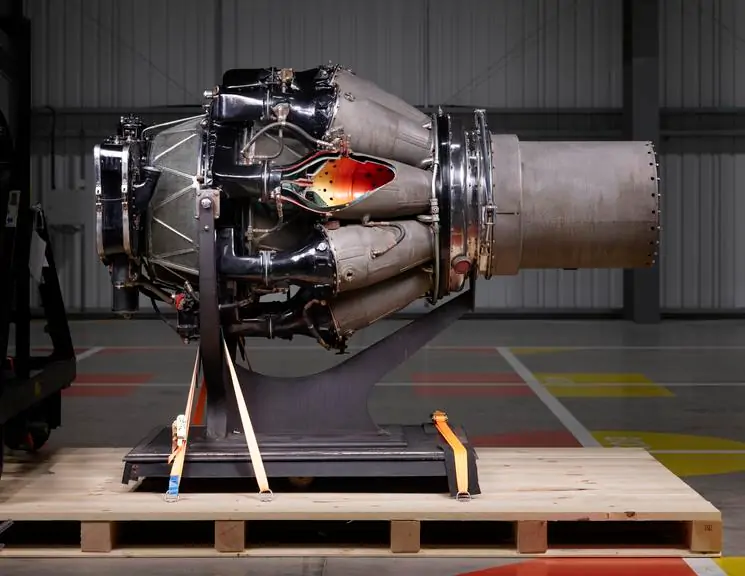
Подходит для высокопрочной сварки с глубоким проплавлением толстостенных металлических пластин, таких как детали горнодобывающего оборудования и стрелы экскаваторов.
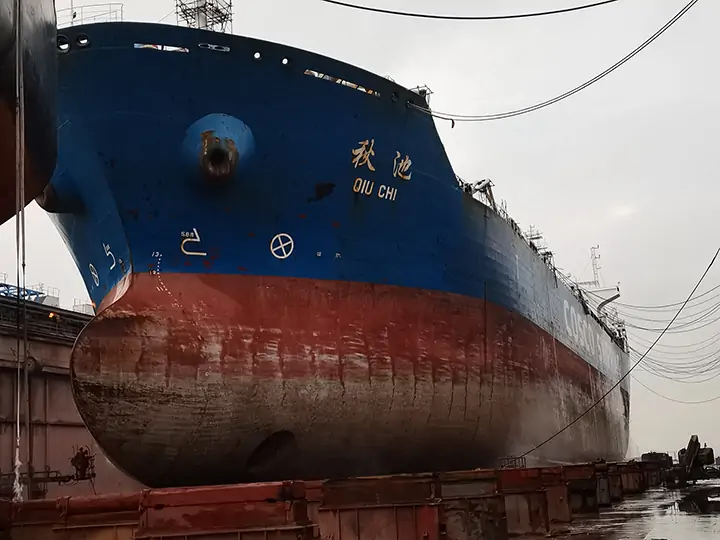
Обеспечивает круглосуточную непрерывную высококачественную сварку толстых листовых материалов корпуса и конструкций морских платформ.
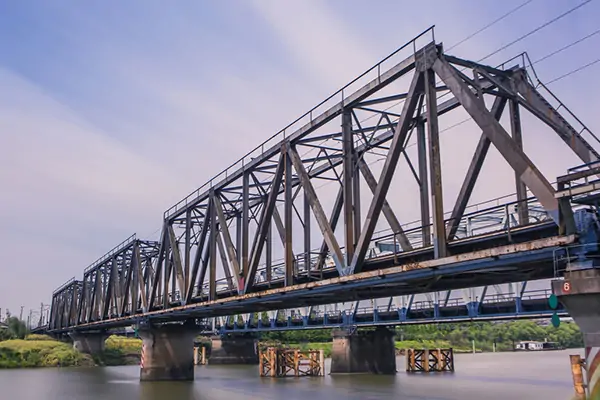
Обеспечивает глубокую сварку без деформации за один проход для основных балок моста и несущих элементов.
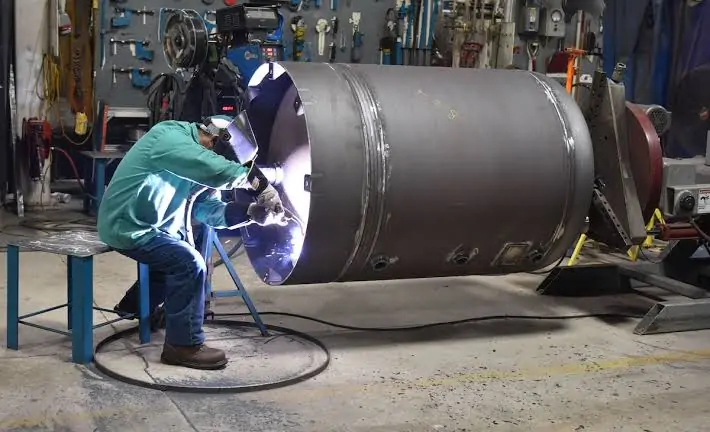
Соответствует строгим требованиям к плотности сварного шва и сопротивлению давлению в химических резервуарах, котлах и другом специальном оборудовании.
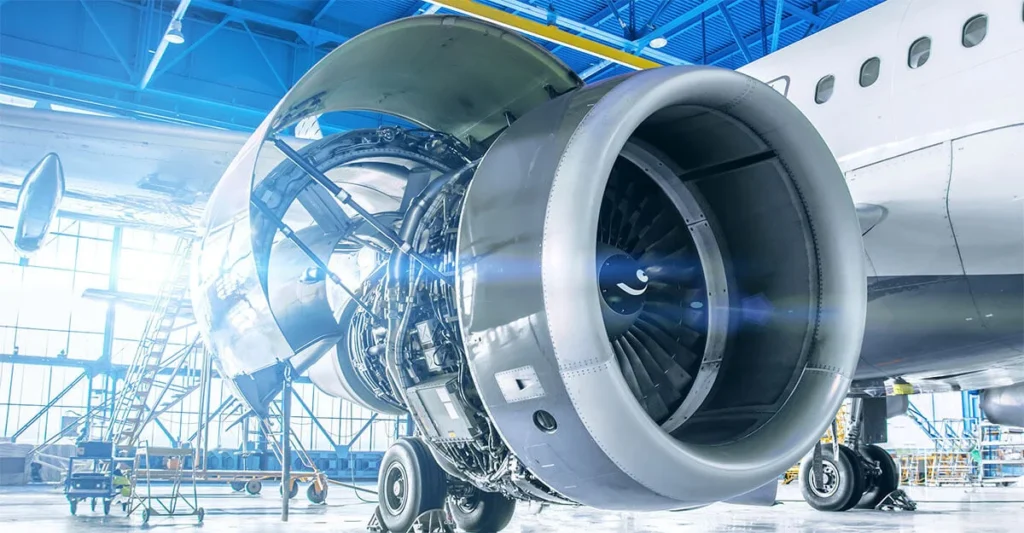
Широко используется для автоматизированной сварки фланцев башен ветротурбин и толстостенных труб с целью повышения усталостной прочности.
Будь то разработка легкого аппарата для лазерной сварки алюминия со сталью или обработка толстолистового металла в тяжелой промышленности, компания Kempson предлагает высокоэффективные и высококачественные решения.
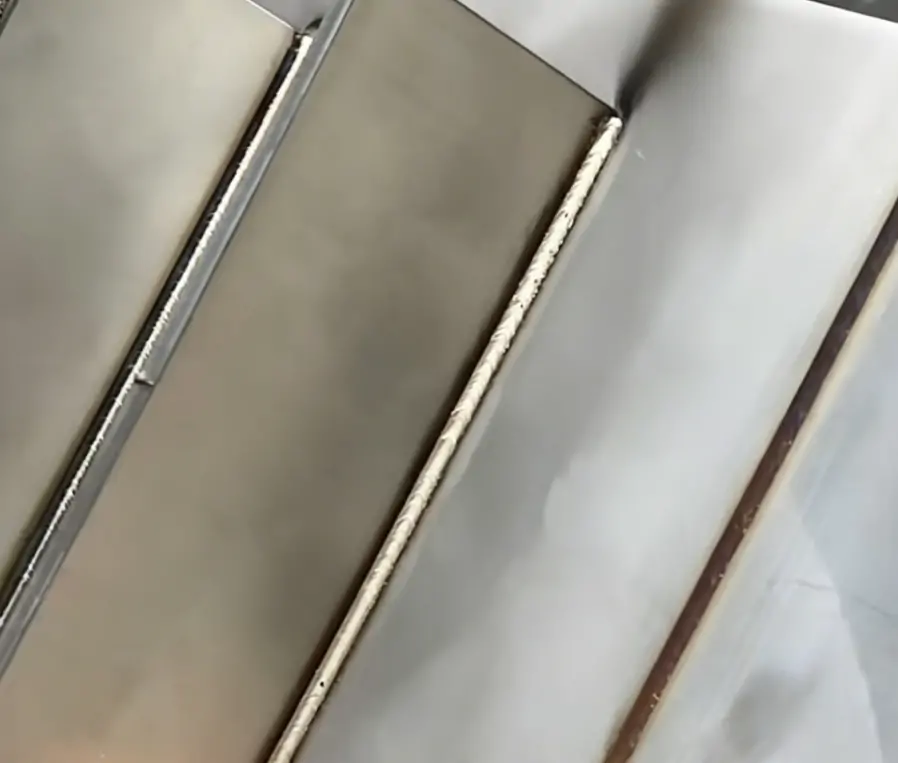
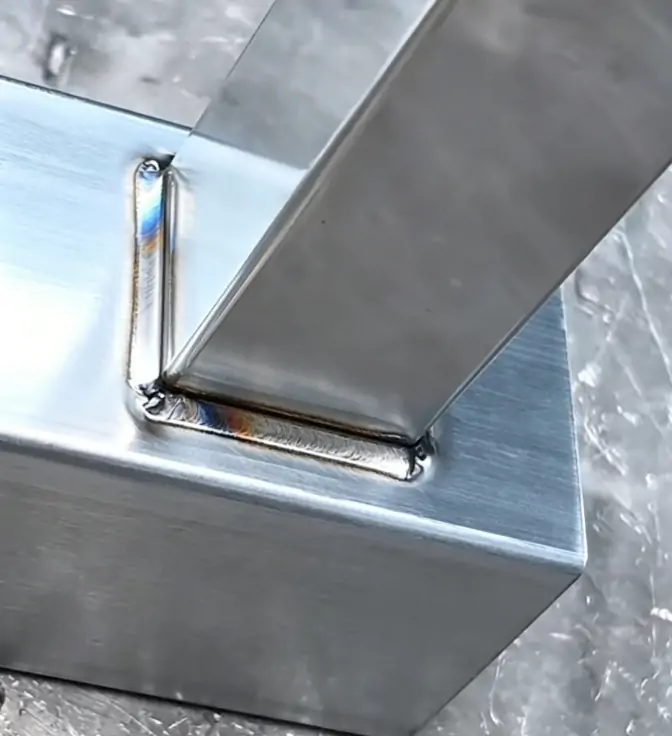
Чтобы узнать о методах и характеристиках сварки алюминия, ознакомьтесь со статьей: «Как сваривать алюминий: методы, параметры и руководство по лазерной сварке».
При сварке алюминия значительной ширины и глубины необходимо использовать присадочную проволоку соответствующего диаметра. Информацию о выборе типа и диаметра присадочной проволоки см. в разделе: Присадочная проволока для лазерной сварки алюминия: руководство по выбору сплава и диаметра.
Лазерный сварочный аппарат для гибридных алюминиево-стальных конструкций предназначен для стабильного высоконагруженного соединения металлов в условиях непрерывного производства. По сравнению с традиционными методами сварки, такими как TIG, MIG и дуговая сварка, он использует концентрированную лазерную энергию и водяное охлаждение для контроля температуры, что обеспечивает стабильное качество сварки при различной толщине и материале металла.
| Параметр | Традиционная сварка (TIG/MIG/Arc) | Аппарат лазерной сварки для гибридных алюминиево-стальных конструкций |
|---|---|---|
| Подвод тепла | Высокий и менее контролируемый | Сфокусированный и точно контролируемый |
| Зона термического влияния | Большой, повышенный риск деформации | Небольшая, низкая деформация |
| Скорость сварки | От умеренного до низкого | Высокая скорость сварки |
| Совместная точность | Зависит от квалификации оператора | Последовательный и повторяемый |
| Совместимость материалов | Ограничено для разнородных металлов | Подходит для стали, нержавеющей стали, алюминия и гибридных материалов. |
| Качество сварки | Переменная, зависящая от ручного управления | Стабильный сварочный шов и равномерное проплавление. |
| Постобработка | Часто требуется (шлифовка, коррекция) | Минимальная постобработка |
| Непрерывная работа | Ограничено накоплением тепла. | Система водяного охлаждения обеспечивает стабильную работу в течение длительного времени. |
| Возможность автоматизации | Низкий или полуавтоматический | Легко интегрируется с автоматизированными системами. |
| Стоимость технического обслуживания | Более высокая стоимость расходных материалов и электродов. | Меньше расходных материалов, меньшее использование электродов |
В отличие от аппаратов для TIG, MIG и лазерной сварки гибридных алюминиево-стальных конструкций, которые используют сфокусированную лазерную энергию для контроля теплового воздействия, эти аппараты создают меньшую зону термического воздействия и приводят к меньшей деформации. Они позволяют использовать более высокие скорости сварки и обеспечивают стабильное качество сварного шва для различных материалов и толщин.
В связи с отражающими свойствами алюминия, подробную информацию о требуемой толщине и мощности для лазерной сварки алюминия см. в руководстве: Руководство по выбору мощности и пределам сварки при лазерной сварке алюминия.
Дефекты при лазерной сварке алюминия часто возникают из-за несоответствия основного металла, а не из-за качества работы оборудования. Для получения стабильных сварных швов необходимы точный состав сплава и жесткие допуски на материал. Для заказа алюминиевых листов и рулонов по проектным спецификациям обратитесь в компанию Union Alu.
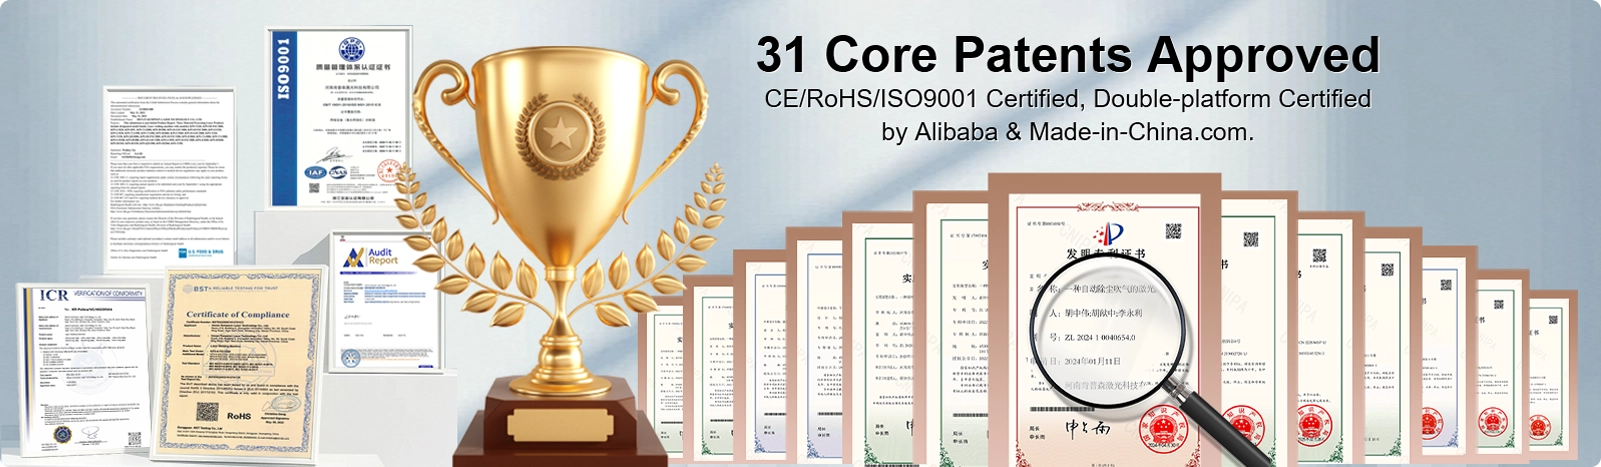
На пути к созданию современных легких и высокопрочных производственных систем выбор профессионального производителя сварочного оборудования для гибридных конструкций из алюминия и стали имеет решающее значение. Компания Kempson обладает богатым опытом работы в отрасли и является ведущим мировым поставщиком оборудования для лазерной сварки алюминия и стали , специализирующимся на решении проблем соединения разнородных металлов для клиентов по всему миру. Выбирая Kempson, вы выбираете партнера с более чем 30 ключевыми патентами и услугами, охватывающими более 50 стран. Свяжитесь с нами для получения индивидуального решения промышленного класса.
Мощность 1500 Вт подходит для точной сварки тонких пластин толщиной менее 3 мм, в то время как уровни 3000 Вт/4000 Вт предназначены для толстых пластин и разнородных металлов. Они обладают более высокой энергией проплавления, компенсирующей разницу температур плавления алюминия и стали, что является ключевым фактором для достижения глубокого проплавления при сварке гибридных конструкций из алюминия и стали.
Наибольшую опасность при сварке алюминия и стали представляет хрупкий слой интерметаллических соединений. Компания Kempson использует интеллектуальную технологию балансировки и точный контроль подводимой температуры, чтобы поддерживать толщину этого слоя в мельчайших пределах, обеспечивая высокую прочность на растяжение и ударную вязкость соединения.
Обычные лазеры действительно подвержены риску повреждения от отраженного света. Однако оборудование Kempson оснащено профессионально разработанными антиотражающими чип-лазерами GW, которые эффективно поглощают и препятствуют отражению света от материалов с высокой отражательной способностью, таких как алюминий и медь.
Настоятельно рекомендуется. Из-за существенной разницы в свойствах использование режимов подачи проволоки Кемпсона (одинарный/двойной/тройной) для заполнения определенных легирующих элементов может перекрывать зазоры и улучшать металлургический состав сварного шва, предотвращая образование горячих трещин.
Да. Эта серия специально разработана для тяжелой промышленности и оснащена системой охлаждения большой мощности 18 000 Вт, обеспечивающей постоянную температуру и отсутствие снижения мощности при полной нагрузке и работе в течение всего дня.
При правильном выборе параметров и компенсации проволоки прочность соединения может достигать более 80-90% от прочности основного металла. По сравнению с традиционным клепальным или клеевым соединением, лазерная сварка значительно снижает вес и улучшает механические характеристики соединения.
Вы ищете гибридный волоконно-лазерный сварочный аппарат для алюминиевых и стальных конструкций?
Запросите ценовое предложение сегодня, и наши специалисты помогут вам выбрать подходящую модель.
Узнайте, как работает лазерный очистительный аппарат KPS мощностью 2000 Вт/3000 Вт, использующий фотоиспарение. Высокоэффективное и экологичное удаление ржавчины с металлов без повреждения поверхности.
Полное руководство для покупателя по выбору станка для лазерной резки труб с учетом формы трубы, толщины материала, требований к мощности, объема производства и потребностей в автоматизации.
Как работает лазерный сварочный аппарат мощностью до 1500 Вт в реальных условиях мастерской? От изготовления корпусов из нержавеющей стали до ремонта автомобилей — узнайте, как эта мощность в 1500 Вт улучшает результаты высокоскоростной лазерной сварки без лишних усилий.
Узнайте, для чего используется лазерная сварка в таких отраслях, как автомобилестроение, электроника и медицина. Изучите ее точность, виды и преимущества для вашего бизнеса.