Содержание
Введение
Лазерная сварка алюминия все чаще используется в автомобилестроении, производстве аккумуляторов, аэрокосмической отрасли и легком машиностроении в связи с растущим спросом на алюминиевые конструкции. По сравнению с традиционными методами сварки, лазерная сварка обеспечивает меньший подвод тепла, меньшую зону термического воздействия и более высокую скорость сварки, что делает ее подходящей для применений, требующих меньшей деформации и чистого сварного шва.
Алюминий можно сваривать лазером, но его высокая отражательная способность и теплопроводность требуют надлежащего контроля параметров сварки. В этой статье рассматривается процесс лазерной сварки алюминия, ключевые параметры сварки, распространенные проблемы и практические советы по улучшению качества сварного шва.
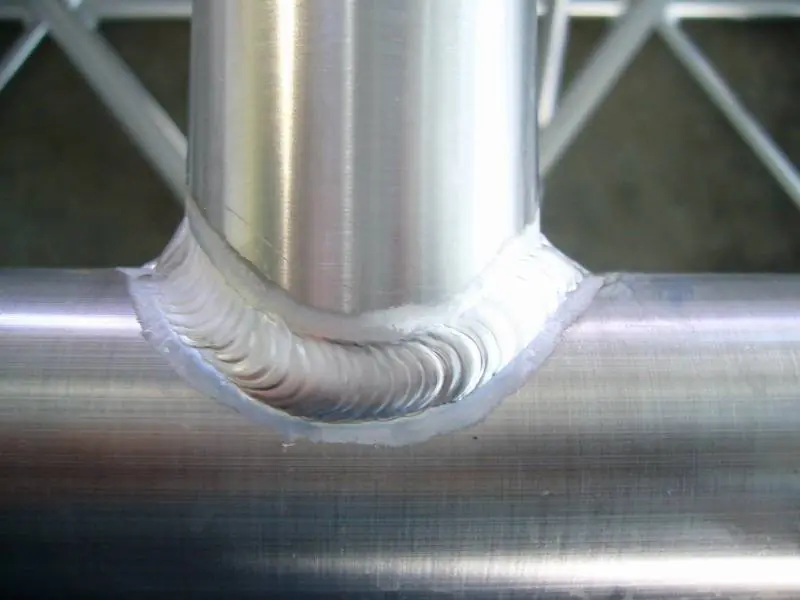
Можно ли сваривать алюминий лазером?
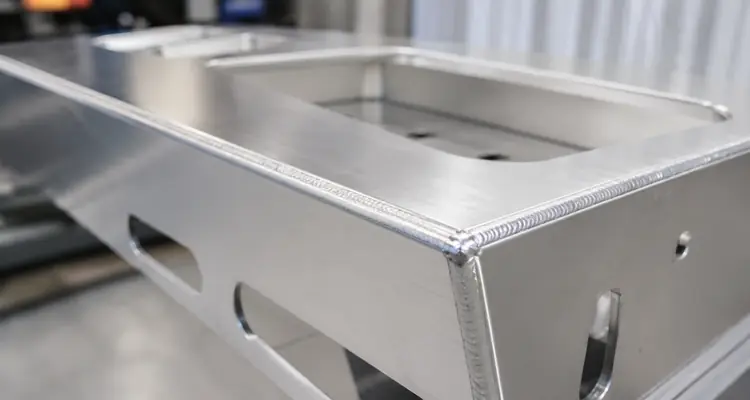
Да, алюминий можно сваривать с помощью лазерной технологии.
Алюминиевые сплавы широко используются в лазерной сварке, в том числе для изготовления автомобильных деталей, компонентов аккумуляторов, аэрокосмических конструкций и промышленных изделий. Волоконные лазерные системы часто используются для сварки алюминия, поскольку они обеспечивают высокую плотность энергии и точный контроль температуры.
Лазерная сварка может выполняться как с помощью ручных, так и автоматизированных систем. Ручные лазерные сварочные аппараты подходят для ремонтных работ, мелкосерийного производства и гибкого изготовления, в то время как автоматизированные системы лазерной сварки используются для крупносерийного производства с постоянными требованиями к качеству сварного шва. Правильный выбор мощности лазера, скорости сварки и присадочной проволоки помогает добиться стабильного качества сварки алюминия.
Как работает лазерная сварка алюминия?
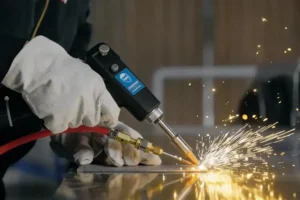
Лазерная сварка алюминия использует сфокусированный лазерный луч для расплавления зоны соединения и образования сварного шва между алюминиевыми деталями. Энергия лазера создает небольшую расплавленную ванну, а расплавленный материал охлаждается, образуя прочное соединение.
Нагрев лазерным лучом
Лазерный луч фокусируется на поверхности алюминия, генерируя высокую температуру на небольшой площади. Материал быстро плавится и образует сварочную ванну. Концентрированный подвод тепла помогает уменьшить деформацию по сравнению с традиционными методами сварки.
Добавление присадочной проволоки (опционально)
Для соединений с зазорами или высокими требованиями к заполнению можно добавлять присадочную проволоку во время сварки. Проволока плавится в сварочной ванне и увеличивает объем сварного шва. В зависимости от толщины материала и требований к сварному шву можно выбрать однопроволочную или двухпроволочную систему подачи.
Компания KEMPSON может предложить подающие устройства для проволоки, совместимые с оборудованием для лазерной сварки. Подробная информация о продукте: Подающее устройство для проволоки для лазерной сварки
При сварке алюминия значительной ширины и глубины необходимо использовать присадочную проволоку соответствующего диаметра. Информацию о выборе типа и диаметра присадочной проволоки см. в разделе: Присадочная проволока для лазерной сварки алюминия: руководство по выбору сплава и диаметра.
Формирование сварного шва
По мере перемещения лазера вдоль шва расплавленный алюминий охлаждается и образует сварной шов. Параметры сварки, такие как мощность лазера, скорость, положение фокуса и скорость подачи проволоки, влияют на глубину проплавления, внешний вид и прочность сварного шва.
Лазерная сварка алюминия использует контролируемый нагрев лазером для расплавления и соединения алюминиевых деталей, при этом качество сварки зависит от правильной настройки параметров и выбора присадочной проволоки.
Процесс лазерной сварки алюминия
Шаг 1: Подготовка материала
На алюминиевых поверхностях имеется оксидный слой с более высокой температурой плавления, чем у самого алюминия. Перед сваркой необходимо удалить оксид, масло и другие загрязнения. Для очистки можно использовать механическую, химическую или лазерную очистку. Правильный зазор в шве способствует растеканию расплавленного металла и улучшает качество сварки.
Шаг 2: Выберите параметры лазера
Мощность лазера, скорость сварки, положение фокуса и скорость подачи проволоки влияют на результаты сварки алюминия.
- Мощность лазера: выбирайте мощность в зависимости от толщины материала и требований к глубине проникновения.
- Скорость сварки: Скорость сварки влияет на количество подводимой тепловой энергии и глубину проплавления шва.
- Положение фокусировки: Изменение положения фокусировки влияет на распределение энергии и глубину сварки.
- Скорость подачи проволоки: Скорость подачи проволоки должна соответствовать скорости сварки и зазору в шве при использовании присадочной проволоки.
Шаг 3: Сварка
Перед сваркой отрегулируйте угол наклона горелки и поток защитного газа. Для лазерной сварки алюминия обычно используется аргон. Во время сварки проверяйте внешний вид сварочной ванны и сварного шва, чтобы предотвратить такие проблемы, как поры, трещины и неровности сварного шва.
Шаг 4: Контроль сварных швов
После сварки осмотрите поверхность сварного шва, внутренние поры, трещины и деформации. Для проверки качества сварного шва используются анализ поперечного сечения и испытания на прочность. Правильные параметры сварки помогают поддерживать качество сварного шва.
Параметры лазерной сварки алюминия
Качество сварки алюминия зависит от совокупного воздействия мощности лазера, скорости сварки, положения фокуса, подачи проволоки и защитного газа. Подходящие параметры варьируются в зависимости от типа алюминиевого сплава, толщины материала и конструкции соединения.
| Параметр | Диапазон | Влияние на качество сварки |
|---|---|---|
| Мощность лазера | 890 Вт–4 кВт | Увеличение мощности повышает глубину проплавления и размер сварного шва. Избыточная мощность может привести к разбрызгиванию металла или прогоранию. |
| Скорость сварки | 80 мм/с – 8.5 м/мин | Влияет на теплопередачу и проникновение тепла. Более высокая скорость снижает теплопередачу и способствует уменьшению пористости. |
| Положение фокуса | от 0 до ±3 мм | Изменяет распределение энергии лазера и глубину проплавления сварного шва. Правильная фокусировка улучшает качество сварного шва. |
| Скорость подачи проволоки | 3–8 м/мин (с присадочной проволокой) | Контролирует подачу присадочного материала и должен соответствовать скорости сварки и зазору в шве. |
| Частота колебаний | 80–160 XNUMX Гц | Регулирует распределение тепла и размер сварного шва при лазерной сварке с колебательным движением. |
| Амплитуда колебаний | 0 – 5 мм | Влияет на ширину и глубину проплавления сварного шва. Правильная амплитуда улучшает форму сварного шва. |
| Поток защитного газа | 15–25 л / мин | Защищает расплавленную ванну от окисления и снижает количество дефектов сварки. |
Выбор параметров зависит от типа алюминиевого сплава, толщины материала и требований к сварке. Мощность лазера, скорость, положение фокуса и параметры подачи проволоки должны регулироваться одновременно для достижения требуемого качества сварки.
Рекомендуемая мощность лазера для сварки алюминия
Необходимая мощность лазера для сварки алюминия зависит от толщины материала, типа сплава, конструкции соединения и скорости сварки. Более высокая мощность используется для более толстых материалов и больших сварных швов, а более низкая мощность — для тонких алюминиевых листов и прецизионных деталей.
| Толщина материала | Рекомендуемая мощность лазера | Области применения |
|---|---|---|
| Тонкий алюминиевый лист | 1000–2000 Вт | Детали из листового металла, мелкие компоненты, прецизионная сварка. |
| Алюминий средней толщины | 2000–4000 Вт | Промышленные детали, конструкционные элементы, изготовление изделий из алюминия в целом. |
| Толстая алюминиевая пластина | 4000–6000 Вт | Тяжелые конструкции, крупные компоненты, высокие требования к заполнению. |
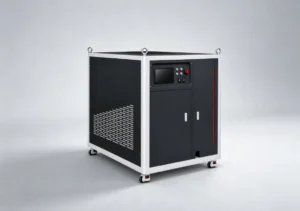
Лазерное оборудование мощностью 1,000–2,000 Вт
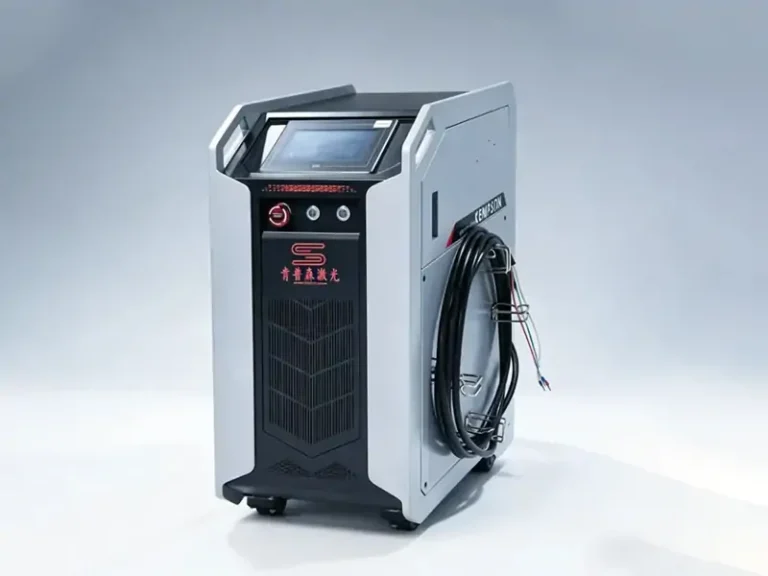
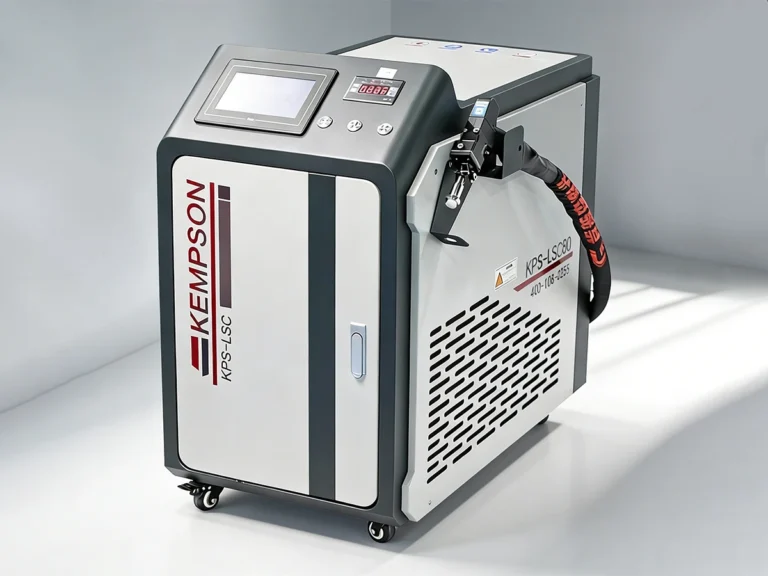
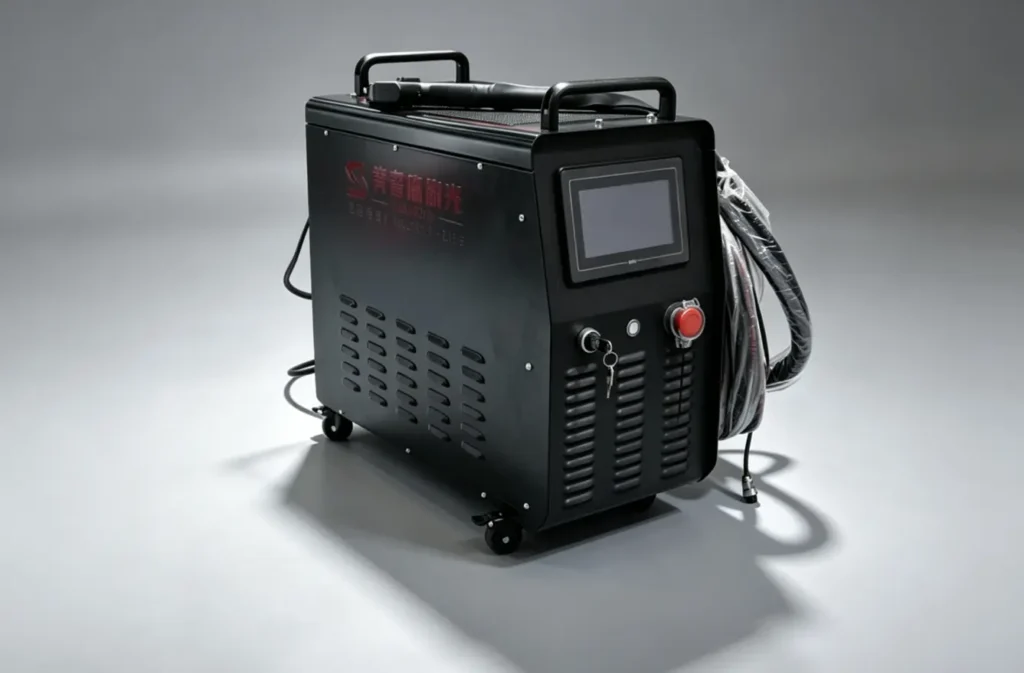
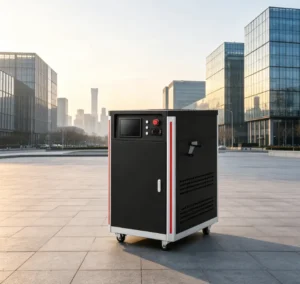
Лазерное оборудование мощностью 2,000–4,000 Вт
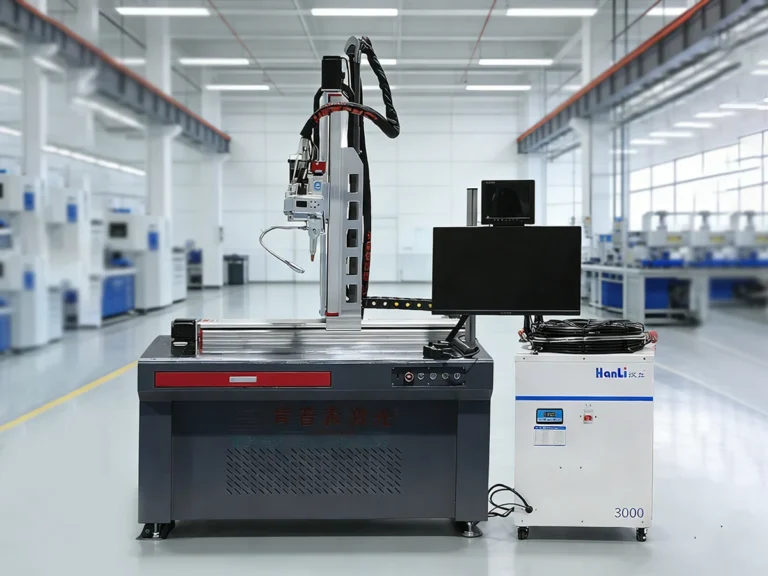
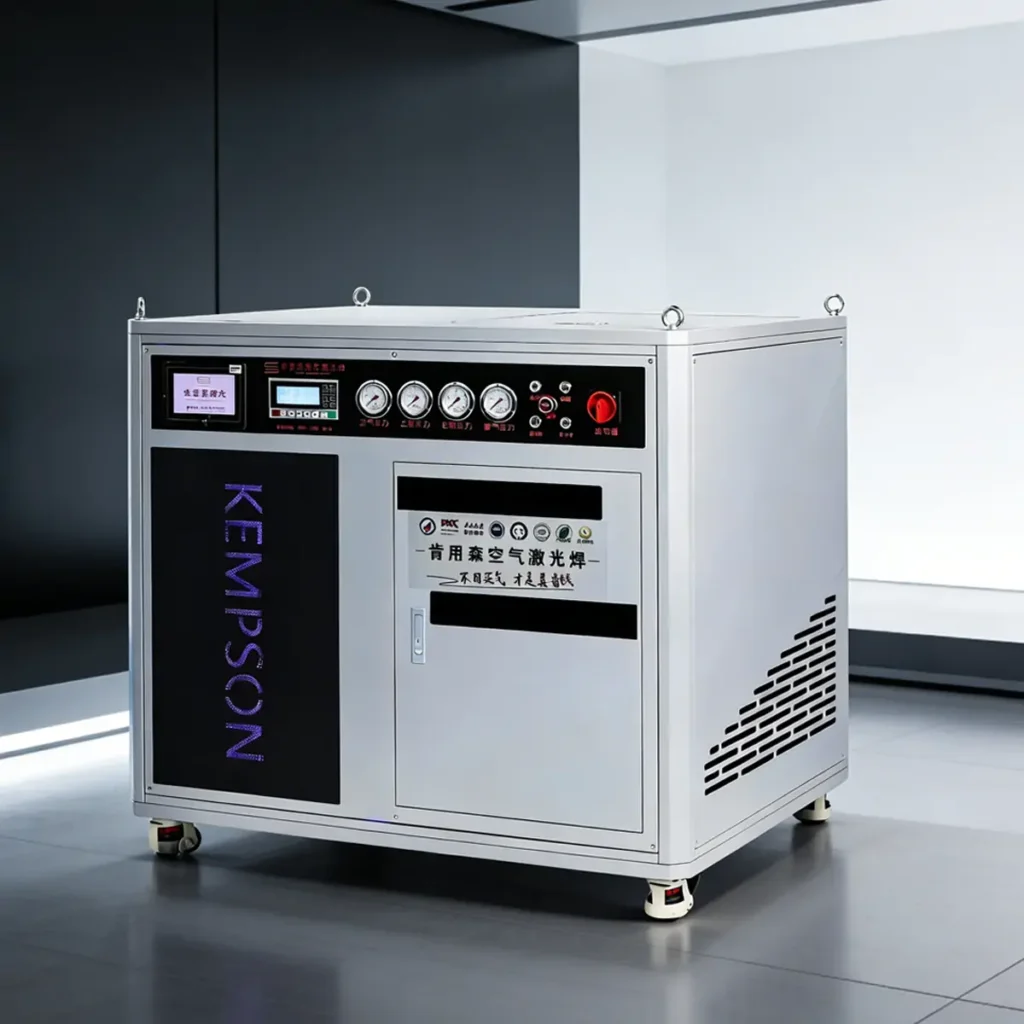
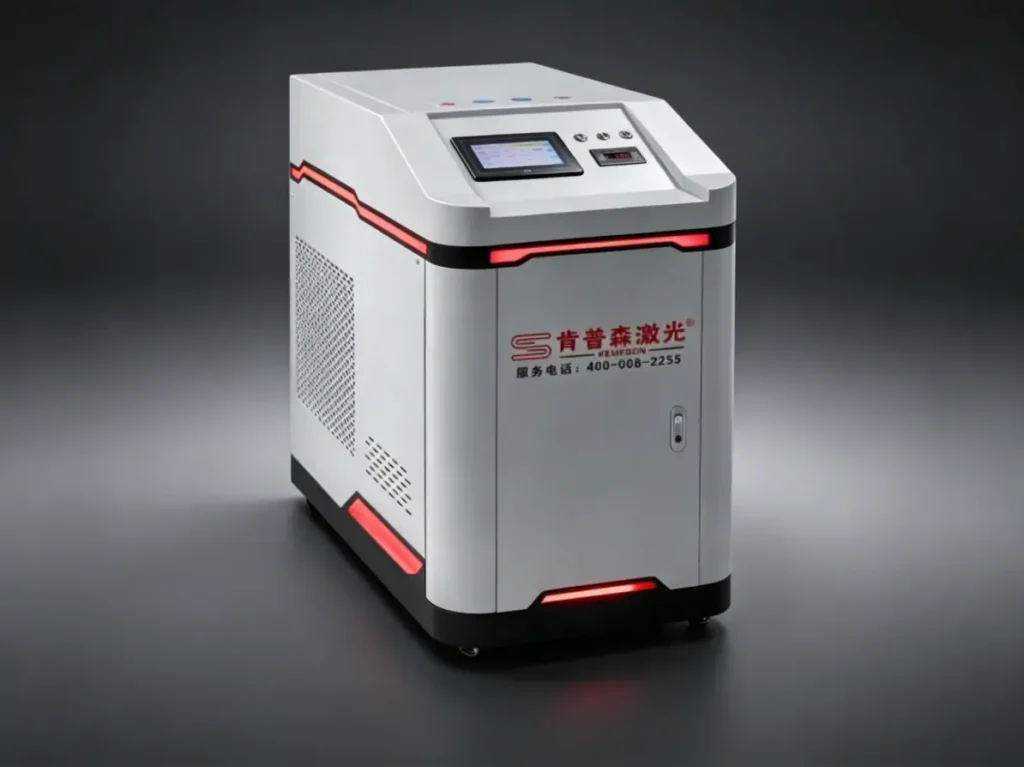
Лазерное оборудование мощностью 4,000–6,000 Вт
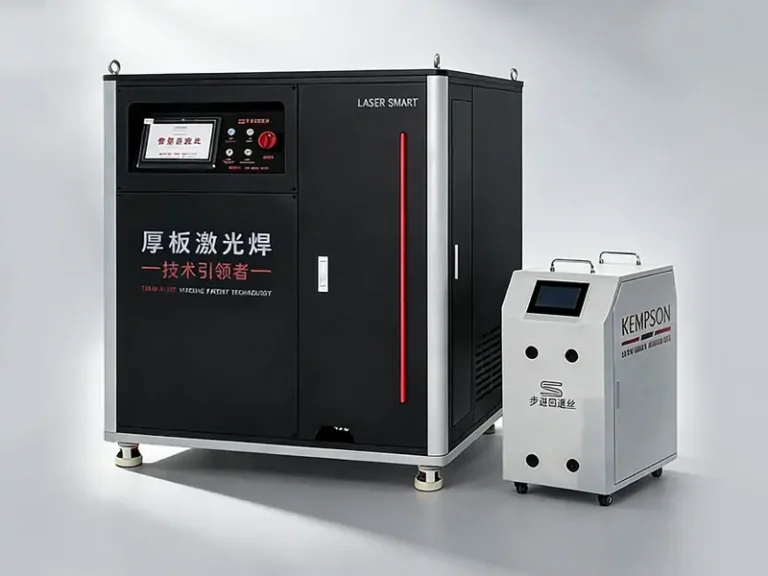
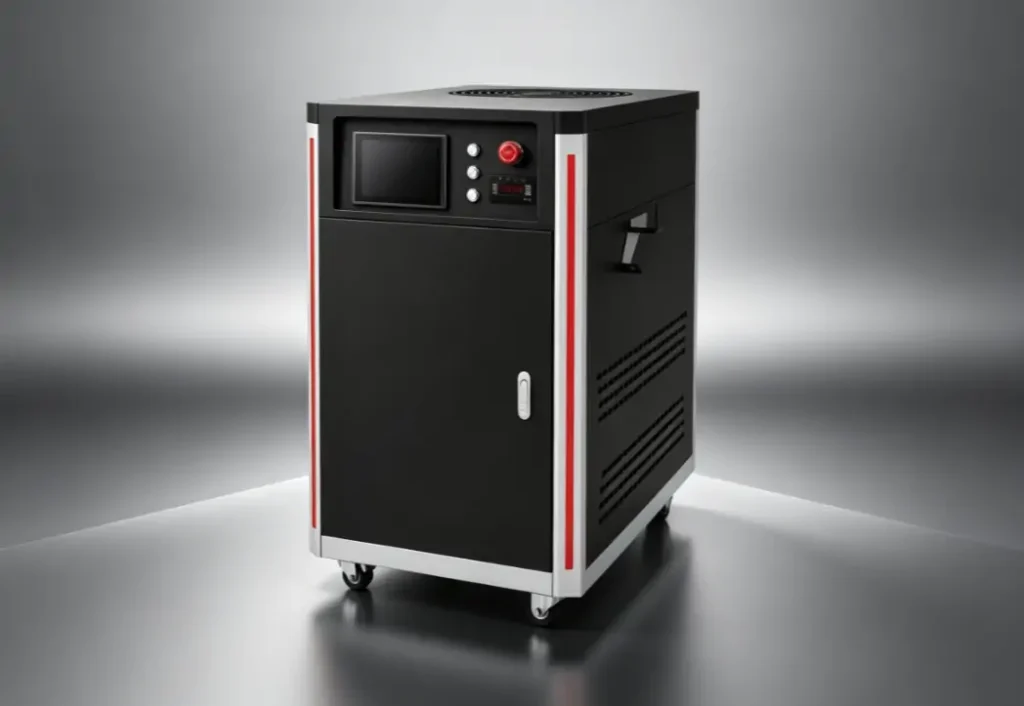
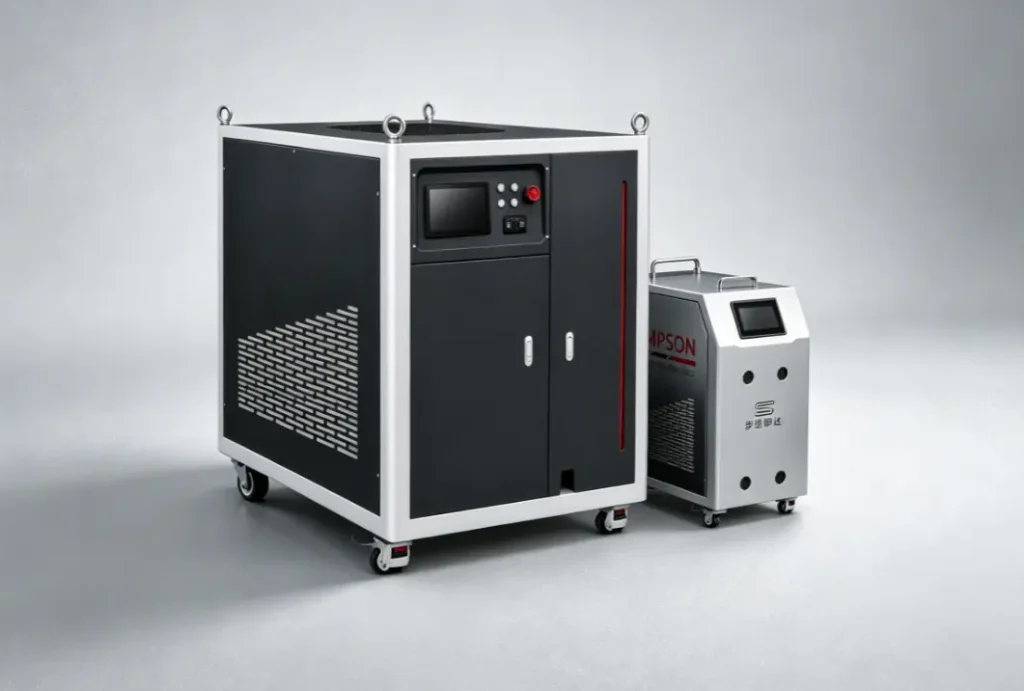
Мощность лазера должна соответствовать скорости сварки, положению фокуса и параметрам подачи проволоки. Избыточная мощность может привести к прожогам и разбрызгиванию металла, а недостаточная мощность — к плохому проплавлению.
Распространенные проблемы при лазерной сварке алюминия
Лазерная сварка алюминия сопряжена с рядом проблем, обусловленных свойствами материала и условиями сварки, включая отражательную способность, теплопередачу и дефекты сварного шва.
- Высокая отражательная способность: Алюминий легко отражает энергию лазера, поэтому для стабильного плавления требуются соответствующие настройки мощности.
- Быстрое рассеивание тепла: Высокая теплопроводность приводит к быстрой потере тепла, поэтому контроль температуры во время сварки имеет важное значение.
- Пористость: Влага, загрязнения и нестабильное поведение сварочной ванны могут вызывать образование газовых пор в сварном шве.
- Горячее растрескивание: Некоторые алюминиевые сплавы склонны к образованию трещин при охлаждении, что требует правильного выбора подводимой температуры и присадочного материала.
- Нестабильность сварочной ванны: Нестабильный поток расплавленного металла может привести к разбрызгиванию и неравномерности сварочных швов.
- Чувствительность к зазорам: Большие зазоры в суставе могут привести к плохому заполнению и неполному сращению.
- Размягчение в зоне термического воздействия: Нагрев может снизить прочность некоторых алюминиевых сплавов вблизи зоны сварки.
Понимание этих проблем помогает выбрать правильные настройки лазера и методы сварки для различных применений алюминия.
Пористость при лазерной сварке алюминия не вызвана каким-либо одним фактором. Как её предотвратить? Подробнее см.: Как уменьшить пористость при лазерной сварке алюминия?
Алюминий — материал с высокой отражательной способностью, и в процессе сварки могут возникать различные дефекты. Подробную информацию о конкретных проблемах и способах их предотвращения см. в статье: Проблемы лазерной сварки алюминия: пористость, трещины и решения.
Проблемы при сварке алюминия существовали всегда, но они не являются неизбежными. О распространенных проблемах и решениях при лазерной сварке волоконным лазером см. статью: « Лазерная сварка алюминия волоконным лазером: проблемы и решения».
Лучшие практики лазерной сварки алюминия
Подготовка поверхности и регулировка параметров сварки напрямую влияют на качество лазерной сварки алюминия.
Очистите алюминиевую поверхность перед сваркой — удалите оксиды, масло и поверхностные загрязнения перед сваркой, чтобы уменьшить количество сварочных дефектов.
Установите подходящие параметры сварки — отрегулируйте мощность лазера, скорость сварки, положение фокуса и скорость подачи проволоки в соответствии с алюминиевым сплавом и толщиной материала.
Выберите подходящую присадочную проволоку — Подбирайте присадочную проволоку в зависимости от основного материала и требований к сварке, чтобы улучшить качество соединения.
Используйте правильный защитный газ — установите правильный тип газа и скорость потока для защиты сварочной ванны во время сварки.
Контроль за подгонкой сварного шва — поддержание надлежащего размера зазора и выравнивания деталей во избежание неполного сплавления и плохого формирования сварного шва.
Проверка результатов сварки — Осмотрите внешний вид сварного шва, внутренние дефекты и прочность соединения после сварки.
Качественная подготовка поверхности, правильные параметры и надлежащий контроль являются ключевыми факторами надежной лазерной сварки алюминия.
Дефекты при лазерной сварке алюминия часто возникают из-за несоответствия основного металла, а не из-за качества работы оборудования. Для получения стабильных сварных швов необходимы точный состав сплава и жесткие допуски на материал. Для заказа алюминиевых листов и рулонов по проектным спецификациям обратитесь в компанию Union Alu.
Ручная лазерная сварка алюминия против традиционной сварки
Для сварки алюминия можно использовать как ручную лазерную сварку, так и традиционные методы сварки, но они различаются по подводимой температуре, скорости сварки, принципу работы и внешнему виду сварного шва.
| Сравнение | Ручная лазерная сварка | Традиционная сварка |
|---|---|---|
| Тепловая нагрузка | Меньшее количество теплоты при меньшей зоне теплового воздействия | Более высокая тепловая мощность с более выраженным тепловым воздействием. |
| Скорость сварки | Более высокая скорость сварки для множества применений. | Более низкая скорость сварки |
| Деформация | Меньшая деформация алюминиевых деталей. | Усиленная деформация из-за накопления тепла. |
| Внешний вид сварного шва | Более чистый сварной шов с меньшими затратами на последующую обработку. | Может потребоваться дополнительная обработка поверхности. |
| Эксплуатация | Более простое управление и сокращение времени обучения. | Требуется более высокий уровень квалификации оператора. |
| Области применения | Подходит для алюминиевых рам, листов, шкафов и небольших конструкций. | Обычно используется для выполнения общих работ по изготовлению и ремонту алюминиевых конструкций. |
Ручная лазерная сварка — подходящий вариант для алюминиевых деталей, требующих меньшей деформации, более чистых сварных швов и более высокой эффективности сварки. Традиционная сварка по-прежнему широко используется в тех случаях, когда применяется существующее оборудование и стандартные требования к сварке.
К распространенным методам сварки алюминия относятся TIG, MIG и лазерная сварка, каждый из которых имеет свои преимущества. Более подробную информацию можно найти здесь: TIG против MIG против лазерной сварки алюминия: что лучше?
Заключение
Лазерная сварка алюминия обладает преимуществами в скорости, контроле температуры и качестве сварного шва, но этот процесс требует надлежащего контроля ключевых факторов, таких как мощность лазера, скорость сварки, положение фокуса, подача проволоки и защитный газ. Понимание характеристик материала и выбор подходящих параметров сварки важны для снижения количества дефектов и улучшения качества соединения.
Компания KEMPSON предлагает решения для лазерной сварки алюминия, включая ручные лазерные сварочные аппараты и системы подачи проволоки. Благодаря различным вариантам мощности и конфигурациям подачи, KEMPSON помогает клиентам справляться с различными задачами по сварке алюминия. Свяжитесь с нами , чтобы обсудить подходящее решение для лазерной сварки для вашей задачи.

FAQ
Можно ли сваривать алюминий лазером?
Да, алюминий можно сваривать с помощью лазерных технологий. Волоконно-лазерная сварка широко используется для сварки алюминиевых сплавов в автомобильных деталях, компонентах аккумуляторных батарей, аэрокосмических конструкциях и промышленных изделиях.
Какая мощность лазера необходима для сварки алюминия?
Необходимая мощность лазера зависит от толщины алюминия, типа сплава и требований к сварке. Для тонких листов обычно используются лазеры мощностью 1000–1500 Вт, тогда как для более толстых материалов может потребоваться мощность 3000 Вт и выше.
Какой газ используется для лазерной сварки алюминия?
Аргон широко используется при лазерной сварке алюминия. Он защищает расплавленную ванну от окисления и помогает уменьшить количество дефектов сварки.
Лазерная сварка алюминия лучше, чем аргонодуговая сварка (TIG)?
Лазерная сварка обеспечивает более высокую скорость сварки, меньший подвод тепла и меньшую деформацию по сравнению с TIG-сваркой. TIG-сварка по-прежнему используется в тех случаях, когда требуются традиционные методы сварки или меньшие инвестиции в оборудование.
Какие алюминиевые сплавы можно сваривать лазером?
К числу распространенных алюминиевых сплавов, свариваемых лазером, относятся сплавы серий 3000, 5000 и 6000. Параметры сварки могут варьироваться в зависимости от состава сплава и области применения.
Какие распространенные дефекты лазерной сварки алюминия встречаются?
К распространенным дефектам относятся пористость, растрескивание под воздействием высоких температур, разбрызгивание, неполное сплавление и размягчение в зоне термического воздействия. Правильная подготовка поверхности и корректировка параметров помогают уменьшить эти проблемы.
Могут ли ручные лазерные сварочные аппараты сваривать алюминий?
Да, ручные лазерные сварочные аппараты могут сваривать алюминий. Они подходят для алюминиевых листов, рам, шкафов и других металлических компонентов, требующих гибкой техники сварки.
Как улучшить качество лазерной сварки алюминия?
Перед сваркой очистите алюминиевую поверхность, выберите подходящие параметры лазера, используйте соответствующую присадочную проволоку и защитный газ, а также отрегулируйте параметры сварки в соответствии с толщиной материала и конструкцией соединения.