Содержание
Введение
Лазерная сварка алюминия может приводить к ряду распространенных дефектов, включая пористость, растрескивание при высоких температурах, непроплавление, разбрызгивание металла, подрез и нестабильность внешнего вида сварного шва. Эти проблемы часто связаны с чистотой материала, влажностью, мощностью лазера, положением фокуса, защитным газом, скоростью сварки, подачей проволоки и конструкцией соединения. Поскольку алюминий обладает высокой теплопроводностью и стабильным оксидным слоем, небольшие изменения условий сварки могут повлиять на проплавление, формирование сварного шва и общее качество сварного шва.
Выявление причины — первый шаг к улучшению качества сварного шва. В этом руководстве мы объясним наиболее распространенные проблемы лазерной сварки алюминия, причины их возникновения и способы их устранения. Вы узнаете, как устранять пористость, трещины, непровар, брызги металла, подрезы и прожоги, а также как корректировать ключевые параметры сварки для получения более качественных сварных швов из алюминия.
Какие наиболее распространенные проблемы возникают при лазерной сварке алюминия?
Лазерная сварка алюминия может приводить к различным типам дефектов сварного шва, если подготовка материала, параметры сварки или условия процесса не контролируются должным образом. Наиболее распространенные проблемы включают пористость, трещины, непроплавление, брызги металла, подрезы, прожоги и неровные сварные швы.
| Проблема | Внешний вид | Общие причины |
|---|---|---|
| Пористость | Небольшие отверстия или полости внутри сварного шва | Влага, масло, загрязнение поверхности, нестабильный защитный газ |
| Трещины | Видимые трещины в сварном шве или вокруг него. | Состав сплава, чрезмерный подвод тепла, термические напряжения, растрескивание при затвердении. |
| Отсутствие слияния | Неполное сцепление между сварочным металлом и основным материалом. | Низкая мощность лазера, чрезмерная скорость сварки, неправильное положение фокуса. |
| брызгать | Металлические капли вокруг зоны сварки | Чрезмерная плотность энергии, нестабильный процесс, загрязнение поверхности. |
| подрезать | Канавка вдоль края сварного шва | Чрезмерный нагрев, неправильная скорость сварки или подача проволоки. |
| Прожечь | Чрезмерное проникновение, отверстия или проплавленные участки | Избыточная мощность лазера, низкая скорость сварки, чрезмерный подвод тепла. |
| Неровный сварной шов | Неравномерная ширина сварного шва или непостоянная форма валика. | Нестабильная подача проволоки, колебания фокуса, скачки скорости, неравномерный зазор между электродами. |
Среди этих дефектов особое внимание при сварке алюминия следует уделять пористости и растрескиванию. Пористость часто связана с проникновением водорода в сварочную ванну, при этом распространенными источниками являются влага, загрязнение поверхности и оксидный слой. Для уменьшения этой проблемы важны надлежащая очистка и стабильная защита защитным газом. Трещины также представляют серьезную проблему, поскольку алюминиевые сплавы могут быть чувствительны к растрескиванию при затвердении и термическим напряжениям во время сварки.
1. Пористость при лазерной сварке алюминия
Пористость — распространённый дефект при лазерной сварке алюминия. В основном она вызвана влагой, загрязнением поверхности, проблемами с защитным газом, нестабильностью сварочных отверстий или неправильными параметрами сварки.
Что вызывает пористость?
Пористость в основном вызвана газом, попавшим в сварочную ванну во время затвердевания.
- Влага и загрязнения — Грязь, масло, влага или другие загрязнения выделяют газ во время сварки и образуют поры внутри сварного шва.
- Оксидный слой — Оксид алюминия на поверхности материала может влиять на стабильность сварочной ванны и повышать риск возникновения дефектов.
- Недостаточная защита защитным газом — недостаточный поток газа или неправильная защита позволяют воздуху проникать в зону сварки и вызывать образование пор.
- Нестабильная лазерная замочная скважина — Нестабильная лазерная замочная скважина может задерживать газ в процессе затвердевания.
- Неправильные параметры лазера — Неправильная мощность лазера, скорость сварки или положение фокуса могут привести к нестабильности сварочной ванны.
- Нестабильная подача сварочной проволоки — Неравномерная подача присадочной проволоки нарушает структуру сварочной ванны и влияет на качество сварного шва.
Пористость при лазерной сварке алюминия не вызвана каким-либо одним фактором. Как её предотвратить? Подробнее см.: Как уменьшить пористость при лазерной сварке алюминия?
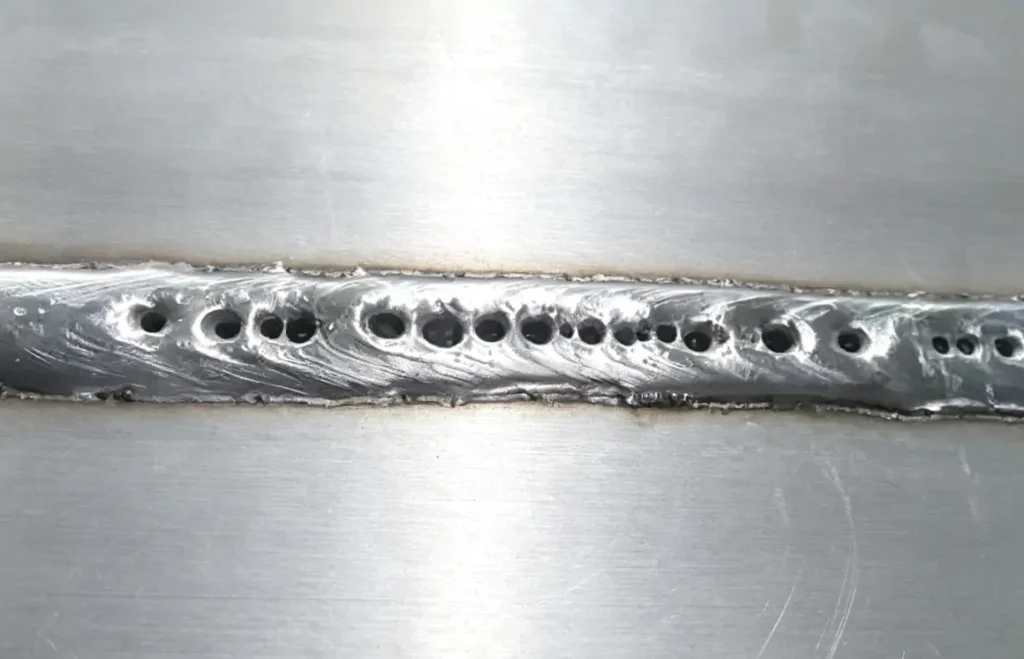
Как предотвратить пористость
- 1. Очистка материала: перед сваркой удалите масло, смазку, пыль, влагу и избыток оксидов. Присадочная проволока должна быть чистой и сухой.
- 2. Проверьте защитный газ: используйте подходящий защитный газ высокой чистоты и проверьте поток газа, положение сопла, шланги и соединения. Слишком малый или слишком большой поток газа может повлиять на защиту.
- 3. Настройка параметров лазера: подберите мощность лазера, скорость сварки и фокусировку в соответствии с алюминиевым сплавом, толщиной и типом соединения. Неправильные настройки могут привести к нестабильности сварочной ванны.
- 4. Проверка подачи проволоки: Поддерживайте стабильную скорость и положение подачи проволоки. Проверяйте проволоку, подающие колеса и направляющую систему при изменении пористости во время сварки.
Для ответственных сварных швов визуальный осмотр может быть дополнен рентгеновским или ультразвуковым контролем для проверки внутренней пористости.
2. Трещины в алюминиевой лазерной сварке
Трещины — это серьезные дефекты сварки алюминия, которые могут снизить прочность соединения. В основном они связаны с составом сплава, подводимой температурой, присадочной проволокой, подгонкой соединения и ограничениями сварки.
Почему при лазерной сварке алюминия образуются трещины?
Трещины, возникающие при лазерной сварке алюминия, в основном связаны с составом сплава, подводимой температурой, процессом затвердевания и условиями сварки.
- Состав алюминиевых сплавов — Некоторые алюминиевые сплавы более подвержены растрескиванию при затвердении из-за своего химического состава и свариваемости.
- Чрезмерный подвод тепла — Высокий подвод тепла увеличивает термическое напряжение и деформацию сварного шва, что может привести к образованию трещин.
- Быстрое затвердевание — быстрое охлаждение создает усадочные напряжения в зоне сварного шва и увеличивает риск образования трещин.
- Неправильный выбор присадочной проволоки — неподходящий присадочный сплав может снизить пластичность сварного шва и увеличить риск образования горячих трещин.
- Некачественная подгонка стыка — чрезмерные зазоры или несовпадение могут привести к неравномерному распределению напряжений во время сварки.
- Чрезмерное ограничение — Ограниченная усадка сварного шва увеличивает внутренние напряжения и может вызвать образование трещин после затвердевания.
Высокая чистота основного металла снижает пористость и образование горячих трещин при лазерной сварке. Соответствие техническим характеристикам алюминиевых листов и рулонов обеспечивает прочность соединения и однородность сварного шва. Варианты сырья указаны на сайте Union Alu.

Как уменьшить растрескивание
- 1. Выберите подходящую присадочную проволоку: подберите присадочную проволоку в соответствии с алюминиевым сплавом и областью применения. Наиболее распространенные варианты — ER4043 и ER5356.
- 2. Контроль подвода тепла: установите мощность лазера и скорость сварки в соответствии с толщиной материала и типом соединения. Избыточный нагрев увеличивает риск образования трещин.
- 3. Проверьте подгонку соединения: следите за тем, чтобы зазор и соосность соединения оставались постоянными. Некачественная подгонка может увеличить сварочное напряжение.
- 4. Уменьшите ограничивающее воздействие светильников: используйте подходящие светильники, не чрезмерно ограничивающие тепловое расширение.
- 5. Контроль начала и конца сварки: Используйте подходящие параметры начала и окончания сварки, чтобы уменьшить образование кратеров.
- 6. Поддерживайте чистоту материала: перед сваркой удалите масло, смазку, влагу и пыль. Чистые поверхности помогают уменьшить пористость и нестабильность сварного шва.
Трещины, возникающие при лазерной сварке алюминия, обычно вызваны несколькими факторами. При поиске неисправностей следует одновременно проверять присадочную проволоку, подвод тепла, качество соединения и надежность крепления приварного инструмента.
При сварке алюминия значительной ширины и глубины необходимо использовать присадочную проволоку соответствующего диаметра. Информацию о выборе типа и диаметра присадочной проволоки см. в разделе: Присадочная проволока для лазерной сварки алюминия: руководство по выбору сплава и диаметра.
3. Недостаточное плавление при лазерной сварке алюминия.
Непроплавление происходит, когда сварочный металл не полностью соединяется с основным металлом. В основном это вызвано недостаточным подводом тепла, неправильным положением сварочного луча, плохой подгонкой шва или недостаточным количеством присадочного металла.
Что вызывает отсутствие слияния?
Неполное спекание происходит, когда энергии лазера недостаточно для полного расплавления и соединения основного материала или присадочной проволоки. К распространенным причинам относятся:
- Низкая мощность лазера — Недостаточный подвод тепла препятствует полному расплавлению зоны соединения.
- Высокая скорость сварки — снижает энергозатраты и ограничивает глубину проплавления сварного шва.
- Неправильное положение фокуса — снижает плотность энергии в сварочном шве.
- Некачественная подгонка сварного шва — препятствует достижению сварочной ванной корня шва и образованию прочного соединения.
- Несоосность луча — вызывает неравномерное расплавление с обеих сторон шва.
- Недостаточное количество припоя приводит к неполному заполнению и слабому сращению.
- Загрязнение поверхности — снижает поглощение лазерного излучения и влияет на смачивание сварочной ванны.

Как исправить проблему с отсутствием слияния
- 1. Подберите мощность в соответствии с толщиной материала: проверьте, подходит ли мощность лазера для толщины алюминия и конструкции соединения.
- 2. Проверьте соответствие суставных поверхностей: следите за зазором и выравниванием сустава в пределах требуемого диапазона. Чрезмерные или недостаточные зазоры могут повлиять на сращение.
- 3. При необходимости увеличьте мощность лазера: если тепловая мощность недостаточна, увеличивайте ее постепенно. Избегайте чрезмерной мощности, которая может привести к перегреву, разбрызгиванию или образованию пор.
- 4. Снизьте скорость сварки: Если скорость сварки слишком высока, снизьте ее, чтобы увеличить подвод тепла и улучшить проплавление.
- 5. Отрегулируйте положение фокуса: установите фокус в соответствии с толщиной материала и геометрией соединения. Неправильная фокусировка может снизить плотность энергии в зоне сварки.
- 6. Проверьте положение заполняющей проволоки: располагайте точку подачи проволоки в пределах зоны воздействия лазера. Неправильное положение проволоки может привести к неравномерному заполнению и плохому сращению.
- 7. Выполните пробную сварку: Перед началом производства протестируйте тот же материал и соединение с выбранными параметрами. Для проверки плавления и проплавления можно использовать контроль поперечного сечения.
Непровар обычно связана с подводимой температурой, положением сварочного шва, подгонкой шва или используемой присадочной проволокой. Проверьте все эти факторы вместе и подтвердите результат пробной сваркой перед началом производства.
4. Чрезмерное разбрызгивание металла при лазерной сварке алюминия.
Разбрызгивание металла происходит, когда расплавленный металл выбрасывается из сварочной ванны. Чрезмерное разбрызгивание обычно связано с высокой удельной мощностью, нестабильной сварочной ванной, неправильной фокусировкой, подачей проволоки или защитным газом.
Почему при лазерной сварке алюминия образуются брызги металла?
Общие причины включают в себя:
- Чрезмерная плотность мощности лазера
- Нестабильная замочная скважина
- Неправильное положение фокуса
- Нестабильная подача проволоки
- Поверхностное загрязнение
- Недостаточная защита защитным газом.

Как уменьшить разбрызгивание
| Проверка | Что нужно настроить |
|---|---|
| мощность лазера | Сопоставьте мощность с толщиной материала. |
| Скорость сварки | Обеспечьте надлежащую тепловую мощность. |
| Фокус | Проверьте положение фокуса |
| Подача проволоки | Стабилизировать скорость и положение |
| Защитный газ | Проверьте расход и соосность форсунки. |
| Surface | Удалите масло и загрязнения. |
5. Подрезка и прожигание
Подрез — это канавка, образующаяся вдоль кромки сварного шва. Обычно он возникает из-за чрезмерного нагрева, высокой скорости сварки, неправильного положения сварочной балки или неправильной подачи проволоки. Прожог происходит, когда избыточный нагрев расплавляет материал. Чаще встречается при сварке тонкого алюминия или при наличии чрезмерных зазоров в шве.
Почему возникают подрезы и прожоги?
- Чрезмерная мощность лазера
- Низкая скорость сварки
- Чрезмерное тепловложение
- Тонкий алюминиевый материал
- Чрезмерный зазор в суставе
- Неправильное положение луча или подача проволоки.

Как предотвратить подрезку и прогорание:
- Отрегулируйте мощность лазера и скорость сварки для поддержания оптимального теплового воздействия.
- Оптимизируйте положение фокуса и выравнивание луча для стабильного распределения энергии.
- Выберите подходящую скорость подачи присадочной проволоки в зависимости от условий сварки.
- Перед сваркой проверьте зазор в стыке и убедитесь в правильной подгонке деталей.
- Для сварки алюминия различной толщины используйте соответствующие параметры.
Для уменьшения подрезов и прожогов проверьте мощность лазера, скорость сварки, положение фокуса и зазор в шве.
6. Неравномерная или нестабильная лазерная сварка алюминия.
Неравномерный сварочный шов может быть результатом непостоянства движения проволоки, неправильной подачи проволоки, фокусировки, подгонки материала или использования защитного газа.
Общие причины
- Неустойчивое движение руки
- Нестабильная скорость сварки
- Нестабильная подача проволоки
- Неправильный фокус
- Некачественная подгонка материала.
- Нестабильность защитного газа

Как улучшить качество сварных швов
Следите за постоянным движением горелки и скоростью сварки. Проверяйте положение фокуса, качество соединения, подачу проволоки и защитный газ при изменении ширины или формы сварочного шва.
Для ручных лазерных сварочных аппаратов стабильная работа горелки важна для получения качественных сварных швов. При использовании присадочной проволоки подходящий подающий механизм может помочь поддерживать постоянную скорость и положение подачи.
Схема поиска и устранения неисправностей при лазерной сварке алюминия
Дефекты лазерной сварки алюминия в основном связаны с состоянием материала, параметрами лазера, защитным газом и подачей проволоки.
| Проблема со сваркой | Возможная причина | Рекомендуемая проверка |
|---|---|---|
| Пористость | Влага или загрязнение; нестабильная замочная скважина; плохая защита от газа. | Очистите материал и проволоку; проверьте поток газа, его чистоту и положение сопла. |
| Трещины | Чувствительность сплава к растрескиванию; чрезмерный подвод тепла; неподходящая присадочная проволока | Проверьте сплав и присадочную проволоку; отрегулируйте мощность лазера и скорость сварки. |
| Отсутствие слияния | Низкая мощность лазера; высокая скорость сварки; неправильная фокусировка; плохое соединение. | Подберите мощность в соответствии с толщиной материала; при необходимости уменьшите скорость; проверьте фокусировку и зазор между швами. |
| брызгать | Нестабильная замочная скважина; чрезмерная мощность; загрязнение; плохая защита от газа. | Проверьте мощность, фокусировку, поток газа и чистоту материала. |
| Прожечь | Чрезмерный подвод тепла; низкая скорость сварки; большой зазор в шве. | Уменьшите мощность или увеличьте скорость; проверьте фокусировку и зазор между суставами. |
| подрезать | Чрезмерный подвод тепла; высокая скорость сварки; недостаточная подача проволоки. | Отрегулируйте мощность и скорость; проверьте диаметр проволоки, скорость подачи и положение. |
| Неровный бисер | Нестабильная скорость перемещения; нестабильная подача проволоки; плохая подгонка деталей; вибрация оборудования. | Проверьте движение горелки, подачу проволоки, качество соединения и устойчивость зажимного приспособления. |
Большинство дефектов лазерной сварки алюминия связаны с чистотой материала, параметрами лазера, защитным газом и подачей проволоки. В первую очередь проверьте эти основные условия, а затем при необходимости отрегулируйте мощность, скорость, фокусировку, газ и подачу проволоки.
Лазерная сварка алюминия: контрольный список перед началом производства.
Базовая предпроизводственная проверка помогает предотвратить распространенные дефекты лазерной сварки алюминия и обеспечивает стабильность процесса сварки. Перед началом производства проверьте материал, соединение, параметры и оборудование.
Перед сваркой
- Проверьте сплав и толщину.
Подтвердите тип алюминиевого сплава и толщину материала. Соответственно установите начальные параметры сварки. - Очистите поверхность
Перед сваркой удалите масло, влагу, пыль и избыток оксидов. - Проверьте правильность подгонки соединения.
Перед сваркой проверьте зазор в стыке, соосность и состояние поверхности. - Выберите проволоку-наполнитель.
Выберите присадочную проволоку, совместимую с основным сплавом и требованиями к соединению. - Проверьте защитный газ
Проверьте чистоту газа, расход, положение сопла и соединения шлангов. - Установите начальные параметры
Настройте мощность лазера, скорость сварки, фокусировку и подачу проволоки в зависимости от материала и типа соединения.
Во время сварки
- Поддерживайте стабильную скорость движения.
Избегайте резких изменений скорости сварки, так как это может повлиять на теплопередачу и глубину проплавления. - Следите за сварочной ванной.
Внимательно следите за сварочной ванной и сварочной ванной, чтобы заметить изменения в их размере, форме или устойчивости. - Удерживайте сопло в стабильном положении.
Поддерживайте постоянный угол наклона, высоту и положение горелки. - Проверка подачи провода
При использовании присадочной проволоки необходимо поддерживать стабильную скорость и положение подачи проволоки. - Обратите внимание на брызги и пористость.
Внезапное увеличение брызг или видимая пористость указывают на необходимость проверки условий сварки.
После сварки
- Осмотрите внешний вид сварного шва.
Проверьте наличие трещин, подрезов, брызг, пор и неравномерного формирования валика. - Проверка проникновения
Убедитесь, что глубина проникновения соответствует проектным требованиям. - Проверьте наличие трещин и пористости.
Обратите особое внимание на центр сварного шва и зону соединения. - Выполните необходимое тестирование
При необходимости, в соответствии с требованиями применения или спецификацией заказчика, следует применять рентгеновский, ультразвуковой, изгибный или растягивающий контроль. - Запись квалифицированных параметров
Для повторного производства зафиксируйте проверенные настройки мощности, скорости, фокусировки, подачи проволоки и газа.
Практический контрольный список охватывает подготовку материалов, условия сварки и окончательную проверку. При серийном производстве используйте проверенные параметры в качестве стандартных настроек для одного и того же материала и соединения.
Проблемы при сварке алюминия существовали всегда, но они не являются неизбежными. О распространенных проблемах и решениях при лазерной сварке волоконным лазером см. статью: « Лазерная сварка алюминия волоконным лазером: проблемы и решения».
Может ли ручной лазерный сварочный аппарат сваривать алюминий?
Да. Ручные лазерные сварочные аппараты могут сваривать алюминий, если мощность лазера, оптическая система, защитный газ, параметры сварки и присадочная проволока соответствуют сплаву и толщине материала.
Алюминий обладает высокой теплопроводностью и требует стабильного подвода тепла. Оптимальную мощность лазера следует выбирать в зависимости от толщины материала, типа соединения, скорости сварки и производственных требований.
Какая мощность подходит для лазерной сварки алюминия?
Компания KEMPSON предлагает аппараты для лазерной сварки алюминия мощностью от 1500 до 6000 Вт, отвечающие различным производственным требованиям:

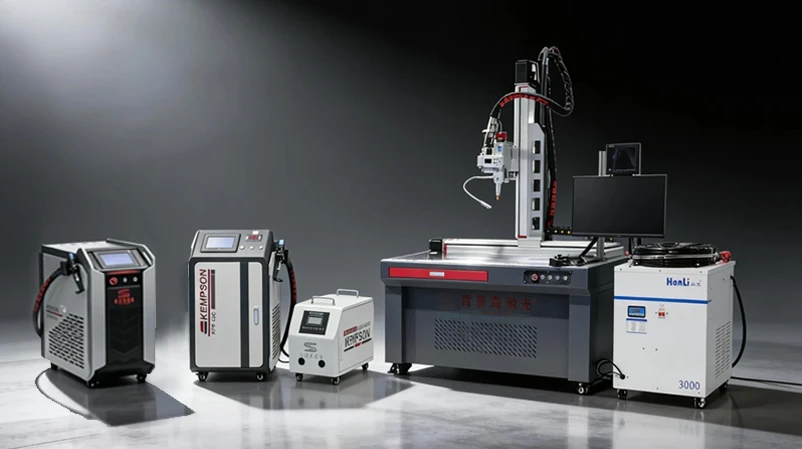
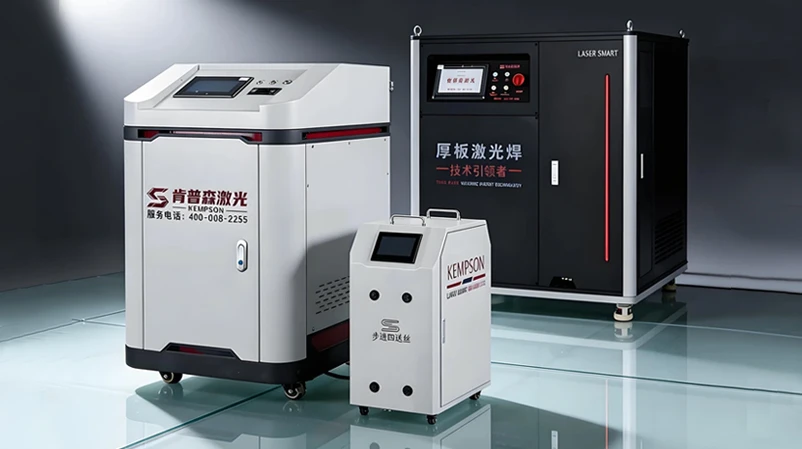
3000 Вт : Более толстый алюминий и более высокие производственные требования.

4000–6000 Вт : Тяжелое машиностроение и крупносерийное производство.
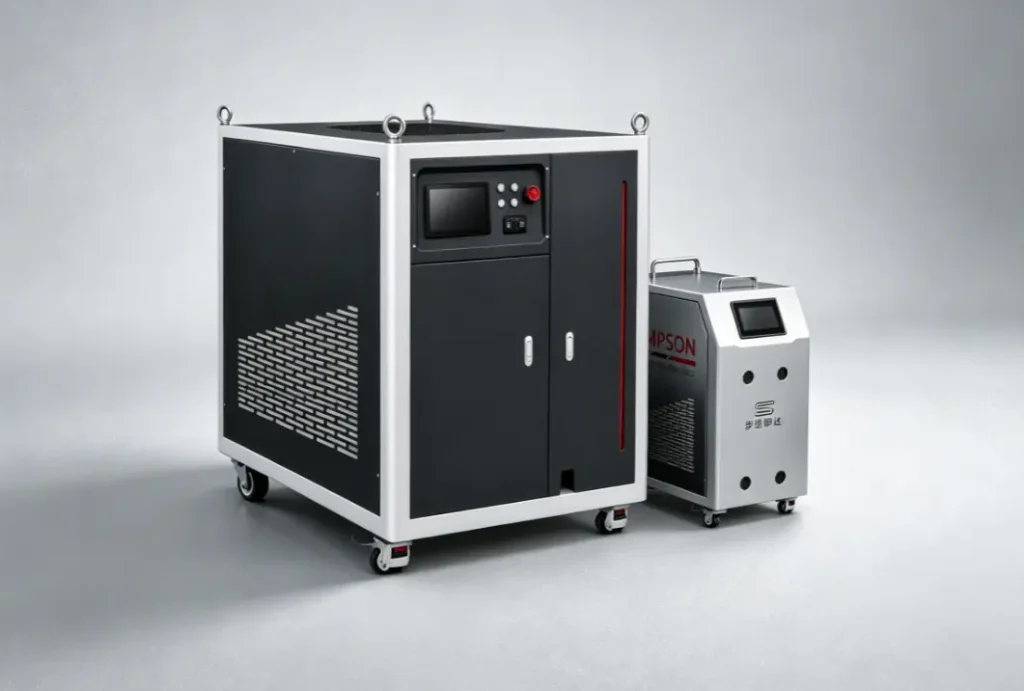
6000 Вт : Применение в мощных системах и для сложных производственных задач.
Выбор мощности не должен основываться только на ваттах. Необходимо учитывать толщину материала, сплав алюминия, конструкцию соединения, скорость сварки, присадочную проволоку и требуемую глубину проплавления.
Почему стоит выбрать лазерный сварочный аппарат KEMPSON для сварки алюминия?
Компания KEMPSON предлагает решения для лазерной сварки алюминия мощностью от 1500 до 6000 Вт, отвечающие различным требованиям. Конфигурация может быть выбрана в зависимости от материала, толщины, типа соединения, скорости сварки и производственных потребностей.
Для подбора подходящей модели и параметров сварки свяжитесь с нами , указав тип алюминиевого сплава, толщину материала и тип соединения, и мы порекомендуем вам оптимальную конфигурацию.

FAQ
Почему лазерная сварка алюминия приводит к образованию пор?
Пористость в основном вызвана влагой, загрязнением поверхности, недостаточной защитой от защитного газа, нестабильностью сварочных отверстий или неподходящими параметрами лазера. Очистите материал и присадочную проволоку, затем проверьте поток газа, фокусировку, мощность и скорость сварки.
Как предотвратить пористость при лазерной сварке алюминия?
Перед сваркой очистите алюминиевую поверхность и убедитесь, что присадочная проволока сухая. Проверьте поток защитного газа и положение сопла, затем отрегулируйте мощность лазера, скорость сварки и фокусировку для получения стабильной сварочной ванны.
Почему мой лазерный сварной шов на алюминии трескается?
Образование трещин может быть связано с алюминиевым сплавом, чрезмерным нагревом, неподходящей присадочной проволокой, плохой подгонкой сварного шва или чрезмерным креплением. Сначала проверьте сплав и присадочную проволоку, а затем пересмотрите параметры сварки.
Как предотвратить образование трещин при лазерной сварке алюминия?
Используйте присадочную проволоку, совместимую с основным сплавом, и контролируйте мощность лазера и скорость сварки. Обеспечьте правильную посадку шва и избегайте чрезмерного ограничения подвижности присадочного материала.
Почему при лазерной сварке алюминия образуются брызги металла?
Чрезмерное разбрызгивание обычно вызвано высокой удельной мощностью, нестабильной смотровой ямкой, неправильной фокусировкой, нестабильной подачей проволоки, загрязнением или некачественным защитным газом. Проверьте мощность, фокусировку, подачу проволоки, поток газа и состояние поверхности.
Как исправить непровар при лазерной сварке алюминия?
Проверьте мощность лазера, скорость сварки, положение фокуса, выравнивание луча и зазор в шве. При необходимости увеличьте подвод тепла или уменьшите скорость сварки, избегая при этом чрезмерного нагрева.
Что вызывает прогорание при лазерной сварке алюминия?
Прогорание обычно происходит из-за чрезмерного нагрева, высокой мощности лазера, низкой скорости сварки, тонкого материала или чрезмерного зазора в шве. Отрегулируйте мощность, скорость, фокусировку и зазор в шве для контроля проплавления.
Какая мощность лазера подходит для сварки алюминия?
Необходимая мощность зависит от типа алюминиевого сплава, толщины, типа соединения, скорости сварки и требуемой глубины проплавления. Компания KEMPSON предлагает лазерные сварочные аппараты мощностью от 1500 Вт до 6000 Вт, предназначенные для сварки тонких алюминиевых деталей, а также для сварки более толстых и тяжелых материалов.