

目录
介绍
3000W激光焊机广泛应用于中厚板焊接、高效生产以及不锈钢、碳钢和铝合金等金属加工应用。与低功率型号相比,它具有更高的熔深和更快的焊接速度,使其适用于对输出稳定和质量一致性要求较高的工业焊接作业。
本指南将讲解3000W激光焊机的各项设置,包括激光功率、焊接速度、聚焦位置和送丝参数。这些设置直接影响熔深、焊缝外观、热输入和生产效率。了解如何调整各项参数有助于针对不同材料和应用获得稳定的焊接效果。
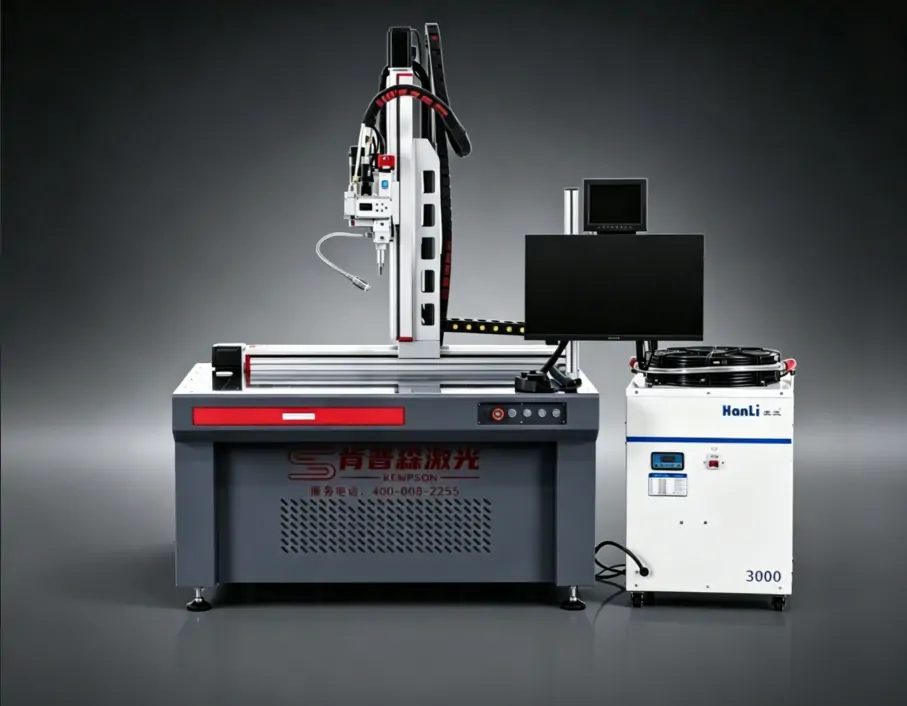
3000W激光焊机基本参数设置
3000W激光焊接机的参数设置并非固定值,需要根据实际材料、厚度和焊接要求进行调整。
| 参数 | 设定范围 |
|---|---|
| 激光功率 | 1000W–3000W |
| 焊接速度 | 0.5–5 米/分钟(取决于材料和厚度) |
| 焦点位置 | -2毫米至+2毫米(根据材料和接头类型进行调整) |
| 电线直径 | 0.8-2.0mm |
| 保护气 | 氩气/氮气 |
| 气体流量 | 15–25 升/分钟 |
影响参数调整的因素
材料类型:不锈钢、碳钢和铝合金的激光吸收率各不相同。由于铝材反射率和导热性较高,因此需要更高的功率密度和更慢的焊接速度。
材料厚度:薄板焊接需要较低的功率和较高的焊接速度,以避免烧穿。厚板焊接需要较高的功率和较低的焊接速度,以达到足够的熔深。
接头类型:对接焊、搭接焊和角焊对熔深和热输入的要求各不相同。搭接焊通常需要更高的功率来熔化上层材料。
焊丝选择:焊丝材质应与母材相匹配。焊丝直径直接影响送丝速度和熔池填充性能。
如何设置3000W激光焊机的功率?
3000W激光焊机的功率设置取决于材料厚度、接头类型和焊接要求。激光功率会影响熔深、热输入和焊缝稳定性。功率过低可能导致熔深不足,而功率过高则可能导致烧穿、飞溅和变形。
激光功率对焊接的影响
| 因素 | 影响 |
|---|---|
| 穿透深度 | 功率越高,穿透深度越大。功率设置应与材料厚度相匹配。 |
| 热量输入 | 功率越高,热输入量越大,可能会增加薄材料的变形量。 |
| 焊接稳定性 | 功率过低可能导致熔合不完全。功率过高可能增加飞溅并影响焊缝成形。 |
推荐的电源设置
| 材料厚度 | 推荐功率 | 焊接速度 |
|---|---|---|
| 1-3mm | 800-1500W | 2–4 米/分钟 |
| 3-6mm | 1500-2500W | 1–2.5 米/分钟 |
| 6mm + | 2500-3000W | 0.5–1.2 米/分钟 |
电源设置参考
1–3毫米材料
- 将功率设定在额定输出功率的 30%–50% 左右。
- 采用更高的焊接速度以减少热量积聚。
- 当出现烧穿或背面焊缝堆积时,降低功率或提高速度。
3–6毫米材料
- 将功率设定在额定输出功率的 50%–80% 左右。
- 根据所需的穿透深度调整功率。
- 摆动焊接可以改善焊缝宽度和焊缝外观。
6mm+材料
- 将功率设置为 80%–100% 输出。
- 降低焊接速度以增加输入到材料中的能量。
- 对于较厚的板材,可能需要进行坡口处理或多道焊接。
3000W激光焊机并非始终以全功率运行。薄板焊接通常需要约1000W的输出功率。全功率主要用于厚板焊接和深熔焊接。聚焦位置、保护气体流量和送丝速度也会影响焊接效果。这些参数应与激光功率一起调整。
3,000W 型号主要用于焊接中等厚度到较厚的板材。要了解不同材料的焊接厚度,请参阅文章:《3,000W 激光焊机焊接厚度:它能焊接多厚?》
3000W激光焊机速度设置
3000瓦激光焊机比低功率型号的焊机焊接速度更快,尤其是在焊接中等厚度和较厚材料时。焊接速度过高会降低热输入,可能导致熔深不足。焊接速度过低会增加热输入,可能导致变形或烧穿。
推荐速度设置
| 材料厚度 | 焊接速度 | 功率范围 |
|---|---|---|
| 1-3mm | 2–4 米/分钟 | 800-1500W |
| 3-6mm | 1–2.5 米/分钟 | 1500-2500W |
| 6mm + | 0.5–1.2 米/分钟 | 2500-3000W |
速度调节指南
- 薄材料(1-3毫米)— 使用较高的速度和较低的功率设置来限制热量输入并减少变形。
- 中等厚度材料(3-6毫米)— 根据熔深要求和焊缝外观调整速度和功率。
- 厚材料(6mm以上)— 使用较低的焊接速度和较高的功率输出来增加熔深。
如果焊缝熔深不足,请降低焊接速度或增加激光功率。如果出现烧穿或过热现象,请提高焊接速度或降低激光功率。
3000W激光焊接机的聚焦位置调整
聚焦位置会影响激光能量分布、熔深、焊缝宽度和焊缝外观。正确的聚焦设置取决于材料类型、厚度和接头设计。没有适用于所有焊接应用的固定聚焦值。
| 焦点位置 | 应用领域 | 成果 |
|---|---|---|
| 表面聚焦 | 薄板焊接(1-3mm),表面修复 | 更小的热影响区,可控的热输入 |
| 轻微失焦 | 中厚板焊接 | 更宽的焊缝,更深的熔深 |
对焦设置
- 薄材料(1-3毫米)—利用表面聚焦来控制热输入,减少烧穿和变形。
- 中等厚度及以上材料(3毫米以上)——使用轻微散焦或聚焦于材料内部以增强穿透力。对于较厚的材料,通常使用表面以下0.5-2毫米左右的聚焦位置。
- 宽焊接要求 — 正离焦可以增大光斑尺寸并产生更宽的焊缝,适用于某些搭接焊接应用。
焦点位置需要与激光功率和焊接速度相匹配。不同的激光焊接机对焦点方向的定义可能不同,因此请根据机器手册确认设置方法。
3000W激光焊机送丝设置
送丝参数会影响填充金属的供应、焊缝宽度和焊缝成形。正确的参数取决于材料厚度、焊丝类型、激光功率和焊接速度。
推荐的电线参数
| 参数 | 范围 |
|---|---|
| 电线直径 | 0.8-2.0mm |
| 常用电线尺寸 | 0.8mm / 1.0mm / 1.2mm / 1.6mm |
| 送丝速度 | 5–300 厘米/分钟 |
线材选择参考
- 薄材料(1-3毫米)— 使用0.8-1.0毫米焊丝,降低送丝速度,以控制焊缝宽度和热输入。
- 中等厚度材料(3-6mm)— 使用 1.0-1.6mm 焊丝,以获得稳定的填充物供应和一致的焊缝形成。
- 厚材料(6mm+)— 对于较大的焊接接头和间隙填充,请使用更大的焊丝直径和更高的送丝速度。
送丝速度应与激光功率和焊接速度相匹配。送丝速度过低可能导致焊丝填充不足,而送丝速度过高则可能影响焊丝熔化和焊缝外观。对于3000W激光焊机,在生产前应先在实际材料上测试焊丝直径和送丝速度。最终设置取决于焊缝尺寸、接头类型和所需的焊接质量。
KEMPSON 提供一系列激光焊接送丝机:激光焊接送丝机
送丝机的送丝速度和送丝量也会影响焊接效果。更多详情请参见:
针对不同材料的3000W激光焊接机推荐设置
3000W激光焊机可用于不锈钢、碳钢和铝的焊接。功率、焊接速度、聚焦位置和送丝设置需要与材料的特性和厚度相匹配。
不锈钢配件
不锈钢具有良好的激光吸收性能,广泛应用于激光焊接领域。
| 参数 | 参考设置 |
| 激光功率 | 1500-3000W |
| 焊接速度 | 1–4 米/分钟 |
| 电线直径 | 0.8-1.6mm |
| 保护气 | 氩 |
对于薄不锈钢板,应使用较低功率。对于较厚的板材,应增加功率并降低转速,以获得更深的熔深。
碳钢设置
碳钢适用于高速激光焊接和厚板焊接。
| 参数 | 参考设置 |
| 激光功率 | 2000-3000W |
| 焊接速度 | 0.5–3 米/分钟 |
| 电线直径 | 1.0-1.6mm |
| 保护气 | 氩气/氮气 |
较厚的碳钢需要更高的功率输出和更慢的焊接速度才能保持熔深。
铝制设置
铝具有高导热性和高反射率;需要仔细调整参数。
| 参数 | 参考设置 |
| 激光功率 | 2000-3000W |
| 焊接速度 | 0.5–2.5 米/分钟 |
| 电线直径 | 1.0-2.0mm |
| 保护气 | 氩 |
铝焊接通常需要更高的功率密度和适当的焦距调整。清洁的材料表面有助于减少焊接缺陷。
最终参数取决于材料等级、厚度、接头设计和焊接要求。建议在生产前使用相同材料进行焊接测试。
3000W激光焊机常见设置问题
参数设置直接影响焊接质量。熔深不足、烧穿、焊缝形态不稳定等问题通常是由于功率、速度、聚焦位置和保护气体的匹配不当造成的。
熔合不完全或焊接强度不足
可能的原因:
- 激光功率对于这种材料厚度来说太低了。
- 焊接速度过快,导致热输入减少。
- 焦点位置不正确,导致能量集中度降低。
例如,使用低于2kW的功率焊接厚度超过3mm的不锈钢可能会导致熔深不足。焦点偏移约0.5mm可使熔深减少约30%。
烧穿或过度变形
可能的原因:
- 功率设置过高,不适合薄材料。
- 焊接速度太慢,导致热量输入过大。
对于薄板焊接,通常采用较低的功率和较高的速度设置来控制热量积聚。
焊缝外观差,飞溅过多
可能的原因:
- 对焦位置不正确。
- 保护气体流量不当。
- 气体纯度低。
激光焊接通常使用约15-20升/分钟的保护气体流量。为保证稳定的保护效果,氩气纯度应高于99.9%。
焊缝裂纹
可能的原因:
- 焊接参数不当会导致热量分布不均匀。
- 某些高碳钢对快速冷却很敏感。
对于易开裂材料,预热至 100–150℃ 左右可以降低热应力。
激光输出不稳定
可能的原因:
- 电源电压不稳定。
- 受污染的防护镜片。
- 老化的激光组件。
电源电压应保持在额定值的±5%以内。定期清洁和维护镜头有助于保持稳定的输出。
大多数3000W激光焊接问题都与参数匹配有关。功率控制热输入,速度影响热分布,聚焦位置改变能量集中度,保护气体保护熔池。调整时,每次只更改一个参数,并在进行其他更改前检查焊接结果。
如何优化3000W激光焊接机的参数?
3000W激光焊机的设置需要根据材料、厚度和接头类型进行调整。功率、焊接速度、聚焦位置和送丝参数直接影响焊缝熔深、焊缝成形和生产稳定性。
- 1. 确认材质和厚度:设置参数前,请检查材质类型、厚度和接头设计。不锈钢、碳钢和铝材所需的功率和转速设置各不相同。
- 2. 设置初始功率和速度:根据材料厚度选择合适的功率范围。根据熔深要求调整焊接速度。
- 3. 调整焦点位置:测试不同的焦点位置,找到合适的熔深和焊缝宽度设置。焦点位置的微小变化都会影响焊缝成形。
- 4. 匹配送丝参数:根据焊缝间隙和填充要求选择正确的焊丝直径和送丝速度。
- 5. 测试和微调:使用相同的材料进行试焊。生产前检查焊缝熔深、焊缝外观和热影响区。
对于3000W激光焊机,参数设置应基于实际焊接结果。每次只更改一个参数,更容易确定合适的设置范围。
实用调整规则
- 熔深不足:增加功率或降低焊接速度。
- 烧穿或变形:降低功率或提高焊接速度。
- 焊缝不均匀:检查聚焦位置和送丝速度。
- 飞溅过多:调整功率、速度和保护气体流量。
结语
3000W激光焊机的焊接质量取决于功率、焊接速度、聚焦位置和送丝参数的正确组合。适当的参数调整有助于保持稳定的熔深、良好的焊缝外观和可靠的生产性能。
KEMPSON提供 3000W 激光焊接机及其他功率选择,适用于不同的金属加工应用。作为专业的激光焊接机制造商和供应商,我们提供设备选型支持、焊接参数指导、技术支持和售后服务。我们的产品基于专业的工程经验开发,并通过了多项工业级质量认证。
无论您需要用于不锈钢、碳钢、铝焊接的激光焊机,还是有其他定制生产需求,KEMPSON 都能提供合适的解决方案。欢迎联系我们,探讨您的激光焊接需求。

常见问题解答
3000W激光焊机应该使用多大的功率设置?
功率设置取决于材料厚度、接头类型和焊接要求。薄板通常需要较低的功率设置,而厚板则需要较高的功率输出才能获得足够的熔深。
3000W激光焊机的推荐焊接速度是多少?
焊接速度取决于材料厚度和功率输出。例如,1-3毫米厚的材料焊接速度约为2-4米/分钟,而6毫米及以上的材料通常需要较低的焊接速度,约为0.5-1.2米/分钟。
聚焦位置如何影响3000W激光焊接质量?
焦点位置会影响能量集中度、熔深和焊缝形状。表面聚焦通常用于薄板焊接,而轻微离焦或内聚焦则用于较厚的材料焊接。
3000W激光焊机适合使用多大直径的焊丝?
3000W激光焊机常用的焊丝直径为0.8mm、1.0mm、1.2mm和1.6mm。具体选择取决于材料厚度、焊缝间隙和填充要求。
3000W激光焊机可以焊接不锈钢、碳钢和铝吗?
是的。3000瓦的激光焊接机可以加工不锈钢、碳钢和铝。每种材料所需的功率、速度、聚焦和送丝设置都不同。
为什么我的3000W激光焊机熔深不足?
常见原因包括激光功率过低、焊接速度过快、聚焦位置不正确或送丝设置不当。调整这些参数可以改善焊接深度。
为什么3000W激光焊接机会导致烧穿或变形?
烧穿通常发生在功率过高或焊接速度过慢的情况下,尤其是在焊接薄材料时。降低功率或提高速度可以减少热输入。
3000W激光焊机是否总是需要以全功率运行?
不。3000W激光焊机并非在所有应用中都需要全功率运行。应根据材料厚度和焊接要求调整功率,以避免不必要的热量输入和能源消耗。







