目录
介绍
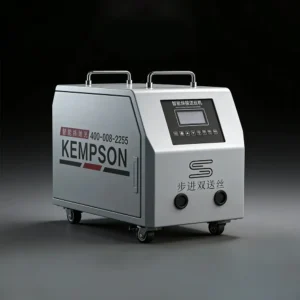
激光焊接可采用单丝送丝或双丝送丝系统。单丝送丝使用一根焊丝将填充材料送入熔池,而双丝送丝则同时使用两根焊丝以增加填充金属的输送量。二者的主要区别在于焊接过程中填充材料的输送量。双丝送丝适用于厚板焊接、大间隙填充以及对焊缝熔敷率要求较高的应用,而单丝送丝则广泛应用于常见的焊接作业。
本文将从工作原理、焊接性能、应用差异和选择方法等方面,对激光焊接中的单丝送丝和双丝送丝进行比较。我将分享影响送丝系统选择的关键因素,帮助您了解哪种方案最符合您的焊接需求。
什么是单线送丝?
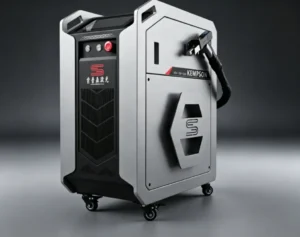
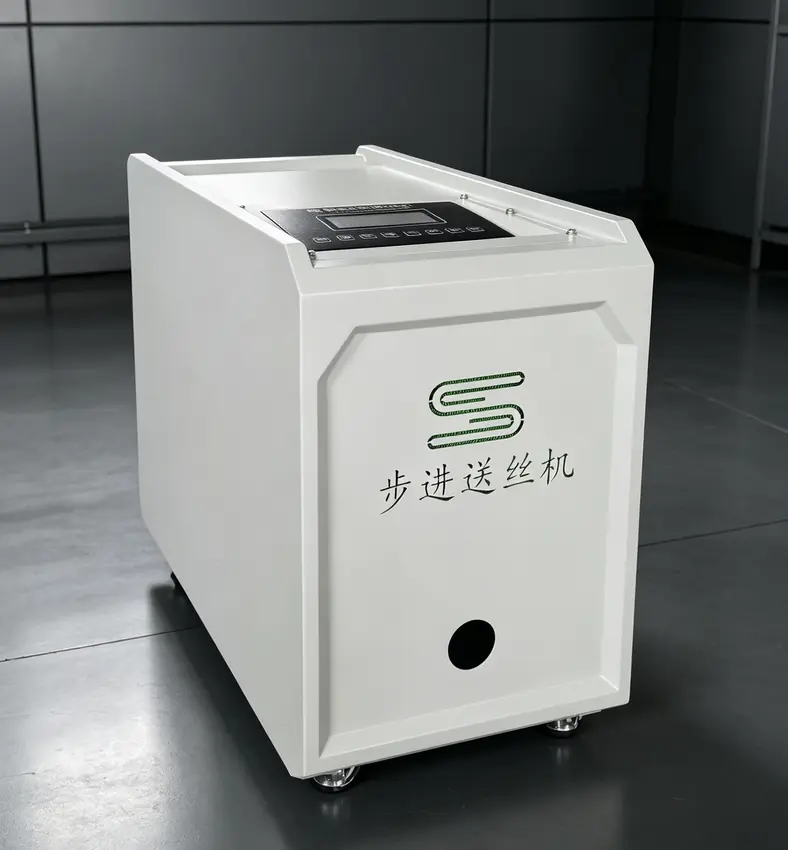
单丝送丝是一种激光焊接方法,它使用一根连续的焊丝向激光产生的熔池中添加材料。送丝机控制送丝速度,并将焊丝送入焊接区域,焊丝与母材熔化形成焊缝。对于需要稳定焊接性能且焊丝用量适中的应用,这是一种常见的解决方案。
单线送丝的工作原理是什么?
单丝送丝机将焊丝从线盘经由送丝管送至激光焊接位置。焊丝直径和送丝速度可根据材料类型、厚度和焊接要求进行调节。
焊接过程中,激光束在工件表面形成熔池。焊丝进入熔池,在激光加热下熔化,并与母材结合形成牢固的焊缝。
送丝速度与激光功率和焊接速度保持同步,以维持稳定的焊缝形状。该工艺有助于控制焊缝宽度、填充量和表面形貌。
单丝送丝的优势
- 结构简单,操作方便
- 降低设备成本
- 更快捷的设置和调整
- 焊缝外观稳定
- 适用于常用焊接材料
- 降低维护要求
单丝送丝的应用
不锈钢板焊接
适用于需要洁净焊缝的薄型和中型不锈钢部件。
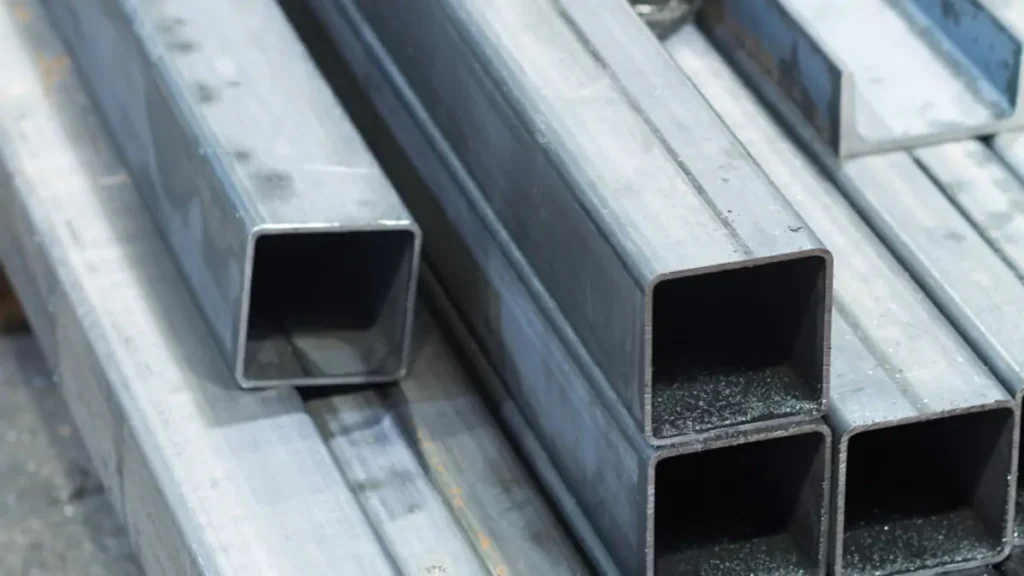
碳钢加工
常用于一般工业零件和金属结构。
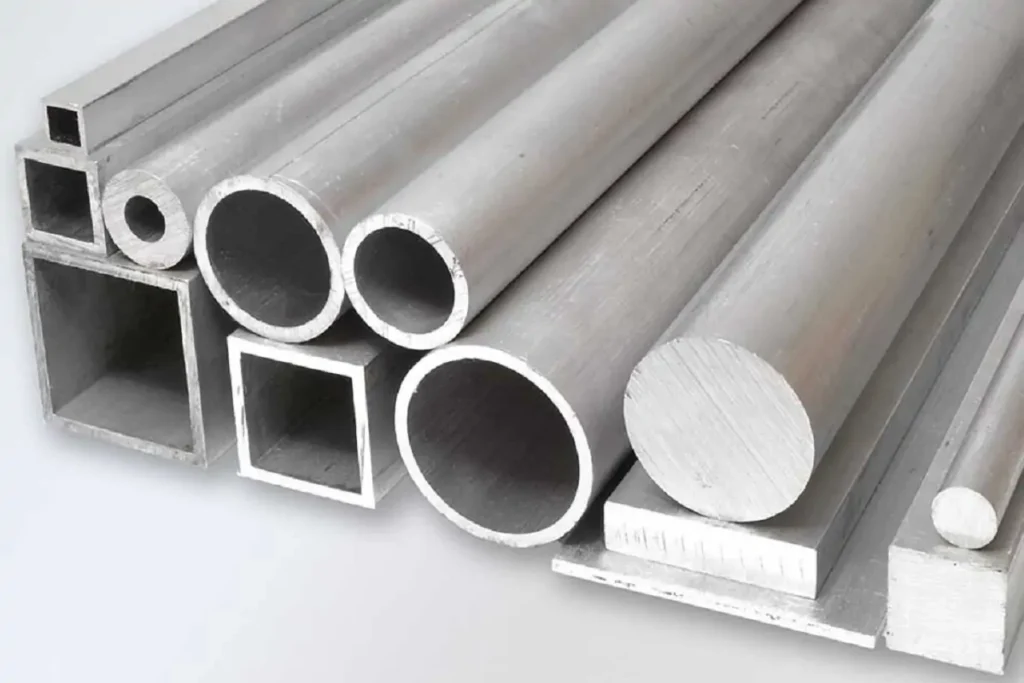
铝合金焊接
用于需要控制填料添加量的铝制部件。
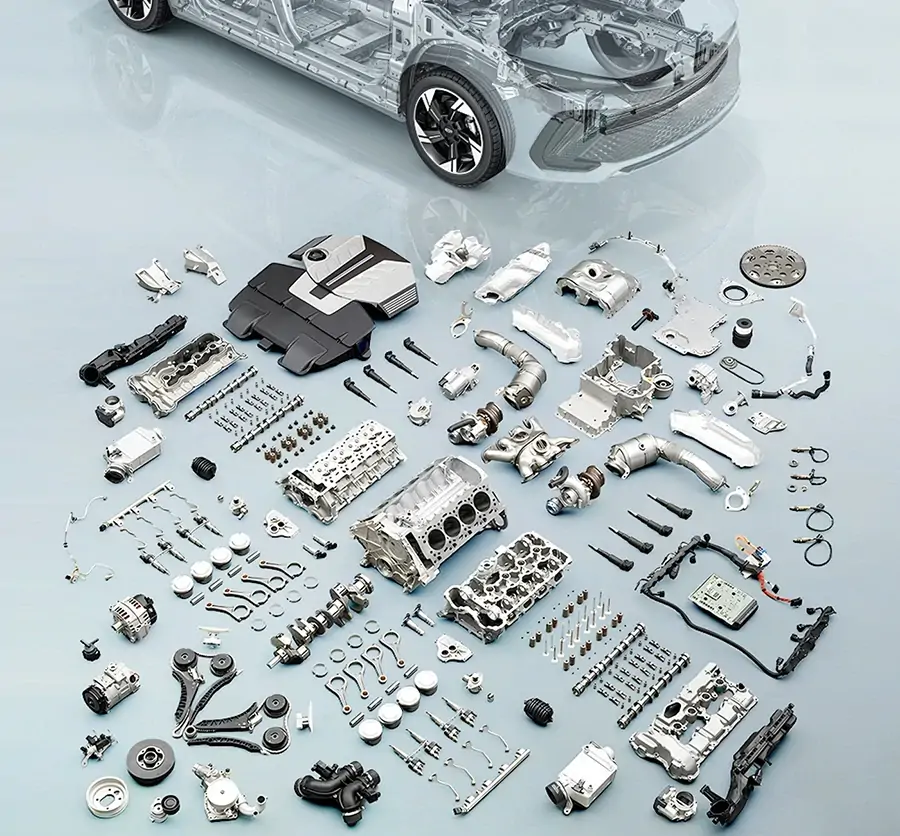
汽车制造业
应用于汽车零部件和精密金属焊接工艺。
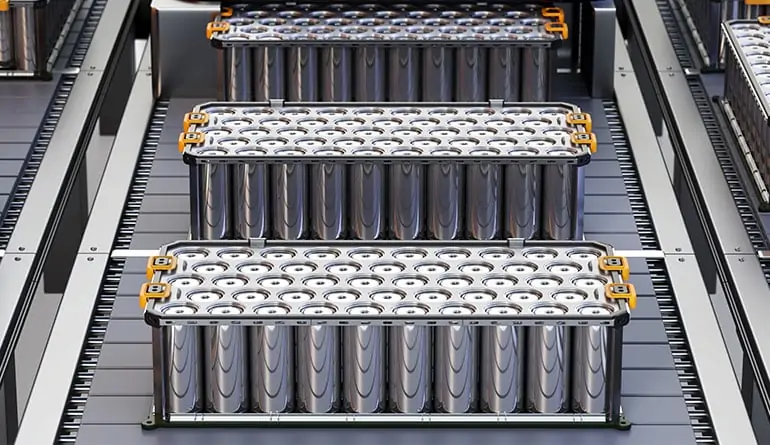
电子设备制造业
适用于需要精确焊接控制的小型金属零件。
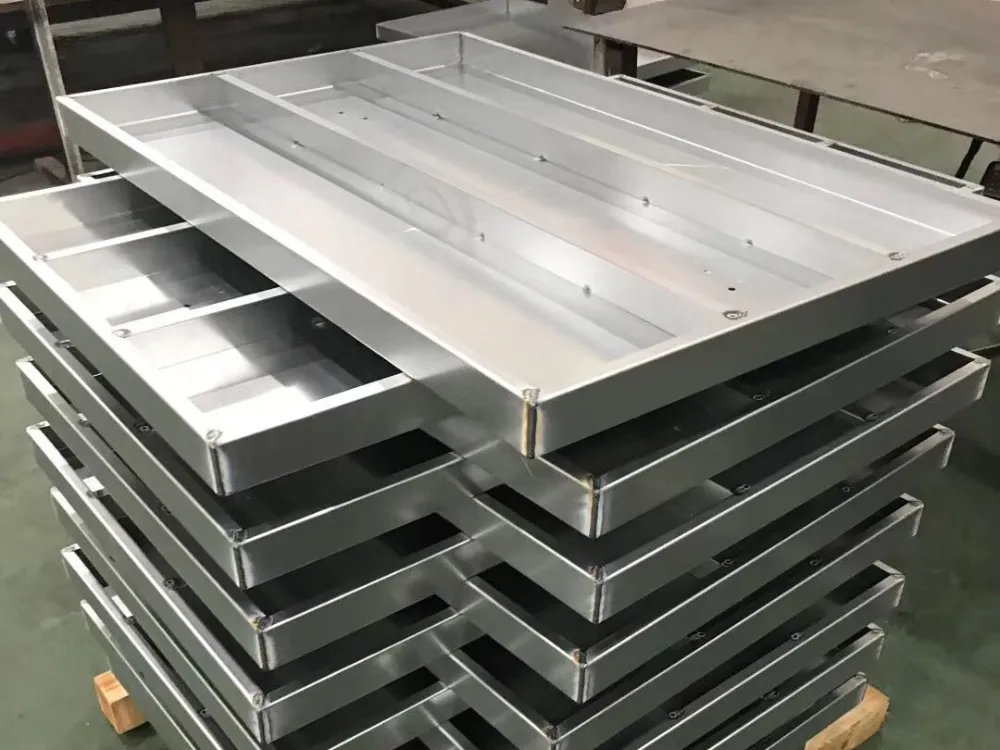
一般金属制造
广泛用于接头间隙一致的标准焊接作业。
什么是双线送丝?
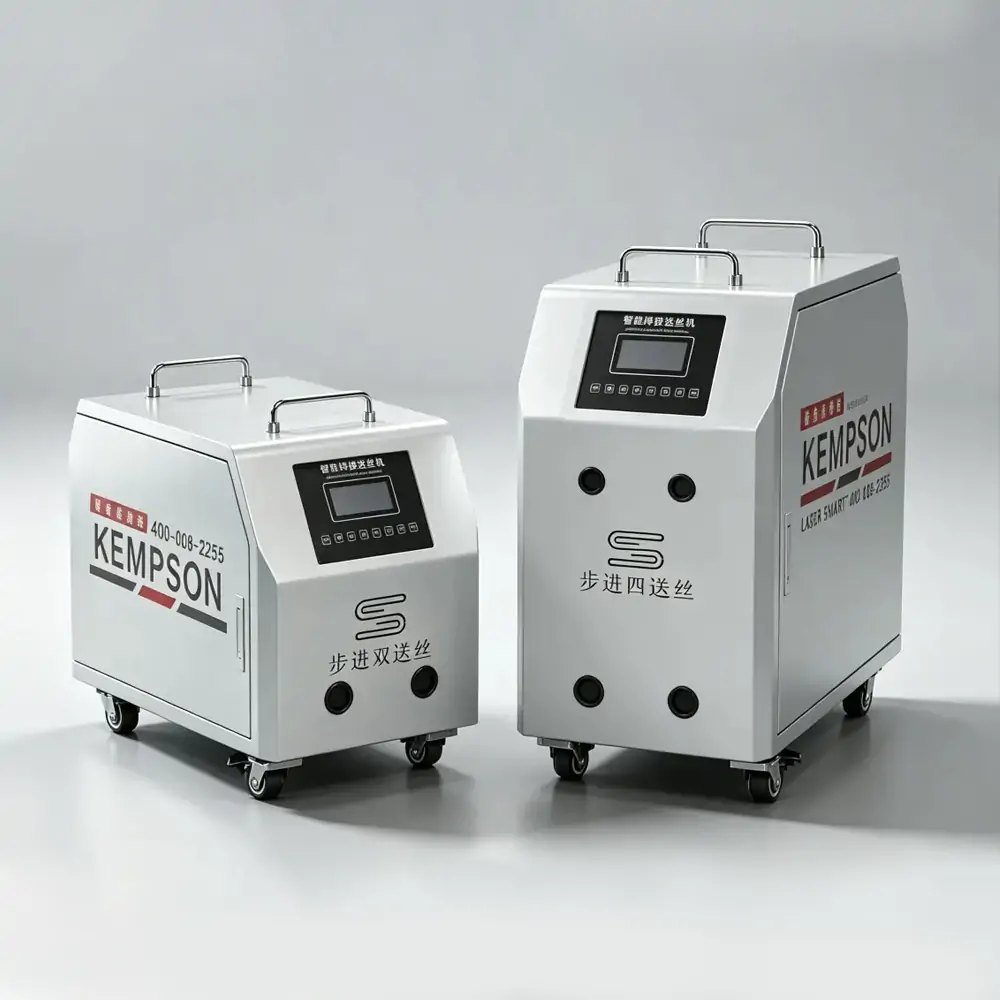
双丝送丝是一种使用两根焊丝的激光焊接方法。两根焊丝同时送入熔池,为焊缝提供更多的填充材料。与单丝送丝相比,双丝送丝可提供更大的填充量,主要用于厚材料、宽焊缝以及间隙较大的焊接作业。
双线送丝的工作原理是什么?
双丝送丝机通过送丝系统,将两根焊丝分别从不同的送丝路径输送到焊接区域。送丝速度可根据材料厚度、焊丝直径和焊接参数进行调节。
激光束熔化基材,形成熔池。两根焊丝进入熔池,在激光加热下熔化,并与基材混合形成焊缝。
该焊接系统采用双焊丝同时填充材料,能够处理更大的焊缝间隙和更高的填充要求。它常用于单焊丝无法提供足够焊料的场合。
双丝送丝的优势
- 单位时间内填充材料更多
- 更好的间隙填充性能
- 适用于厚材料焊接
- 更高的焊接熔敷率
- 更宽的焊缝形成
- 某些应用需要减少焊接道数
双丝送丝的应用
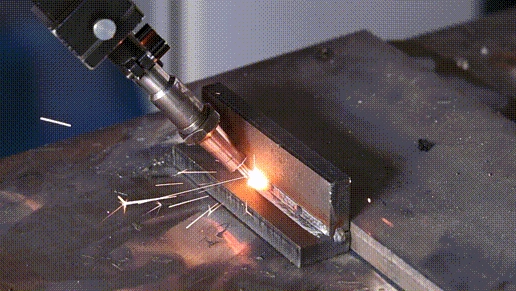
厚板焊接
用于需要更多填充材料的钢板和金属零件。
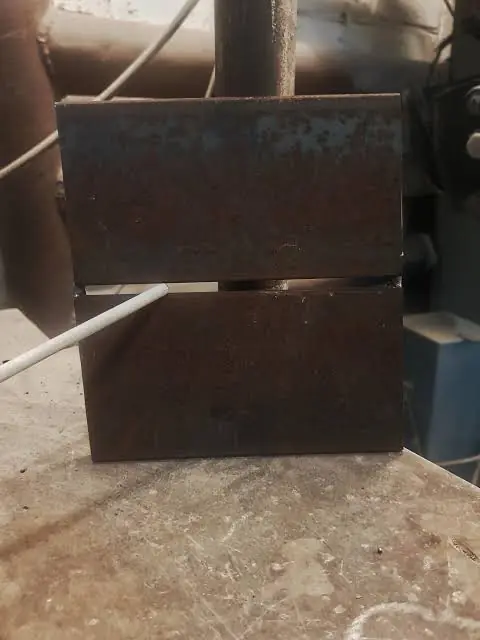
大间隙焊接
适用于间隙不均匀或装配公差较大的接头。
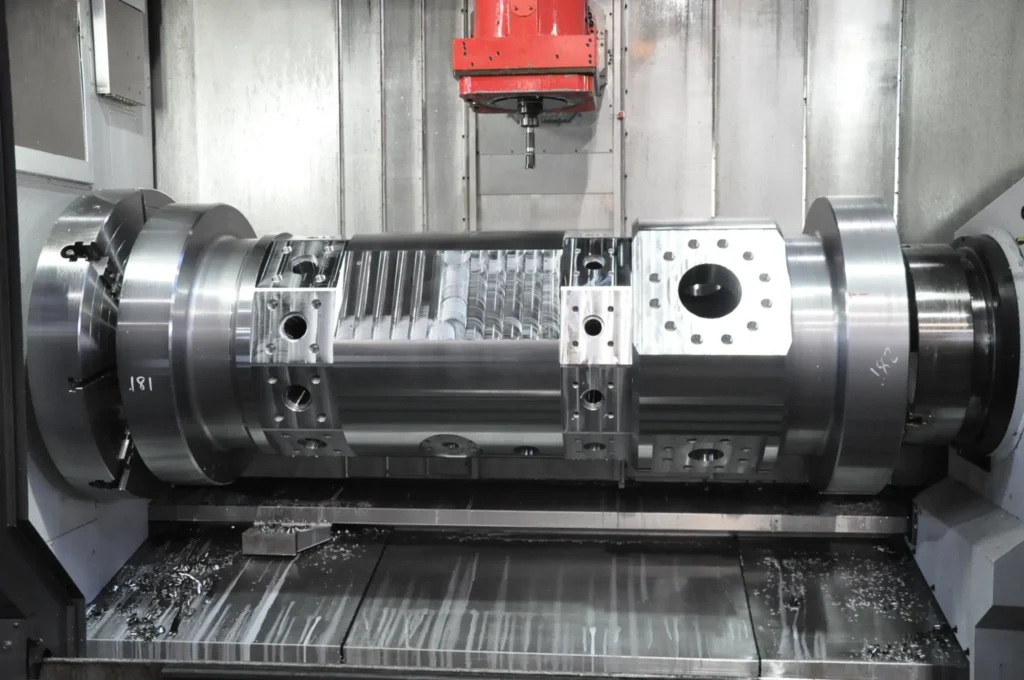
重型装备制造
适用于机械框架、工业设备和大型金属结构。
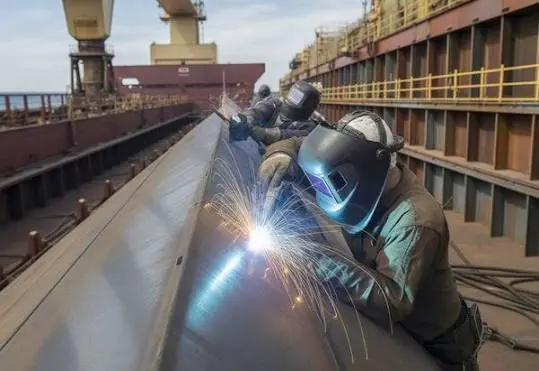
造船
用于焊接填充要求高的大型钢部件。
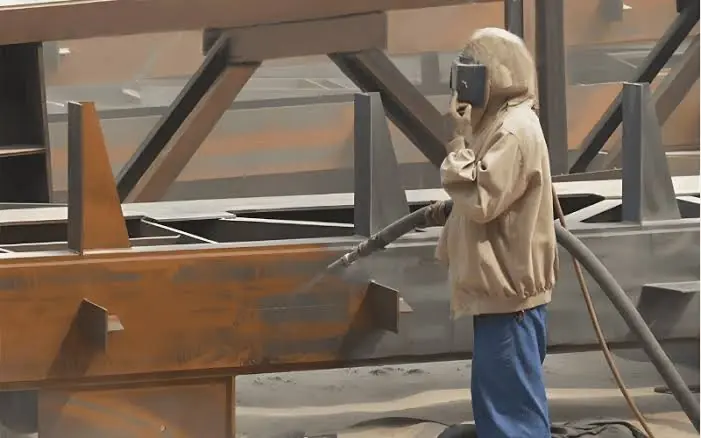
钢结构制作
适用于梁、框架和其他重型钢制品。
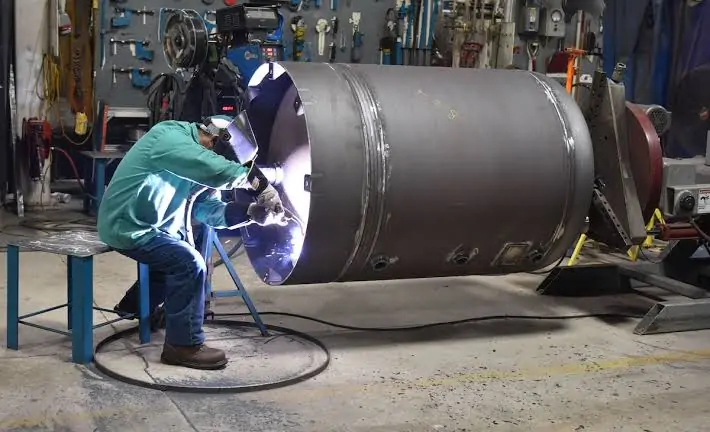
压力设备制造
用于需要稳定焊接强度和较大焊接体积的部件。
单线送丝与双线送丝:区别
单丝送丝和双丝送丝是激光焊接中常用的两种焊丝送丝方式。单丝送丝适用于标准焊接任务,而双丝送丝则用于较厚材料和需要更高填充率的焊接。
| 对比 | 单丝送丝 | 双线送丝 |
|---|---|---|
| 送丝结构 | 一根焊丝通过单一送丝通道送入熔池。该结构简单,送丝阻力低。 | 两根焊丝可以分别或同时送入熔池。焊丝可以平行、前后或其他方式排列。 |
| 适合的应用 | 用于薄板焊接、精密焊接和一般维修工作。 | 适用于厚板焊接、宽焊缝填充以及对填充材料要求较高的应用。 |
| 沉积率 | 受限于单根金属丝的熔化速度。 | 双线设计可增加填料的输入量,提高沉积效率。 |
| 过程控制 | 布线路径简单,参数调整更方便。 | 需要控制两种送丝速度和位置,以保持稳定的焊接性能。 |
| 焊缝形成 | 对于标准焊接任务,可提供稳定的焊缝尺寸和良好的焊缝外观。 | 可形成更宽的焊缝并处理更大的间隙,但需要适当的参数匹配。 |
| 设备费用 | 结构简单,设备成本较低。 | 需要双重进料机构和控制系统,导致设备成本较高。 |
| 典型应用 | 不锈钢板材、铝制零件、电子元件和一般金属加工。 | 厚钢板、重型结构、大型焊接接头以及需要更高填充容量的应用。 |
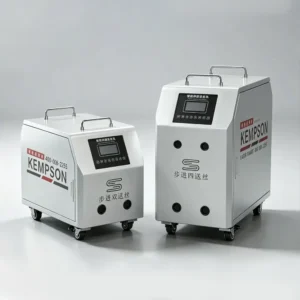
单丝送丝和双丝送丝的选择取决于材料厚度、焊缝间隙和生产需求。KEMPSON 为不同的激光焊接应用提供单丝、双丝和三丝送丝解决方案。
双丝送丝比单丝送丝更好吗?
不,双丝送丝并非总是优于单丝送丝。合适的选择取决于焊接材料、板材厚度、间隙尺寸和生产要求。
- 单丝送丝式激光焊接机使用一根焊丝,适用于薄板焊接、精密零件焊接和普通焊缝等标准激光焊接应用。它结构简单,操作便捷。
- 双丝送丝技术同时使用两根焊丝,向熔池中添加更多焊丝。它更适用于厚板、大间隙、宽焊缝以及需要较高熔敷率的焊接工艺。
对于一般的焊接作业,单丝送丝即可满足大部分需求。但对于厚重材料和高填充率的应用,双丝送丝则是更佳选择。
送丝方式如何影响激光焊接质量?
送丝参数对激光焊接质量起着重要作用,影响填充材料的供应、焊缝的形成和接头的性能。
- 送丝速度:送丝速度控制着进入熔池的焊丝量。合适的送丝速度能够为焊缝提供足够的焊丝,而设置不当则会导致焊丝填充不足、焊缝堆积过多或焊缝结构不稳定。
- 送丝方式:前送丝、后送丝和侧送丝改变了焊丝进入熔池的方式。不同的送丝方式会影响焊缝宽度、表面光洁度和焊接稳定性。
- 送丝角度和位置:送丝角度和位置会影响焊丝熔化和填充分布。正确的送丝位置有助于保持熔池稳定。
- 动态送丝:动态送丝可在焊接过程中调节焊丝的运动。它用于某些焊接工艺中,以控制焊丝的输入量和热量分布。
- 激光振荡送丝:激光振荡改变了焊接区域内热源的运动轨迹。结合送丝技术,有助于改善对焊接要求较高材料的焊缝成形。
- 焊缝组织和缺陷:送丝参数会影响焊缝组织和缺陷的形成。适当调整有助于减少气孔、裂纹和焊缝不均匀区域。
适当的送丝控制有助于实现稳定的焊缝,并为不同的激光焊接应用提供更好的效果。
单线送丝机与双线送丝机:如何选择?
单丝送丝机和双丝送丝机的选择取决于材料厚度、焊接间隙和填充材料要求。
选择单线送丝机
- 焊接薄或中等厚度的材料
- 焊缝间隙小且均匀。
- 需要标准焊接接头。
- 设备成本越低越好
- 操作和调整都很简单
选择双线送丝机
- 焊接厚板或重型材料
- 缝隙越大,需要的填充材料就越多。
- 需要更宽的焊缝。
- 需要更高的沉积速率。
- 大型结构件需要更多的焊接量
第一步:检查材料厚度
- 薄片 → 单根导线
适用于符合标准焊接要求的薄型和中型材料。 - 厚板 → 双线
适用于需要更多填充材料的较稠材料。
步骤 2:评估差距需求
- 小间隙 → 单根导线
适用于间隙均匀、焊缝规则的接头。 - 大间隙 → 双线
可提供更多焊丝,适用于更宽的间隙和更大的焊接接头。
步骤三:考虑生产效率
- 低音量 → 单线
适用于小批量生产和简单的焊接任务。 - 高产能需求 → 双线
适用于需要较高焊接效率和熔敷率的连续生产。
选择合适的送丝机有助于使焊接工艺与实际生产需求相匹配。
一台激光焊接机能否同时使用单丝和双丝送丝?
是的。有些激光焊接机可以通过根据焊接要求改变送丝器配置,从而兼容单丝和双丝送丝系统。
具备灵活送丝功能的激光焊接机可根据不同应用场景在单丝和双丝模式之间切换。单丝送丝适用于常规焊接作业,而双丝送丝则适用于厚材料、大间隙以及对填充材料要求较高的焊接作业。
这种配置方式使得一台机器无需更换整个焊接系统即可应对不同的焊接条件。KEMPSON 为各种激光焊接应用提供单丝送丝机、双丝送丝机和三丝送丝机解决方案。
设备
结语
单丝送丝和双丝送丝的选择取决于您的焊接厚度、间隙要求和生产目标。单丝送丝为标准焊接任务提供了一种简单且经济高效的解决方案,而双丝送丝则为要求更高的应用提供了更高的填充能力。
作为专业的激光焊接解决方案供应商,KEMPSON提供可靠的送丝系统,满足各种焊接需求。联系我们,找到适合您应用的激光焊接送丝机。

常见问题解答
激光焊接中单丝送丝和双丝送丝有什么区别?
单丝送丝使用一根焊丝将填充材料送入熔池,而双丝送丝则同时使用两根焊丝。双丝送丝可提供更多的填充材料,适用于较厚的材料和较大的焊接接头。
双丝送丝比单丝送丝更好吗?
并非总是如此。单丝送丝适用于标准焊接应用,而双丝送丝则适用于厚板焊接、大间隙焊接以及需要更高填充量的焊接。正确的选择取决于焊接条件。
双丝激光焊接有哪些优势?
双丝激光焊接可提供更高的填充材料用量、更好的间隙填充能力和更宽的焊缝宽度,常用于重型材料和大型结构件的焊接。
何时应该使用单线送丝?
单丝送丝适用于薄型和中型厚度材料、常规焊接接头、小间隙以及操作简单的应用。
双丝送丝能否焊接厚板?
是的。双丝送丝常用于厚板焊接,因为两根焊丝可以提供更多的填充材料,从而焊接更大的体积。
双送丝能否提高焊接速度?
是的,在合适的应用场景下可以。添加填充材料可以提高熔敷率,并能减少某些厚材料焊接作业的焊接道次。
激光焊接通常使用多大直径的焊丝?
激光焊接焊丝直径通常为0.8~2.0毫米。合适的焊丝尺寸取决于材料、板材厚度、激光功率和焊接要求。
激光焊接送丝机可以定制吗?
是的。激光焊接送丝机可根据焊丝直径、送丝方式、控制要求和焊接应用进行定制。KEMPSON 提供单丝、双丝和三丝送丝解决方案,以满足不同的焊接需求。