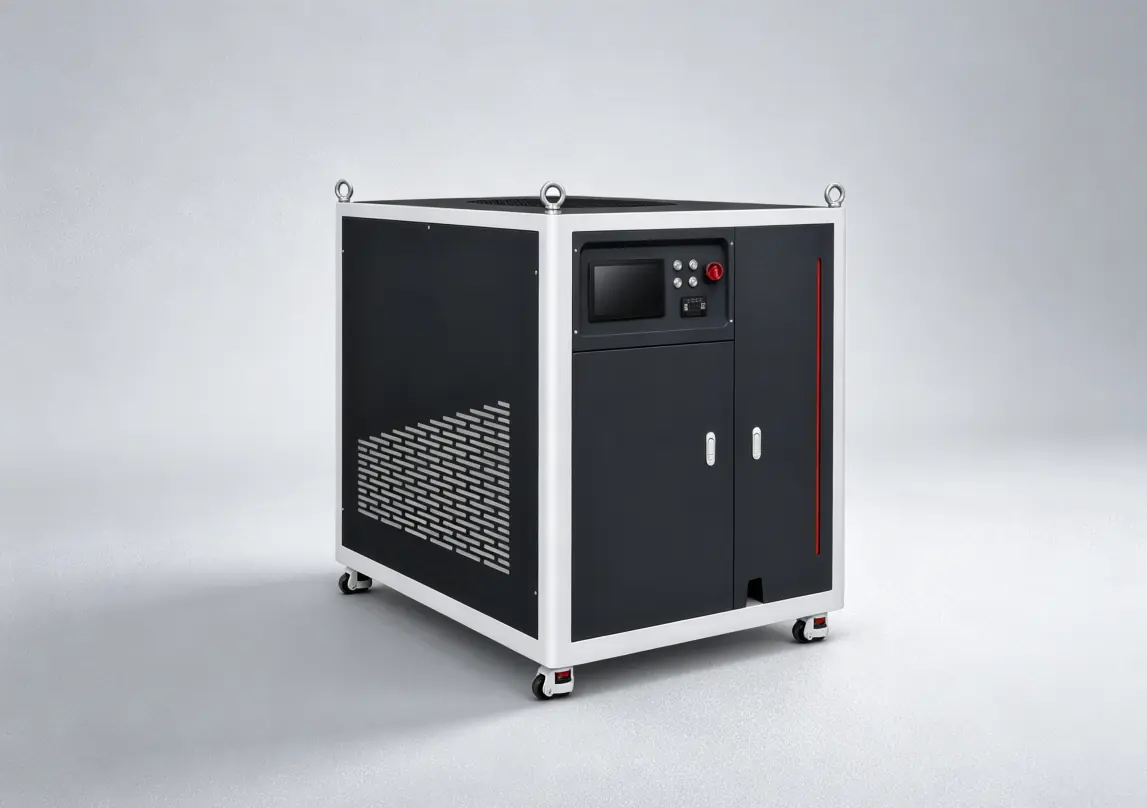
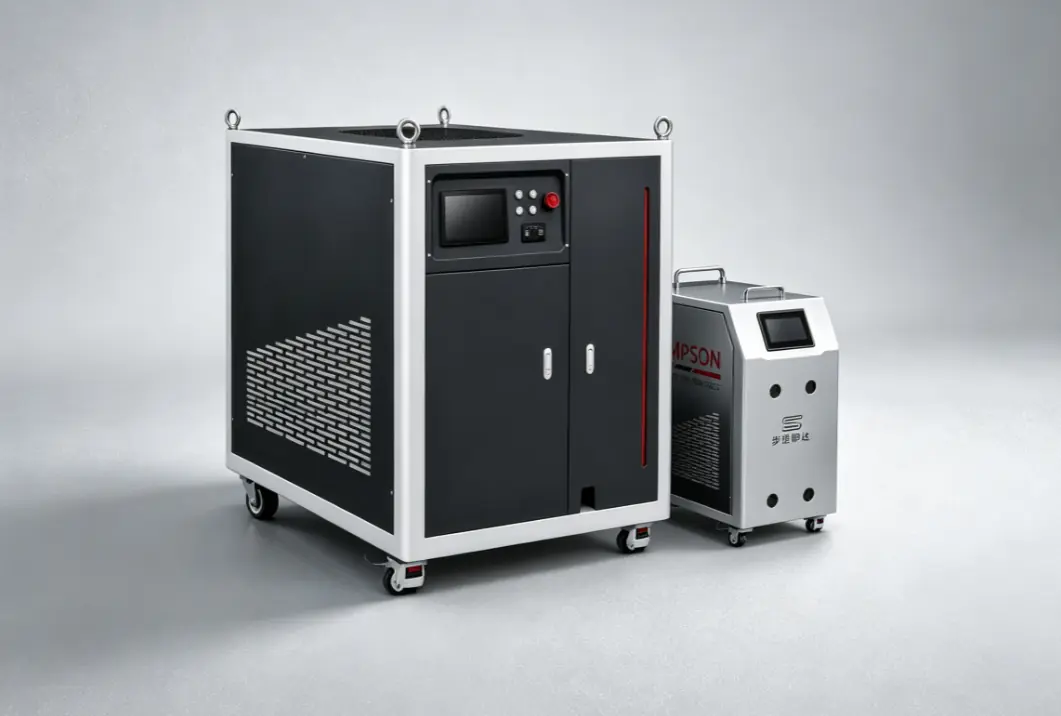
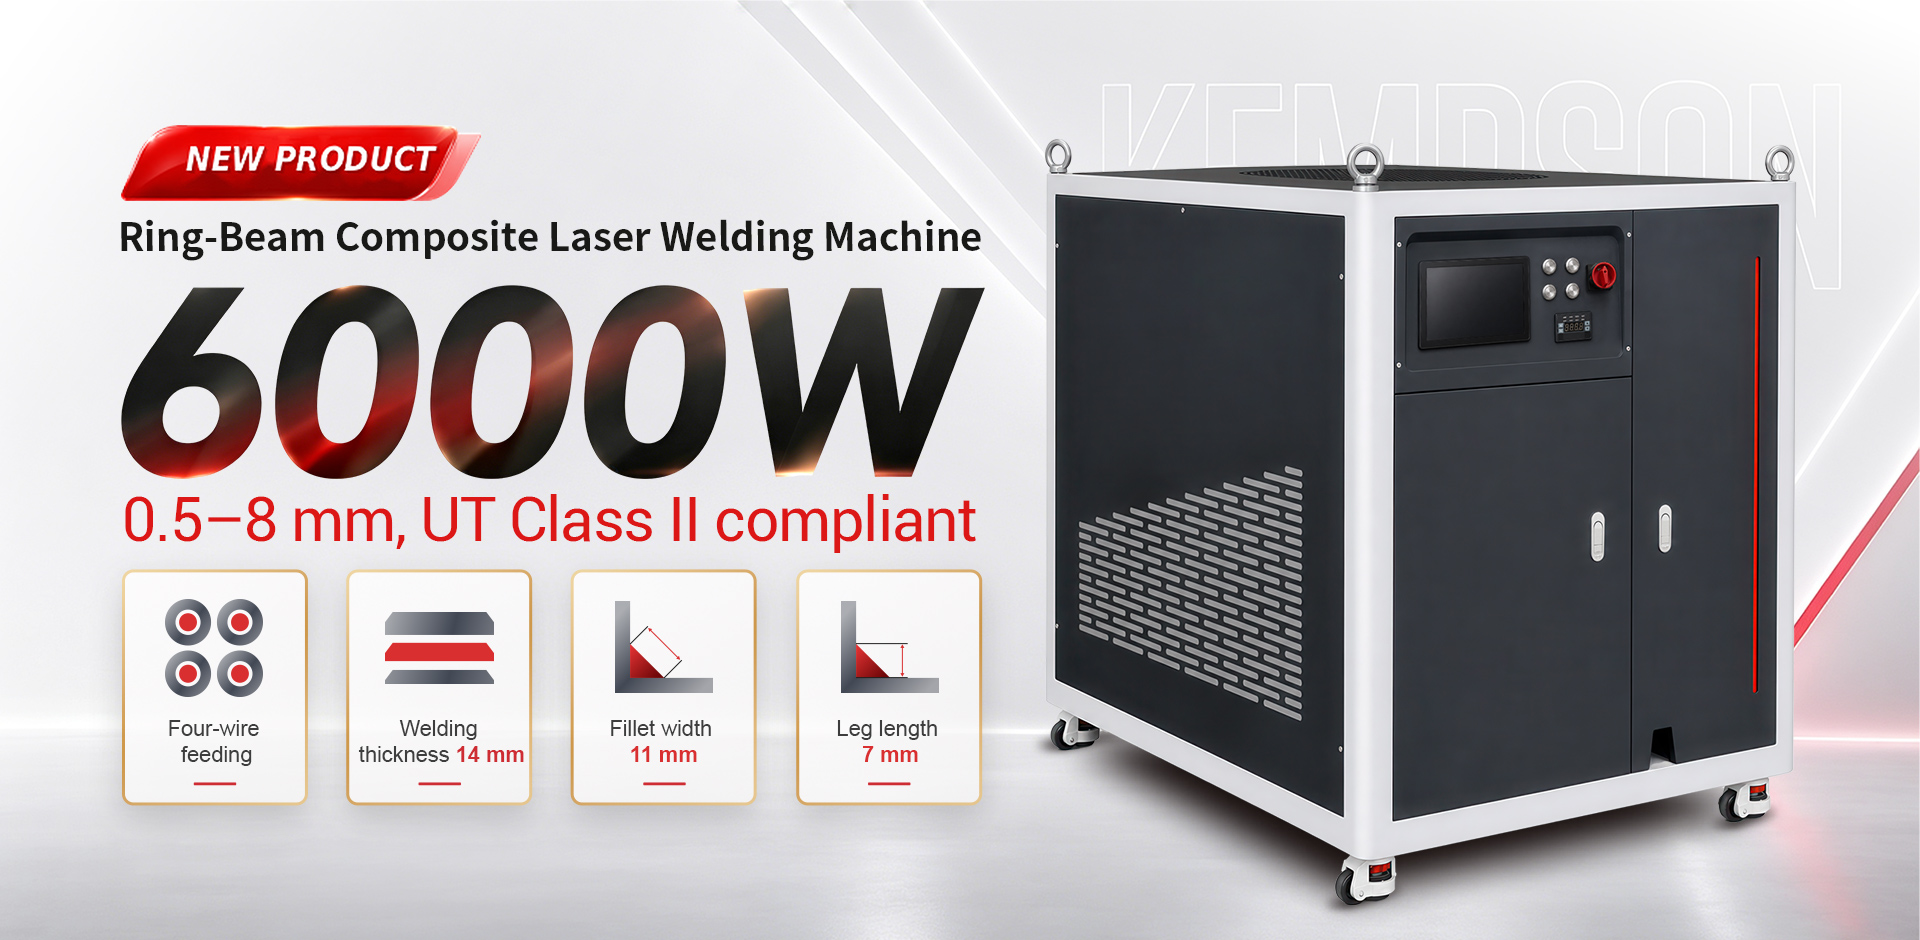
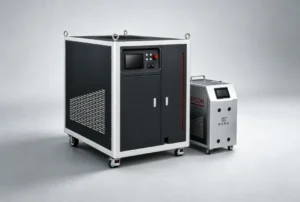
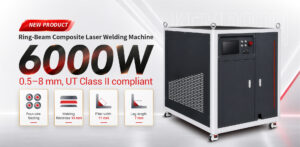
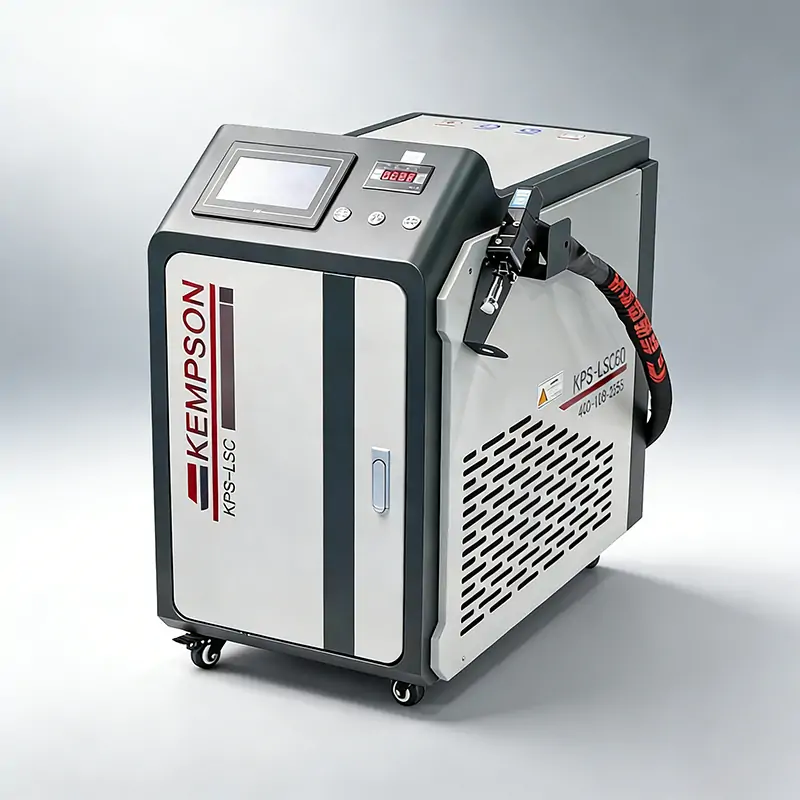
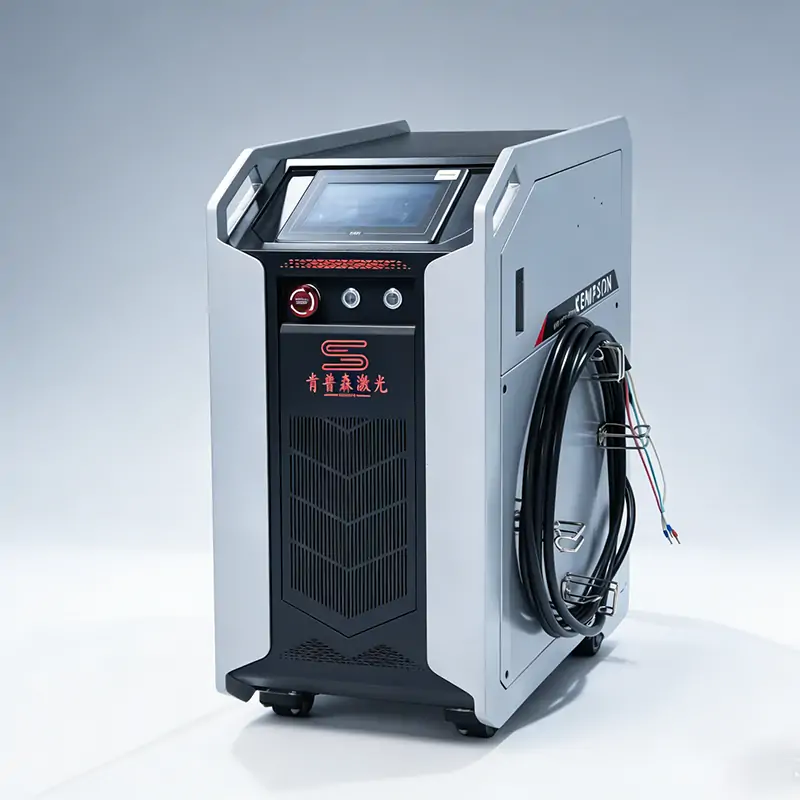
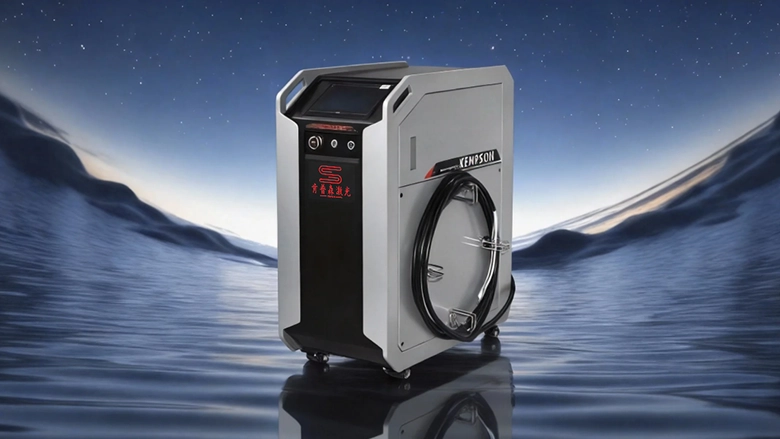
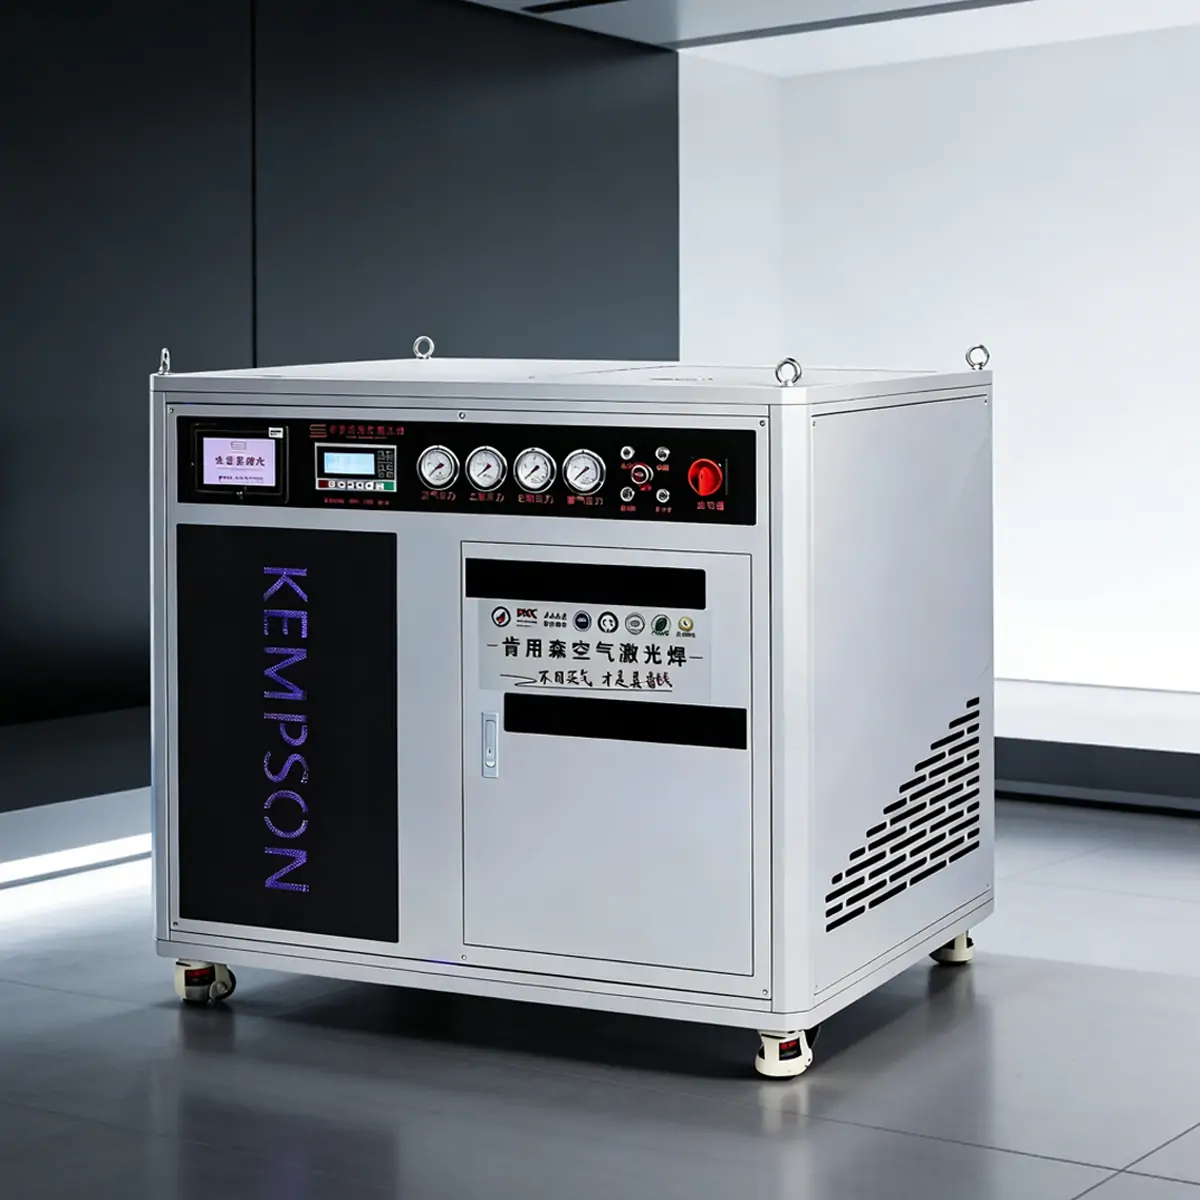
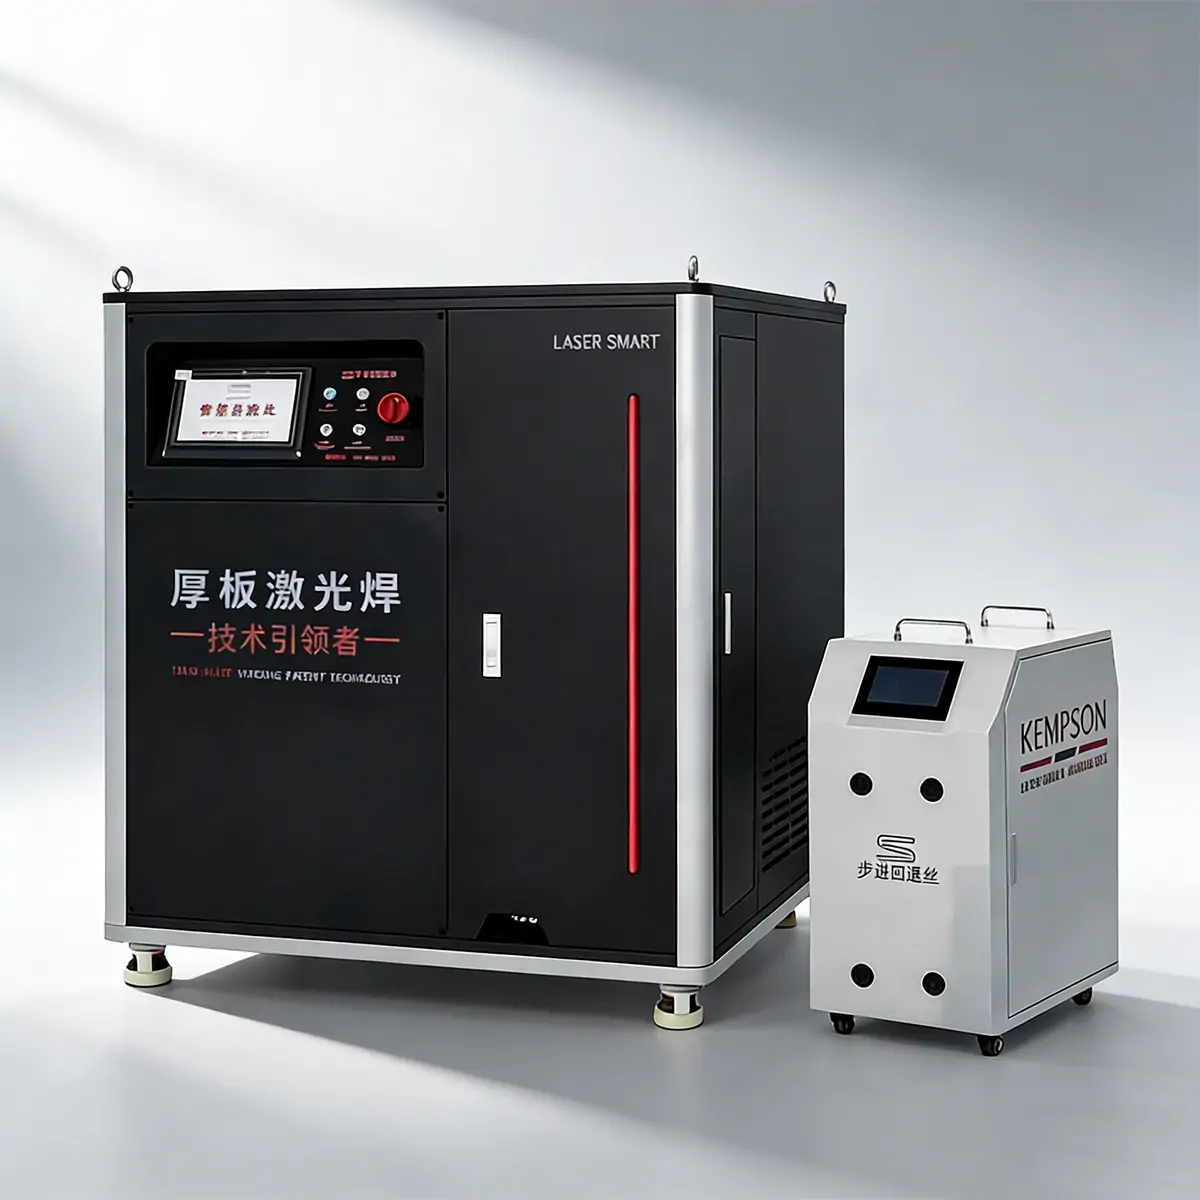
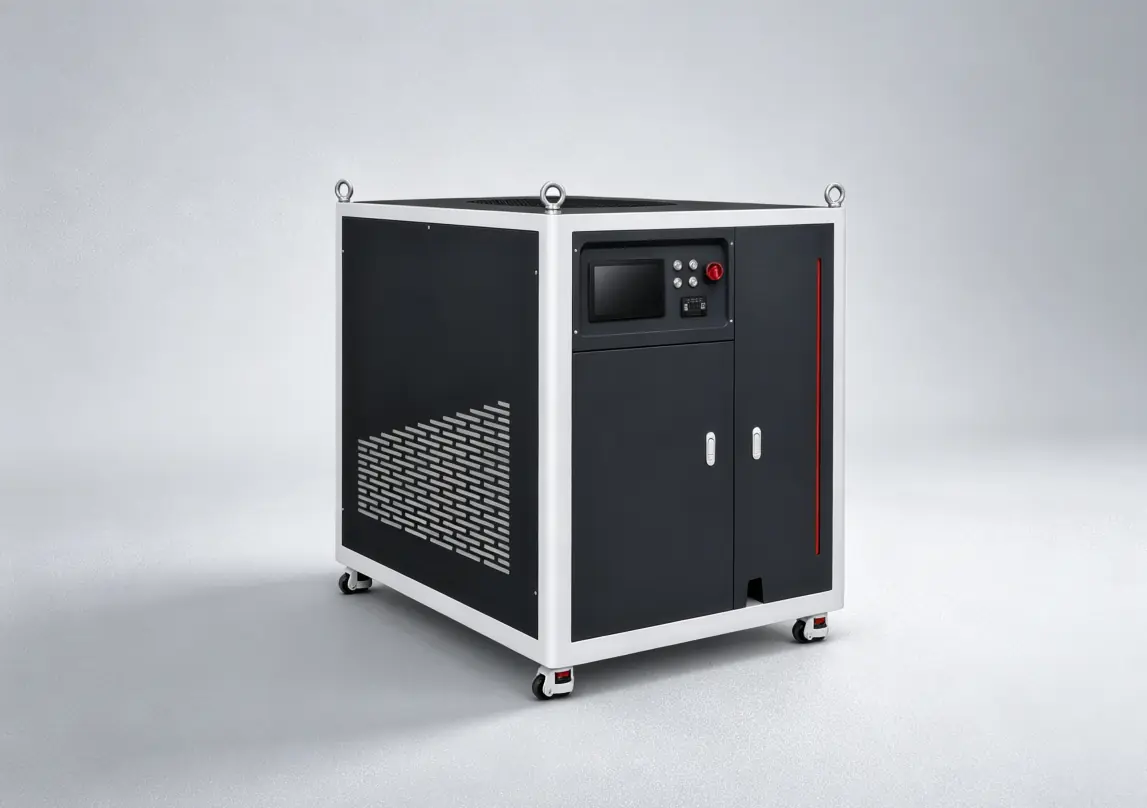
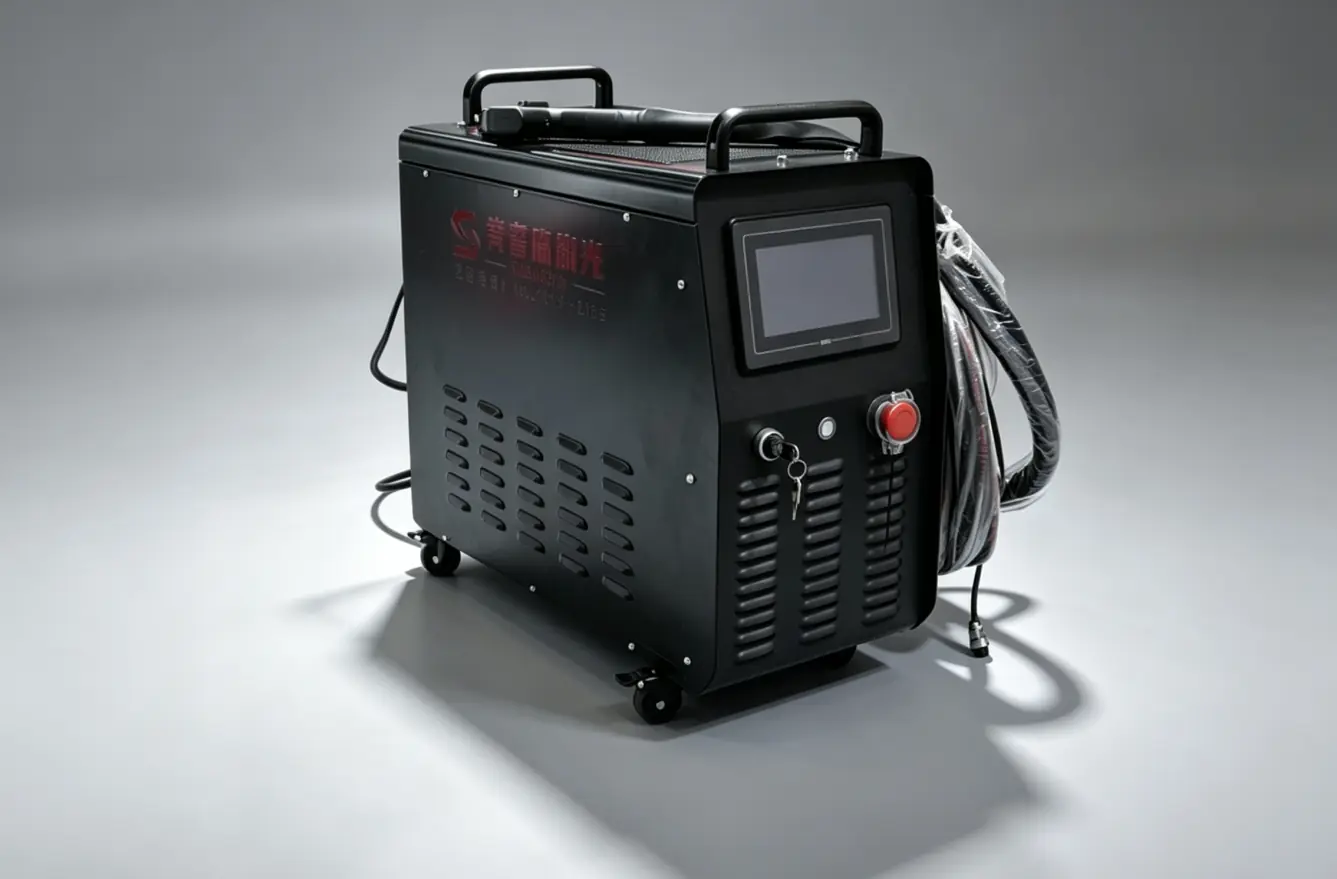
6000W抗磁激光焊接机专为强磁场环境下的焊接作业而设计。磁干扰可能会影响控制信号、激光响应和焊接参数稳定性。因此,在这些区域使用的焊接设备需要可靠的信号传输和稳定的过程控制。
该机采用EMI滤波、信号隔离和保护性控制系统,以降低焊接过程中的电磁干扰。配备6000W光纤激光器和双光束输出,支持铝、铜、不锈钢等多种工业材料的焊接。
该设备适用于铝电解厂、有色金属加工厂和重型设备制造厂。其抗磁设计适用于焊接系统在强磁场附近运行且需要稳定焊接性能的生产环境。
强磁场会干扰控制信号,影响焊接过程的稳定性。KEMPSON抗磁控制系统通过EMI滤波、信号隔离和工业保护设计,有效降低电磁干扰,从而支持在严苛的工业环境下稳定运行。
(降低输入级电磁干扰)
高电流焊接过程会产生电磁噪声,这些噪声可能通过电力线和信号路径进入控制系统。EMI滤波设计旨在降低电磁干扰和信号干扰,防止其影响关键电气元件。
(保护控制信号免受外部干扰)
信号隔离将控制系统与外部电磁干扰源隔离开来。这种隔离设计可以减少电压波动和电磁噪声引起的信号误差,从而保持控制模块之间稳定的通信。
(专为连续焊接作业而设计)
该机器专为严苛工业环境下的连续焊接应用而设计。针对电气元件、冷却系统和控制电路的保护措施,确保其在高要求的生产条件下长期稳定运行。
| 保护层 | 功能 |
|---|---|
| EMI 滤波 | 减少进入系统的电磁干扰 |
| 信号隔离 | 阻止外部环境与控制模块之间的干扰传输 |
| 工业保护 | 在长时间焊接循环中保持系统可靠性 |
这款6000W激光焊接系统采用中心光束和环形光束结构,在焊接过程中控制激光能量分布。双光束设计实现了穿透力和热量控制的分离,使其适用于厚材料焊接、高反射率金属焊接以及长焊缝焊接。
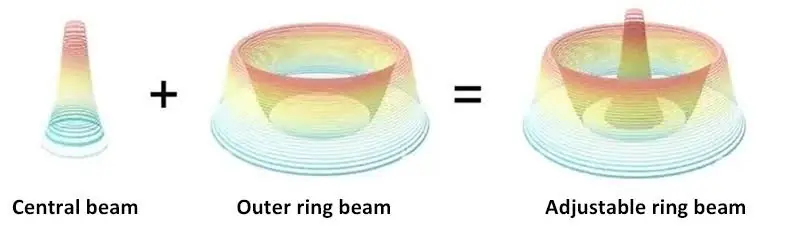
中心光束将集中的激光能量传递到焊接区域,以实现更深的熔深。它主要用于焊接较厚的铝、铜、不锈钢和碳钢部件。
环形光束将激光能量分散到中心光束区域周围。这可以减少过高的热量集中,并有助于在焊接过程中保持稳定的熔池。
双光束输出可根据材料厚度和焊接要求进行配置。
可用配置
有关芯环激光焊接的更多详细信息,请参阅文章:“什么是芯环激光焊接?技术、优势和应用”。
这款6000W抗磁激光焊接机适用于焊接铝、铜、不锈钢和碳钢部件。双光束激光系统可在焊接过程中控制能量分布,支持重工业制造中中等厚度板材的焊接应用。
| 材料 | 推荐焊接厚度 | 焊接应用 |
|---|---|---|
| 铝合金 | 3-12mm | 铝电解设备、铝结构、有色金属部件 |
| 铜合金 | 取决于应用 | 铜部件和高反射金属焊接 |
| 不锈钢 | 3-15mm | 工业设备、结构件、金属加工 |
| 碳素钢 | 3-15mm | 重型结构、机械零件、钢结构制造 |
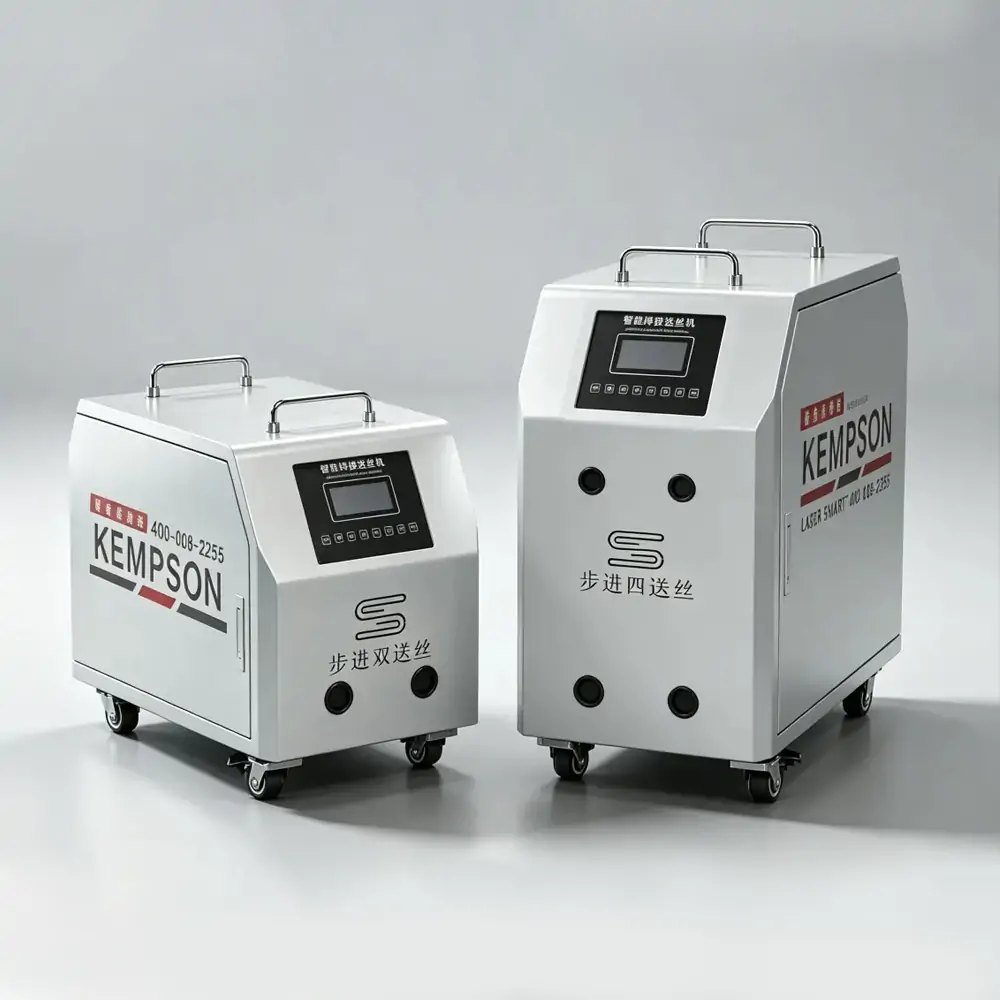
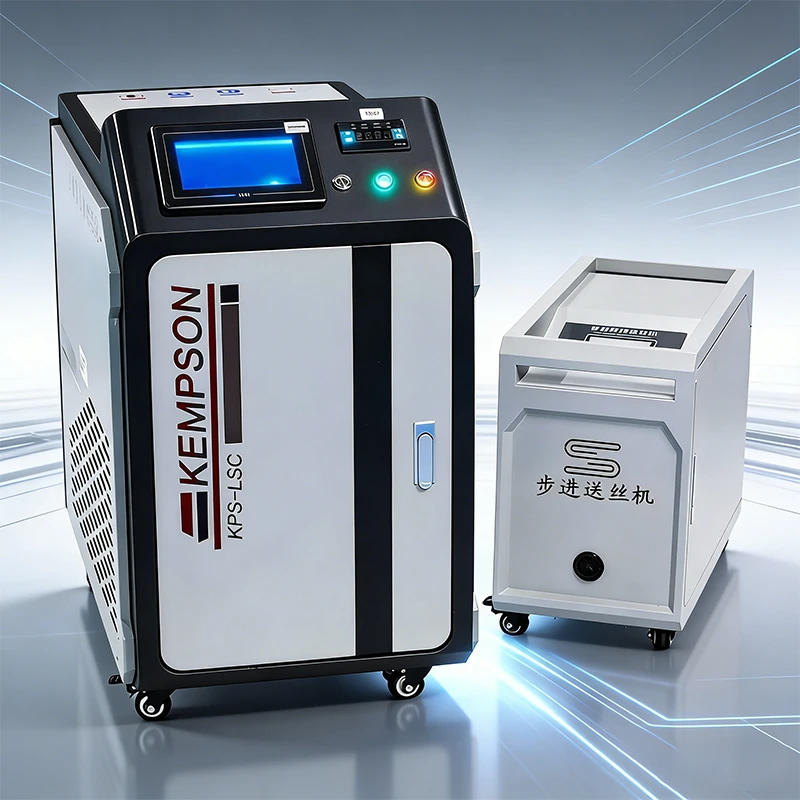
这款6000W抗磁激光焊接机支持多丝送丝,适用于厚材料焊接和工业制造。送丝系统兼容0.8-2.0mm直径的焊丝,并可根据焊接需求配置不同的送丝模式。
送丝机的类型和工作原理:什么是激光焊接送丝机?类型、工作原理及选型指南
阅读更多关于送丝要求和操作过程中参数设置的信息:
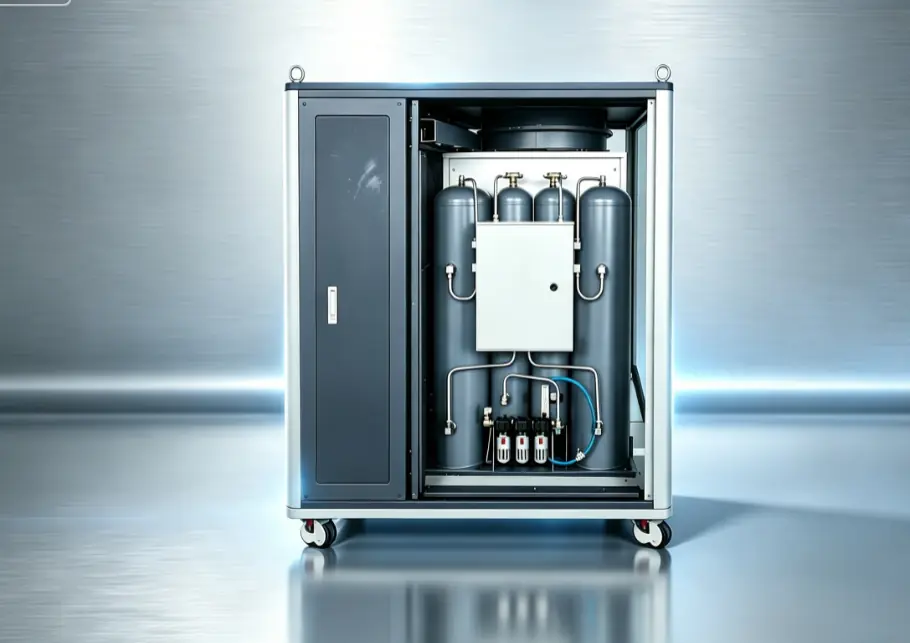
这款6000W抗磁激光焊接机在设备内部集成了氮气发生系统,为激光焊接作业提供保护气体。这种一体化设计减少了对外部氮气钢瓶的需求,并简化了生产过程中的气体供应管理。
内置氮气发生器直接向焊头供应保护气体。该系统适用于需要稳定气体供应的连续焊接工艺。
适用行业:铝加工、有色金属加工、重型设备制造、工业金属焊接。
有关其工作原理的详细解释,请参阅文章:“激光焊接气体发生系统的工作原理是什么?”
有关手持式激光焊接机配件的更多详细信息,请参阅:激光焊接机配件
_
激光焊接正被越来越多的行业所采用,并占据了焊接市场的大部分份额。其优缺点是公众关注的焦点。更多详情,请参阅:激光焊接的优缺点
这款6000W抗磁激光焊接机专为工业焊接应用而设计,适用于强磁场、高反射金属以及连续生产等复杂环境。其抗磁控制系统、双光束激光输出和多丝焊接配置使其非常适合重型工业制造。
用于在强电磁场区域焊接铝结构和设备。抗磁控制系统可降低电解设备附近焊接作业时的信号干扰。
应用环境:
适用于铝和铜的焊接应用,这些应用对高导热性和材料反射率有严格的激光能量输入要求。
应用环境:
用于机械和工业设备生产中焊接中等厚度和较厚的金属部件。
应用环境:
适用于金属加工车间和生产线,需要稳定的激光焊接性能来焊接长焊缝和复杂部件。
应用环境:
| 参数 | 规格 |
|---|---|
| 型号 | KPS-FHWG2-6000W |
| 激光功率 | 6000W |
| 激光光源 | 光纤激光 |
| 光束配置 | 中心梁 + 环梁 |
| 光束组合 | 3000瓦+3000瓦/4000瓦+2000瓦 |
| 抗磁系统 | 电磁干扰保护 + 信号隔离 |
| 焊接方式 | 连续 / 脉冲 |
| 电线直径 | 0.8-2.0mm |
| 送丝 | 单线/双线/三线/四线 |
| 燃气系统 | 内置氮气发生系统 |
| 冷却系统 | 工业水冷 |
| 适用材料 | 铝、铜、不锈钢、碳钢 |
| 电源 | 380V |
抗磁激光焊接机专为强磁场环境下的焊接应用而设计。它采用电磁干扰防护、信号隔离和受保护的控制元件,以降低电磁干扰并保持稳定的焊接操作。
是的。强磁场激光焊接机采用抗磁设计,可减少电磁干扰造成的信号干扰。KEMPSON 6000W 激光焊接机适用于铝电解厂等强磁场工业环境中的焊接作业。
电磁干扰防护可降低电磁干扰对控制信号、激光输出和通信系统的影响。它有助于在高电流焊接工艺或强电磁场等工业环境中保持设备稳定运行。
抗磁激光焊接机应用于铝电解厂、有色金属厂、重型设备制造厂和工业制造厂等焊接设备在强电磁场附近运行的场所。
是的。这款6000W抗磁激光焊接机可以焊接铝、铜和其他高反射率金属。双光束激光系统能够控制热输入,适用于高导热性材料。
一台6000W激光焊接机可以焊接铝合金、铜合金、不锈钢和碳钢。合适的焊接厚度取决于材料类型、接头设计和焊接参数。
单光束激光焊接使用单一的集中式激光输出进行焊接。双光束激光焊接则结合了中心光束和环形光束的输出,以在焊接过程中控制熔深和热量分布。
是的。该机器支持0.8~2.0mm直径焊丝的多丝送丝。根据不同的焊接需求,可配置单丝、双丝、三丝和四丝送丝模式。
需要薄板焊接服务吗?
请查看我们的薄板手持式激光焊接机
(1500–2000瓦)
本指南阐述了不锈钢水歧管的焊接方法、常见生产难题及实用解决方案。内容涵盖氩弧焊、熔化极气体保护焊、激光焊接、泄漏预防、变形控制以及工业制造工艺优化。
本指南详细介绍了水歧管的焊接方法,包括焊接要求、常用焊接方法和完整的制造流程。内容涵盖氩弧焊、熔化极气体保护焊、激光焊接、夹具定位、管件焊接、泄漏测试以及不锈钢歧管的表面处理。
本文对比了激光焊接和氩弧焊在水歧管制造中的应用。文章内容涵盖焊接速度、热输入、变形控制、焊缝外观、操作人员要求、自动化程度以及生产应用等方面,旨在帮助制造商选择合适的焊接方法。
水歧管需要可靠的密封性、稳定的焊接质量和可靠的生产性能。激光焊接机可为不锈钢和黄铜歧管焊接提供集中的热输入、低变形、光滑的焊缝和高重复性。
2000W–3000W光纤激光焊接解决方案适用于暖通空调歧管、地暖歧管和管道组件。借助定制夹具和多轴自动化,制造商可以提高生产效率并减少对人工氩弧焊的依赖。