

目录
介绍
激光焊接具有热输入集中、焊接速度快、焊接区域控制精确等优点。了解激光焊接的优缺点至关重要,因为其局限性包括设备投资较高、对接头间隙敏感、工艺要求取决于材料以及需要严格的激光安全控制。
对于正在比较激光焊接与氩弧焊 (TIG) 或熔化极气体保护焊 (MIG) 的制造商而言,正确的选择取决于材料、厚度、接头几何形状、产量、表面处理要求以及总运营成本。本指南探讨了激光焊接的优缺点,比较了各种焊接方法,并解释了激光焊接在哪些情况下是一种切实可行的选择。
激光焊接有哪些优点?
激光焊接的主要优点是焊接速度快、热输入集中、焊接控制精确以及与自动化系统兼容。焊接结果会因材料、厚度、接头几何形状和工艺参数而异。
- 焊接速度快:激光焊接在合适的工件上可实现快速焊接。实际速度取决于激光功率、材料厚度、接头类型和熔深要求。
- 减少热输入和变形:激光束将能量集中在一个小区域内,从而减少焊缝周围的热量暴露。这可以限制薄板金属和精密零件的热影响区和变形。
- 焊接精度高,重复性好:聚焦光束可形成窄焊缝。稳定的夹具、精确的定位和一致的参数有助于确保各批次生产的焊接质量。
- 减少焊后打磨:正确设置的激光参数可以产生光滑的焊缝,并减少飞溅。打磨要求取决于接头的装配情况、表面光洁度标准和焊接质量。
- 自动化兼容性:激光焊接系统可与工业机器人、数控设备和生产夹具集成。可编程路径支持批量生产中可重复的焊接循环。
- 薄板金属和精密零件:激光焊接适用于多种薄板部件、不锈钢外壳、厨房设备和精密组件。材料特性、厚度、接头设计和熔深决定了其适用性。
应根据实际生产要求、设备成本、接头公差和激光安全规定来评估激光焊接的优缺点。
激光焊接有哪些缺点?
激光焊接的主要缺点包括设备成本高、接头公差要求严格、材料限制以及安全要求严格。
- 高昂的初始设备成本:成本包括激光光源、冷却装置、夹具、排烟装置和安全防护罩。自动化还会增加集成费用。
- 对接合间隙和装配的敏感性:过大的间隙或错位会导致熔合不完全、焊缝不一致甚至烧穿。精确的夹具和严格的零件公差至关重要。
- 材料和接头设计限制:铜和铝等反射性金属需要合适的工艺参数。材料厚度、导热系数和接头几何形状都会影响焊接质量。
- 严格的激光安全要求:激光焊接需要合适的光束屏蔽、安全联锁装置、严格的访问控制和适当的眼部防护。烟尘排放取决于所涉及的材料和排放物。
- 熟练的工艺设置和参数控制:激光功率、焊接速度、焦点位置、保护气体和送丝速度必须与工件相匹配。设置不当会导致气孔、飞溅或熔深不足。
- 某些生产任务的成本效益有限:产量低、频繁换线以及简单的焊接作业可能不足以证明投资的合理性。对于这些应用,TIG 焊接或 MIG 焊接可能成本更低。
应根据工件要求、生产量、安全措施和总运营成本来评估这些激光焊接限制。
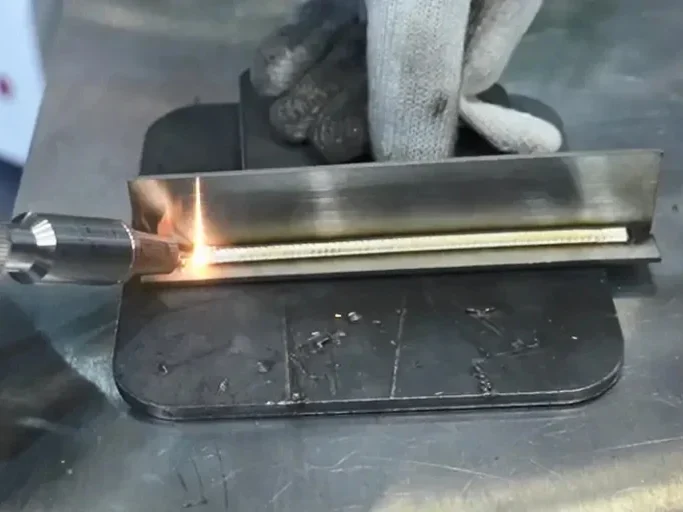
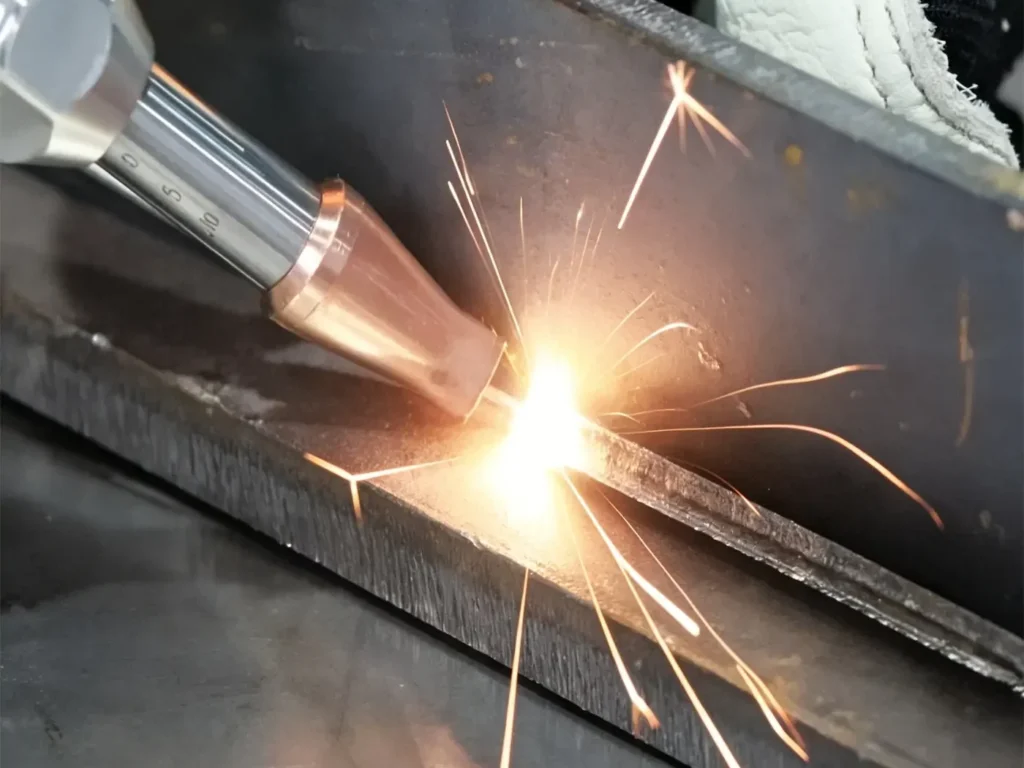
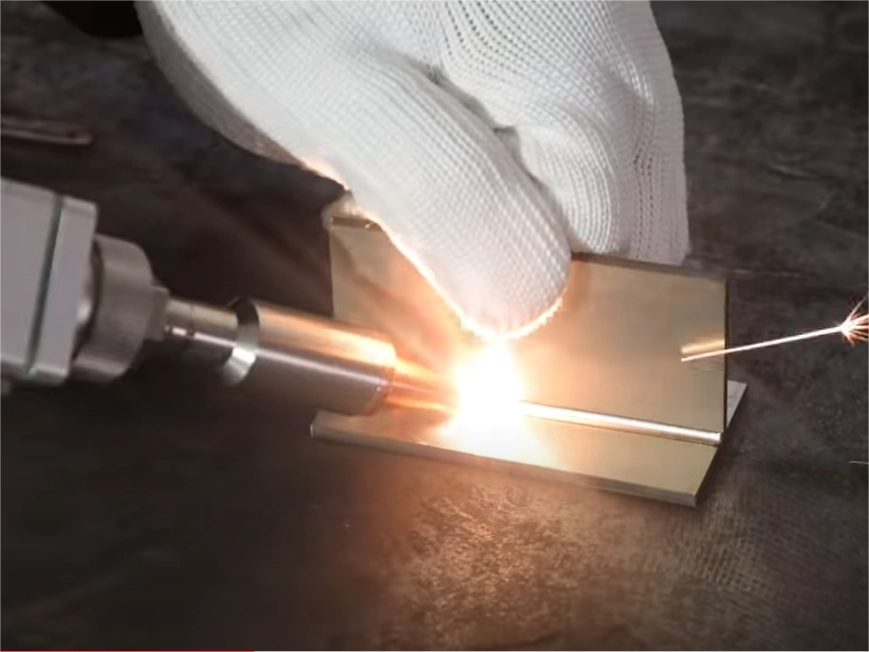
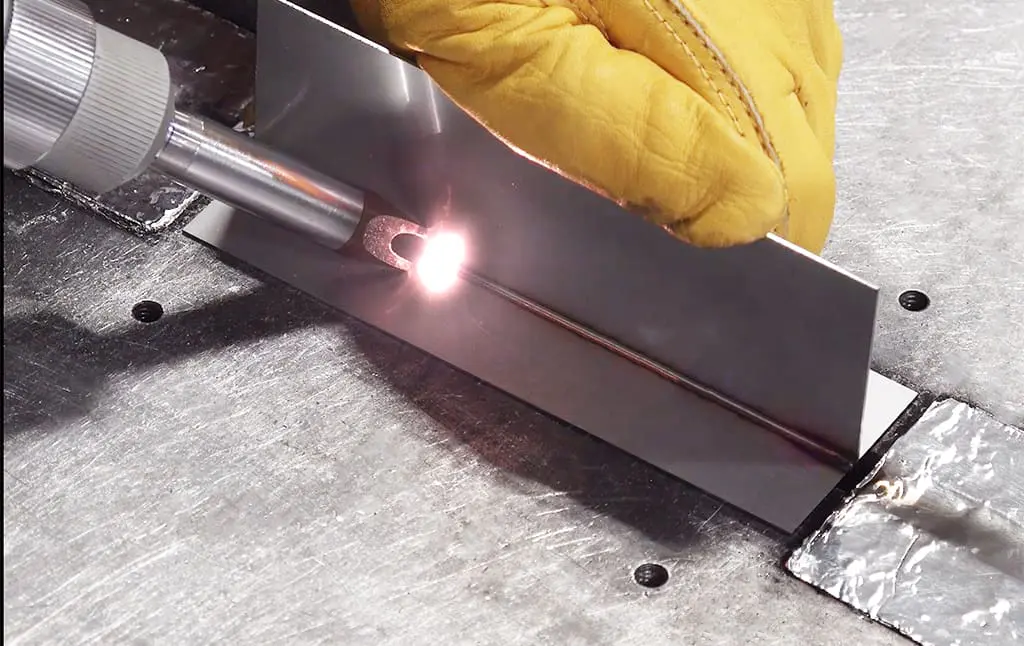
焊接效果展示
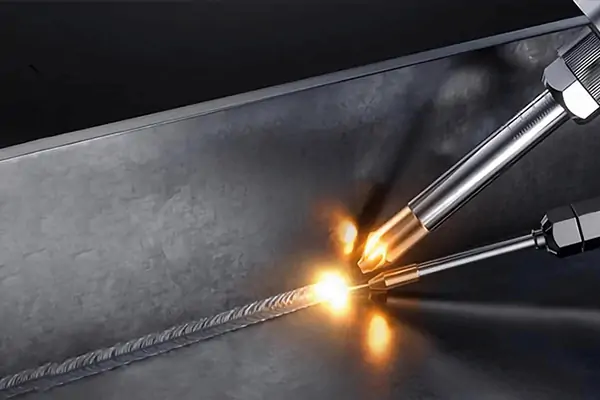
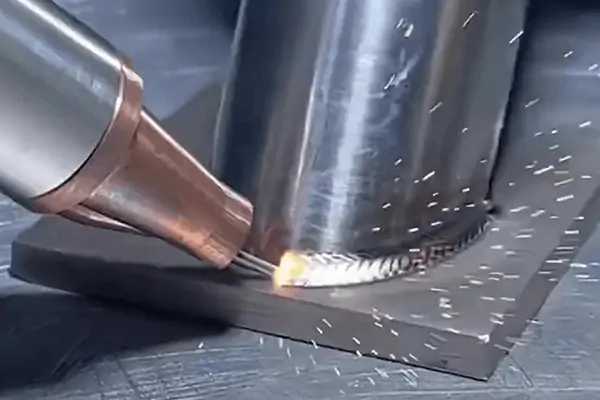
激光焊接与TIG和MIG焊接
激光焊接、TIG焊接和MIG焊接之间的选择取决于焊接速度、热输入、接头装配、设备成本和生产量。
| 比较因素 | 激光焊接 | TIG焊接 | MIG焊接 |
|---|---|---|---|
| 焊接速度 | 在合适的关节上实现高速行驶 | 通常速度较慢,适合可控焊接 | 适用于连续、大批量焊接 |
| 热量输入 | 在合适的条件下,能量集中且热影响区较小。 | 操作人员精确控制温度 | 通过电流、电压和行驶速度进行控制 |
| 联合装配 | 需要精确对准和严格控制间隙 | 能够运用适当的技巧处理各种关节疾病。 | 填充丝可以填补一些接缝间隙 |
| 设备费用 | 较高的初始投资 | 通常设备成本较低 | 通常设备成本较低 |
| 省时提效 | 非常适合机器人和自动化系统 | 借助合适的设备即可实现自动化。 | 广泛应用于自动化生产线 |
应该选择哪种焊接工艺?
- 激光焊接:适用于高速生产、精密零件以及可控接头公差的自动化焊接。
- TIG焊接:适用于薄材料、精细焊接以及需要精确控制熔池的应用。
- MIG焊接:适用于一般制造、较厚部件以及需要填充金属和灵活接头装配的生产任务。
实际焊接性能取决于材料、厚度、接头设计、焊接质量要求和生产条件。选择焊接工艺前,请综合考虑这些因素。
如需对不同的焊接方法进行更全面的比较,请参阅以下文章:
激光焊接与传统焊接:区别、优势、成本和应用
铝材焊接中,TIG焊、MIG焊和激光焊哪个更好?
激光焊接费用是多少?
激光焊接成本取决于设备配置、生产需求和持续运营费用。仅购买价格并不能反映焊接的总成本。
影响激光焊接机成本的因素
机器价格因激光功率、激光源、冷却系统、送丝机、自动化程度和安全设备而异。机器人集成和定制夹具会增加初始投资。
激光焊接的运行成本
运营成本包括电力、保护气体、耗材、维护、人工和返工。实际成本取决于焊接参数、运行时间、材料类型和生产效率。
如何评估投资回报率
比较改用激光焊接前后的总运营成本,包括人工成本、焊接时间成本、打磨成本、返工成本和设备维护成本。
投资回收期公式:投资回收期 = 初始投资 ÷ 年度净节省额
年度净节省额应计入新增运营成本和维护费用。
| 成本因素 | 待记录数据 |
|---|---|
| 初始投资 | 机器、夹具、安全系统、安装 |
| 节省劳动力 | 每年节省工时 × 每小时人工成本 |
| 完成储蓄 | 研磨和抛光成本的年度降低 |
| 返工节省 | 年度维修和报废成本降低 |
| 新增运营成本 | 电力、燃气、耗材、维护 |
要进行切合实际的激光焊接成本评估,需要来自实际工件的生产数据。产量低可能不足以证明这项投资的合理性,而重复焊接和较低的表面处理要求则可以提高其经济效益。
激光焊接何时具有商业意义?
当生产涉及重复性接合、严格的尺寸要求、可见焊缝或昂贵的焊后处理时,激光焊接值得考虑。不锈钢外壳、厨房设备、钣金件和精密组件都是常见的应用场景。
对于小批量、不规则零件、大接头间隙或焊接速度和表面处理成本对总生产成本影响不大的作业,TIG 或 MIG 焊接可能仍然更经济。
在选择设备之前,应使用预期的材料、厚度、接头设计和生产参数对具有代表性的工件进行测试。记录熔深、焊缝外观、变形、循环时间和精加工人工成本。将这些结果与现有工艺进行比较,以确定该项投资是否具有商业合理性。
肯普森案例显示
一家专门生产不锈钢部件的制造商最初采用传统的MIG焊接工艺,该工艺存在诸多挑战,包括手工打磨成本高(每月约120元)、材料成本高(每月约50元)以及焊接效率低。此外,每个焊接部件平均需要45分钟才能完成,而每日有效工时仅为6小时。引入激光焊接后,这些问题迎刃而解:焊接效率大幅提升,人工成本显著降低,焊接质量也得到提高。[查看案例]
从 KEMPSON 选择激光焊接机
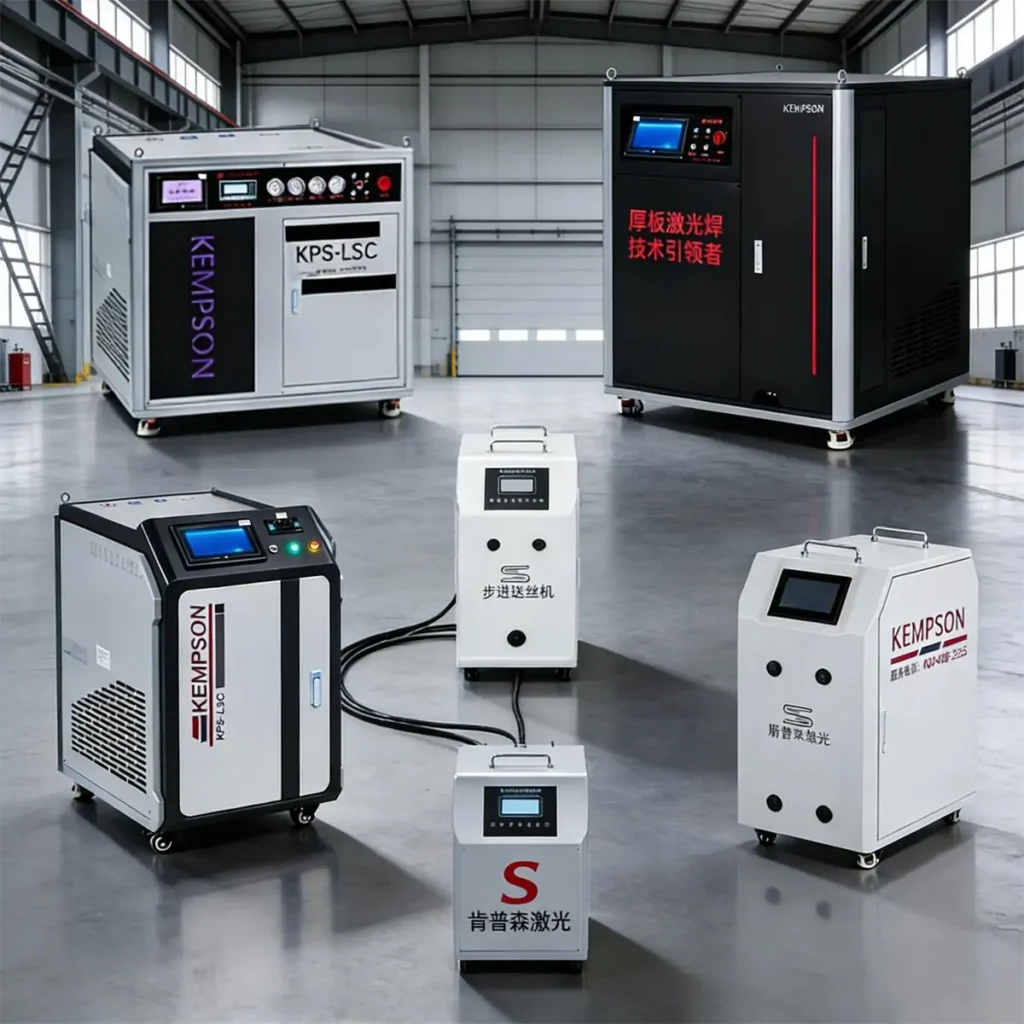
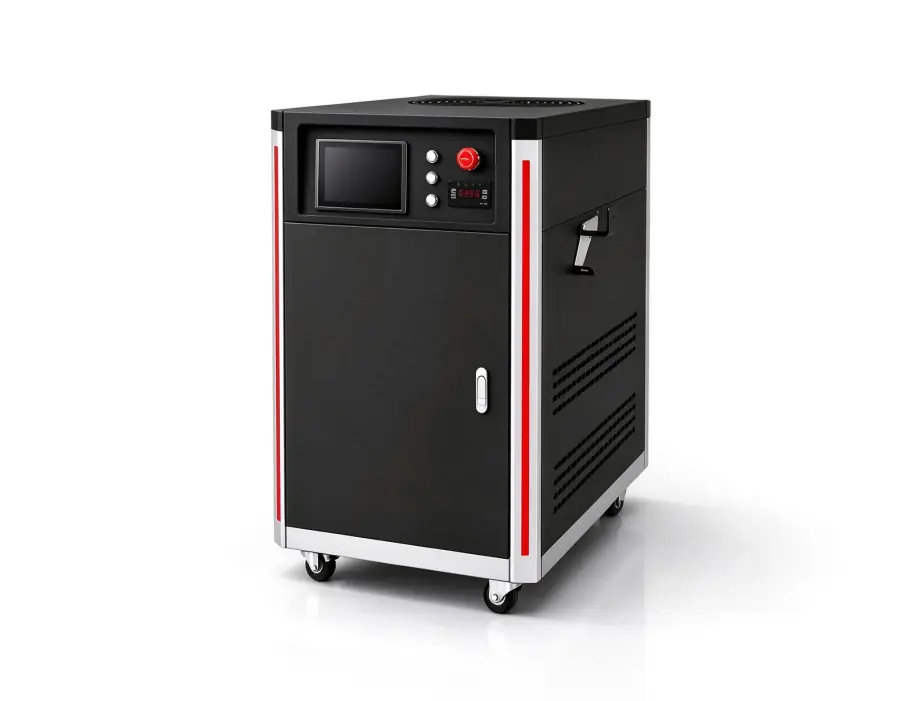
激光焊接性能取决于材料厚度、接头设计、焊缝熔深和生产要求。KEMPSON提供功率从 1,000W 到 6,000W 的激光焊接机,配备可配置的送丝装置、光束选项和多功能加工系统,适用于不同的工业应用。
根据材料和厚度调整激光功率
所需的激光功率取决于基材、板材厚度、接头类型、熔深目标和焊接速度。KEMPSON 可帮助制造商在选择机器配置之前评估这些因素。
激光焊接功率选择
| 材料 | 选择考虑因素 | 可用电源选项 |
|---|---|---|
| 不锈钢 | 板材厚度、焊缝外观、渗透深度和变形 | 1,000W–6,000W |
| 碳素钢 | 厚度、穿透深度、行进速度和接头准备 | 1,000W–6,000W |
| 铝 | 合金类型、反射率、导热性和接头几何形状 | 应用相关的配置 |
合适的功率范围取决于实际工件和焊接要求。建议在最终选择设备前进行焊接试验。
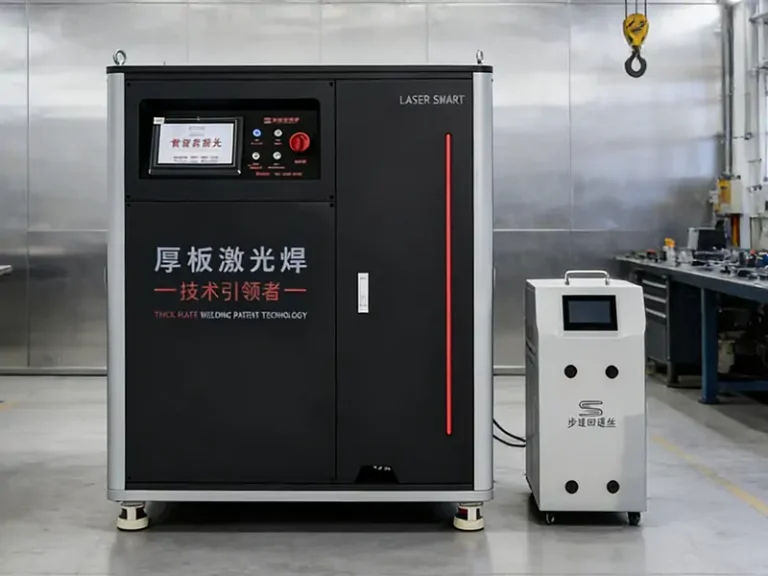
推荐设备
配置送丝和工艺功能
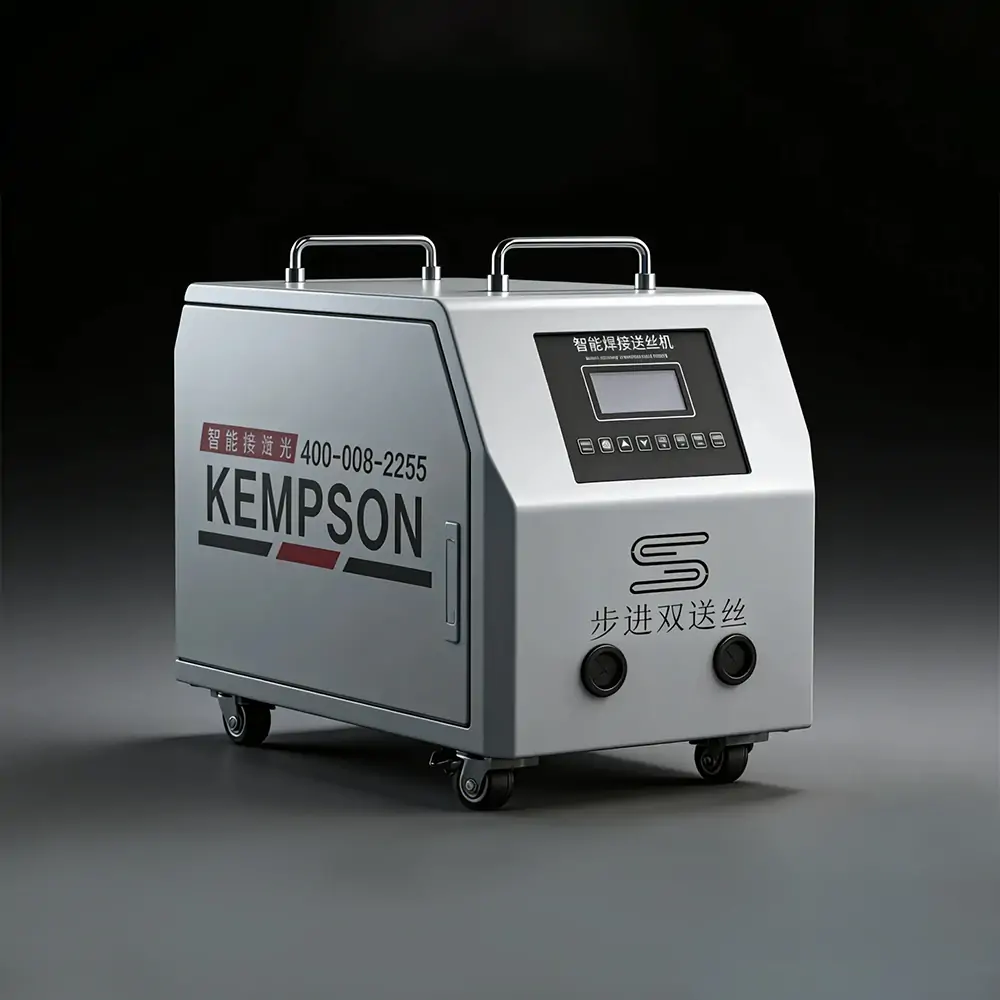
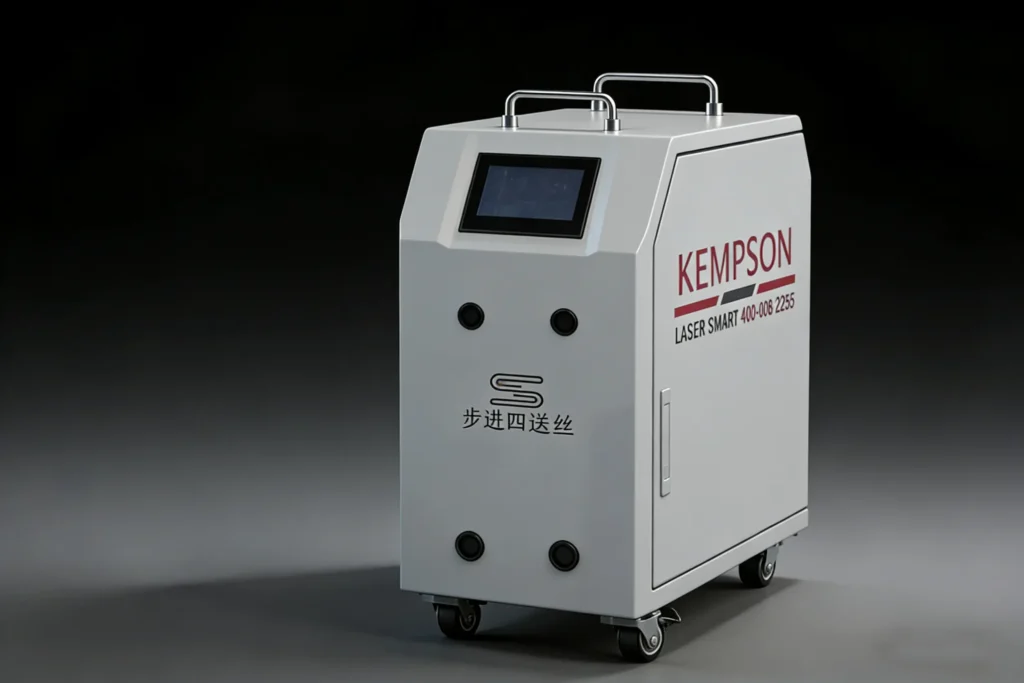
焊缝间隙、填充金属需求、焊缝外观和生产工艺都会影响机器配置。KEMPSON 可以评估送丝机、双光束装置或多功能加工系统是否适合特定应用。
配置选项
| 配置 | 应用注意事项 |
|---|---|
| 送丝机 | 对于需要填充金属或额外焊接材料的接头 |
| 双光束激光焊接 | 适用于需要独立控制中心光束和环光束的应用 |
| 多功能激光系统 | 适用于涉及焊接和特定清洁或切割操作的生产任务 |
| 定制设置 | 针对特定工件尺寸、接头设计和生产条件 |
送丝机专为需要填充金属来跨越较大间隙的焊接应用而设计。所用焊丝数量、参数设置和焊丝直径都必须根据具体应用进行选择。更多详情,请阅读以下文章:
激光焊接中的单丝送丝与双丝送丝:有什么区别?
激光焊接送丝速度:如何设置正确的参数
如何选择激光焊接用焊丝:材质、直径和应用
探索 KEMPSON 解决方案
申请对您的工件进行焊接测试
仅凭机器规格无法确认特定部件的焊接质量。KEMPSON 可以审核应用详情,并在适用情况下安排焊接测试。测试结果为讨论激光功率、工艺参数、送丝方式和设备配置提供了实际依据。
准备资料
- 材质:不锈钢、碳钢、铝、铜或其他合金。
- 板材厚度:各连接部件的实际厚度。
- 连接方式:对接、搭接、圆角或其他连接几何形状。
- 工件照片:零件、接合区域和当前焊接结果的清晰图像。
- 生产要求:目标产量、焊接长度、操作时间、成品要求。
评估流程
- 提交工件详情——发送材料、厚度、接头照片和生产目标。
- 审查应用——讨论功率范围、送丝要求和合适的工艺配置。
- 进行焊接试验——在适用情况下,按照约定的试验条件对样品进行评估。
- 检查结果——检查熔深、焊缝外观、变形和加工时间。
- 讨论设备选择——利用测试结果和生产要求来确定拟议的机器配置。
结语
激光焊接适用于许多精密加工和重复性生产任务。选择焊接工艺时,设备成本、接头装配、材料特性和安全要求等因素都需要考虑。合适的解决方案取决于工件、焊接质量要求、生产规模和运营预算。
KEMPSON提供功率从 1,000W 到 6,000W 的激光焊接机,具备送丝、双光束和多功能等多种配置。请提供您的材料类型、板材厚度、焊缝照片和生产要求,以便我们讨论机器选项并安排针对您应用的焊接测试。
联系 KEMPSON获取激光焊接设备推荐和项目咨询。
常见问题解答
激光焊接的主要优势是什么?
激光焊接具有焊接速度快、热输入集中、焊缝窄等优点,并且与自动化生产兼容。对于合适的工件,它可以减少热变形和焊后打磨。焊接效果取决于材料、厚度、接头设计和工艺参数。
激光焊接有哪些缺点?
主要限制包括设备成本高、接头配合要求严格、工艺参数受材料影响较大以及激光安全控制要求严格。参数不当或接头间隙过大会导致气孔、熔合不完全或烧穿。设备设置也需要具备激光焊接工艺方面的知识。
激光焊接比 TIG 焊接更好吗?
激光焊接适用于高速生产、精密零件制造以及对热变形要求较低的应用。氩弧焊则可实现对熔池的精确手动控制,非常适合精细加工。具体选择取决于接头几何形状、材料厚度、焊缝外观、产量和预算。
激光焊接比 MIG 焊接更好吗?
激光焊接在合适的接头上可以实现更快的焊接速度、更窄的焊缝和更低的热量输入。MIG焊接适用于多种制造工艺,并且可以通过填充焊丝来弥补一定的接头间隙。生产量、接头准备、材料厚度和表面处理成本都会影响工艺的选择。
激光焊接适用于铝和不锈钢吗?
是的。当激光功率、焦点位置、焊接速度、保护气体和接头设计与材料相匹配时,激光焊接可以连接铝和不锈钢。铝的高反射率和导热性要求进行适当的工艺控制。材料等级和厚度应通过焊接试验进行评估。
激光焊接可以处理金属部件之间的缝隙吗?
在合适的条件下,激光焊接可以处理有限的接头间隙,但过大的间隙会导致熔合不完全、焊缝不稳定或烧穿。填充焊丝可以帮助弥补部分间隙。可接受的间隙大小取决于材料厚度、接头几何形状、送丝设置和焊接参数。
激光焊接的运行成本高吗?
运营成本包括电力、保护气体、耗材、维护、人工以及任何必要的精加工或返工。每个零件的总成本还取决于焊接速度、产量和设备利用率。减少打磨和缩短循环时间可以抵消部分运营成本。
激光焊接对小型制造商来说值得投资吗?
对于生产重复性零件、精密钣金件或需要清晰可见焊缝的组件的小型制造商而言,激光焊接可能是一种值得考虑的选择。而对于产量低、换型频繁且焊接任务简单的情况,氩弧焊 (TIG) 或熔化极气体保护焊 (MIG) 则更为合适。通过样品测试和比较每个零件的总成本,可以为投资决策提供切实可行的依据。







