

Le soudage laser est un procédé de soudage très efficace qui utilise un faisceau laser à haute énergie pour fondre les matériaux et réaliser des assemblages précis. Malgré l'utilisation d'équipements de soudage laser de pointe, des défauts peuvent survenir en raison de paramètres de réglage incorrects, de la contamination des matériaux ou d'une instabilité du procédé, entraînant un gaspillage de matériaux, une augmentation des retouches et une baisse de la productivité.
Cet article analysera systématiquement les cinq défauts de soudage laser les plus courants et fournira des solutions claires et concrètes pour aider les utilisateurs à identifier rapidement les causes profondes, à optimiser les paramètres du processus et à améliorer la qualité du soudage et l'efficacité de la production.
La qualité du soudage laser dépend des paramètres du procédé, de la préparation des matériaux, du gaz de protection et de l'état de l'équipement. Découvrez nos machines de soudage laser et comparez les options disponibles selon les matériaux, les épaisseurs et les exigences de production.
Que sont les défauts de soudage laser ?
Les défauts de soudage laser sont des problèmes qui surviennent lors du processus de soudage en raison d'inadéquations entre les paramètres de procédé, les conditions des matériaux et d'autres facteurs, entraînant une mauvaise formation du cordon de soudure ou une performance réduite de la soudure. Ces défauts peuvent affecter la résistance de la soudure, l'étanchéité et la qualité de surface, et représentent des risques de qualité critiques qui nécessitent un contrôle rigoureux en production industrielle.
En production, les défauts courants de soudage laser incluent la porosité, la fissuration, le manque de fusion, les caniveaux et les projections. Chaque défaut est lié à des causes spécifiques du procédé, telles qu'une puissance instable, un décalage de la mise au point ou un gaz de protection insuffisant, et peut être rapidement résolu par l'optimisation du procédé.
5 défauts courants de soudage laser (causes et solutions)
Porosité
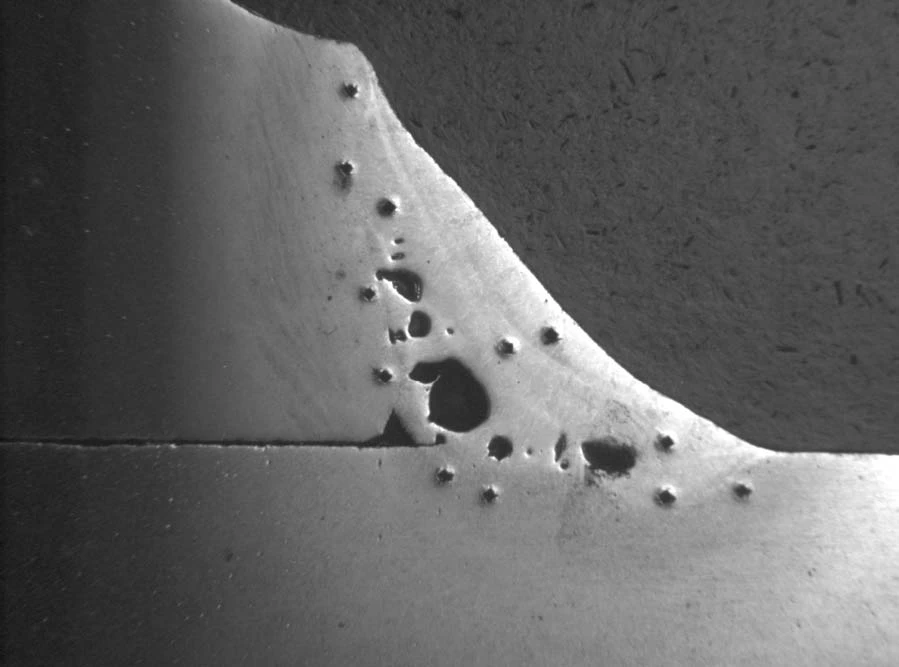
La porosité est le défaut de soudage le plus fréquent en soudage laser. Elle désigne principalement les trous microscopiques qui se forment à l'intérieur ou à la surface de la soudure, dus à l'évacuation incomplète des gaz contenus dans le bain de fusion pendant le processus de soudage. Ces trous réduisent la résistance, l'étanchéité et la durée de vie en fatigue du joint soudé.
La formation de porosité est généralement liée aux facteurs clés suivants :
Contrôle insuffisant du gaz de protection : un mauvais choix du type de gaz ou des débits instables peuvent permettre à l’oxygène, à l’azote et à d’autres gaz de l’air de se mélanger au bain de fusion, formant ainsi des bulles.
Influence de l'état et des propriétés du matériau : Certains métaux (comme les alliages d'aluminium) sont sensibles aux gaz, et la présence de couches d'oxyde ou d'impuretés à la surface du matériau peut affecter la stabilité du bain de fusion.
Préparation avant soudage insuffisante : l’huile, l’humidité ou les résidus se vaporisent à haute température ; si les gaz ne peuvent pas s’échapper correctement, ils restent piégés à l’intérieur de la soudure.
La clé pour résoudre les problèmes de porosité réside dans la mise en place d'un environnement de soudage stable et contrôlable. Il convient tout d'abord de s'assurer que le matériau est parfaitement propre avant le soudage afin d'éliminer toute trace d'huile, de couches d'oxyde et d'humidité. Ensuite, il faut choisir un gaz de protection adapté au matériau et maintenir un débit stable (par exemple, 15 à 25 L/min) pour éviter les turbulences et une couverture insuffisante. Enfin, en ajustant correctement la puissance du laser et la vitesse de soudage, on veille à ce que le bain de fusion conserve une bonne fluidité, facilitant ainsi l'évacuation des gaz.
Cracking
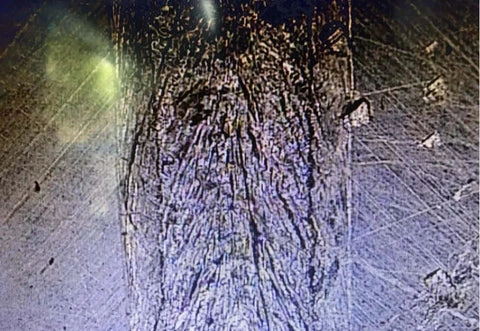
La fissuration désigne la formation de fissures dans une soudure ou une zone affectée thermiquement lors des opérations de soudage ou de refroidissement. Elle réduit considérablement la résistance structurelle et est susceptible de se propager sous charge ou en cas de fatigue. On l'observe fréquemment lors du soudage des alliages d'aluminium et des aciers à haute teneur en carbone.
La fissuration est généralement causée par les facteurs suivants :
Contraintes thermiques excessives : un apport d’énergie de soudage inadéquat peut provoquer une surchauffe localisée ou une concentration de contraintes, entraînant une contraction irrégulière du matériau et augmentant le risque de fissuration. Les lasers à fibre à onde continue permettent de contrôler les processus de chauffage et de refroidissement, prévenant ainsi la formation de fissures.
Propriétés des matériaux : L’acier à haute teneur en carbone et certains alliages sont intrinsèquement sensibles à la fissuration thermique et sont sujets à la fissuration lors du soudage.
La maîtrise des fissures repose principalement sur la régulation de l'apport de chaleur et du refroidissement. Un préchauffage adéquat du matériau ou une réduction de la vitesse de refroidissement permettent de minimiser la concentration des contraintes. L'ajustement des paramètres de procédé en fonction des matériaux, l'adéquation de la puissance du laser à la vitesse de soudage, la limitation de l'apport d'énergie et l'amélioration de la stabilité de la soudure sont essentiels.
En production, le respect des méthodes normalisées de dépannage des soudeuses laser permet de réduire les défauts tels que les fissures et d'améliorer la fiabilité du soudage.
Undercut
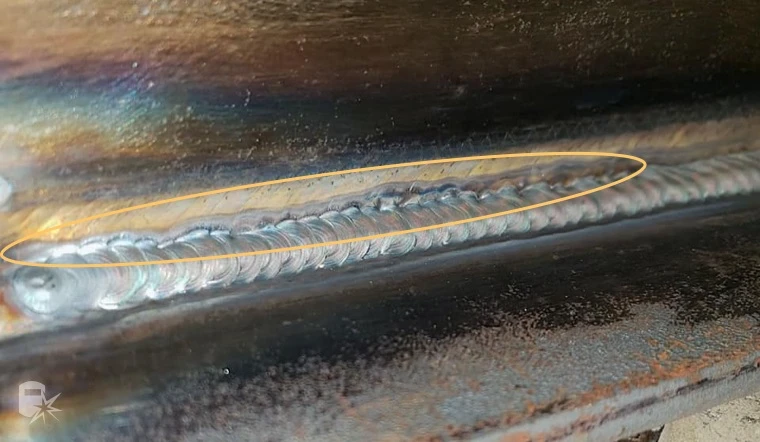
Le défaut de sous-coupe est fréquent en soudage laser. Il se caractérise par une rainure ou un amincissement localisé au bord de la soudure. Ce défaut réduit la section efficace, ce qui engendre des concentrations de contraintes aux points de charge et compromet la résistance et la tenue à la fatigue de la structure soudée.
Le contre-dépouillement est généralement lié aux paramètres de processus et au contrôle de la forme :
Vitesse de soudage excessivement élevée : le bain de fusion ne peut pas refluer à temps pour remplir les bords, ce qui entraîne des indentations sur les bords.
Apport d'énergie ou de puissance élevé : le métal aux bords de la soudure est excessivement fondu ou érodé, formant une « contre-dépouille ».
Remplissage et stabilité insuffisants : un apport de fil irrégulier ou des fluctuations du bain de fusion affectent la continuité du profil du cordon de soudure.
Pour limiter les caniveaux, le bain de fusion doit être stable et présenter une capacité de remplissage suffisante. Une réduction appropriée de la vitesse de soudage permet la refusion du métal, tandis que des paramètres de procédé adéquats contribuent à prévenir la perforation des bords. De plus, une alimentation en fil rapide et stable améliore la transition de la soudure, ce qui permet d'obtenir un bord plus lisse et plus continu.
Manque de fusion
Le défaut de fusion désigne une situation, lors du soudage laser, où aucune liaison métallurgique efficace ne se forme entre le métal d'apport et le matériau de base, ou lorsque plusieurs passes de soudage ne fusionnent pas complètement. Bien que l'aspect de surface puisse être normal, des zones non fusionnées subsistent au sein de la soudure. Ceci fragilise l'assemblage et le rend vulnérable au délaminage, voire à la rupture, sous l'effet de charges, de vibrations ou de fatigue.
Lorsque la puissance du laser est insuffisante, le matériau ne peut fondre complètement. De même, un point focal mal aligné empêche la concentration de l'énergie dans la zone de fusion efficace, ce qui entrave l'expansion correcte du bain de fusion. Par ailleurs, une vitesse de soudage excessive réduit le temps de contact thermique, empêchant ainsi le bain de fusion de mouiller et d'adhérer correctement au métal de base. Enfin, des jeux d'assemblage ou des irrégularités de surface sur la pièce peuvent encore réduire l'efficacité de la fusion, entraînant des défauts d'adhérence localisés.
Lors du débogage proprement dit, de nombreux utilisateurs attribuent à tort un manque de fusion à une puissance insuffisante, mais le problème réside souvent dans un écart de position focale.
Le réglage de la position focale permet d'améliorer la profondeur de pénétration effective. Parallèlement, l'augmentation de la puissance du laser et la réduction de la vitesse de soudage laissent au bain de fusion le temps nécessaire pour s'étaler et mouiller correctement. En cas de conditions d'assemblage difficiles, un alignement plus précis ou un apport de fil adapté sont nécessaires pour garantir un cordon de soudure plus continu et minimiser les zones non fondues.
Éclaboussures
Le terme « projections » désigne un phénomène de soudage laser où du métal en fusion est éjecté à grande vitesse de la zone de soudure, formant de fines particules métalliques sur ou autour de la surface de la pièce. Bien que cela n'affecte pas nécessairement la résistance interne de la soudure, cela compromet la qualité de surface et augmente les coûts de nettoyage et de post-traitement.
L'apparition d'éclaboussures est généralement liée à la stabilité du bain et au contrôle de l'énergie :
Apport excessif de puissance ou d'énergie : des augmentations rapides et locales de la température provoquent une vaporisation violente du métal, ce qui augmente la probabilité de projections semblables à des jets.
Instabilité du bain de fusion (oscillation du trou de serrure) : une oscillation accrue du bain de fusion pendant le soudage peut entraîner l’expulsion de métal hors de la zone de soudure, formant ainsi des particules.
Perturbation due au gaz de protection : un flux de gaz irrégulier ou mal dirigé peut perturber la stabilité du bain de fusion, augmenter la turbulence de surface et exacerber les projections.
La réduction des projections passe avant tout par le maintien d'un bain de fusion stable et contrôlé. Une réduction appropriée de la densité d'énergie empêche l'ébullition excessive du bain et minimise les projections de métal. Parallèlement, l'optimisation des paramètres de soudage contribue à stabiliser le point de fusion. Concernant la protection gazeuse, un flux de gaz uniforme sur la zone de soudure réduit l'impact des perturbations extérieures sur le bain et améliore la qualité de surface de la soudure.
En ajustant correctement le processus de dépannage de la soudeuse laser, les défauts de soudage laser à fibre peuvent être efficacement contrôlés, améliorant ainsi la qualité d'aspect du produit fini.
Tableau comparatif des défauts de soudage laser
Lors du soudage laser à fibre, différents types de défauts de soudure correspondent souvent à des mécanismes de formation distincts et à des points critiques du procédé. En comparant leur emplacement, leurs causes et leurs effets sur la qualité de la soudure, il est possible d'identifier rapidement la source du problème, améliorant ainsi l'efficacité du dépannage pendant le soudage laser.
| Type de défaut | Lieu | La cause principale | Impact sur les performances de soudage | Matériaux sensibles | Sensibilité du processus |
|---|---|---|---|---|---|
| Porosité | Autour de la surface de soudure | Gaz emprisonné dans le bain de fusion | Réduit la résistance, l'étanchéité et la durée de vie en fatigue | Acier inoxydable, alliages d'aluminium | Gaz de protection et état de surface |
| Cracking | métal d'apport / zone affectée thermiquement | Contraintes thermiques lors du refroidissement | Risque de défaillance structurelle, propagation des fissures | Acier à haute teneur en carbone, alliages d'aluminium | Vitesse de refroidissement et composition du matériau |
| Undercut | Pied de soudure (bord de la soudure) | Énergie excessive ou remplissage insuffisant des bords | Amincissement de la section, concentration des contraintes aux bords | Tôles minces, soudures à grande vitesse | Adaptation de la vitesse et de la puissance de soudage |
| Manque de fusion | Interface soudure-métal de base | Apport énergétique ou pénétration insuffisants | Mauvaise adhérence, capacité de charge réduite | tôles épaisses, soudage multipasse | Puissance, position de concentration et vitesse |
| Éclaboussures | Autour de la surface de soudure | Fluctuation instable du bain de fusion ou du trou de serrure | Contamination des surfaces, coûts de nettoyage plus élevés | Divers métaux | Pores internes de la soudure/surface |
Comment identifier chaque défaut de soudage laser
Lors du soudage laser, différents défauts peuvent présenter des similitudes visuelles, mais leurs causes profondes et les solutions pour les corriger sont totalement différentes. Une mauvaise identification d'un défaut peut entraîner des réglages incorrects lors du dépannage, provoquant la récurrence, voire l'aggravation, du problème. Il est donc essentiel d'identifier précisément le type de défaut.
Porosité : Elle se manifeste par des vides ponctuels ou en nid d’abeille au sein de la soudure, généralement difficiles à détecter directement en surface et nécessitant une découpe ou un contrôle non destructif pour confirmation. Elle est essentiellement due à l’évacuation incomplète des gaz du bain de fusion et est souvent associée à un gaz de protection instable ou à une contamination superficielle du matériau. Il s’agit d’un défaut interne typique du soudage laser.
Fissuration : Elle se manifeste généralement par des fissures linéaires dans la soudure ou la zone affectée thermiquement et peut s’étendre dans le sens des contraintes. Elle s’accompagne parfois d’une légère décoloration ou d’une stratification microstructurale. Ce défaut est souvent lié à une relaxation thermique inégale ou à la sensibilité du matériau à la fissuration thermique et est plus fréquent dans les aciers à haute teneur en carbone et les alliages d’aluminium.
Défaut de soudure : Il se manifeste par des indentations continues ou un amincissement localisé au niveau des bords de la soudure, avec des anomalies visibles à l’œil nu au pied de la soudure. Il est caractérisé par une formation incomplète du cordon de soudure, généralement due à un apport de chaleur excessif ou à une vitesse de soudage trop rapide, empêchant le remplissage complet du métal en bordure.
Défaut de fusion : Bien que la surface puisse paraître normale, certaines zones internes présentent des défauts de fusion avec le métal de base ; un examen en coupe transversale est généralement nécessaire pour le confirmer. Ce défaut survient fréquemment en cas d’énergie insuffisante, de décalage focal ou lors du soudage de tôles épaisses, et est considéré comme un défaut de soudage laser présentant un risque structurel élevé.
Projections : Caractérisées par de fines particules métalliques adhérant à la zone entourant la soudure, il s’agit d’un défaut visible de l’extérieur, généralement identifiable sans contrôle. Leur formation est liée à un bain de fusion instable ou à des fluctuations d’énergie localisées, pouvant être causées par des paramètres de soudage incorrects.
La comparaison des caractéristiques décrites ci-dessus permet de distinguer plus rapidement les différents types de défauts de soudage laser. Ceci contribue à éviter les erreurs de diagnostic lors du dépannage, améliorant ainsi l'efficacité des réglages de processus et la stabilité du soudage.
Comment dépanner une soudeuse laser
En production, les défauts de soudage laser sont rarement dus à un seul facteur ; ils résultent plutôt de la combinaison de l’état de l’équipement, des paramètres du procédé et des propriétés du matériau. Par conséquent, lors du dépannage d’une soudeuse laser, il est nécessaire de procéder à une investigation systématique et progressive.
Vérifier les paramètres du laser
La puissance du laser, la vitesse de soudage et la position focale déterminent directement le profil d'énergie apportée et constituent les principaux facteurs influençant la qualité de la soudure. Une puissance insuffisante peut entraîner un manque de fusion, tandis qu'une puissance excessive peut provoquer des projections ou des caniveaux. Ces paramètres doivent être ajustés en fonction de l'épaisseur du matériau et des exigences du procédé.
Observer le comportement des bassins de fonte
La stabilité du bain de fusion est essentielle pour prévenir la plupart des défauts de soudage laser. Si le bain de fusion fluctue de manière significative ou si le point de fusion est instable, cela indique généralement une répartition inégale de l'énergie ou des paramètres de réglage incorrects, nécessitant un ajustement simultané de la puissance et de la vitesse.
Vérifier l'état du matériau et de la surface
La présence d'huile, de couches d'oxyde ou d'humidité à la surface du matériau influe directement sur la stabilité du bain de fusion et accroît le risque de porosité ou de défaut de fusion. De plus, la sensibilité à l'apport de chaleur varie selon les matériaux ; il est donc impératif de prendre les mesures appropriées pour atténuer ces effets.
Évaluer le système de gaz de protection
Le type, le débit et la stabilité de la couverture du gaz de protection influent sur l'efficacité de l'isolation du bain de fusion par rapport à l'air ambiant. Un débit de gaz instable ou une couverture insuffisante peuvent facilement engendrer des problèmes tels que la porosité et les projections. Il est donc nécessaire d'améliorer la qualité du gaz de protection en utilisant un gaz de haute pureté et en maintenant un débit continu et uniforme.
Si des défauts de soudure persistent après le réglage des paramètres et du gaz, inspectez la tête de soudage, les composants optiques, le système de refroidissement et le dévidoir. Consultez notre guide d' entretien des soudeuses laser à fibre pour connaître les procédures d'inspection et d'entretien courantes.
Vérification de l'état de fonctionnement de l'équipement
La stabilité du faisceau laser, la propreté du trajet optique et le bon fonctionnement du système d'alimentation en fil influent sur la qualité finale de la soudure. En cas de dysfonctionnement ou de fluctuations importantes de l'équipement de soudage laser à fibre , des arrêts intermittents et d'autres problèmes peuvent survenir, même avec des paramètres correctement paramétrés.
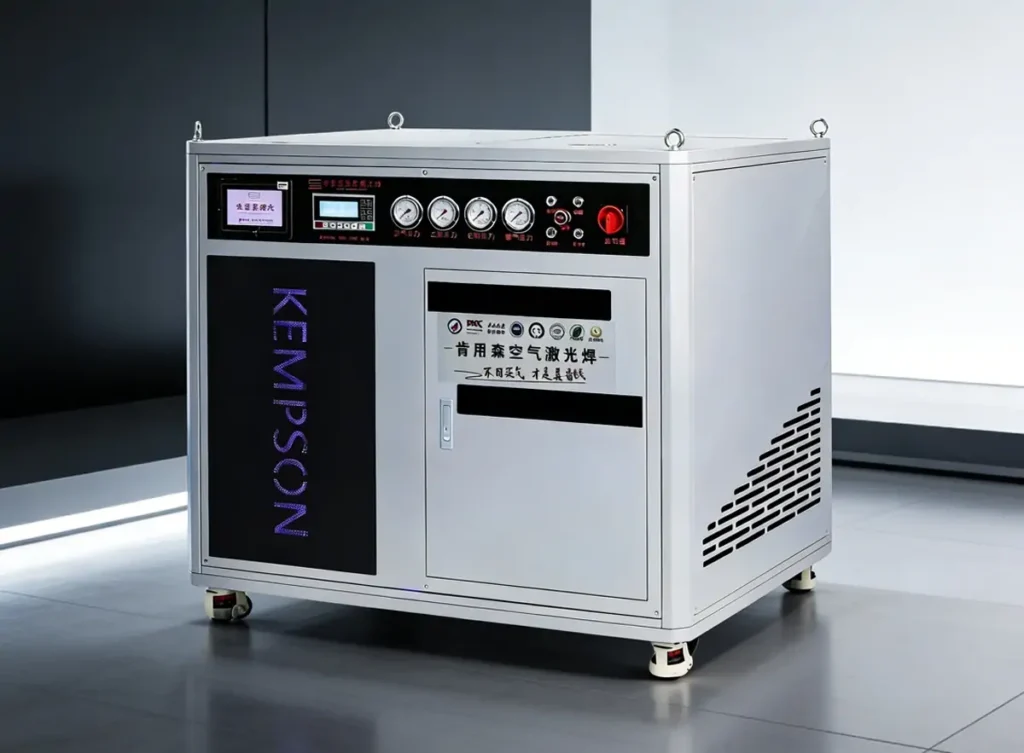
Il est donc nécessaire de choisir des machines de soudage laser portables haute performance ou des machines de soudage laser automatisées , et d'effectuer des inspections et une maintenance régulières de l'équipement laser afin d'améliorer la stabilité du processus. Pour en savoir plus sur l'inspection et la maintenance d'une machine de soudage laser, consultez cet article : Maintenance d'une machine de soudage laser à fibre : Optimisez la durée de vie de votre machine.
En cas d'instabilité de la sortie, de déviation de la mise au point ou d'irrégularité de la soudure, inspectez la tête de soudage et ses consommables. Consultez notre guide sur les problèmes et le dépannage des têtes de soudage laser pour connaître les défauts courants et les méthodes d'inspection.
Étude de cas réelle
Un client spécialisé dans la fabrication d'acier inoxydable rencontrait d'importants problèmes de porosité lors du soudage. Après l'installation de la machine de soudage laser à refroidissement par air de 2 000 W de Kempson , le client a optimisé le débit de gaz de protection et les paramètres de soudage. Le système de génération de gaz intégré à la machine a contribué à la solution, et les résultats obtenus ont montré une réduction de la porosité de plus de 80 %.
Conclusion
La correction des défauts de soudage laser exige une parfaite maîtrise des paramètres du procédé, des caractéristiques du matériau, du gaz de protection et de l'état de l'équipement. Un contrôle régulier et une configuration adaptée de l'équipement sont indispensables à la stabilité du soudage.
Si vous recherchez des équipements pour votre ligne de production, découvrez nos solutions de soudage laser à fibre ou contactez l'équipe KEMPSON en précisant le type de matériau, l'épaisseur, la conception du joint et vos exigences de production.
QFP
Comment savoir si mes paramètres de soudage laser sont corrects ?
On peut le déterminer en observant la stabilité du bain de fusion et la forme du cordon de soudure. Si le cordon est continu et ne présente ni projections ni caniveaux apparents, cela indique généralement que les paramètres sont bien adaptés. Si des défauts de soudage laser apparaissent fréquemment, il faudra réajuster la puissance, la vitesse et la position focale.
Quelle est la méthode la plus rapide pour résoudre les problèmes de soudage laser ?
Procédez au dépannage en vérifiant successivement les paramètres, les matériaux, le gaz et l'équipement. La plupart des problèmes de soudage laser proviennent d'une puissance ou d'une vitesse inadaptée, puis d'une contamination des matériaux ou d'un défaut de l'équipement.
Pourquoi des défauts de soudage laser apparaissent-ils même avec des machines neuves ?
Même avec du matériel neuf, des défauts de soudage laser peuvent survenir en cas de paramètres inadaptés, de surface impure ou d'instabilité du gaz de protection. Si la performance de l'équipement est essentielle, l'optimisation du processus est primordiale. Pour choisir votre équipement, comparez nos machines de soudage laser portables en fonction de l'épaisseur du matériau, de la conception de l'assemblage, de la vitesse de soudage et des exigences de production.
Comment réduire efficacement la porosité lors du soudage laser ?
L'essentiel est de maîtriser les conditions du gaz et du matériau. Améliorer la pureté et la stabilité du gaz de protection, tout en assurant un nettoyage préalable adéquat, permet d'optimiser la réduction de la porosité.
Quels matériaux sont les plus sujets aux fissures lors du soudage laser ?
Les alliages d'aluminium et l'acier à haute teneur en carbone sont plus susceptibles de se fissurer, ce qui est lié aux propriétés de dilatation thermique des matériaux et aux contraintes de contraction dues au refroidissement.
L'automatisation peut-elle réduire les défauts de soudage laser à fibre ?
Oui. Les machines de soudage laser automatisées permettent d'améliorer la stabilité et la répétabilité des paramètres, réduisant ainsi les défauts de soudage laser à fibre, avec des résultats particulièrement visibles en production de masse.
Le type de gaz de protection influe-t-il sur la qualité du soudage laser ?
Oui. Différents matériaux nécessitent différents types de gaz (comme l'argon, l'azote, etc.), et le choix du gaz et du débit influe directement sur la stabilité du bain de fusion.







