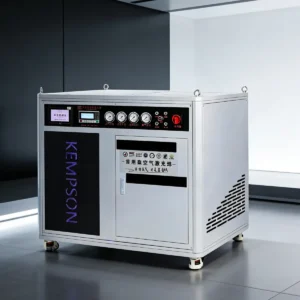
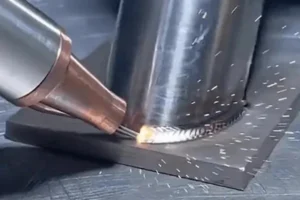
Dans le secteur industriel, le soudage à l'arc et le soudage laser sont deux procédés courants. Le soudage à l'arc est reconnu pour son faible coût d'investissement et sa grande variété d'applications, tandis que le soudage laser offre des avantages en termes d'efficacité, de précision et d'automatisation. Ces deux méthodes étant adaptées à des contextes différents, il est essentiel de choisir l'équipement laser approprié en fonction des exigences de production.
Cet article analysera le soudage à l'arc et le soudage laser du point de vue des principes, des avantages et des inconvénients, des applications et des coûts, en clarifiant leurs domaines d'application respectifs afin d'aider les entreprises à choisir la solution de soudage la plus adaptée.
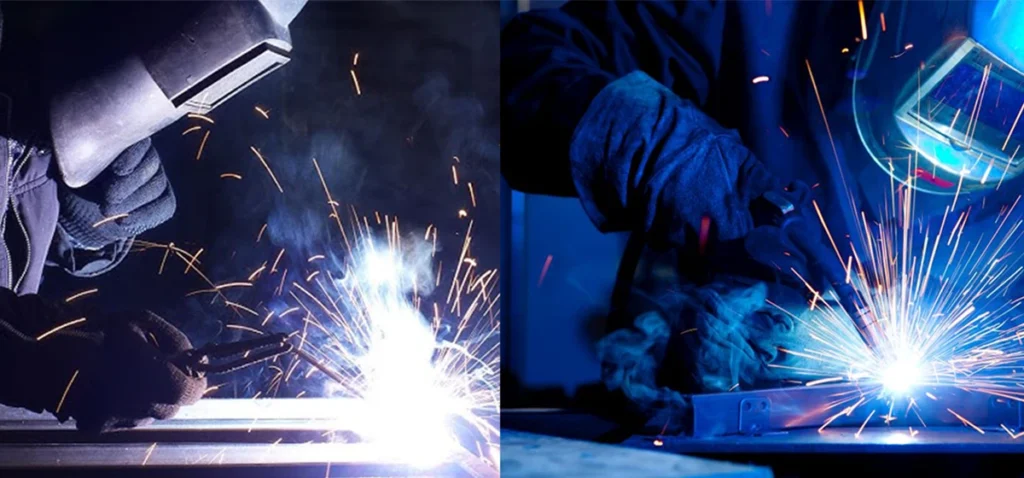
Qu'est-ce que le soudage à l'arc ?
Le soudage à l'arc est un procédé d'assemblage des métaux qui convertit l'énergie électrique en énergie thermique en établissant un arc électrique stable entre une électrode et la pièce à souder. Ce procédé chauffe la zone de jonction et provoque sa fusion locale. Le métal en fusion forme un bain de fusion qui se solidifie progressivement au fur et à mesure que l'arc se déplace, formant ainsi un cordon de soudure qui assemble les matériaux. Grâce aux températures élevées de l'arc, le métal peut être fondu rapidement. Cette méthode convient à une large gamme de matériaux et d'épaisseurs et est largement utilisée dans la production industrielle.
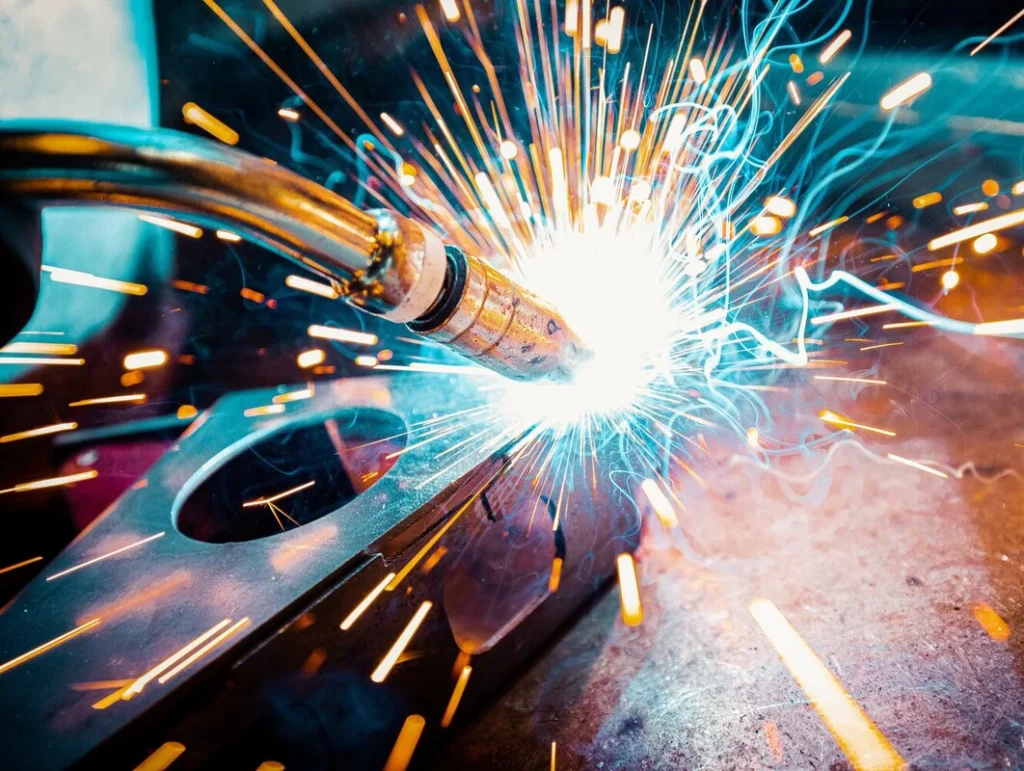
Lors du soudage, le métal d'apport est fourni par un fil ou des électrodes, tandis qu'un gaz de protection ou un flux isole le joint de l'atmosphère afin d'éviter l'oxydation et la porosité. L'intensité du courant, la tension et la vitesse de soudage influent directement sur la profondeur de pénétration et la formation du cordon de soudure ; ce sont donc des paramètres clés pour le contrôle de la qualité de la soudure.
Procédés de soudage courants
Le soudage à l'arc peut être classé dans les types suivants en fonction des méthodes d'alimentation en fil et des mécanismes de protection :
Soudage MIG (soudage à l'arc sous gaz métal, GMAW) : ce procédé utilise une alimentation continue en fil combinée à un gaz de protection, offrant une efficacité élevée et le rendant adapté à la production de masse et à la fabrication de tôles d'épaisseur moyenne et mince.
Soudage TIG (soudage au tungstène sous gaz inerte, GTAW) : utilise une électrode non fusible, ce qui permet d’obtenir un cordon de soudure stable et des soudures de haute qualité. Il est couramment utilisé pour le soudage de précision de matériaux tels que l’acier inoxydable et les alliages d’aluminium.
Soudage à l'arc manuel (SMAW) : utilise une baguette de soudage comme électrode. L'équipement est simple et offre une grande adaptabilité à divers environnements, ce qui le rend idéal pour les travaux de construction et d'entretien en extérieur.
Soudage à l'arc submergé (SAW) : le soudage s'effectue sous une couche de flux, l'arc étant invisible. Il offre une pénétration profonde et convient au soudage en continu de tôles épaisses et aux longues soudures.
Avantages du soudage à l'arc
Le soudage à l'arc offre de nombreux avantages, ce qui en fait un choix populaire dans diverses industries. Voici ses principaux atouts :
Faible coût : Grâce à sa structure simple et à l’absence de systèmes auxiliaires complexes, cet équipement permet de réduire les coûts d’acquisition et de maintenance. Il est particulièrement adapté à un déploiement rapide dans les petites et moyennes usines.
Large gamme d'applications : Ce procédé permet de souder de manière fiable les métaux courants tels que l'acier au carbone, l'acier inoxydable, l'acier allié et l'aluminium. Il présente également une grande adaptabilité aux environnements extérieurs ; le soudage à l'arc manuel (SMAW) peut être réalisé même par temps venteux ou poussiéreux, ou sans gaz de protection.
Capacité de soudage élevée pour les structures en plaques épaisses : grâce au soudage multipasse ou à des combinaisons de différentes techniques d'arc, des profondeurs de pénétration importantes peuvent être atteintes, ce qui le rend adapté à la fabrication de plaques moyennes à épaisses (6 mm et plus) et de composants structurels robustes.
Plusieurs positions de soudage disponibles : le soudage à l’arc peut être effectué dans différentes positions (à plat, horizontale, verticale et en hauteur) selon les besoins, s’adaptant ainsi avec souplesse aux différentes conditions sur site.
Inconvénients du soudage à l’arc
Zone affectée thermiquement (ZAT) étendue : En raison des températures d’arc élevées et de l’apport de chaleur dispersé, une large zone affectée thermiquement (ZAT) est susceptible de se former, entraînant une déformation, un gauchissement ou une augmentation des contraintes résiduelles dans les pièces de faible épaisseur.
Exigences de compétences élevées : Les procédés tels que le TIG et le MIG nécessitent des opérateurs qualifiés pour contrôler le courant, la longueur de l’arc et la vitesse d’alimentation du fil ; les novices ont souvent du mal à obtenir rapidement une qualité de soudure constante.
Risques élevés pour la sécurité : L’arc électrique génère des températures et des rayonnements élevés, susceptibles de provoquer des lésions oculaires ou cutanées. La combustion du flux ou la fusion de métaux stratifiés produisent des fumées toxiques qui présentent des risques pour les soudeurs et l’environnement.
Traitement post-soudage important : les soudures présentent souvent des projections, de la calamine ou une formation irrégulière, nécessitant généralement un meulage, un nettoyage ou un traitement secondaire, et sont difficiles à intégrer dans les systèmes automatisés.
Vitesse de soudage relativement lente : les méthodes telles que le soudage TIG ou le soudage à l’arc manuel sont généralement lentes et nécessitent un temps considérable pour remplir la soudure. Pour les pièces épaisses, plusieurs passes peuvent être nécessaires pour obtenir une pénétration complète, ce qui augmente les coûts de soudage.
Applications du soudage à l'arc
Le soudage à l'arc possède de nombreuses applications et est couramment utilisé dans la fabrication métallique, la production mécanique et l'entretien des bâtiments. Voici ses principales applications :
- Fabrication et production métallique : Utilisée pour le soudage de structures en acier, de composants mécaniques et de divers cadres métalliques, tels que les structures d’usine et les supports d’équipement.
- Machines lourdes et équipements de génie civil : largement utilisés dans la fabrication de composants structurels pour excavatrices, grues et équipements miniers, grâce à leur grande capacité de pénétration.
- Construction et infrastructures : Utilisé dans des projets d'ingénierie tels que les ponts, les bâtiments à ossature métallique et les supports de tuyauterie, car il est bien adapté aux environnements de construction sur site.
- Pipelines et récipients sous pression : utilisés dans les industries pétrolières et chimiques pour les raccordements de pipelines et le soudage des récipients sous pression, notamment dans les situations exigeant une résistance élevée des soudures.
- Opérations de réparation et d'entretien : Convient à la réparation d'équipements, au renforcement structurel et aux réparations d'urgence sur site, notamment lorsque la pièce à réparer ne peut pas être déplacée.
Qu'est-ce que le soudage laser ?
Le soudage laser est un procédé de soudage de précision qui utilise un faisceau laser à haute densité d'énergie pour assembler des matériaux. Focalisé, le faisceau laser génère une énergie extrêmement élevée (avec une densité de puissance pouvant atteindre 10⁵–10⁷ W/cm²), provoquant la fusion, voire la vaporisation locale, du métal en un temps extrêmement court. Il se forme alors un bain de fusion qui se solidifie rapidement, donnant naissance à une soudure dense. Grâce à la concentration de l'apport de chaleur, la zone affectée thermiquement est réduite et les déformations de soudage sont minimisées, ce qui rend ce procédé idéal pour les applications exigeant une grande précision. Qu'est-ce que le soudage laser et comment fonctionne-t-il ? – Guide complet
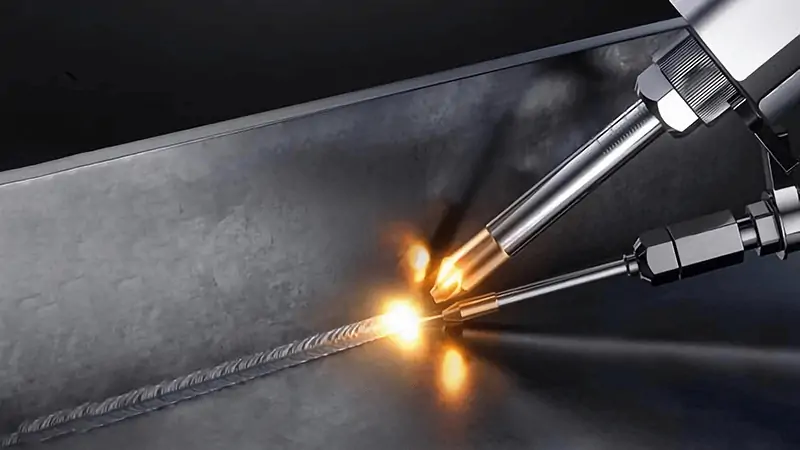
Lors du soudage, la puissance du laser, sa position focale et la vitesse de soudage influent sur la profondeur de pénétration et la qualité de la soudure. Selon les besoins, on peut opter pour un procédé avec ou sans fil, et des gaz de protection (comme l'argon ou l'azote) sont utilisés pour minimiser l'oxydation.
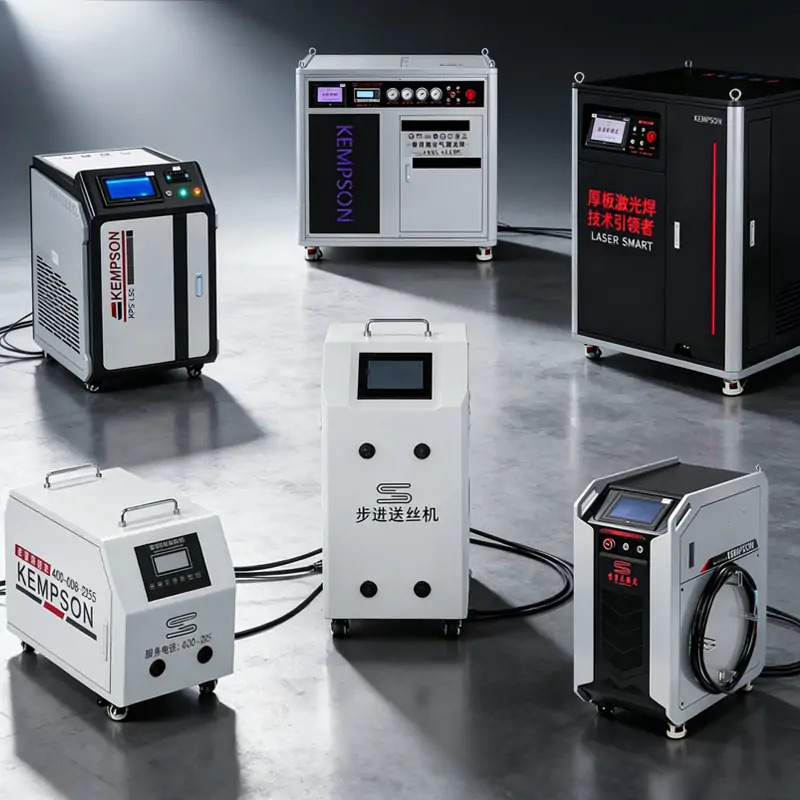
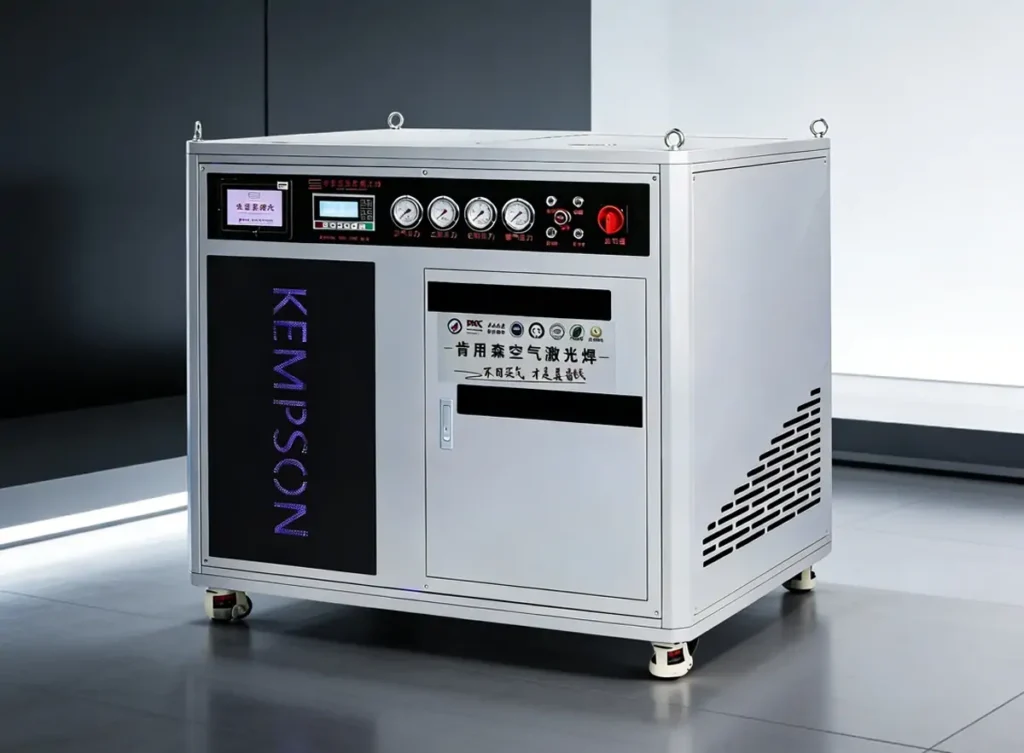
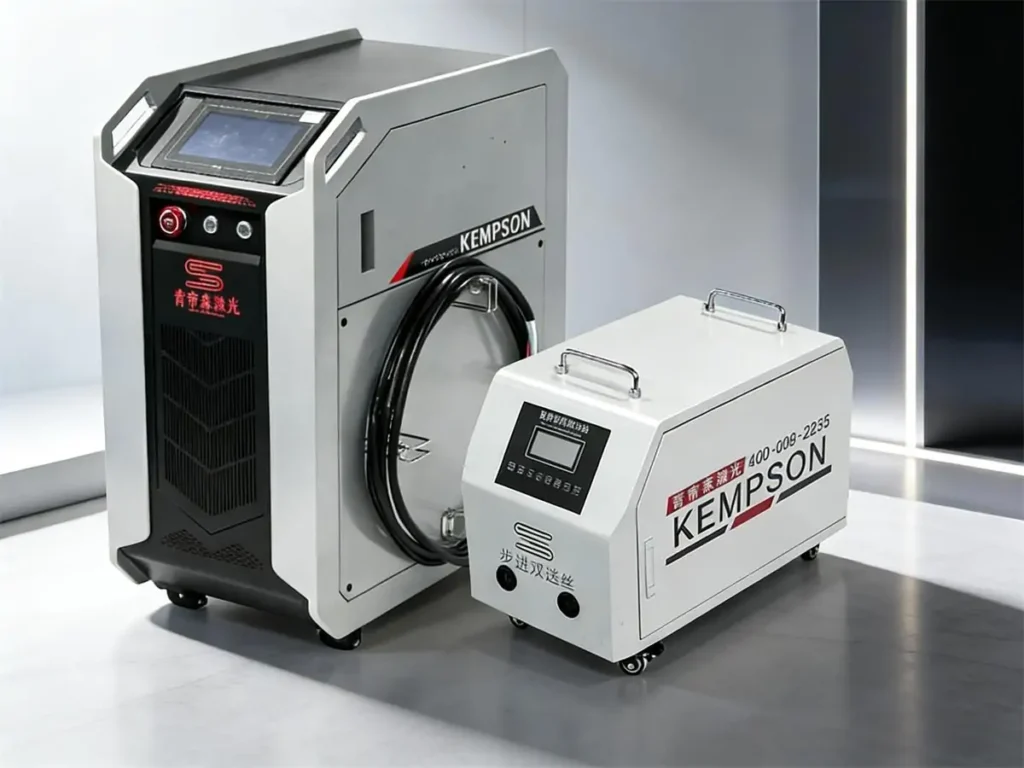
L'équipement courant se compose principalement de machines de soudage laser à fibre , qui conviennent aux matériaux tels que l'acier inoxydable, l'acier au carbone et les alliages d'aluminium, et sont largement utilisées dans les lignes de production automatisées et la fabrication de précision.
Types courants de soudage laser
Selon le type de source laser et la méthode d'application, les procédés de soudage laser courants peuvent être classés comme suit :
Soudage laser à fibre : Solution dominante à l’heure actuelle, elle se caractérise par un rendement de conversion électro-optique élevé (environ 30 à 40 %) et une excellente qualité de faisceau. Adaptée au soudage à grande vitesse et aux lignes de production automatisées, elle est largement utilisée pour le traitement de l’acier inoxydable, de l’acier au carbone et des alliages d’aluminium.
Soudage laser CO₂ : Fréquemment utilisé à ses débuts, il offre des taux d’absorption élevés pour les matériaux non métalliques. Cependant, en raison de la taille importante de l’équipement et des coûts de maintenance élevés, il est progressivement remplacé par les lasers à fibre.
Soudage laser portatif : offrant une grande flexibilité d’utilisation, il convient aux productions en petites et moyennes séries ainsi qu’aux travaux sur site. Les vitesses de soudage sont généralement 2 à 5 fois plus rapides que les méthodes traditionnelles, ce qui le rend idéal pour les tôles fines et d’épaisseur moyenne.
Soudage laser automatique : combiné à des robots ou à des plateformes de mouvement, ce procédé permet un soudage par lots de haute précision et convient à la production standardisée dans des secteurs tels que l’automobile et l’électronique.
Soudage laser oscillant : en faisant osciller la tête de soudage, cette méthode augmente la largeur de la soudure (jusqu’à 2 à 8 mm) et améliore l’adaptabilité aux jeux. Elle est couramment utilisée pour les alliages d’aluminium et les pièces présentant des jeux d’assemblage importants.
Avantages du soudage laser
Vitesse de soudage élevée, idéale pour la production automatisée : l’énergie laser concentrée permet un chauffage et un refroidissement rapides, avec des vitesses de soudage généralement 2 à 5 fois supérieures à celles du soudage à l’arc traditionnel. L’intégration aux robots et aux systèmes CNC est aisée, garantissant une production par lots stable et une efficacité de production globale accrue.
Haute précision, zone affectée thermiquement minimale : le point laser est extrêmement petit (environ 0.2 à 0.6 mm de diamètre), concentrant l'apport de chaleur et créant une zone affectée thermiquement étroite, ce qui réduit efficacement la distorsion et les contraintes résiduelles.
Soudures de haute qualité, réduisant les étapes de post-traitement : le procédé de soudage sans contact élimine le contact physique direct entre la tête de soudage et la pièce à usiner, ce qui donne des soudures esthétiques, propres et lisses, produisant un minimum de projections et réduisant ainsi le besoin de meulage et de nettoyage ultérieurs.
Compatibilité matérielle élevée : Il soude de manière fiable des matériaux tels que l'acier inoxydable, l'acier au carbone et les alliages d'aluminium, et prend en charge une large gamme d'applications allant des feuilles minces aux plaques d'épaisseur moyenne (0.5 à 10 mm), répondant aux exigences de la fabrication de précision moderne et de la production multi-industrielle.
Inconvénients du soudage au laser
Coûts d'équipement élevés : L'investissement global dans les équipements de soudage laser (lasers à fibre, systèmes de refroidissement et systèmes optiques) est important, nécessitant un investissement initial conséquent. De ce fait, cette technologie convient aux productions à grande échelle ou à forte valeur ajoutée.
Exigences de haute précision d'assemblage : La petite taille du point laser (environ 0.2 à 0.6 mm) le rend sensible aux jeux entre les pièces. Des erreurs d'assemblage excessives peuvent affecter la formation du cordon de soudure, ce qui nécessite le recours au soudage laser oscillant pour améliorer la précision du processus.
Capacité de soudage de plaques épaisses limitée : Pour les applications impliquant des plaques d'une épaisseur supérieure à 8–12 mm, l'efficacité du soudage en une seule passe diminue, nécessitant généralement des procédés multipasses ou hybrides.
Exigences de sécurité strictes : Les lasers sont des faisceaux à haute énergie (classe 4), ce qui nécessite des mesures de protection strictes (telles que des lunettes de sécurité et des vêtements de protection) pour éviter les blessures des opérateurs.
Applications du soudage laser
Le soudage laser est largement utilisé dans diverses industries, notamment dans la production automatisée et l'usinage de précision.
- Fabrication automobile : Utilisée pour le soudage des structures de carrosserie, des plateaux de batterie et des composants, avec des vitesses de soudage atteignant 1 à 5 m/min, ce qui la rend adaptée à la production automatisée en grande série.
- Fabrication d'acier inoxydable et de métaux : Utilisé pour le soudage d'armoires, d'ustensiles de cuisine, de tubes et de composants structurels en tôle mince, produisant des soudures fines avec une distorsion minimale, réduisant ainsi le besoin de processus de meulage ultérieurs.
- Électronique et fabrication de précision : Appliquée aux petits composants structurels tels que les composants électroniques et les boîtiers d’instruments de précision, elle offre une haute précision, des vitesses rapides et des zones affectées thermiquement minimales.
- Industrie des énergies nouvelles : Utilisé pour le soudage des batteries, des équipements de stockage d’énergie et des connecteurs, où une stabilité et une étanchéité élevées sont requises.
- Fabrication de quincaillerie et d'appareils électroménagers : Convient au traitement des portes, fenêtres, boîtiers d'appareils électroménagers et composants décoratifs métalliques, améliorant la qualité esthétique et l'efficacité de la production.
- Fabrication de bijoux et de montres : Idéal pour la réparation et la fabrication de pièces complexes de bijoux et de montres, la conception de motifs complexes et l’assemblage de petits composants.
Soudage à l'arc vs soudage laser : principales différences
La comparaison suivante entre le soudage à l'arc et le soudage laser aborde des aspects tels que les sources d'énergie, les paramètres de processus, le contrôle de la qualité et le coût :
| Article de comparaison | Soudage à l'arc | La soudure au laser |
|---|---|---|
| Source d'énergie | décharge d'arc électrique | Faisceau laser focalisé |
| Précision du soudage | Précision moindre, sujette aux erreurs | Haute précision, idéale pour les pièces petites et complexes |
| Vitesse de soudage | Plus lent (manuel), environ 0.2 à 1.0 m/min | Plus rapide, environ 3 à 5 fois plus rapide que le soudage à l'arc |
| Zone affectée par la chaleur | Large (environ ≥2–5 mm) | Étroit (environ 0.5 à 2 mm) |
| Contrôle de la distorsion | Risque accru de déformation et de contraintes résiduelles | Apport de chaleur réduit, déformation minimale |
| Méthode d'opération | Principalement manuel | Compatible avec les appareils portables et l'automatisation |
| Apparence de la soudure | Éclaboussures et scories, joints irréguliers | Soudures lisses et propres, sans scories. |
| Épaisseur de matériau | Convient à toutes les épaisseurs, en particulier > 6 mm | Idéal pour les matériaux d'épaisseur moyenne (0.5 à 8 mm) |
| Sécurité | Chaleur intense, rayonnements et fumées | Nécessite une protection, mais est davantage contrôlé. |
| Applications | Soudage simple en petites séries | Production complexe, de précision et de masse |
| Compatibilité d'automatisation | Nécessite une intégration supplémentaire | S'intègre facilement aux robots et aux lignes de production |
| Post-traitement | Nécessite un meulage et un nettoyage | Post-traitement minimal ou nul nécessaire |
| Équipement | Équipement simple et peu coûteux | Coût plus élevé, compatible avec l'automatisation |
| Coût total | Faible coût d'équipement, coût de main d'œuvre élevé | Coût initial plus élevé, coût à long terme inférieur |
Le soudage laser est mieux adapté à une production automatisée, de haute précision et à haut rendement, tandis que le soudage à l'arc reste adapté aux applications économiques et flexibles.
Soudage à l'arc vs soudage laser : complexité des projets de soudage
Le soudage à l'arc est particulièrement adapté aux travaux de soudage industriels intensifs portant sur des structures simples et de grandes dimensions, comme les charpentes métalliques, les supports d'équipements et la fabrication métallique en général. Privilégiant la résistance des joints et l'adaptabilité au chantier, il exige une précision de soudage relativement faible, ce qui le rend idéal pour les tôles d'épaisseur moyenne à élevée et les pièces présentant des jeux d'assemblage importants.
En production, le soudage à l'arc est adapté aux environnements extérieurs difficiles et à diverses positions de soudage. Il permet de réaliser des assemblages complexes grâce au soudage multipasse et au réglage des paramètres, mais il repose fortement sur l'expérience et le savoir-faire manuels, ce qui explique son utilisation courante dans la construction, la maintenance et l'industrie manufacturière de base.
Le soudage à l'arc traditionnel, comme le MIG ou le TIG, repose fortement sur un apport continu de gaz de protection pour protéger l'électrode et le bain de fusion des contaminations atmosphériques. Lors du passage aux nouvelles technologies, une question se pose fréquemment : les soudeuses laser ont-elles également besoin de gaz ? La réponse est oui. Bien que le soudage laser utilise un faisceau lumineux très concentré au lieu d'une électrode physique, il requiert des gaz de protection auxiliaires comme l'argon ou l'azote. Ce gaz est essentiel pour prévenir l'oxydation du métal en fusion et protéger l'optique du laser des projections. La gestion des gaz demeure donc un facteur important lorsqu'on compare les configurations opérationnelles des deux méthodes.
À l'inverse, le soudage laser convient aux projets aux structures complexes et aux exigences de haute précision, tels que les assemblages de tôles minces, les pièces de précision et les produits fabriqués en série. Son faisceau laser focalisé permet de contrôler la zone affectée thermiquement et l'apport de chaleur, évitant ainsi les déformations thermiques et les défauts de soudage dus à une exposition prolongée à la chaleur. Il répond donc mieux aux besoins de la production moderne.
Soudage à l'arc vs soudage laser : Compatibilité des matériaux
Les différents procédés de soudage varient quant aux matériaux compatibles et aux performances de traitement. Le tableau suivant présente la compatibilité du soudage à l'arc et du soudage laser avec les matériaux métalliques courants :
| Type d'ouvrage | Soudage à l'arc | La soudure au laser |
|---|---|---|
| Acier au carbone | Soudure stable et largement applicable | Formation de soudure stable, idéale pour la production en série |
| Acier Inoxydable | Soudage stable, nécessite un contrôle de l'apport de chaleur | Soudures fines avec une oxydation minimale |
| Acier inoxydable | Nécessite une grande expertise, sujet à la porosité | Stabilité améliorée grâce au soudage oscillant |
| Acier galvanisé | Sensible à la porosité, nécessite un polissage ultérieur | Le contrôle des paramètres permet de réduire les défauts. |
| Métaux dissemblables | Difficile, nécessite souvent des procédés spéciaux ou des matériaux de remplissage | Permet d'assembler différents métaux, nécessite un contrôle précis |
| Feuille mince (≤3 mm) | Apport de chaleur élevé, risque de perforation ou de déformation | Un soudage stable nécessite un contrôle de l'apport de chaleur. |
| Plaque d'épaisseur moyenne (≥6 mm) | Obtenu par soudage multipasse | Nécessite des processus multicouches ou des systèmes à haute puissance |
Étude de cas : Un fabricant spécialisé dans les radiateurs automobiles était confronté au défi de souder des ailettes en alliage d'aluminium à un châssis en acier au carbone, une opération impliquant le soudage de métaux dissemblables. L'utilisation du soudage TIG traditionnel a engendré des problèmes tels qu'une résistance insuffisante des soudures et des fuites, entraînant des taux de retouche élevés et une qualité inconstante. Après l'introduction de la machine de soudage laser portable à refroidissement liquide de 1 500 W pour tôles minces de Kempson , les résultats ont dépassé les attentes, améliorant considérablement la qualité des soudures et l'efficacité de la production.
Soudage à l'arc vs soudage laser : analyse de coûts complète
Si l'on considère l'investissement total et l'utilisation à long terme, les différences de coûts entre le soudage à l'arc et le soudage laser se reflètent principalement dans l'investissement en équipement, les coûts d'exploitation et l'efficacité globale de la production :
Coûts d'investissement en équipement : L'équipement de soudage à l'arc a une structure simple et un investissement initial plus faible, ce qui le rend adapté aux configurations de production de base ; les machines de soudage laser impliquent des sources laser, des systèmes optiques et des systèmes de refroidissement, ce qui entraîne un investissement global plus élevé et les rend adaptées aux lignes de production automatisées à grande échelle.
Coûts d'exploitation et de consommables : Le soudage à l'arc engendre des coûts plus élevés en matériaux de soudage, électrodes et main-d'œuvre ; le soudage laser consomme principalement de l'électricité et une petite quantité de gaz de protection, avec une dépendance minimale aux consommables.
Coûts de main-d'œuvre : Le soudage à l'arc dépend fortement des opérateurs, les travailleurs qualifiés ayant un impact significatif ; le soudage laser s'intègre plus facilement aux équipements automatisés, réduisant ainsi le besoin d'intervention manuelle.
Coûts de post-traitement : Le soudage à l’arc nécessite généralement un meulage, un nettoyage ou une retouche après soudage ; le soudage laser produit des profils de cordon de soudure stables, ce qui réduit considérablement les étapes de post-traitement.
Coût total à long terme (ROI) : le soudage à l’arc convient aux scénarios à faible investissement, mais présente des coûts unitaires élevés dans la production à grand volume ; le soudage laser nécessite un investissement initial plus important, mais est mieux adapté à l’obtention de structures de coûts unitaires stables dans la production à haut débit.
Globalement, le soudage à l'arc présente des coûts initiaux plus faibles mais des coûts de main-d'œuvre et de post-traitement plus élevés à long terme, tandis que le soudage laser nécessite un investissement initial plus important mais offre une efficacité économique supérieure à long terme dans la production automatisée et à grande échelle.
Étude de cas : Un fabricant d’équipements environnementaux spécialisé dans les systèmes de traitement des eaux usées était confronté à des coûts de main-d’œuvre et de consommables élevés, ainsi qu’à une faible productivité, avec l’utilisation d’équipements de soudage à l’arc traditionnels. Après l’adoption de la machine de soudage laser à fibre industrielle refroidie à l’eau Kempson 3500, l’entreprise a amélioré sa productivité globale, réduit les retouches et obtenu des soudures larges et esthétiques sans problème de surchauffe, ce qui a permis d’accroître considérablement la satisfaction de ses clients.
Comment choisir : soudage à l’arc ou soudage laser
En pratique, le choix de la méthode de soudage appropriée dépend de divers facteurs qui doivent être pris en compte de manière exhaustive.
Soudage à l'arc : utilisé dans des applications telles que la fabrication de composants structuraux, la maintenance d'équipements et la construction sur site, notamment pour le soudage de tôles d'épaisseur moyenne à importante ou dans des environnements de production où l'investissement en équipements est un facteur déterminant. Il offre une grande adaptabilité aux environnements d'exploitation et est largement utilisé dans les opérations non standardisées ou en extérieur.
Choisir le soudage laser : Adapté à la production de masse, au traitement de tôles minces et à la fabrication de composants de haute précision, notamment dans les secteurs industriels exigeant une qualité de soudure élevée, une distorsion minimale et une production par lots automatisée.
En résumé, le soudage à l'arc est polyvalent et flexible, tandis que le soudage laser est idéal pour les besoins de fabrication standardisés et à haut rendement.
Les utilisateurs peuvent choisir l'équipement le plus adapté en fonction de ses caractéristiques et de leurs besoins spécifiques. Bien entendu, chaque technologie présente ses avantages et ses inconvénients, et il est possible de les combiner grâce au soudage hybride laser-arc pour répondre aux exigences de production.
FAQ
Soudage à l'arc ou soudage laser : lequel est le mieux adapté à la production de masse ?
Le soudage laser est mieux adapté à la production de masse car il s'intègre facilement aux équipements automatisés, offre un cycle de soudage stable et nécessite moins d'étapes de post-traitement. Le soudage à l'arc, en revanche, repose davantage sur la main-d'œuvre et convient mieux aux petites séries ou à la production non standardisée.
Le soudage laser peut-il remplacer complètement le soudage à l'arc ?
Non, il ne peut pas le remplacer complètement. Le soudage laser convient aux tôles minces, aux pièces de précision et aux lignes de production automatisées, tandis que le soudage à l'arc reste irremplaçable pour les structures en tôle épaisse, les constructions extérieures et les opérations de maintenance.
Quelle méthode de soudage est la plus adaptée au soudage des alliages d'aluminium ?
Les deux méthodes peuvent être utilisées pour les alliages d'aluminium, mais le soudage laser combiné à une technique de balayage offre une meilleure stabilité pour le soudage de tôles minces en alliage d'aluminium. Le soudage à l'arc, quant à lui, exige une plus grande compétence de l'opérateur et est sujet aux problèmes de porosité.
Quels sont les facteurs qui déterminent généralement la période de retour sur investissement du soudage laser ?
Cela dépend principalement du volume de production, des coûts de main-d'œuvre et des exigences de post-traitement. Dans le cadre d'une production par lots continue avec un taux d'utilisation élevé des équipements, le délai de retour sur investissement sera plus court.
Pourquoi le soudage à l'arc est-il encore couramment utilisé pour les structures à tôles épaisses ?
Le soudage à l'arc offre une pénétration profonde, permettant la réalisation d'assemblages de tôles épaisses en plusieurs passes. Il nécessite peu d'équipement et offre une grande flexibilité pour les structures lourdes et les projets de construction.
Quelles sont les exigences environnementales pour le soudage laser ?
Elle nécessite une alimentation électrique stable, un environnement optique propre et des mesures de sécurité adéquates. De plus, elle exige une certaine précision d'assemblage des pièces afin de garantir la qualité de la soudure.
Quelles sont les différences de coûts de maintenance entre le soudage à l'arc et le soudage laser ?
Le soudage à l'arc implique principalement la consommation de consommables et la main-d'œuvre pour la maintenance, tandis que le soudage laser se concentre surtout sur la maintenance des systèmes optiques et de refroidissement. Bien que les consommables quotidiens soient minimes, les exigences techniques sont plus élevées.