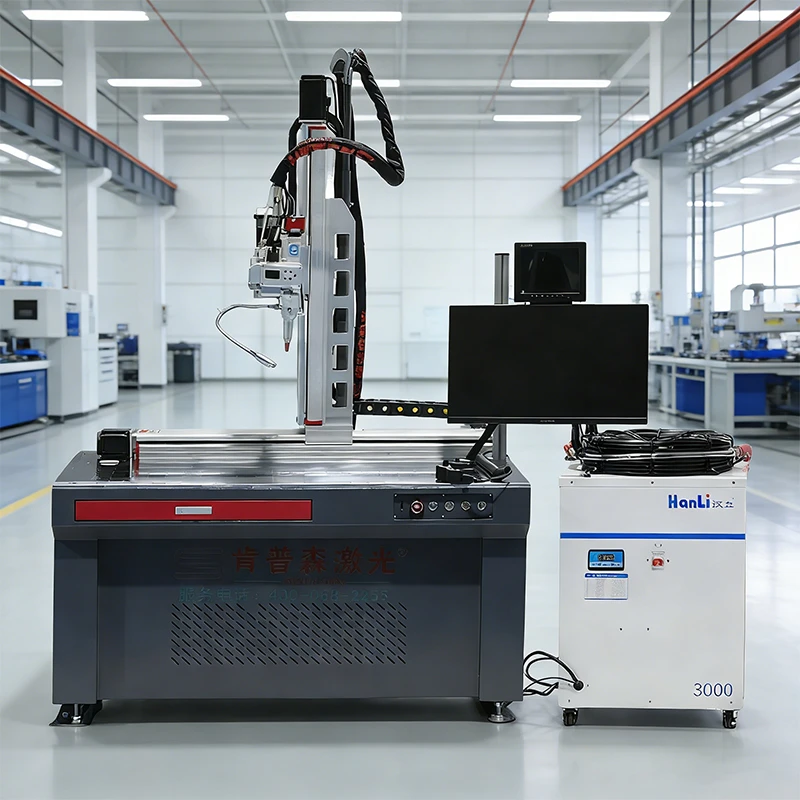
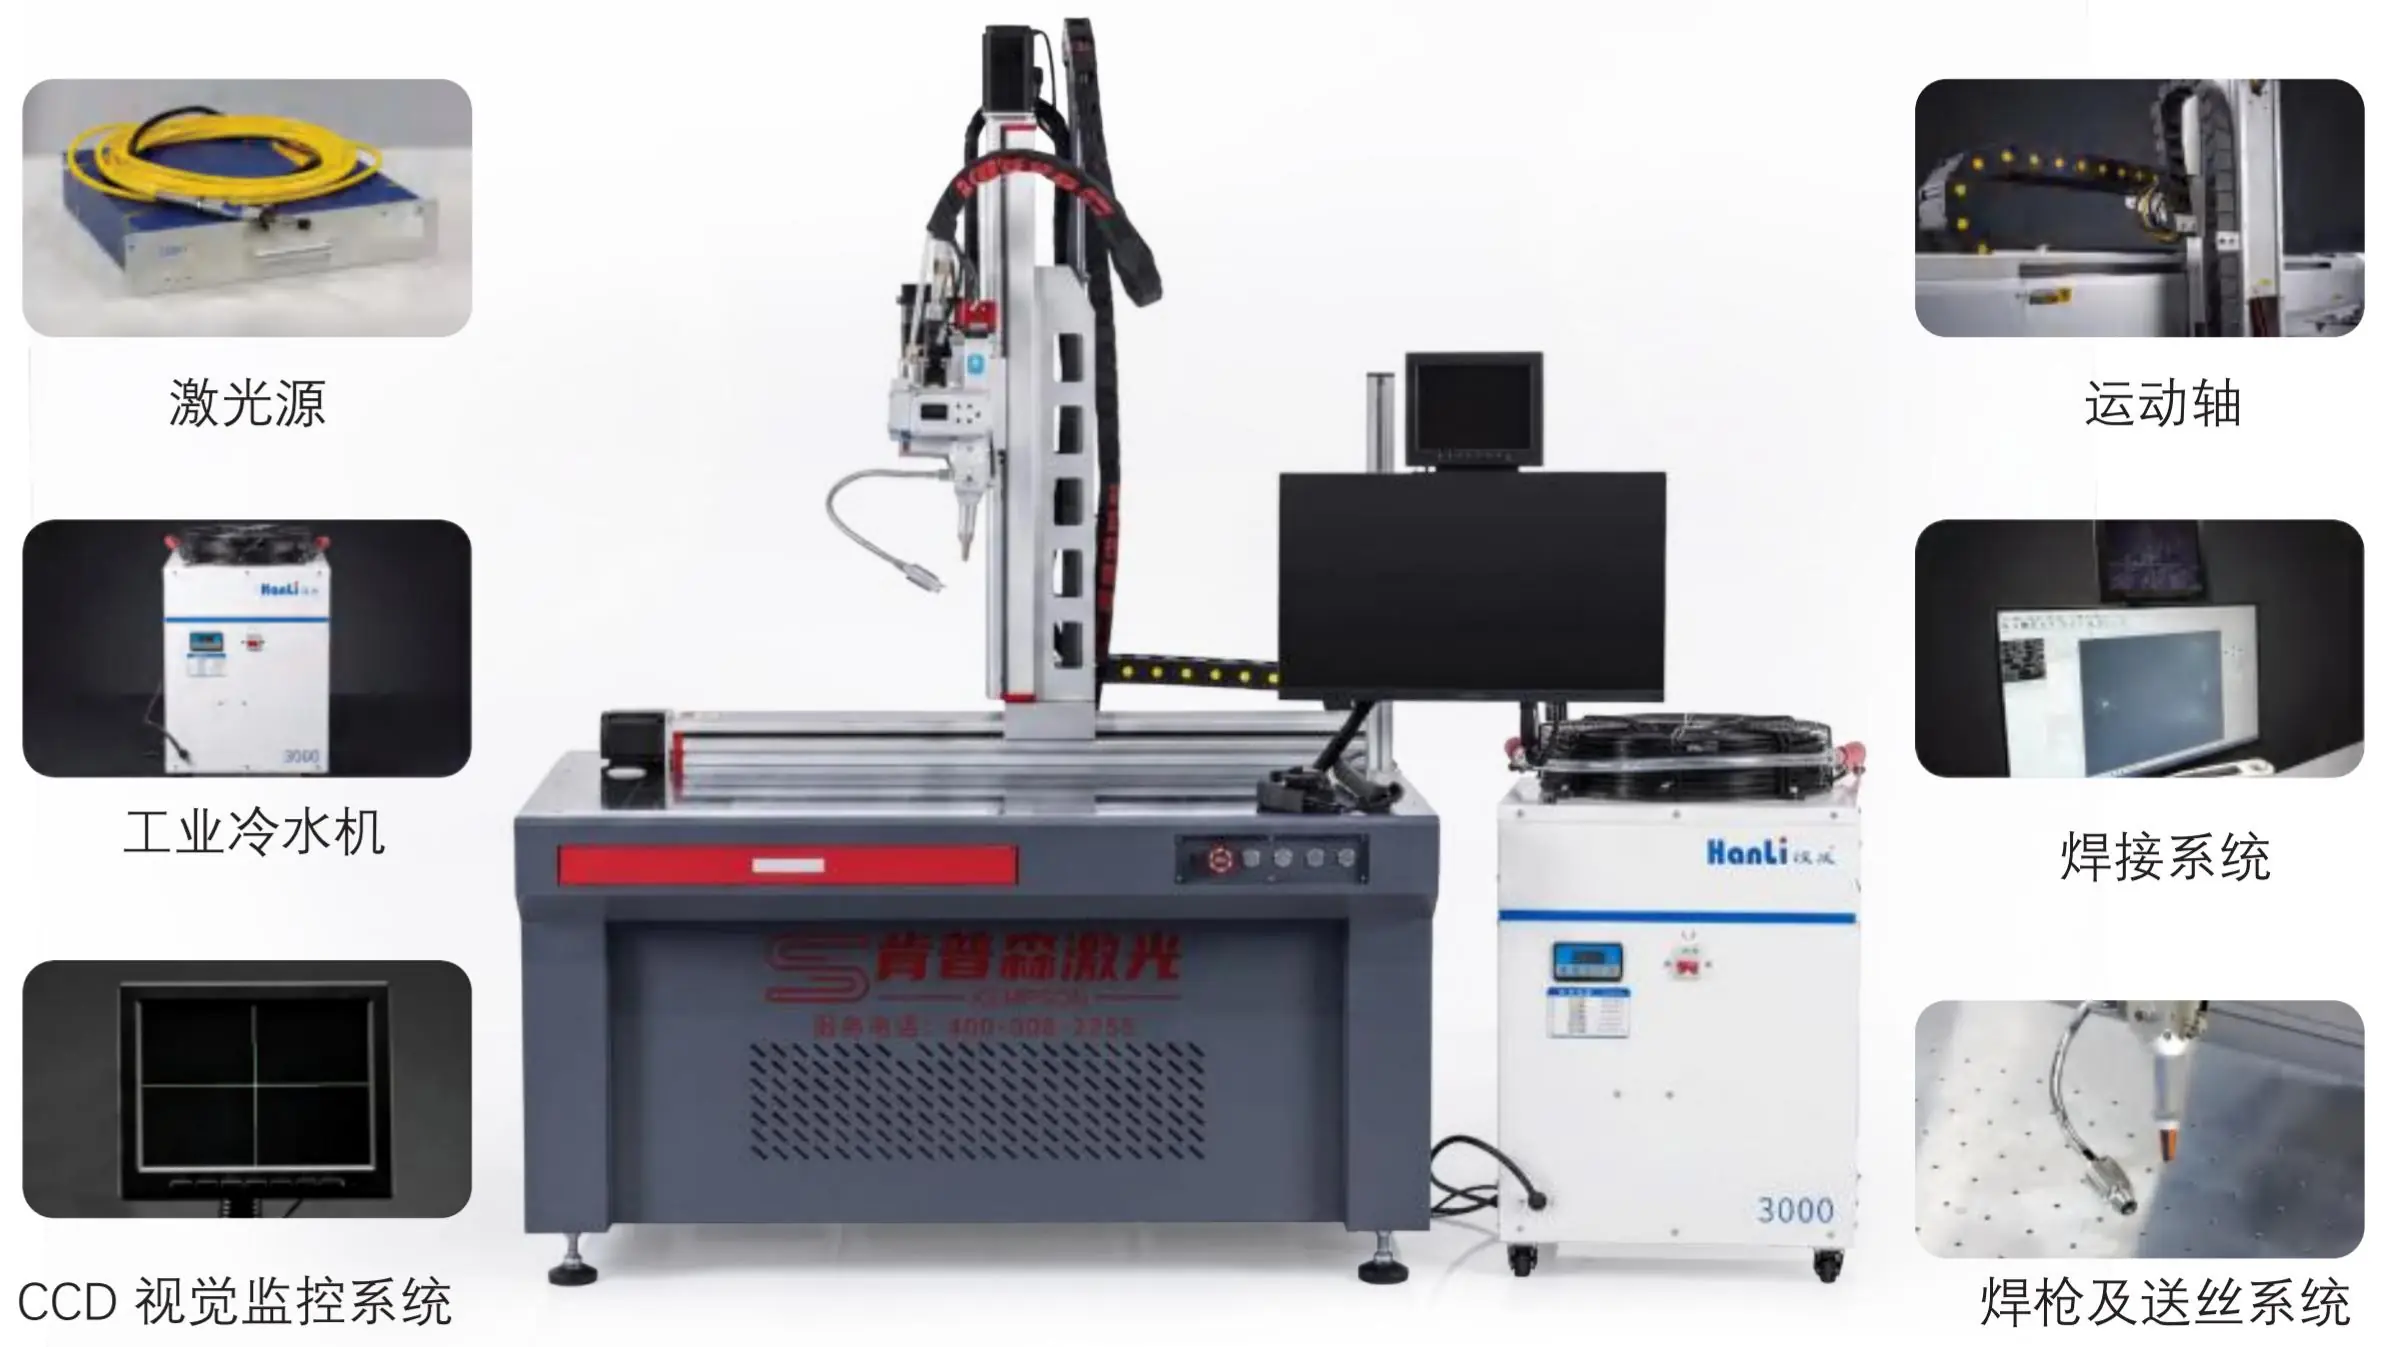
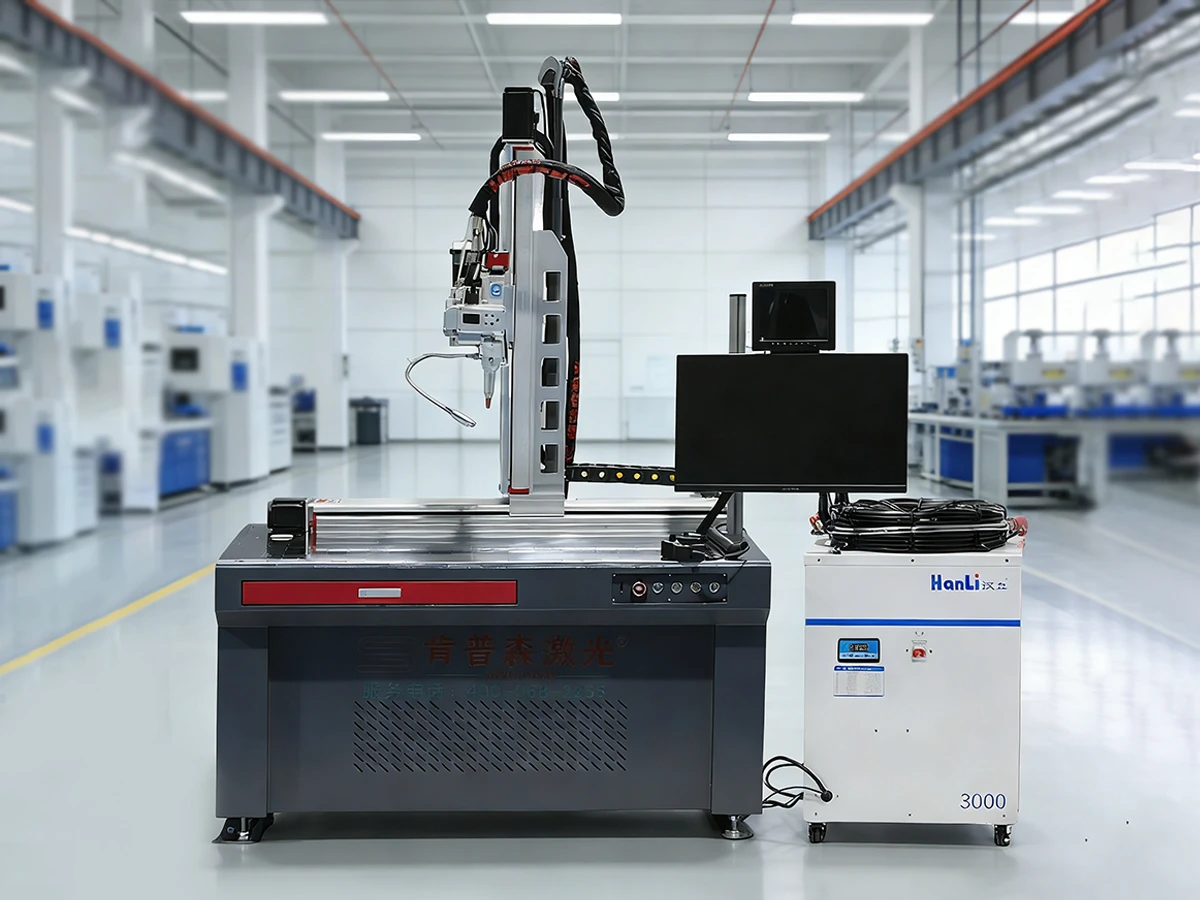
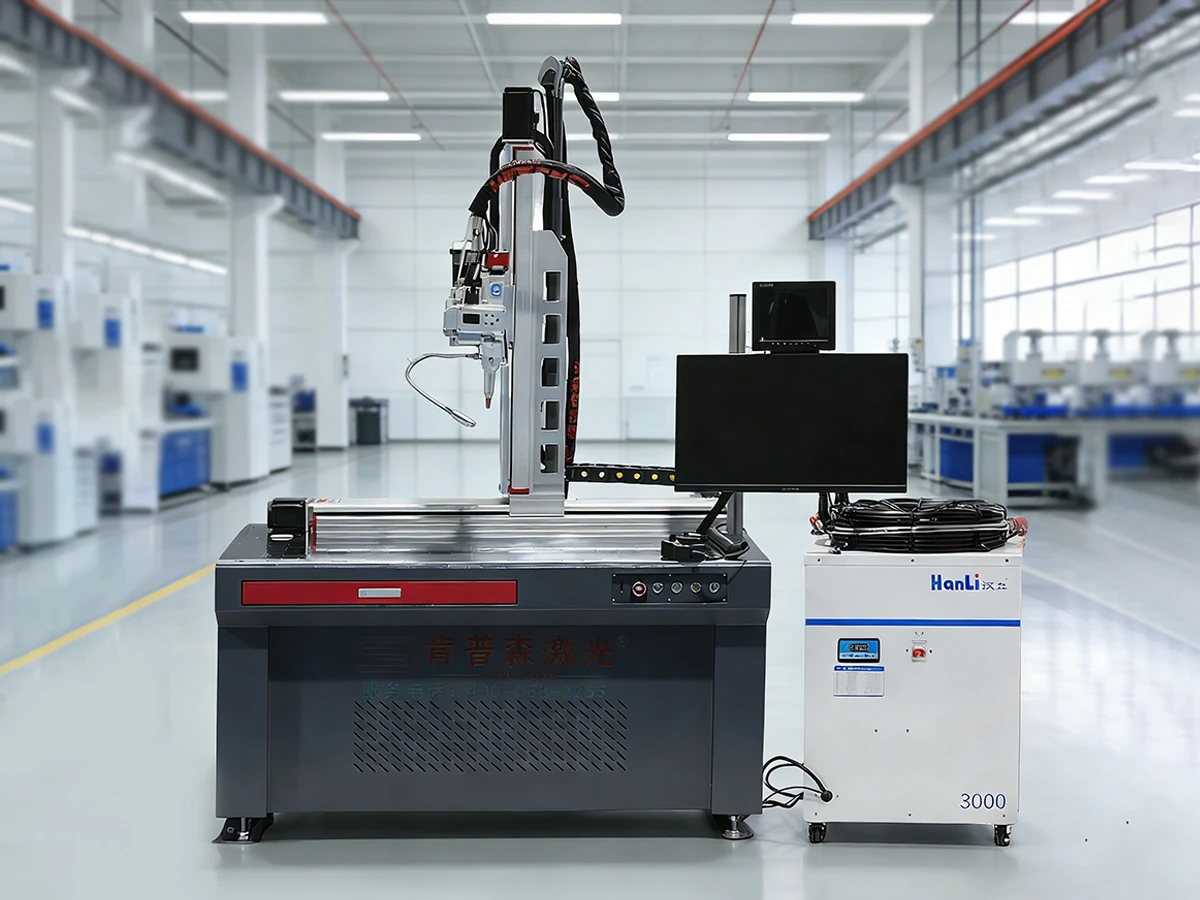
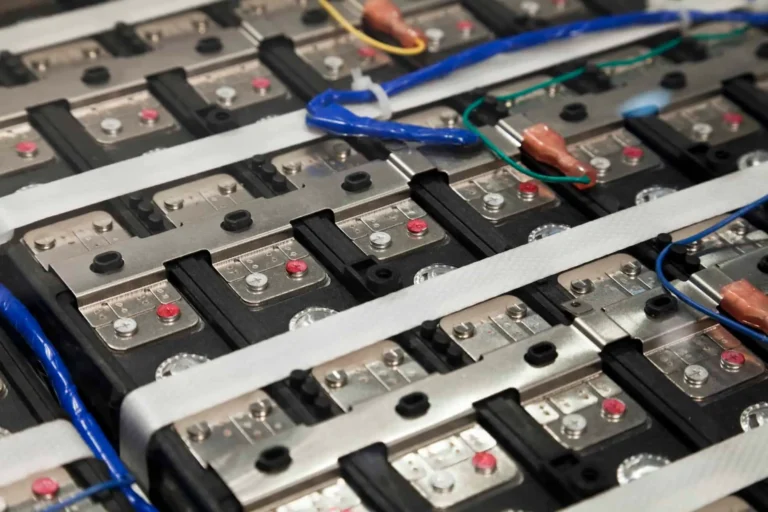
자동 레이저 용접기는 레이저 광원과 프로그래밍된 빔 또는 공작물 이동을 결합하여 정밀하게 제어된 용접 경로를 생성합니다. KEMPSON은 정밀 부품, 배터리 부품 및 액체 냉각 장치 제작을 위해 XYZ축 플랫폼, 검류계 스캐닝 시스템, 갠트리 장비 및 다축 구성의 용접기를 제공합니다.
용접 부위, 재질, 용접 접근성 및 생산 목표를 고려하여 시스템을 선택하십시오. 레이저 출력만으로는 용접 품질이나 생산량을 결정할 수 없습니다. 고정 장치, 부품 공차, 로딩 시간 및 검사 요구 사항 또한 제안된 장비가 적용 분야에 적합한지 여부를 결정하는 요소입니다.
KEMPSON은 표준 모델과 프로젝트별 OEM/ODM 구성을 제공합니다. 가공물 도면, 재질 등급, 접합 요구 사항 및 생산 목표를 보내주시면 적용 사례 검토, 대표 샘플 용접 테스트 및 구성별 견적을 제공해 드립니다.

본 목록에 있는 1000W 자동 레이저 용접기는 XYZ축 위치 제어 방식을 사용하여 소형 및 중형 공작물을 용접할 수 있습니다. 전자 기기 케이스, 스테인리스강 부품, 정밀 하드웨어 등 다양한 분야에 적용 가능하며, 용접 경로를 쉽게 접근하고 반복할 수 있습니다.
위치 정밀도는 정의된 테스트 조건 하에서의 모션 시스템의 성능을 나타냅니다. 이는 용접 이음매의 정밀도, 반복성, 용입 깊이 또는 최종 부품 공차를 보장하는 것은 아닙니다. 축 이동 거리, 하중, 고정 장치 간격 및 정밀도 테스트 방법은 모델 설명서를 참조하십시오.

검류계 시스템은 스캐닝 미러를 사용하여 빔을 제어하고, 정의된 스캐닝 영역 내에서 프로그래밍된 패턴을 따라 용접합니다. 이러한 자동 레이저 용접기 구성은 재료 흡수율, 용접 스폿 크기 및 에너지 입력이 작업에 적합할 경우 배터리 탭이나 기타 소형 접합부에 사용할 수 있습니다.
탭 재질, 도금, 두께, 겹침 정도 및 접합부 접근성을 명시하십시오. 레이저 소스 유형, 스캔 영역, 초점 배열 및 필요한 모션 플랫폼을 확인하십시오. 전체 생산 주기를 평가하십시오. 빔 스캐닝 속도만으로는 처리량을 결정할 수 없습니다.

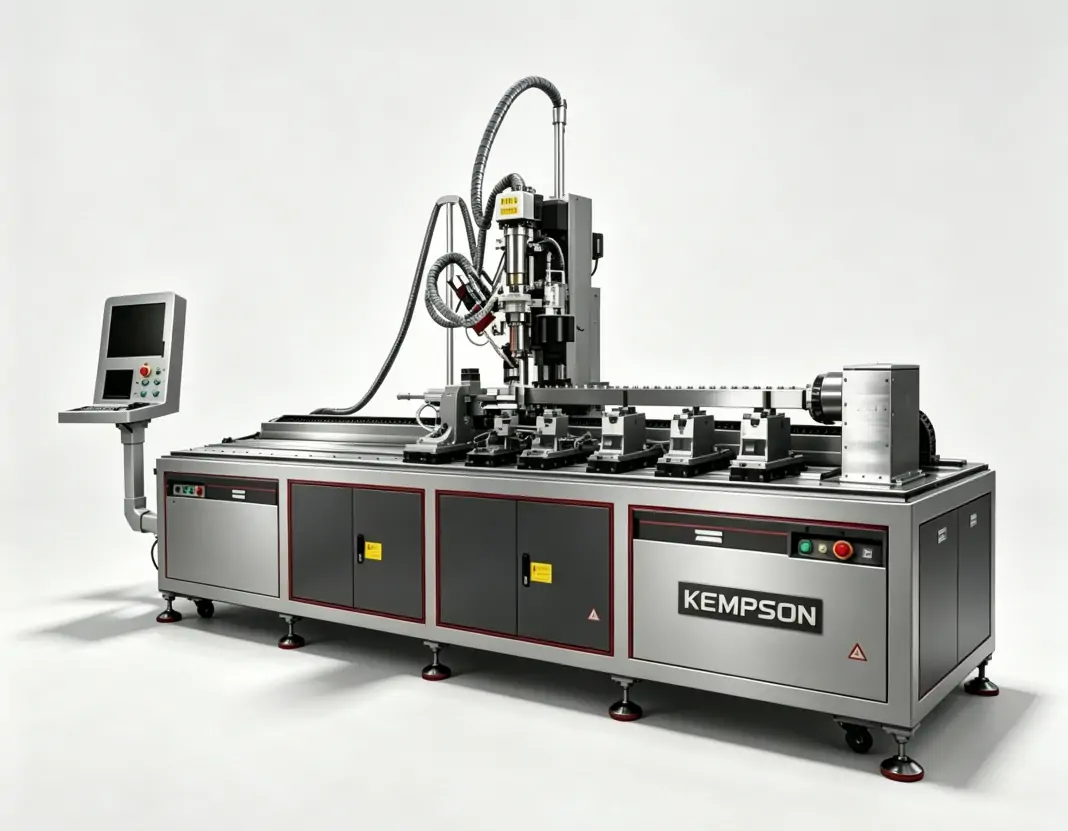
이 자동 레이저 용접기는 1500W, 2000W, 3000W의 레이저 출력 옵션을 제공합니다. 갠트리 구조로 인해 배터리 부품 및 대형 조립품에 대한 작업 영역 접근성이 뛰어납니다.
사용 가능한 이동 거리, 적재 용량, 가속도, 고정 장치 크기 및 용접 헤드 간격을 확인하십시오. 공작물 적재, 안정화 시간, 검사 및 전환 작업은 용접 경로 자체가 빠르더라도 생산량을 제한할 수 있습니다. 소스와 광학 장치는 출력 등급만 보고 선택하기보다는 실제 용접 부위에서 테스트를 거쳐 선택하십시오.
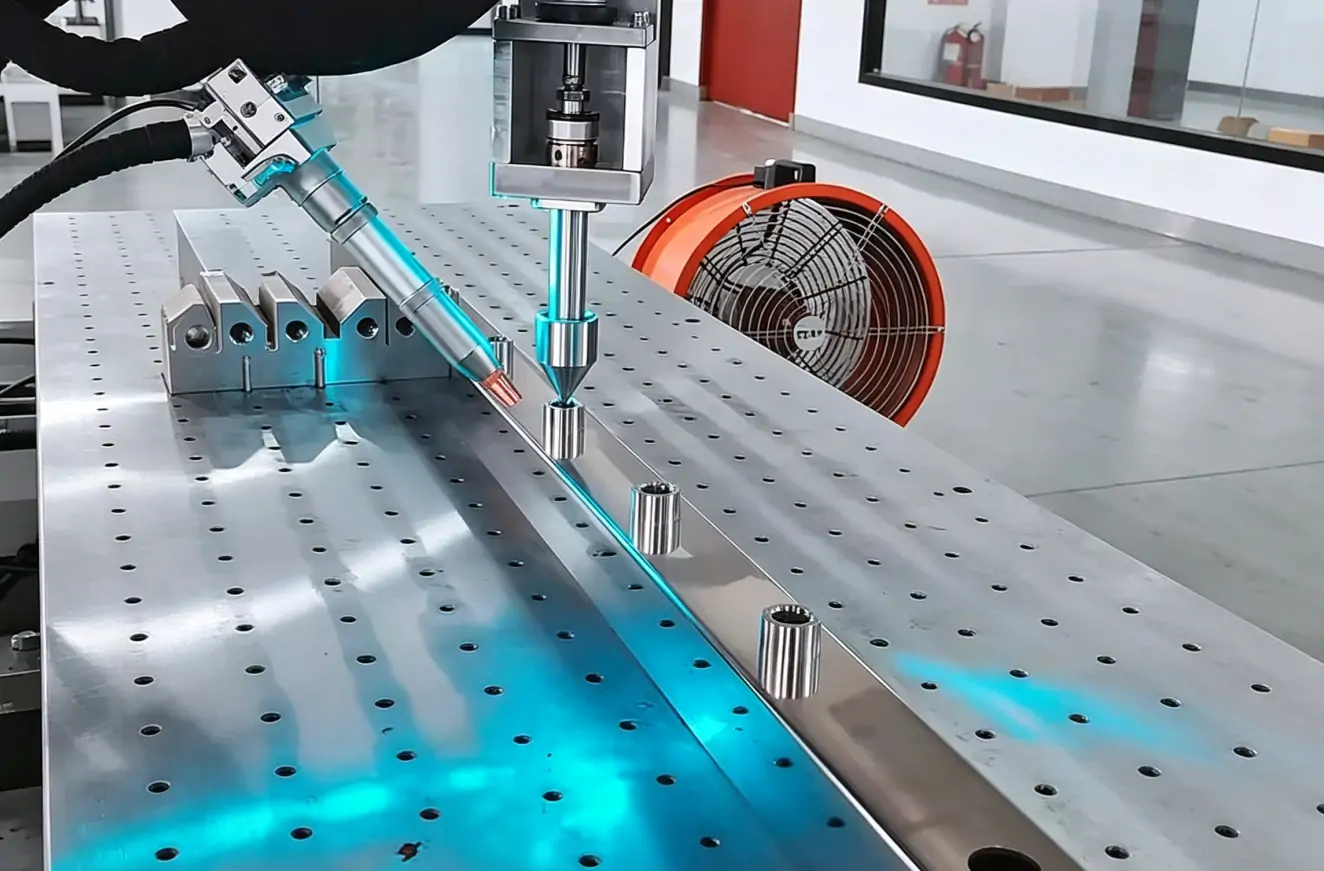
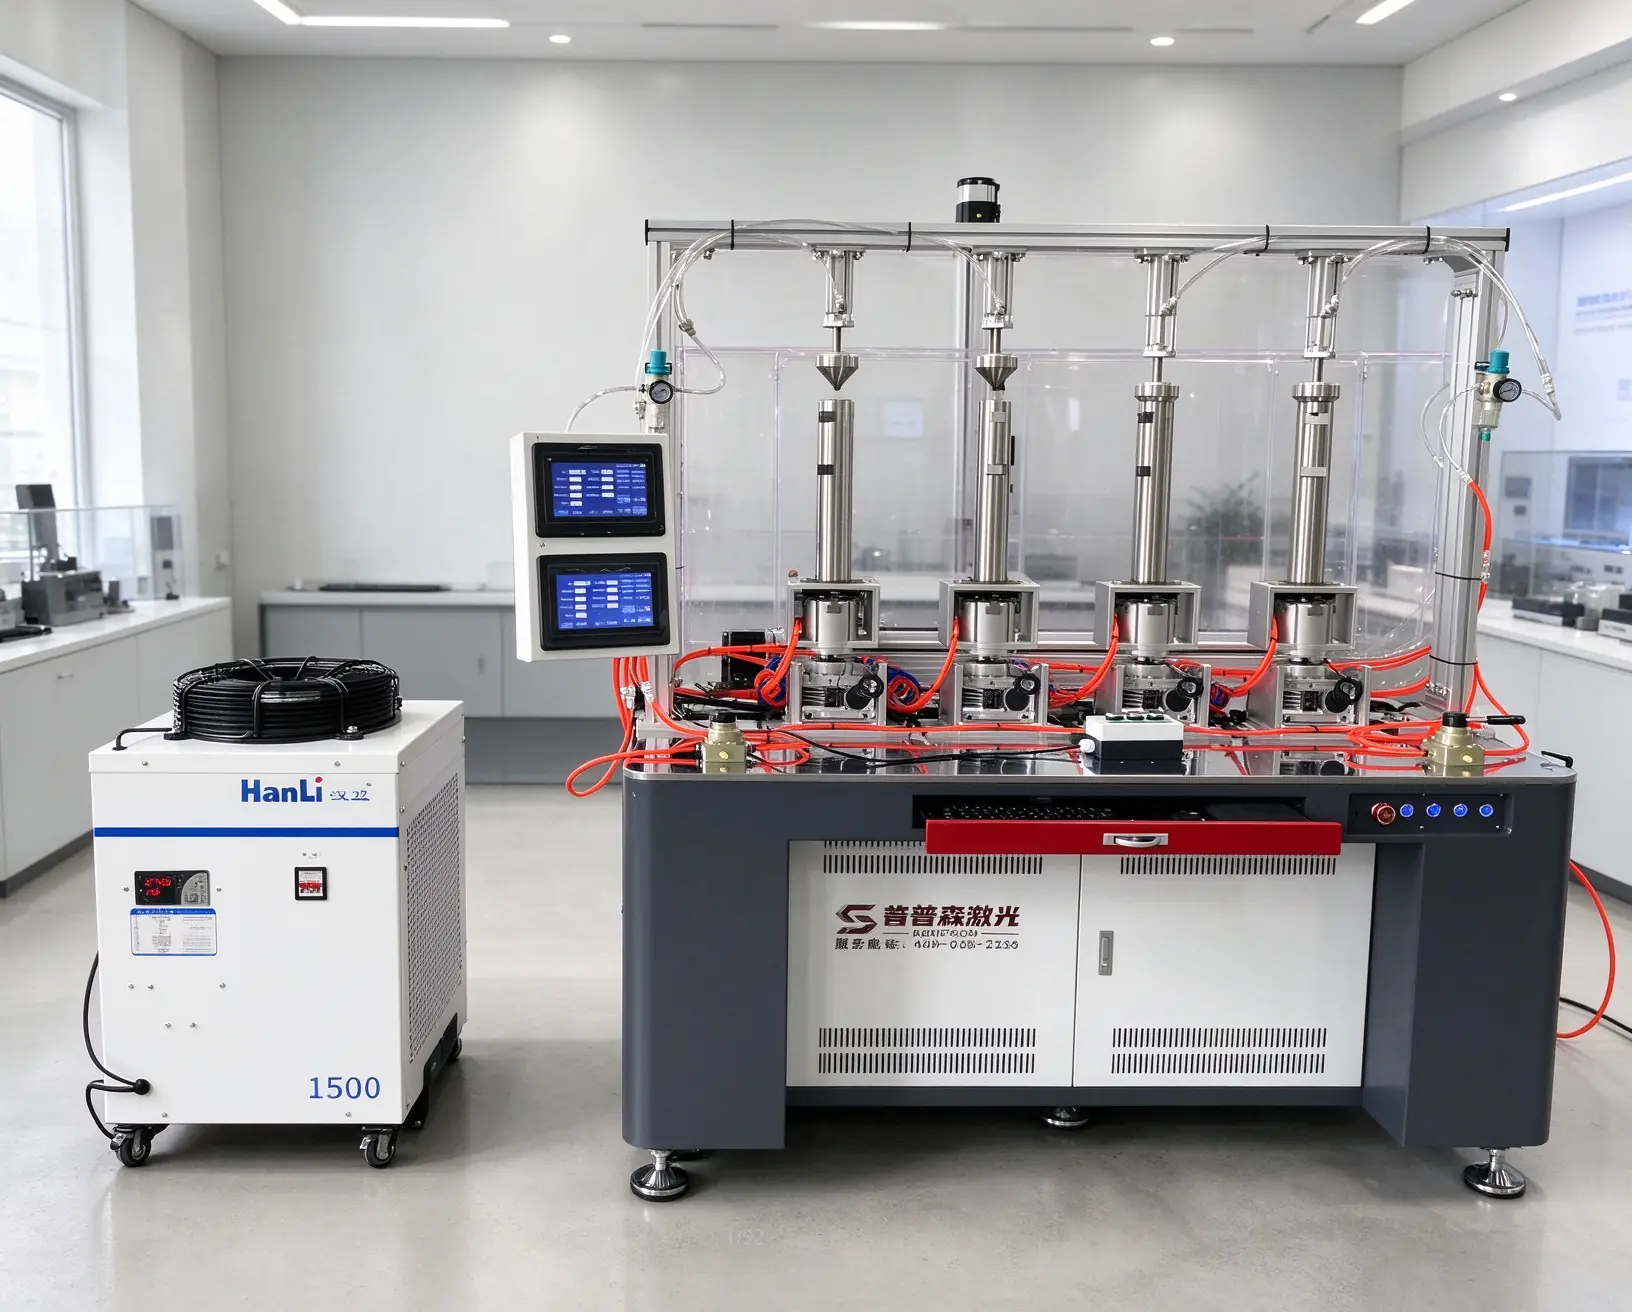
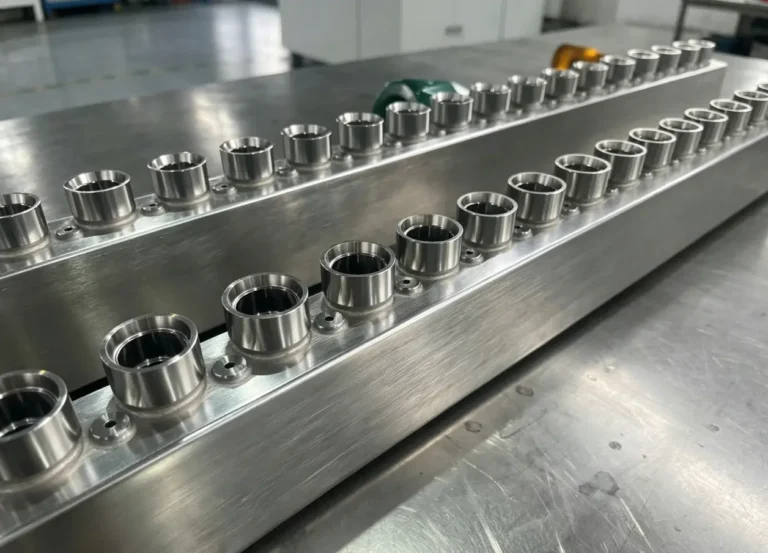
급수 매니폴드 자동 레이저 용접기는 5축 연동 장치, 1500W~3000W 레이저 출력, 4000 × 1000mm 작업 영역 및 Syntec CNC 용접 제어 시스템을 갖추고 있습니다. 선택하신 모델과 견적을 비교하여 위 사양을 확인하십시오.
적용 분야에는 스테인리스강, 알루미늄 합금 또는 구리 합금 매니폴드 및 냉각 어셈블리가 포함될 수 있습니다. 각 재료 및 접합부에 대해 개별적인 공정 평가가 필요합니다. 5축 가공 기능이 모든 이음매에 접근할 수 있도록 보장하는 것은 아니므로, 축 배치, 회전 이동 거리, 충돌 여유 공간, 고정 장치 및 유효 용접 영역을 확인해야 합니다.
| 구성 | 표시된 레이저 출력 | 동작 및 선택 검사 |
|---|---|---|
| XYZ축 플랫폼 | 1000W | XYZ 위치 결정; 명시된 플랫폼에 대한 정확도는 ±0.015mm입니다. 이동 거리 및 탑재량을 확인하십시오. |
| 갈보 배터리 탭 시스템 | 모델에 따라 다름 | 정의된 영역 내에서 빔 스캐닝을 수행하고, 광원, 광학 장치, 스폿 크기 및 모션 플랫폼을 확인합니다. |
| 갠트리 배터리 시스템 | 1500W / 2000W / 3000W | 갠트리 이동; 사용 가능 영역, 고정 장치 간격 및 전체 사이클 시간을 확인합니다. |
| 물 분배 시스템 | 1500W ~ 3000W | 명시된 사양은 5축 연동 장치, 4000 × 1000 mm 작업 영역 및 Syntec CNC 제어 장치입니다. 프로젝트 구성을 확인하십시오. |
이 수치들은 장비 구성에 따른 값이며, 모든 자동 레이저 용접기에 적용되는 일반적인 한계치가 아닙니다. 레이저 출력은 총 전기 입력과 별도로 확인하십시오. 견적 요청 시 전압, 위상, 주파수, 냉각 요구량, 보호 가스 요구량 및 현장 설치 조건을 명시해 주십시오.


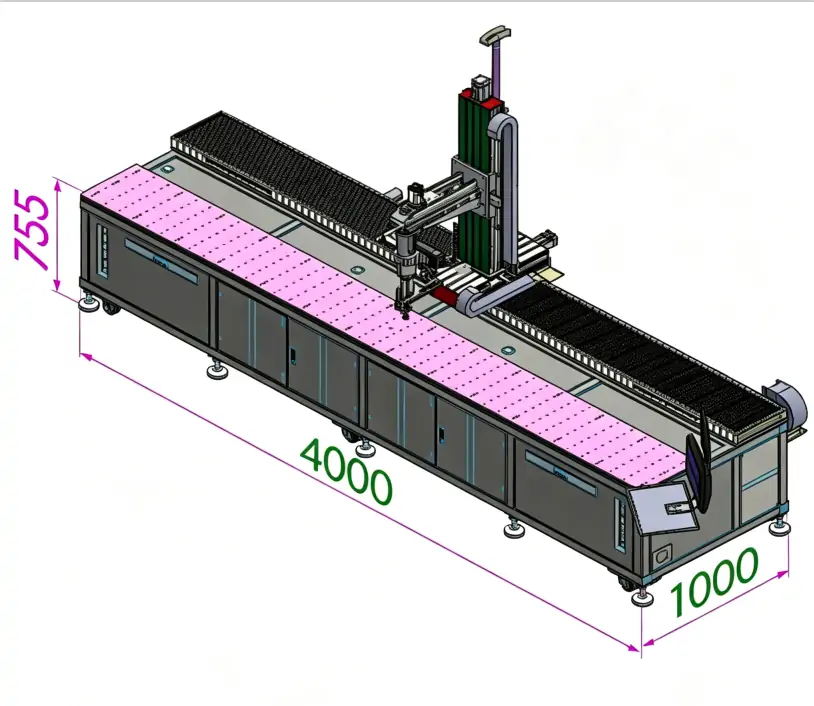
KEMPSON은 도면, 용접 경로, 생산 목표 및 현장 조건을 고려하여 맞춤형 옵션을 평가합니다. 옵션에는 레이저 출력, 축 이동 거리, 작업대 크기, 전용 고정 장치, 회전 메커니즘, 비전 포지셔닝, 로딩 장비, 모니터링 및 생산 라인 인터페이스가 포함될 수 있습니다.
장비 사양서의 각 옵션을 확인하십시오. 비전 포지셔닝은 용접선 추적이나 폐쇄 루프 용접 보정을 자동으로 제공하지 않습니다. 모니터링 기능에는 정의된 신호, 감지 한계, 경보 동작 및 데이터 보존 요구 사항도 필요합니다. 어떤 기능이 기본 사양인지, 선택 사양인지, 또는 애플리케이션 개발 대상인지 문의하십시오.
자동 레이저 용접기를 주문하기 전에 대표 부품을 사용하여 공장 및 현장 인수 테스트에 대해 합의하십시오. 용접 품질 기준, 샘플 수량, 사이클 시간 측정, 작동 조건 및 제공해야 할 문서를 기록하십시오. 계약서에 교육, 설치 책임, 유지 보수 요구 사항, 보증 범위 및 기술 지원을 명시하십시오.
자동 레이저 용접기는 설치된 시스템 전체에 대한 안전성 평가가 필요합니다. 통합형 차폐 장치와 연동 장치는 올바르게 설계 및 검증될 경우 레이저 노출을 줄일 수 있습니다. 레이저 소스 분류만으로는 완성된 설비의 안전성을 충분히 설명할 수 없습니다. 접근 통제, 빔 차폐, 흄 배출, 비상 정지 및 유지보수 절차는 해당 지역 규정에 따라 검토해야 합니다.
켐프슨과 도면 및 승인 요구 사항에 대해 논의하십시오.
전문가와 상담
켐프슨은 독립적인 연구 개발팀과 숙련된 엔지니어팀을 보유하고 있으며, 최첨단 레이저 용접 기술 개발에 주력하고 다양한 산업 분야에 고성능 및 비용 효율적인 맞춤형 솔루션을 제공하기 위해 노력하고 있습니다.

30개 이상의 특허를 보유한 당사의 모든 기계는 CE, ISO 및 FDA 인증을 획득했습니다. 3년 보증, 무료 샘플 용접 테스트 및 평생 사후 지원을 제공하여 장기적인 신뢰성을 보장합니다.

당사는 시스템 설계, 하드웨어 및 소프트웨어 통합, 특수 액세서리 개발, 브랜드 로고 맞춤 제작 등 다양한 시장 및 적용 시나리오에 맞춘 맞춤형 서비스를 제공하여 포괄적인 OEM/ODM 협력을 지원합니다.

저희는 무료 샘플 용접 테스트 서비스를 제공합니다. 재료를 보내주시거나 공정 요구 사항을 알려주시면 용접 테스트를 수행하고, 공정 영상을 녹화하여 실제 샘플을 반환해 드림으로써 객관적이고 신뢰할 수 있는 구매 정보를 제공해 드립니다.
자동 레이저 용접기는 프로그래밍된 동작 또는 빔 조향을 사용하여 지정된 용접 경로를 따라 용접합니다. 용접 부위의 적합성, 재료 접합 상태, 공정 설정 및 검사는 용접 결과가 부품 요구 사항을 충족하는지 여부를 결정하는 요소입니다.
XYZ 시스템은 헤드 또는 공작물을 세 개의 선형 축을 따라 이동시킵니다. 갈보 시스템은 스캐닝 영역 내의 거울을 통해 빔을 제어합니다. 일부 설비는 더 넓은 작업 영역을 확보하기 위해 빔 스캐닝과 위치 지정 플랫폼을 결합합니다.
갠트리는 지지형 모션 구조를 나타내고, 5축은 축 구성을 나타냅니다. 이 두 용어는 상호 배타적이지 않습니다. 실제 선형 및 회전축, 이동 거리, 그리고 모션이 인덱싱 방식인지 동시 방식인지 확인하십시오.
샘플 테스트를 거친 재료 및 접합 요구 사항에 따라 자동 레이저 용접기를 선택하십시오. 나열된 구성에는 1000W XYZ 플랫폼과 1500W~3000W 갠트리 및 매니폴드 옵션이 포함됩니다. 갈보 출력과 소스 유형은 별도로 확인해야 하며, 출력만으로는 용접 용량을 판단할 수 없습니다.
적절한 구성으로 탭, 커넥터 및 기타 배터리 부품을 용접할 수 있습니다. 합의된 테스트 계획을 통해 재료 구성, 소스, 광학 장치, 고정 장치, 열 입력 제한, 전기적 성능 및 검사 요구 사항을 확인하십시오.
접근성, 재료, 고정 장치 및 공정이 적합한 경우, 적절한 자동 레이저 용접기를 사용하여 매니폴드 접합부를 용접할 수 있습니다. 사용 가능한 작업 영역과 축 이동 거리를 확인한 후, 대표 부품을 사용하여 필요한 누출 방지 성능과 기계적 성능을 검증하십시오.
프로젝트 옵션에는 소스, 작업대, 축 이동, 고정 장치, 회전 메커니즘, 비전 시스템, 로딩, 모니터링 및 인터페이스가 포함될 수 있습니다. 표준 장비와 선택적 통합 및 애플리케이션 개발을 구분하는 범위 설정을 요청하십시오.
도면, 재료 등급, 두께, 접합부 상세 정보, 용접 합격 기준, 목표 생산량, 전체 사이클 타임 요구 사항, 적재 방법 및 현장 설비 정보를 보내주십시오. 샘플 테스트 계획 및 세부 장비 사양을 포함한 자동 레이저 용접기 추천을 요청하십시오.
용접 적용 분야에 대해 논의해 보세요.
켐프슨(KEMPSON)에 도면과 생산 요구사항을 보내주시면 자동 레이저 용접기 구성, 샘플 테스트 및 프로젝트 견적에 대해 상담해 드리겠습니다. 최종 제안서에는 장비, 고정 장치, 통합, 인수 테스트 및 지원 내용이 명시되어야 합니다.