

Spis treści
Wprowadzenie
Spawanie laserowe zapewnia skoncentrowane ciepło dopływowe, dużą prędkość spawania i precyzyjną kontrolę strefy spawania. Zrozumienie zalet i wad spawania laserowego jest kluczowe, ponieważ ograniczenia obejmują wyższe koszty inwestycji w sprzęt, wrażliwość na szczeliny łączone, wymagania procesowe zależne od materiału oraz surowe kontrole bezpieczeństwa lasera.
Dla producentów porównujących spawanie laserowe ze spawaniem TIG lub MIG, właściwy wybór zależy od materiału, grubości, geometrii spoiny, wielkości produkcji, wymagań dotyczących wykończenia oraz całkowitych kosztów eksploatacji. Niniejszy poradnik omawia zalety i wady spawania laserowego, porównuje metody spawania i wyjaśnia, kiedy spawanie laserowe jest praktycznym rozwiązaniem.
Jakie są zalety spawania laserowego?
Główne zalety spawania laserowego to wysoka prędkość spawania, skoncentrowane ciepło dopływowe, precyzyjna kontrola spawania oraz kompatybilność z automatyzacją. Rezultaty różnią się w zależności od materiału, grubości, geometrii spoiny i ustawień procesu.
- Wysoka prędkość spawania: Spawanie laserowe umożliwia szybkie spawanie odpowiednich elementów. Rzeczywista prędkość zależy od mocy lasera, grubości materiału, rodzaju złącza i wymaganej penetracji.
- Zmniejszone ciepło dopływowe i odkształcenia: Wiązka laserowa koncentruje energię na małym obszarze, zmniejszając ekspozycję na ciepło wokół spoiny. Pozwala to ograniczyć strefę wpływu ciepła i odkształcenia w cienkich blachach i precyzyjnych elementach.
- Wysoka precyzja i powtarzalność spawania: Skupiona wiązka tworzy wąskie spoiny. Stabilne oprzyrządowanie, precyzyjne pozycjonowanie i spójne parametry pomagają utrzymać jakość spawania w różnych partiach produkcyjnych.
- Mniej szlifowania po spawaniu: Prawidłowo ustawione parametry lasera pozwalają uzyskać gładkie spoiny z ograniczoną ilością odprysków. Wymagania dotyczące szlifowania zależą od dopasowania spoiny, standardów wykończenia powierzchni i jakości spoiny.
- Kompatybilność z automatyzacją: Systemy spawania laserowego można integrować z robotami przemysłowymi, urządzeniami CNC i osprzętem produkcyjnym. Programowalne ścieżki umożliwiają powtarzalne cykle spawania w produkcji wsadowej.
- Cienkie blachy i części precyzyjne: Spawanie laserowe nadaje się do wielu cienkich elementów, obudów ze stali nierdzewnej, sprzętu kuchennego i precyzyjnych podzespołów. Właściwości materiału, grubość, konstrukcja złącza i głębokość penetracji decydują o jego przydatności.
Zalety i wady spawania laserowego należy ocenić w kontekście rzeczywistych wymagań produkcyjnych, kosztów sprzętu, tolerancji połączeń oraz przepisów bezpieczeństwa dotyczących lasera.
Jakie są wady spawania laserowego?
Główne wady spawania laserowego obejmują wysoki koszt sprzętu, wąskie tolerancje połączeń, ograniczenia materiałowe i surowe wymagania bezpieczeństwa.
- Wysoki początkowy koszt sprzętu: Koszty obejmują źródło lasera, jednostkę chłodzącą, osprzęt, odciąg oparów i obudowę bezpieczeństwa. Automatyzacja zwiększa koszty integracji.
- Wrażliwość na szczeliny i dopasowanie: Nadmierne szczeliny lub niewspółosiowość mogą powodować niepełne zespolenie, niespójne spoiny lub przepalenia. Dokładne mocowanie i ścisłe tolerancje części są kluczowe.
- Ograniczenia materiałowe i konstrukcyjne połączeń: Metale odblaskowe, takie jak miedź i aluminium, wymagają odpowiednich ustawień procesu. Grubość materiału, przewodność cieplna i geometria połączenia wpływają na jakość spoiny.
- Surowe wymogi bezpieczeństwa laserowego: Spawanie laserowe wymaga odpowiedniej osłony wiązki, blokad bezpieczeństwa, kontrolowanego dostępu i odpowiedniej ochrony oczu. Odsysanie oparów zależy od materiałów i emisji.
- Umiejętna konfiguracja procesu i kontrola parametrów: Moc lasera, prędkość spawania, położenie ogniska, gaz osłonowy i podawanie drutu muszą być dopasowane do obrabianego materiału. Nieprawidłowe ustawienia mogą powodować porowatość, odpryski lub niepełne przetopienie.
- Ograniczone korzyści finansowe w przypadku niektórych zadań produkcyjnych: Niska wielkość produkcji, częste zmiany i proste prace spawalnicze mogą nie uzasadniać inwestycji. Spawanie metodą TIG lub MIG może oferować niższe koszty w tych zastosowaniach.
Ograniczenia spawania laserowego należy ocenić w kontekście wymagań dotyczących obrabianego przedmiotu, wielkości produkcji, przepisów bezpieczeństwa i całkowitych kosztów operacyjnych.
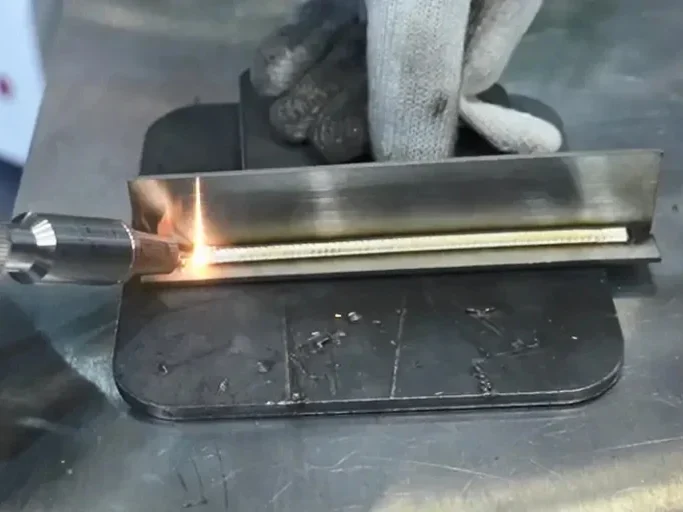
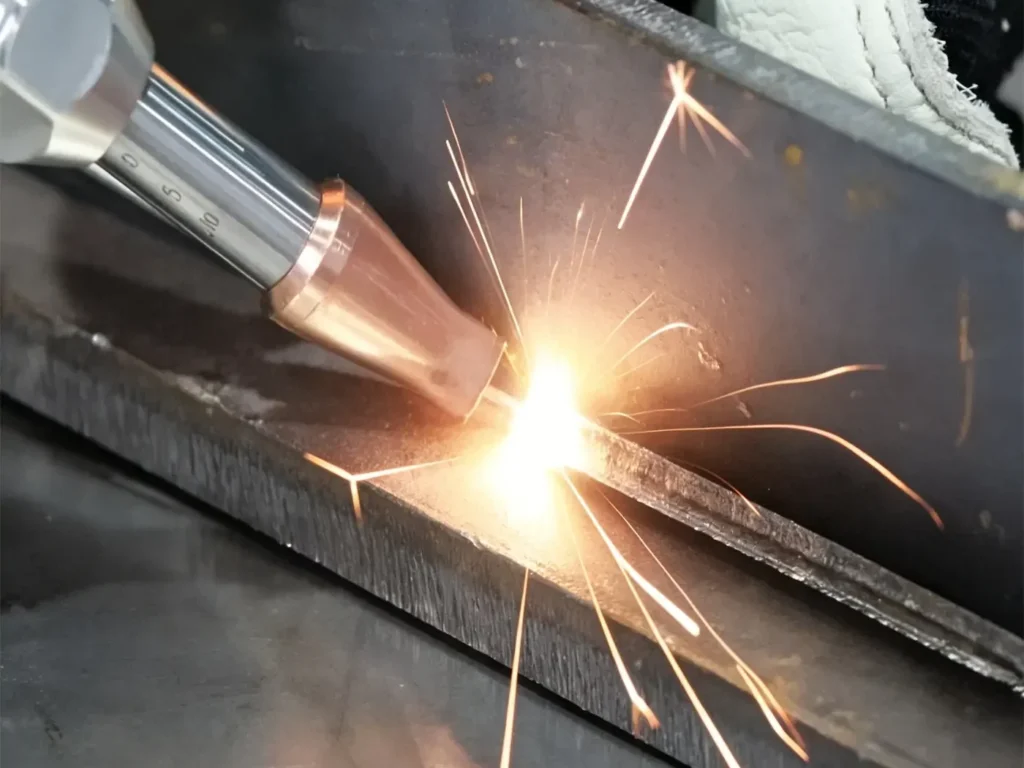
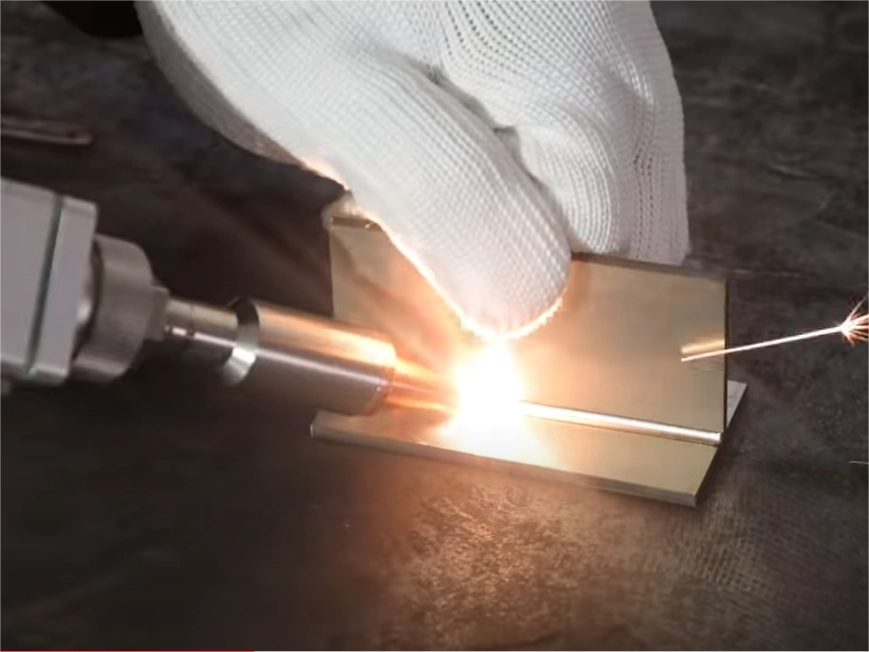
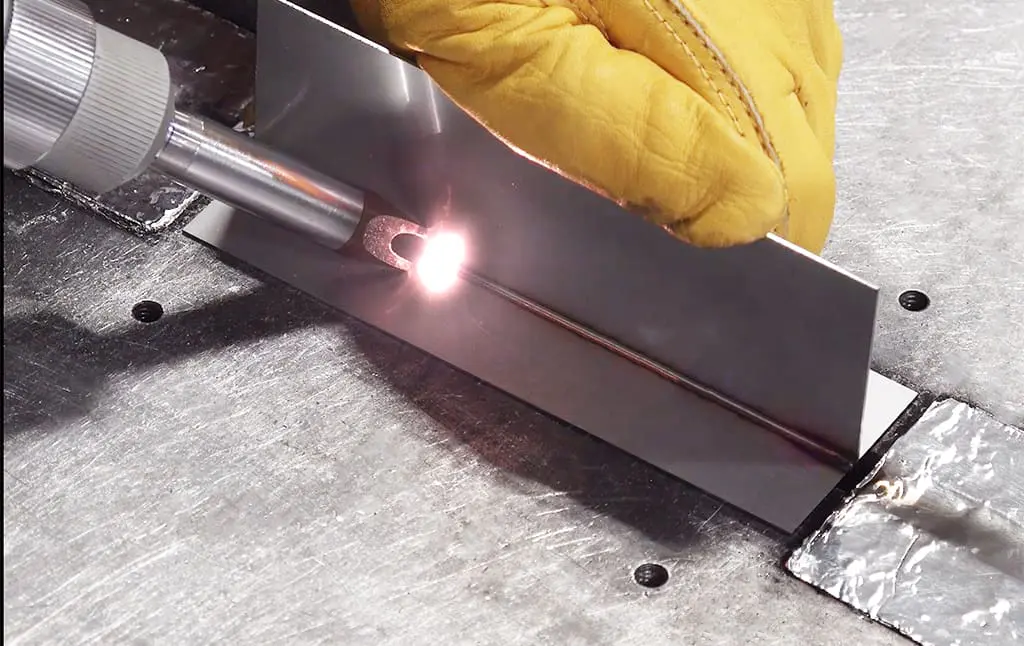
Pokaz efektów spawania
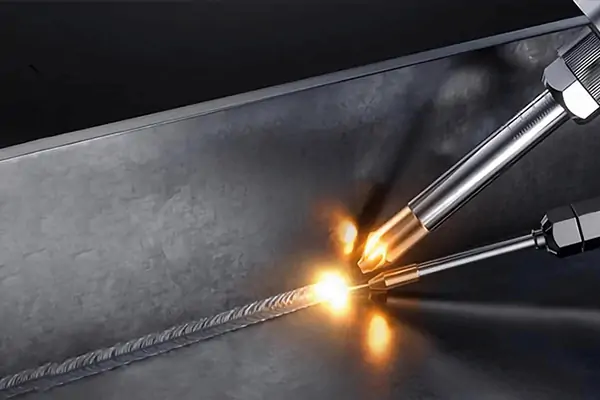
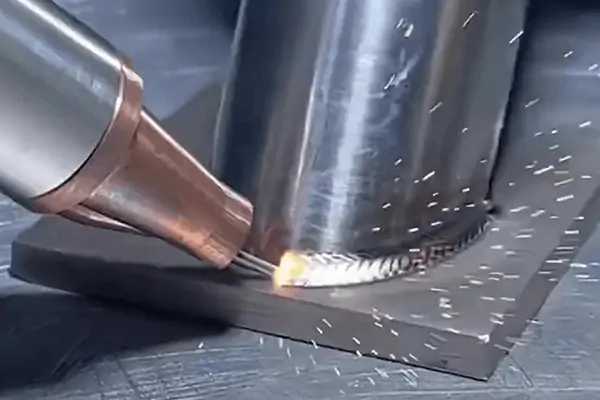
Spawanie laserowe a spawanie TIG i MIG
Wybór pomiędzy spawaniem laserowym, metodą TIG i MIG zależy od prędkości spawania, ilości wprowadzanego ciepła, dopasowania złącza, kosztów sprzętu i wielkości produkcji.
| Współczynnik porównania | Spawanie laserowe | Spawanie metodą TIG | Spawanie MIG |
|---|---|---|---|
| Szybkość spawania | Duże prędkości jazdy na odpowiednich połączeniach | Generalnie wolniejszy, nadaje się do kontrolowanego spawania | Nadaje się do ciągłego spawania wielkoobjętościowego |
| Wejście ciepła | Skoncentrowana energia z małą strefą wpływu ciepła w odpowiednich warunkach | Precyzyjna kontrola temperatury przez operatora | Sterowane za pomocą prądu, napięcia i prędkości jazdy |
| Dopasowanie stawu | Wymaga dokładnego wyrównania i ścisłej kontroli szczeliny | Potrafi radzić sobie z różnymi schorzeniami stawów, stosując odpowiednią technikę | Drut wypełniający może wypełnić niektóre szczeliny w połączeniach |
| Koszt wyposarzenia | Wyższa inwestycja początkowa | Ogólnie niższy koszt sprzętu | Ogólnie niższy koszt sprzętu |
| Automatyzacja | Dobrze nadaje się do systemów robotycznych i automatycznych | Automatyzacja jest dostępna przy użyciu odpowiedniego sprzętu | Szeroko stosowane w zautomatyzowanych liniach produkcyjnych |
Jaką metodę spawania wybrać?
- Spawanie laserowe: Nadaje się do szybkiej produkcji, precyzyjnych części i zautomatyzowanego spawania z kontrolowanymi tolerancjami połączeń.
- Spawanie TIG: Nadaje się do spawania cienkich materiałów, wykonywania szczegółowych spoin oraz zastosowań wymagających ścisłej kontroli jeziorka spawalniczego.
- Spawanie MIG: Nadaje się do ogólnej produkcji, grubszych elementów i zadań produkcyjnych wymagających spoiwa i elastycznego montażu połączeń.
Rzeczywista wydajność zależy od materiału, grubości, konstrukcji złącza, wymagań jakościowych spoiny oraz warunków produkcji. Porównaj te czynniki przed wyborem metody spawania.
Aby zapoznać się z bardziej kompleksowym porównaniem różnych metod spawania, zobacz następujące artykuły:
Spawanie laserowe a spawanie tradycyjne: różnice, zalety, koszty i zastosowania
Spawanie TIG, MIG i laserowe aluminium: Które jest lepsze?
Ile kosztuje spawanie laserowe?
Koszt spawania laserowego zależy od konfiguracji sprzętu, wymagań produkcyjnych i bieżących kosztów operacyjnych. Sama cena zakupu nie odzwierciedla całkowitego kosztu spawania.
Czynniki wpływające na koszt spawarki laserowej
Cena maszyny zależy od mocy lasera, źródła lasera, systemu chłodzenia, podajnika drutu, poziomu automatyzacji i wyposażenia bezpieczeństwa. Integracja z robotem i niestandardowe oprzyrządowanie zwiększają początkową inwestycję.
Koszty operacyjne spawania laserowego
Koszty operacyjne obejmują energię elektryczną, gaz osłonowy, materiały eksploatacyjne, konserwację, robociznę i przeróbki. Rzeczywiste koszty zależą od parametrów spawania, liczby godzin pracy, rodzaju materiału i wydajności produkcji.
Jak ocenić zwrot z inwestycji
Porównaj całkowite koszty operacyjne przed i po przejściu na spawanie laserowe. Uwzględnij robociznę, czas spawania, szlifowanie, poprawki i konserwację sprzętu.
Wzór na okres zwrotu: Okres zwrotu = Inwestycja początkowa ÷ Roczne oszczędności netto
Roczne oszczędności netto powinny uwzględniać dodatkowe koszty operacyjne i konserwacyjne.
| Czynnik kosztu | Dane do nagrania |
|---|---|
| Początkowa inwestycja | Maszyny, urządzenia, systemy bezpieczeństwa, instalacja |
| Oszczędności pracy | Godziny zaoszczędzone w ciągu roku × koszt pracy na godzinę |
| Oszczędności wykończeniowe | Roczna redukcja kosztów szlifowania i polerowania |
| Oszczędności na przeróbkach | Roczna redukcja kosztów napraw i złomowania |
| Dodatkowe koszty operacyjne | Prąd, gaz, materiały eksploatacyjne, konserwacja |
Realistyczna ocena kosztów spawania laserowego wymaga danych produkcyjnych dotyczących konkretnego przedmiotu obrabianego. Niska wielkość produkcji może nie uzasadniać inwestycji, natomiast powtarzalność spawania i ograniczone wymagania dotyczące wykończenia mogą poprawić sytuację finansową.
Kiedy spawanie laserowe ma sens komercyjny?
Spawanie laserowe warto rozważyć, gdy produkcja wiąże się z powtarzalnymi połączeniami, ścisłymi wymaganiami wymiarowymi, widocznymi spoinami lub kosztownym wykończeniem po spawaniu. Typowymi kandydatami są obudowy ze stali nierdzewnej, wyposażenie kuchni, elementy z blachy i precyzyjne podzespoły.
Metody TIG i MIG mogą okazać się bardziej ekonomiczne w przypadku małych partii, nieregularnych części, szerokich szczelin łączeniowych lub prac, w których prędkość spawania i koszty wykończenia mają niewielki wpływ na całkowity koszt produkcji.
Przed wyborem sprzętu przetestuj reprezentatywne elementy obrabiane, wykorzystując zamierzony materiał, grubość, konstrukcję złącza i parametry produkcyjne. Zapisz penetrację, wygląd spoiny, odkształcenia, czas cyklu i nakład pracy na wykończenie. Porównaj te wyniki z istniejącym procesem, aby ustalić, czy inwestycja jest uzasadniona ekonomicznie.
Pokaz spraw Kempsona
Producent specjalizujący się w elementach ze stali nierdzewnej początkowo stosował tradycyjne spawanie metodą MIG, co wiązało się z licznymi wyzwaniami, takimi jak wysokie koszty ręcznego szlifowania (około 120 juanów miesięcznie), wysokie koszty materiałów (około 50 juanów miesięcznie) oraz niska wydajność spawania. Co więcej, wykonanie każdego zespawanego elementu zajmowało średnio 45 minut, podczas gdy dzienny efektywny czas pracy wynosił zaledwie 6 godzin. Po wprowadzeniu spawania laserowego problemy te zostały łatwo rozwiązane: wydajność spawania znacznie wzrosła, koszty pracy uległy znacznemu obniżeniu, a jakość spawania uległa poprawie. [Zobacz studium przypadku]
Wybór spawarki laserowej firmy KEMPSON
Wydajność spawania laserowego zależy od grubości materiału, konstrukcji złącza, penetracji spoiny oraz wymagań produkcyjnych. Firma KEMPSON oferuje spawarki laserowe o mocy od 1,000 W do 6,000 W , z konfigurowalnym podawaniem drutu, opcjami wiązki i wielofunkcyjnymi systemami przetwarzania do różnych zastosowań przemysłowych.
Dopasuj moc lasera do materiału i grubości
Wymagana moc lasera zależy od materiału bazowego, grubości blachy, rodzaju złącza, docelowego wtopienia i prędkości spawania. KEMPSON pomaga producentom ocenić te czynniki przed wyborem konfiguracji maszyny.
Wybór mocy spawania laserowego
| Materiał | Rozważania dotyczące wyboru | Dostępne opcje zasilania |
|---|---|---|
| Stal nierdzewna | Grubość płyty, wygląd szwu, penetracja i odkształcenie | 1,000W–6,000W |
| Stal węglowa | Grubość, głębokość penetracji, prędkość przemieszczania i przygotowanie spoiny | 1,000W–6,000W |
| Aluminium | Rodzaj stopu, współczynnik odbicia, przewodzenie ciepła i geometria złącza | Konfiguracja zależna od aplikacji |
Odpowiedni zakres mocy zależy od konkretnego przedmiotu obrabianego i wymagań spawalniczych. Przed ostatecznym wyborem sprzętu zaleca się przeprowadzenie próby spawalniczej.
Zalecany sprzęt
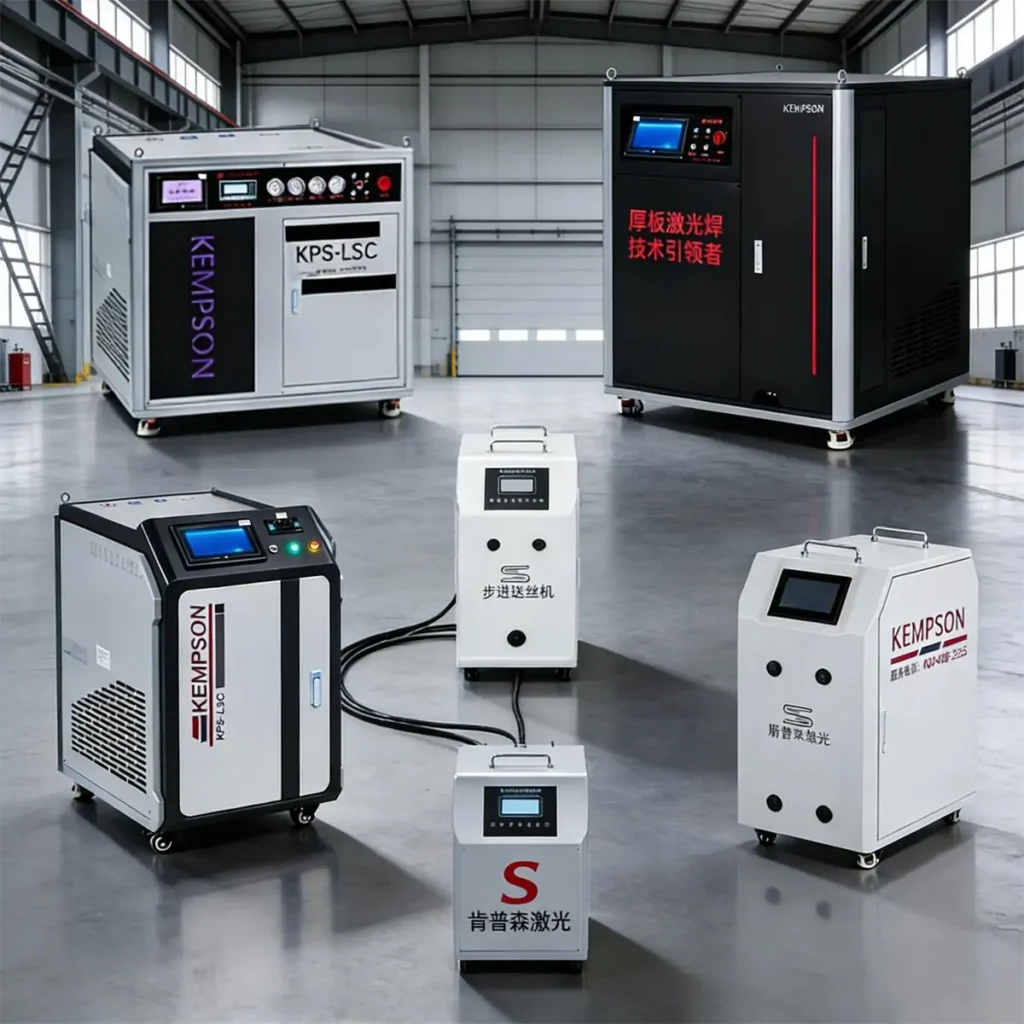
Ręczna spawarka laserowa — do warsztatów produkcyjnych, obróbki blachy i ogólnego spawania metali.
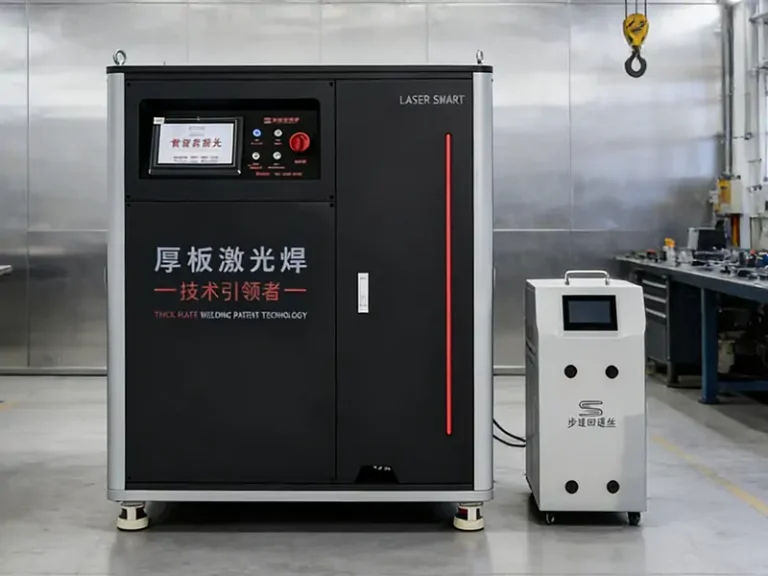
Maszyna do spawania laserowego dużej mocy — Do zastosowań wymagających większej penetracji lub większej wydajności produkcyjnej.
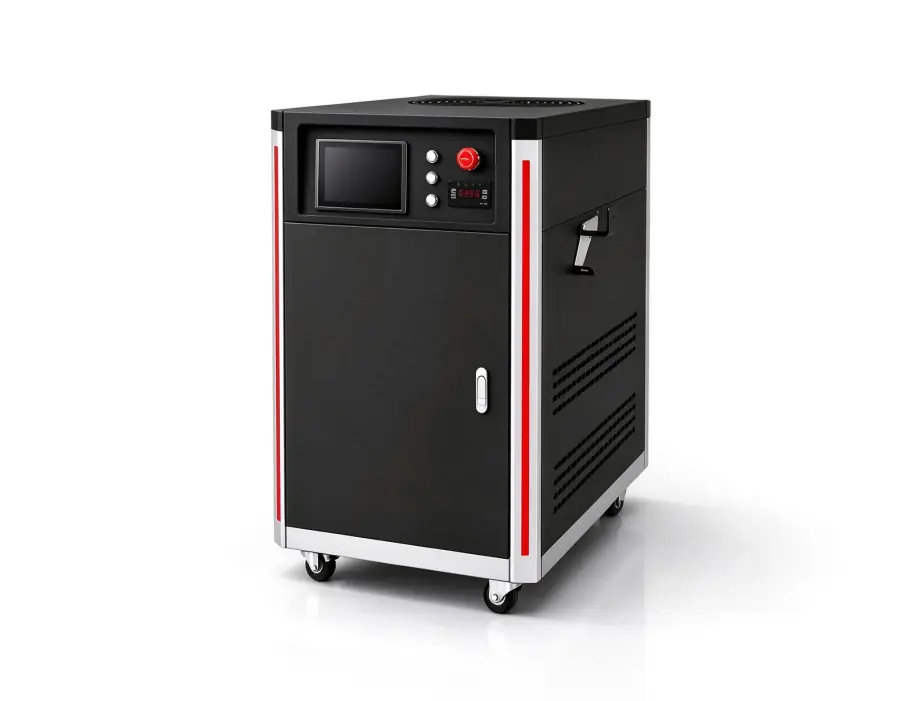
Maszyna do spawania laserowego dwuwiązkowego o mocy 6000 W — do wymagających zastosowań spawalniczych obejmujących materiały takie jak aluminium i miedź.
Konfiguruj funkcje podawania drutu i przetwarzania
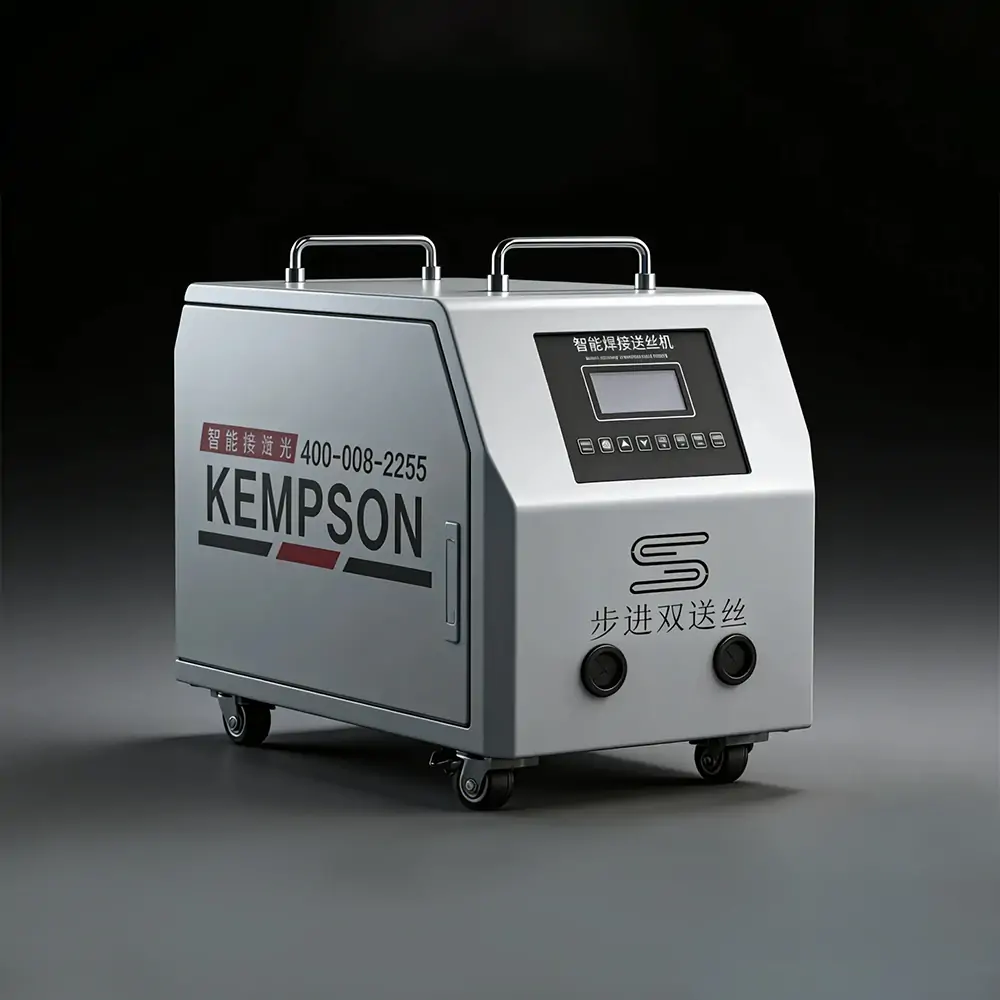
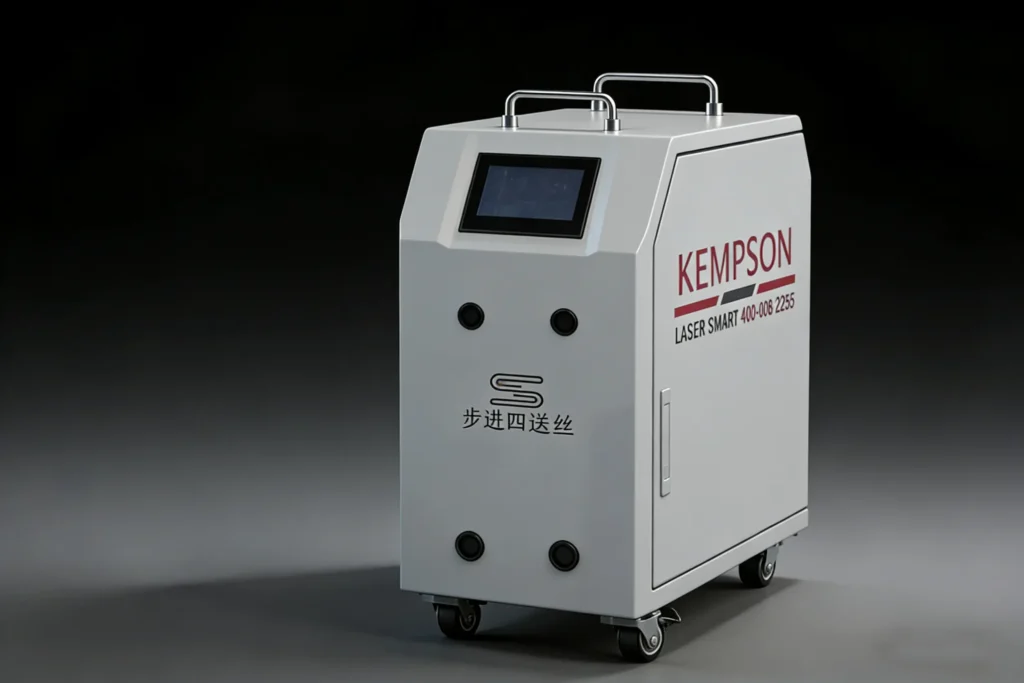
Szczeliny spawalnicze, wymagania dotyczące spoiwa, wygląd spoiny i metody produkcji wpływają na konfigurację urządzenia. KEMPSON może ocenić, czy podajnik drutu, konfiguracja z dwiema wiązkami lub wielofunkcyjny system obróbki pasują do danego zastosowania.
Opcje konfiguracji
| Konfiguracja | Uwagi dotyczące aplikacji |
|---|---|
| podajnik drutu | Do połączeń wymagających spoiwa lub dodatkowego materiału spawalniczego |
| Spawanie laserowe dwuwiązkowe | Do zastosowań wymagających niezależnego sterowania belką centralną i pierścieniową |
| Wielofunkcyjny system laserowy | Do zadań produkcyjnych obejmujących spawanie oraz wybrane operacje czyszczenia lub cięcia |
| Konfiguracja dostosowana | Do konkretnych wymiarów przedmiotu obrabianego, konstrukcji połączeń i warunków produkcji |
Podajniki drutu są przeznaczone do zastosowań spawalniczych wymagających materiału dodatkowego do wypełniania dużych szczelin. Liczba użytych drutów, ustawienia parametrów i średnica drutu muszą być dobrane w zależności od konkretnego zastosowania. Więcej informacji można znaleźć w poniższych artykułach:
Podawanie pojedynczego i podwójnego drutu do spawania laserowego: jaka jest różnica?
Prędkość podawania drutu do spawania laserowego: Jak ustawić odpowiednie parametry
Jak wybrać drut spawalniczy do spawania laserowego: materiał, średnica i zastosowania
Poznaj rozwiązania KEMPSON
- Dwuwiązkowa spawarka laserowa — Przejrzyj konfiguracje belki centralnej i pierścieniowej dla wymagających zastosowań spawalniczych.
- 4-w-1 maszyna do spawania laserowego — Łączy funkcje spawania, czyszczenia, cięcia i czyszczenia spoin.
Zleć wykonanie testu spawalniczego dla swojego przedmiotu obrabianego
Same specyfikacje maszyny nie są w stanie potwierdzić jakości spawania konkretnego elementu. Firma KEMPSON może przeanalizować szczegóły zastosowania i w razie potrzeby zorganizować test spawalniczy. Wyniki testów stanowią praktyczną podstawę do omówienia mocy lasera, parametrów procesu, podawania drutu i konfiguracji urządzenia.
Informacje do przygotowania
- Materiał: stal nierdzewna, stal węglowa, aluminium, miedź lub inne stopy.
- Grubość płyty: Rzeczywista grubość każdego łączonego elementu.
- Projektowanie połączeń: połączenia czołowe, zakładkowe, pachwinowe i inne o różnej geometrii.
- Zdjęcia elementów obrabianych: wyraźne zdjęcia części, obszarów połączeń i aktualnych efektów spawania.
- Wymagania produkcyjne: docelowa wydajność, długość spawania, godziny pracy i oczekiwania dotyczące wykończenia.
Jak działa ocena
- Prześlij szczegóły dotyczące obrabianego przedmiotu — prześlij materiał, grubość, zdjęcia połączeń i cele produkcyjne.
- Przejrzyj aplikację — omów zakres mocy, wymagania dotyczące podawania drutu i odpowiednią konfigurację procesu.
- Przeprowadź test spawalniczy — Oceń próbkę w uzgodnionych warunkach testowych, jeśli ma to zastosowanie.
- Przejrzyj wyniki — sprawdź penetrację, wygląd spoiny, odkształcenia i czas obróbki.
- Omów wybór sprzętu — wykorzystaj wyniki testów i wymagania produkcyjne, aby określić proponowaną konfigurację maszyny.
Wniosek
Spawanie laserowe sprawdza się w wielu precyzyjnych i powtarzalnych zadaniach produkcyjnych. Przy wyborze procesu spawania należy wziąć pod uwagę koszt sprzętu, dopasowanie złączy, właściwości materiałów oraz wymogi bezpieczeństwa. Właściwe rozwiązanie zależy od rodzaju obrabianego przedmiotu, wymagań jakościowych spoiny, wielkości produkcji i budżetu operacyjnego.
Firma KEMPSON dostarcza spawarki laserowe o mocy od 1,000 W do 6,000 W, z podajnikiem drutu, podwójną wiązką i konfiguracjami wielofunkcyjnymi. Skontaktuj się z nami, podając rodzaj materiału, grubość blachy, zdjęcia spoin i wymagania produkcyjne, aby omówić dostępne opcje urządzenia i umówić się na próbę spawania dla Twojego zastosowania.
Skontaktuj się z firmą KEMPSON , aby uzyskać rekomendacje dotyczące sprzętu do spawania laserowego i konsultacje dotyczące projektu.
FAQ
Jakie są główne zalety spawania laserowego?
Spawanie laserowe oferuje wysokie prędkości posuwu, skoncentrowane ciepło dopływowe, wąskie spoiny i kompatybilność z produkcją zautomatyzowaną. W przypadku odpowiednich elementów obrabianych, może zmniejszyć odkształcenia termiczne i konieczność szlifowania po spawaniu. Rezultaty zależą od materiału, grubości, konstrukcji złącza i parametrów procesu.
Jakie są wady spawania laserowego?
Główne ograniczenia obejmują wysokie koszty sprzętu, rygorystyczne wymagania dotyczące dopasowania połączeń, ustawienia procesu zależne od materiału oraz surowe kontrole bezpieczeństwa lasera. Nieprawidłowe parametry lub zbyt duże odstępy między złączami mogą powodować porowatość, niepełne przetopienie lub przepalenie. Konfiguracja sprzętu wymaga również znajomości procesów spawania laserowego.
Czy spawanie laserowe jest lepsze od spawania metodą TIG?
Spawanie laserowe jest odpowiednie do szybkiej produkcji, precyzyjnych elementów oraz zastosowań wymagających ograniczonego odkształcenia cieplnego. Spawanie TIG zapewnia ścisłą, ręczną kontrolę jeziorka spawalniczego i sprawdza się w przypadku precyzyjnej produkcji. Wybór zależy od geometrii spoiny, grubości materiału, wyglądu spoiny, wielkości produkcji i budżetu.
Czy spawanie laserowe jest lepsze od spawania metodą MIG?
Spawanie laserowe może zapewnić większą prędkość spawania, węższe spoiny i niższe ciepło dopływowe w odpowiednich połączeniach. Spawanie MIG umożliwia szeroki zakres prac produkcyjnych i pozwala na uniknięcie niektórych szczelin między spoinami za pomocą drutu spawalniczego. Na wybór procesu wpływają wielkość produkcji, przygotowanie spoiny, grubość materiału i koszty wykończenia.
Czy spawanie laserowe nadaje się do aluminium i stali nierdzewnej?
Tak. Spawanie laserowe umożliwia łączenie aluminium i stali nierdzewnej, jeśli moc lasera, położenie ogniska, prędkość posuwu, gaz osłonowy i konstrukcja złącza są odpowiednie dla danego materiału. Wysoki współczynnik odbicia i przewodność cieplna aluminium wymagają odpowiedniej kontroli procesu. Gatunek i grubość materiału należy ocenić za pomocą testów spawalniczych.
Czy spawanie laserowe pozwala na usuwanie szczelin między częściami metalowymi?
Spawanie laserowe pozwala na uzyskanie niewielkich odstępów między spoinami w odpowiednich warunkach, ale nadmierne odstępy mogą powodować niepełne przetopienie, niestabilne tworzenie spoiny lub przepalenie. Drut spawalniczy może pomóc w wypełnieniu niektórych odstępów. Dopuszczalny odstęp zależy od grubości materiału, geometrii spoiny, ustawień podawania drutu i parametrów spawania.
Czy spawanie laserowe jest drogie w eksploatacji?
Koszty operacyjne obejmują energię elektryczną, gaz osłonowy, materiały eksploatacyjne, konserwację, robociznę oraz wszelkie wymagane prace wykończeniowe i przeróbki. Całkowity koszt na część zależy również od szybkości spawania, wielkości produkcji i wykorzystania sprzętu. Mniejsze zużycie szlifowania i krótsze czasy cykli mogą zrekompensować część kosztów operacyjnych.
Czy spawanie laserowe jest warte inwestycji dla małych producentów?
Spawanie laserowe może być opłacalne dla małych producentów produkujących powtarzalne części, precyzyjne blachy lub komponenty wymagające spójnych, widocznych szwów. Niskie wolumeny produkcji, częste zmiany i proste zadania spawalnicze mogą sprzyjać spawaniu metodą TIG lub MIG. Testowanie próbek i porównanie całkowitego kosztu jednostkowego stanowią praktyczną podstawę do podejmowania decyzji inwestycyjnych.







