Содержание
Введение
Лазерная сварка алюминия волоконным лазером обеспечивает высокую скорость сварки, точный контроль температуры и снижение деформаций, что делает ее подходящей для автомобильных деталей, обработки листового металла и изготовления прецизионных алюминиевых компонентов. Однако алюминий обладает высокой отражательной способностью, высокой теплопроводностью и чувствительным металлургическим поведением, что может вызывать такие проблемы, как нестабильные сварные швы, пористость, растрескивание и деформация во время сварки.
Далее мы обсудим основные проблемы лазерной сварки алюминия и практические решения, основанные на свойствах материала, параметрах сварки, выборе присадочной проволоки, защитного газа и конфигурации оборудования. Мы также объясним, как повысить стабильность сварного шва и выбрать подходящий волоконно-лазерный сварочный аппарат для алюминия для различных применений.
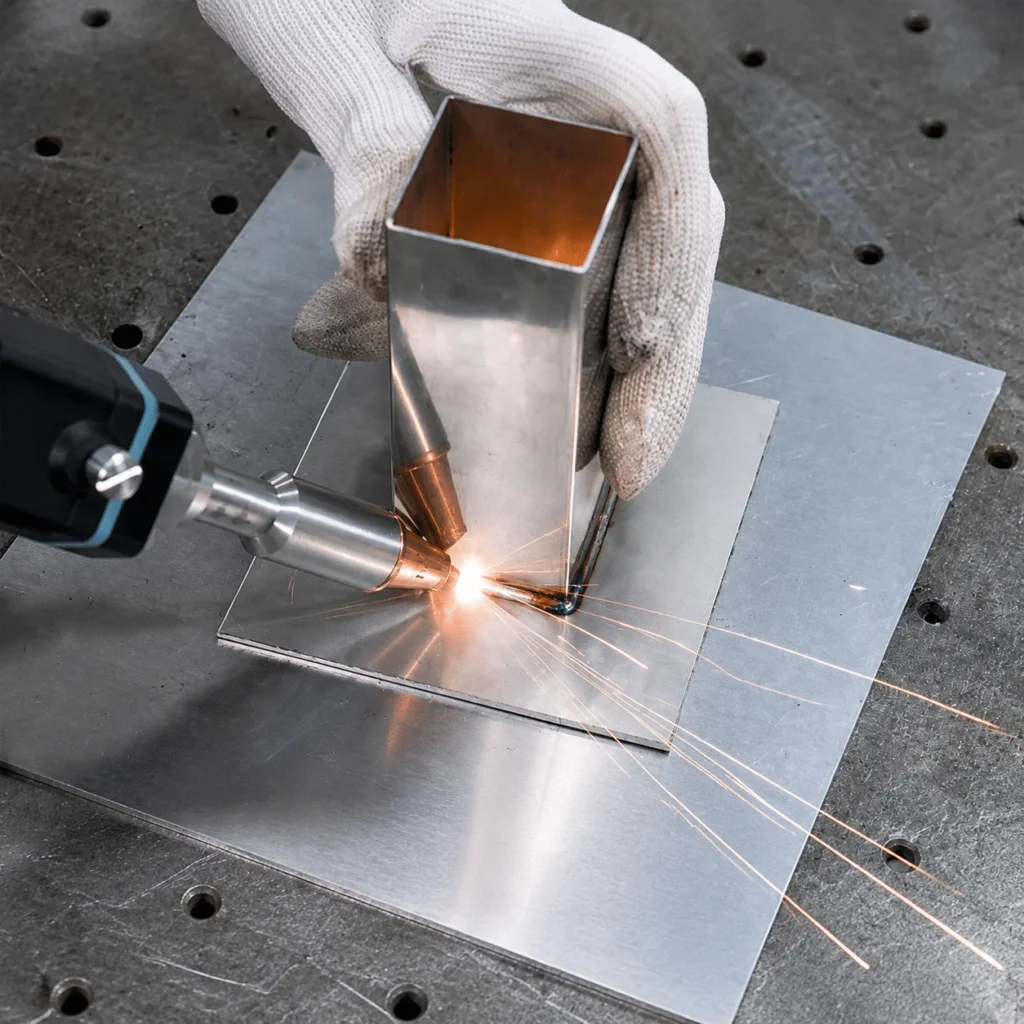
Может ли волоконный лазер сваривать алюминий?
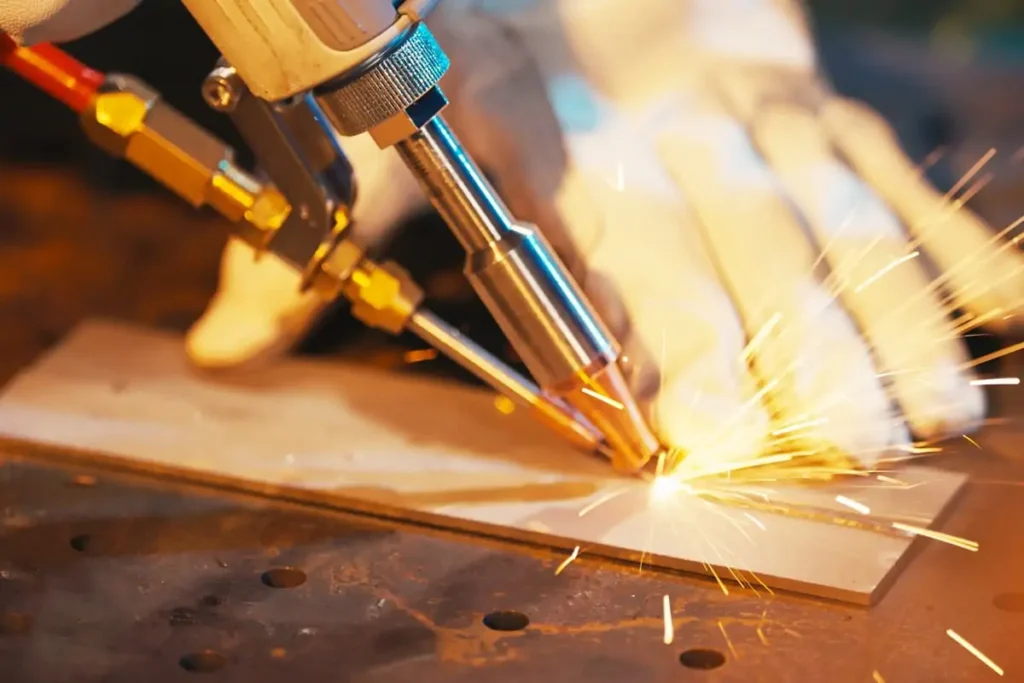
Да, волоконные лазеры могут сваривать алюминий. Волоконно-лазерная сварка широко используется для сварки алюминиевых сплавов, таких как 5052, 6061, 6063 и 5083, в таких областях, как тонкие алюминиевые листы, алюминиевые конструкционные детали и автомобильные компоненты.
Алюминий можно успешно сваривать с помощью волоконного лазера, но качество сварки зависит от типа сплава, толщины материала, конструкции соединения и параметров сварки. Различные алюминиевые сплавы имеют разные особенности сварки, особенно с точки зрения прочности сварного шва, контроля образования трещин, подводимой тепловой энергии и внешнего вида сварного шва.
| Алюминиевый | Общие соображения по сварке |
|---|---|
| 5052 | Тепловая энергия и прочность сварного шва |
| 6061 | Подготовка трещин и швов |
| 6063 | Внешний вид сварного шва и контроль температуры |
| 5083 | Контроль пористости и трещин |
Видеоролики по сварке
В чём заключаются основные проблемы при лазерной сварке алюминия волоконным лазером?
Лазерная сварка алюминия волоконным лазером обеспечивает высокую скорость и точный контроль температуры, однако физические свойства алюминия делают процесс сварки более сложным. Высокая отражательная способность, быстрая передача тепла, пористость и склонность к растрескиванию являются основными проблемами, влияющими на качество сварного шва.
- Высокая отражательная способность лазера — алюминий отражает значительное количество лазерной энергии, что затрудняет поглощение энергии и проплавление сварного шва. Для стабильной сварки необходимы правильная мощность лазера и регулировка фокуса.
- Высокая теплопроводность — алюминий быстро рассеивает тепло, что затрудняет поддержание сварочной ванны в рабочем состоянии. Чрезмерный нагрев может привести к деформации или прогоранию, особенно на тонких материалах.
- Пористость — Водород в сварочной ванне может вызывать пористость во время затвердевания. Масло, влага, грязь и недостаточная защита от влаги могут увеличить риск возникновения дефектов.
- Горячее растрескивание — Некоторые алюминиевые сплавы чувствительны к горячему растрескиванию в процессе затвердевания. Состав сплава и выбор присадочной проволоки влияют на склонность к растрескиванию.
Эти сложности делают лазерную сварку алюминия более чувствительной к выбору материала, условиям соединения и контролю процесса сварки.
Как решить проблемы, возникающие при сварке алюминия волоконным лазером
Дефекты при лазерной сварке алюминиевого волокна обычно вызваны состоянием материала, выбором присадочной проволоки и параметрами сварки. Пористость, растрескивание, плохое проплавление и деформация могут быть контролированы путем корректировки процесса сварки и подготовительных работ.
Предотвращение пористости
Пористость возникает из-за газа, попавшего в сварной шов во время затвердевания. Загрязнение поверхности и плохие условия защиты увеличивают риск образования пор.
- Удалите масло, влагу и грязь с алюминиевой поверхности.
- Перед сваркой удалите излишки оксида.
- Используйте чистый защитный газ и проверьте поток газа.
- Следите за тем, чтобы присадочная проволока не загрязнялась.
- При появлении пор следует корректировать параметры сварки.
Тщательная подготовка материала и надежная защита от газов способствуют снижению дефектов, связанных с пористостью.
Пористость при лазерной сварке алюминия не вызвана каким-либо одним фактором. Как её предотвратить? Подробнее см.: Как уменьшить пористость при лазерной сварке алюминия?
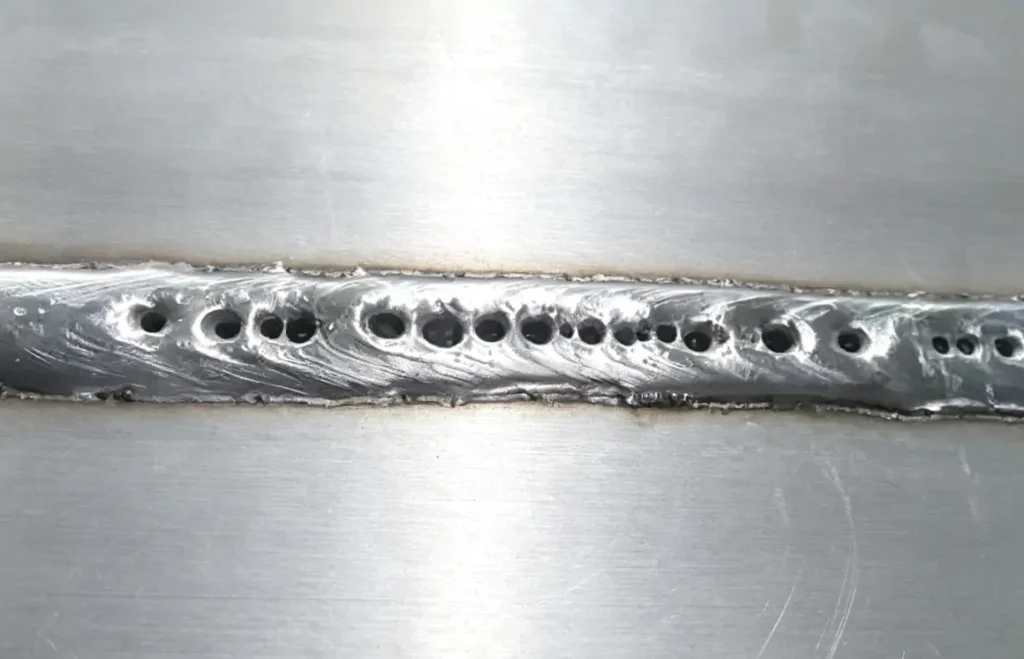

Предотвратите растрескивание под воздействием высоких температур.
Образование горячих трещин связано с составом алюминиевого сплава, типом присадочной проволоки и подводимой температурой во время сварки.
- Выберите присадочную проволоку в соответствии с основным алюминиевым сплавом.
- Избегайте чрезмерного нагрева.
- Отрегулируйте мощность лазера и скорость сварки.
- Перед сваркой проверьте зазор и качество соединения.
Для сплавов, чувствительных к образованию трещин, таких как 6061, выбор присадочной проволоки напрямую влияет на образование трещин.
Дефекты при лазерной сварке алюминия часто возникают из-за несоответствия основного металла, а не из-за качества работы оборудования. Для получения стабильных сварных швов необходимы точный состав сплава и жесткие допуски на материал. Для заказа алюминиевых листов и рулонов по проектным спецификациям обратитесь в компанию Union Alu.
Улучшение проникновения и предотвращение прогорания
Плохое проплавление и прогорание обычно вызваны неправильным подводом тепла или некорректными параметрами сварки.
- Недостаточное проплавление: увеличьте мощность лазера, уменьшите скорость сварки или отрегулируйте положение фокуса.
- Прогорание: уменьшите мощность лазера, увеличьте скорость сварки или измените положение фокуса.
- Широкий сварной шов: Увеличьте скорость сварки или уменьшите тепловое воздействие.
- Нестабильная сварка: проверьте мощность лазера, положение фокуса и подачу проволоки.
При настройке параметров необходимо одновременно регулировать мощность лазера, скорость сварки и положение фокуса.


Уменьшить искажения
Деформация возникает, когда неравномерный подвод тепла вызывает термическое напряжение во время сварки.
- Сократите ненужный подвод тепла.
- По возможности увеличивайте скорость сварки.
- Используйте подходящие методы зажима.
- Оптимизируйте размер сварного шва и последовательность сварки.
Снижение подводимой тепловой энергии и правильная фиксация заготовки помогают контролировать деформацию после сварки.
Качество лазерной сварки алюминия зависит от подготовки материала, выбора присадочной проволоки и параметров сварки. Параметры следует корректировать в зависимости от типа сплава и конструкции соединения.
Это не единственные проблемы, встречающиеся при лазерной сварке алюминия. Более подробную информацию о проблемах сварки и их решениях см. в статье: «Проблемы лазерной сварки алюминия: пористость, трещины и решения».
Как выбрать параметры лазерной сварки алюминия?
Параметры лазерной сварки алюминия следует выбирать в зависимости от типа сплава, толщины материала, конструкции соединения и метода сварки. К основным параметрам, влияющим на качество сварки, относятся мощность лазера, скорость сварки, положение фокуса, скорость подачи проволоки и защитный газ.
| Параметр | Основной эффект |
|---|---|
| Мощность лазера | Контролирует глубину и глубину плавления. |
| Скорость сварки | Влияет на подвод тепла и ширину сварного шва. |
| Положение фокуса | Влияет на концентрацию энергии и устойчивость проникновения. |
| Скорость подачи проволоки | Контролирует добавление присадочного металла. |
| Защитный газ | Защищает сварочную ванну и снижает риск образования пор. |
- Мощность лазера и скорость сварки следует регулировать одновременно. Низкая мощность может привести к недостаточному проплавлению, в то время как чрезмерная мощность при низкой скорости может вызвать прогорание или чрезмерный нагрев.
- Скорость сварки влияет на ширину сварного шва и подводимую температуру. Более высокая скорость уменьшает передачу тепла к заготовке и помогает ограничить деформацию, в то время как более низкая скорость увеличивает проплавление, но может увеличить количество дефектов, связанных с нагревом.
- Положение фокуса влияет на распределение энергии лазера. Небольшие изменения высоты фокуса могут повлиять на глубину проплавления, особенно при сварке отражающих материалов, таких как алюминий.
- Скорость подачи проволоки должна соответствовать диаметру присадочной проволоки и зазору в сварном шве. Слишком малое количество проволоки может привести к недозаполнению шва, а избыток проволоки — к плохому сплавлению или избыточному усилению сварного шва.
- Защитный газ предохраняет расплавленную ванну от загрязнения. Для уменьшения пористости следует отрегулировать тип газа, скорость потока и положение сопла.
Окончательные параметры следует проверить с помощью сварочных испытаний, используя фактический алюминиевый сплав, толщину, конструкцию соединения и конфигурацию оборудования.
Чтобы узнать, как выбрать подходящую присадочную проволоку и какой диаметр использовать для достижения наилучших результатов сварки, прочтите статью: «Присадочная проволока для лазерной сварки алюминия: руководство по выбору сплава и диаметра».
Присадочная проволока для волоконно-лазерной сварки алюминия
Выбор присадочной проволоки для лазерной сварки алюминия волоконным лазером зависит от основного сплава, требований к прочности сварного шва и состояния соединения. К распространенным присадочным проволокам для алюминия относятся 4043, 5356 и 5183.
| Базовый алюминий | Обычная присадочная проволока |
|---|---|
| 6061 | 4043 / 5356 |
| 6063 | 4043 / 5356 |
| 5052 | 5356 |
| 5083 | 5356 / 5183 / 5556 |
| Литой алюминий | 4043 / 4047 |
- 4043 — Обладает хорошей текучестью и трещиностойкостью. Обычно используется для сплавов серии 6XXX и литого алюминия.
- 5356 — Повышенная прочность сварного шва. Часто используется в сплавах 5XXX и некоторых областях применения 6XXX.
- 5183 — Используется для сварки высокопрочного алюминия марки 5XXX.
Более подробную информацию о выборе присадочной проволоки для сварки алюминия, подборе сплавов и диаметре проволоки см. в нашем руководстве: «Лучшая присадочная проволока для лазерной сварки алюминия: руководство по сплавам и диаметрам».
Как выбрать аппарат для волоконной лазерной сварки алюминия?
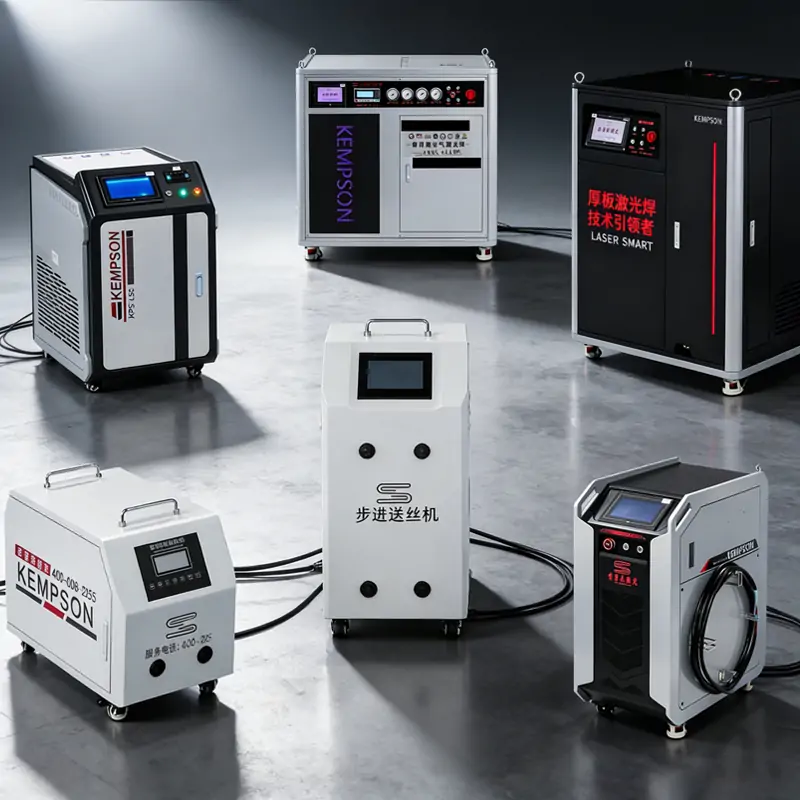
Выбор аппарата для волоконной лазерной сварки алюминия зависит от толщины материала, требований к сварке и условий производства. Мощность лазера, сварочная головка, устройство подачи проволоки и система охлаждения являются основными факторами, которые следует проверить перед выбором аппарата.
Мощность лазера
Мощность лазера определяет толщину сварки, скорость и производительность. При сварке алюминия требуется правильный выбор мощности из-за его высокой отражательной способности и теплопроводности.
- 1500–2000 Вт: Тонкие алюминиевые листы и общее изготовление.
- 3000 Вт: алюминий средней толщины и более высокие производственные требования.
- 4000–6000 Вт: Сварка тяжелых алюминиевых конструкций и крупносерийное производство.
При окончательном выборе мощности следует учитывать тип алюминиевого сплава, толщину металла, тип соединения и скорость сварки.
Компания KEMPSON предлагает лазерные сварочные аппараты мощностью от 1,500 до 6,000 Вт.
Сварочная головка
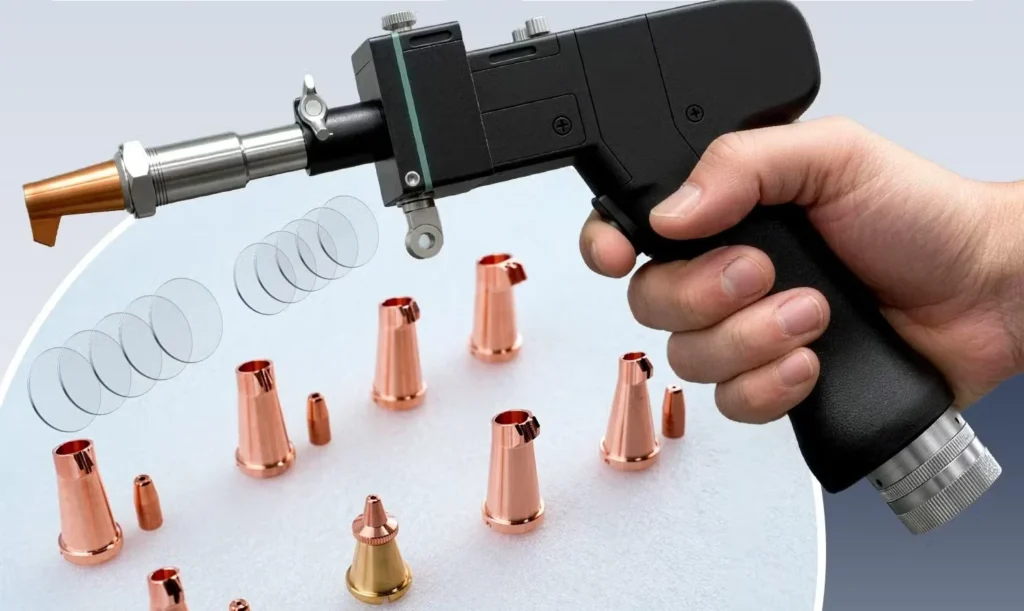
Сварочная головка влияет на подачу сварочного луча, ширину сварного шва и гибкость сварки.
- Регулировка размера пятна: контролирует плотность энергии и ширину сварного шва.
- Функция поворота: помогает перекрывать зазоры и улучшать внешний вид сварного шва.
- Регулировка фокусировки: влияет на глубину проплавления и стабильность сварного шва.
- Защитная линза: влияет на частоту технического обслуживания и эксплуатационные расходы.
Конфигурация сварочной головки должна соответствовать типу соединения и требованиям сварки.
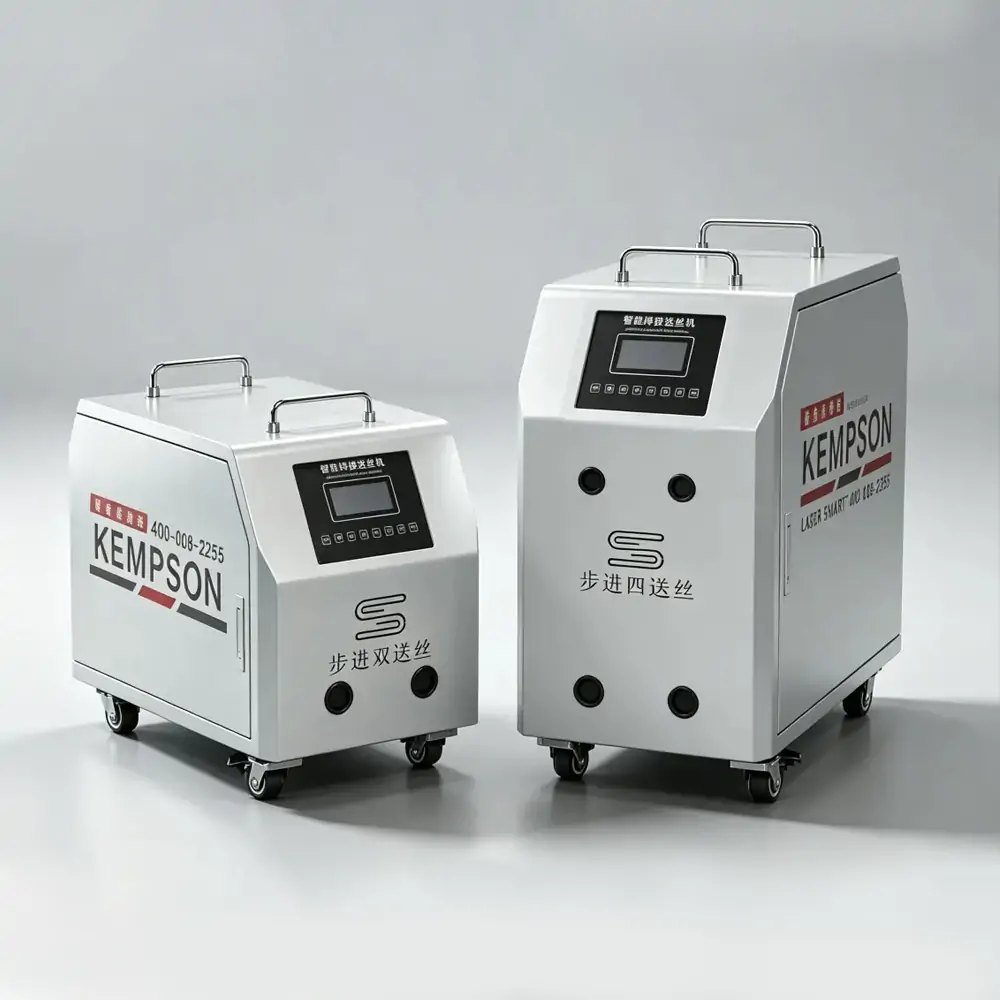
Механизм подачи проволоки
При сварке алюминия с использованием присадочной проволоки подающий механизм напрямую влияет на стабильность сварного шва.
- Совместимый диапазон диаметров проволоки (обычно 0.8–2.0 мм).
- Стабильная подача проволоки без её деформации.
- Регулируемая скорость подачи проволоки для различных условий сварки.
Устройство подачи проволоки должно соответствовать присадочной проволоке, толщине материала, зазору в соединении и мощности лазера.
Система охлаждения
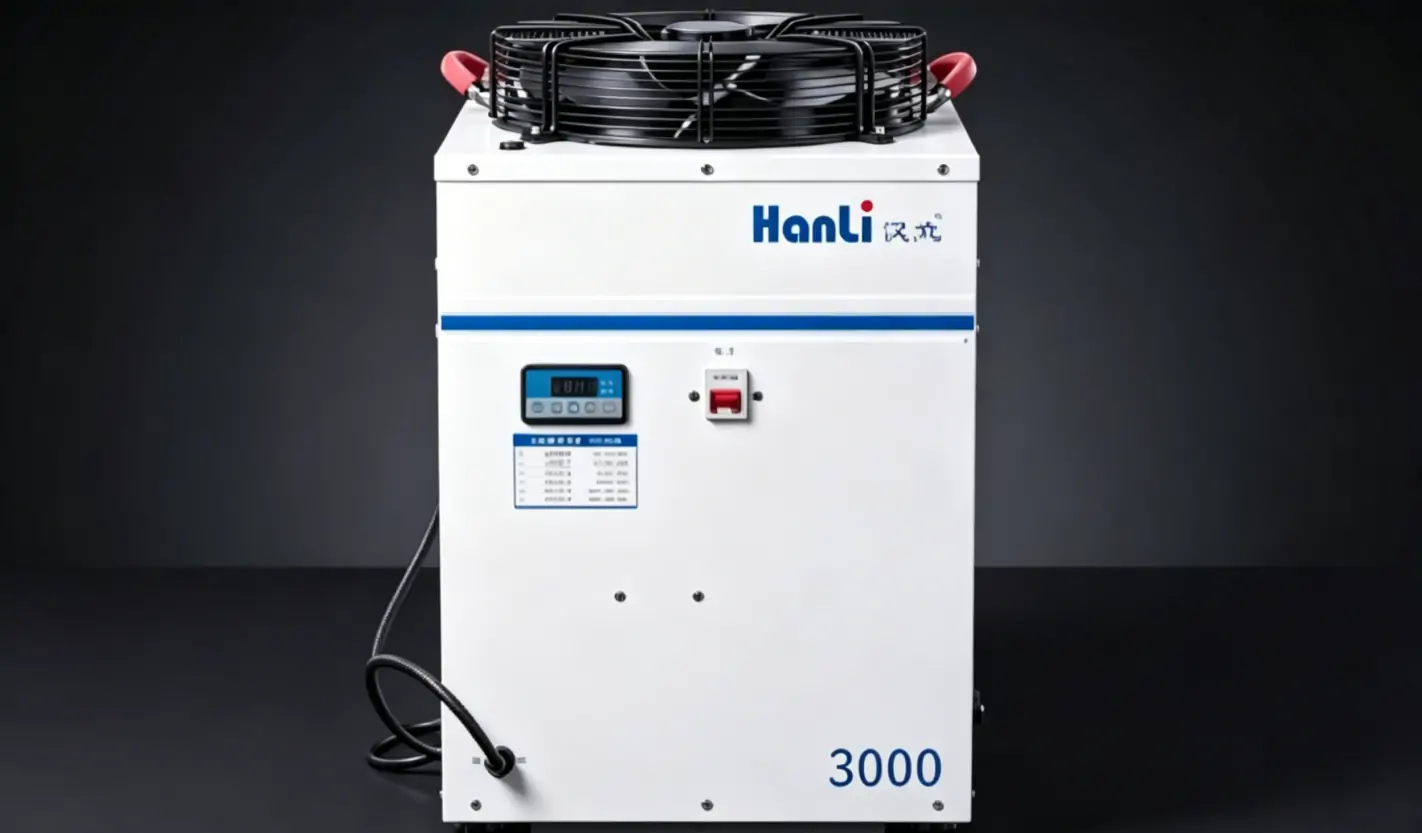
Система охлаждения обеспечивает стабильную работу во время непрерывной сварки.
- Согласуйте мощность системы охлаждения с мощностью лазера.
- Учитывайте время работы и производственный цикл.
- Проверьте стабильность охлаждения при сварке высокой мощности.
Надлежащая система охлаждения помогает предотвратить снижение мощности и простои оборудования при длительной эксплуатации.
Выбор подходящего волоконно-лазерного сварочного аппарата для алюминия должен основываться на характеристиках алюминиевого сплава, толщине материала, конструкции соединения, объеме производства и скорости сварки. Мощность лазера сама по себе не определяет оптимальную конфигурацию аппарата.
Заключение
Сварка алюминия волоконным лазером обеспечивает высокую скорость сварки и низкую деформацию, но качество сварного шва зависит от правильной подготовки материала, выбора присадочной проволоки и конфигурации оборудования. Понимание проблем сварки алюминия и выбор подходящего оборудования являются ключом к стабильному производству.
Компания KEMPSON поставляет волоконно-лазерные сварочные аппараты для сварки алюминия, включая различные варианты мощности, системы подачи проволоки и сопутствующие сварочные принадлежности. Благодаря профессиональным инженерам, опыту проектирования оборудования и поддержке зарубежных проектов, мы помогаем клиентам выбрать оптимальную конфигурацию аппарата в зависимости от материала, толщины, типа соединения и производственных потребностей. Мы также предоставляем техническую поддержку и послепродажное обслуживание клиентам по всему миру.
Свяжитесь с нами , чтобы обсудить ваш проект лазерной сварки алюминия и подобрать оптимальную конфигурацию оборудования для вашей задачи.

FAQ
Может ли волоконный лазер сваривать алюминий?
Да, волоконные лазеры могут сваривать алюминий и алюминиевые сплавы, такие как 5052, 6061, 6063 и 5083. Волоконно-лазерная сварка широко используется для тонких листов, автомобильных деталей и алюминиевых конструкций, где требуется низкая деформация и точный контроль температуры.
Почему алюминий сложно сваривать волоконным лазером?
Сварка алюминия представляет собой сложную задачу, поскольку он отражает энергию лазера, быстро передает тепло и чувствителен к пористости и растрескиванию. Результат сварки в значительной степени зависит от типа сплава, толщины материала, конструкции соединения и параметров сварки.
Какая мощность лазера необходима для сварки алюминия?
Необходимая мощность лазера зависит от толщины алюминия, типа соединения и производственных требований. В большинстве случаев для волоконно-оптической лазерной сварки используются лазеры мощностью от 1500 до 6000 Вт. Для тонких листов обычно требуется меньшая мощность, в то время как для более толстых алюминиевых деталей требуется более высокая мощность для обеспечения глубокого проплавления.
Как предотвратить пористость при лазерной сварке алюминия?
Пористость можно уменьшить, очистив поверхность алюминия от масла, влаги и грязи перед сваркой. Надлежащая защита защитным газом, чистая присадочная проволока и подходящие параметры сварки также помогают предотвратить попадание газа в сварной шов.
Как предотвратить растрескивание при лазерной сварке алюминия?
Образование трещин можно контролировать, выбирая присадочную проволоку, соответствующую алюминиевому сплаву, регулируя подвод тепла и правильно подготавливая соединение. Для таких сплавов, как 6061, требуется тщательный выбор присадочного материала, поскольку они более чувствительны к образованию трещин при высоких температурах.
Какая присадочная проволока используется для лазерной сварки алюминия?
В качестве присадочных проволок для лазерной сварки алюминия обычно используются сплавы 4043, 5356 и 5183. Выбор зависит от основного сплава и требований к сварному шву. Сплав 4043 обычно используется для сплавов 6XXX, а 5356 и 5183 — для сварки алюминия с более высокой прочностью.
Можно ли сваривать алюминий лазером без присадочной проволоки?
Да, некоторые алюминиевые детали можно сваривать без присадочной проволоки, особенно плотно прилегающие соединения и тонкие материалы. Присадочная проволока в основном используется для заполнения зазоров, увеличения толщины сварного шва и улучшения определенных свойств сварного соединения.
Какой защитный газ используется при лазерной сварке алюминия?
Аргон является наиболее часто используемым защитным газом при лазерной сварке алюминия, поскольку он обеспечивает хорошую защиту сварочной ванны и стабильность лазерной сварки без дуги. Для снижения риска загрязнения и образования пор обычно выбирают аргон высокой чистоты.