Мощность лазера: 1500–6000 Вт
Сварочные материалы: алюминий и алюминиевые сплавы.
Типы оборудования: ручные, мощные и автоматические лазерные сварочные системы.
Доступные конфигурации: с воздушным охлаждением, с водяным охлаждением, многофункциональные и с двухлучевым осветителем.
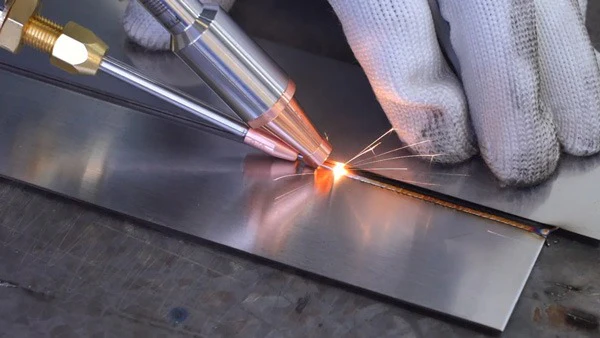
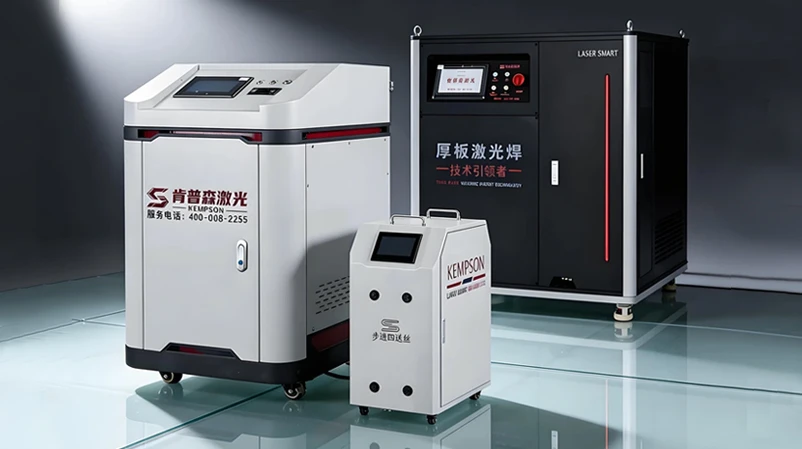
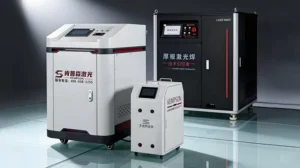
Лазерные сварочные аппараты KEMPSON для алюминия предназначены для соединения алюминиевых листов, профилей и деталей из сплавов в промышленном производстве. Ассортимент продукции включает лазеры мощностью от 1500 до 6000 Вт , а также ручные и автоматические сварочные системы, подходящие для различных размеров заготовок, толщины материала и производственных требований.
В ассортимент входят ручные лазерные сварочные аппараты для алюминия, обеспечивающие гибкость в работе цеха, мощные модели для сложных сварочных работ, а также автоматизированные системы для выполнения повторяющихся производственных задач. Для некоторых моделей доступны конфигурации с воздушным и водяным охлаждением. Конфигурация оборудования, метод охлаждения и сварочная мощность различаются в зависимости от аппарата.
Для каждой модели предусмотрена своя толщина материала, параметры сварки и технические характеристики. Подробную информацию о моделях и сварочные данные см. на страницах отдельных продуктов. Компания KEMPSON также предоставляет услуги по проведению испытаний образцов и рекомендации по выбору оборудования в зависимости от типа алюминиевого сплава, размеров заготовки, конструкции соединения и производственных требований.
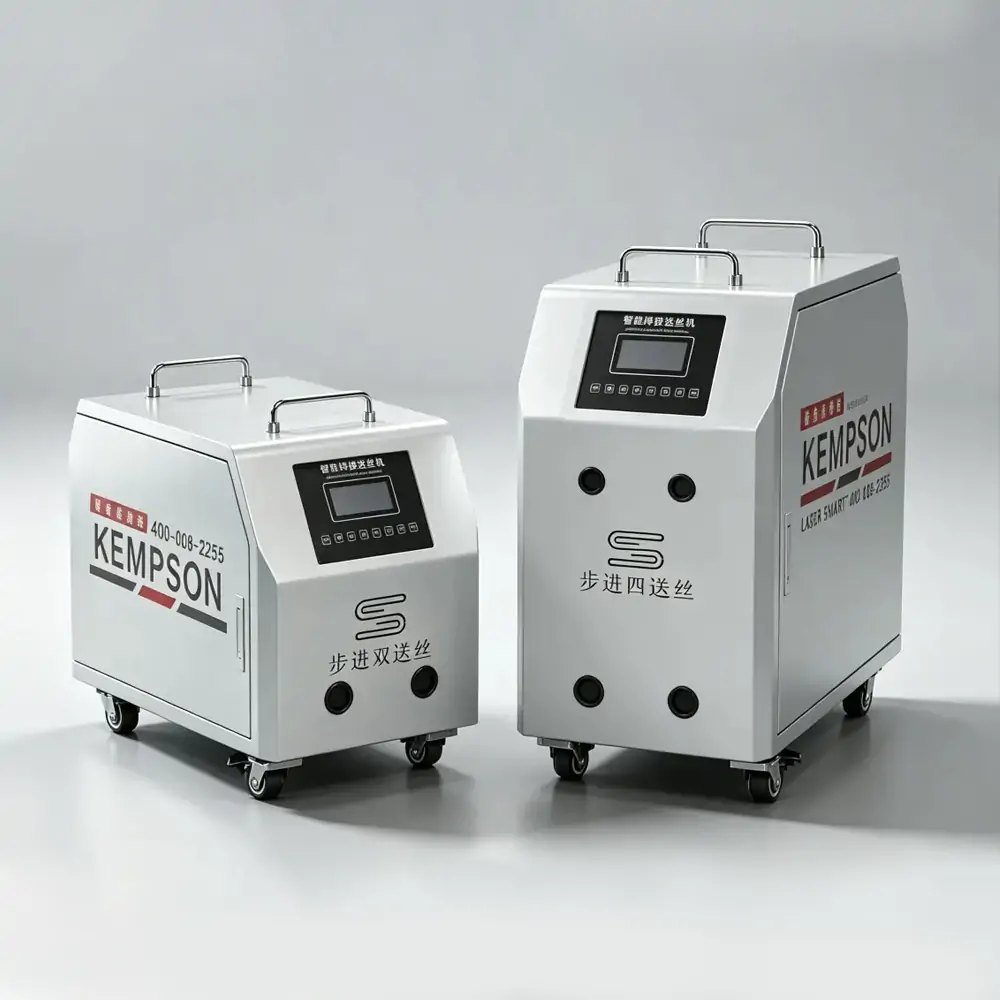
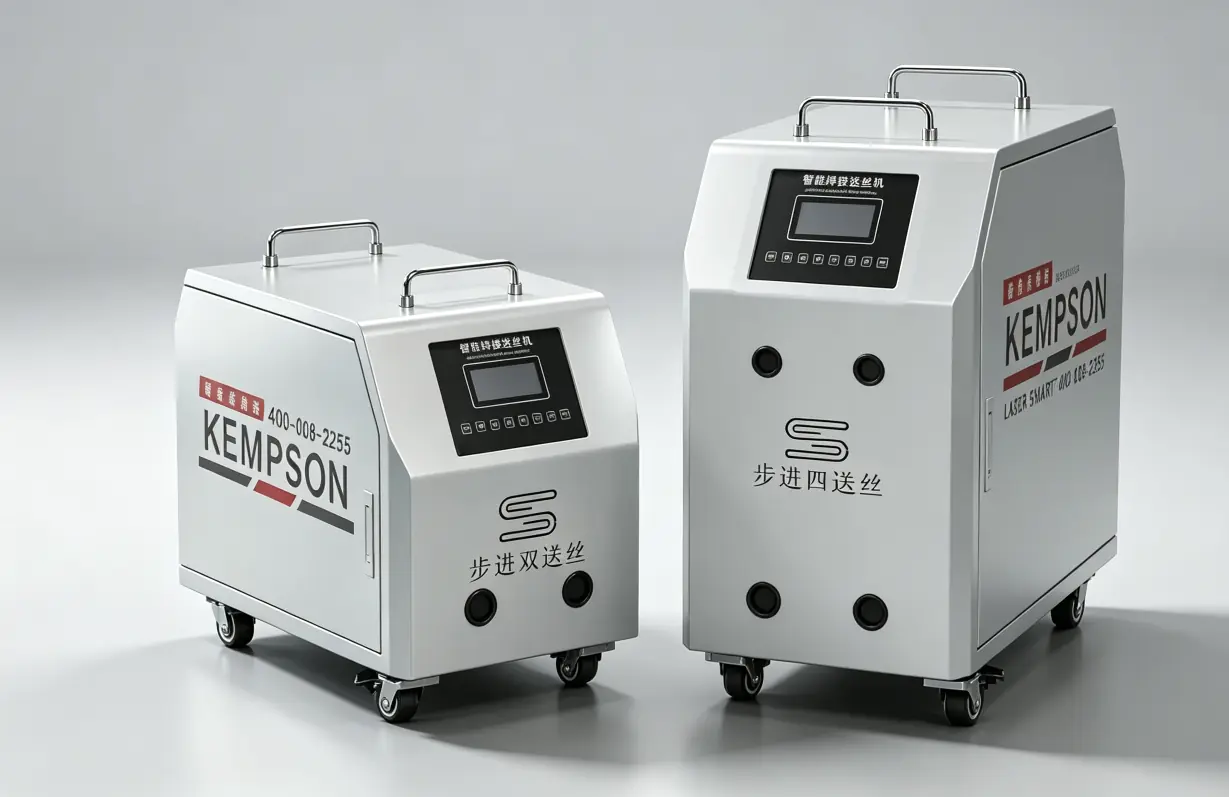
Этот интегрированный ручной лазерный сварочный аппарат для алюминия с воздушным охлаждением предназначен для выполнения гибких сварочных работ в мастерских, на открытом воздухе и в ограниченных рабочих зонах. Его компактная конструкция исключает необходимость во внешнем водяном чиллере, что делает его подходящим для обработки алюминиевых листов, металлических дверей и окон, а также для мелко- и среднесерийного производства. Для различных требований к сварке доступна автоматическая подача одной или двух проволок.

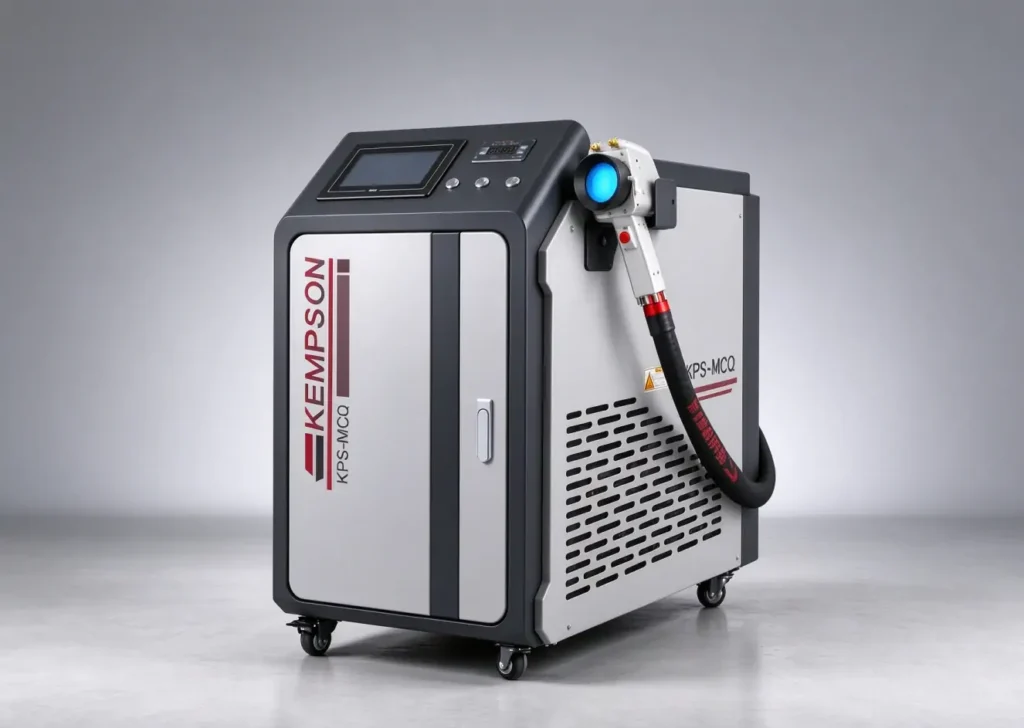
Этот портативный волоконно-оптический лазерный сварочный аппарат для алюминия объединяет лазерный источник, блок водяного охлаждения, устройство подачи проволоки и систему управления в компактном корпусе. Он подходит для сварки листового алюминия, где требуется стабильная производительность и непрерывная работа цеха. Лазерный сварочный аппарат для алюминия поддерживает одно- и двухпроводную сварку, позволяя операторам адаптировать конфигурацию присадочной проволоки к требованиям соединения и сварочного шва.
Этот аппарат для лазерной сварки алюминия предназначен для сварки средних и тонких листов и использует встроенную систему генерации газа для подачи защитного газа без использования обычных внешних газовых баллонов. Он поддерживает сварку алюминиевых сплавов в различных конфигурациях мощности и обеспечивает автоматическую подачу проволоки для различных ширин сварного шва и условий соединения. Система подходит для обработки алюминия, производства листового металла и сварочных работ в цехах.
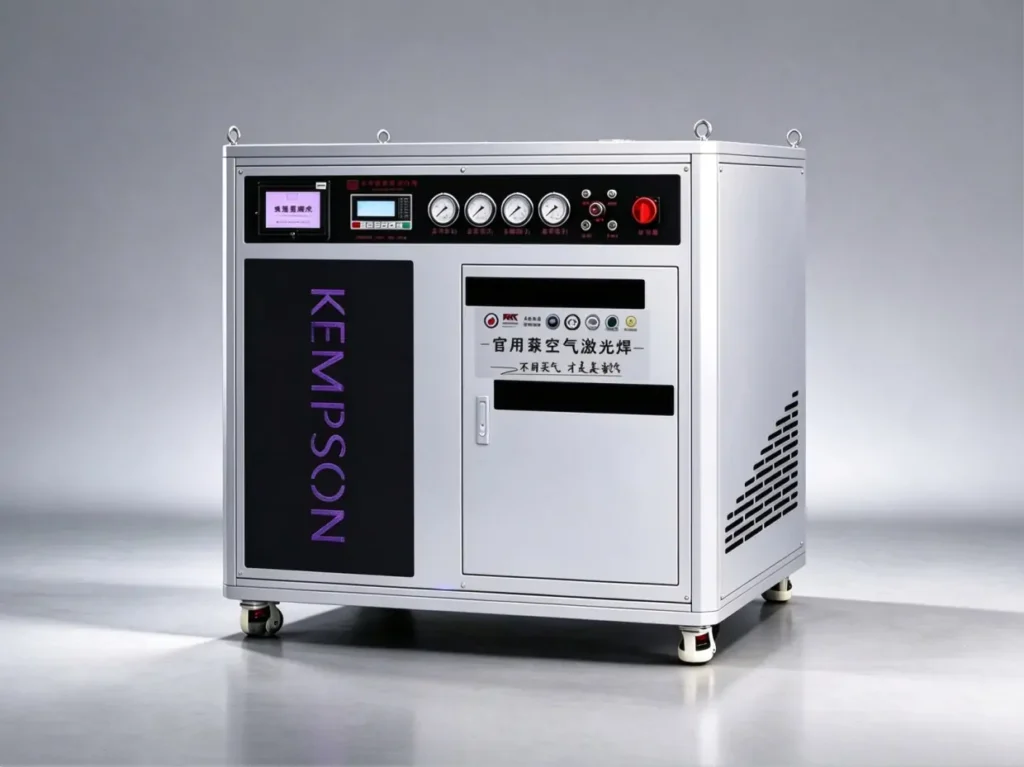

Ручной лазерный сварочный аппарат для алюминия с охлаждением хладагентом использует встроенную систему охлаждения, а не отдельный промышленный водоохладитель. Его компактная, мобильная конструкция подходит для перемещения по мастерской, сварки на месте и ремонтных работ с алюминиевыми листовыми компонентами, дверями, окнами и металлической фурнитурой. На странице продукта указан общий диапазон толщины свариваемых деталей, но толщина алюминиевого сплава для данной модели отдельно не указана.
Этот промышленный лазерный сварочный аппарат для алюминия предназначен для сварки листового алюминия средней и большой толщины, включая конструкционные элементы из алюминиевых сплавов и детали для тяжелых условий эксплуатации. Система водяного охлаждения обеспечивает длительные производственные циклы, а автоматическая подача проволоки позволяет использовать сварные швы различной ширины и с различными требованиями к присадочному материалу. Он подходит для производителей, обрабатывающих более толстые алюминиевые профили и заготовки больших размеров.
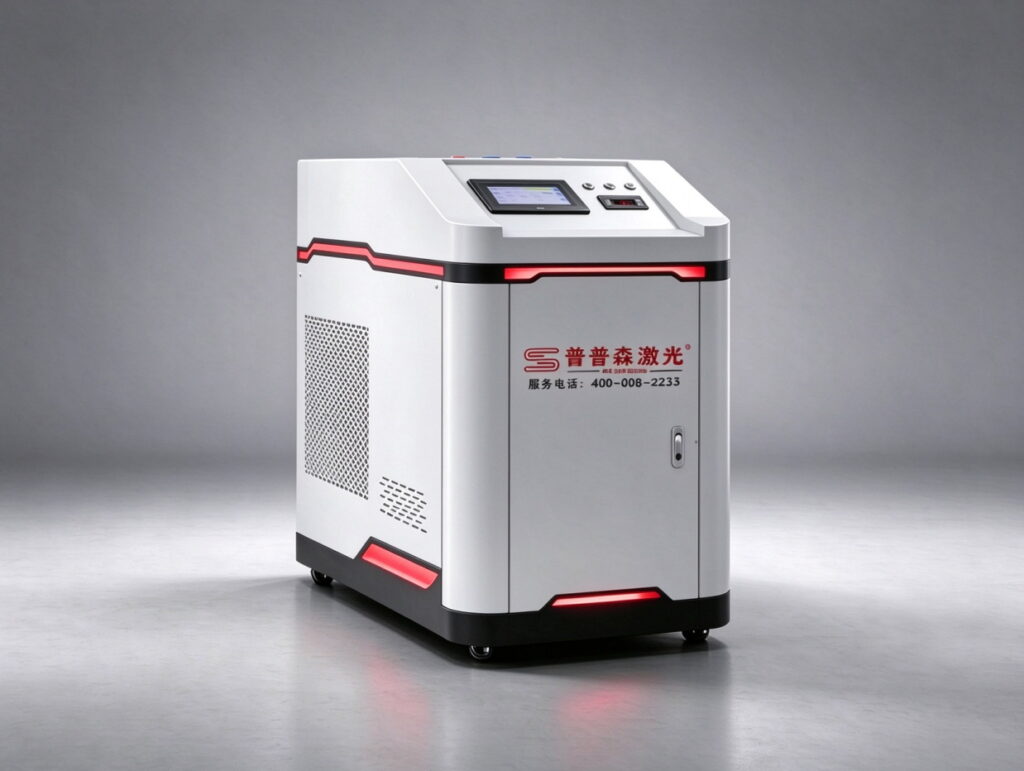
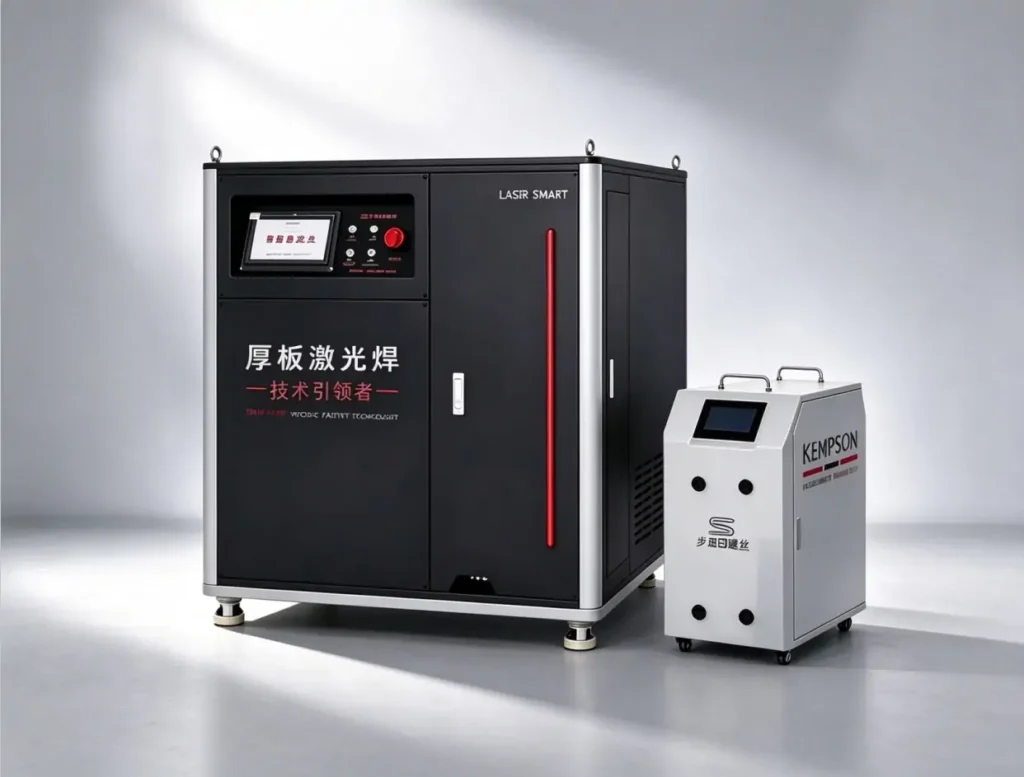
Сварочный аппарат KPS-ALW4000 мощностью 4000 Вт предназначен для высокоточной сварки толстых металлических деталей, включая компоненты из алюминиевых сплавов. Автоматическая система подачи проволоки поддерживает различные конфигурации проволоки, а встроенная система генерации газа обеспечивает подачу защитного газа для процесса сварки. Этот лазерный сварочный аппарат для алюминия подходит для изготовления тяжелых алюминиевых конструкций, конструкционных элементов и сложных промышленных сварочных работ.
Аппарат для лазерной сварки алюминия с центральным и внешним кольцевым лучом использует центральный луч и луч внешнего кольца для управления распределением энергии, проплавлением и поведением расплавленной ванны. Он предназначен для сварки средних и толстых деталей, включая алюминий, медь и другие металлические компоненты. В линейку продукции входят конфигурации мощностью 4000 Вт и 6000 Вт для промышленного применения, требующего более высокой мощности сварки и контролируемого теплового воздействия.
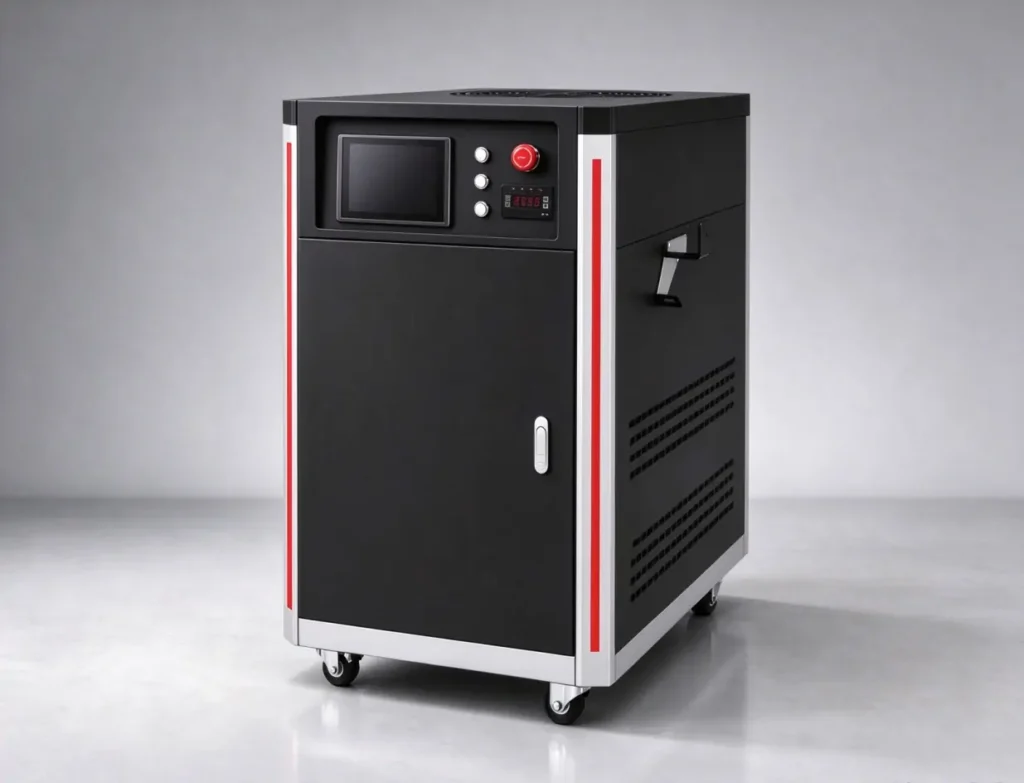
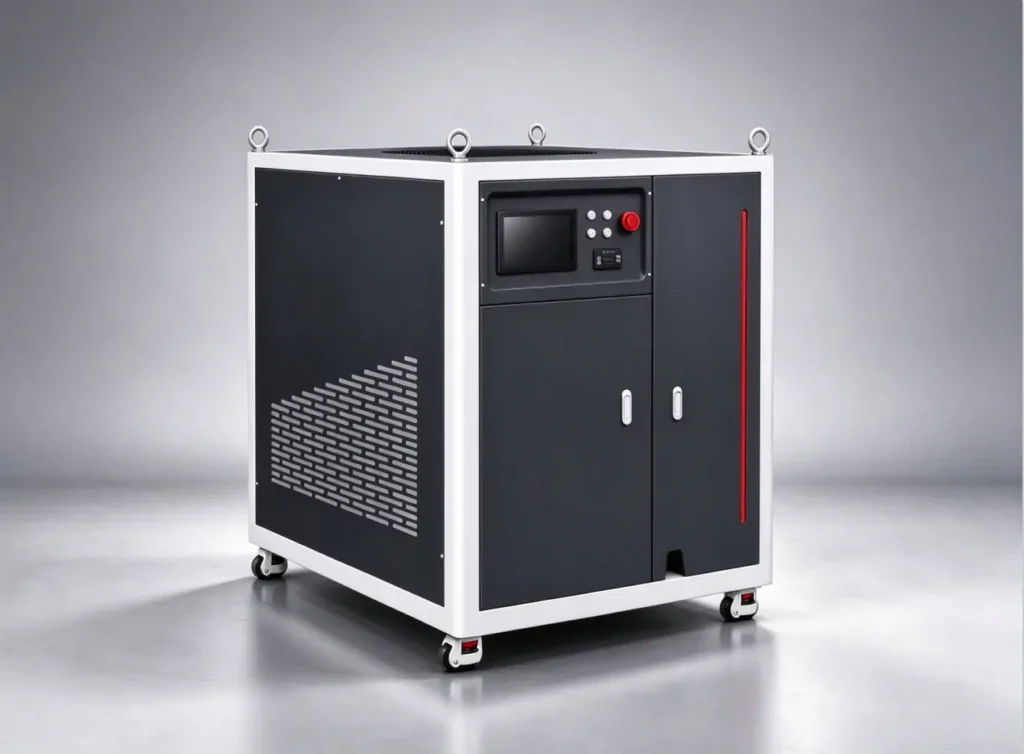
Этот двухлучевой лазерный сварочный аппарат для алюминия мощностью 6000 Вт предназначен для сварочных работ в условиях сильного магнитного поля, включая электролиз алюминия и обработку цветных металлов. Защита от электромагнитных помех и изоляция сигнала обеспечивают стабильность работы оборудования в этих промышленных условиях. Доступны различные варианты подачи проволоки для различных требований к сварным швам и присадочным материалам.
Станок для лазерной сварки алюминия с ЧПУ предназначен для повторяемой сварки алюминиевых компонентов в серийном производстве. Его программируемая система перемещения контролирует траекторию сварки и позиционирование, что делает его подходящим для металлических корпусов, автомобильных компонентов, алюминиевой фурнитуры и других деталей с постоянными требованиями к сварке. Станок для лазерной сварки алюминия может быть сконфигурирован с различными вариантами мощности лазера и внешним чиллером.
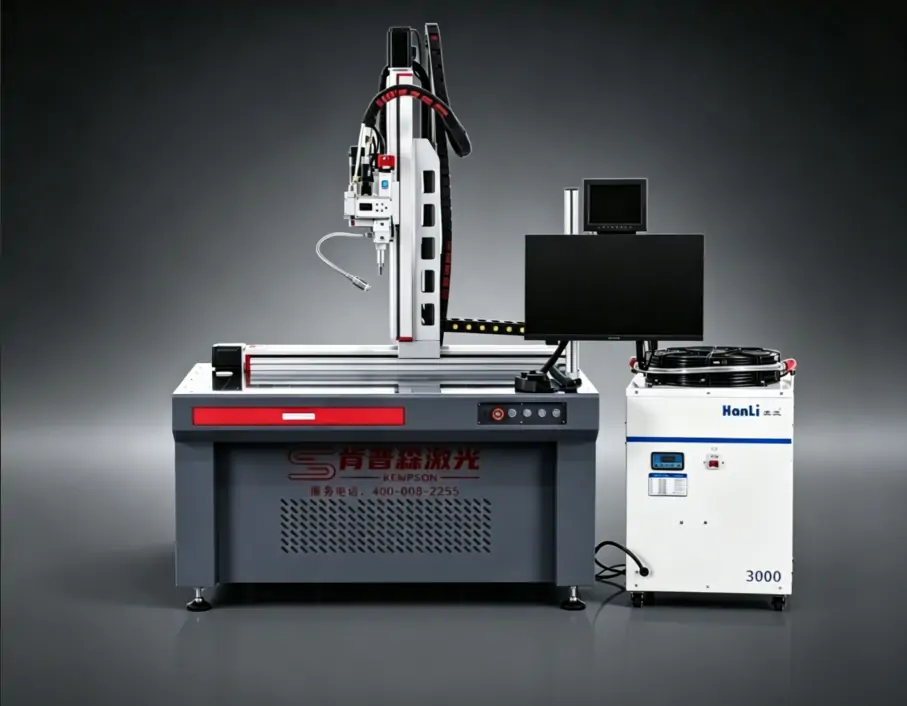
Аппараты для лазерной сварки алюминия KEMPSON предназначены для сварки алюминиевых листов, профилей и сварных деталей. Качество сварки зависит от марки сплава, толщины материала, геометрии соединения и конфигурации аппарата.
Алюминиевые сплавы для лазерной сварки
| Алюминиевый | Заготовки | Рекомендации по сварке | Статус теста |
|---|---|---|---|
| 5052 | Панели из листового металла, корпуса, алюминиевые крышки | Контролируйте подвод тепла и посадку; выбирайте присадочную проволоку в соответствии с требованиями к соединению. | Добавить проверенные тестовые данные |
| 6061 | Конструкционные профили, рамы, обработанные компоненты | Обратите внимание на подготовку швов, риск образования трещин и выбор наполнителя. | Добавить проверенные тестовые данные |
| Другие испытанные сплавы | Фактически протестированные компоненты | Укажите марку сплава и условия испытаний. | Перечислите только проверенные оценки. |
Алюминий марки 5052 широко используется в производстве листового металла и корпусов. Алюминий марки 6061 широко применяется для конструкционных профилей и обработанных деталей. Состав сплавов и характеристики сварки у них различаются, поэтому мощность лазера, скорость сварки, подготовка шва и выбор присадочного материала должны соответствовать конкретному материалу. Для выбора алюминиевого материала компания Union Alu предоставляет информацию о листовом и пластинчатом алюминии; перед сварочными испытаниями необходимо подтвердить марку сплава и состояние закалки обрабатываемых деталей.
Аппараты лазерной сварки алюминия KEMPSON могут быть сконфигурированы для различных геометрических форм алюминиевых соединений, включая стыковые, нахлесточные, угловые и торцевые соединения. Подходящая конфигурация сварки зависит от толщины материала, зазора в соединении, положения заготовки и требуемой глубины проплавления. Для соединений с жесткими требованиями к размерам или прочности рекомендуется проведение пробных испытаний.

Две алюминиевые заготовки соединяются кромками друг к другу. Типичные области применения включают сварку листов и профильные соединения. Ключевые параметры процесса включают зазор в соединении, выравнивание кромок и глубину проплавления.
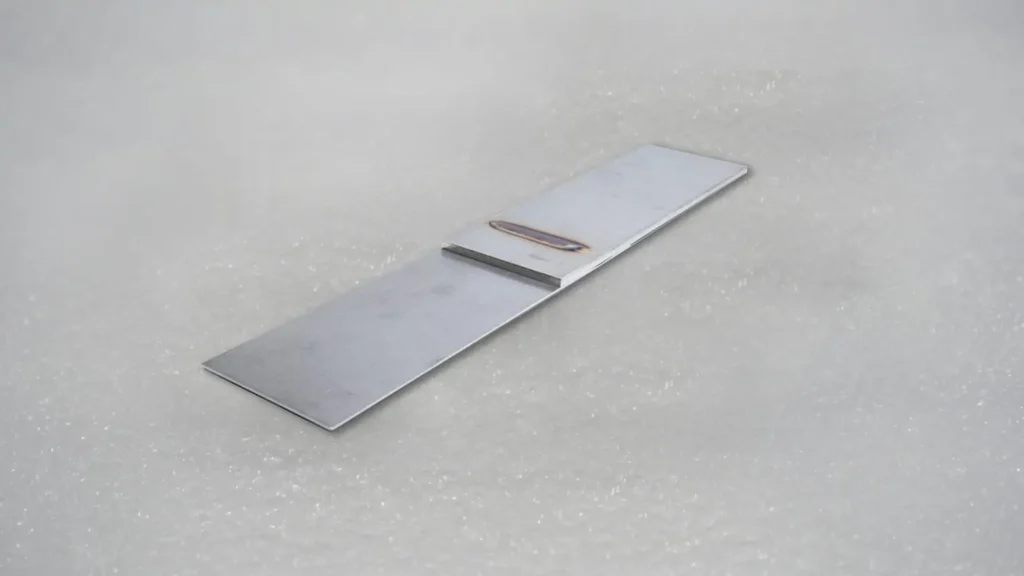
Две алюминиевые заготовки частично перекрывают друг друга. Такая конфигурация используется для тонколистового металла, корпусов и панельных конструкций. Контроль сварки сосредоточен на ширине перекрытия, положении сварного шва и степени сплавления двух листов.

Угловой шов соединяет заготовки под углом, обычно в Т-образных соединениях, рамах и опорных конструкциях. Ключевые контрольные точки включают размер катета шва, проплавление корня и целостность сварного шва.
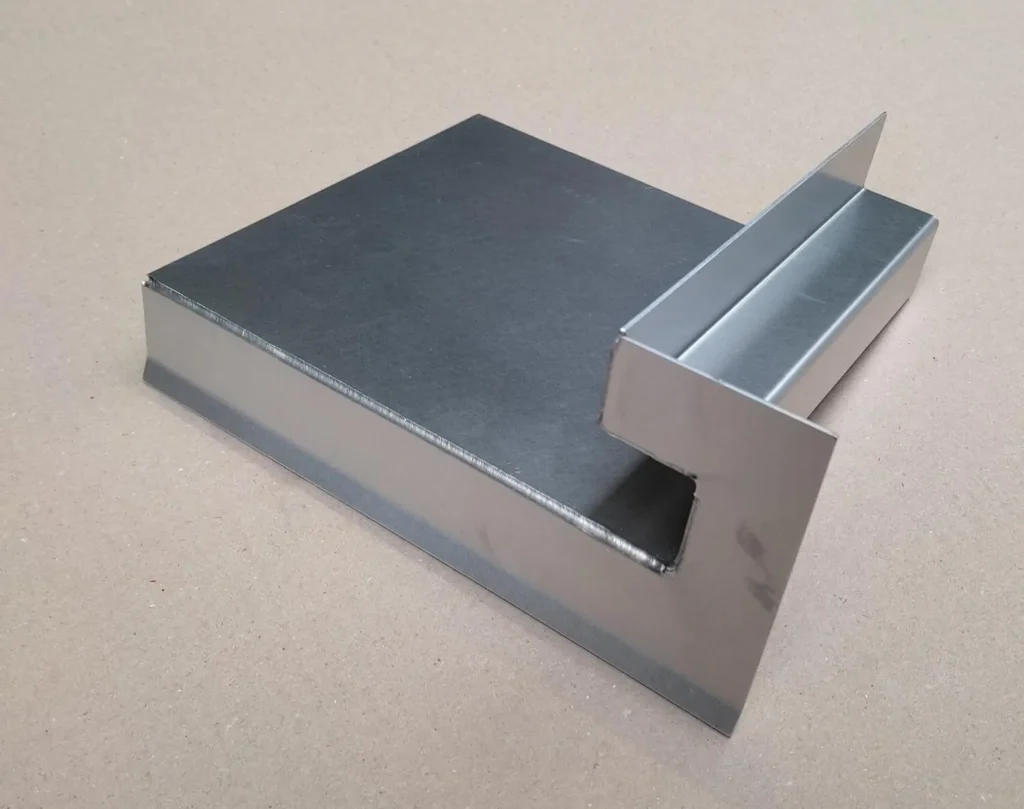
Две алюминиевые заготовки соединяются в углу, как это бывает в корпусах, кожухах и алюминиевых профильных конструкциях. Основные моменты, которые необходимо учитывать, — это подгонка углов, формирование сварного шва и тепловая деформация.
Автогенная сварка не использует присадочный материал и основана на плавлении основных металлов. Она подходит для соединений с контролируемой подгонкой и небольшим, равномерным зазором. Присадочная проволока используется, когда для соединения требуется дополнительный сварочный металл, перекрытие зазора или определенный профиль сварного шва.
Выбор присадочной проволоки зависит от алюминиевого сплава, геометрии соединения и механических требований. Сплав, диаметр и скорость подачи проволоки следует указывать в соответствии с процедурой сварки и результатами испытаний. На некоторых аппаратах для лазерной сварки алюминия KEMPSON доступны конфигурации с одной или несколькими проволоками.
| Информация о тестировании | Записанные данные |
|---|---|
| Материал | Алюминиевые пластины |
| Толщина | 5 мм |
| Мощность лазера | 3000 Вт |
| Тип соединения | Стыковое соединение |
| Метод сварки | Присадочная проволока |
| Присадочная проволока | 1.2 мм |
| Защитный газ | Азот |
| Результат | Чистый сварной шов без видимых изменений цвета. |
Аппараты для лазерной сварки алюминия KEMPSON доступны с различными системами охлаждения, податчиками проволоки, конфигурациями защитного газа и системами управления сваркой. Конфигурация зависит от модели и мощности лазера. Выбирайте оборудование в соответствии с толщиной материала, рабочим циклом сварки, конструкцией соединения и производственными требованиями.
Компания KEMPSON предлагает аппараты для лазерной сварки алюминия с воздушным, водяным и хладагентным охлаждением. Конфигурация системы охлаждения зависит от модели, а не только от мощности лазера.
| Система охлаждения | Подходящие модели | Конфигурация |
|---|---|---|
| С воздушным охлаждением | Встроенные портативные модели, включая версии мощностью 1500 Вт и 2000 Вт. | Встроенное воздушное охлаждение; внешний водоохладитель не требуется. |
| С водяным охлаждением | Портативная модель мощностью 1500 Вт; промышленные модели мощностью 3000 Вт и 4000 Вт. | Система водяного охлаждения с чиллером для отвода тепла и обеспечения непрерывной работы. |
| Охлаждаемый хладагентом | Ручные модели мощностью 1500 Вт и 2000 Вт. | Встроенная система прямого охлаждения хладагентом; внешний водоохладитель не требуется. |
В системах подачи проволоки KEMPSON доступны однопроводные, двухпроводные, трехпроводные и четырехпроводные варианты. Доступная конфигурация зависит от сварочного аппарата для лазерной сварки алюминия и подающего устройства.
| Конфигурация подачи проволоки | Подходящие модели | Опубликованные технические характеристики |
|---|---|---|
| Один провод | Портативные и промышленные ручные модели | 0.8–1.6 мм на портативной модели мощностью 1500 Вт |
| Двойной провод | Портативные и ручные модели | Переключение режимов однопроводного/двухпроводного подключения на портативной модели мощностью 1500 Вт с водяным охлаждением. |
| Тройной провод | Газогенераторная модель мощностью 1500–3000 Вт; промышленная модель мощностью 3000 Вт/4000 Вт; модель мощностью 4000 Вт. | Поддерживается указанными конфигурациями многоприводных подающих устройств. |
| Четыре провода | Модели с кольцевым сердечником и антимагнитные модели мощностью 6000 Вт | Четырехпроводная схема питания |
Для портативного лазерного сварочного аппарата для алюминия мощностью 1500 Вт с водяным охлаждением указан диаметр проволоки Φ0.8–1.6 мм. Для промышленного лазерного сварочного аппарата для алюминия мощностью 3000/4000 Вт с водяным охлаждением указан диаметр проволоки Φ0.8–2.0 мм. Для других лазерных сварочных аппаратов для алюминия необходимо уточнить применимый диаметр проволоки и конфигурацию подающего устройства.
Выбор присадочной проволоки зависит от алюминиевого сплава, толщины основного материала, зазора в соединении и требуемого профиля сварного шва. Состав сплава проволоки, диаметр и параметры подачи следует подтвердить с помощью сварочных испытаний.
В зависимости от конфигурации, в аппаратах для лазерной сварки алюминия KEMPSON используются различные схемы подачи газа.
| Конфигурация газоснабжения | Подходящие модели | Газовое оборудование |
|---|---|---|
| Внешнее газоснабжение | Обычные ручные и модели с водяным охлаждением | Защитный газ подается через внешний источник газа. |
| Встроенная система генерации газа | Лазерный сварочный аппарат мощностью 1500–3000 Вт с функцией генерации газа; модель 4000 Вт. | Встроенная система генерации инертного газа; для описанной конфигурации не требуется подключение внешнего газового баллона. |
Аппарат для лазерной сварки алюминия мощностью 1500–3000 Вт с газогенерирующей системой производит газовую смесь из 99.99% аргона и азота. Аппарат для лазерной сварки алюминия мощностью 4000 Вт также имеет встроенную систему генерации инертного газа высокой чистоты. Эти конфигурации не следует рассматривать как стандартные для всего модельного ряда.
Аппараты для лазерной сварки алюминия KEMPSON обеспечивают управление параметрами в соответствии с системой управления и конфигурацией подающего устройства.
| Параметр управления | Детали конфигурации |
|---|---|
| Мощность лазера | Ассортимент продукции мощностью от 1500 Вт до 6000 Вт; варианты мощности различаются в зависимости от модели. |
| Режим сварки | Для моделей платформ ЧПУ указаны непрерывный и импульсный режимы работы. |
| Скорость сварки | Платформа с ЧПУ: скорость до 100 мм/с, в зависимости от материала. |
| Подача проволоки | В зависимости от модели возможны однопроводные, двухпроводные, трехпроводные или четырехпроводные конфигурации. |
| Точность позиционирования | Платформа ЧПУ: ±0.02 мм; в некоторых комплектациях мощностью 2000 Вт точность составляет ±0.015 мм. |
| Ширина качания | Подтвердите соответствие сварочной головке и системе управления. |
Станок для лазерной сварки алюминия с ЧПУ поддерживает опциональное 4-осевое или 5-осевое управление, настраиваемые размеры рабочего стола и многоосевое перемещение.
Аппараты для лазерной сварки алюминия KEMPSON используются для соединения алюминиевых листов, профилей и изготовленных компонентов. Области применения включают конструкции аккумуляторных батарей, алюминиевые рамы, корпуса оборудования и промышленные узлы.
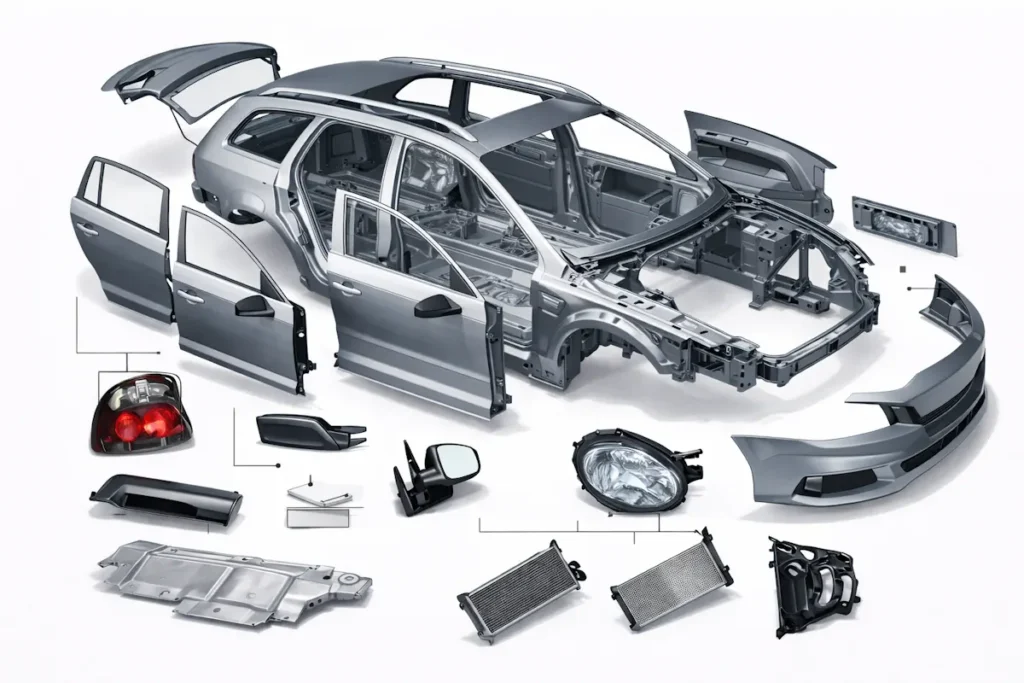
Изготавливаемые изделия: алюминиевые лотки для аккумуляторных батарей, корпуса для аккумуляторных батарей, автомобильные конструкционные детали и легкие компоненты.
Лазерная сварка используется для соединения секций корпусов аккумуляторных батарей, панелей лотков и алюминиевых конструкционных элементов. Подгонка сварного шва и глубина провара требуют особого внимания, особенно на тонкостенных участках.
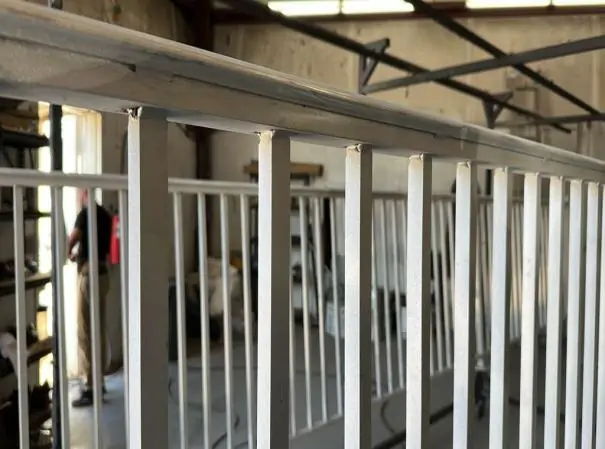
Заготовки: алюминиевые оконные рамы, профили экструзии, элементы навесных фасадов и промышленные каркасы.
Области применения включают соединения профилей друг с другом, углы каркаса и конструкционные соединения. Наиболее распространены стыковые, угловые и торцевые соединения.
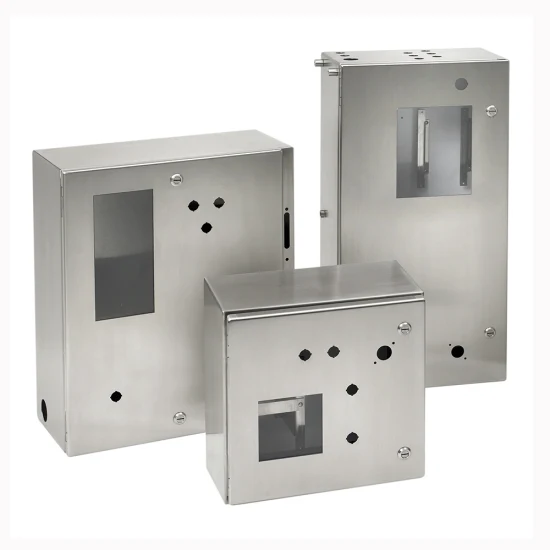
Обрабатываемые детали: алюминиевые корпуса, электрические шкафы, радиаторы и кожухи для оборудования.
Лазерная сварка подходит для стыков корпусов, соединений панелей и изготовления корпусов. Ключевыми факторами, влияющими на качество сварного шва, являются точность размеров и тепловая деформация.

Заготовки: алюминиевые рамы машин, компоненты оборудования, кронштейны и конструктивные узлы.
Области применения включают изготовление каркасов, опорных кронштейнов и алюминиевых конструкций оборудования. Мощность лазера, конструкция соединения и выбор присадочной проволоки должны соответствовать толщине материала и требованиям к сборке.

Компания по изготовлению металлоконструкций из Южной Каролины, США, выбрала ручной лазерный сварочный аппарат KEMPSON мощностью 2000 Вт с водяным охлаждением для сварки алюминия, предназначенный для изготовления алюминиевых заборов, перил, дверных и оконных конструкций. Мастерской требовались более ровные сварные швы и меньше шлифовки при работе как с алюминиевыми профилями, так и с углеродистой сталью.
После ввода станка в производство заказчик сообщил об улучшении эффективности сварки на 35–40% и сокращении объема работ по постобработке примерно на 30%. Эти цифры отражают опыт заказчика в рамках данного проекта; результаты зависят от материала, конструкции соединения, настроек и производственного процесса.
Компания KEMPSON является производителем и поставщиком аппаратов для лазерной сварки алюминия с мощностью от 1500 Вт до 6000 Вт. Наш ассортимент включает в себя ручные аппараты для лазерной сварки алюминия, мощные системы и автоматические сварочные аппараты с ЧПУ для алюминиевых листов, профилей и сварных деталей. Мы предлагаем подбор и индивидуальную настройку оборудования в соответствии со спецификациями заготовки и производственными требованиями.
Обладая опытом экспортной деятельности, командой инженеров и производственными мощностями, компания KEMPSON предоставляет услуги по тестированию оборудования, контролю качества и сертификации соответствующей продукции. Зарубежная поддержка включает в себя консультации по установке, обучение операторов, техническую помощь и послепродажное обслуживание.
Отправьте нам марку алюминия, толщину материала, конструкцию соединения и производственные требования. Наша команда порекомендует подходящую конфигурацию и предоставит ценовое предложение. Свяжитесь с компанией KEMPSON , чтобы обсудить ваш проект и организовать сварочный тест. Используйте выбранную вами сварочную головку и присадочную проволоку.

Да. Лазерная сварка позволяет соединять алюминиевые сплавы, такие как 5052 и 6061, если оборудование и процедура соответствуют материалу и типу соединения. Марка сплава и состояние присадки влияют на риск образования трещин и конечные свойства соединения. Для сплава 6061 необходимо оценить свойства зоны термического воздействия, а также внешний вид сварного шва. Перед утверждением производственного процесса необходимо подтвердить выбор присадочного материала, глубину проплавления и необходимые результаты контроля на репрезентативных образцах.
Сначала укажите требуемую мощность сварки, затем выберите мощность на основе испытаний. Диапазон мощности, описанный компанией KEMPSON, составляет от 1500 Вт до 6000 Вт, но универсального коэффициента пересчета мощности в толщину не существует. Важны сплав, тип соединения, посадка, конфигурация сварочного луча, скорость перемещения и стратегия сварки. Укажите, требуется ли полное проплавление, глубина проплавления или размер углового шва. Ширина сварочного шва не должна использоваться в качестве показателя толщины листа.
Выбор оптимального процесса зависит от обрабатываемой детали и условий производства. Лазерная сварка подходит для контролируемой подгонки и получения повторяемых швов. TIG-сварка обеспечивает точный ручной контроль, в то время как MIG-сварка может подойти для соединений, требующих значительного нанесения присадочного материала. Сравните время цикла, результаты контроля, деформацию, требования к оператору и общую стоимость на одной и той же репрезентативной детали. Заявление об общей скорости или стоимости не может определить лучший процесс для вашего применения.
Обычно используется аргон, тогда как для отдельных процедур может быть рассмотрен гелий или подходящие смеси. Выберите состав, качество, расход и подачу газа в зависимости от сплава, лазерной установки и соединения. Поддерживайте подачу газа в сухом состоянии и проверяйте наличие утечек или нарушения защитного экрана. Если в аппарате используется азот или встроенная система генерации газа, запросите данные испытаний, специфичные для алюминия, и подтвердите спецификацию газа, а не предполагайте, что она подходит для всех сплавов.
Некоторые соединения можно сваривать без присадочного материала, если обеспечена точность подгонки и соответствие сплава требованиям. Присадочная проволока может потребоваться для перекрытия зазоров, размеров валика или в соответствии с металлургическими требованиями. При разработке технологической процедуры необходимо определить сплав проволоки, диаметр и параметры подачи. Правильный выбор зависит от основного сплава, геометрии соединения и требуемых свойств; качество сварки не определяется только использованием одно- или многопроволочного оборудования.
Начните с чистых, сухих деталей и присадочной проволоки, обеспечения стабильной посадки и надежной газовой защиты. Пористость может быть связана с загрязнением, влагой или поведением сварочной ванны; для образования трещин необходимо оценить химический состав сплава, присадочный материал, условия сварки и технологический процесс. Регистрируйте настройки и систематически изменяйте параметры. Используйте согласованный метод контроля для подтверждения улучшения, поскольку гладкая поверхность не доказывает отсутствие внутренних дефектов.
Для различных деталей и изменяющихся траекторий сварки, когда операторы могут поддерживать необходимую стабильность, выбирайте ручное оборудование. Для повторяющихся траекторий, контролируемых приспособлений и серийного производства рассмотрите возможность использования ЧПУ-сварки. Сравните требования к доступу, вариативности деталей, времени загрузки, персоналу и контролю качества. В обоих случаях необходимы соответствующие средства обеспечения лазерной безопасности. Подтвердите наличие системы охлаждения, рабочей зоны и необходимых коммуникаций для выбранной конфигурации.
Цена зависит от мощности лазера, источника, сварочной головки, системы охлаждения, устройства подачи проволоки, автоматизации, оснастки и средств безопасности. Стоимость доставки, установки, обучения и сервисного обслуживания также может повлиять на ценообразование. Для получения точной цены отправьте информацию о сплаве, толщине, чертеже соединения, целевом объеме производства и требованиях к контролю качества. Сравните включенное в стоимость оборудование и эксплуатационные расходы с закупочной ценой; запросите образцы результатов, соответствующие вашим деталям.
Вам нужен аппарат для лазерной сварки алюминия для ваших деталей? Отправьте чертеж сплава, толщины и типа соединения, чтобы обсудить конфигурацию и организовать показательный сварочный тест.
Правильный выбор присадочной проволоки для лазерной сварки алюминия влияет на прочность сварного шва, сопротивление растрескиванию и качество поверхности. В этом руководстве объясняется, как выбрать присадочную проволоку в зависимости от типа алюминиевого сплава, толщины материала, конструкции соединения и требований к сварке. В нем сравниваются распространенные присадочные сплавы, включая 4043, 5356, 5183 и 4047, и даются практические рекомендации по выбору диаметра проволоки.
Лазерная сварка алюминия с использованием волоконного лазера обеспечивает высокую скорость сварки, низкий подвод тепла и точный контроль качества сварного шва, однако высокая отражательная способность алюминия, его теплопроводность и чувствительность к пористости и растрескиванию делают этот процесс более сложным. В данном руководстве рассматриваются основные проблемы лазерной сварки алюминия с использованием волоконного лазера и практические решения для обеспечения стабильного качества сварного шва.
Толщина свариваемого алюминия лазером зависит от мощности лазера, типа алюминиевого сплава, конструкции соединения и параметров сварки. В этом руководстве описаны рекомендуемые диапазоны толщины свариваемого алюминия для лазерных сварочных аппаратов мощностью от 1000 до 6000 Вт, а также рекомендации по выбору подходящего аппарата для сварки алюминия.
Способ сварки алюминия зависит от типа материала, толщины и производственных требований. В этом руководстве описаны методы сварки TIG, MIG и лазерной сварки, ключевые параметры сварки, выбор присадочной проволоки, защитный газ, распространенные дефекты и то, как лазерная сварка улучшает качество сварки алюминия.