Содержание
Введение
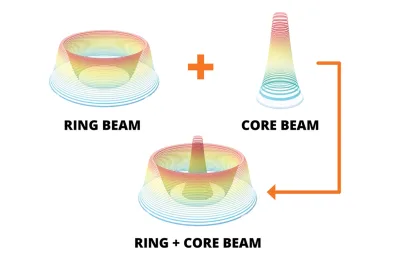
Лазерная сварка с кольцевым сердечником — это технология двухлучевой лазерной сварки, использующая специально разработанную оптическую систему для генерации центрального лазерного луча и окружающего его кольцевого луча. Центральный луч фокусируется на формировании сквозного отверстия и глубоком проплавлении, а кольцевой луч обеспечивает предварительный нагрев и контроль расплавленной ванны вокруг зоны сварки. Эта структура луча разработана для сварки толстых листов, обработки алюминия и меди, а также для тяжелой промышленной металлообработки.
В данной статье объясняется принцип работы лазерной сварки сердечника и кольца, включая функции центрального и кольцевого лучей, отличия от однолучевой лазерной сварки, характеристики сварки, применимые материалы и области промышленного применения. Информация основана на знаниях о процессе лазерной сварки и данных испытаний оборудования, что помогает читателям понять эту технологию и условия ее применения.
Что такое лазерная сварка сердечника кольца?
Лазерная сварка кольцевого сердечника — это комбинированный процесс лазерной сварки, использующий два соосных распределения энергии: центральный лазерный луч и кольцевой лазерный луч. Технология сочетает в себе глубокое проплавление и контроль распределения тепла с помощью специально разработанной оптической системы, обеспечивая метод сварки толстых металлических компонентов и сложных промышленных применений.
Центральный луч фокусируется на глубине проплавления сварного шва, а кольцевой луч работает по периметру зоны сварки, контролируя подвод тепла и стабильность расплавленной ванны. Он применяется при сварке углеродистой стали, нержавеющей стали, алюминия, меди и других металлов, где требуется высокое качество сварного шва и стабильность процесса.
Как это работает?
Лазерная сварка сердечника и кольца использует один специально разработанный лазерный источник со специальной оптической структурой для генерации двух коаксиальных лучей: центрального луча и кольцевого луча. Оба луча исходят из одного и того же волоконного источника. Соотношение мощности сердечника и кольца может регулироваться в зависимости от типа материала, толщины и условий сварки.
Центральный луч: глубокое проникновение
Центральный луч обеспечивает высокую плотность энергии в фокусной точке и формирует стабильную сварочную сквозную яму. Он контролирует глубину проплавления сварного шва и обеспечивает возможность глубокой сварки толстых пластин и материалов с высокой теплопроводностью, таких как медь.
Кольцевой пучок: предварительный нагрев и контроль расплавленной ванны.
Кольцевой луч нагревает окружающую зону сварки во время работы. Он уменьшает разницу температур вокруг сварочной ванны, регулирует поведение расплавленной ванны и увеличивает время для выхода газов и примесей до затвердевания. Этот процесс уменьшает разбрызгивание и пористость во время сварки.
Коаксиальный двухлучевой выход от одного лазерного источника
Лазерная сварка кольцевых сварных швов использует один специализированный лазерный источник вместо двух независимых лазерных систем. Специальная оптическая структура разделяет выходной луч на центральный и кольцевой лучи. Коаксиальная конструкция луча позволяет независимо регулировать мощность между двумя лучами для различных материалов, толщин и параметров сварки.
Лазерная сварка сердечника против однолучевой лазерной сварки
Лазерная сварка с кольцевым сердечником изменяет традиционное распределение энергии одного луча, комбинируя центральный луч и окружающий его кольцевой луч. Центральный луч фокусируется на проплавлении, а кольцевой луч контролирует распределение тепла вокруг зоны сварки. Такая структура луча обеспечивает иные характеристики процесса для толстых пластин и материалов с высокой отражательной способностью по сравнению с однолучевой лазерной сваркой.
| Сравнение | Однолучевая лазерная сварка | Лазерная сварка сердечника кольца |
|---|---|---|
| Распределение энергии | Одногауссово распределение энергии с концентрированным подводом тепла | Коаксиальное распределение центрального и кольцевого пучка с регулируемым коэффициентом мощности. |
| Стабильность замочной скважины | Колебания толщины сквозного отверстия могут возникать при сварке под высоким давлением, особенно при сварке алюминиевых сплавов. | Кольцевая балка обеспечивает стабильный подвод тепла вокруг замочной скважины и повышает стабильность процесса. |
| Брызги и пористость | Нестабильность расплавленного тела может привести к увеличению разбрызгивания и образованию пор. | Предварительный нагрев кольцевым пучком улучшает контроль расплавленной ванны и снижает количество дефектов сварки. |
| Проникновение и ширина сварного шва | Ограниченное распределение тепла в некоторых областях применения толстых пластин. | Распределение энергии в виде сердечника обеспечивает более широкое тепловое покрытие и возможность более глубокой сварки. |
| Материалы с высокой отражательной способностью | Сварка меди и алюминия может быть чувствительна к отражению света и нестабильному плавлению. | Предварительный нагрев кольцевым пучком улучшает поглощение энергии при сварке материалов с высокой отражательной способностью. |
| Формирование сварного шва | Качество и однородность поверхности в значительной степени зависят от параметров процесса. | Более стабильное поведение расплавленной ванны обеспечивает единообразный внешний вид сварного шва. |
Лазерная сварка с сердечником подходит для сварки толстых металлов, алюминия, меди и в тех случаях, когда требуется стабильное качество сварного шва. Однолучевая лазерная сварка остается распространенным выбором для стандартных сварочных работ, где необходимы более простые технологические процессы.
Преимущества
- Стабильность сварки толстых листов: кольцевой луч расширяет отверстие сварочной ванны и повышает стабильность сварочной ванны при сварке высокой мощности. Система лазерной сварки с кольцевым сердечником мощностью 6000 Вт позволяет сваривать углеродистую сталь толщиной до 14 мм, нержавеющую сталь толщиной до 12 мм и алюминий/медь толщиной до 10 мм. Регулируемое распределение мощности кольцевого сердечника обеспечивает большую гибкость процесса.
- Контроль дефектов сварки: Кольцевая балка стабилизирует сварочную ванну и расплавленную ванну во время сварки с глубоким проплавлением. Она уменьшает распространенные дефекты, такие как разбрызгивание металла, пористость и неполное сплавление. Результаты испытаний показывают снижение разбрызгивания более чем на 70% и снижение пористости на 70–97% в зависимости от материала и параметров.
- Улучшенная точность зазоров: по сравнению с однолучевой сваркой, лазерная сварка сердечника обеспечивает более широкую зону распределения тепла. Она позволяет обрабатывать зазоры при сборке от 0.1 до 0.3 мм и снижает чувствительность к точности позиционирования соединения.
- Снижение деформации при сварке: Кольцевая балка уравновешивает подвод тепла вокруг зоны сварки. Зона термического воздействия может быть уменьшена на 25-35%, а деформация при сварке — примерно на 40%.
- Сварка материалов с высокой отражательной способностью: кольцевой луч предварительно нагревает поверхность материала и повышает стабильность поглощения энергии при сварке алюминия и меди. Центральный луч обеспечивает сохранение прочности сварного шва для металлов с высокой отражательной способностью.
С какими материалами может работать лазерная сварка сердечниковых колец?
Лазерная сварка сердечника подходит для углеродистой стали, нержавеющей стали, алюминиевых сплавов, меди и других металлических материалов, используемых в промышленной сварке.
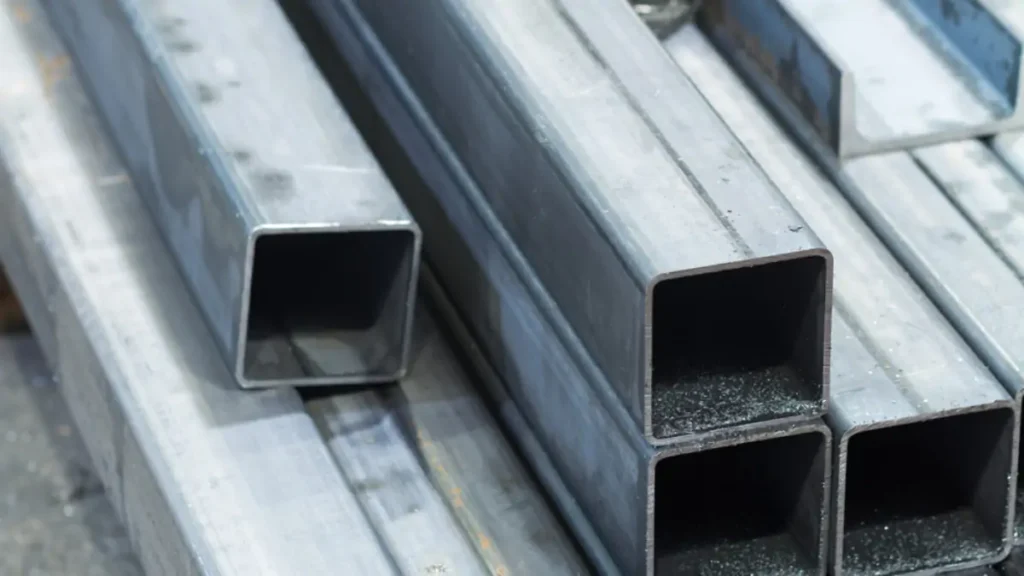
Углеродистая сталь
- Толщина сварного шва: до 14 мм
- Области применения: Тяжелая техника, стальные конструкции, промышленное оборудование.
Нержавеющая сталь
- Толщина сварного шва: до 12 мм
- Области применения: сосуды под давлением, изготовление оборудования, конструкционные элементы.
Алюминиевый сплав и медь
- Толщина сварного шва: до 10 мм
- Области применения: энергетическое оборудование, высокоотражающие металлические компоненты.
Лазерная сварка сердечниковых колец применяется в таких отраслях, как машиностроение, стальные конструкции, сосуды под давлением и энергетическое оборудование, где требуется сварка толстых металлических деталей и стабильное качество сварного шва.
В каких отраслях промышленности используется лазерная сварка сердечниковых колец?
Лазерная сварка сердечниковых колец применяется в отраслях промышленности, требующих сварки толстых металлических деталей, стабильного качества сварного шва и контролируемого подвода тепла. Типичные области применения включают в себя тяжелое машиностроение, энергетическое оборудование, судостроение и компоненты, работающие под давлением.
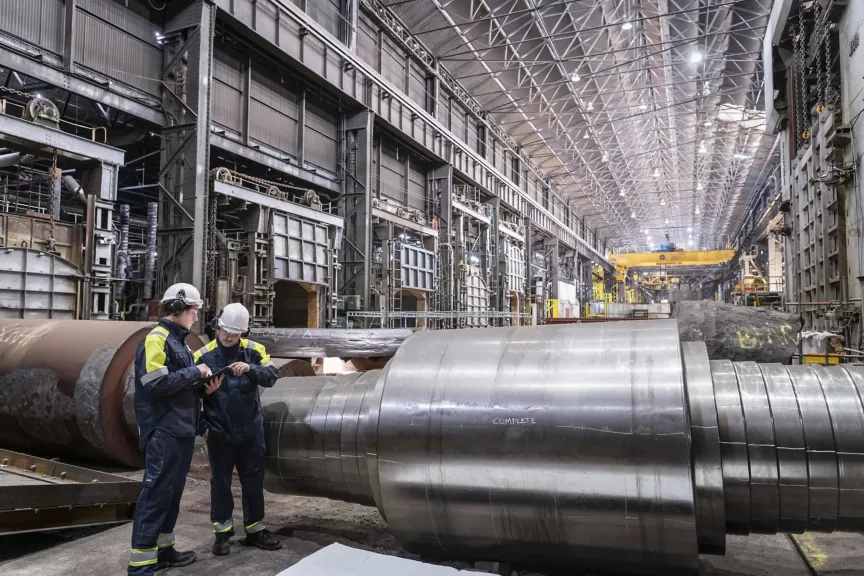
Изготовление тяжелой стали
Области применения: стальные конструкции, рамы машин, компоненты тяжелого оборудования.
Лазерная сварка сердечника обеспечивает стабильное проплавление толстых стальных деталей, используемых в промышленном производстве.
Новое энергетическое оборудование
Области применения: конструкции аккумуляторных батарей, оборудование для хранения энергии.
Контролируемое распределение луча обеспечивает сварку металлических компонентов, требующих стабильного качества сварного шва.
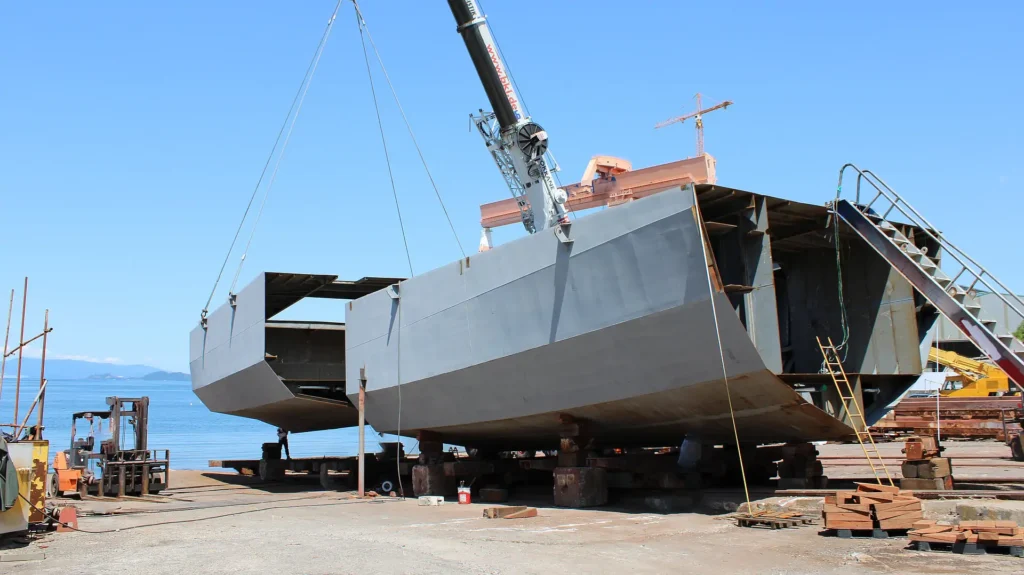
Судостроение и оффшорное оборудование
Области применения: Толстостенные металлические компоненты, конструкционные детали.
Данная технология подходит для крупных металлических конструкций, где требуется большая глубина проплавления и стабильность сварного шва.
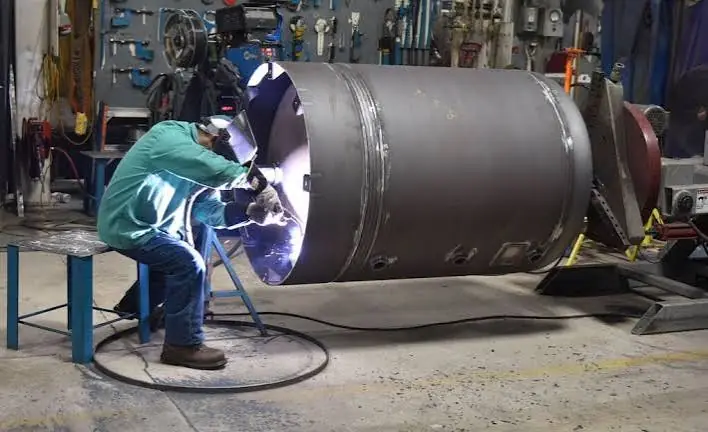
оборудование под давлением
Области применения: компоненты сосудов под давлением, сварные швы, требующие контроля качества.
Стабильный контроль расплавленной ванны и снижение количества дефектов позволяют использовать сварные швы в областях применения со строгими требованиями к качеству сварных швов.
Типы аппаратов для лазерной сварки сердечниковых колец
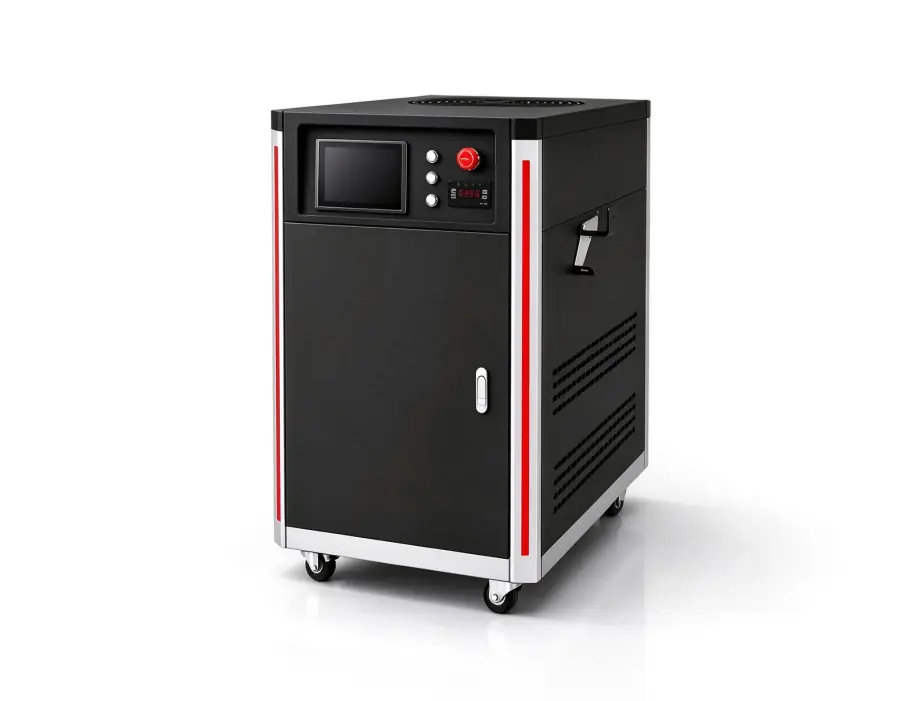
Антимагнитный лазерный сварочный аппарат мощностью 6000 Вт
Аппарат лазерной сварки мощностью 6000 Вт с антимагнитной защитой предназначен для лазерной сварки в условиях сильного магнитного поля. Он включает в себя технологии защиты от электромагнитных помех и изоляции сигнала для снижения электромагнитных помех во время работы. Аппарат подходит для предприятий по электролизу алюминия, обработки цветных металлов, производства тяжелого оборудования и сварки толстых металлических деталей.
- Мощность лазера: 6000 Вт
- Тип балки: двухбалочная балка с сердечником и кольцом.
- Система защиты от помех: фильтрация электромагнитных помех + изоляция сигнала.
- Подача проволоки: одножильная / двухжильная / трёхжильная / четырёхжильная
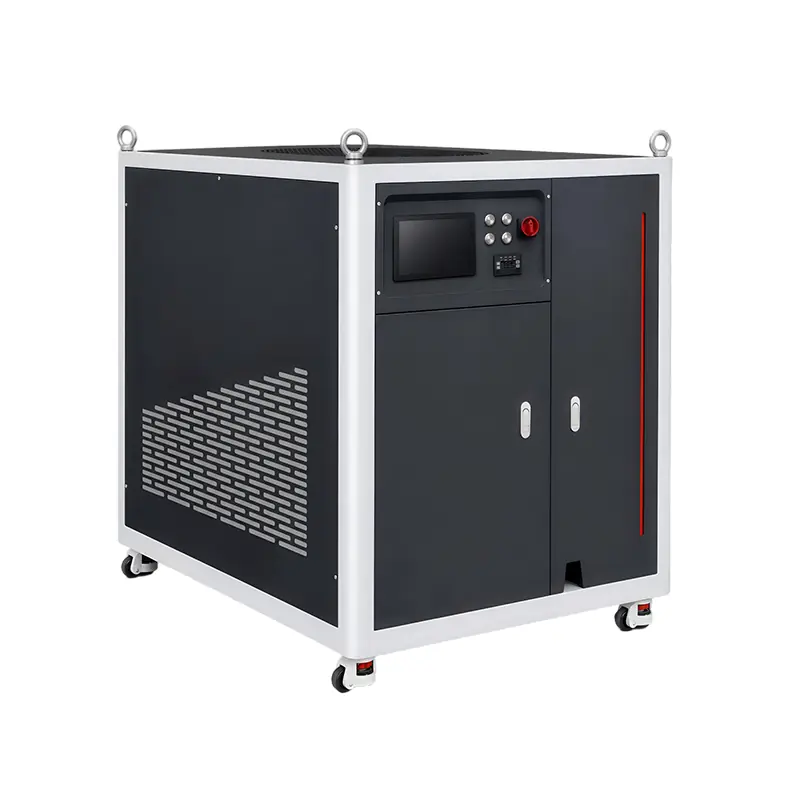
Аппарат для лазерной сварки сердечниковых колец
Аппарат для лазерной сварки с кольцевым сердечником использует коаксиальную центральную и кольцевую конструкцию луча для сварки толстых пластин и высокоотражающих металлов. Центральный луч обеспечивает глубокое проплавление, а кольцевой луч контролирует распределение тепла и стабильность расплавленной ванны. Аппарат доступен в версиях мощностью 4000 Вт и 6000 Вт для применения в стальных конструкциях, сосудах под давлением, судостроении, тяжелом машиностроении и промышленной металлообработке.
- Мощность лазера: 4000 Вт / 6000 Вт
- Тип луча: Центральный луч + Кольцевой луч (независимое управление)
- Совместимые материалы: углеродистая сталь / нержавеющая сталь / алюминий / медь
- Подача проволоки: одножильная / двухжильная / трёхжильная / четырёхжильная
Характеристики конфигурации аппарата для лазерной сварки кольцевых электродов
Аппарат для лазерной сварки сердечниковых колец оснащен конфигурациями, разработанными для сварки толстых металлов и непрерывной промышленной работы. Распределение мощности луча, система подачи проволоки и защитная конструкция спроектированы с учетом различных материалов, толщин и условий сварки.
Регулируемое распределение мощности в кольцевом сердечнике
Аппарат для лазерной сварки кольцевых электродов поддерживает различные конфигурации мощности центрального кольца для удовлетворения различных требований к сварке.
- Сбалансированная версия 3000 Вт + 3000 Вт: подходит для сварки толстых листов металла с равномерным распределением энергии.
- Версия с глубоким проникновением 4000 Вт + 2000 Вт: обеспечивает более высокую мощность центрального луча для применений, требующих более глубокого проникновения.
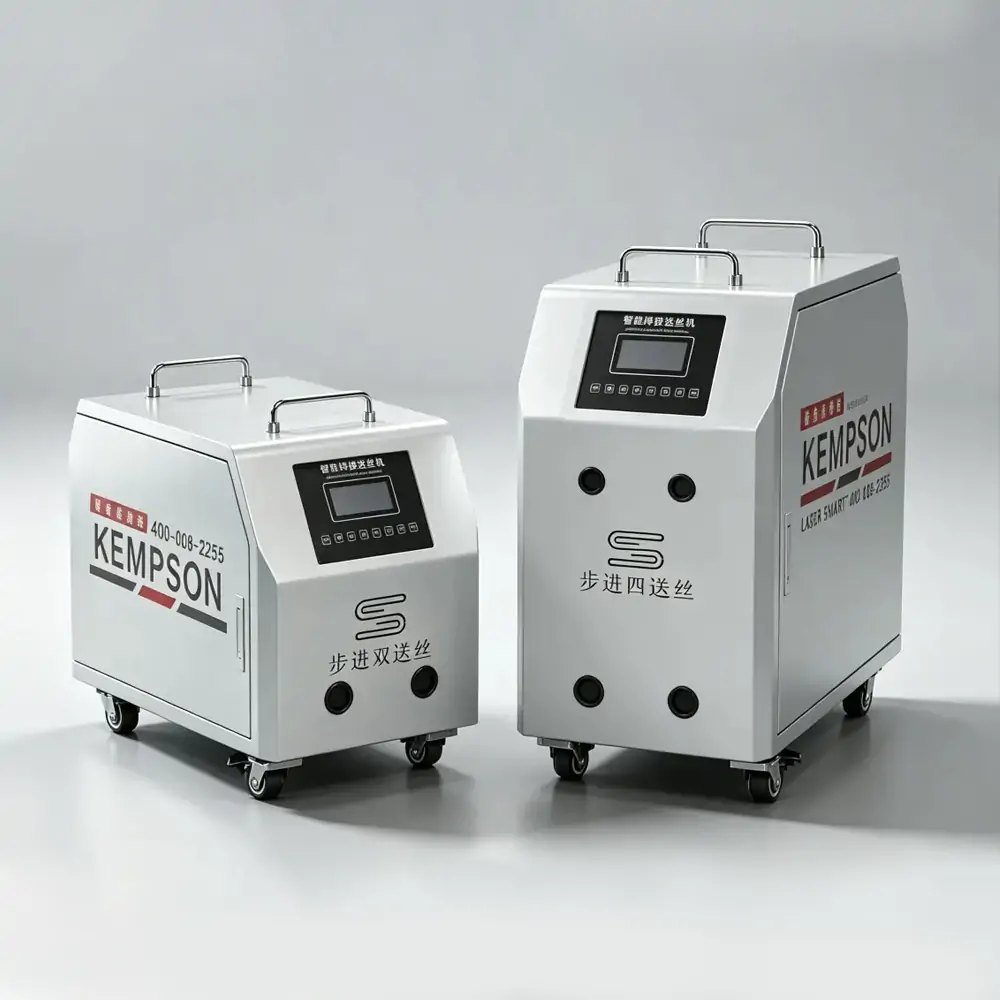
Четырехприводный Четырехпроводное питание Система
Станок оснащен четырехприводной четырехпроводной системой подачи для различных сварочных процессов.
Поддерживает режимы подачи проволоки: одинарной, двойной, тройной и четырёхпроводной.
Регулируемые параметры подачи проволоки для различных материалов и условий сварки.
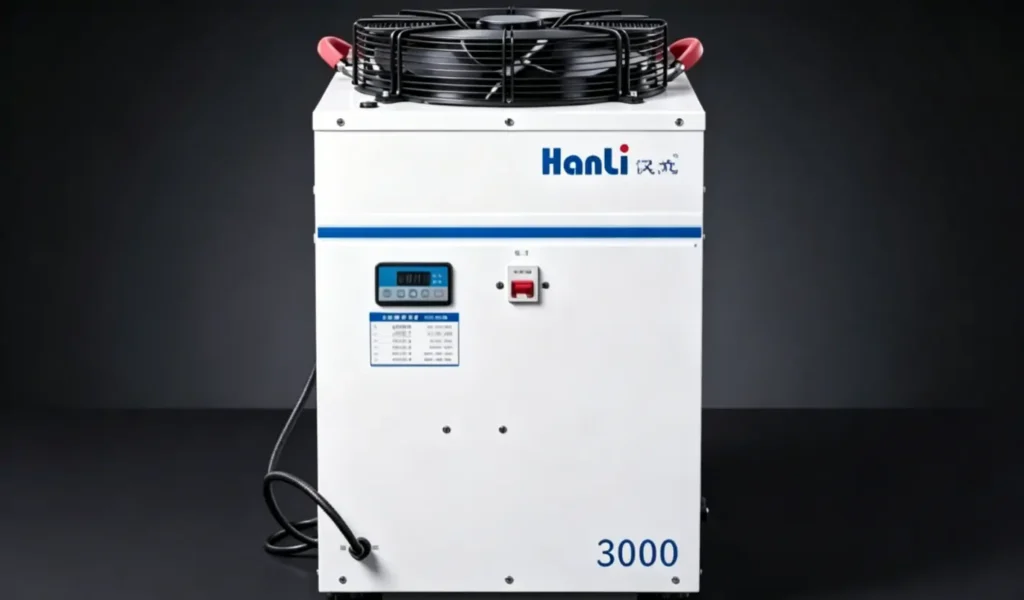
Промышленная система охлаждения и защиты
В аппарате используется промышленная система охлаждения и защиты для непрерывной работы сварочного аппарата.
Система охлаждения с двойным контролем температуры
Пылезащитная конструкция для промышленных условий
Система контроля обратного света для защиты источника лазерного излучения
Конфигурация аппарата для лазерной сварки кольцевых электродов ориентирована на контроль луча, стабильную подачу проволоки и защиту от повреждений при длительной эксплуатации. Эти системы обеспечивают стабильное качество сварки в условиях тяжелой промышленности.
Подходит ли лазерная сварка сердечниковых колец для вашего применения?
Лазерная сварка сердечника предназначена для применений, требующих стабильного проплавления, контролируемого подвода тепла и постоянного качества сварного шва. Подходящее применение зависит от типа материала, толщины пластины и производственных требований.
Для:
- Сварка толстых металлов: подходит для компонентов из углеродистой стали, нержавеющей стали, алюминия и меди с требованиями к большей толщине.
- Материалы с высокой отражательной способностью: подходят для сварки алюминия и меди, где требуется стабильность поглощения энергии.
- Крупногабаритные сварные конструкции: подходят для стальных конструкций, каркасов машин, оборудования, работающего под давлением, и тяжелых промышленных компонентов.
- Высокостабильное производство: подходит для непрерывного производства, где требуется высокое качество сварных швов и стабильность процесса.
Может не потребоваться в следующих случаях:
- Сварка очень тонких листов: для тонких материалов может потребоваться меньший подвод тепла и более простые решения для лазерной сварки.
- Простые задачи сварки с низкой мощностью: стандартная однолучевая лазерная сварка может удовлетворить потребности в задачах, требующих базовых сварочных работ.
Заключение
Технология лазерной сварки сердечника и кольца объединяет центральный и кольцевой лучи в одной коаксиальной лазерной системе. Она обеспечивает контролируемое распределение энергии для сварки толстых пластин, высокоотражающих материалов и в промышленных условиях, требующих стабильного качества сварного шва. Регулируемая мощность луча, контроль расплавленной ванны и снижение количества дефектов делают её подходящей для стальных конструкций, тяжелого оборудования, энергетического оборудования и компонентов, работающих под давлением.
Компания KEMPSON разрабатывает и производит решения для лазерной сварки сердечниковых колец с конфигурацией 4000 Вт и 6000 Вт для различных требований к сварке. Мы предоставляем услуги по тестированию процесса сварки, проверке образцов, индивидуальной настройке оборудования, поддержке при установке и техническому обучению. Свяжитесь с нами , чтобы обсудить ваши требования к материалам, толщине и производственным параметрам для выбора подходящего решения для лазерной сварки.

FAQ
Что такое лазерная сварка кольцевых сердечников?
Лазерная сварка с кольцевым сердечником — это комбинированный процесс лазерной сварки, в котором используются коаксиальный центральный луч и кольцевой луч от одного специально разработанного лазерного источника. Центральный луч обеспечивает проплавление, а кольцевой луч контролирует распределение тепла и стабильность расплавленной ванны во время сварки.
Как работает лазерная сварка кольцевых сердечников?
Лазерная сварка сердечника и кольца использует технологию формирования оптического луча для разделения лазерного излучения на центральный и кольцевой лучи. Центральный луч формирует сварочную ванну для обеспечения проплавления, а кольцевой луч предварительно нагревает зону сварки и регулирует поведение расплавленной ванны.
Отличается ли лазерная сварка сердечника от двухлазерной сварки?
Да. Для лазерной сварки сердечника и кольца не требуются два независимых лазерных источника. Центральный и кольцевой лучи формируются одним специально разработанным лазерным источником через особую оптическую структуру с регулируемым распределением мощности между двумя лучами.
В чём разница между лазерной сваркой сердечника и однолучевой лазерной сваркой?
Однолучевая лазерная сварка использует одно концентрированное распределение энергии, в то время как лазерная сварка сердечника и кольца использует управление энергией центрального и кольцевого лучей. Кольцевой луч улучшает распределение тепла и стабильность расплавленной ванны при сварке толстых пластин и материалов с высокой отражательной способностью.
Какие материалы можно сваривать лазерной сваркой Core-Ring?
Лазерная сварка с сердечником позволяет сваривать углеродистую сталь, нержавеющую сталь, алюминиевые сплавы, медь и другие промышленные металлы. Она широко используется для сварки толстых металлических деталей и в областях применения, требующих стабильного качества сварного шва.
Какую толщину свариваемого металла может сварить лазерный сварочный аппарат Core-Ring?
Аппарат для лазерной сварки сердечниковых колец мощностью 6000 Вт может сваривать углеродистую сталь толщиной до 14 мм, нержавеющую сталь толщиной до 12 мм и алюминий или медь толщиной до 10 мм при соответствующих условиях процесса. Фактическая толщина сварного шва зависит от свойств материала и конструкции соединения.
Можно ли использовать лазерную сварку Core-Ring для сварки алюминия и меди?
Да. Лазерная сварка с кольцевым сердечником подходит для сварки алюминия и меди. Кольцевой луч предварительно нагревает поверхность материала, повышая стабильность поглощения энергии, а центральный луч обеспечивает необходимое проплавление для металлов с высокой отражательной способностью.
В каких отраслях промышленности используются аппараты для лазерной сварки кольцевых электродов?
Аппараты для лазерной сварки кольцевых сварных швов используются в производстве тяжелых стальных конструкций, машиностроении, энергетическом оборудовании, судостроении, морских сооружениях и оборудовании, работающем под давлением. Они подходят для применений, требующих сварки толстых листов и стабильного качества сварного шва.