目录
介绍
铝激光焊接会产生多种常见缺陷,包括气孔、热裂纹、未熔合、飞溅、咬边和焊缝外观不稳定。这些问题通常与材料的清洁度、湿度、激光功率、聚焦位置、保护气体、焊接速度、送丝方式和接头设计有关。由于铝具有高导热性和稳定的氧化层,焊接条件的微小变化都会影响熔深、焊缝成形和整体焊接质量。
找出问题根源是改进焊接的第一步。本指南将解释最常见的铝激光焊接问题、其成因以及解决方法。您将学习如何排查气孔、裂纹、未熔合、飞溅、咬边和烧穿等问题,以及如何调整关键焊接参数以获得更稳定的铝焊缝。
铝激光焊接最常见的问题有哪些?
铝激光焊接若材料准备、焊接参数或工艺条件控制不当,会产生各种焊接缺陷。最常见的问题包括气孔、裂纹、未熔合、飞溅、咬边、烧穿和焊缝不均匀。
| 市场问题 | 外观 | 常见原因 |
|---|---|---|
| 多孔性 | 焊缝内部的小孔或空腔 | 水分、油污、表面污染、不稳定的保护气体 |
| 裂纹 | 焊缝内部或周围出现可见裂纹 | 合金成分、过热输入、热应力、凝固裂纹 |
| 缺乏融合 | 焊缝金属与母材之间结合不完全 | 激光功率过低、焊接速度过快、聚焦位置不当 |
| 溅 | 焊接区域周围有金属液滴 | 能量密度过高、过程不稳定、表面污染 |
| 底切 | 焊缝边缘的凹槽 | 热输入过大、焊接速度或送丝不当 |
| 烧穿 | 过度穿透、孔洞或熔穿区域 | 激光功率过大、焊接速度过慢、热输入过大 |
| 焊缝不均匀 | 焊缝宽度不规则或焊缝形状不一致 | 送丝不稳定、焦点变化、速度波动、接头间隙不均匀 |
在焊接铝材时,气孔和裂纹等缺陷需要特别注意。气孔通常与氢气进入熔池有关,而水分、表面污染和氧化层是常见的氢气来源。适当的清洁和稳定的保护气体对于减少气孔问题至关重要。裂纹也是一个需要认真对待的问题,因为铝合金在焊接过程中对凝固裂纹和热应力非常敏感。
1. 铝激光焊接中的气孔
铝激光焊接中常见的缺陷是气孔。它主要由水分、表面污染、保护气体问题、小孔不稳定或焊接参数不正确等原因造成。
什么原因导致孔隙率?
气孔主要是由于焊缝凝固过程中焊池内滞留的气体造成的。
- 水分和污染——灰尘、油污、水分或其他污染物在焊接过程中会释放气体,并在焊缝内部形成气孔。
- 氧化层——材料表面的氧化铝会影响熔池稳定性,增加缺陷风险。
- 保护气体保护不良——气体流量不足或保护不当会导致空气进入焊接区域,造成气孔。
- 不稳定的激光小孔——不稳定的激光小孔会在凝固过程中捕获气体。
- 激光参数不正确——激光功率、焊接速度或聚焦位置不当会导致熔池不稳定。
- 送丝不稳定——送丝不稳定会扰乱熔池,影响焊接质量。
铝激光焊接中的气孔并非由单一因素造成。如何预防气孔?更多详情,请参阅:如何减少铝激光焊接气孔?
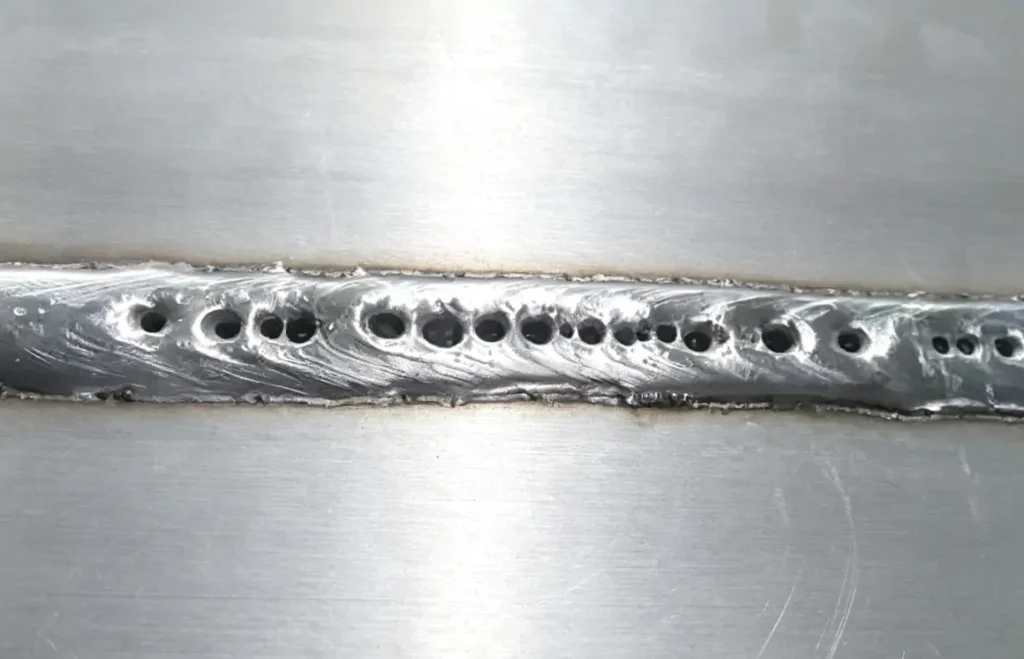
如何防止孔隙率
- 1. 清洁材料:焊接前清除材料上的油污、油脂、灰尘、水分和过多的氧化物。保持焊丝清洁干燥。
- 2. 检查保护气体:使用合适的高纯度保护气体,并检查气体流量、喷嘴位置、软管和连接情况。气体流量过小或过大都会影响保护效果。
- 3. 调整激光参数:根据铝合金的种类、厚度和接头类型,调整激光功率、焊接速度和聚焦方式。设置不当会导致匙孔不稳定。
- 4. 检查送丝情况:保持送丝速度和位置稳定。焊接过程中,如果气孔率发生变化,请检查焊丝、送丝轮和导向系统。
对于关键焊缝,除了目视检查外,还可以采用 X 射线或超声波检测来检查内部气孔。
2. 铝激光焊接裂纹
裂纹是严重的铝焊接缺陷,会降低接头强度。它们主要与合金成分、热输入、焊丝、接头装配和焊接约束有关。
为什么铝激光焊接会出现裂纹?
铝激光焊接裂纹主要与合金成分、热输入、凝固行为和接头条件有关。
- 铝合金成分——由于化学成分和焊接性能的原因,某些铝合金对凝固裂纹更为敏感。
- 热输入过大——高热输入会增加热应力和焊接变形,从而导致裂纹。
- 快速凝固——快速冷却会在焊接区域产生收缩应力,增加裂纹风险。
- 填充焊丝选择不当——不合适的填充合金可能会降低焊缝延展性并增加热裂纹风险。
- 接头配合不良——过大的间隙或错位会导致焊接过程中应力分布不均。
- 过度约束——焊接收缩受限会增加内部应力,并可能导致凝固后出现裂纹。
高纯度母材可降低激光焊接过程中的气孔和热裂纹。符合规格的铝板和铝卷可确保接头强度和焊缝均匀性。原材料选项可在Union Alu网站上找到。

如何减少裂纹
- 1. 选择合适的焊丝:焊丝的选择应与铝合金的种类和应用相匹配。ER4043 和 ER5356 是常用的选择。
- 2. 控制热输入:根据材料厚度和接头类型设置激光功率和焊接速度。过热会增加开裂风险。
- 3. 检查接头装配情况:保持接头间隙和对齐情况一致。装配不良会增加焊接应力。
- 4. 减少固定装置的约束:使用合适的固定装置,不要过度限制热运动。
- 5. 控制焊接的开始和结束:使用合适的开始和结束参数来减少焊缝裂纹。
- 6. 保持材料清洁:焊接前清除油污、油脂、水分和灰尘。清洁的表面有助于减少气孔和焊接不稳定性。
铝激光焊接裂纹通常涉及多个因素。故障排除时,应同时检查焊丝、热输入、接头装配和夹具约束情况。
焊接宽度和深度较大的铝材时,必须使用合适尺寸的焊丝。有关如何选择焊丝类型和尺寸的信息,请参阅:《铝激光焊接焊丝:合金选择和直径指南》。
3. 铝激光焊接中未熔合
未熔合是指焊缝金属与母材未能完全结合。其主要原因包括热输入不足、焊束位置不正确、接头装配不良或焊丝不足。
什么原因导致融合失败?
当激光能量不足以完全熔化并连接基材或填充丝时,就会发生熔合不足。常见原因包括:
- 激光功率低——热输入不足,无法完全熔化接合区域。
- 焊接速度快——降低能量输入并限制焊缝熔深。
- 聚焦位置不正确——会降低焊接接头处的能量密度。
- 接头装配不良——导致熔池无法到达并粘合接头根部。
- 梁错位——导致接头两侧熔化不均匀。
- 填充丝不足——导致填充不完全和融合力弱。
- 表面污染——降低激光吸收率并影响熔池润湿性。

如何解决融合不足的问题
- 1. 功率与材料厚度匹配:检查激光功率是否适合铝材厚度和接头设计。
- 2. 检查关节配合情况:保持关节间隙和对位在规定范围内。间隙过大或过小都会影响融合。
- 3. 必要时增加激光功率:如果热输入不足,请逐步增加激光功率。避免功率过大,否则可能导致过热、飞溅或孔隙。
- 4. 降低焊接速度:如果焊接速度过高,则降低焊接速度以增加热输入并改善熔深。
- 5. 调整焦点位置:根据材料厚度和接头几何形状设置焦点。焦点不正确会降低熔合区域的能量密度。
- 6. 检查填充丝位置:确保填充丝送入点位于激光照射区域内。填充丝位置不正确会导致填充不均匀和融合不良。
- 7. 进行试焊:生产前,使用选定的参数对相同材料和接头进行测试。可通过横截面检查来检验熔合情况和熔深。
未熔合通常与热输入、光束位置、接头装配或焊丝有关。在生产前,应综合检查这些因素,并通过试焊验证结果。
4. 铝激光焊接过程中飞溅物过多
飞溅是指熔融金属从熔池中喷出时产生的现象。飞溅过多通常与功率密度过高、小孔不稳定、聚焦不当、送丝不均匀或保护气体不足有关。
为什么铝激光焊接会产生飞溅物?
而婴儿腹泻的基本病因又包含以下几个方面:
- 过高的激光功率密度
- 不稳定的钥匙孔
- 对焦位置不正确
- 送丝不稳定
- 表面污染
- 保护气体防护效果差

如何减少飞溅
| 确保 | 需要调整什么 |
|---|---|
| 激光功率 | 根据材料厚度调整功率 |
| 焊接速度 | 保持合适的热输入 |
| 专注 | 检查焦距 |
| 送丝 | 稳定速度和位置 |
| 保护气 | 检查流量和喷嘴对准情况 |
| 表面 | 清除油污和污染物 |
5. 底切和烧灼
咬边是指沿焊缝边缘形成的凹槽。它通常是由过热输入、焊接速度过快、焊束位置不正确或送丝不当造成的。烧穿是指过热熔穿材料。这种情况在薄铝材或接头间隙过大时更为常见。
为什么会出现底切和烧穿现象?
- 激光功率过大
- 焊接速度低
- 过量的热输入
- 薄铝材料
- 关节间隙过大
- 光束位置或送丝错误

如何防止头发倒剪和烧穿:
- 调整激光功率和焊接速度,以保持合适的热输入。
- 优化聚焦位置和光束对准,以实现稳定的能量分布。
- 根据焊接条件选择合适的焊丝送丝速度。
- 焊接前控制接头间隙并确保正确装配。
- 根据铝材厚度选择合适的焊接参数。
为减少咬边和烧穿,检查激光功率、焊接速度、聚焦位置和接头间隙。
6. 铝激光焊接不均匀或不稳定
焊缝不均匀可能是由于移动不一致、送丝不均匀、聚焦不准、材料装配不合适或保护气体不均匀造成的。
常见原因
- 手部动作不稳定
- 焊接速度不稳定
- 送丝不稳定
- 焦点不正确
- 材料装配不良
- 不稳定的保护气体

如何提高焊接一致性
保持焊枪移动和焊接速度稳定。当焊缝宽度或形状发生变化时,检查焦点位置、接头装配、送丝情况和保护气体。
对于手持式激光焊接机而言,稳定的焊枪控制对于获得一致的焊缝至关重要。当使用焊丝时,合适的送丝机有助于保持稳定的送丝速度和位置。
铝激光焊接故障排除图表
铝激光焊接缺陷主要与材料状态、激光参数、保护气体和送丝方式有关。
| 焊接问题 | 可能的原因 | 建议检查 |
|---|---|---|
| 多孔性 | 潮湿或污染;钥匙孔不稳定;气体保护不良 | 清洁材料和电线;检查气体流量、纯度和喷嘴位置 |
| 裂纹 | 合金开裂敏感性;过高的热输入;不合适的焊丝 | 检查合金和焊丝;调整激光功率和焊接速度 |
| 缺乏融合 | 激光功率低;焊接速度快;聚焦不正确;接头装配不良 | 根据材料厚度调整功率;必要时降低转速;检查对焦和接缝间隙 |
| 溅 | 钥匙孔不稳定;功率过大;污染;气体防护不良 | 检查功率、聚焦、气体流量和材料清洁度 |
| 烧穿 | 热输入过大;焊接速度过慢;接头间隙过大 | 降低功率或提高速度;检查对焦和关节间隙 |
| 底切 | 热输入过大;焊接速度过快;送丝不足 | 调整功率和转速;检查线径、送丝速度和位置 |
| 不规则珠子 | 行进速度不稳定;送丝不稳定;装配不良;设备振动 | 检查焊枪运动、送丝、接头装配和夹具稳定性。 |
大多数铝激光焊接缺陷都与材料清洁度、激光参数、保护气体和送丝方式有关。首先检查这些基本条件,然后根据需要调整功率、速度、焦距、气体和送丝方式。
铝激光焊接:生产前检查清单
生产前的基本检查有助于预防常见的铝激光焊接缺陷,并确保焊接过程的稳定性。生产前应检查材料、接头、参数和设备。
焊接前
- 检查合金成分和厚度
确认铝合金种类和材料厚度,并据此设置初始焊接参数。 - 清洁表面
焊接前去除油污、水分、灰尘和多余的氧化物。 - 检查接头配合情况
焊接前检查接头间隙、对齐情况和表面状况。 - 选择填充线
选择与基体合金和接头要求相匹配的填充焊丝。 - 检查保护气体
检查气体纯度、流量、喷嘴位置和软管连接情况。 - 设置初始参数
根据材料和接头情况,设置激光功率、焊接速度、聚焦和送丝速度。
焊接过程中
- 保持行进速度稳定
避免焊接速度突然变化,这会影响热输入和熔深。 - 监测熔池
观察熔池和匙孔的大小、形状或稳定性是否发生变化。 - 保持喷嘴位置稳定
保持焊枪角度、高度和位置的一致性。 - 检查送丝情况
使用填充焊丝时,保持送丝速度和位置稳定。 - 注意飞溅和孔隙
飞溅物突然增多或出现可见气孔表明需要检查焊接条件。
焊接后
- 检查焊缝外观
检查是否存在裂纹、缺口、飞溅、气孔和焊缝形成不均匀等问题。 - 检查渗透率
确认穿透深度符合设计要求。 - 检查裂缝和孔隙
特别注意焊接中心和焊缝末端区域。 - 执行必要的测试
根据应用或客户规格要求,使用 X 射线、超声波、弯曲或拉伸试验。 - 记录合格参数
记录已验证的功率、速度、对焦、送丝和气体设置,以便重复生产。
一份实用的检查清单涵盖材料准备、焊接条件和最终检验。对于批量生产,应将已验证的参数作为相同材料和接头的标准设置。
铝焊接问题一直存在,但并非不可避免。有关光纤激光焊接的常见问题及解决方案,请参阅文章:《光纤激光焊接铝:挑战与解决方案》。
手持式激光焊接机可以焊接铝吗?
是的。手持式激光焊接机可以焊接铝材,前提是激光功率、光学系统、保护气体、焊接参数和焊丝与合金和材料厚度相匹配。
铝材导热性高,需要稳定的热输入。应根据材料厚度、接头类型、焊接速度和生产要求选择合适的激光功率。
铝激光焊接适合使用多大的功率?
KEMPSON提供功率从1500W到6000W的铝激光焊接机,以满足不同的生产需求:

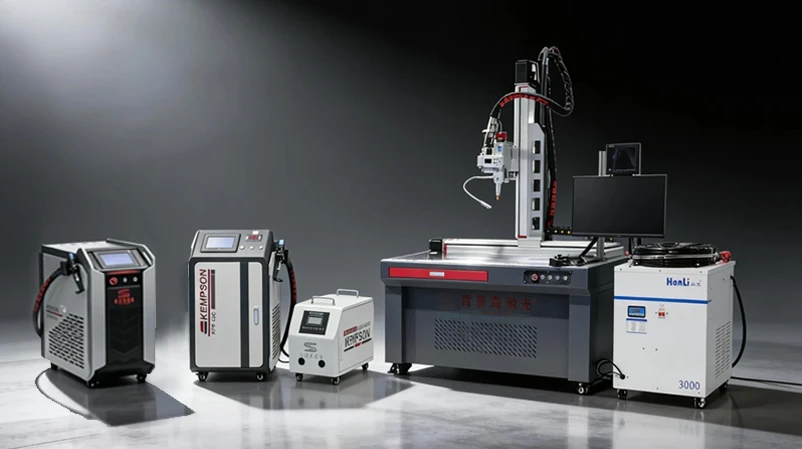
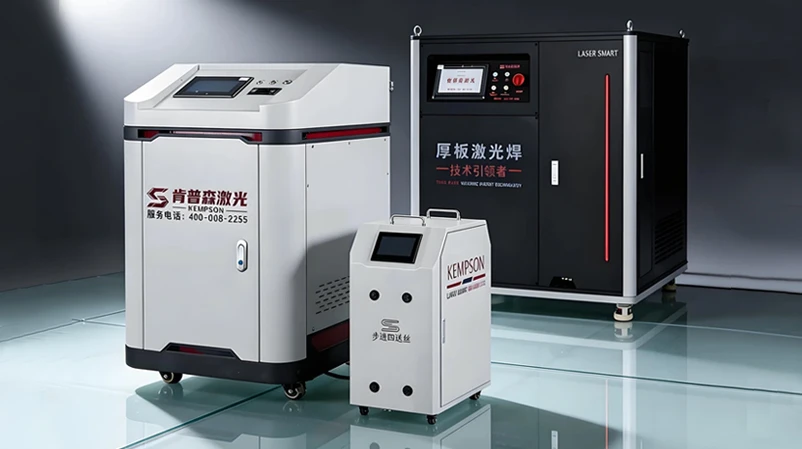

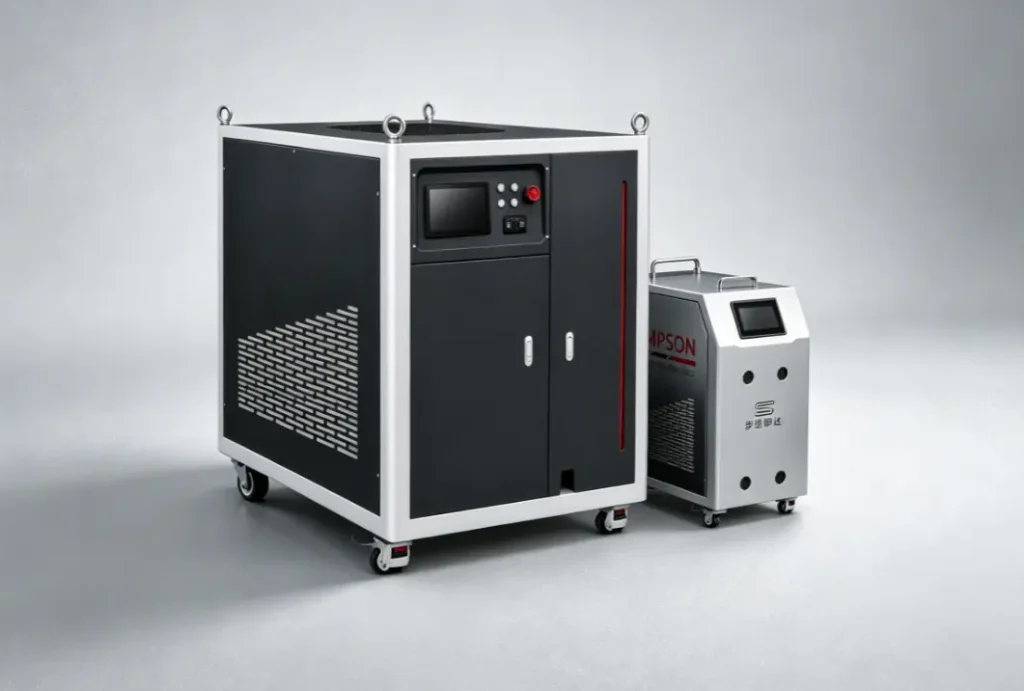
功率选择不应仅基于瓦数。材料厚度、铝合金类型、接头设计、焊接速度、焊丝类型以及所需的熔深等因素都应考虑在内。
为什么选择 KEMPSON 铝材激光焊接机?
KEMPSON提供功率范围为 1500W 至 6000W 的激光焊接解决方案,以满足不同的铝焊接需求。可根据材料、厚度、接头类型、焊接速度和生产需求选择合适的配置。
为了选择合适的型号和焊接参数,请提供您的铝合金种类、材料厚度和接头类型,以便我们为您推荐合适的配置。

常见问题解答
为什么铝激光焊接会产生气孔?
气孔主要由水分、表面污染、保护气体保护不良、小孔不稳定或激光参数不合适引起。清洁材料和焊丝,然后检查气体流量、聚焦、功率和焊接速度。
如何防止铝激光焊接中出现气孔?
焊接前清洁铝表面,并保持焊丝干燥。检查保护气体流量和喷嘴位置,然后调整激光功率、焊接速度和聚焦,以获得稳定的熔池。
为什么我的铝激光焊接件会开裂?
裂纹可能与铝合金材质、过高的热输入、不合适的焊丝、接头装配不良或夹具约束过大有关。首先检查合金和焊丝,然后再检查焊接参数。
如何防止铝激光焊接出现裂纹?
使用与母材合金相容的焊丝,并控制激光功率和焊接速度。保持接头紧密贴合,避免夹具过度约束。
为什么铝激光焊接会产生飞溅?
飞溅过多通常是由功率密度过高、匙孔不稳定、聚焦不当、送丝不稳定、污染或保护气体不足引起的。请检查功率、聚焦、送丝、气体流量和表面状况。
如何解决铝激光焊接中未熔合的问题?
检查激光功率、焊接速度、聚焦位置、光束对准情况和接头间隙。必要时增加热输入或降低焊接速度,同时避免过热。
激光焊接铝材时,什么原因会导致烧穿?
烧穿通常是由过高的热输入、过高的激光功率、过低的焊接速度、过薄的材料或过大的接头间隙造成的。调整功率、速度、聚焦和接头间隙可以控制熔深。
铝焊接适合使用多大的激光功率?
所需功率取决于铝合金的种类、厚度、接头类型、焊接速度和熔深要求。KEMPSON 提供功率从 1500W 到 6000W 的激光焊接机,涵盖从薄铝加工到厚铝和重型应用等各种应用场景。