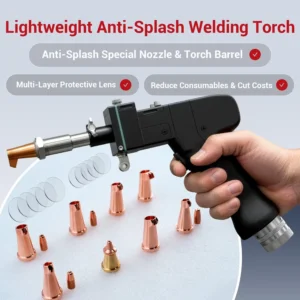
激光功率:1500瓦–6000瓦
焊接材料:铝及铝合金
机器类型:手持式、高功率和自动激光焊接系统
可选配置:风冷、水冷、多功能和双光束
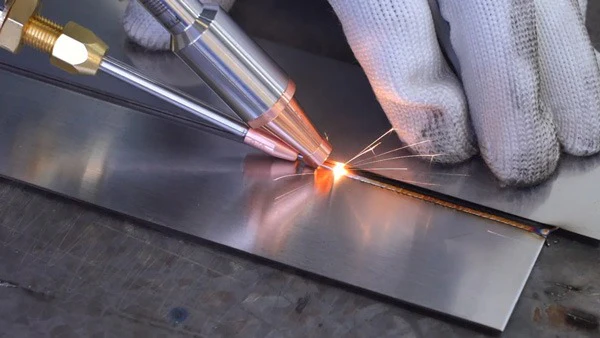
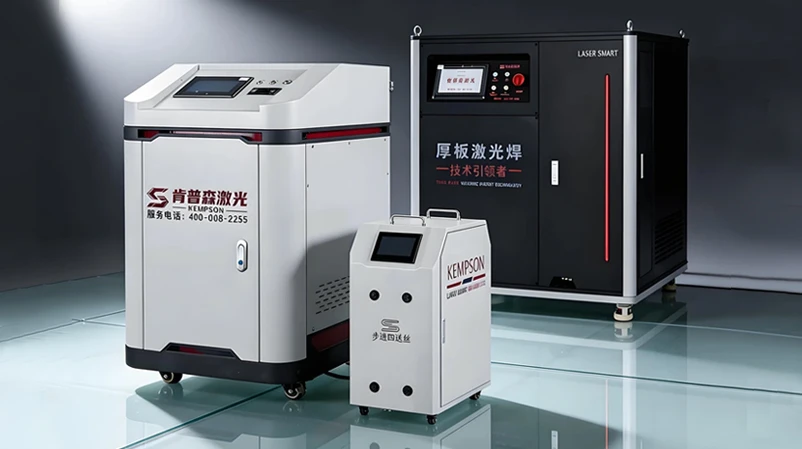
KEMPSON铝激光焊接机专为工业制造中铝板、型材和合金部件的连接而设计。产品系列涵盖1500W至6000W的激光功率,并提供手持式和自动焊接系统,以满足不同工件尺寸、材料厚度和生产要求。
该系列产品包括适用于灵活车间操作的手持式铝激光焊接机、适用于高要求焊接应用的高功率机型以及用于重复性生产任务的自动化系统。部分机型提供风冷和水冷配置。设备配置、冷却方式和焊接能力因机器而异。
每款型号都有其适用的材料厚度、焊接参数和技术规格。有关详细的型号信息和焊接数据,请参阅各产品页面。KEMPSON 还可根据铝合金类型、工件尺寸、接头设计和生产要求,提供样品测试和定制设备推荐。
这款一体式风冷手持铝激光焊接机专为车间、户外安装和狭小工作区域等灵活焊接作业而设计。其紧凑的结构无需外部水冷机,使其适用于铝板加工、金属门窗以及中小批量生产任务。可根据不同的焊接需求选择自动单丝或双丝送丝模式。

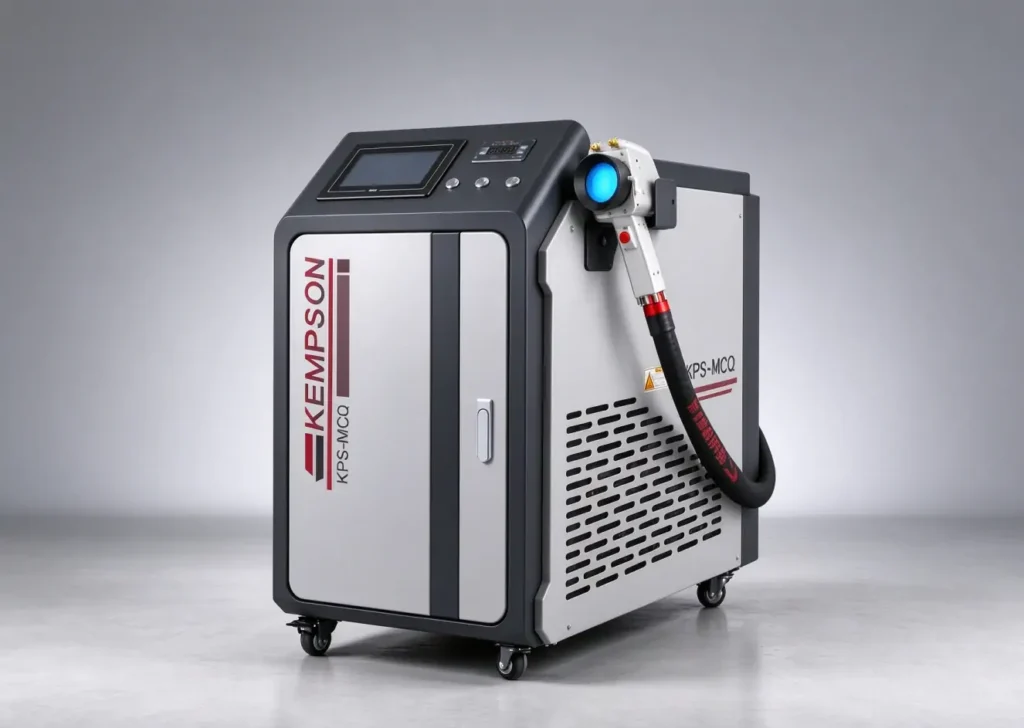
这款便携式光纤铝激光焊接机将激光源、水冷单元、送丝机和控制系统集成于紧凑的机身内,适用于需要稳定输出和连续车间作业的铝合金板材焊接。该铝激光焊接机支持单丝和双丝焊接,操作人员可根据接头和焊缝要求调整焊丝配置。
这款铝激光焊接机专为中薄板焊接而设计,采用集成式气体发生系统提供保护气体,无需依赖传统的外部气瓶。它支持多种功率配置的铝合金焊接,并可根据不同的焊缝宽度和接头条件自动送丝。该系统适用于铝加工、钣金生产和车间焊接应用。

这款冷媒冷却式手持铝激光焊接机采用集成式制冷系统,而非单独的工业水冷机。其紧凑便携的设计使其适用于车间移动、现场焊接以及铝板部件、门窗和金属五金件的维修工作。产品页面提供了大致的焊接厚度范围,但并未单独标明该型号的铝合金厚度。
这款工业铝激光焊接机专为中厚板焊接而设计,适用于铝合金结构件和重型加工零件。水冷系统可延长生产周期,自动送丝功能可满足不同的焊缝宽度和填充要求。它尤其适用于加工较厚铝型材和大型工件的制造商。
KPS -ALW4000 4000W专为厚金属截面(包括铝合金部件)的高熔深焊接而设计。其自动送丝系统支持多种焊丝配置,而内置气体发生系统则为焊接过程提供保护气体。这款铝激光焊接机适用于重型铝材加工、结构件焊接以及高要求的工业焊接应用。
这款芯环式铝激光焊接机采用中心光束和外环光束来控制能量分布、熔深和熔池行为。它专为中厚截面焊接而设计,适用于铝、铜和其他金属部件。产品系列包括 4000W 和 6000W 两种配置,可满足需要更高焊接功率和可控热输入的工业应用需求。
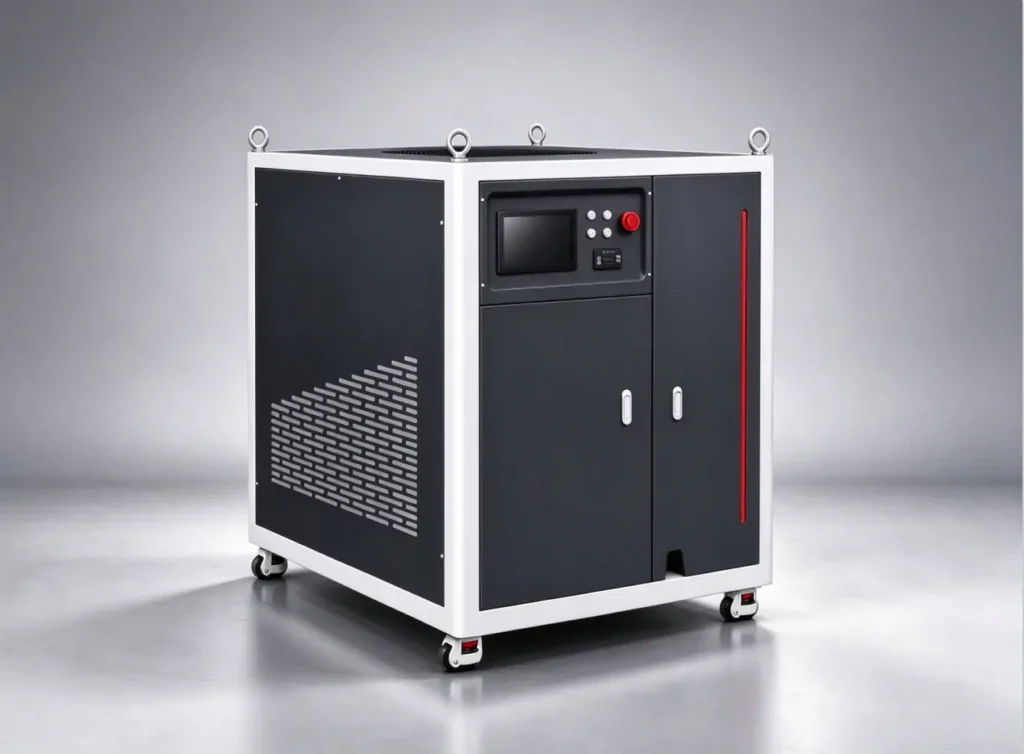
这款6000W双光束铝激光焊接机专为强磁场环境下的焊接作业而设计,适用于铝电解和有色金属加工等应用。其电磁干扰防护和信号隔离设计满足了这些工业环境下的设备稳定性要求。多种送丝配置可满足不同的接头和填充材料需求。
这款数控铝激光焊接机专为批量生产中铝制零件的重复焊接而设计。其可编程运动系统控制焊接路径和定位,使其适用于金属外壳、汽车零部件、铝制五金件以及其他对焊接一致性要求较高的零件。该铝激光焊接机可配置不同的激光功率选项和外部冷却器。
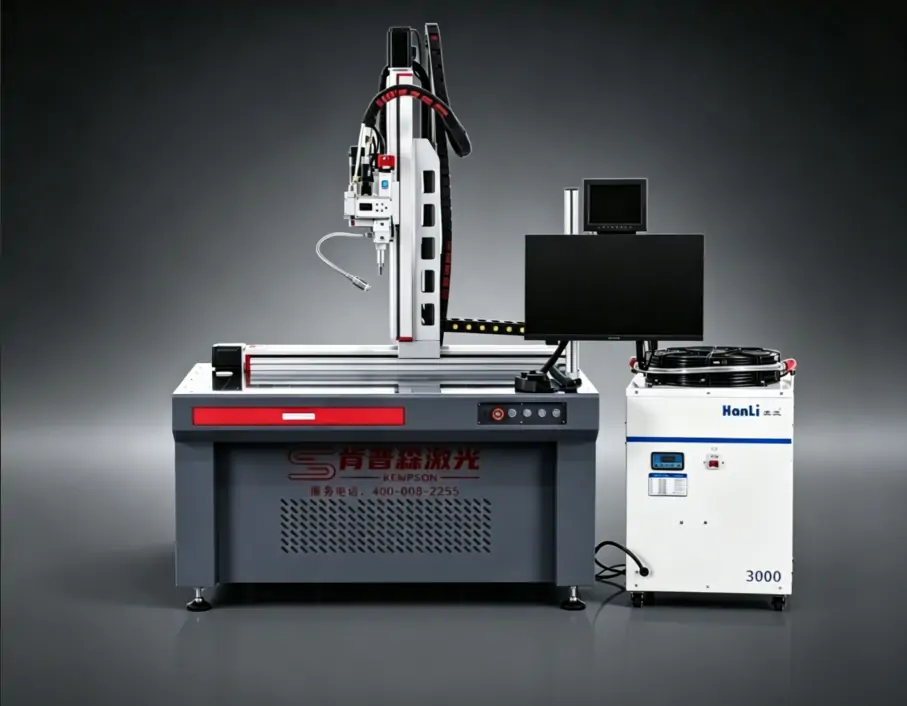
KEMPSON铝激光焊接机专为铝板、型材和加工件而设计。焊接性能会因合金牌号、材料厚度、接头几何形状和机器配置而异。
用于激光焊接的铝合金
| 铝合金 | 工件 | 焊接注意事项 | 测试状态 |
|---|---|---|---|
| 5052 | 金属板、外壳、铝盖 | 控制热输入和装配;根据接头要求选择填充焊丝 | 添加已验证的测试数据 |
| 6061 | 结构型材、框架、机械加工部件 | 注意接缝准备、开裂风险和填料选择。 | 添加已验证的测试数据 |
| 其他测试合金 | 实际测试组件 | 明确合金牌号和试验条件 | 仅列出已测试的成绩。 |
5052铝材常用于钣金加工和外壳生产。6061铝材则广泛用于结构型材和机加工零件。由于它们的合金成分和焊接特性不同,因此激光功率、焊接速度、接头准备和焊丝选择都必须与实际材料相匹配。关于铝材的选择,Union Alu提供铝板产品信息;焊接试验前,请务必确认实际工件的合金牌号和状态。
KEMPSON铝激光焊接机可配置用于不同的铝接头几何形状,包括对接接头、搭接接头、角焊缝和角接头。合适的焊接设置取决于材料厚度、接头间隙、工件位置和所需的焊缝熔深。对于尺寸或强度要求严格的接头,建议进行样品测试。

两块铝制工件边缘对边缘连接。常见应用包括板材焊接和型材连接。关键工艺考虑因素包括接头间隙、边缘对齐和熔深。
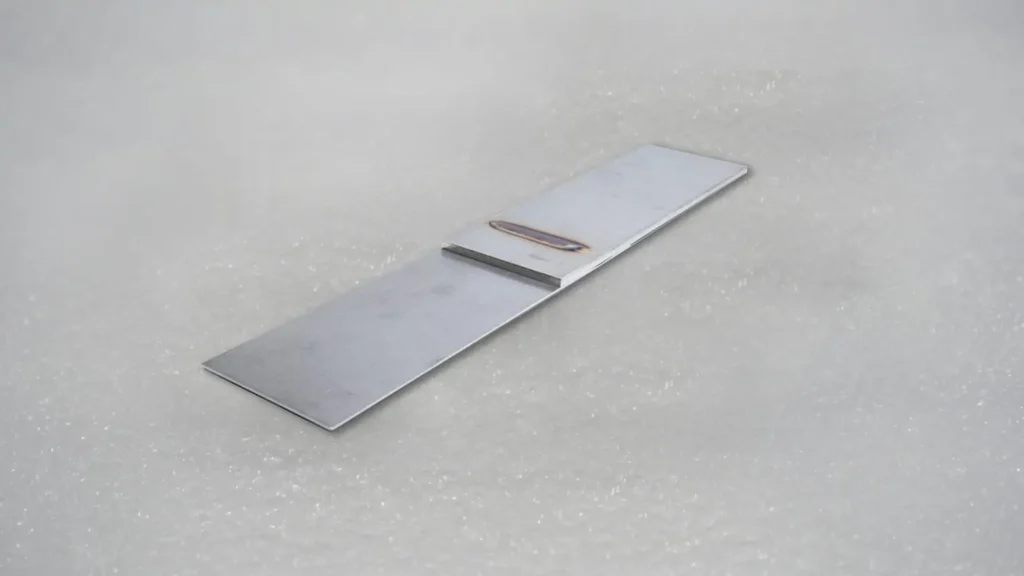
两块铝制工件部分重叠。这种结构适用于薄板金属、外壳和面板组件。焊接控制的重点在于重叠宽度、焊接位置以及两块板材之间的熔合情况。

角焊缝以一定角度连接工件,常见于T型接头、框架和支撑结构中。关键的检验点包括焊脚尺寸、焊根熔合情况和焊缝连续性。
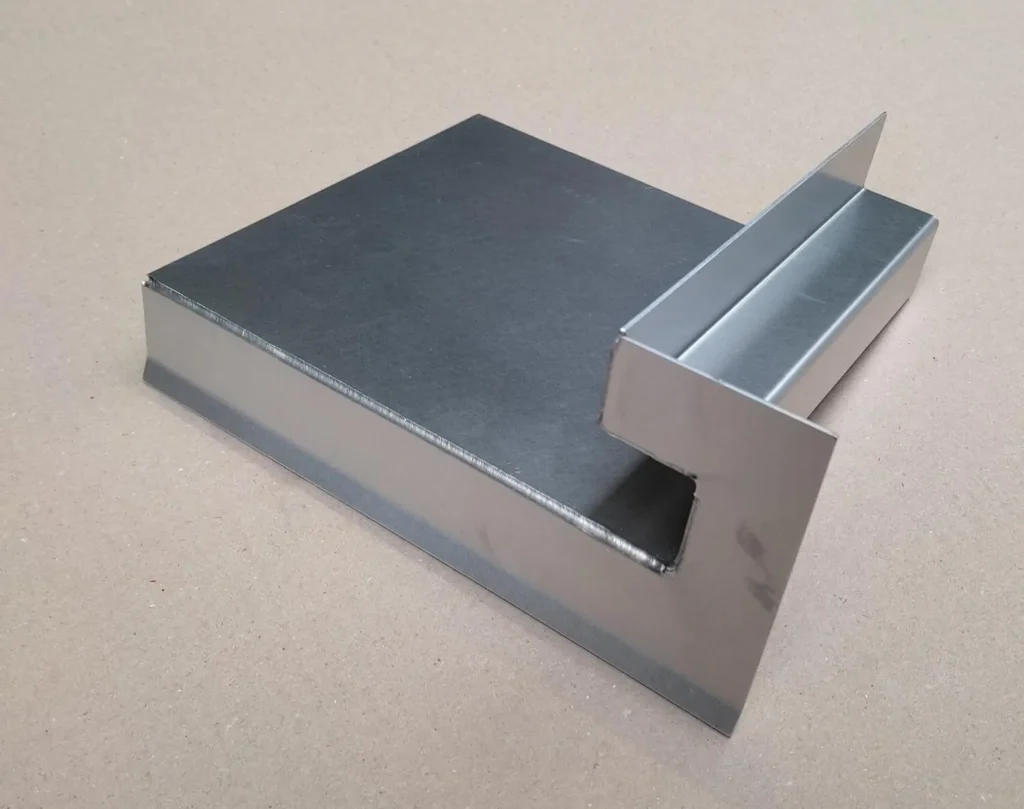
两个铝制工件在拐角处相接,例如在外壳、机箱和铝型材组件中。主要考虑因素包括拐角配合、焊缝成形和热变形。
自熔焊无需填充材料,仅依靠母材的熔化即可完成焊接。它适用于配合精确、间隙小且均匀的接头。当接头需要额外的焊缝金属、间隙桥接或特定的焊缝轮廓时,则需要使用填充焊丝。
焊丝的选择取决于铝合金的种类、接头几何形状和机械性能要求。焊丝的合金成分、直径和送丝速度应根据焊接工艺规程和试验结果确定。部分 KEMPSON 铝激光焊接机可提供单丝或多丝送丝配置。
| 测试信息 | 记录数据 |
|---|---|
| 材料 | 铝板 |
| 厚度 | 5 毫米 |
| 激光功率 | 3000W |
| 接头类型 | 对接 |
| 焊接方式 | 填充焊丝 |
| 填充焊丝 | 1.2 毫米 |
| 保护气 | 氮 |
| 成果 | 焊缝干净,无明显变色。 |
KEMPSON铝激光焊接机提供多种冷却系统、送丝机、保护气体配置和焊接控制系统。配置因型号和激光功率而异。请根据材料厚度、焊接负载周期、接头设计和生产要求选择合适的设备。
KEMPSON 提供风冷、水冷和冷媒冷却式铝激光焊接机。冷却配置取决于具体型号,而不仅仅是激光功率。
| 冷却系统 | 适用机型 | 配置 |
|---|---|---|
| 空冷 | 集成式手持机型,包括 1500W 和 2000W 版本 | 内置空气冷却;无需外部水冷机 |
| 水冷 | 便携式 1500W 型号;工业级 3000W 和 4000W 型号 | 采用带冷水机的水冷系统进行散热和连续运行 |
| 制冷剂冷却 | 手持式 1500W 和 2000W 型号 | 内置制冷剂直接冷却系统;无需外部水冷机 |
KEMPSON送丝配置包括单丝、双丝、三丝和四丝选项。具体配置取决于铝激光焊接机和送丝器组件。
| 送丝配置 | 适用机型 | 已公布的规格 |
|---|---|---|
| 单线 | 便携式和工业手持式 | 1500W 便携式型号的接口尺寸为 0.8–1.6 毫米 |
| 双线 | 便携式和手持式 | 1500W水冷便携式电源单/双线模式切换 |
| 三线 | 1500–3000W燃气发电机型号;3000W/4000W工业型号;4000W型号 | 支持所列的多驱动送料器配置 |
| 四线 | 核心环和6000W抗磁型号 | 四线送丝配置 |
1500W水冷式便携式铝激光焊接机适用焊丝直径为Φ0.8–1.6 mm。3000W/4000W水冷式工业铝激光焊接机适用焊丝直径为Φ0.8–2.0 mm。其他铝激光焊接机的适用焊丝直径和送丝器配置需另行确认。
焊丝的选择取决于铝合金的种类、母材厚度、接头间隙以及所需的焊缝轮廓。焊丝的合金成分、直径和送丝参数应通过焊接试验进行确认。
KEMPSON铝激光焊接机根据其配置采用不同的气体供应方式。
| 燃气供应配置 | 适用机型 | 气体装置 |
|---|---|---|
| 外部供气 | 传统手持式和水冷式 | 保护气体通过外部气源供应 |
| 内置燃气发电 | 1500W–3000W 带气体发生器的激光焊接机;4000W 型号 | 集成惰性气体发生系统;所述配置无需连接外部气瓶 |
1500W至3000W的气体发生式铝激光焊接机产生99.99%的氩氮混合气体。4000W的铝激光焊接机还配备了内置的高纯度惰性气体发生系统。这些配置并非整个产品系列的标准配置。
KEMPSON铝激光焊接机根据机器的控制系统和送料器配置提供参数控制。
| 控制参数 | 配置细节 |
|---|---|
| 激光功率 | 产品功率范围为1500瓦至6000瓦;不同型号的功率选项有所不同。 |
| 焊接方式 | CNC平台型号的连续和脉冲模式列表 |
| 焊接速度 | CNC平台:速度最高可达100毫米/秒,具体取决于材料 |
| 送丝 | 根据型号不同,可提供单线、双线、三线或四线配置。 |
| 定位精度 | CNC平台:±0.02毫米;选定的2000W规格表:±0.015毫米 |
| 摆动宽度 | 根据焊接头和控制系统进行确认 |
CNC铝激光焊接机支持可选的4轴或5轴控制、定制的工作台尺寸和多轴运动。
KEMPSON铝激光焊接机用于连接铝板、型材和加工部件。应用领域包括电池结构、铝框架、设备外壳和工业组件。
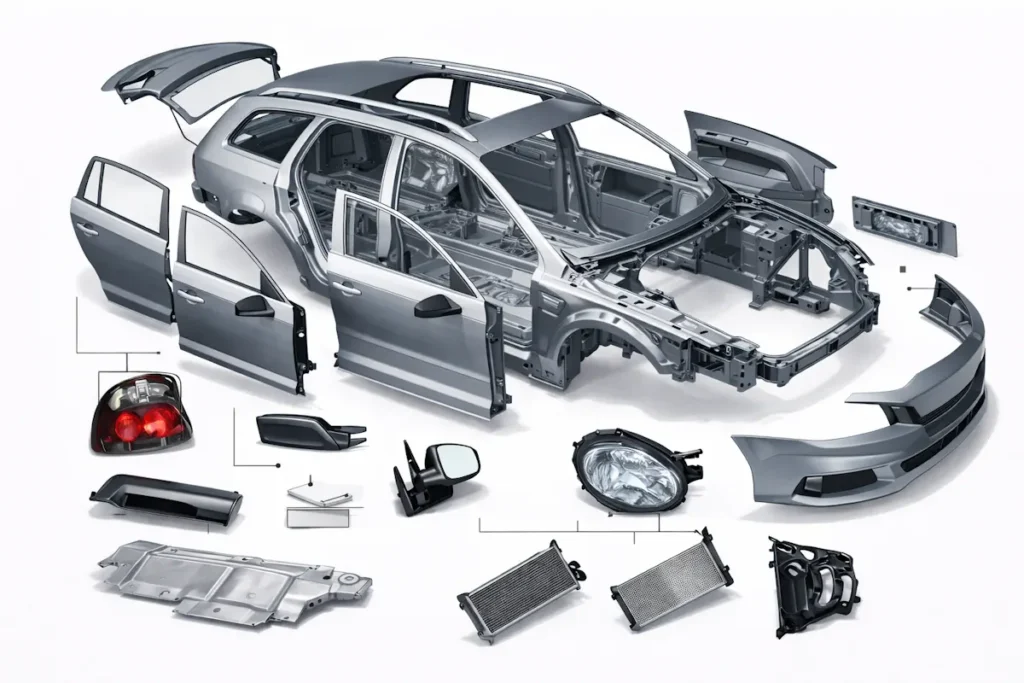
工件:铝制电池托盘、电池外壳、汽车结构件和轻量化部件。
激光焊接用于连接电池外壳、托盘面板和铝结构件。接头装配和焊缝熔深需要特别注意,尤其是在薄壁部件上。
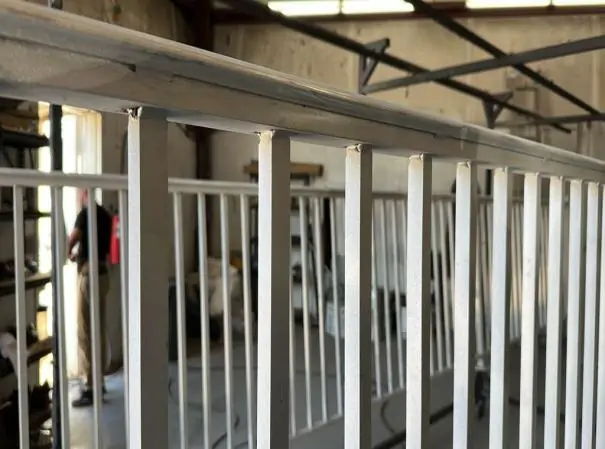
工件:铝合金窗框、挤压型材、幕墙组件和工业框架。
应用范围包括型材间的连接、框架转角和结构连接。对接连接、圆角连接和角连接是常见的连接方式。
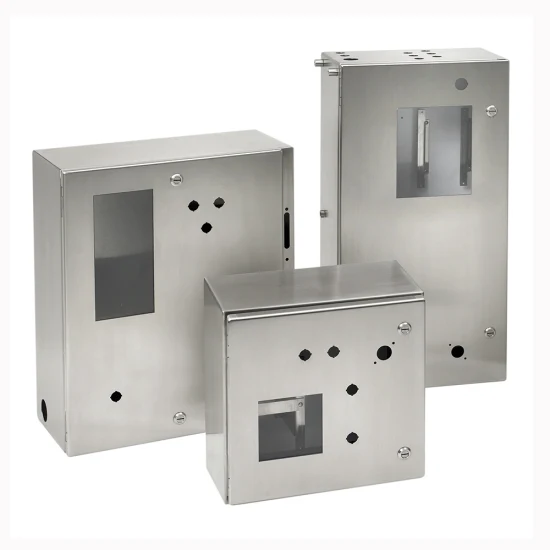
工件:铝制外壳、电气柜、散热器和设备外壳。
激光焊接适用于外壳接缝、面板连接和外壳制造。焊缝外观、尺寸精度和热变形是关键的工艺考量因素。

工件:铝制机器框架、设备部件、支架和结构组件。
应用范围包括框架制造、支撑支架和铝制设备结构。激光功率、接头设计和填充丝的选择应与材料厚度和装配要求相匹配。

美国南卡罗来纳州一家制造公司选择了一台KEMPSON 2000W水冷式手持铝激光焊接机,用于焊接铝制围栏、栏杆以及门窗结构。该车间需要焊接出更均匀的焊缝,减少打磨工作,同时还要加工铝型材和碳钢。
机器投入生产后,客户反馈焊接效率提高了35%至40%,后处理工作量减少了约30%。这些数据反映了客户在该项目中的实际经验;最终结果取决于材料、接头设计、设置和生产流程。
KEMPSON是一家铝激光焊接机制造商和供应商,产品功率范围从1500W到6000W。我们的产品涵盖手持式铝激光焊接机、高功率系统以及用于铝板、型材和加工件的数控自动焊接机。我们可根据工件规格和生产要求提供设备选型和定制服务。
凭借丰富的出口经验、专业的工程团队和完善的生产设施,KEMPSON 提供设备测试、质量检验和相关产品认证服务。海外支持服务包括安装指导、操作人员培训、技术支持和售后服务。
请告知我们您的铝材牌号、厚度、接头设计及生产要求。我们的团队将推荐合适的配置方案并提供报价。欢迎联系 KEMPSON洽谈您的项目并安排焊接测试。我们将使用您选择的焊头和焊丝进行测试。

是的。当设备和工艺条件与材料和接头相匹配时,激光焊接可以连接5052和6061等铝合金。合金牌号和回火状态会影响开裂风险和最终接头的性能。对于6061铝合金,需要评估热影响区性能以及焊缝外观。在批准生产工艺之前,应在代表性样品上确认填充材料选择、熔深以及所需的检验结果。
首先明确焊接要求,然后通过应用测试选择功率。KEMPSON 的功率范围为 1500W 至 6000W,但功率与厚度之间没有通用的转换关系。合金、接头类型、装配方式、焊束配置、焊接速度和焊接策略都会影响功率。请说明您需要的是全熔透、熔透深度还是焊缝尺寸。焊缝宽度不能用作板材厚度的额定值。
最佳焊接工艺取决于工件和生产条件。激光焊接适用于可控装配和可重复焊接的焊缝。TIG焊可实现精确的手动控制,而MIG焊则可能适用于需要大量焊丝填充的接头。应在同一代表性零件上比较焊接周期、检验结果、变形、操作人员要求和总成本。仅凭速度或成本方面的笼统说法无法确定哪种工艺最适合您的应用。
氩气是常用的气体,而氦气或合适的混合气体也可用于特定工艺。应根据合金、激光设置和接头类型选择合适的气体成分、质量、流量和输送方式。保持气体供应干燥,并检查是否存在泄漏或屏蔽层破损。如果机器使用氮气或集成式气体发生器,则应索取铝材专用测试报告并确认气体规格,而不要想当然地认为它适用于所有合金。
当装配和合金适用性得到控制时,某些接头可以不用填充焊丝进行焊接。填充焊丝可能用于间隙桥接、焊缝尺寸控制或满足冶金要求。在工艺流程开发过程中,应明确焊丝合金、直径和送丝参数。正确的选择取决于母材合金、接头几何形状和所需性能;单丝或多丝焊接设备本身并不能决定焊接质量。
首先要确保零件和焊丝清洁干燥,装配一致,并采用可靠的气体保护。气孔可能与污染、水分或熔池行为有关;裂纹则需要评估合金成分、焊丝、约束条件和工艺条件。记录设置并系统地更改变量。使用约定的检验方法来确认改进,因为表面光滑并不能证明内部不存在缺陷。
对于需要焊接各种不同零件且焊接路径可变的焊接设备,如果操作人员能够保持所需的焊接一致性,则应选择手持式设备。对于需要重复焊接路径、受控夹具和批量生产的焊接作业,则应考虑数控焊接。比较两种焊接方式在操作便捷性、零件差异性、装载时间、人员配备和检验要求等方面的差异。两种方式都需要适当的激光安全控制措施。确认所选配置的冷却系统、可用工作范围和所需公用设施。
价格取决于激光功率、光源、焊头、冷却系统、送丝机、自动化程度、夹具和安全设备。运费、安装费、培训费和服务范围也会影响报价。为了获得准确的报价,请提供合金成分、厚度、接头图纸、生产目标和检验要求。比较包含的设备和运营成本以及采购价格;并索取与您零件相关的样品测试结果。
您的零件需要铝激光焊接机吗?请提供您的合金成分、厚度和接头图纸,以便我们讨论配置方案并安排代表性焊接试验。
选择合适的铝激光焊接焊丝会影响焊缝强度、抗裂性和表面质量。本指南阐述了如何根据铝合金类型、材料厚度、接头设计和焊接要求选择焊丝。它比较了常用的焊丝合金,包括 4043、5356、5183 和 4047,并提供了焊丝直径选择的实用建议。
光纤激光焊接铝材具有焊接速度快、热输入低、焊接控制精确等优点,但铝材的高反射率、高导热性以及对气孔和裂纹的敏感性,使得焊接工艺更具挑战性。本指南将介绍光纤激光焊接铝材的主要挑战以及确保焊接质量稳定的实用解决方案。
激光焊接铝材的厚度取决于激光功率、铝合金类型、接头设计和焊接参数。本指南介绍了功率范围在 1000W 至 6000W 激光焊机中的推荐厚度范围,以及如何为铝焊接应用选择合适的焊机。
铝的焊接方法取决于材料类型、厚度和生产要求。本指南将介绍氩弧焊 (TIG)、熔化极气体保护焊 (MIG) 和激光焊接方法、关键焊接参数、焊丝选择、保护气体、常见缺陷以及激光焊接如何提高铝焊接质量。