目录
介绍
光纤激光焊接铝材具有焊接速度快、热量控制精确、变形小等优点,适用于汽车零部件、钣金加工和精密铝制部件。然而,铝材具有高反射率、高导热性和敏感的冶金特性,这些特性可能导致焊接过程中出现焊缝不稳定、气孔、裂纹和变形等问题。
接下来,我们将基于材料特性、焊接参数、焊丝选择、保护气体和设备配置,探讨铝激光焊接的主要挑战和实用解决方案。我们还将阐述如何提高焊接稳定性,并针对不同的应用选择合适的铝用光纤激光焊接机。
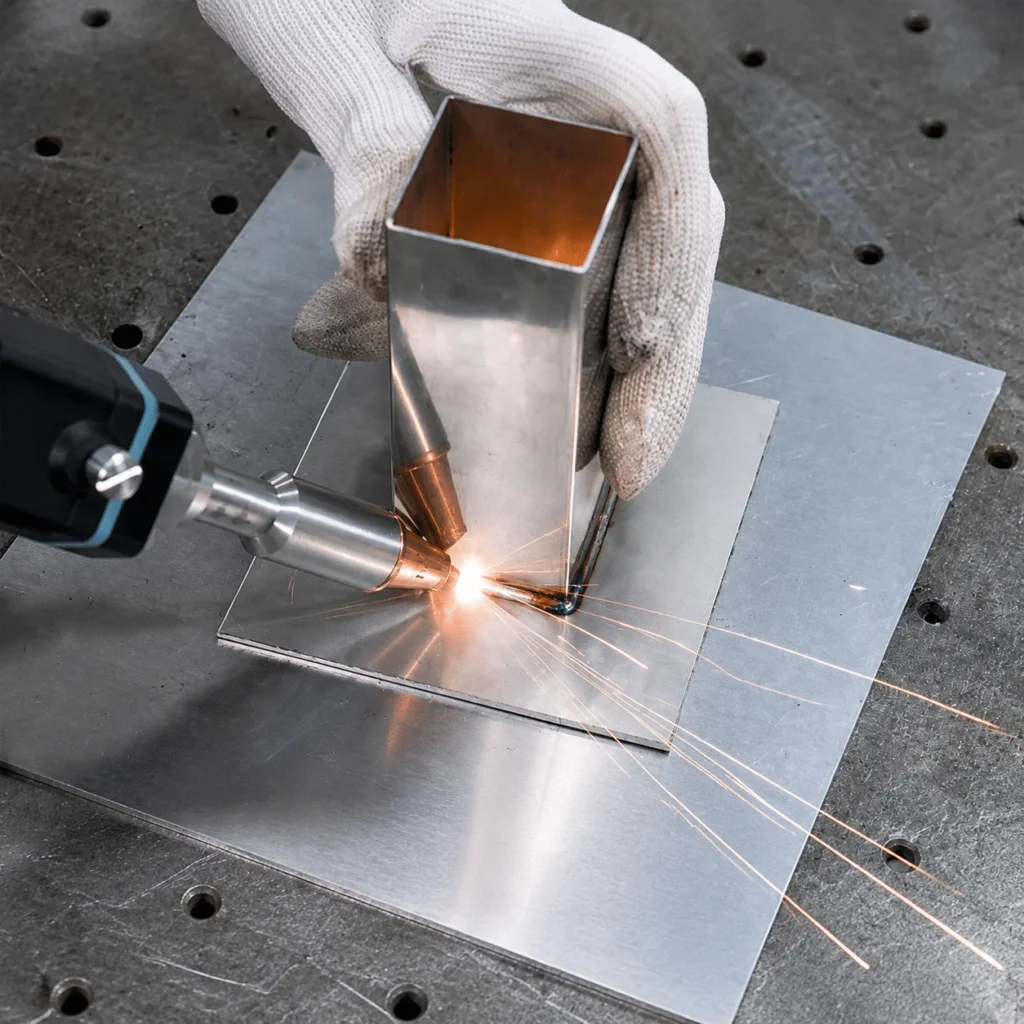
光纤激光器可以焊接铝吗?
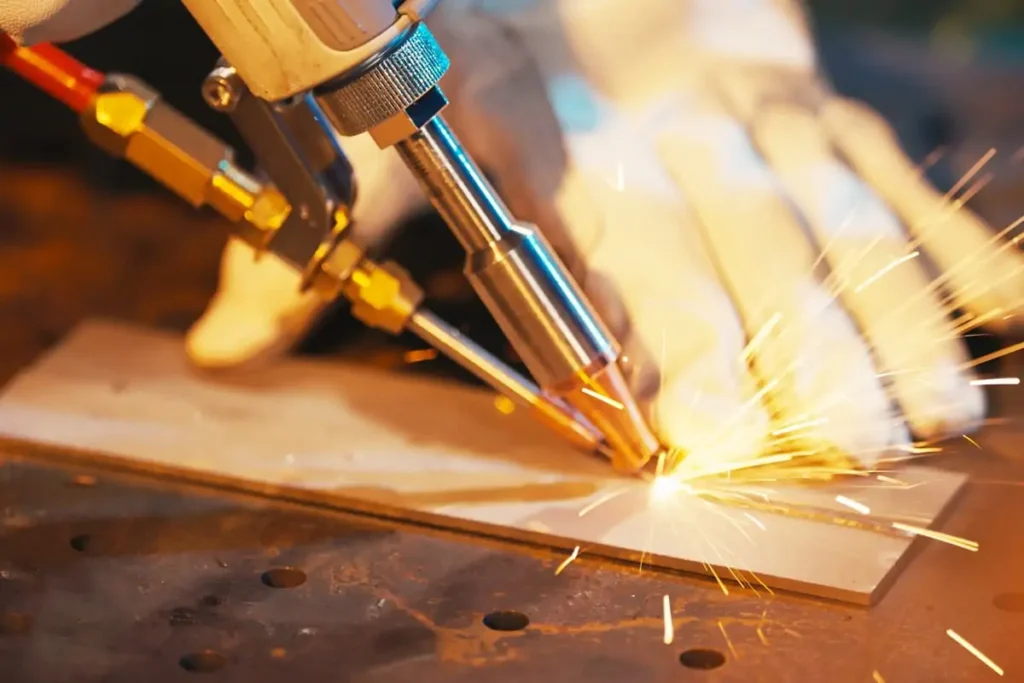
是的,光纤激光器可以焊接铝。光纤激光焊接广泛应用于5052、6061、6063和5083等铝合金,应用领域包括薄铝板、铝结构件和汽车零部件。
铝材可采用光纤激光焊接,但焊接性能取决于合金类型、材料厚度、接头设计和焊接参数。不同的铝合金在焊接方面需要考虑不同的因素,尤其是在焊缝强度、裂纹控制、热输入和焊缝外观等方面。
| 铝合金 | 焊接注意事项 |
|---|---|
| 5052 | 热输入和焊接强度 |
| 6061 | 裂缝和接缝准备 |
| 6063 | 焊接外观和热控制 |
| 5083 | 孔隙率和裂缝控制 |
焊接视频
光纤激光焊接铝材的主要挑战是什么?
光纤激光焊接铝材具有速度快、热控制精确的优点,但铝材的物理特性也增加了焊接难度。高反射率、快速的热传递、气孔率高以及易开裂是影响焊接质量的主要问题。
- 高激光反射率——铝会反射大量的激光能量,导致能量吸收和焊接熔深增加。因此,需要合适的激光功率和焦距调整才能实现稳定的焊接。
- 高导热性——铝散热快,导致熔池难以维持。过高的热量输入会导致变形或烧穿,尤其是在薄材料上。
- 气孔——焊池中的氢气会在凝固过程中导致气孔的产生。油污、水分、灰尘以及防护措施不足都会增加缺陷的风险。
- 热裂纹——某些铝合金在凝固过程中容易产生热裂纹。合金成分和焊丝选择都会影响裂纹倾向。
这些挑战使得铝激光焊接对材料选择、接头条件和焊接工艺控制更加敏感。
如何解决铝光纤激光焊接问题
铝光纤激光焊接缺陷通常由材料条件、焊丝选择和焊接参数引起。通过调整焊接工艺和准备工作,可以控制气孔、裂纹、熔深不足和变形等问题。
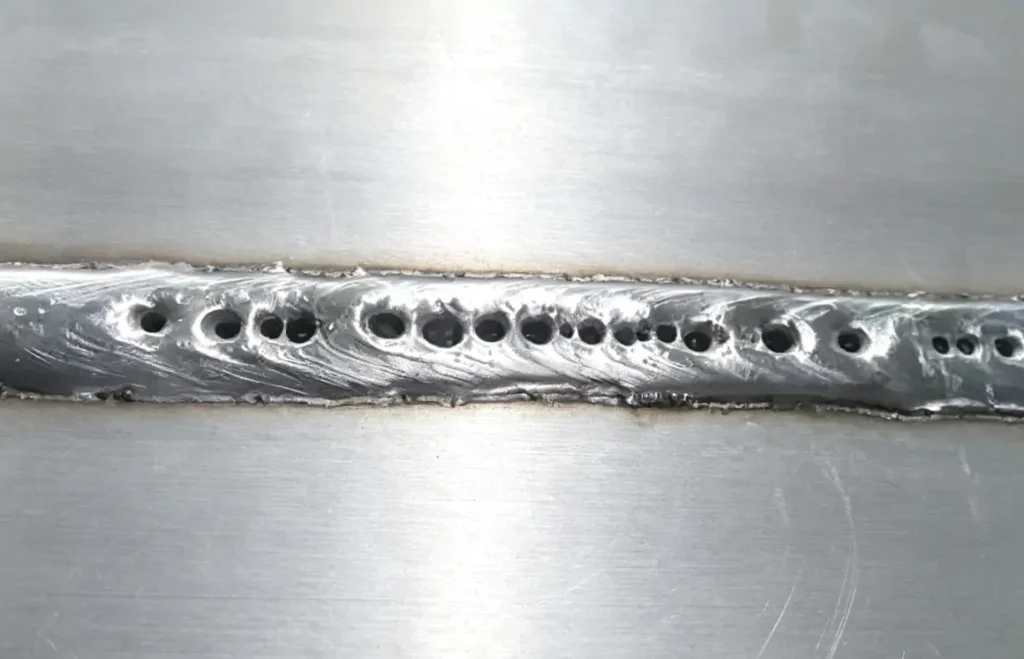
防止孔隙
气孔是由于焊缝凝固过程中气体滞留在焊缝内造成的。表面污染和不良的保护条件会增加气孔产生的风险。
- 清除铝表面的油污、水分和灰尘。
- 焊接前清除多余的氧化物。
- 使用清洁的保护气体并检查气体流量。
- 保持填充钢丝清洁无污染。
- 当出现气孔时,调整焊接参数。
清洁的材料制备和稳定的气体保护有助于减少孔隙缺陷。
铝激光焊接中的气孔并非由单一因素造成。如何预防气孔?更多详情,请参阅:如何减少铝激光焊接气孔?

防止热裂
热裂纹与铝合金成分、焊丝类型和焊接过程中的热输入有关。
- 根据基体铝合金选择合适的填充焊丝。
- 避免过热。
- 调整激光功率和焊接速度。
- 焊接前检查接头间隙和装配情况。
对于 6061 等易裂纹合金,填充焊丝的选择对裂纹的形成有直接影响。
铝激光焊接缺陷通常源于母材的不一致性,而非机器本身的性能问题。稳定的焊缝需要精确的合金成分和严格的材料公差。如需项目规格的铝板和铝卷,请联系Union Alu。
提高渗透性并避免烧穿
熔深不足和烧穿通常是由于热输入不正确或焊接参数不当造成的。
- 穿透力不足:增加激光功率,降低焊接速度,或调整焦点位置。
- 烧穿:降低激光功率,提高焊接速度,或改变聚焦位置。
- 宽焊缝:提高焊接速度或降低热输入。
- 焊接不稳定:检查激光功率、聚焦位置和送丝情况。
参数设置时,应同时调整激光功率、焊接速度和聚焦位置。


减少失真
焊接过程中,不均匀的热输入会导致热应力,从而产生变形。
- 减少不必要的热量输入。
- 尽可能提高焊接速度。
- 采用合适的夹紧方法。
- 优化焊缝尺寸和焊接顺序。
降低热输入和正确固定工件有助于控制焊接后的变形。
铝激光焊接质量取决于材料准备、焊丝选择和焊接参数。参数应根据合金类型和接头设计进行调整。
这些并非铝激光焊接中遇到的唯一问题。更多焊接问题及其解决方案,请参阅:“铝激光焊接问题:气孔、裂纹及解决方案”。
如何选择铝材激光焊接参数?
铝材激光焊接参数的选择应根据合金类型、材料厚度、接头设计和焊接方法而定。影响焊接质量的主要参数包括激光功率、焊接速度、聚焦位置、送丝速度和保护气体。
| 参数 | 主要影响 |
|---|---|
| 激光功率 | 控制熔化深度和渗透深度。 |
| 焊接速度 | 影响热输入和焊缝宽度。 |
| 焦点位置 | 影响能量集中度和穿透稳定性。 |
| 送丝速度 | 控制填充金属的添加量。 |
| 保护气 | 保护熔池并降低气孔风险。 |
- 激光功率和焊接速度应同步调整。功率过低可能导致熔深不足,而功率过高且速度过低则可能导致烧穿或过热。
- 焊接速度会影响焊缝宽度和热输入。较高的焊接速度会减少传递到工件的热量,有助于减少变形;而较低的焊接速度会增加熔深,但可能会增加与热相关的缺陷。
- 焦点位置会影响激光能量分布。焦点高度的微小变化会影响熔深,尤其是在焊接铝等反射性材料时。
- 送丝速度应与焊丝直径和焊缝间隙相匹配。焊丝过少会导致填充不足,而焊丝过多则可能导致熔合不良或焊缝余高过大。
- 保护气体可防止熔池受到污染。应调整气体类型、流量和喷嘴位置以降低气孔率。
最终参数应通过焊接试验进行验证,试验应采用实际的铝合金、厚度、接头设计和设备配置。
要了解如何选择合适的焊丝以及使用多大直径的焊丝才能获得最佳焊接效果,请阅读文章:“铝激光焊接焊丝:合金选择和直径指南”。
用于光纤激光焊接铝的填充焊丝
光纤激光焊接铝材时,填充焊丝的选择取决于母材合金、焊缝强度要求和接头状况。常用的铝材填充焊丝包括4043、5356和5183。
| 底座铝 | 普通填充线 |
|---|---|
| 6061 | 4043 / 5356 |
| 6063 | 4043 / 5356 |
| 5052 | 5356 |
| 5083 | 5356 / 5183 / 5556 |
| 铸铝 | 4043 / 4047 |
- 4043——流动性好,抗裂性强。常用于6XXX系列铝合金和铸铝。
- 5356——焊接强度更高。常用于5XXX系列合金和部分6XXX系列应用。
- 5183 — 用于高强度 5XXX 铝焊接。
有关铝焊丝选择、合金匹配和焊丝直径的更多详细信息,请参阅我们的指南:铝激光焊接最佳焊丝:合金和直径指南。
如何选择用于铝材焊接的光纤激光焊接机?
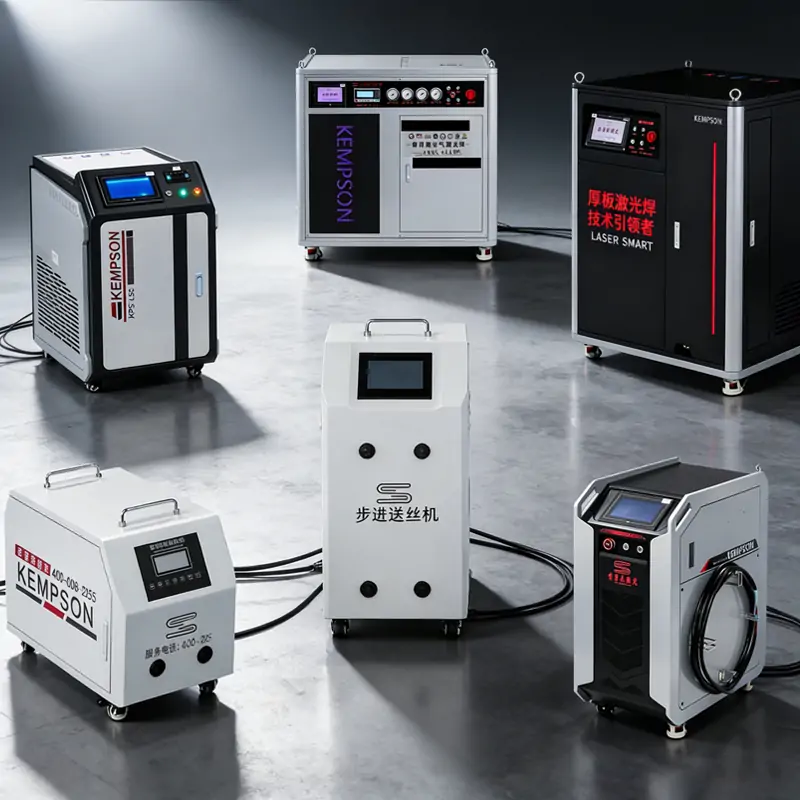
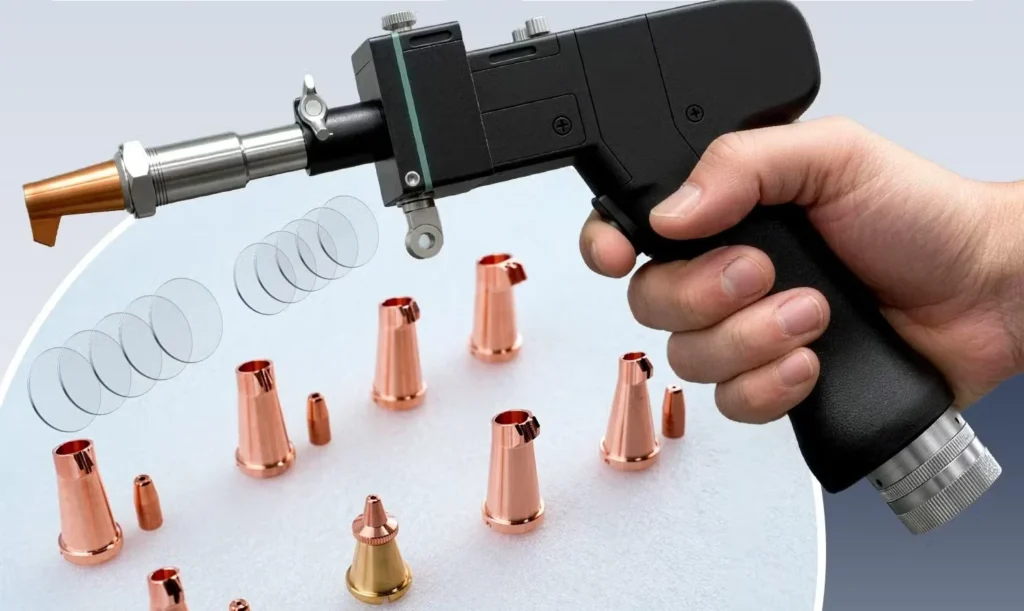
选择用于铝材焊接的光纤激光焊机取决于材料厚度、焊接要求和生产条件。激光功率、焊头、送丝机和冷却系统是选择机器前需要检查的主要因素。
激光功率
激光功率决定焊接厚度、速度和生产能力。由于铝材具有高反射率和高导热性,因此需要选择合适的功率。
- 1500W–2000W:薄铝板及一般加工。
- 3000W:中等厚度的铝材和更高的生产要求。
- 4000W–6000W:重型铝焊接和大批量生产。
最终的功率选择应考虑铝合金的种类、厚度、接头类型和焊接速度。
KEMPSON 提供功率范围从 1,500W 到 6,000W 的激光焊接机。
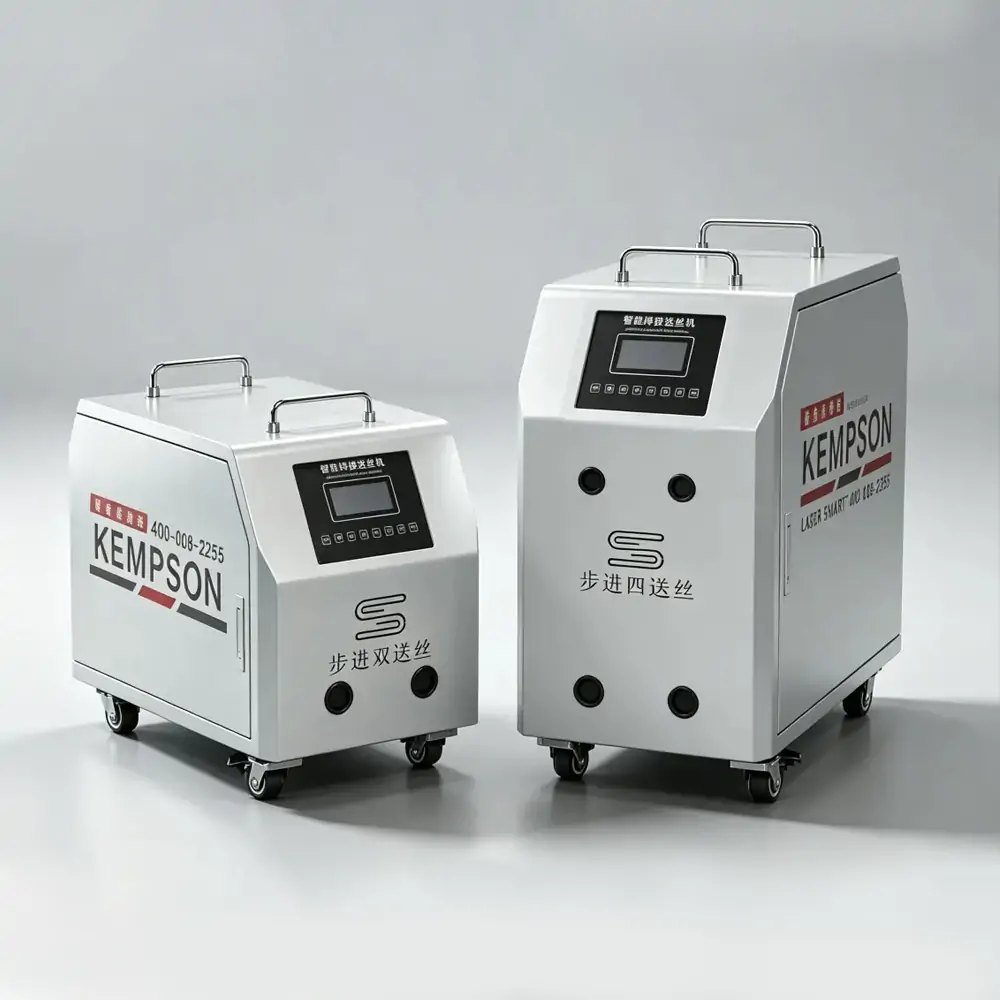
送丝机
对于需要填充焊丝的铝焊接应用,送丝机直接影响焊接稳定性。
- 兼容的线径范围(通常为 0.8–2.0 毫米)。
- 送丝稳定,无丝材变形。
- 可调节送丝速度,以适应不同的焊接条件。
送丝机应与填充丝、材料厚度、接头间隙和激光功率相匹配。
冷却系统
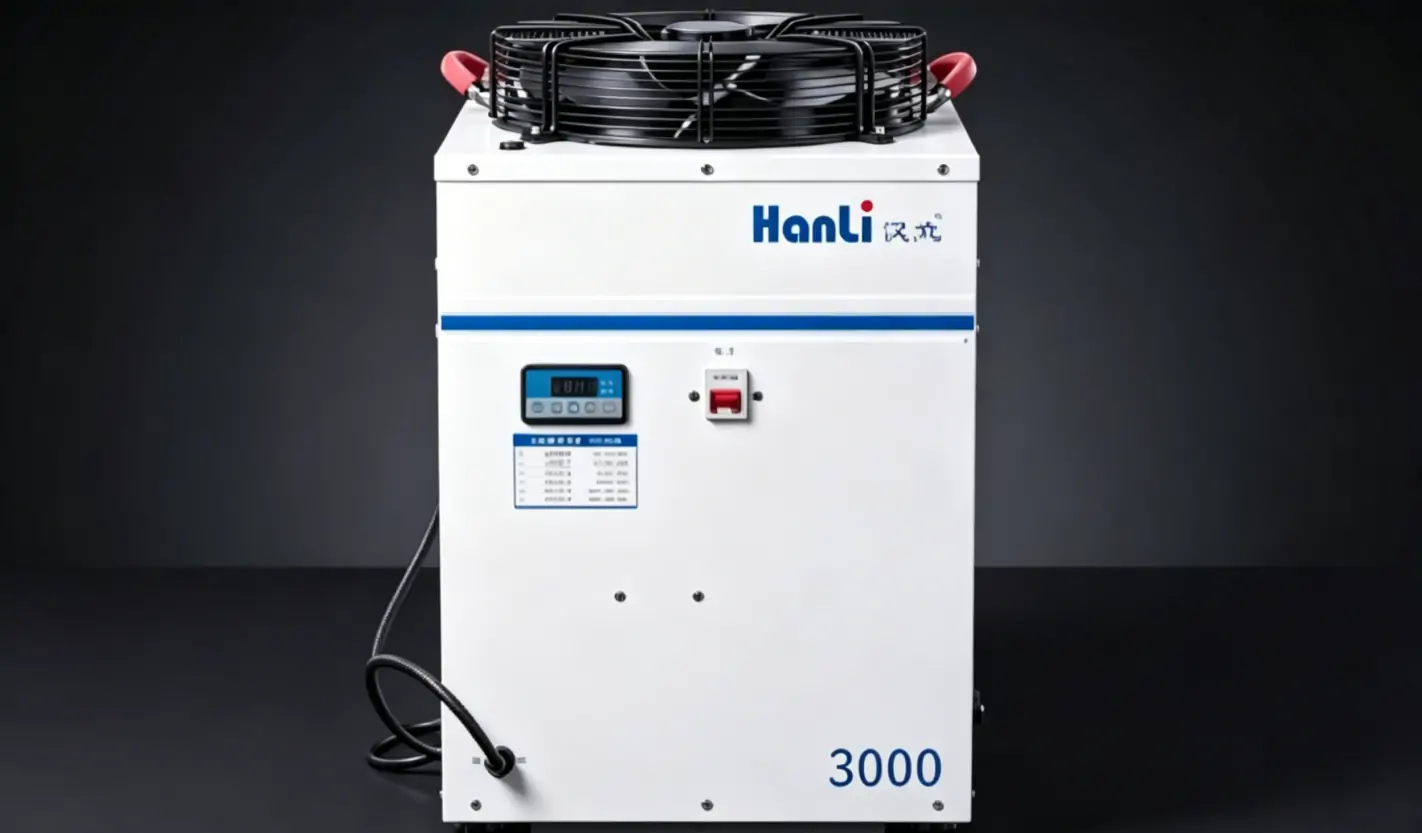
冷却系统在连续焊接过程中保持稳定运行。
- 冷却能力与激光功率相匹配。
- 考虑运行时间和生产周期。
- 检查高功率焊接的冷却稳定性。
合适的冷却系统有助于防止长期运行过程中功率下降和设备停机。
选择合适的铝合金光纤激光焊接机时,应考虑铝合金的种类、材料厚度、接头设计、产量和焊接速度。仅凭激光功率无法确定最佳的机器配置。
结语
光纤激光焊接铝材可以实现快速焊接和低变形,但焊接质量取决于正确的材料准备、焊丝选择和设备配置。了解铝焊接的挑战并选择合适的设备是稳定生产的关键。
KEMPSON提供用于铝焊接的光纤激光焊接机,包括多种功率选项、送丝系统及相关焊接配件。凭借专业的工程师团队、丰富的设备设计经验和海外项目支持,我们能够根据材料、厚度、接头类型和生产需求,帮助客户选择合适的机器配置。此外,我们还为全球客户提供技术指导和售后服务。
联系我们,讨论您的铝激光焊接项目,并找到适合您应用的设备配置。

常见问题解答
光纤激光器可以焊接铝吗?
是的,光纤激光器可以焊接铝及铝合金,例如 5052、6061、6063 和 5083。光纤激光焊接广泛应用于薄板、汽车零部件和铝结构等领域,这些领域对变形小和温度控制精度要求较高。
为什么用光纤激光焊接铝材比较困难?
铝材焊接难度较大,因为它会反射激光能量,导热迅速,且对气孔和裂纹非常敏感。焊接效果很大程度上取决于合金类型、材料厚度、接头设计和焊接参数设置。
焊接铝需要多大的激光功率?
所需的激光功率取决于铝材厚度、接头类型和生产要求。常用的光纤激光焊接机功率范围为 1500W 至 6000W。薄板通常需要较低的功率,而较厚的铝件则需要更高的功率才能达到所需的熔深。
如何防止铝激光焊接中出现气孔?
焊接前清除铝表面的油污、水分和灰尘可以减少气孔。适当的保护气体、清洁的焊丝和合适的焊接参数也有助于防止气体滞留在焊缝中。
如何防止激光焊接铝材时出现裂纹?
通过选择与铝合金相匹配的焊丝、控制热输入以及正确准备接头,可以控制裂纹的产生。像6061这样的合金需要仔细选择焊丝,因为它们对热裂纹更为敏感。
铝激光焊接中使用的是什么焊丝?
铝激光焊接常用的焊丝包括4043、5356和5183。具体选择取决于母材合金和焊接要求。4043常用于6XXX系铝合金,而5356和5183则用于高强度铝合金焊接。
铝材可以在不使用填充焊丝的情况下进行激光焊接吗?
是的,某些铝制零件可以不用焊丝焊接,特别是对于紧密配合的接头和薄材料。焊丝的主要作用是填充缝隙、增加焊缝金属量以及改善焊缝的特定性能。
铝激光焊接中使用的是哪种保护气体?
氩气是铝激光焊接中最常用的保护气体,因为它能提供良好的熔池保护和稳定的无电弧激光焊接。通常选用高纯氩气以降低污染和气孔风险。