

目录
介绍
激光焊接铝材厚度需要精确控制热输入,因为铝材导热迅速且会反射激光能量。合适的焊接厚度取决于机器功率、材料类型和实际工作条件,因此功率选择是焊接过程中至关重要的环节。
本文将介绍不同功率等级(包括1000W至6000W)激光焊机的铝材焊接厚度,推荐的铝材厚度范围,影响焊接性能的因素,以及选择合适设备的技巧。本指南旨在帮助用户在选择激光焊机之前了解其焊接能力。
激光焊接机能焊接多厚的铝材?
激光焊接铝材的厚度范围很广,从薄板到几毫米厚不等,具体取决于激光功率、铝合金类型、接头设计和焊接参数。对于手持式激光焊接机,通常使用1500W至3000W的型号进行铝材焊接,而对于较厚的铝板和重型应用,则需要选择功率更高的设备。
| 激光功率 | 推荐铝材厚度 | 应用 |
|---|---|---|
| 1500W | 0.5–3毫米 | 铝合金门窗、橱柜、一般加工 |
| 2000W | 1–5毫米 | 中等厚度铝制部件和工业零件 |
| 3000W | 2–8毫米 | 大型铝结构和连续生产 |
| 4000W | 3–10毫米 | 重型铝加工和厚部件 |
| 6000W | 5毫米+ | 大型结构和高强度铝焊接 |
实际激光焊接铝材的厚度可能因铝合金成分、表面状况、焊接速度和送丝设置而异。
要了解铝焊接方法和特性,请参阅文章:“如何焊接铝:方法、参数和激光焊接指南”。
激光功率对铝焊接厚度的影响
激光功率直接影响激光焊接铝材的厚度和应用范围。根据材料厚度、生产要求和焊接条件选择不同的功率等级。
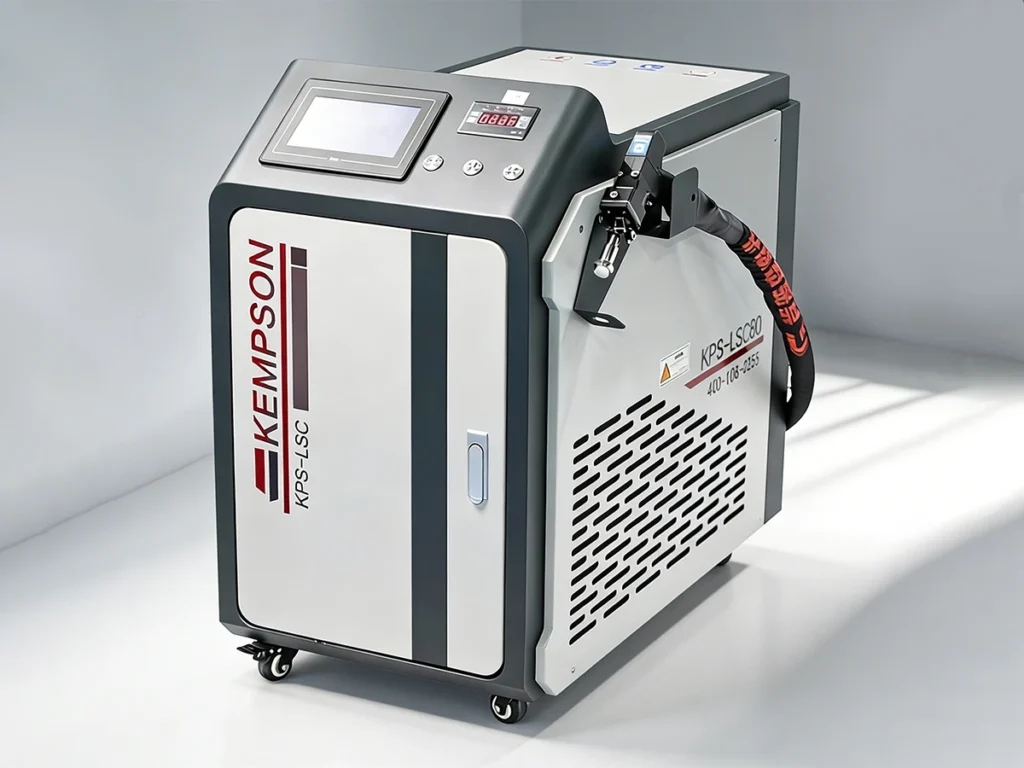
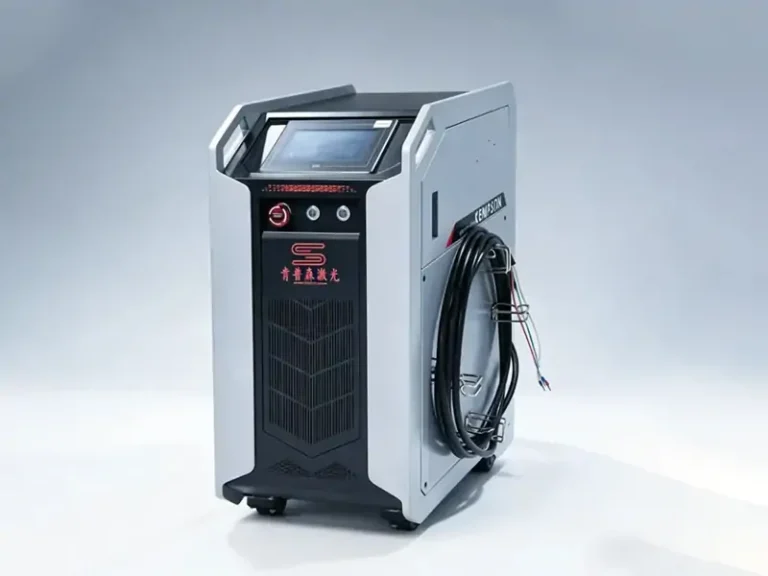
1500W激光焊机
1500W激光焊机是铝焊接的常用选择。它适用于薄型和中厚型铝件的焊接,在焊接性能和设备成本之间取得了良好的平衡。
优势
- 焊接性能稳定
- 低热变形
- 适用于日常生产
应用
- 铝合金门窗
- 钣金制品
- 小型机械零件
3000W激光焊机
3000W激光焊接机专为焊接较厚铝材和满足更高生产要求而设计,可为更大的工件提供更强的能量输出。
优势
- 更深的焊缝熔深
- 更快的处理速度
- 处理更大的组件
应用
- 铝结构
- 重型设备零件
- 大型制造项目
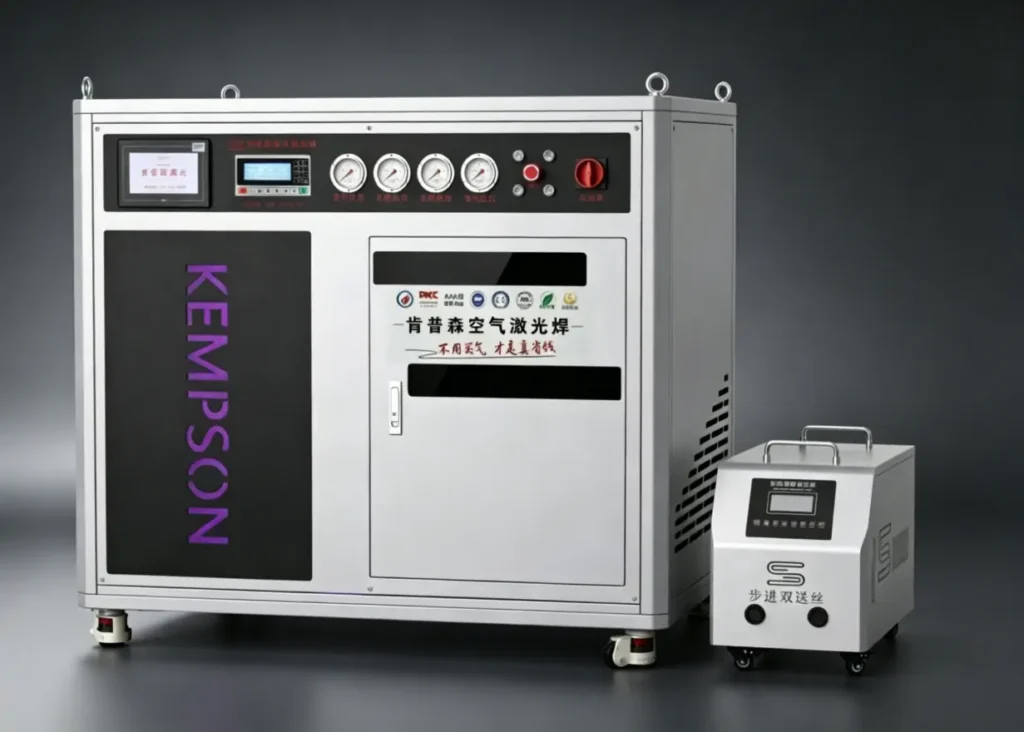
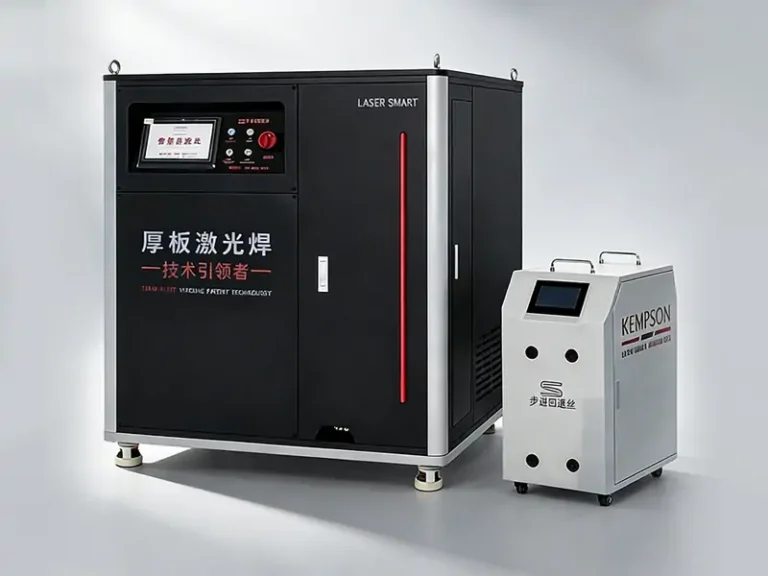
6000W激光焊机
6000W激光焊接机主要用于厚铝板焊接和大规模生产。它能提供更高的能量输出,适用于需要最大焊接能力的应用。
优势
- 高穿透深度
- 适用于厚料
- 专为重型焊接而设计
应用
- 大型铝结构
- 运输设备
- 特殊工业项目
哪些因素会影响铝激光焊接厚度?
激光焊接铝材的厚度取决于激光功率、材料特性和焊接参数。主要因素包括:
- 激光功率:激光功率直接影响焊接熔深。功率越高,焊缝越深;功率越低,适用于较薄的铝板。
- 铝材:不同铝合金的导热性和焊接特性各不相同。高反射率和表面氧化层会降低激光能量吸收,因此需要进行适当的表面处理和合适的功率设置。
- 焊接速度:焊接速度会影响热输入和熔深。速度越快,热输入越低;速度越慢,熔深越大,但可能导致过度熔化。
- 焦点位置:焦点位置会影响焊缝宽度和深度。正确调整焦点有助于获得更好的熔深和更稳定的焊缝成形。
- 保护气体:保护气体可防止氧化,并在焊接过程中保护焊接区域。氩气常用于铝激光焊接,以提高焊接质量。
- 摆动焊接设置:摆动宽度和频率会影响焊缝外观和熔深。适当调整有助于改善间隙填充和焊缝一致性,尤其适用于薄铝件。
- 接头间隙和装配:接头精度会影响焊接结果。过大的间隙会降低焊接质量或导致缺陷,因此精确定位和正确的夹具控制至关重要。
实际激光焊接铝材的厚度取决于激光功率、材料类型、焊接参数和装配条件等因素的组合。
铝激光焊接缺陷通常源于母材的不一致性,而非机器本身的性能问题。稳定的焊缝需要精确的合金成分和严格的材料公差。如需项目规格的铝板和铝卷,请联系Union Alu。
铝材激光焊接推荐参数
激光焊接铝材厚度参数应根据合金类型、材料厚度和焊接要求进行调整。以下设置常用于手持式激光焊接应用,可作为参考。
| 参数 | 推荐范围 |
|---|---|
| 激光类型 | 光纤激光 |
| 激光功率 | 1500W–4000W |
| 焊接方式 | 手持式激光焊接 |
| 焊接速度 | 17–80 毫米/秒(基于材料厚度) |
| 电线直径 | 0.8–1.6毫米 |
| 保护气 | 99.99%氩气,15–25升/分钟 |
| 冷却方式 | 连续焊接用水冷却 |
| 摆频 | 50–100赫兹 |
铝焊接设置
| 铝厚度 | 激光功率 | 焊接速度 | 应用领域 |
|---|---|---|---|
| 1–2毫米 | 1500W–2000W | 20–80 毫米/秒 | 铝板、外壳、轻型结构 |
| 2–5毫米 | 2000W–3000W | 17–50 毫米/秒 | 工业零件、框架、设备组件 |
| 5毫米+ | 3000 瓦至 4000 瓦以上 | 根据关节设计进行调整 | 厚铝结构 |
实际参数会因铝合金种类、接头类型和表面状况而异。适当调整功率、速度、聚焦位置和保护气体有助于减少气孔并提高焊接强度。建议在生产前使用实际工件进行测试。
有关铝激光焊接的详细工艺参数,请参阅文章:“铝激光焊接:工艺、参数和最佳实践”。
为什么铝材难以进行激光焊接?
铝具有独特的物理特性,使其激光焊接比普通金属更具挑战性。高反射率、快速的热传递和氧化层都会影响能量吸收和焊接稳定性。
1. 高反射率和低激光吸收率——铝对光纤激光波长具有很高的反射率,在室温下反射率通常可达70%–90%。大量的激光能量被反射而不是被吸收,这使得形成稳定的熔池变得更加困难。
2. 高导热性——铝的导热速度很快,其导热系数约为钢的4倍。焊接过程中的热损失需要更高的能量密度才能保证适当的熔化和熔深。
3. 表面氧化层——铝表面会自然形成一层氧化铝(Al₂O₃)层,其熔点约为2060°C,远高于铝本身的熔点(约660°C)。若处理不当,该氧化层会影响熔合质量,并可能导致焊接缺陷。
4. 气孔风险——焊接过程中,熔融状态的铝很容易吸收氢气。如果氢气在凝固前无法逸出,焊缝内部可能会形成气孔。合适的焊接参数和保护气体有助于减少这一问题。
5. 热裂纹和变形——某些铝合金在冷却过程中容易产生热裂纹,尤其是高强度合金。此外,铝的热膨胀系数高于钢,这会增加焊接变形。
6. 合金元素损失——焊接温度过高可能导致镁、锌、铜等合金元素的损失或分布不均,从而影响焊缝强度和耐腐蚀性。
为了提高焊接质量,制造商通常会优化激光参数,使用合适的焊头,选择合适的保护气体,并在焊接前对铝表面进行预处理。通过合适的设备和工艺设置,激光焊接可以在铝材料上获得稳定且高质量的焊接效果。
铝是一种高反射材料,焊接过程中容易出现各种缺陷。有关具体问题及预防措施,请参阅文章:《铝激光焊接问题:气孔、裂纹及解决方案》。
铝焊接问题一直存在,但并非不可避免。有关光纤激光焊接的常见问题及解决方案,请参阅文章:《光纤激光焊接铝:挑战与解决方案》。
铝激光焊接中的气孔并非由单一因素造成。如何预防气孔?更多详情,请参阅:如何减少铝激光焊接气孔?
激光焊接铝材与传统焊接方法的比较
激光焊接与TIG焊、MIG焊等传统焊接方法在铝加工方面各有优势。主要区别在于热输入、焊接速度、变形控制和应用范围。
| 对比 | 激光焊接 | TIG焊接 | MIG焊接 |
|---|---|---|---|
| 热量输入 | 高能量密度、低热输入、小热影响区(约0.1-1毫米) | 更高的热输入,更宽的热影响区 | 热输入越高,热变形越大。 |
| 焊接速度 | 焊接速度快,适合批量生产 | 速度较慢,取决于操作员技能 | 中速,适用于较厚材料。 |
| 焊接质量 | 焊缝平滑,变形小,一致性好 | 焊缝外观良好,但需要熟练的操作。 | 效率高,但可能需要更多后处理。 |
| 精度要求 | 需要精确组装,间隙通常小于 0.1 毫米 | 对关节间隙的容忍度更高 | 更灵活,适用于更大的间隙 |
| 设备费用 | 较高的初始投资,较低的劳动力依赖性 | 设备成本较低,但需要熟练操作。 | 成本适中,需要经验丰富的操作人员。 |
| 铝厚度 | 最适合薄板和中等厚度的板材(0.5-5毫米) | 适用于各种厚度和修补工作 | 更适用于厚度大于 8 毫米的铝制零件。 |
| 应用领域 | 精密零件、汽车零部件、铝加工 | 定制焊接、维护、小批量生产 | 大型结构,重型制造 |
激光焊接在焊接速度、热量控制和减少变形方面具有优势,因此适用于对焊接效率和质量稳定性要求较高的铝制零件。TIG焊和MIG焊仍然是维修工作、大型结构以及对热输入要求较高的应用领域的实用选择。合适的焊接方法取决于材料厚度、生产要求和焊接条件。
铝材的常用焊接方法包括氩弧焊 (TIG)、熔化极气体保护焊 (MIG) 和激光焊接,每种方法各有优势。更多详情,请参阅:铝材氩弧焊、熔化极气体保护焊和激光焊接:哪种更好?
如何选择合适的铝材激光焊接机?
选择用于铝材焊接的激光焊机取决于材料厚度、生产要求和焊接条件。主要因素包括激光器类型、功率、焊接功能和设备配置。
- 激光光源光纤激光器因其输出稳定、能量密度高而被广泛应用于铝焊接。薄铝件通常需要更精确的光束控制以减少热输入。
- 激光功率:根据铝材厚度选择功率。1500W 的激光焊接机适用于 0.5–4mm 厚的铝材,而更厚的材料则需要更高的功率。
- 送丝和气体:氩气保护气体通常用于铝焊接。对于较厚的板材或间隙填充,则需要使用氩气保护气体。 自动送丝机 有助于提高焊接质量。
- 焊接头和冷却:摆动式焊接头可改善焊缝成形并减少缺陷。建议对长时间铝焊接采用水冷。
- 供应商支持:选择具有铝焊接经验的供应商,并在购买前索取样品进行测试。检查设备质量、保修和技术支持。
- 预算:机器成本取决于功率、功能和配置。根据焊接厚度、产量和应用需求选择设备。
购买前,请务必确认激光焊接铝材的厚度、焊接要求和生产条件。使用您自己的工件进行样品测试是验证机器配置和焊接效果的最佳方法。
结语
铝材激光焊接需要激光功率、焊接参数和设备配置之间的最佳平衡。对于大多数铝材加工,1500W至3000W的激光焊接机即可满足常见的厚度要求,而较厚的材料则需要更高功率的解决方案。
KEMPSON提供适用于不同铝焊接应用的激光焊接机,并可根据需求选择不同的功率等级、送丝方式和冷却系统。欢迎联系我们,探讨您的铝焊接需求,我们将为您找到合适的设备解决方案。

常见问题解答
激光焊接机可以焊接多厚的铝材?
这取决于激光功率。常见的手持式激光焊接机可以焊接厚度从薄板到几毫米厚的铝材。
1500W激光焊机可以焊接铝吗?
是的。1500W激光焊机可以焊接铝材,特别是薄型和中等厚度的铝制零件。
铝焊接的最佳激光功率是多少?
铝材加工通常使用1500W至3000W的功率。对于较厚的材料,建议使用更高的功率。
激光焊接铝比氩弧焊焊接铝更好吗?
激光焊接速度更快,热输入更低,而TIG焊接仍然适用于需要手动控制的应用。
为什么铝材难以进行激光焊接?
因为铝具有高反射率和高导热性,所以需要合适的功率设置和焊接参数。
铝激光焊接需要送丝吗?
对于较大的间隙、较厚的材料或需要更强焊缝填充的应用,建议采用送丝方式。
哪些铝合金可以进行激光焊接?
常用的可焊接合金包括 5052、6061 和其他工业铝合金。
如何选择铝激光焊接机?
根据激光焊接铝材厚度、生产要求、焊接速度和所需功能进行选择。







