Inhaltsverzeichnis
Einführung
Ein Wasserverteiler wird durch das Verschweißen von Rohren und Formstücken zu einer dichten Einheit mit präziser Positionierung und zuverlässiger Schweißnahtqualität hergestellt. Das Schweißverfahren hängt vom Material, der Wandstärke, dem Produktionsvolumen und den Oberflächenanforderungen ab. WIG-, MIG- und Laserschweißen sind gängige Verfahren zur Fertigung von Wasserverteilern aus Edelstahl.
Hier erkläre ich, wie man einen Wasserverteiler schweißt. Ich gehe dabei auf die wichtigsten Schweißanforderungen, gängige Schweißverfahren und den gesamten Schweißprozess ein. Der Artikel behandelt außerdem die Positionierung von Vorrichtungen, das Schweißen von Rohren und Formstücken, die Dichtheitsprüfung und die Oberflächenbearbeitung, um Herstellern die Auswahl einer geeigneten Schweißlösung zu erleichtern.
Welche Schweißanforderungen gelten für einen Wasserverteiler?
Beim Schweißen von Wasserverteilern kommt es auf vier Bereiche an: Abdichtung der Verbindungen, Materialauswahl, Maßgenauigkeit und Schweißnahtqualität. Diese Faktoren beeinflussen die Leckagekontrolle, die Montagegenauigkeit und die langfristige Betriebssicherheit.
- 1. Dichtheit der Schweißverbindungen – Wasserverteiler arbeiten unter Flüssigkeitsdruck, daher erfordern Schweißnähte einen gleichmäßigen Einbrand und eine vollständige Verschmelzung. Unzureichender Einbrand oder unvollständige Verschmelzung können zu Leckagen führen. Beim Schweißen von Edelstahl ist in der Regel Schutzgas erforderlich, um Oxidation zu reduzieren und die Schweißnahtqualität zu erhalten.
- 2. Werkstoffauswahl für das Schweißen von Wasserverteilern – Edelstahl wird aufgrund seiner Korrosionsbeständigkeit und Schweißbarkeit häufig für Wasserverteiler verwendet. SS304 eignet sich für allgemeine Anwendungen, während SS316 für höhere Anforderungen an die Korrosionsbeständigkeit eingesetzt wird.
- 3. Maßgenauigkeit beim Schweißen – Mehrere Abzweigrohre erfordern eine präzise Positionierung während der Montage. Schweißvorrichtungen dienen der Kontrolle der Rohrausrichtung und der Reduzierung von Verformungen. Präzisionsverteiler erfordern üblicherweise eine Positionierungstoleranz der Abzweigrohre von ±0.5 mm.
- 4. Qualität der Schweißnahtoberfläche – Schweißnähte müssen frei von Rissen, Poren und übermäßigen Spritzern sein. Bei Wassersystemen mit hygienischen Anforderungen kann eine Innenpolitur der Schweißnähte erforderlich sein, um die Oberflächenreinheit zu verbessern.
Ein fachgerechter Schweißprozess für Wasserverteiler erfordert geeignete Materialien, präzise Montage und kontrollierte Schweißparameter. Gängige Verfahren sind das WIG-Schweißen, das MIG-Schweißen und das Laserschweißen.
Gängige Schweißverfahren für Wasserverteiler
Zu den wichtigsten Schweißverfahren für Wasserverteiler zählen WIG-Schweißen, MIG-Schweißen und Laserschweißen. Das geeignete Verfahren hängt vom Material, der Rohrwandstärke, dem Produktionsvolumen und den Schweißanforderungen ab.
| Schweißmethode | Vorteile | Einschränkungen | Geeignete Anwendungen |
|---|---|---|---|
| WIG-Schweißen | Saubere Schweißnaht, geringe Spritzerbildung, gute Kontrolle bei Edelstahl | Langsame Geschwindigkeit, hohe Anforderungen an die Bedienerfähigkeiten | Prototypenfertigung, Rohre mit kleinem Durchmesser, hohe Anforderungen an das Erscheinungsbild |
| MIG-Schweißen | Höhere Produktivität, einfachere Bedienung, geeignet für dickere Materialien | Mehr Schweißspritzer, mehr Nachbearbeitungsaufwand, geringere Präzision bei kleinen Rohren | Bauteile mittlerer Dicke, große Serienteile |
| Laserschweißen | Hohe Geschwindigkeit, kleine Wärmeeinflusszone, geringe Verformung, gleichbleibende Schweißqualität | Höhere Ausrüstungsinvestitionen | Edelstahlverteiler, dünnwandige Rohre, automatisierte Produktion |
WIG-Schweißen für Wasserverteiler
Das WIG-Schweißen für die Herstellung von Wasserverteilern verwendet eine Wolframelektrode mit separater Drahtzufuhr. Das Verfahren ermöglicht saubere Schweißnähte mit guter Kontrolle bei Edelstählen. Die Schweißnahtbreite lässt sich auf 1–2 mm genau einstellen, wodurch es sich für dünnwandige Rohre und Präzisionsverbindungen eignet.
Anwendungsgebiete sind unter anderem die Prototypenfertigung, Abzweigleitungen mit kleinem Durchmesser und Verteiler, die ein hohes Maß an Schweißnahtqualität erfordern.
MIG-Schweißen für Wasserverteiler
Die Herstellung von MIG-Schweißgeräten erfolgt mit einer kontinuierlich zugeführten Drahtelektrode unter Schutzgasatmosphäre. Sie ermöglicht höhere Abschmelzleistungen als das WIG-Schweißen und verarbeitet dickere Werkstoffe mit weniger Schweißdurchgängen.
Es wird häufig für Verteiler mit mittlerer Wandstärke und größere Serienteile verwendet. Das Verfahren erzeugt mehr Schweißspritzer und erfordert eine zusätzliche Reinigung nach dem Schweißen.
Laserschweißen für Wasserverteiler
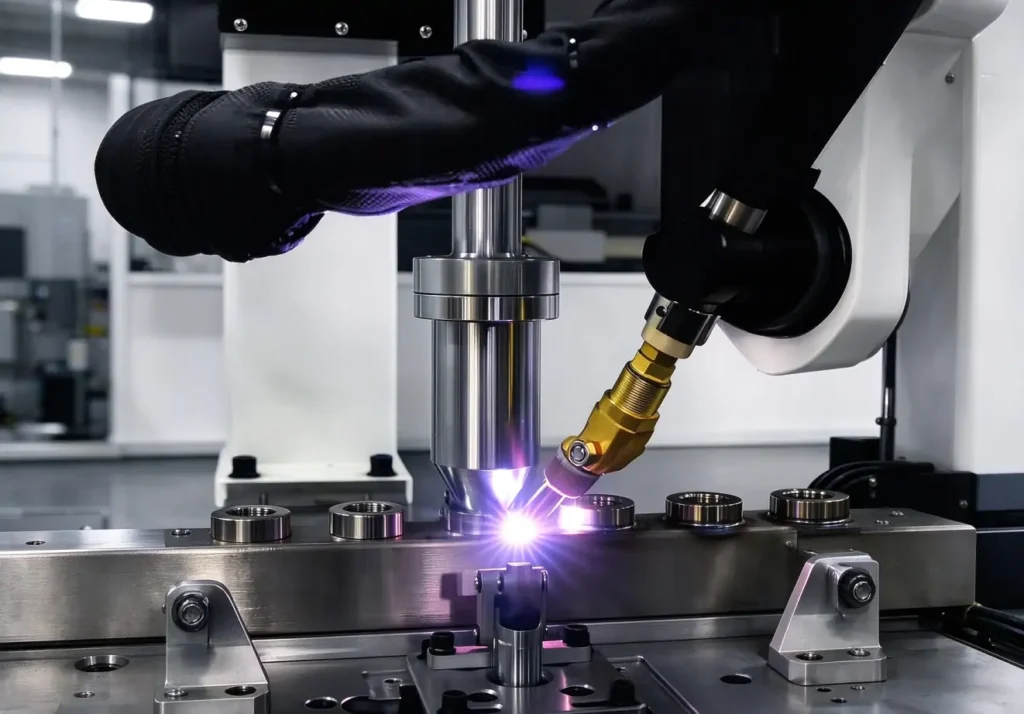
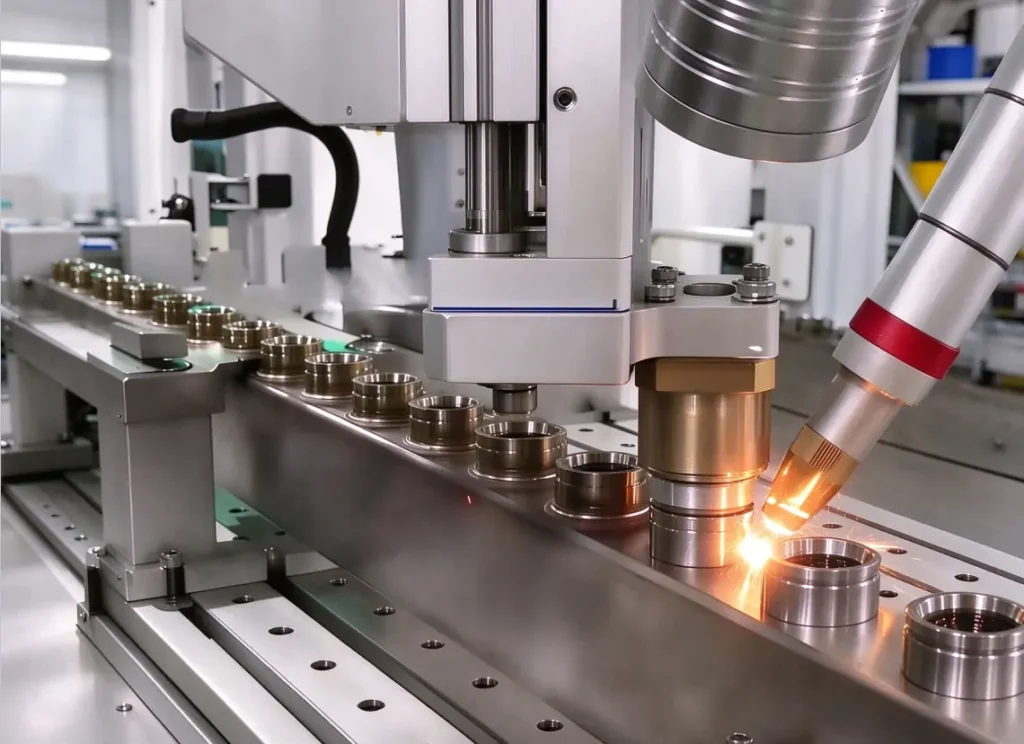
Beim Laserschweißen zur Herstellung von Wasserverteilern wird ein fokussierter Laserstrahl mit konzentrierter Wärmeeinbringung eingesetzt. Der Laserfleck hat typischerweise einen Durchmesser von 0.1–0.3 mm, wodurch eine schmale Wärmeeinflusszone und geringe thermische Verformung entstehen.
Das Verfahren gewährleistet eine gleichbleibende Schweißnahtqualität, hohe Wiederholgenauigkeit und gute Kompatibilität mit der automatisierten Fertigung. Es eignet sich für Edelstahl-Wasserverteiler, dünnwandige Rohrverbindungen und die Serienfertigung.
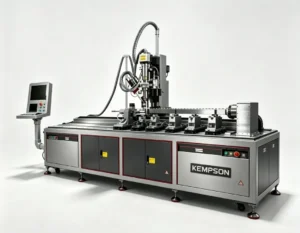
Für Hersteller, die Wasserverteiler in Serien produzieren, kann eine spezielle Laserschweißanlage für Wasserverteiler die Schweißkonsistenz und die Produktionseffizienz verbessern.
Häufig gestellte Fragen und Lösungen zum Schweißen von Edelstahl-Wasserverteilern – siehe: Schweißen von Edelstahl-Wasserverteilern: Methoden, Herausforderungen und Lösungen
Schweißverfahren für Wasserverteiler: Schritt-für-Schritt-Anleitung
Der Schweißprozess für Wasserverteiler umfasst fünf Hauptschritte: Bauteilvorbereitung, Positionierung der Vorrichtung, Schweißen von Rohren und Formstücken, Dichtheitsprüfung und Oberflächenbearbeitung. Jeder Schritt beeinflusst die Schweißnahtqualität, die Maßgenauigkeit und die Leistung des Endprodukts.
Schritt 1: Komponentenvorbereitung
Vor dem Schweißen werden Rohre und Formstücke gemäß der Fertigungszeichnung vorbereitet.
Der Vorbereitungsprozess umfasst:
- Zuschneiden von Rohren und Formstücken auf die erforderlichen Abmessungen
- Entfernung von Öl, Oxidation und Oberflächenverunreinigungen
- Überprüfung von Rohrabständen, Winkeln und Gesamtabmessungen
- Vorbereitung der Schweißkanten entsprechend der Materialdicke
Bei Edelstahl-Wasserverteilern muss der Verbindungsbereich vor dem Schweißen sauber sein, um Mängel wie Porosität und mangelhafte Verschmelzung zu vermeiden.
Schritt 2: Positionierung der Vorrichtung
Rohre und Formstücke werden gemäß der Montagezeichnung positioniert und vor dem Schweißen fixiert.
Der Prozess umfasst:
- Ausrichten der Abzweigrohre am Verteiler
- Verwendung von Schweißvorrichtungen zur Verhinderung von Bewegungen
- Überprüfung der Rohrabstände und Anschlusswinkel
Die Genauigkeit der Befestigungselemente beeinflusst die endgültige Qualität des Verteilers. Präzisionswasserverteiler erfordern üblicherweise eine Toleranz der Abzweigrohrpositionierung von ±0.5 mm.
Schritt 3: Schweißen von Rohren und Formstücken
Nach der Positionierung wird die Baugruppe durch Heftschweißen fixiert, bevor sie endgültig verschweißt wird.
Der Schweißprozess umfasst:
- Heftschweißen zur Bauteilbefestigung
- Hauptschweißarbeiten an Rohrverbindungen
- Anpassung der Schweißparameter an Material und Dicke
Zu den Schweißparametern gehören:
- Schweißstrom oder Laserleistung
- Schweißgeschwindigkeit
- Schutzgasdurchfluss
Bei Edelstahlverteilern ist Schutzgas erforderlich, um Oxidation zu reduzieren und die Schweißnahtqualität zu erhalten. Laserschweißsysteme gewährleisten eine gleichmäßige Wärmeeinbringung und konsistente Schweißergebnisse für die Serienfertigung.
Schritt 4: Dichtheitsprüfung
Nach dem Schweißen und Abkühlen wird eine Dichtheitsprüfung des Wasserverteilers durchgeführt, um die Dichtigkeit zu überprüfen.
Zu den gängigen Testmethoden gehören:
- Luftdruckprüfung: wird für die grundlegende Leckageprüfung verwendet
- Wasserdruckprüfung: Hydraulische Prüfung unter festgelegten Druckbedingungen
- Helium-Lecktest: Wird für Kühlsysteme mit hohen Anforderungen verwendet
Die Inspektion konzentriert sich auf:
- Schweißrisse
- Porosität
- Leckstellen
- Unvollständige Fusion
Durch Dichtheitsprüfungen wird bestätigt, dass der geschweißte Verteiler unter den erforderlichen Druckbedingungen funktionsfähig ist.
Schritt 5: Oberflächenveredelung
Im letzten Schritt werden Schweißspuren entfernt und der Oberflächenzustand verbessert.
Der Veredelungsprozess umfasst:
- Schweißverfärbungen entfernen
- Schleifen und Polieren von Schweißnahtbereichen
- Reinigung von Innen- und Außenflächen
Bei Anwendungen im Bereich der Trinkwasser- und Kühltechnik kann eine Politur der Innenflächen erforderlich sein, um das Kontaminationsrisiko zu verringern. Die Oberflächenbearbeitung stellt zudem die Korrosionsbeständigkeit im Schweißbereich wieder her.
Ein vollständiger Schweißprozess für Wasserverteiler erfordert eine genaue Vorbereitung, kontrollierte Schweißparameter und eine ordnungsgemäße Inspektion.
WIG-Schweißen vs. MIG-Schweißen vs. Laserschweißen für Wasserverteiler
WIG-, MIG- und Laserschweißen sind gängige Verfahren zur Herstellung von Wasserverteilern. Die Wahl des Verfahrens hängt von der Materialstärke, der Schweißnahtqualität, dem Produktionsvolumen und den Anforderungen an die Verformungskontrolle ab.
Vergleich der Schweißverfahren für Wasserverteiler
| Vergleich | WIG-Schweißen | MIG-Schweißen | Laserschweißen |
|---|---|---|---|
| Wärmeeintrag und Wärmeeinflusszone | Höhere Wärmezufuhr, größere Wärmeeinwirkungszone | Höhere Wärmeeinbringung, höheres Verformungsrisiko | Geringe Wärmezufuhr, kleine Wärmeeinflusszone |
| Schweißgeschwindigkeit | 0.5–2 m/h | Drahtvorschubgeschwindigkeit bis zu 8 m/min | Hohe Geschwindigkeit für kontinuierliche Produktion |
| Schweißpräzision | Saubere Schweißnaht, geringe Spritzerbildung | Mäßige Präzision, mehr Spritzer | Schmale Schweißnaht, hohe Konsistenz |
| Lückenanforderung | Medium | Medium | Streng, üblicherweise innerhalb von 10 % der Materialstärke |
| Geeignete Dicke | 0.3–3 mm Dünnwandschweißen | Komponenten mittlerer Dicke | Dünnwandige Rohre und Präzisionsbaugruppen |
| Automation | Betreiberabhängig | Einfach zu standardisieren | CNC und Roboterintegration |
| Anwendungen für Wasserverteiler | Prototypen, kleine Rohre, optisch anspruchsvolle Teile | Komponenten mittlerer Dicke und größere Bauteile | Edelstahlverteiler, Mehrzweigleitungen, Serienfertigung |
WIG-Schweißen eignet sich für Prototypen und Bauteile mit hohem Erscheinungsbild. MIG-Schweißen eignet sich für Bauteile mittlerer Dicke, die eine höhere Produktivität erfordern. Laserschweißen eignet sich für dünnwandige Edelstahlverteiler mit strengen Anforderungen an Verformung und Konsistenz.
Die genauen Unterschiede zwischen Laserschweißen und WIG-Schweißen sowie Hinweise zur Wahl des geeigneten Schweißverfahrens finden Sie unter: Laserschweißen vs. WIG-Schweißen für die Herstellung von Wasserverteilern
Welches Schweißverfahren eignet sich für einen Wasserverteiler aus Edelstahl?
Die geeignete Schweißmethode für einen Edelstahl-Wasserverteiler hängt von der Materialstärke, dem Produktionsvolumen, den Anforderungen an das Schweißnahtbild und den Automatisierungsanforderungen ab.
- WIG-Schweißen – Das WIG-Schweißen eignet sich für die Kleinserienfertigung, den Prototypenbau und Wasserverteiler, wo Schweißnahtbild und Präzision wichtig sind. Es ermöglicht eine gute Kontrolle bei dünnwandigen Edelstahlrohren, erfordert jedoch Fachkräfte und einen höheren manuellen Aufwand.
- MIG-Schweißen – Das MIG-Schweißen wird häufig für allgemeine Fertigungsarbeiten und die Herstellung von Wasserverteilern mittlerer Wandstärke eingesetzt. Es bietet eine höhere Produktivität und einfachere Handhabung bei größeren Bauteilen, erfordert jedoch nach dem Schweißen eine zusätzliche Reinigung.
- Laserschweißen – Laserschweißen eignet sich für präzise Wasserverteiler, dünnwandige Rohrverbindungen und die Serienfertigung. Es bietet geringen Wärmeeintrag, geringe Verformung und eine gleichbleibende Schweißnahtqualität für Anwendungen, die konsistente Ergebnisse erfordern.
Die Auswahl sollte auf der Rohrdicke, den Produktionsanforderungen, dem Schweißnahtbild und dem Automatisierungsgrad basieren und nicht auf einem einzelnen Schweißleistungsfaktor.
Diese Schweißverfahren haben jeweils ihre Vorteile, nicht nur bei Wasserverteilern, sondern auch in anderen Schweißanwendungen. Weitere Informationen finden Sie unter: Laserschweißen vs. konventionelles Schweißen: Unterschiede, Vorteile, Kosten und Anwendungsbereiche
Kann Laserschweißen zur Herstellung von Wasserverteilern eingesetzt werden?
Ja, Laserschweißen eignet sich zur Herstellung von Edelstahl-Wasserverteilern. Es ist ideal für Hersteller, die Wert auf gleichbleibende Schweißnahtqualität, geringere thermische Verformung, höhere Produktionsgeschwindigkeit und ein saubereres Schweißnahtbild legen.
Beim Laserschweißen wird die Wärmezufuhr konzentriert, um die Wärmeeinflusszone zu reduzieren und Verformungen beim Schweißen von Mehrstrangrohren zu minimieren. Das Verfahren wird häufig für dünnwandige Edelstahlverteiler, Kühlkomponenten und Präzisionsrohrleitungen eingesetzt.
Laserschweißmaschinen für Wasserverteiler sind für Hersteller konzipiert, die eine wiederholbare Schweißqualität bei Edelstahlrohrleitungen benötigen. Es sind Lösungen für unterschiedliche Produktionsvolumina und Schweißanforderungen verfügbar.
Wasserverteiler-Laserschweißmaschine für die industrielle Produktion
Eine Laserschweißanlage für Wasserverteiler ist für das Schweißen von Edelstahlrohrleitungen mit hohen Anforderungen an Schweißnahtqualität, Verformungsminimierung und Produktionskonstanz konzipiert. Die Anlage kann je nach Materialart und Prozessanforderungen für das Schweißen von Edelstahl, Kohlenstoffstahl und Aluminium konfiguriert werden.
Anwendungen:
- Wasserverteiler
- Kühlrohre
- Komponenten des Wärmetauschers
- Fluidsteuerungsbaugruppen
Das System eignet sich für das Schweißen von mehrsträngigen Rohren, dünnwandigen Bauteilen und die Serienfertigung, bei der eine stabile Schweißleistung erforderlich ist.
Fazit
Das Schweißen von Wasserverteilern erfordert die richtige Materialauswahl, präzise Positionierung, geeignete Schweißverfahren und zuverlässige Qualitätskontrolle. WIG-, MIG- und Laserschweißen eignen sich jeweils für unterschiedliche Produktionsanforderungen. Bei Edelstahl-Wasserverteilern mit dünnwandigen Rohren, mehreren Abzweigverbindungen und Serienfertigung bietet das Laserschweißen eine gleichbleibende Schweißnahtqualität und kontrollierte Wärmeeinbringung.
KEMPSON bietet Laserschweißanlagen für Wasserverteiler mit kundenspezifischen Konfigurationen, abgestimmt auf Materialart, Rohrstruktur, Schweißdicke und Produktionsanforderungen. Dank professioneller Forschung und Entwicklung, langjähriger Erfahrung im Engineering, Produktzertifizierungen und Exportservice liefert KEMPSON umfassende Laserschweißlösungen für Hersteller verschiedenster Branchen.
Kontaktieren Sie uns , um Ihre Anforderungen an das Schweißen von Wasserverteilern zu besprechen und eine geeignete Laserschweißlösung für Ihre Produktion zu finden.

FAQ
Welches Schweißverfahren wird für Wasserverteiler verwendet?
Gängige Schweißverfahren für Wasserverteiler sind WIG-, MIG- und Laserschweißen. WIG eignet sich für Präzisions- und Kleinserienfertigung, MIG wird für allgemeine Konstruktionen eingesetzt, und Laserschweißen ist geeignet für dünnwandige Edelstahlverteiler und die Serienfertigung.
Können Wasserverteiler aus Edelstahl WIG-geschweißt werden?
Ja. Das WIG-Schweißen ist bei Edelstahl-Wasserverteilern weit verbreitet, insbesondere bei dünnwandigen Rohren und Abzweigverbindungen mit kleinem Durchmesser. Es liefert saubere Schweißnähte mit guter Kontrolle, erfordert jedoch Fachkräfte und hat eine geringere Produktionsgeschwindigkeit.
Ist Laserschweißen für Edelstahlverteiler geeignet?
Ja. Laserschweißen eignet sich für Edelstahlverteiler, die eine geringe Wärmeeinbringung, begrenzte Verformung und gleichbleibende Schweißnahtqualität erfordern. Es wird häufig für dünnwandige Rohrverbindungen, mehrsträngige Konstruktionen und Produktionsanwendungen eingesetzt, die stabile Schweißergebnisse voraussetzen.
Was ist das Schweißverfahren für Wasserverteiler?
Das Schweißverfahren für Wasserverteiler umfasst die Bauteilvorbereitung, die Positionierung der Vorrichtung, das Schweißen von Rohren und Formstücken, die Dichtheitsprüfung und die Oberflächenbearbeitung. Jeder Schritt dient der Kontrolle der Verbindungsqualität, der Maßgenauigkeit und der endgültigen Dichtleistung.
Wie prüft man einen geschweißten Wasserverteiler auf Undichtigkeiten?
Geschweißte Wasserverteiler werden üblicherweise mit Luftdruckprüfungen, Wasserdruckprüfungen oder Helium-Dichtheitsprüfungen getestet. Die Prüfung dient der Kontrolle auf Schweißnahtrisse, Porosität, unvollständige Verschmelzung und Leckstellen, bevor der Verteiler in Betrieb genommen wird.
Was verursacht Undichtigkeiten an den Schweißnähten von Wasserverteilern?
Undichtigkeiten an Schweißnähten von Wasserverteilern entstehen üblicherweise durch unvollständigen Durchschweißen, mangelhafte Verschmelzung, Schweißrisse, Porosität, Verunreinigungen oder übermäßige Schweißverformung. Eine sorgfältige Nahtvorbereitung, die Kontrolle der Schweißparameter und regelmäßige Inspektionen tragen dazu bei, das Risiko von Undichtigkeiten zu reduzieren.
Welche Materialstärke kann beim Laserschweißen für Wasserverteiler verarbeitet werden?
Laserschweißen eignet sich für dünnwandige Wasserverteiler und präzise Rohrleitungsbaugruppen. Die optimale Wandstärke hängt von der Materialart, der Laserleistung, der Verbindungskonstruktion und den Schweißparametern ab. Bei Edelstahlverteilern werden üblicherweise dünnwandige Rohre mit einer Wandstärke von etwa 0.6–1.5 mm verwendet.
Lässt sich das Schweißen von Wasserverteilern automatisieren?
Ja. Das Schweißen von Wasserverteilern lässt sich mit CNC-Systemen, Schweißrobotern oder speziellen Laserschweißanlagen automatisieren. Die Automatisierung verbessert die Schweißkonsistenz bei mehrsträngigen Baugruppen und in der Serienfertigung.