1. Rohrprofile und Verarbeitungsbereich
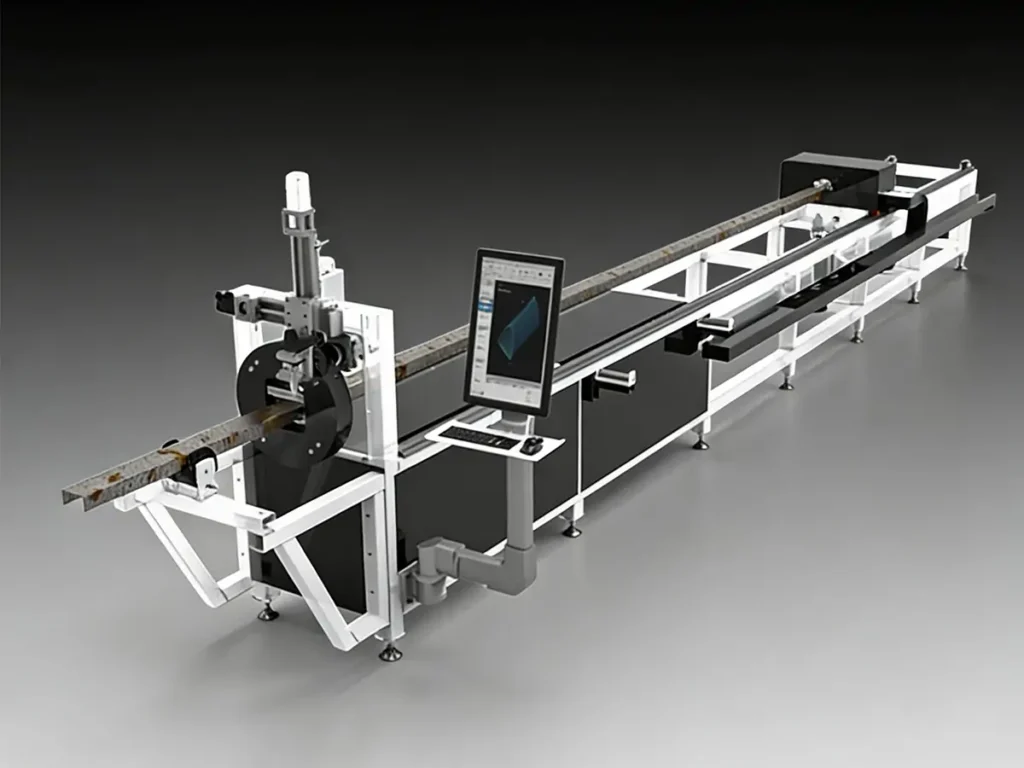
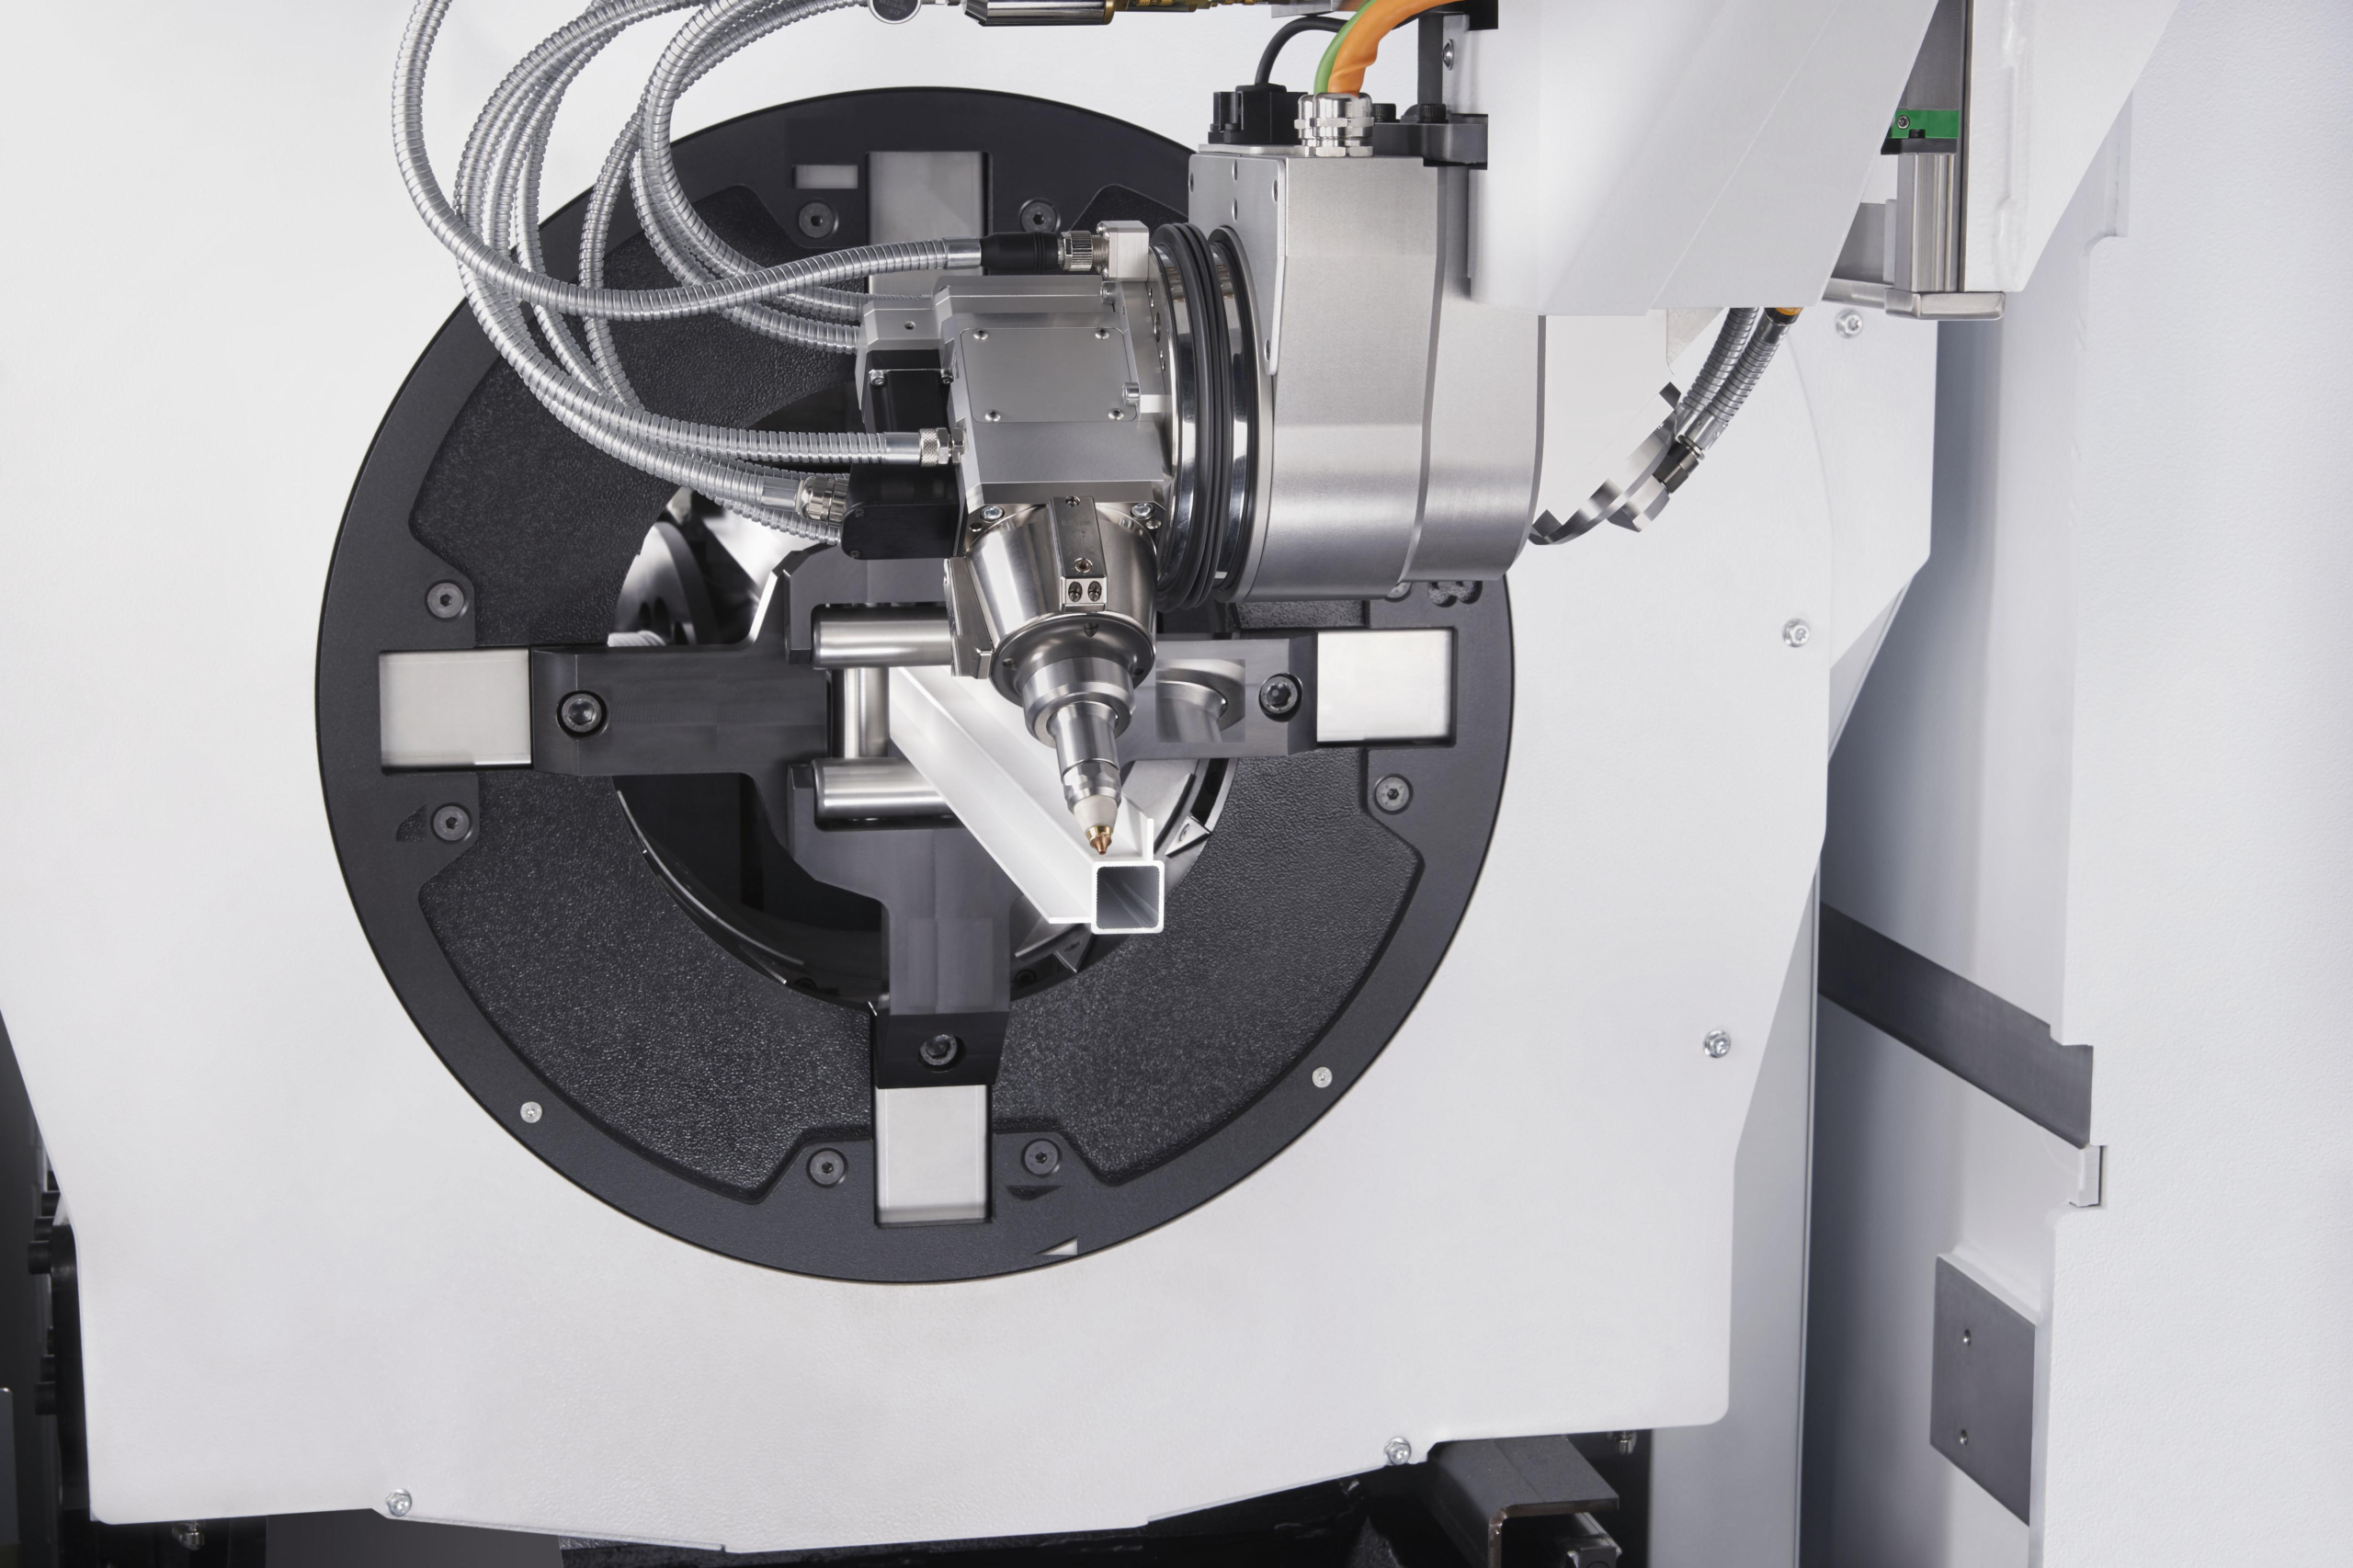
Vor der Auswahl einer Laserschneidmaschine für Metallrohre muss das Material genau spezifiziert werden. Runde Rohre benötigen den Außendurchmesser, quadratische Profile die Seitenlänge und rechteckige Profile Breite und Höhe. Alle benötigen zudem Wandstärke, Länge und Gewicht. Ovale und andere Sonderprofile erfordern eine separate Kompatibilitätsprüfung.
| Verarbeitungselement |
Auswahlbasis |
| Rundrohre |
Außendurchmesser, Wandstärke, Geradheit und Spannfutter |
| Vierkantrohre |
Seitenabmessung, Eckradius, Wandstärke und Ausrichtung |
| Rechteckige Rohre |
Breite und Höhe, Auflageraum, Verdrehung des Querschnitts und Griffigkeit |
| Spezialprofile |
Zeichnungsprüfung, Kieferkompatibilität und Softwareunterstützung |
| Schaftlänge und Gewicht |
Vorschubhub, Stützen, Ladekapazität und Entladeraum |
Ein nomineller Bearbeitungsbereich garantiert nicht für jedes Material oder Profil die gleiche Zerspanungsleistung. Prüfen Sie lange oder dünnwandige Werkstücke auf Durchbiegung, Spannspuren und Verformung. Klären Sie, wie viel Restmaterial im Spannfutter verbleiben muss und wie sich die Anordnung der Werkstücke auf die nutzbare Materialausbeute auswirkt.
2. Technische Spezifikationen und Konfiguration
Die angegebenen Spezifikationen beschreiben ausgewählte Konfigurationen und nicht eine universelle Maschine. Verwenden Sie die folgenden Werte als Ausgangspunkt für die Anforderung eines modellspezifischen Angebots für eine Laserschneidmaschine für Metallrohre.
| Parameter |
Referenzinformationen und Nachweis erforderlich |
| Laserleistung |
1500 W, 2000 W oder 3000 W; bestätigen Sie die ausgewählte Konfiguration |
| Außendurchmesser des Rundrohrs |
Angegebener Referenzbereich: 10 bis 120 mm; Spannfutter- und Modellgrenzen prüfen. |
| Seitenlänge des Vierkantrohrs |
Angegebener Referenzbereich: 10 bis 100 mm; Messgrundlage und Wandgrenzen bitte prüfen. |
| Lagerlänge |
Angegebene Referenzgröße: bis zu 6200 mm; Lade- und Verarbeitungsmodalitäten bestätigen. |
| Schnittwandstärke |
Festlegung anhand von Materialgüte, Laserleistung, Gas und Probenqualität |
| Rohrbeladung |
Bitte prüfen Sie das zulässige Lagergewicht und die Lagerungsanordnung für das ausgewählte Modell. |
| Geschwindigkeit und Genauigkeit |
Erhalten Sie separate Daten zu Achsenbewegung, Schnittgeschwindigkeit, Positionierung und Fertigteil. |
| Automatische Handhabung |
Profilkompatibilität, Lagervorbereitung, Be- und Entladeumfang bestätigen |
Vergleichen Sie Maschinen nicht anhand einer einzigen Nenngeschwindigkeit. Die Verfahrgeschwindigkeit unterscheidet sich von der Schnittvorschubgeschwindigkeit, und keine der beiden allein gibt die Teileanzahl pro Stunde an. Auch die Positioniergenauigkeit ist nicht mit der Maßtoleranz des fertig bearbeiteten Bereichs vergleichbar. Fragen Sie nach den Prüfmethoden und Messbedingungen, die jedem angegebenen Wert zugrunde liegen.
3. Vergleich der Verarbeitungsmethoden
Eine Laserschneidmaschine für Metallrohre ist sinnvoll, wenn ein Bauteil mehrere Schnittmerkmale aufweist oder häufige Designänderungen erfordert. Für einfache Ablängen kann eine Bandsäge weiterhin wirtschaftlich sein. Vergleichen Sie den gesamten Prozess, anstatt anzunehmen, dass eine Methode immer schneller oder günstiger ist.
| Auswahlfaktor |
Laser-Rohrschneiden |
Bandsäge |
Sägen und Bohren |
| Typische Operationen |
Endprofile, Löcher, Schlitze und Konturen |
Hauptsächlich auf Länge zugeschnitten |
Längenschnitte und separat angeordnete Löcher |
| Komplexe Geometrie |
Programmierbar innerhalb der Systemgrenzen |
Begrenzt |
Möglicherweise sind Vorrichtungen und mehrere Aufbauten erforderlich. |
| Umstellung |
Programm-, Backen- und Prozesskonfiguration |
Klingen- und Schaftkonfiguration |
Säge-, Bohr- und Vorrichtungsaufbau |
| Nebentätigkeit |
Kann für Präzisionsmerkmale oder die Oberflächenbehandlung beibehalten werden. |
Oft erforderlich für Löcher und Konturen |
Hängt von den Merkmalen und der Toleranz ab. |
| Beste Bewertungsgrundlage |
Qualität der Fertigteile und Gesamtzykluskosten |
Einfache Schneidanforderungen |
Gesamtbearbeitungs- und Handhabungsaufwand |