Table des Matières
Introduction
Le soudage laser de l'aluminium peut engendrer plusieurs défauts courants, tels que la porosité, la fissuration à chaud, le manque de fusion, les projections, les caniveaux et un aspect instable de la soudure. Ces problèmes sont souvent liés à la propreté du matériau, à son humidité, à la puissance du laser, à la position du foyer, au gaz de protection, à la vitesse de soudage, à l'alimentation du fil et à la conception du joint. Du fait de sa conductivité thermique élevée et de sa couche d'oxyde stable, de faibles variations des conditions de soudage peuvent affecter la pénétration, la formation de la soudure et sa qualité globale.
Identifier la cause est la première étape pour améliorer la soudure. Ce guide explique les problèmes les plus courants de soudage laser de l'aluminium, leurs causes et comment les résoudre. Vous apprendrez à diagnostiquer et résoudre les problèmes de porosité, de fissures, de manque de fusion, de projections, de caniveaux et de perforation, ainsi qu'à ajuster les principaux paramètres de soudage pour obtenir des soudures d'aluminium plus homogènes.
Quels sont les problèmes les plus courants lors du soudage laser de l'aluminium ?
Le soudage laser de l'aluminium peut engendrer divers défauts de soudure lorsque la préparation du matériau, les paramètres de soudage ou les conditions de procédé ne sont pas correctement maîtrisés. Les problèmes les plus fréquents sont la porosité, les fissures, le manque de fusion, les projections, les caniveaux, les brûlures et les cordons de soudure irréguliers.
| Problème | lustrée | Causes communes |
|---|---|---|
| Porosité | Petits trous ou cavités à l'intérieur de la soudure | Humidité, huile, contamination de surface, gaz de protection instable |
| Fissures | Fissures visibles dans ou autour de la soudure | Composition de l'alliage, apport de chaleur excessif, contraintes thermiques, fissuration à la solidification |
| Manque de fusion | Liaison incomplète entre le métal d'apport et le matériau de base | Puissance laser insuffisante, vitesse de soudage excessive, position de mise au point incorrecte |
| Éclaboussures | Gouttelettes de métal autour de la zone de soudure | Densité énergétique excessive, processus instable, contamination de surface |
| Undercut | Une rainure le long du bord de la soudure | Apport de chaleur excessif, vitesse de soudage ou alimentation du fil inadéquates. |
| Brûlure | Pénétration excessive, trous ou zones fondues | Puissance laser excessive, vitesse de soudage lente, apport de chaleur excessif |
| Cordon de soudure irrégulier | Largeur de soudure irrégulière ou forme de cordon incohérente | Alimentation du fil instable, variation de la mise au point, fluctuation de la vitesse, écartement irrégulier des joints |
Parmi ces défauts, la porosité et la fissuration requièrent une attention particulière lors du soudage de l'aluminium. La porosité est souvent liée à la présence d'hydrogène dans le bain de fusion, l'humidité, la contamination de surface et la couche d'oxyde étant des causes fréquentes. Un nettoyage rigoureux et une protection gazeuse stable sont essentiels pour limiter ce problème. Les fissures constituent également un point critique, car les alliages d'aluminium sont sensibles à la fissuration à la solidification et aux contraintes thermiques lors du soudage.
1. Porosité dans le soudage laser de l'aluminium
La porosité est un défaut courant en soudage laser de l'aluminium. Elle est principalement due à l'humidité, à la contamination de surface, à des problèmes de gaz de protection, à des trous de serrure instables ou à des paramètres de soudage incorrects.
Qu’est-ce qui provoque la porosité ?
La porosité est principalement due aux gaz emprisonnés dans le bain de fusion pendant la solidification.
- Humidité et contamination — La saleté, l'huile, l'humidité ou d'autres contaminants libèrent du gaz pendant le soudage et créent des pores à l'intérieur de la soudure.
- Couche d'oxyde — L'oxyde d'aluminium présent à la surface du matériau peut affecter la stabilité du bain de fusion et augmenter le risque de défauts.
- Protection gazeuse insuffisante — Un débit de gaz insuffisant ou une protection inadéquate permettent à l'air de pénétrer dans la zone de soudure et provoquent de la porosité.
- Trou de serrure instable — Un trou de serrure laser instable peut emprisonner du gaz pendant le processus de solidification.
- Paramètres laser incorrects — Une puissance laser, une vitesse de soudage ou une position de focalisation inadéquates peuvent créer un bain de fusion instable.
- Alimentation en fil instable — Une alimentation irrégulière en fil d'apport perturbe le bain de fusion et affecte la qualité de la soudure.
La porosité lors du soudage laser de l'aluminium n'est pas due à un seul facteur. Comment la prévenir ? Pour plus de détails, consultez : Comment réduire la porosité lors du soudage laser de l'aluminium ?
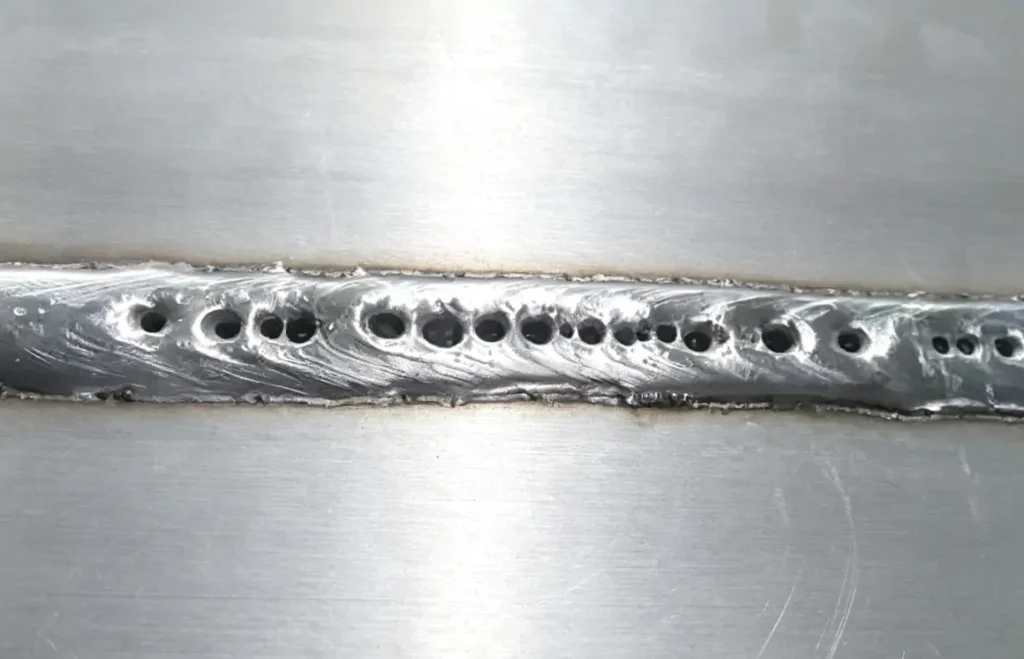
Comment prévenir la porosité
- 1. Nettoyage du matériau : Éliminer l’huile, la graisse, la poussière, l’humidité et l’excès d’oxyde avant le soudage. Maintenir le fil d’apport propre et sec.
- 2. Vérification du gaz de protection : Utilisez un gaz de protection de haute pureté adapté et vérifiez le débit de gaz, la position de la buse, les tuyaux et les raccords. Un débit de gaz insuffisant ou excessif peut affecter la protection.
- 3. Réglage des paramètres laser : Adaptez la puissance, la vitesse de soudage et la mise au point du laser à l’alliage d’aluminium, à l’épaisseur et au type d’assemblage. Des réglages incorrects peuvent rendre le joint instable.
- 4. Contrôle de l'alimentation du fil : Maintenez une vitesse et une position d'alimentation du fil stables. Vérifiez le fil, les galets d'entraînement et le système de guidage lorsque la porosité change pendant le soudage.
Pour les soudures critiques, l'inspection visuelle peut être complétée par des contrôles aux rayons X ou par ultrasons afin de vérifier la porosité interne.
2. Fissures dans le soudage laser de l'aluminium
Les fissures sont des défauts graves de soudage de l'aluminium qui peuvent réduire la résistance de l'assemblage. Elles sont principalement liées à la composition de l'alliage, à l'apport de chaleur, au fil d'apport, à l'ajustement de l'assemblage et aux contraintes de soudage.
Pourquoi le soudage laser de l'aluminium se fissure-t-il ?
Les fissures de soudage laser de l'aluminium sont principalement liées à la composition de l'alliage, à l'apport de chaleur, au comportement de solidification et aux conditions de l'assemblage.
- Composition des alliages d'aluminium — Certains alliages d'aluminium sont plus sensibles à la fissuration à la solidification en raison de leur composition chimique et de leur soudabilité.
- Apport de chaleur excessif — Un apport de chaleur élevé augmente les contraintes thermiques et la déformation de la soudure, ce qui peut entraîner des fissures.
- Solidification rapide — Un refroidissement rapide crée des contraintes de retrait dans la zone de soudure et augmente le risque de fissures.
- Choix incorrect du fil d'apport — Un alliage d'apport inadapté peut réduire la ductilité de la soudure et augmenter le risque de fissuration à chaud.
- Mauvaise qualité d'assemblage — Des jeux excessifs ou un mauvais alignement peuvent créer une répartition inégale des contraintes pendant le soudage.
- Contrainte excessive — Un retrait de soudure limité augmente les contraintes internes et peut provoquer des fissures après solidification.
La grande pureté du métal de base réduit la porosité et les risques de fissuration à chaud lors du soudage laser. Le choix de spécifications appropriées pour les tôles et les bobines d'aluminium garantit la résistance des joints et l'uniformité du cordon. Les matières premières disponibles sont répertoriées chez Union Alu.

Comment réduire les fissures
- 1. Choisir le bon fil d'apport : Adaptez le fil d'apport à l'alliage d'aluminium et à l'application. Les fils ER4043 et ER5356 sont couramment utilisés.
- 2. Contrôle de l'apport de chaleur : Réglez la puissance du laser et la vitesse de soudage en fonction de l'épaisseur du matériau et du type de joint. Une chaleur excessive augmente le risque de fissuration.
- 3. Vérifier l'ajustement des joints : s'assurer que l'écart et l'alignement des joints sont constants. Un mauvais ajustement peut augmenter les contraintes de soudage.
- 4. Réduire les contraintes liées à la fixation : utiliser des fixations appropriées sans restreindre excessivement le mouvement thermique.
- 5. Contrôle du début et de la fin de la soudure : Utilisez des paramètres de début et de fin appropriés pour réduire la fissuration en cratère.
- 6. Maintenir le matériau propre : éliminer l’huile, la graisse, l’humidité et la poussière avant de souder. Des surfaces propres contribuent à réduire la porosité et l’instabilité de la soudure.
Les fissures lors du soudage laser de l'aluminium sont généralement dues à plusieurs facteurs. Lors du dépannage, vérifiez simultanément le fil d'apport, l'apport de chaleur, l'ajustement du joint et la fixation.
Lors du soudage de l'aluminium sur des pièces importantes en largeur et en profondeur, il est nécessaire d'utiliser un fil d'apport de diamètre approprié. Pour plus d'informations sur le choix du type et du diamètre du fil d'apport, consultez le guide : « Fil d'apport pour soudage laser de l'aluminium : Guide de sélection des alliages et des diamètres ».
3. Absence de fusion lors du soudage laser de l'aluminium
Un défaut de fusion se produit lorsque le métal d'apport ne se lie pas complètement au métal de base. Il est principalement dû à un apport de chaleur insuffisant, un positionnement incorrect du faisceau, un mauvais ajustement du joint ou une quantité insuffisante de métal d'apport.
Quelles sont les causes du manque de fusion ?
Un défaut de fusion se produit lorsque l'énergie du laser est insuffisante pour faire fondre et souder complètement le matériau de base ou le fil d'apport. Les causes courantes sont les suivantes :
- Faible puissance du laser — Un apport de chaleur insuffisant empêche la fusion complète de la zone de jointure.
- Vitesse de soudage élevée — Réduit la consommation d'énergie et limite la pénétration de la soudure.
- Position de focalisation incorrecte — Diminue la densité d'énergie au niveau du joint de soudure.
- Mauvaise qualité d'assemblage — Empêche le bain de fusion d'atteindre et de lier la racine du joint.
- Désalignement des poutres — Provoque une fusion inégale des deux côtés du joint.
- Fil de remplissage insuffisant — Entraîne un remplissage incomplet et une fusion faible.
- Contamination de surface — Réduit l'absorption du laser et affecte le mouillage du bain de fusion.

Comment remédier au manque de fusion
- 1. Adaptation de la puissance à l'épaisseur du matériau : vérifiez si la puissance du laser est adaptée à l'épaisseur de l'aluminium et à la conception du joint.
- 2. Vérifier l'ajustement des articulations : maintenir l'écart et l'alignement des articulations dans les limites requises. Un écart excessif ou insuffisant peut nuire à la fusion.
- 3. Augmenter la puissance du laser si nécessaire : si l’apport de chaleur est insuffisant, augmentez progressivement la puissance du laser. Évitez une puissance excessive, qui peut entraîner une surchauffe, des projections ou de la porosité.
- 4. Réduire la vitesse de soudage : Si la vitesse de soudage est trop élevée, réduisez-la pour augmenter l’apport de chaleur et améliorer la pénétration.
- 5. Réglage de la mise au point : ajustez la mise au point en fonction de l’épaisseur du matériau et de la géométrie de la jonction. Une mise au point incorrecte peut réduire la densité d’énergie dans la zone de fusion.
- 6. Vérifier la position du fil d'apport : Maintenez le point d'alimentation du fil dans la zone traitée par le laser. Un mauvais positionnement du fil peut entraîner un remplissage irrégulier et une fusion insuffisante.
- 7. Effectuer un essai de soudure : avant la production, tester le même matériau et le même joint avec les paramètres sélectionnés. L’inspection de la section transversale permet de vérifier la fusion et la pénétration.
Un défaut de fusion est généralement lié à l'apport de chaleur, à la position du faisceau, à l'ajustement des joints ou au fil d'apport. Vérifiez ces facteurs simultanément et validez le résultat par un essai de soudure avant la production.
4. Projections excessives lors du soudage laser de l'aluminium
Les projections se produisent lorsque du métal en fusion est éjecté du bain de fusion. Des projections excessives sont généralement liées à une densité de puissance élevée, à un angle de pénétration instable, à une mise au point incorrecte, à l'alimentation en fil ou au gaz de protection.
Pourquoi le soudage laser de l'aluminium produit-il des projections ?
Les causes courantes incluent:
- Densité de puissance laser excessive
- Trou de serrure instable
- Position de mise au point incorrecte
- Alimentation en fil instable
- Contamination de surface
- Protection insuffisante contre les gaz de protection

Comment réduire les éclaboussures
| Vérifiez | Que faut-il ajuster ? |
|---|---|
| Puissance du laser | Adapter la puissance à l'épaisseur du matériau |
| Vitesse de soudage | Maintenir un apport de chaleur adéquat |
| Focus | Vérifier la position focale |
| Dévidage du fil | Stabiliser la vitesse et la position |
| Gaz de protection | Vérifier le débit et l'alignement des buses |
| Surface | Éliminer l'huile et les contaminants |
5. Découpe et brûlure
Un manque de soudure est une rainure formée le long du bord de la soudure. Il est généralement dû à un apport de chaleur excessif, une vitesse de soudage trop élevée, un positionnement incorrect du faisceau ou une alimentation en fil inadéquate. La perforation se produit lorsque la chaleur excessive fait fondre le matériau. Elle est plus fréquente avec l'aluminium fin ou en cas d'écarts importants entre les joints.
Pourquoi les contre-dépouilles et les brûlures se produisent-elles ?
- Puissance laser excessive
- faible vitesse de soudage
- Apport de chaleur excessif
- matériau en aluminium mince
- Écart articulaire excessif
- Position du faisceau ou alimentation du fil incorrectes

Comment éviter les contre-dépouilles et les brûlures :
- Ajustez la puissance du laser et la vitesse de soudage pour maintenir un apport de chaleur adéquat.
- Optimisez la position du foyer et l'alignement du faisceau pour une distribution d'énergie stable.
- Sélectionnez la vitesse d'alimentation du fil d'apport appropriée en fonction des conditions de soudage.
- Contrôler l'écart entre les joints et s'assurer d'un ajustement correct avant le soudage.
- Utilisez les paramètres de soudage appropriés pour les différentes épaisseurs d'aluminium.
Pour réduire les défauts de coupe et les brûlures, vérifiez la puissance du laser, la vitesse de soudage, la position de focalisation et l'écart entre les joints.
6. Soudures laser d'aluminium irrégulières ou instables
Un cordon de soudure irrégulier peut résulter de mouvements incohérents, d'une alimentation en fil incorrecte, d'une mise au point incorrecte, d'un mauvais ajustement des matériaux ou d'un gaz de protection inadéquat.
Causes communes
- Mouvements instables de la main
- Vitesse de soudage irrégulière
- Alimentation en fil instable
- Mise au point incorrecte
- Mauvaise qualité des matériaux
- Gaz de protection incohérent

Comment améliorer la régularité des soudures
Maintenez une vitesse de soudage et des mouvements de torche constants. Vérifiez la position du foyer, l'ajustement des joints, l'alimentation en fil et le gaz de protection lorsque la largeur ou la forme du cordon change.
Pour les machines de soudage laser portatives, un contrôle précis de la torche est essentiel pour obtenir des soudures régulières. Lors de l'utilisation de fil d'apport, un dévidoir adapté permet de maintenir une vitesse et une position d'alimentation constantes.
Tableau de dépannage du soudage laser de l'aluminium
Les défauts de soudage laser de l'aluminium sont principalement liés à l'état du matériau, aux paramètres du laser, au gaz de protection et à l'alimentation du fil.
| Problème de soudure | Cause possible | Vérification recommandée |
|---|---|---|
| Porosité | Humidité ou contamination ; serrure instable ; protection contre les gaz insuffisante | Nettoyer le matériau et le fil ; vérifier le débit de gaz, sa pureté et la position de la buse |
| Fissures | Sensibilité à la fissuration de l'alliage ; apport de chaleur excessif ; fil d'apport inadapté | Vérifiez l'alliage et le fil d'apport ; ajustez la puissance du laser et la vitesse de soudage. |
| Manque de fusion | Faible puissance laser ; vitesse de soudage élevée ; mise au point incorrecte ; mauvais ajustement des joints | Adaptez la puissance à l'épaisseur du matériau ; réduisez la vitesse si nécessaire ; vérifiez la mise au point et l'écartement des joints. |
| Éclaboussures | Trou de serrure instable ; puissance excessive ; contamination ; protection contre les gaz insuffisante | Vérifier la puissance, la mise au point, le débit de gaz et la propreté du matériau. |
| Brûlure | Apport de chaleur excessif ; faible vitesse de soudage ; grand écart entre les joints | Réduisez la puissance ou augmentez la vitesse ; vérifiez la mise au point et l’écartement des articulations. |
| Undercut | Apport de chaleur excessif ; vitesse de soudage élevée ; alimentation en fil insuffisante | Réglez la puissance et la vitesse ; vérifiez le diamètre du fil, la vitesse d'alimentation et la position |
| Perle irrégulière | Vitesse de déplacement instable ; alimentation du fil instable ; mauvais ajustement ; vibrations de l’équipement | Vérifier le mouvement de la torche, l'alimentation du fil, l'ajustement des joints et la stabilité du dispositif de fixation |
La plupart des défauts de soudage laser de l'aluminium sont liés à la propreté du matériau, aux paramètres du laser, au gaz de protection et à l'alimentation du fil. Vérifiez d'abord ces conditions de base, puis ajustez la puissance, la vitesse, la mise au point, le gaz et l'alimentation du fil selon les besoins.
Soudage laser de l'aluminium : Liste de contrôle de préproduction
Un contrôle de base avant production permet de prévenir les défauts courants de soudage laser de l'aluminium et de garantir la stabilité du processus. Vérifiez le matériau, le joint, les paramètres et l'équipement avant la production.
Avant le soudage
- Vérifiez l'alliage et l'épaisseur.
Vérifiez l'alliage d'aluminium et l'épaisseur du matériau. Définissez les paramètres de soudage initiaux en conséquence. - Nettoyer la surface
Éliminer l'huile, l'humidité, la poussière et l'excès d'oxyde avant le soudage. - Vérifier l'ajustement des joints
Vérifiez l'écartement des joints, l'alignement et l'état de la surface avant de souder. - Sélectionnez le fil de remplissage
Choisissez un fil d'apport compatible avec l'alliage de base et les exigences de l'assemblage. - Vérifier le gaz de protection
Vérifiez la pureté du gaz, le débit, la position de la buse et les raccords du tuyau. - Définir les paramètres initiaux
Réglez la puissance du laser, la vitesse de soudage, la mise au point et l'avance du fil en fonction du matériau et du joint.
Pendant le soudage
- Maintenir une vitesse de déplacement stable
Évitez les changements brusques de vitesse de soudage, qui peuvent affecter l'apport de chaleur et la pénétration. - Surveiller le bain de fusion
Surveillez le bain de fusion et le trou de serrure afin de déceler tout changement de taille, de forme ou de stabilité. - Maintenir la position de la buse stable
Maintenez un angle, une hauteur et une position de torche constants. - Vérifier l'alimentation du fil
Maintenez une vitesse et une position d'alimentation du fil stables lors de l'utilisation de fil de remplissage. - Surveillez les éclaboussures et la porosité.
Une augmentation soudaine des projections ou de la porosité visible indique que les conditions de soudage doivent être vérifiées.
Après le soudage
- Inspectez l'aspect de la soudure
Vérifiez la présence de fissures, de contre-dépouilles, d'éclaboussures, de pores et d'une formation irrégulière du cordon. - Vérifier la pénétration
Vérifier que la pénétration est conforme aux exigences de conception. - Vérifier la présence de fissures et de porosités
Portez une attention particulière au centre de la soudure et à la zone de terminaison. - Effectuer les tests requis
Utilisez les tests aux rayons X, par ultrasons, de pliage ou de traction lorsque l'application ou les spécifications du client l'exigent. - Paramètres qualifiés enregistrés
Consignez les paramètres vérifiés de puissance, de vitesse, de mise au point, d'alimentation du fil et de gaz pour une production répétée.
Une liste de contrôle pratique couvre la préparation des matériaux, les conditions de soudage et l'inspection finale. Pour la production en série, conservez les paramètres validés comme paramètres standard pour un même matériau et un même assemblage.
Les problèmes liés au soudage de l'aluminium ont toujours existé, mais ils ne sont pas inévitables. Pour connaître les problèmes courants et leurs solutions en soudage laser à fibre, consultez l'article : Soudage laser à fibre de l'aluminium : défis et solutions
Une machine de soudage laser portative peut-elle souder l'aluminium ?
Oui. Les machines de soudage laser portatives peuvent souder l'aluminium lorsque la puissance du laser, le système optique, le gaz de protection, les paramètres de soudage et le fil d'apport sont adaptés à l'alliage et à l'épaisseur du matériau.
L'aluminium possède une conductivité thermique élevée et nécessite un apport de chaleur stable. La puissance du laser doit être choisie en fonction de l'épaisseur du matériau, du type d'assemblage, de la vitesse de soudage et des exigences de production.
Quelle puissance est adaptée au soudage laser de l'aluminium ?
KEMPSON propose des machines de soudage laser pour aluminium de 1500 W à 6000 W pour répondre à différents besoins de production :

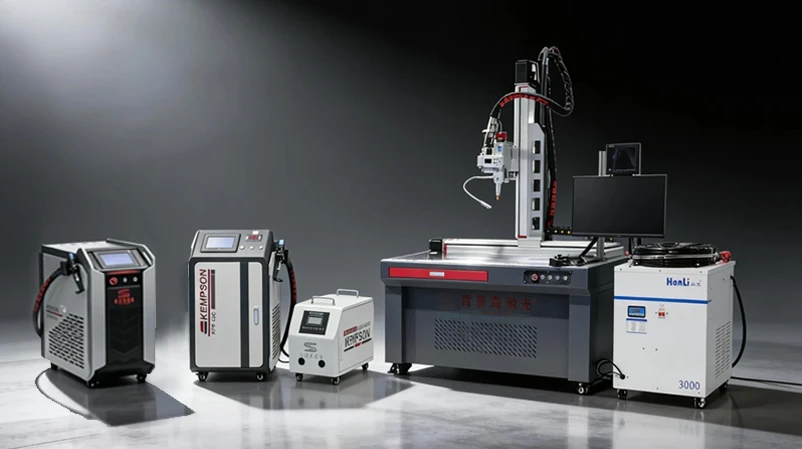
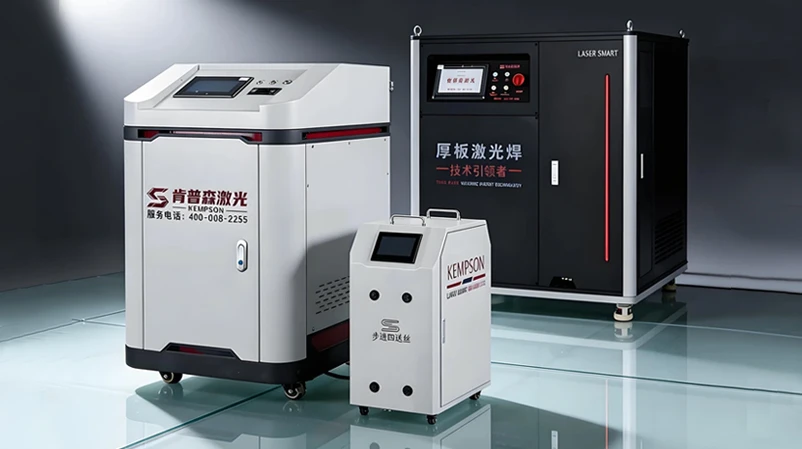

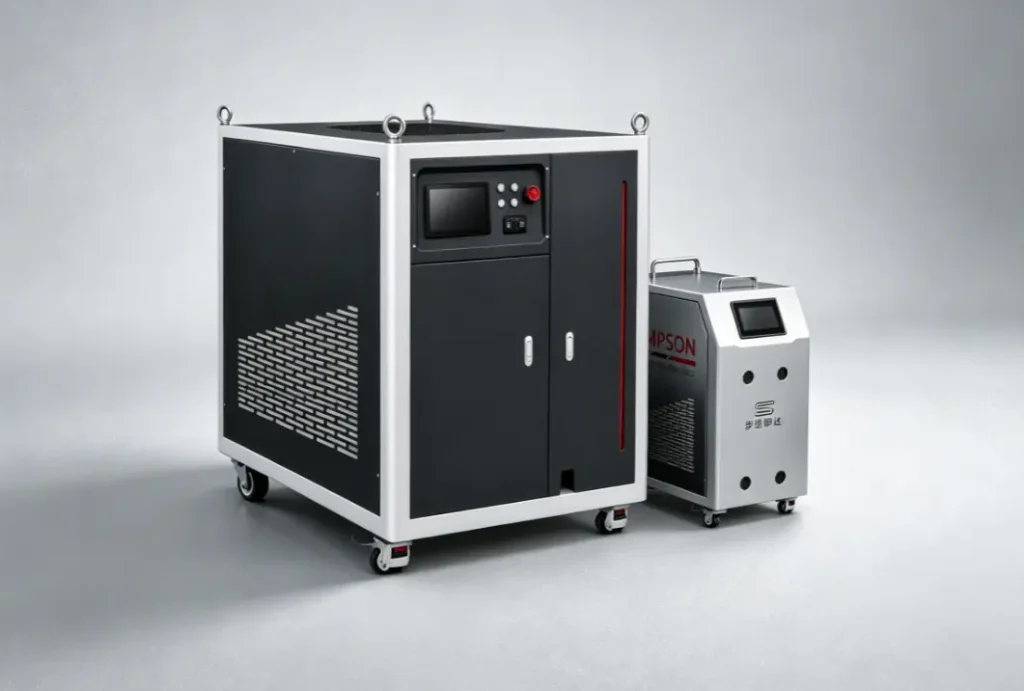
Le choix de la puissance ne doit pas se baser uniquement sur la puissance en watts. L'épaisseur du matériau, l'alliage d'aluminium, la conception du joint, la vitesse de soudage, le fil d'apport et la pénétration requise doivent également être pris en compte.
Pourquoi choisir une machine de soudage laser KEMPSON pour l'aluminium ?
KEMPSON propose des solutions de soudage laser de 1 500 W à 6 000 W pour répondre aux différents besoins en soudage de l’aluminium. La configuration peut être choisie en fonction du matériau, de l’épaisseur, du type d’assemblage, de la vitesse de soudage et des exigences de production.
Pour obtenir un modèle adapté et des paramètres de soudage appropriés, veuillez nous contacter en nous indiquant votre alliage d'aluminium, l'épaisseur du matériau et le type de joint afin que nous puissions vous recommander une configuration.

QFP
Pourquoi le soudage laser de l'aluminium produit-il de la porosité ?
La porosité est principalement due à l'humidité, à la contamination de surface, à une protection gazeuse insuffisante, à des trous de serrure instables ou à des paramètres laser inadaptés. Nettoyez le matériau et le fil d'apport, puis vérifiez le débit de gaz, la focalisation, la puissance et la vitesse de soudage.
Comment prévenir la porosité lors du soudage laser de l'aluminium ?
Nettoyez la surface en aluminium avant de souder et assurez-vous que le fil d'apport est sec. Vérifiez le débit de gaz de protection et la position de la buse, puis ajustez la puissance du laser, la vitesse de soudage et la mise au point pour obtenir un bain de fusion stable.
Pourquoi ma soudure laser sur aluminium se fissure-t-elle ?
La fissuration peut être liée à l'alliage d'aluminium, à un apport de chaleur excessif, à un fil d'apport inadapté, à un mauvais ajustement des joints ou à une contrainte excessive du dispositif de fixation. Vérifiez d'abord l'alliage et le fil d'apport, puis revoyez les paramètres de soudage.
Comment prévenir les fissures lors du soudage laser de l'aluminium ?
Utilisez un fil d'apport compatible avec l'alliage de base et contrôlez la puissance du laser et la vitesse de soudage. Veillez à ce que le joint soit bien ajusté et évitez toute contrainte excessive du dispositif de fixation.
Pourquoi le soudage laser de l'aluminium produit-il des projections ?
Les projections excessives sont généralement dues à une densité de puissance élevée, un diaphragme instable, une mise au point incorrecte, une alimentation en fil instable, une contamination ou un gaz de protection insuffisant. Vérifiez la puissance, la mise au point, l'alimentation en fil, le débit de gaz et l'état de la surface.
Comment remédier au manque de fusion lors du soudage laser de l'aluminium ?
Vérifiez la puissance du laser, la vitesse de soudage, la position du foyer, l'alignement du faisceau et l'écartement des joints. Augmentez l'apport de chaleur ou réduisez la vitesse de soudage si nécessaire, en évitant toute surchauffe.
Qu’est-ce qui provoque la perforation lors du soudage laser de l’aluminium ?
La perforation est généralement due à un apport de chaleur excessif, une puissance laser trop élevée, une vitesse de soudage trop faible, un matériau trop fin ou un écartement excessif entre les joints. Ajustez la puissance, la vitesse, la mise au point et l'écartement entre les joints pour contrôler la pénétration.
Quelle puissance laser convient au soudage de l'aluminium ?
La puissance requise dépend de l'alliage d'aluminium, de l'épaisseur, du type d'assemblage, de la vitesse de soudage et du degré de pénétration souhaité. KEMPSON propose des machines de soudage laser de 1 500 W à 6 000 W, adaptées aussi bien à la fabrication d'aluminium fin qu'aux applications exigeantes et de forte épaisseur.