Introduction
L'aluminium peut être soudé par TIG, MIG ou laser, selon l'alliage, l'épaisseur du matériau et la conception de l'assemblage. Pour souder l'aluminium correctement, il faut commencer par identifier le matériau de base, éliminer les huiles et les oxydes de sa surface, puis choisir un procédé de soudage et un métal d'apport adaptés. Une préparation rigoureuse et une bonne maîtrise de la chaleur sont essentielles pour éviter la porosité, les fissures et les déformations.
Le soudage TIG est couramment utilisé pour les travaux de précision et la fabrication en petites séries, tandis que le soudage MIG convient à la fabrication générale d'aluminium et aux composants plus épais. Le soudage laser est une autre option pour les assemblages de précision, une production rapide et un apport de chaleur réduit. Chaque méthode requiert un équipement spécifique et des procédures d'utilisation différentes, décrites dans le guide suivant.
Table des Matières
Pourquoi l'aluminium est-il difficile à souder ?
L'aluminium est largement utilisé dans l'industrie manufacturière en raison de sa légèreté et de son excellente résistance à la corrosion, mais son soudage exige une plus grande maîtrise que celui de l'acier. Ses propriétés physiques peuvent facilement influencer la formation et la qualité de la soudure.
- Couche d'oxyde d'aluminium : L'aluminium forme naturellement une couche d'oxyde à sa surface. Cette couche a un point de fusion d'environ 2 050 °C, bien supérieur à celui de l'aluminium (environ 660 °C). Si elle n'est pas correctement éliminée avant le soudage, elle peut entraîner une mauvaise fusion, des inclusions et des soudures instables.
- Conductivité thermique élevée : l’aluminium conduit rapidement la chaleur, ce qui rend difficile le maintien d’un bain de fusion stable. Un apport de chaleur insuffisant peut entraîner une pénétration superficielle, tandis qu’un excès de chaleur peut accroître la déformation et affecter l’aspect final de la soudure.
- Sensibilité aux paramètres de soudage : Le soudage de l’aluminium exige un contrôle précis des paramètres de soudage, notamment la puissance, la vitesse de soudage, le débit de gaz de protection et le choix du fil d’apport. Des réglages incorrects peuvent entraîner des défauts tels que la porosité, la fissuration et une formation de soudure irrégulière.
La qualité du soudage de l'aluminium dépend principalement du contrôle de la chaleur, de l'élimination des oxydes de surface et du choix des conditions de soudage appropriées au matériau.
Méthodes courantes de soudage de l'aluminium
La méthode de soudage de l'aluminium appropriée dépend de l'épaisseur du matériau, du type d'alliage, du volume de production et des exigences de qualité de la soudure. Les méthodes suivantes sont couramment utilisées dans la fabrication et l'usinage de l'aluminium.
Soudage TIG Aluminium
Le soudage TIG est l'une des méthodes les plus courantes pour le soudage de l'aluminium, notamment pour les tôles minces et les applications exigeant un aspect de soudure de haute qualité.
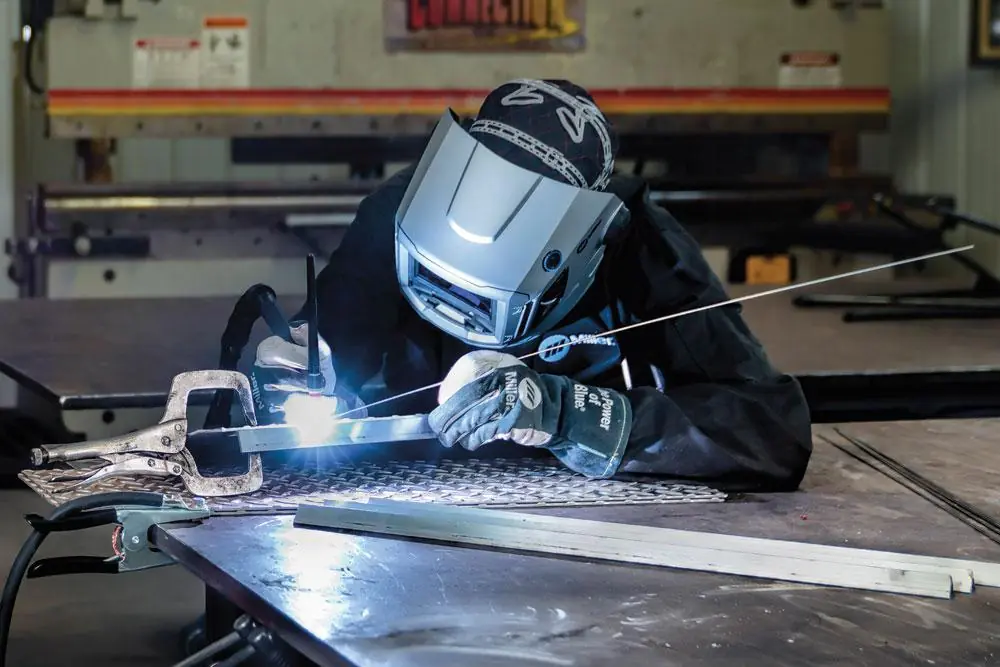
Caractéristiques :
- Utilise une électrode en tungstène et du courant alternatif pour décomposer la couche d'oxyde d'aluminium.
- Assure un contrôle précis de la chaleur et une formation de soudure propre.
- Convient aux travaux de soudure de précision exigeant une grande rigueur esthétique.
Limites :
- Vitesse de soudage relativement lente
- Nécessite des opérateurs qualifiés
Applications : Tôles d'aluminium / Composants de précision / Production en petites séries / Pièces minces en aluminium (généralement 0.5 à 6 mm)
Soudage MIG Aluminium
Le soudage MIG utilise un fil d'aluminium alimenté en continu comme électrode et est largement utilisé pour les pièces en aluminium d'épaisseur moyenne et épaisse.
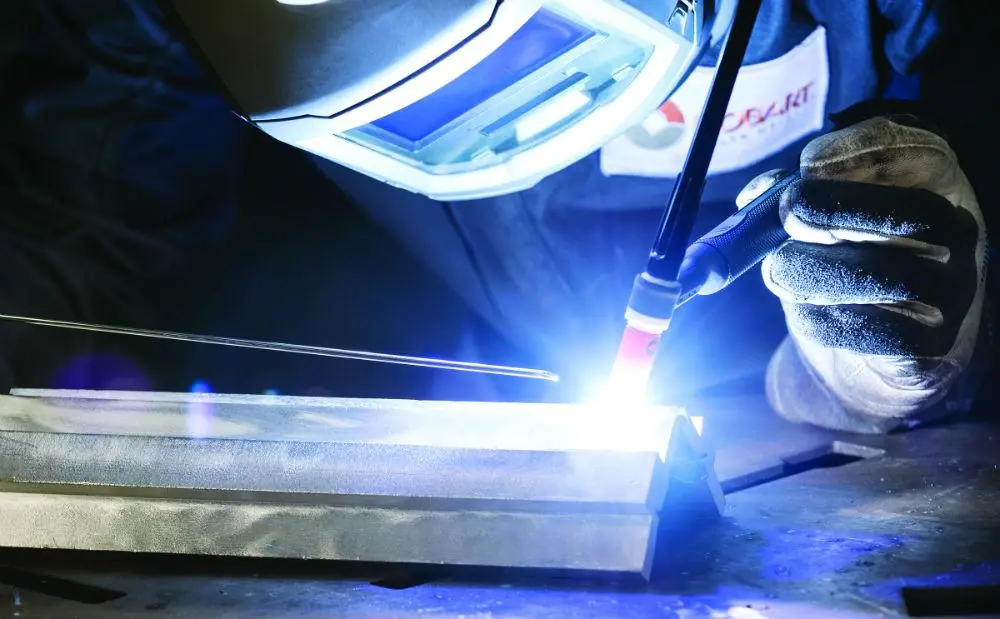
Caractéristiques :
- Vitesse de soudage supérieure à celle du soudage TIG.
- Adapté à la production en continu et aux composants de grande taille.
- Le soudage MIG pulsé permet de réduire l'apport de chaleur et d'améliorer la stabilité de la soudure.
Limites :
- Nécessite un contrôle précis de l'alimentation du fil.
- L'aspect de la soudure peut nécessiter davantage de post-traitement qu'avec le soudage TIG ou laser.
Applications : Cadres en aluminium / Pièces automobiles / Éléments de structure / Plaques d'aluminium d'épaisseur moyenne et épaisse
Soudage laser de l'aluminium
Le soudage laser utilise un faisceau laser à haute énergie pour créer une source de chaleur concentrée, ce qui le rend adapté au soudage de précision de l'aluminium et à la production automatisée.
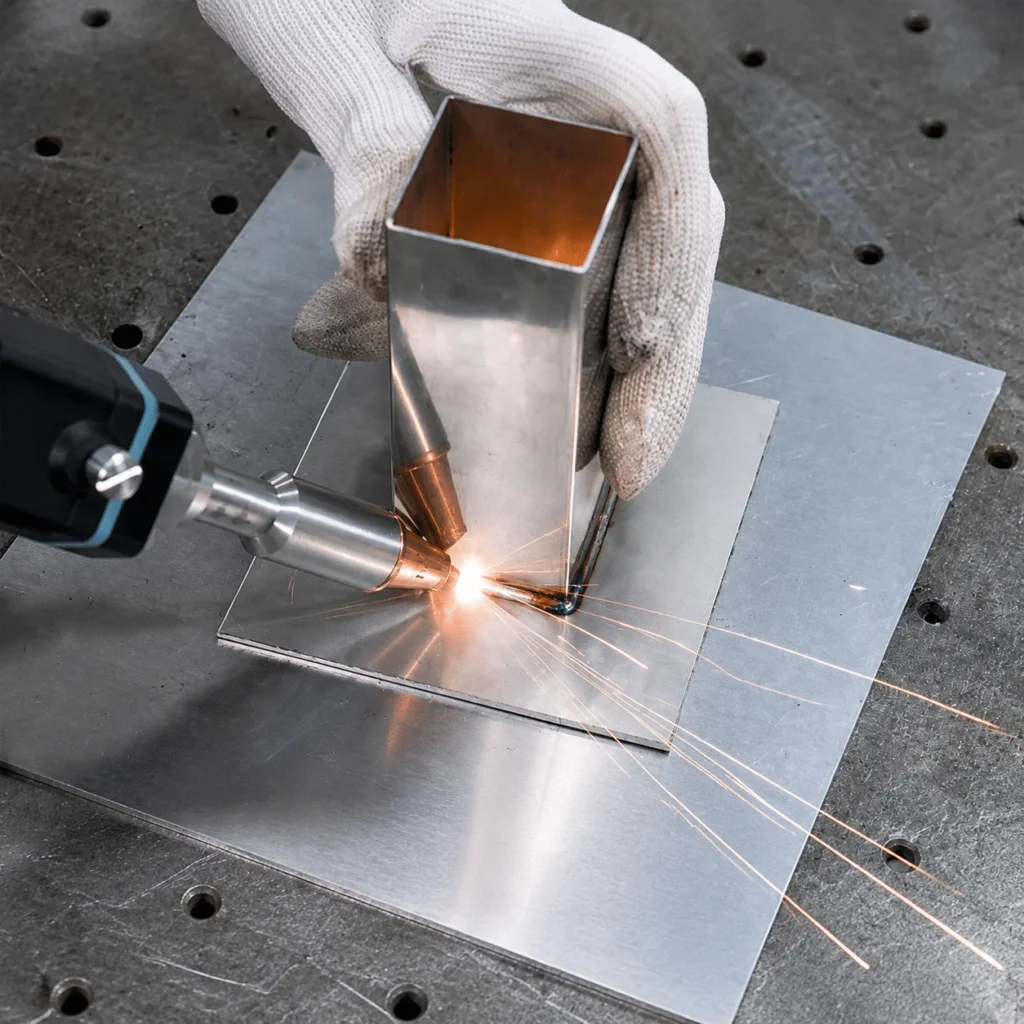
Caractéristiques :
- Soudage rapide avec faible apport de chaleur.
- Zone affectée thermiquement réduite et déformation minime.
- Produit des soudures propres nécessitant moins de post-traitement.
Limites :
- L'aluminium possède une réflectivité laser élevée, ce qui nécessite des réglages de puissance et de paramètres appropriés.
- Le coût de l'équipement est plus élevé que celui des méthodes de soudage traditionnelles.
Applications : Composants de batteries en aluminium / Pièces automobiles légères / Boîtiers électroniques / Structures en aluminium à parois minces
Pour connaître les paramètres de procédé détaillés du soudage laser de l'aluminium, consultez l'article : « Soudage laser de l'aluminium : procédé, paramètres et meilleures pratiques ».
Comment choisir la bonne méthode de soudage de l'aluminium ?
| Épaisseur d'aluminium | Méthode recommandée | Points d’Usage à Anticiper |
|---|---|---|
| aluminium mince (<3 mm) | Soudage TIG et laser | Contrôler l'apport de chaleur et réduire la déformation |
| Épaisseur moyenne (3–10 mm) | Soudage MIG et laser | Équilibre entre vitesse de soudage et qualité de la soudure |
| Production à grand volume | Soudage MIG et laser | Améliorer l'efficacité et l'automatisation |
Avant le soudage, les surfaces en aluminium doivent être nettoyées afin d'éliminer l'huile, la saleté et les couches d'oxyde. Une préparation adéquate et un réglage précis des paramètres sont essentiels pour une soudure de qualité.
Comment souder l'aluminium étape par étape
Étape 1. Identifier l'alliage d'aluminium et son épaisseur
Avant le soudage, vérifiez la nuance d'alliage d'aluminium, son état et son épaisseur. Les nuances courantes telles que 5052, 5083 et 6061 présentent des caractéristiques de soudage et des exigences différentes en matière de métal d'apport. L'identification du matériau est essentielle pour choisir le procédé de soudage et préparer le joint.
Étape 2. Préparer la surface en aluminium
Éliminer l'huile, la graisse, la poussière et l'humidité à l'aide d'un produit nettoyant adapté. Retirer la couche d'oxyde grâce à une brosse métallique en acier inoxydable ou par une méthode de nettoyage mécanique approuvée. Nettoyer la zone de joint juste avant le soudage afin de limiter toute recontamination.
Étape 3. Préparation du joint et des fixations
Choisissez le type d'assemblage en fonction de la conception de la pièce : assemblage bout à bout, à recouvrement ou d'angle. Ébavurez, vérifiez l'alignement des bords et contrôlez l'écartement. Utilisez des dispositifs de fixation adaptés pour maintenir les pièces en position et limiter leurs mouvements pendant le soudage.
Étape 4. Sélectionner la méthode et l'équipement de soudage
Choisissez le procédé de soudage TIG, MIG ou laser en fonction de l'alliage d'aluminium, de l'épaisseur, de la géométrie du joint et des exigences de production. Le soudage TIG convient aux fabrications de précision, le soudage MIG est largement utilisé pour la fabrication générale et le soudage laser est adapté aux applications nécessitant un apport de chaleur concentré et un traitement plus rapide.
Étape 5. Sélectionner le fil d'apport et le gaz de protection
Le choix du fil d'apport dépend du métal de base, des exigences de l'assemblage et des propriétés mécaniques requises. Les alliages d'aluminium ER4043 et ER5356 sont couramment utilisés, mais ne conviennent pas à toutes les applications. L'argon est largement utilisé comme gaz de protection pour le soudage TIG, MIG et laser. Le choix du gaz et son débit doivent être adaptés au procédé de soudage.
Étape 6. Définir les paramètres de soudage initiaux
Réglez le courant de soudage, la tension, la vitesse de déplacement ou la puissance du laser en fonction du procédé et du matériau sélectionnés. Pour le soudage laser, vérifiez également la position du foyer, la vitesse d'alimentation du fil et le débit de gaz de protection. Utilisez les recommandations du fabricant de l'équipement comme point de départ plutôt que d'appliquer un seul réglage à tous les alliages d'aluminium.
Étape 7. Effectuer une soudure d'essai
Avant de procéder au traitement de la pièce finale, soudez un échantillon du même alliage et de la même épaisseur. Contrôlez la pénétration, la forme du cordon, la porosité, les projections et les déformations. Ajustez les paramètres de soudage et l'alimentation en fil d'apport jusqu'à ce que la soudure d'essai réponde aux spécifications requises.
Étape 8. Inspecter la soudure finie
Inspectez la surface de la soudure afin de détecter les fissures, les porosités, les caniveaux, les défauts de fusion et les irrégularités du cordon. Vérifiez la précision dimensionnelle et la conformité aux spécifications du plan. Pour les composants critiques, effectuez des essais non destructifs ou destructifs appropriés afin de vérifier la qualité de la soudure et l'intégrité interne.
Paramètres de soudage de l'aluminium selon la méthode et le matériau
Les paramètres de soudage doivent être adaptés à l'alliage d'aluminium, à l'épaisseur du matériau, à la conception du joint et au procédé de soudage choisi. Les procédés TIG, MIG et laser utilisent des variables de contrôle différentes ; des réglages incorrects peuvent entraîner des porosités, une fusion incomplète, un apport de chaleur excessif ou une déformation de la soudure.
Paramètres de soudage TIG et MIG
Le soudage TIG et MIG exige un contrôle précis de l'apport de chaleur et du gaz de protection. Le soudage TIG repose principalement sur le courant, l'équilibre du courant alternatif et la vitesse de déplacement, tandis que le soudage MIG requiert un contrôle supplémentaire de la tension et de la vitesse de dévidage du fil.
| Paramètre | Soudage TIG | Soudage MIG |
|---|---|---|
| Courant | Contrôle la chaleur et la pénétration de l'arc électrique | Influence l'apport de chaleur et le dépôt |
| Tension | Lié aux caractéristiques de l'arc | Contrôle la longueur de l'arc et la formation du cordon |
| Équilibre AC | Contrôle le nettoyage et la pénétration des oxydes | N'est pas applicable |
| Vitesse d'alimentation du fil | Contrôle l'ajout de matériau de remplissage lors de l'utilisation d'un fil de remplissage. | Contrôle l'apport de métal d'apport |
| Vitesse Voyage | Affecte la pénétration et la largeur du cordon | Influe sur l'apport de chaleur et la formation de la soudure |
| Débit de gaz de protection | Protège le bain de soudure de la contamination | Maintient la protection gazeuse autour de l'arc |
Réglez les paramètres initiaux conformément aux recommandations de la machine à souder et aux spécifications du matériau. Ajustez-les par des essais de soudage plutôt que d'appliquer les mêmes réglages à différentes nuances et épaisseurs d'aluminium.
Paramètres de soudage laser pour l'aluminium
Le soudage laser repose sur un apport d'énergie concentré, ce qui fait de la puissance, de la vitesse de déplacement et de la position du faisceau des variables clés du procédé. La conductivité thermique élevée et la surface réfléchissante de l'aluminium exigent également un contrôle précis des conditions de soudage.
| Paramètre | Effet sur le soudage |
|---|---|
| Puissance laser | Détermine l'énergie consommée et influence la profondeur de pénétration. |
| Vitesse de soudage | Influe sur l'apport de chaleur, la pénétration et la formation du cordon. |
| Position de mise au point | Contrôle la concentration du faisceau et la distribution de l'énergie sur la pièce à usiner. |
| Vitesse d'alimentation du fil | Détermine le dépôt de métal d'apport lorsque du fil d'apport est utilisé. |
| Débit de gaz de protection | Protège le bain de fusion et limite l'oxydation. |
| Écart articulaire | Influence la stabilité de la soudure, la capacité de pontage et les exigences en matière de fil d'apport. |
Sélection et soudabilité des alliages d'aluminium
Les alliages d'aluminium présentent des différences en termes de soudabilité, de sensibilité à la fissuration et de comportement à la chaleur. Il est donc nécessaire d'identifier l'alliage et son état de trempe avant de choisir le procédé de soudage et le métal d'apport.
| Acier inoxydable | Soudabilité | Considérations sur le soudage |
|---|---|---|
| 5052 | Bon | Couramment soudé sur des tôles et des composants usinés. Choisir un métal d'apport compatible et contrôler l'apport de chaleur. |
| 5083 | Bon | Utilisé dans les composants structuraux et marins soudés. Il convient de porter une attention particulière au choix du métal d'apport et à sa résistance à la fissuration. |
| 6061 | Bien, compte tenu des contraintes de solidité. | Le soudage peut réduire la résistance dans la zone affectée thermiquement, en particulier à l'état T6. |
| 6063 | Bon | Courant dans les profilés extrudés. Contrôler l'apport de chaleur pour limiter la déformation des sections à parois minces. |
Pour les aciers 5052 et 5083, l'ER5356 est un choix courant de métal d'apport, tandis que l'ER4043 est fréquemment utilisé avec les aciers 6061 et 6063. Le choix final du métal d'apport doit tenir compte des conditions de service, des propriétés mécaniques requises et des spécifications de soudage applicables.
Le procédé de soudage doit être vérifié en fonction de la nuance, de l'état de trempe, de la conception de l'assemblage et des exigences de service du matériau. Pour les composants critiques, utiliser des procédés de soudage qualifiés et tester l'assemblage fini avant la production.
Comment choisir le fil d'apport pour le soudage de l'aluminium ?
Le choix du fil d'apport dépend de l'alliage d'aluminium de base, de l'épaisseur du matériau, de l'écartement du joint et des exigences de service. Les alliages d'apport ER4043 et ER5356 sont deux exemples courants d'alliages d'aluminium, présentant des compositions et des propriétés mécaniques différentes.
Fil de remplissage en aluminium ER4043 vs ER5356
L'ER4043 est un alliage aluminium-silicium contenant environ 5 % de silicium. Il offre une bonne fluidité du bain de fusion et une faible sensibilité à la fissuration à chaud dans certaines combinaisons d'alliages. Il est couramment utilisé avec les aluminiums 6061 et 6063.
L'ER5356 est un alliage aluminium-magnésium contenant environ 5 % de magnésium. Il offre généralement une résistance de soudure supérieure et est couramment utilisé avec les alliages d'aluminium 5052 et 5083.
| Facteur de sélection | ER4043 | ER5356 |
|---|---|---|
| Élément d'alliage principal | Silicone | Magnésium |
| métaux de base courants | 6061, 6063 | 5052, 5083 |
| Force de soudure | Généralement inférieur | Généralement plus élevé |
| Les applications typiques | Cadres en aluminium, profilés, fabrication générale | structures marines, équipements de transport, pièces de structure |
Le choix du métal d'apport doit tenir compte de l'alliage de base, de la température de service, de l'exposition à la corrosion et des propriétés mécaniques requises. Les métaux ER4043 et ER5356 ne sont pas interchangeables pour toutes les applications.
Comment choisir le diamètre du fil de remplissage ?
Les diamètres courants des fils d'apport en aluminium sont de 0.8, 1.0, 1.2, 1.6 et 2.0 mm. Le choix dépend de l'épaisseur du matériau, de l'écartement du joint, de la position de soudage et des exigences relatives au métal d'apport.
Les petits diamètres conviennent aux matériaux fins et aux joints étroits. Les plus grands diamètres permettent un dépôt de métal d'apport plus important pour les matériaux plus épais ou les espaces plus larges. Le diamètre du fil doit également correspondre aux spécifications de la torche, de la buse de contact et du dévidoir.
Alimentation en fil d'apport en soudage TIG, MIG et laser
Soudage TIG : L’opérateur alimente manuellement le bain de fusion avec du métal d’apport. Le diamètre du fil et l’angle d’alimentation influent sur le dépôt de métal d’apport.
Soudage MIG : Un dévidoir alimente en continu la torche en fil d’aluminium. Le système d’alimentation doit être adapté au fil d’aluminium tendre.
Soudage laser : le fil d’apport peut être alimenté manuellement ou automatiquement, selon la configuration de la machine. La position et la vitesse d’alimentation du fil doivent correspondre à la vitesse de soudage et à la géométrie du joint.
Certains modèles de soudage laser KEMPSON prennent en charge l'alimentation automatique du fil. Les diamètres de fil disponibles et les configurations d'alimentation varient selon la machine.
Avant la production, tester le fil d'apport sélectionné sur l'alliage d'aluminium et la configuration de joint réels. Vérifier la pénétration de la soudure, la porosité, les fissures et la formation du cordon.
Quel gaz de protection est utilisé pour le soudage de l'aluminium ?
Le gaz de protection protège l'aluminium en fusion de l'oxydation et de la contamination atmosphérique pendant le soudage. L'argon est le plus couramment utilisé, tandis que l'hélium et les mélanges argon-hélium sont employés dans certaines applications.
Argon pour le soudage de l'aluminium
L'argon est largement utilisé pour le soudage TIG, MIG et laser de l'aluminium.
Soudage TIG : L’argon pur est le gaz de protection standard pour la plupart des applications TIG sur aluminium.
Soudage MIG : l’argon est couramment utilisé. Le choix du gaz dépend de l’épaisseur du matériau, du mode de transfert et des conditions de soudage.
Soudage laser : l’argon protège le bain de fusion de l’oxydation. Le débit de gaz et la position de la buse dépendent de la puissance du laser, de la géométrie du joint et de la configuration de la torche.
Hélium et mélanges argon-hélium
L'hélium offre un apport de chaleur supérieur en soudage à l'arc et est utilisé pour certaines applications sur l'aluminium de forte épaisseur nécessitant une pénétration accrue. Les mélanges argon-hélium combinent les caractéristiques de l'arc de l'argon avec l'apport de chaleur plus élevé de l'hélium.
Le choix du gaz dépend du procédé de soudage, de l'alliage de base, de l'épaisseur du matériau et de la conception du joint. Il est recommandé de tester la composition du gaz sur la pièce à souder avant la production.
Débit de gaz de protection et position de la buse
Le débit de gaz dépend du procédé de soudage, du diamètre de la buse, de la conception de la torche et des conditions de travail. Un débit excessif peut créer des turbulences et aspirer de l'air dans la zone de protection. Un débit insuffisant peut exposer le bain de fusion à la contamination.
Ajustez le débit de gaz, l'angle et la distance de la buse par des essais de soudage. Un seul réglage de débit ne doit pas être appliqué à tous les procédés de soudage de l'aluminium.
Défauts courants de soudage de l'aluminium et solutions
Les défauts de soudage de l'aluminium sont souvent liés à la contamination de surface, au gaz de protection, au choix du métal d'apport, à l'apport de chaleur et à la préparation du joint. Les causes varient selon le procédé de soudage (TIG, MIG ou laser). L'emplacement du défaut, l'aspect de la soudure et les conditions de soudage permettent d'en identifier la cause.
| Défaut de soudure | Causes communes | Mesures correctives |
|---|---|---|
| Porosité | Contamination par l'huile, l'humidité ou les oxydes ; gaz de protection insuffisant ; turbulence des gaz | Nettoyez le métal de base et le fil d'apport. Vérifiez le débit de gaz, la position de la buse et la couverture de protection. |
| Craquage à chaud | Métal d'apport inadapté, alliages sensibles à la fissuration, contrainte excessive ou géométrie de soudure défavorable | Choisir un métal d'apport compatible. Examiner la conception du joint, la forme du cordon de soudure et l'apport de chaleur. |
| Manque de fusion | Apport de chaleur insuffisant, vitesse de déplacement excessive, mauvaise préparation des joints ou position incorrecte du faisceau | Vérifiez la pénétration, l'écartement des joints et les paramètres de soudage. Pour le soudage laser, vérifiez la position du foyer et l'alignement du faisceau. |
| Brûler | Apport de chaleur excessif, vitesse de déplacement lente ou puissance laser excessive | Ajustez le courant, la tension, la puissance du laser ou la vitesse de déplacement en fonction du procédé de soudage et de l'épaisseur du matériau. |
| Distorsion | Répartition inégale de la chaleur, apport de chaleur excessif ou installation inadéquate | Réduisez l'apport de chaleur inutile. Vérifiez la séquence de soudage, les points de pointage et la disposition des dispositifs de fixation. |
| Éclaboussures excessives | Réglages incorrects du courant, de la tension ou du dévidage du fil ; interaction instable entre l’arc ou le laser et le fil ; surfaces contaminées | Vérifiez les paramètres du procédé, l'alimentation du fil et la propreté du matériau. Pour le soudage laser, inspectez la position du fil et la stabilité de son alimentation. |
Causes des défauts en soudage à l'arc et en soudage laser
Les procédés de soudage TIG et MIG utilisent un arc électrique pour faire fondre le métal de base et le métal d'apport. Les défauts courants sont dus à un courant ou une tension incorrects, à une alimentation en fil instable, à une protection gazeuse insuffisante et à une vitesse de déplacement inadaptée.
Le soudage laser utilise un faisceau concentré pour créer un bain de fusion localisé. Des défauts tels que la porosité, le manque de fusion et la perforation peuvent résulter d'une puissance laser, d'une position de focalisation, d'une vitesse de déplacement, d'un système de gaz de protection ou d'un apport de fil incorrects. L'écartement des joints et l'alignement du faisceau influent également sur la formation de la soudure.
Choisir une machine de soudage laser pour l'aluminium
Le choix d'une machine de soudage laser dépend de l'alliage d'aluminium, de l'épaisseur du matériau, de la conception du joint, du volume de production et des exigences d'automatisation. Différentes configurations de machines conviennent à différentes tâches de soudage.
Soudage laser portatif pour l'aluminium
Les machines de soudage laser portables conviennent à la production en petites séries, aux travaux de réparation et aux composants en aluminium de formes variées ou présentant des positions de soudage diverses. Elles offrent une grande flexibilité d'utilisation pour les soudures courtes et la fabrication sur mesure.
Les machines de soudage laser portables KEMPSON offrent une puissance de 1 000 à 6 000 W, avec des options de refroidissement par air ou par eau sur certains modèles. La capacité de soudage réelle dépend de l’alliage d’aluminium, de son épaisseur, du type d’assemblage et de la configuration de la machine.
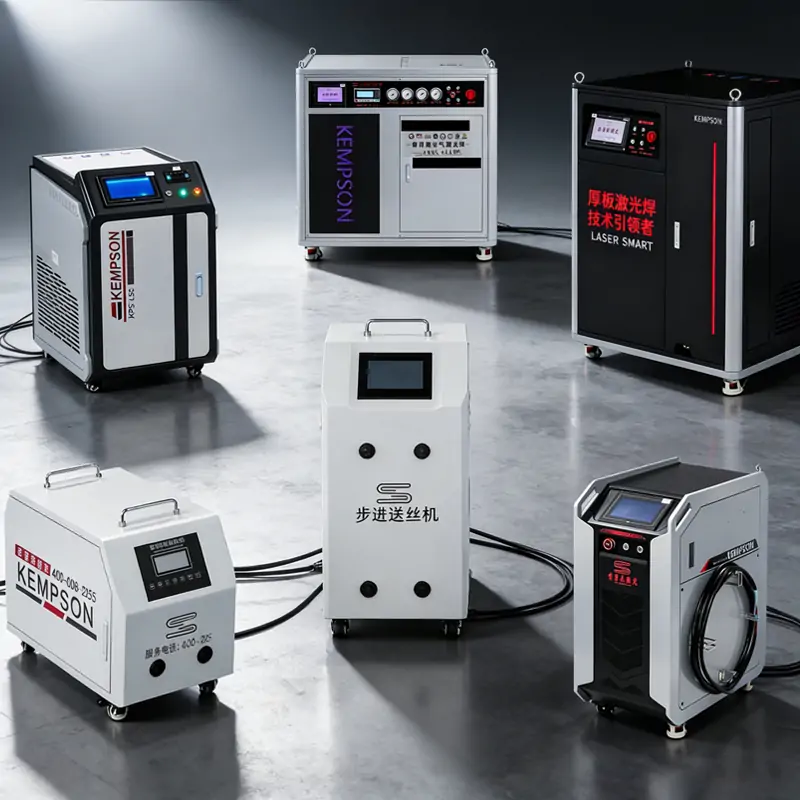
Soudage laser haute puissance pour plaques d'aluminium
Pour le soudage de plaques d'aluminium moyennes et épaisses , des systèmes de 3 000 W, 4 000 W et 6 000 W peuvent être envisagés en fonction des exigences de pénétration et de métal d'apport.
- Matériau : Alliage d'aluminium, nuance, épaisseur et propriétés thermiques.
- Refroidissement : Configurations refroidies par eau pour certains systèmes haute puissance, avec une capacité de refroidissement adaptée à la charge de production.
- Alimentation en fil : Configurations à un ou deux fils selon l'écartement du joint et le volume de métal d'apport.
- Conception des joints : Les joints bout à bout, à recouvrement et d’angle nécessitent des conditions de pénétration et de soudage différentes.
KEMPSON propose des configurations de 3 000 W, 4 000 W et 6 000 W, notamment des modèles à refroidissement liquide et à anneau de noyau. Les fonctionnalités disponibles varient selon la machine.

Soudage laser automatisé pour composants en aluminium
Le soudage laser automatisé convient à la production en série de composants en aluminium avec des trajectoires de soudage et des exigences de positionnement fixes.
Selon le projet, le système peut inclure des plateformes de mouvement XYZ, des dispositifs de fixation sur mesure, des axes rotatifs, un système de positionnement par vision, ainsi que des fonctions de chargement et de déchargement automatiques. Ces fonctions sont des options et non des caractéristiques standard de chaque machine.

Étude de cas client : Fabrication de clôtures et fenêtres en aluminium aux États-Unis
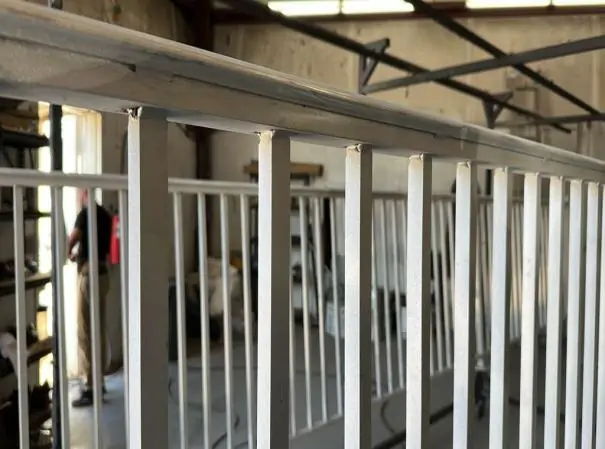
Une entreprise de fabrication située en Caroline du Sud, aux États-Unis, a choisi une soudeuse laser portative KEMPSON de 2 000 W à refroidissement par eau pour la production de clôtures, de garde-corps et de structures de portes et fenêtres en aluminium. L’atelier recherchait des soudures plus régulières et moins de meulage, tout en travaillant aussi bien les profilés en aluminium que l’acier au carbone.
Après la mise en production de la machine, le client a constaté une amélioration de 35 à 40 % de l'efficacité du soudage et une réduction d'environ 30 % des opérations de post-traitement. Ces chiffres reflètent l'expérience du client sur ce projet ; les résultats dépendent du matériau, de la conception de l'assemblage, des paramètres et du flux de production.
Conclusion
Le procédé de soudage de l'aluminium approprié dépend de l'alliage, de l'épaisseur du matériau, de la conception du joint et de la qualité de soudure requise. Les procédés TIG, MIG et laser répondent à différents besoins de fabrication, tandis que le volume de production et la régularité du soudage influencent le choix de l'équipement.
Pour les applications nécessitant le soudage laser, KEMPSON propose des configurations d'équipements portables, haute puissance et automatisées. Contactez l'équipe KEMPSON en précisant votre matériau (aluminium) et vos exigences en matière de soudage afin de discuter du choix de la machine et de programmer des essais de soudage avant tout achat.

QFP
Quelle est la méthode la plus simple pour souder l'aluminium pour les débutants ?
Le soudage MIG est généralement plus facile à apprendre pour les débutants en fabrication générale. Le soudage TIG offre un meilleur contrôle du bain de fusion, mais exige davantage de compétences et de coordination de la part de l'opérateur.
Peut-on souder l'aluminium sans fil d'apport ?
Oui. Le soudage autogène ne nécessite pas de fil d'apport et fonctionne avec un assemblage adapté et une épaisseur de matériau appropriée. Des écarts plus importants ou des exigences d'assemblage spécifiques peuvent nécessiter un fil d'apport pour maintenir la formation de la soudure.
Avez-vous besoin de courant alternatif ou continu pour souder l'aluminium ?
Le soudage TIG de l'aluminium utilise généralement du courant alternatif pour éliminer les oxydes de surface. Le soudage MIG de l'aluminium utilise généralement du courant continu à l'électrode positive. Le soudage laser n'utilise ni courant alternatif ni courant continu.
Quel gaz est nécessaire pour le soudage de l'aluminium ?
L'argon pur est largement utilisé pour le soudage TIG de l'aluminium et est courant en soudage MIG et laser. L'hélium ou les mélanges argon-hélium sont utilisés dans certaines applications nécessitant un apport de chaleur plus important.
Quel fil d'apport dois-je utiliser pour le soudage de l'aluminium ?
L'ER4043 est couramment utilisé avec l'aluminium 6061 et 6063, tandis que l'ER5356 est largement utilisé avec l'aluminium 5052 et 5083. Le choix final dépend de la compatibilité de l'alliage et des exigences de service.
Comment prévenir la porosité et les fissures lors du soudage de l'aluminium ?
Éliminer l'huile, l'humidité et l'oxyde avant le soudage. Vérifier la couverture du gaz de protection, choisir un fil d'apport compatible, contrôler l'apport de chaleur et appliquer une préparation de joint appropriée afin de limiter la porosité et les fissures.
Peut-on souder de l'aluminium avec une machine de soudage laser portative ?
Oui. Le soudage laser portatif permet de traiter les alliages d'aluminium de différentes épaisseurs. La puissance laser requise dépend de l'épaisseur du matériau, du type d'assemblage, des exigences de pénétration et de la configuration de la machine. Il est recommandé de réaliser des essais sur échantillon.
Quels sont les facteurs qui déterminent la méthode de soudage appropriée pour l'aluminium ?
Les principaux facteurs sont l'alliage d'aluminium, l'épaisseur du matériau, la géométrie de l'assemblage, le volume de production et la qualité de soudure requise. Le coût de l'équipement, les compétences de l'opérateur et les exigences en matière d'automatisation influencent également le choix du procédé.