Table des Matières
Introduction
Le soudage laser à fibre de l'aluminium offre une vitesse de soudage élevée, un contrôle précis de la température et une réduction des déformations, ce qui le rend adapté aux pièces automobiles, à la fabrication de tôles et aux composants de précision en aluminium. Cependant, la forte réflectivité, la conductivité thermique élevée et le comportement métallurgique sensible de l'aluminium peuvent engendrer des problèmes tels que des soudures instables, de la porosité, des fissures et des déformations lors du soudage.
Nous aborderons ensuite les principaux défis du soudage laser de l'aluminium et les solutions pratiques en fonction des propriétés du matériau, des paramètres de soudage, du choix du fil d'apport, du gaz de protection et de la configuration de l'équipement. Nous expliquerons également comment améliorer la stabilité de la soudure et sélectionner la machine de soudage laser à fibre la plus adaptée à l'aluminium pour différentes applications.
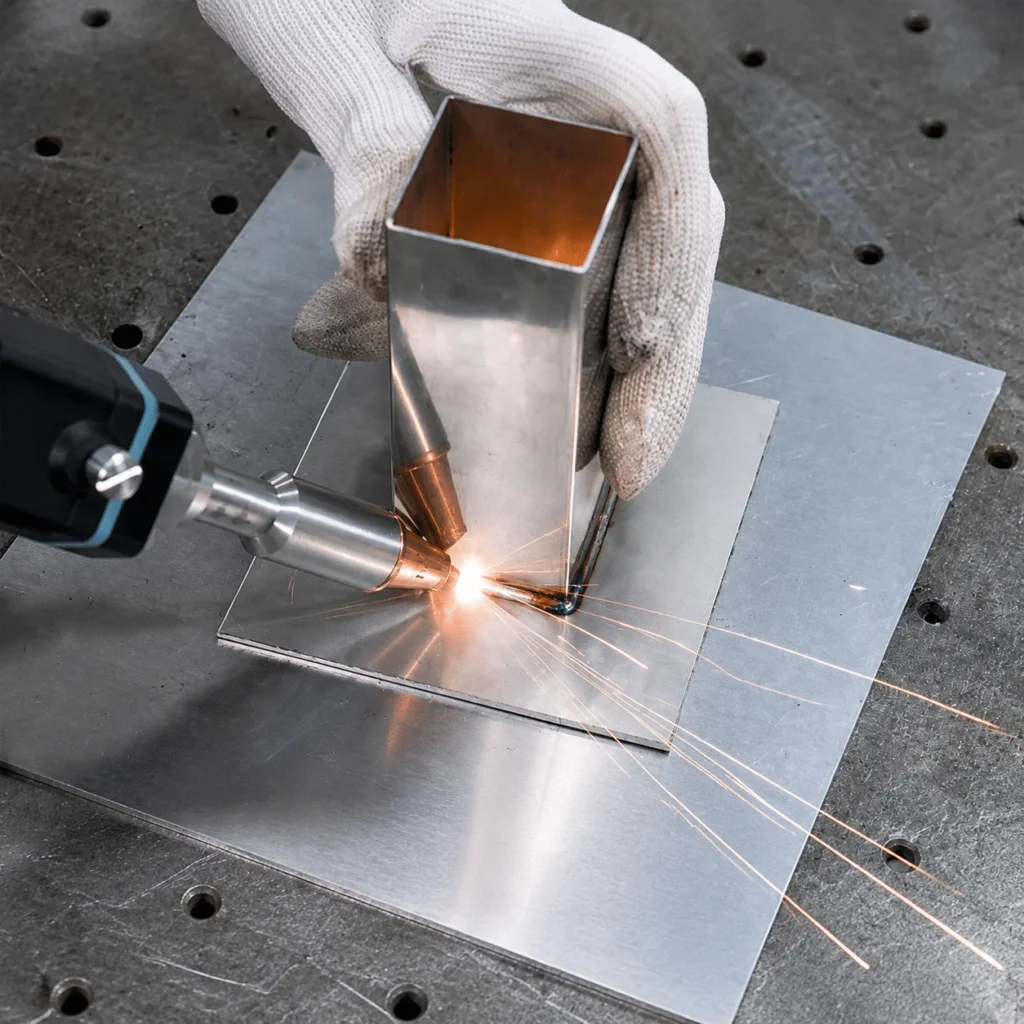
Un laser à fibre peut-il souder de l'aluminium ?
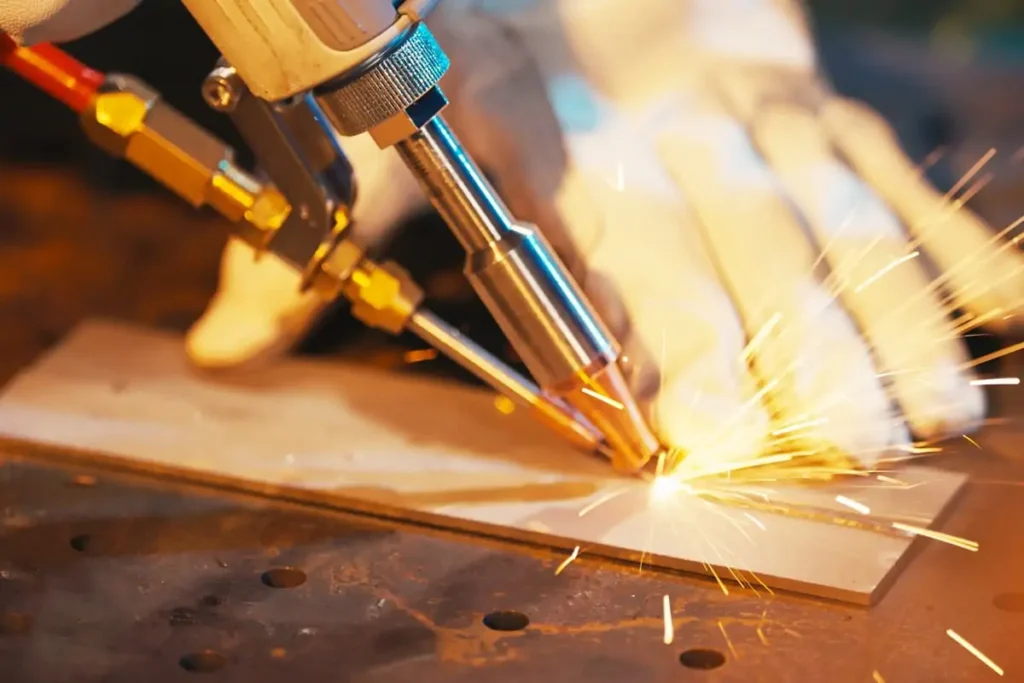
Oui, les lasers à fibre peuvent souder l'aluminium. Le soudage laser à fibre est largement utilisé pour les alliages d'aluminium tels que le 5052, le 6061, le 6063 et le 5083 dans des applications comme les tôles d'aluminium minces, les pièces de structure en aluminium et les composants automobiles.
L'aluminium peut être soudé avec succès au laser à fibre, mais la qualité du soudage dépend du type d'alliage, de l'épaisseur du matériau, de la conception du joint et des paramètres de soudage. Différents alliages d'aluminium présentent des spécificités de soudage, notamment en termes de résistance, de maîtrise de la fissuration, d'apport de chaleur et d'aspect de la soudure.
| Acier inoxydable | Considérations courantes en matière de soudage |
|---|---|
| 5052 | apport de chaleur et résistance de la soudure |
| 6061 | Craquements et préparation des articulations |
| 6063 | Aspect de la soudure et contrôle de la chaleur |
| 5083 | Contrôle de la porosité et des fissures |
Vidéos de soudage
Quels sont les principaux défis du soudage laser à fibre de l'aluminium ?
Le soudage laser à fibre de l'aluminium offre une vitesse élevée et un contrôle précis de la température, mais les propriétés physiques de l'aluminium complexifient le procédé. La réflectivité élevée, le transfert thermique rapide, la porosité et la sensibilité à la fissuration sont les principaux facteurs qui affectent la qualité de la soudure.
- Réflectivité laser élevée — L’aluminium réfléchit une quantité importante d’énergie laser, ce qui rend l’absorption d’énergie et la pénétration de la soudure plus difficiles. Un réglage précis de la puissance et de la mise au point du laser est indispensable pour une soudure stable.
- Conductivité thermique élevée — L’aluminium dissipe rapidement la chaleur, ce qui rend le maintien du bain de fusion plus difficile. Un apport de chaleur excessif peut provoquer des déformations ou une perforation, notamment sur les matériaux minces.
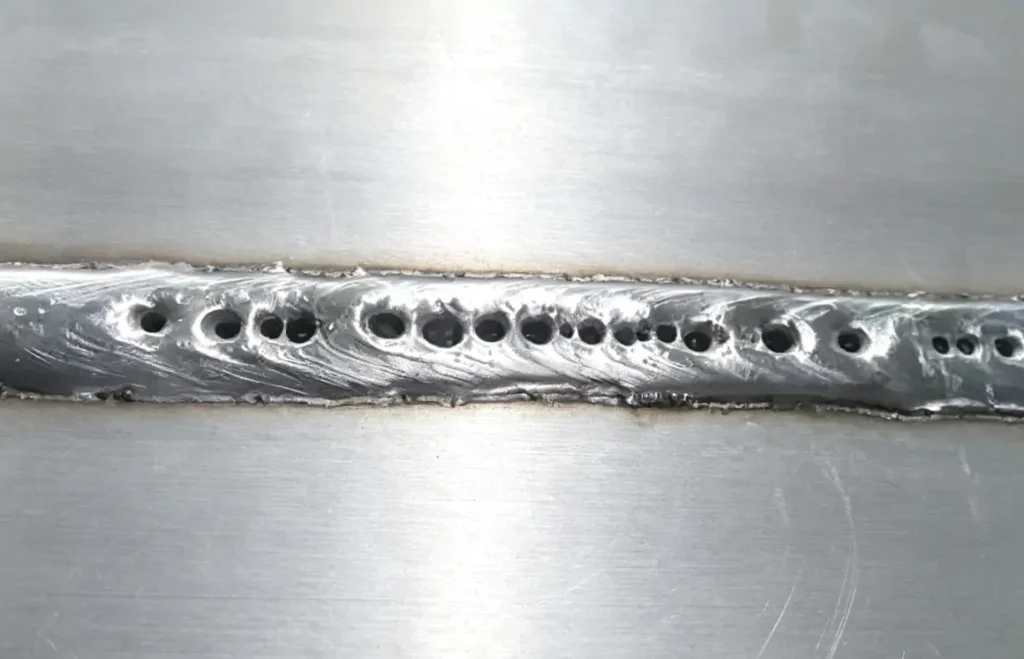
- Porosité — L’hydrogène présent dans le bain de fusion peut provoquer de la porosité lors de la solidification. L’huile, l’humidité, les impuretés et une protection insuffisante peuvent accroître le risque de défauts.
- Fissuration à chaud — Certains alliages d'aluminium sont sensibles à la fissuration à chaud lors de la solidification. La composition de l'alliage et le choix du fil d'apport influent sur la tendance à la fissuration.
Ces difficultés rendent le soudage laser de l'aluminium plus sensible au choix des matériaux, aux conditions d'assemblage et au contrôle du processus de soudage.
Comment résoudre les problèmes de soudage laser à fibre d'aluminium
Les défauts de soudage laser à fibre d'aluminium sont généralement dus aux caractéristiques du matériau, au choix du fil d'apport et aux paramètres de soudage. La porosité, la fissuration, la faible pénétration et la déformation peuvent être maîtrisées en ajustant le procédé de soudage et les opérations de préparation.
Prévenir la porosité
La porosité est due aux gaz emprisonnés dans la soudure lors de sa solidification. La contamination de surface et un mauvais blindage augmentent le risque de formation de pores.
- Enlever l'huile, l'humidité et la saleté de la surface en aluminium.
- Éliminer l'excès d'oxyde avant le soudage.
- Utilisez un gaz de protection propre et vérifiez le débit de gaz.
- Veillez à ce que le fil de remplissage reste exempt de toute contamination.
- Ajustez les paramètres de soudage lorsque des pores apparaissent.
Une préparation propre du matériau et une protection gazeuse stable contribuent à réduire les défauts de porosité.
La porosité lors du soudage laser de l'aluminium n'est pas due à un seul facteur. Comment la prévenir ? Pour plus de détails, consultez : Comment réduire la porosité lors du soudage laser de l'aluminium ?

Prévenir les fissures à chaud
La fissuration à chaud est liée à la composition de l'alliage d'aluminium, au type de fil d'apport et à l'apport de chaleur pendant le soudage.
- Choisissez le fil de remplissage en fonction de l'alliage d'aluminium de base.
- Évitez un apport de chaleur excessif.
- Réglez la puissance du laser et la vitesse de soudage.
- Vérifier l'écart et l'ajustement des joints avant de souder.
Pour les alliages sensibles aux fissures tels que le 6061, le choix du fil d'apport a un effet direct sur la formation des fissures.
Les défauts de soudage laser de l'aluminium proviennent souvent d'irrégularités du métal de base plutôt que du fonctionnement de la machine. Des soudures stables exigent une composition d'alliage précise et des tolérances de matériau strictes. Pour les plaques et bobines d'aluminium conformes aux spécifications du projet, voir Union Alu.
Améliorer la pénétration et éviter la perforation
Une mauvaise pénétration et une perforation sont généralement dues à un apport de chaleur incorrect ou à des paramètres de soudage inappropriés.
- Manque de pénétration : augmenter la puissance du laser, réduire la vitesse de soudage ou ajuster la position de mise au point.
- Pour remédier à la perforation : réduisez la puissance du laser, augmentez la vitesse de soudage ou modifiez la position du foyer.
- Cordon de soudure large : Augmenter la vitesse de soudage ou réduire l’apport de chaleur.
- Soudure instable : vérifiez la puissance du laser, la position de focalisation et l’alimentation du fil.
La puissance du laser, la vitesse de soudage et la position de mise au point doivent être réglées simultanément lors de la configuration des paramètres.


Réduire la distorsion
Une déformation se produit lorsque l'apport de chaleur inégal provoque des contraintes thermiques pendant le soudage.
- Réduire les apports de chaleur inutiles.
- Augmentez la vitesse de soudage lorsque cela est possible.
- Utilisez des méthodes de serrage appropriées.
- Optimiser la taille et la séquence de soudage.
Un apport de chaleur réduit et une fixation correcte de la pièce permettent de contrôler la déformation après soudage.
La qualité du soudage laser de l'aluminium dépend de la préparation du matériau, du choix du fil d'apport et des paramètres de soudage. Ces paramètres doivent être ajustés en fonction du type d'alliage et de la conception de l'assemblage.
Ce ne sont pas les seuls problèmes rencontrés lors du soudage laser de l'aluminium. Pour plus d'informations sur les problèmes de soudage et leurs solutions, consultez : « Problèmes de soudage laser de l'aluminium : porosité, fissures et solutions ».
Comment choisir les paramètres de soudage laser pour l'aluminium ?
Les paramètres de soudage laser de l'aluminium doivent être sélectionnés en fonction du type d'alliage, de l'épaisseur du matériau, de la conception du joint et de la méthode de soudage. Les principaux paramètres influençant la qualité de la soudure sont la puissance du laser, la vitesse de soudage, la position du foyer, la vitesse d'alimentation du fil et le gaz de protection.
| Paramètre | Effet principal |
|---|---|
| Puissance laser | Contrôle la profondeur de fusion et la pénétration. |
| Vitesse de soudage | Influe sur l'apport de chaleur et la largeur de la soudure. |
| Position de mise au point | Influence la concentration d'énergie et la stabilité de la pénétration. |
| Vitesse d'alimentation du fil | Contrôle l'ajout de métal d'apport. |
| Gaz de protection | Protège le bain de fusion et réduit le risque de porosité. |
- La puissance du laser et la vitesse de soudage doivent être ajustées simultanément. Une puissance insuffisante peut entraîner une pénétration inadéquate, tandis qu'une puissance excessive combinée à une vitesse trop faible peut provoquer une perforation ou un échauffement excessif.
- La vitesse de soudage influe sur la largeur du cordon et l'apport de chaleur. Une vitesse élevée réduit le transfert de chaleur à la pièce et limite les déformations, tandis qu'une vitesse plus faible augmente la pénétration mais peut accroître les défauts liés à la chaleur.
- La position du foyer influe sur la distribution de l'énergie laser. De faibles variations de la hauteur du foyer peuvent affecter la pénétration, notamment lors du soudage de matériaux réfléchissants comme l'aluminium.
- La vitesse d'alimentation du fil doit correspondre au diamètre du fil d'apport et à l'écartement du joint. Un débit de fil insuffisant peut entraîner un sous-remplissage, tandis qu'un débit excessif peut conduire à une mauvaise fusion ou à un renforcement excessif de la soudure.
- Le gaz de protection empêche la contamination du bain de fusion. Le type de gaz, son débit et la position de la buse doivent être ajustés afin de réduire la porosité.
Les paramètres finaux doivent être vérifiés par des essais de soudage utilisant l'alliage d'aluminium réel, l'épaisseur, la conception du joint et la configuration de l'équipement.
Pour apprendre à choisir le bon fil d'apport et le diamètre à utiliser pour obtenir les meilleurs résultats de soudage, consultez l'article : « Fil d'apport pour le soudage laser de l'aluminium : Guide de sélection des alliages et des diamètres ».
Fil d'apport pour soudage laser à fibre aluminium
Le choix du fil d'apport pour le soudage laser à fibre de l'aluminium dépend de l'alliage de base, des exigences de résistance de la soudure et de l'état du joint. Les fils d'apport pour aluminium les plus courants sont les 4043, 5356 et 5183.
| Base en aluminium | Fil de remplissage commun |
|---|---|
| 6061 | 4043/5356 |
| 6063 | 4043/5356 |
| 5052 | 5356 |
| 5083 | 5356 / 5183 / 5556 |
| Fonte d'aluminium | 4043/4047 |
- 4043 — Bonne fluidité et résistance à la fissuration. Couramment utilisé pour les alliages de la série 6XXX et l'aluminium moulé.
- 5356 — Résistance de soudure supérieure. Courante pour les alliages 5XXX et certaines applications 6XXX.
- 5183 — Utilisé pour le soudage de l'aluminium haute résistance 5XXX.
Pour plus de détails sur la sélection du fil d'apport en aluminium, la correspondance des alliages et le diamètre du fil, consultez notre guide : Meilleur fil d'apport pour le soudage laser de l'aluminium : Guide des alliages et des diamètres.
Comment choisir une machine de soudage laser à fibre pour l'aluminium ?
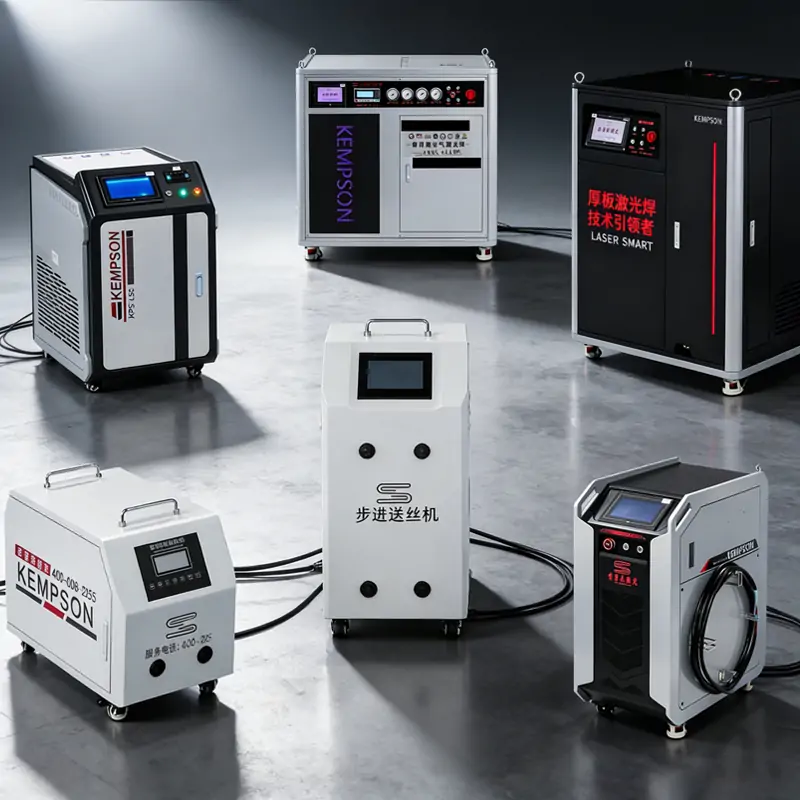
Le choix d'une machine de soudage laser à fibre pour l'aluminium dépend de l'épaisseur du matériau, des exigences de soudage et des conditions de production. La puissance du laser, la tête de soudage, le dévidoir et le système de refroidissement sont les principaux facteurs à vérifier avant de sélectionner une machine.
Puissance laser
La puissance du laser détermine l'épaisseur de soudage, la vitesse et la capacité de production. L'aluminium exige une sélection de puissance appropriée en raison de sa réflectivité et de sa conductivité thermique élevées.
- 1500W–2000W : Tôles d’aluminium minces et fabrication générale.
- 3000W : Aluminium d’épaisseur moyenne et exigences de production plus élevées.
- 4000W–6000W : Soudage d’aluminium lourd et production en grande série.
Le choix final de la puissance doit prendre en compte l'alliage d'aluminium, l'épaisseur, le type de joint et la vitesse de soudage.
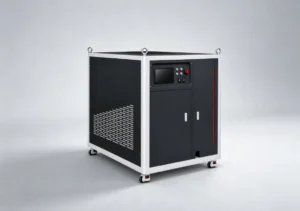
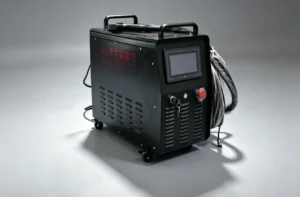
KEMPSON propose des machines de soudage laser d'une puissance allant de 1 500 W à 6 000 W.
Tête de soudage
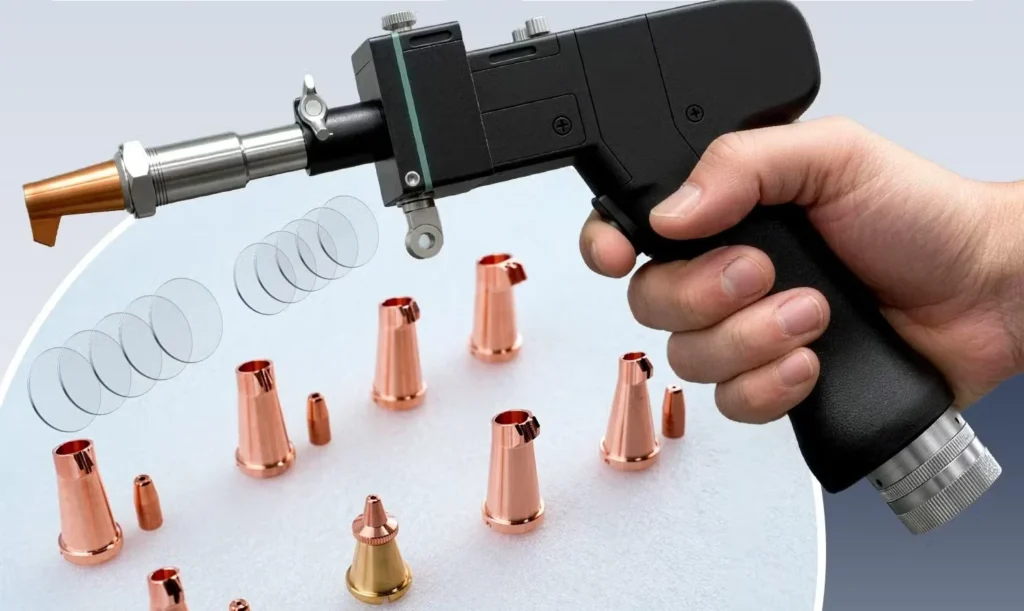
La tête de soudage influe sur la direction du faisceau, la largeur de la soudure et la flexibilité de soudage.
- Réglage de la taille du point : Contrôle la densité d'énergie et la largeur de la soudure.
- Fonction de balancement : Permet de combler les espaces et d'améliorer l'aspect des soudures.
- Réglage de la mise au point : influe sur la pénétration et la stabilité de la soudure.
- Lentille de protection : influe sur la fréquence d’entretien et les coûts d’exploitation.
La configuration de la tête de soudage doit correspondre au type de joint et aux exigences de soudage.
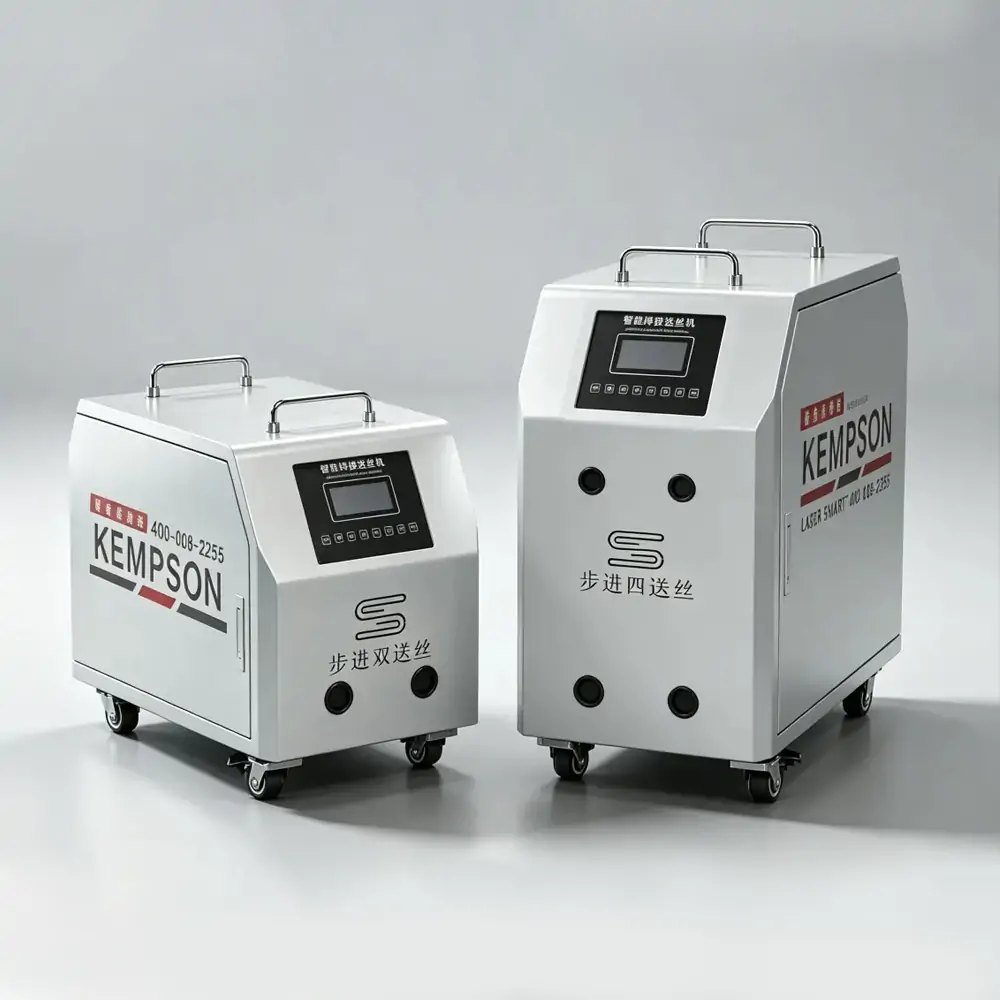
Dévidoir
Pour les applications de soudage de l'aluminium nécessitant du fil d'apport, le dévidoir influe directement sur la stabilité de la soudure.
- Plage de diamètres de fil compatibles (généralement 0.8–2.0 mm).
- Alimentation stable du fil sans déformation.
- Vitesse d'alimentation du fil réglable pour différentes conditions de soudage.
Le dévidoir doit être adapté au fil d'apport, à l'épaisseur du matériau, à l'écartement des joints et à la puissance du laser.
Système de refroidissement
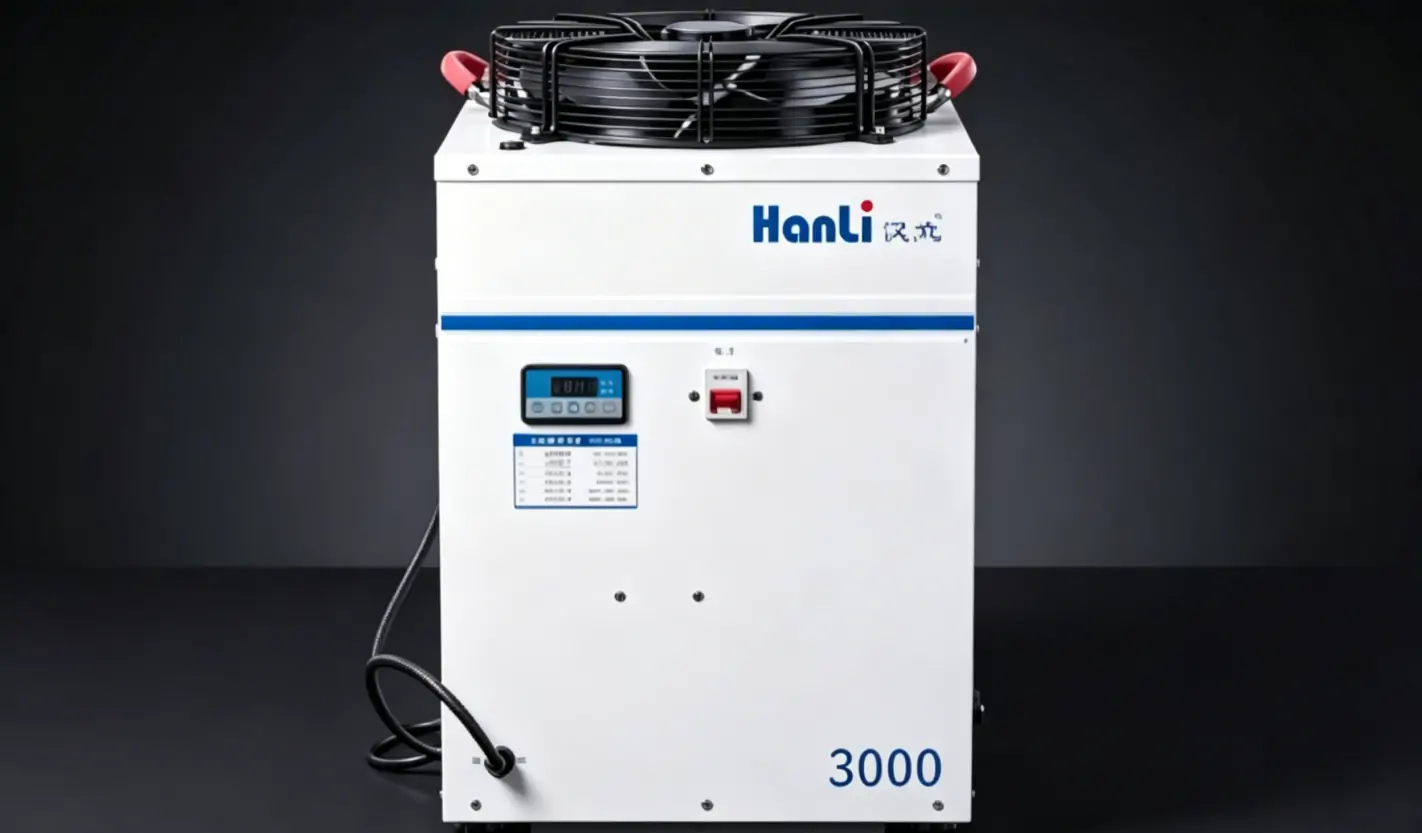
Le système de refroidissement assure un fonctionnement stable pendant le soudage continu.
- Adapter la capacité de refroidissement à la puissance du laser.
- Tenir compte du temps de fonctionnement et du cycle de production.
- Vérifier la stabilité du refroidissement pour le soudage à haute puissance.
Un système de refroidissement approprié contribue à prévenir les pertes de puissance et les arrêts de production des équipements lors d'un fonctionnement prolongé.
Le choix de la machine de soudage laser à fibre adaptée à l'aluminium dépend de l'alliage, de l'épaisseur du matériau, de la conception du joint, du volume de production et de la vitesse de soudage. La puissance du laser seule ne détermine pas la configuration optimale de la machine.
Conclusion
Le soudage laser à fibre de l'aluminium permet une vitesse de soudage élevée et une faible déformation, mais la qualité de la soudure dépend d'une préparation adéquate du matériau, du choix du fil d'apport et de la configuration de la machine. Comprendre les défis du soudage de l'aluminium et choisir un équipement approprié sont essentiels à une production stable.
KEMPSON fournit des machines de soudage laser à fibre pour le soudage de l'aluminium, avec différentes options de puissance, systèmes d'alimentation en fil et accessoires de soudage. Grâce à nos ingénieurs spécialisés, notre expertise en conception d'équipements et notre assistance pour les projets internationaux, nous aidons nos clients à choisir la configuration machine la mieux adaptée à leurs besoins : matériau, épaisseur, type d'assemblage et exigences de production. Nous assurons également un support technique et un service après-vente dans le monde entier.
Contactez-nous pour discuter de votre projet de soudage laser de l'aluminium et trouver la configuration d'équipement adaptée à votre application.

QFP
Un laser à fibre peut-il souder de l'aluminium ?
Oui, les lasers à fibre peuvent souder l'aluminium et les alliages d'aluminium tels que le 5052, le 6061, le 6063 et le 5083. Le soudage laser à fibre est largement utilisé pour les tôles minces, les pièces automobiles et les structures en aluminium où une faible distorsion et un contrôle précis de la chaleur sont requis.
Pourquoi l'aluminium est-il difficile à souder avec un laser à fibre ?
L'aluminium est difficile à souder car il réfléchit l'énergie laser, conduit rapidement la chaleur et est sensible à la porosité et aux fissures. Le résultat de la soudure dépend fortement du type d'alliage, de l'épaisseur du matériau, de la conception du joint et des paramètres de réglage.
Quelle puissance laser est nécessaire pour souder l'aluminium ?
La puissance laser requise dépend de l'épaisseur de l'aluminium, du type de joint et des exigences de production. Les soudeuses laser à fibre courantes utilisent des puissances comprises entre 1 500 W et 6 000 W. Les tôles fines nécessitent généralement une puissance plus faible, tandis que les pièces en aluminium plus épaisses requièrent une puissance plus élevée pour une meilleure pénétration.
Comment prévenir la porosité lors du soudage laser de l'aluminium ?
On peut réduire la porosité en nettoyant l'huile, l'humidité et les impuretés de la surface de l'aluminium avant le soudage. Une protection gazeuse adéquate, un fil d'apport propre et des paramètres de soudage appropriés contribuent également à éviter l'emprisonnement de gaz dans la soudure.
Comment éviter les fissures lors du soudage laser de l'aluminium ?
On peut limiter la fissuration en choisissant un fil d'apport adapté à l'alliage d'aluminium, en contrôlant l'apport de chaleur et en préparant correctement le joint. Les alliages comme le 6061 nécessitent une sélection rigoureuse du fil d'apport car ils sont plus sensibles à la fissuration à chaud.
Quel fil d'apport est utilisé pour le soudage laser de l'aluminium ?
Les fils d'apport couramment utilisés pour le soudage laser de l'aluminium comprennent les références 4043, 5356 et 5183. Le choix dépend de l'alliage de base et des exigences de la soudure. Le fil 4043 est fréquemment employé pour les alliages de la série 6XXX, tandis que les fils 5356 et 5183 sont utilisés pour les applications nécessitant des aluminiums à haute résistance.
Peut-on souder l'aluminium au laser sans fil d'apport ?
Oui, certaines pièces en aluminium peuvent être soudées sans fil d'apport, notamment les assemblages précis et les matériaux minces. Le fil d'apport sert principalement à combler les interstices, à augmenter la quantité de métal fondu et à améliorer certaines propriétés de la soudure.
Quel gaz de protection est utilisé pour le soudage laser de l'aluminium ?
L'argon est le gaz de protection le plus couramment utilisé pour le soudage laser de l'aluminium car il assure une bonne protection du bain de fusion et une stabilité de soudage sans arc. On privilégie généralement un argon de haute pureté afin de réduire les risques de contamination et de porosité.