

Table des Matières
Introduction
Le soudage laser offre un apport de chaleur concentré, une vitesse de soudage élevée et un contrôle précis de la zone de soudure. Il est essentiel de bien comprendre ses avantages et ses inconvénients, car ses limitations incluent un investissement plus important en équipement, une sensibilité aux jeux de joint, des exigences de procédé dépendantes du matériau et des contrôles de sécurité laser stricts.
Pour les fabricants qui comparent le soudage laser au soudage TIG ou MIG, le choix optimal dépend du matériau, de l'épaisseur, de la géométrie du joint, du volume de production, des exigences de finition et du coût total d'exploitation. Ce guide examine les avantages et les inconvénients du soudage laser, compare les méthodes de soudage et explique dans quels cas le soudage laser constitue une option pertinente.
Quels sont les avantages du soudage laser ?
Les principaux avantages du soudage laser sont sa vitesse de soudage élevée, son apport de chaleur concentré, son contrôle précis et sa compatibilité avec l'automatisation. Les résultats varient selon le matériau, l'épaisseur, la géométrie du joint et les paramètres de procédé.
- Soudage à grande vitesse : Le soudage laser permet des vitesses de déplacement rapides sur les pièces compatibles. La vitesse réelle dépend de la puissance du laser, de l’épaisseur du matériau, du type de joint et des exigences de pénétration.
- Réduction de l'apport de chaleur et des déformations : Le faisceau laser concentre l'énergie sur une petite surface, réduisant ainsi l'exposition à la chaleur autour de la soudure. Ceci permet de limiter la zone affectée thermiquement et les déformations dans les tôles fines et les pièces de précision.
- Haute précision et répétabilité du soudage : un faisceau focalisé produit des cordons de soudure étroits. Des dispositifs de fixation stables, un positionnement précis et des paramètres constants contribuent à maintenir la qualité du soudage d’un lot de production à l’autre.
- Réduction du meulage après soudage : des paramètres laser correctement réglés permettent d’obtenir des cordons de soudure lisses avec un minimum de projections. Les besoins en meulage dépendent de l’ajustement des joints, des normes de finition de surface et de la qualité de la soudure.
- Compatibilité avec l'automatisation : Les systèmes de soudage laser peuvent s'intégrer aux robots industriels, aux équipements CNC et aux dispositifs de production. Les trajectoires programmables permettent des cycles de soudage répétables en production par lots.
- Pièces de précision et tôles fines : Le soudage laser convient à de nombreux composants en tôle fine, boîtiers en acier inoxydable, équipements de cuisine et assemblages de précision. Les propriétés du matériau, l’épaisseur, la conception du joint et la profondeur de pénétration déterminent la pertinence de cette technique.
Les avantages et les inconvénients du soudage laser doivent être évalués au regard des exigences réelles de production, des coûts d'équipement, des tolérances d'assemblage et des dispositions relatives à la sécurité laser.
Quels sont les inconvénients du soudage laser ?
Les principaux inconvénients du soudage laser sont le coût élevé des équipements, les tolérances d'assemblage serrées, les restrictions relatives aux matériaux et les exigences de sécurité strictes.
- Coût initial élevé de l'équipement : ce coût comprend la source laser, l'unité de refroidissement, les fixations, l'extraction des fumées et l'enceinte de sécurité. L'automatisation engendre des frais d'intégration supplémentaires.
- Sensibilité aux jeux d'assemblage et à l'ajustement : des jeux excessifs ou un mauvais alignement peuvent entraîner une fusion incomplète, des soudures irrégulières ou une perforation. Un montage précis et des tolérances serrées sur les pièces sont essentiels.
- Limitations liées aux matériaux et à la conception des joints : Les métaux réfléchissants tels que le cuivre et l’aluminium nécessitent des paramètres de procédé adaptés. L’épaisseur du matériau, sa conductivité thermique et la géométrie du joint influent sur la qualité de la soudure.
- Exigences strictes en matière de sécurité laser : Le soudage laser exige un blindage de faisceau adapté, des dispositifs de sécurité, un accès contrôlé et une protection oculaire appropriée. L’extraction des fumées dépend des matériaux et des émissions concernés.
- Réglage et contrôle précis des paramètres : la puissance du laser, la vitesse de soudage, la position focale, le gaz de protection et le débit de fil doivent être adaptés à la pièce à usiner. Des réglages incorrects peuvent entraîner des porosités, des projections ou une pénétration incomplète.
- Avantages économiques limités pour certaines tâches de production : les faibles volumes de production, les changements fréquents de série et les travaux de soudage simples peuvent ne pas justifier l’investissement. Le soudage TIG ou MIG peut s’avérer plus économique pour ces applications.
Ces limitations du soudage laser doivent être évaluées au regard des exigences relatives aux pièces à usiner, du volume de production, des mesures de sécurité et des coûts d'exploitation totaux.
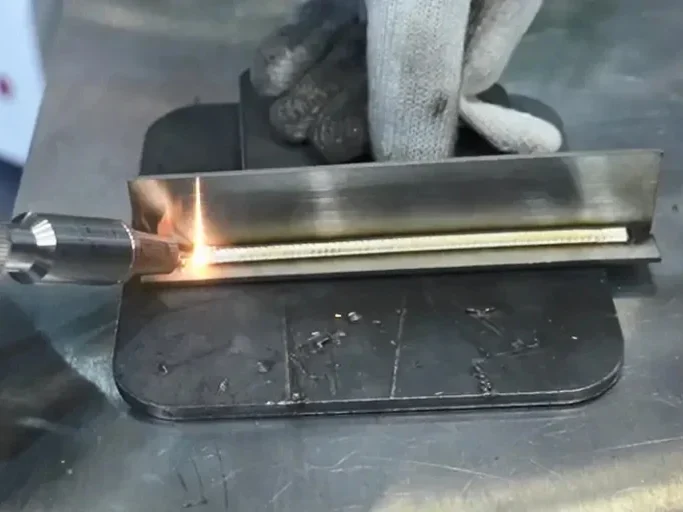
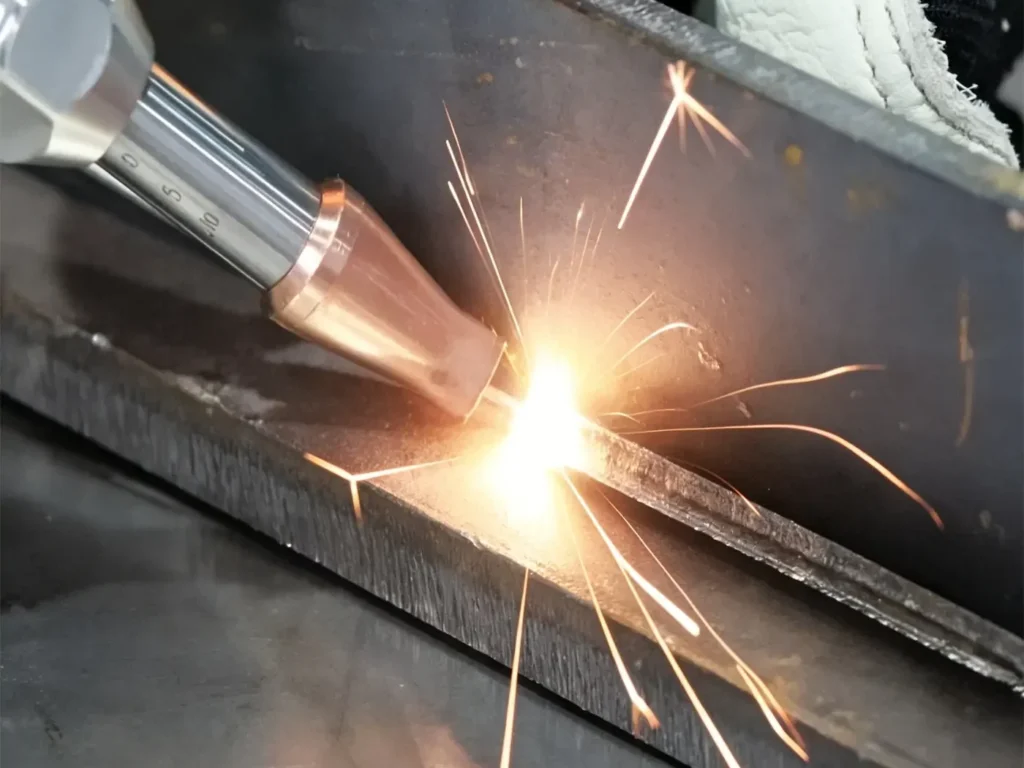
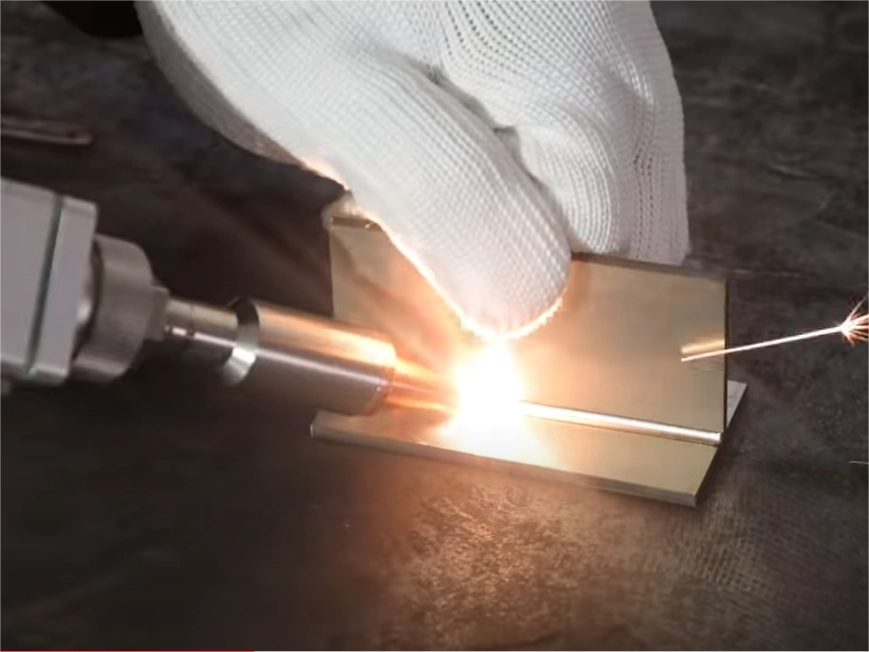
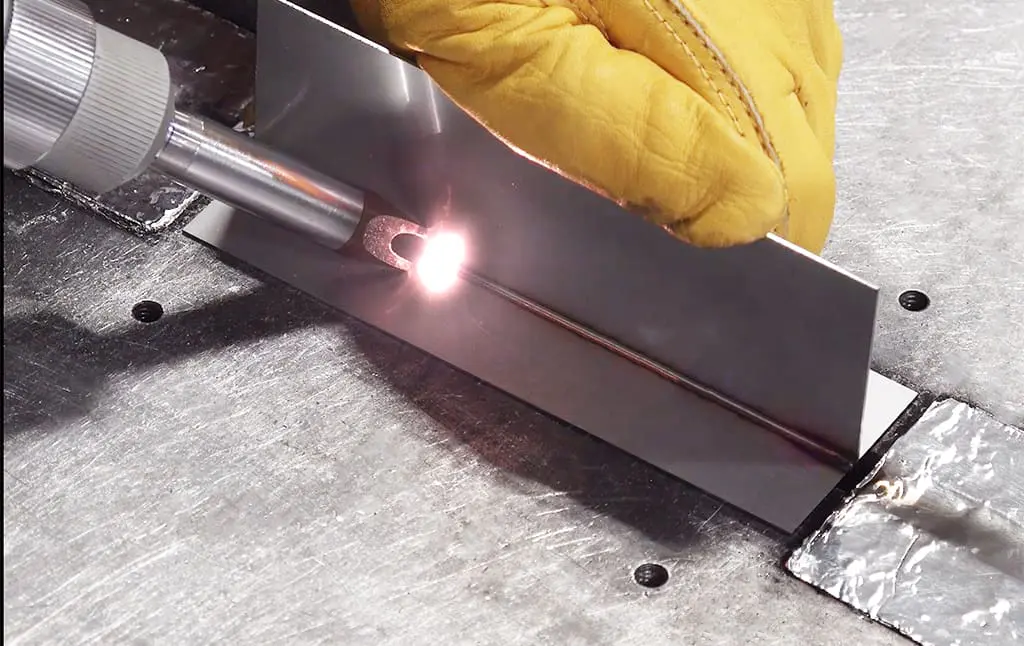
Spectacle d'effets de soudage
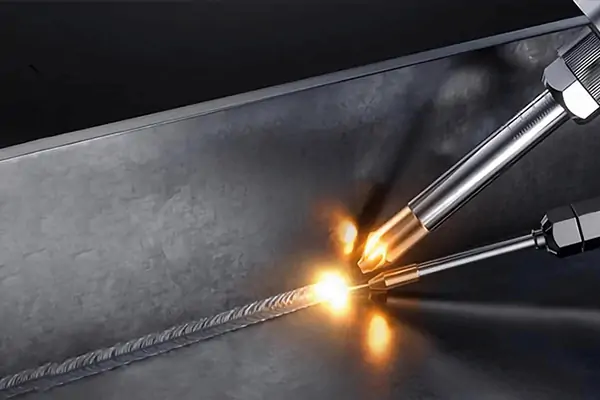
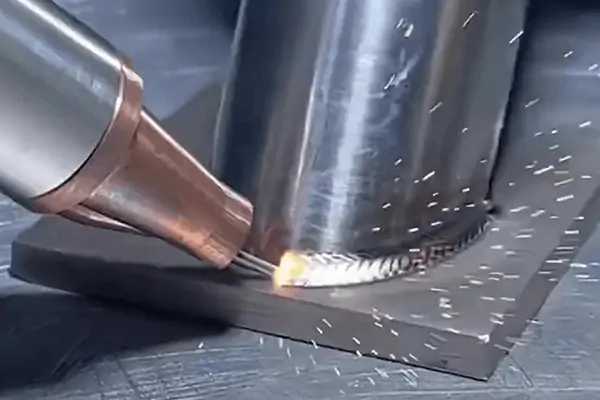
Soudage laser vs. soudage TIG et MIG
Le choix entre le soudage laser, TIG et MIG dépend de la vitesse de soudage, de l'apport de chaleur, de l'ajustement des joints, du coût de l'équipement et du volume de production.
| Facteur de comparaison | La soudure au laser | Soudage TIG | Soudage MIG |
|---|---|---|---|
| Vitesse de soudage | Vitesses de déplacement élevées sur les articulations appropriées | Généralement plus lent, adapté au soudage contrôlé | Convient au soudage continu à grand volume |
| Apport de chaleur | Énergie concentrée avec une petite zone affectée thermiquement dans des conditions appropriées | Contrôle précis de la chaleur par l'opérateur | Contrôlé par le courant, la tension et la vitesse de déplacement |
| Aménagement des articulations | Nécessite un alignement précis et un contrôle strict de l'écart | Peut traiter diverses affections articulaires grâce à une technique appropriée | Le fil de remplissage peut combler certains espaces entre les joints. |
| Coût de l'équipement | Investissement initial plus élevé | Coût d'équipement généralement inférieur | Coût d'équipement généralement inférieur |
| Automatisation | Parfaitement adapté aux systèmes robotiques et automatisés | L'automatisation est possible avec un équipement adapté. | Largement utilisé dans les lignes de production automatisées |
Quel procédé de soudage choisir ?
- Soudage laser : Convient à la production à grande vitesse, aux pièces de précision et au soudage automatisé avec des tolérances d’assemblage contrôlées.
- Soudage TIG : Convient aux matériaux minces, aux soudures de précision et aux applications nécessitant un contrôle précis du bain de fusion.
- Soudage MIG : Convient à la fabrication générale, aux composants épais et aux tâches de production nécessitant un métal d’apport et un assemblage flexible.
Les performances réelles dépendent du matériau, de l'épaisseur, de la conception du joint, des exigences de qualité de la soudure et des conditions de production. Comparez ces facteurs avant de choisir un procédé de soudage.
Pour une comparaison plus complète des différentes méthodes de soudage, consultez les articles suivants :
Soudage laser vs soudage traditionnel : différences, avantages, coûts et applications
Soudage TIG, MIG ou laser de l'aluminium : lequel est le meilleur ?
Combien coûte le soudage laser ?
Le coût du soudage laser dépend de la configuration de l'équipement, des exigences de production et des frais d'exploitation courants. Le prix d'achat seul ne reflète pas le coût total du soudage.
Facteurs influençant le coût d'une machine de soudage laser
Le prix de la machine varie en fonction de la puissance du laser, de la source laser, du système de refroidissement, du dévidoir, du niveau d'automatisation et des équipements de sécurité. L'intégration robotique et les dispositifs sur mesure augmentent l'investissement initial.
Coûts d'exploitation du soudage laser
Les frais d'exploitation comprennent l'électricité, le gaz de protection, les consommables, la maintenance, la main-d'œuvre et les retouches. Les coûts réels dépendent des paramètres de soudage, des heures de fonctionnement, du type de matériau et de l'efficacité de la production.
Comment évaluer le retour sur investissement
Comparez le coût total d'exploitation avant et après le passage au soudage laser. Incluez la main-d'œuvre, le temps de soudage, le meulage, les retouches et l'entretien des équipements.
Formule du délai de récupération : Délai de récupération = Investissement initial ÷ Économies nettes annuelles
Les économies nettes annuelles doivent tenir compte des coûts d'exploitation et d'entretien supplémentaires.
| Facteur de coût | Données à enregistrer |
|---|---|
| Investissement initial | Machines, dispositifs, systèmes de sécurité, installation |
| Économies de main-d'œuvre | Heures économisées par an × coût de la main-d'œuvre par heure |
| Économies finales | Réduction annuelle des coûts de meulage et de polissage |
| Économies sur les retouches | Réduction annuelle des coûts de réparation et de mise au rebut |
| Coûts d'exploitation supplémentaires | Électricité, gaz, consommables, entretien |
Une évaluation réaliste du coût du soudage laser nécessite des données de production issues de la pièce réelle. De faibles volumes de production peuvent ne pas justifier l'investissement, tandis que le soudage répétitif et la réduction des exigences de finition peuvent améliorer la rentabilité.
Quand le soudage laser est-il commercialement avantageux ?
Le soudage laser mérite d'être évalué lorsque la production implique des assemblages répétitifs, des exigences dimensionnelles strictes, des joints visibles ou des finitions post-soudage coûteuses. Les boîtiers en acier inoxydable, les équipements de cuisine, les composants en tôle et les assemblages de précision en sont des exemples courants.
Le soudage TIG ou MIG peut rester plus économique pour les petites séries, les pièces irrégulières, les grands espaces entre les joints ou les travaux où la vitesse de soudage et les coûts de finition ont peu d'incidence sur le coût total de production.
Avant de choisir l'équipement, effectuez des essais sur des pièces représentatives en utilisant le matériau, l'épaisseur, la conception du joint et les paramètres de production prévus. Notez la pénétration, l'aspect de la soudure, la déformation, le temps de cycle et le temps de finition. Comparez ces résultats avec le procédé existant afin de déterminer si l'investissement est économiquement justifié.
Les cas Kempson
Un fabricant spécialisé dans les composants en acier inoxydable utilisait initialement le soudage MIG traditionnel, ce qui présentait de nombreux inconvénients : coûts élevés de meulage manuel (environ 120 yuans par mois), coûts élevés des matériaux (environ 50 yuans par mois) et faible productivité. De plus, chaque pièce soudée nécessitait en moyenne 45 minutes, alors que la durée de travail effective quotidienne n’était que de 6 heures. L’introduction du soudage laser a permis de résoudre facilement ces problèmes : la productivité a été considérablement améliorée, les coûts de main-d’œuvre ont été significativement réduits et la qualité du soudage a été optimisée. [Voir l’étude de cas]
Choisir une machine de soudage laser chez KEMPSON
Les performances du soudage laser dépendent de l'épaisseur du matériau, de la conception du joint, de la pénétration de la soudure et des exigences de production. KEMPSON propose des machines de soudage laser de 1 000 W à 6 000 W , avec alimentation en fil configurable, options de faisceau et systèmes de traitement multifonctions pour différentes applications industrielles.
Adapter la puissance du laser au matériau et à son épaisseur
La puissance laser requise dépend du matériau de base, de l'épaisseur de la plaque, du type de joint, de la profondeur de pénétration et de la vitesse de soudage. KEMPSON aide les fabricants à évaluer ces facteurs avant de choisir la configuration de leur machine.
Sélection de la puissance de soudage laser
| Source | Considérations relatives à la sélection | Options d'alimentation disponibles |
|---|---|---|
| Acier Inoxydable | Épaisseur de la plaque, aspect de la soudure, pénétration et déformation | 1,000W-6,000W |
| Acier au carbone | Épaisseur, profondeur de pénétration, vitesse de déplacement et préparation du joint | 1,000W-6,000W |
| Aluminium | Type d'alliage, réflectivité, conduction thermique et géométrie du joint | Configuration dépendante de l'application |
La plage de puissance appropriée dépend de la pièce à souder et des exigences de soudage. Un essai de soudage est recommandé avant le choix définitif de l'équipement.
Équipement recommandé
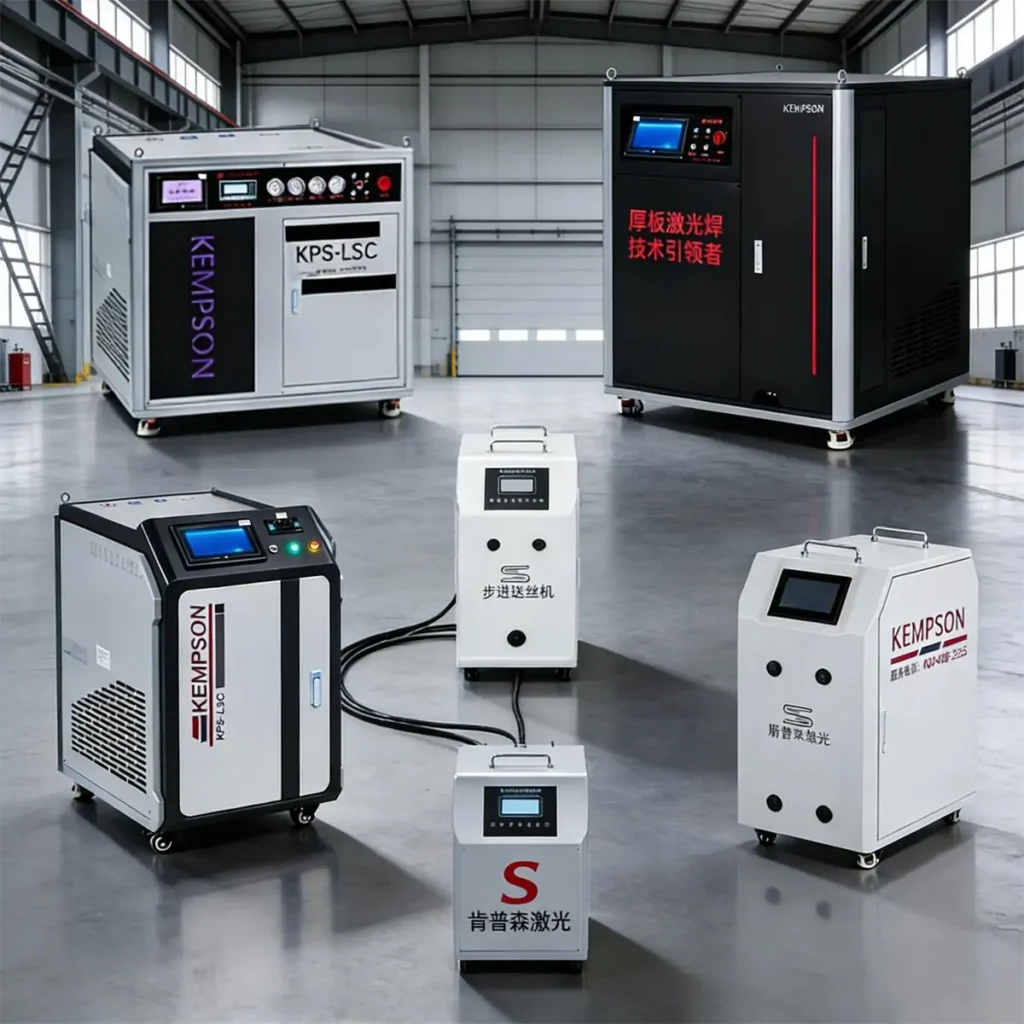
Machine de soudage laser portative — Pour les ateliers de fabrication, le traitement de la tôle et le soudage général des métaux.
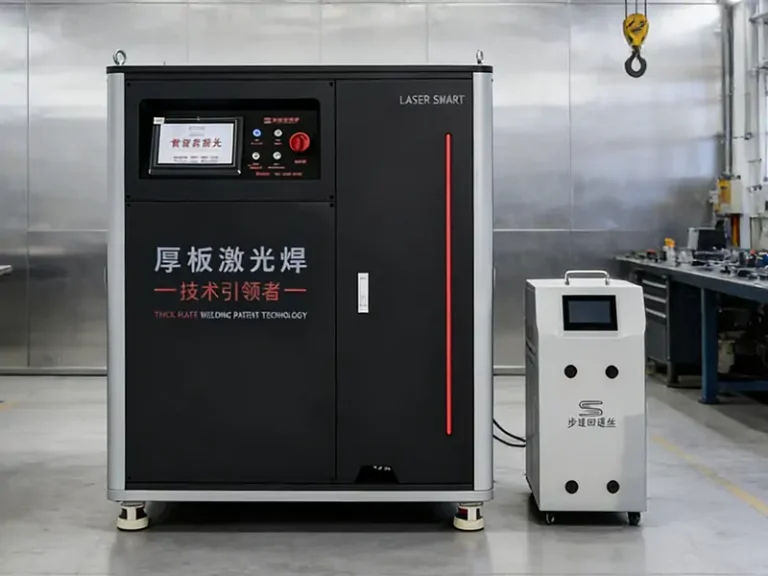
Machine de soudage laser haute puissance — Pour les applications nécessitant une pénétration plus élevée ou une productivité accrue.
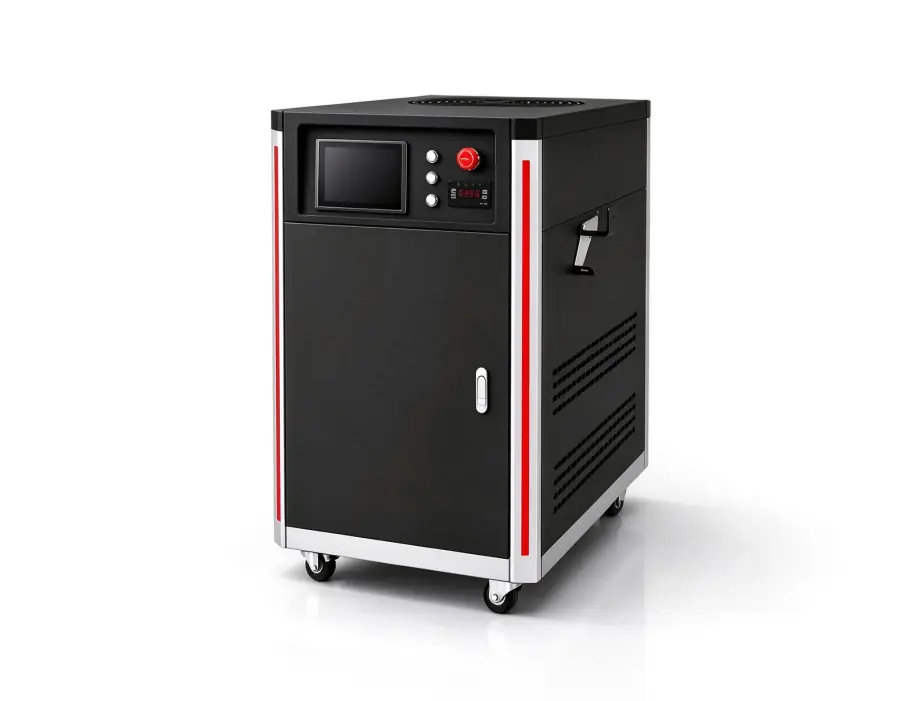
Machine de soudage laser à double faisceau 6000W — Pour les applications de soudage exigeantes sur des matériaux tels que l'aluminium et le cuivre.
Configurer les fonctions d'alimentation en fil et de traitement
Les jeux entre joints, les exigences en matière de métal d'apport, l'aspect de la soudure et les méthodes de production influent sur la configuration de la machine. KEMPSON peut évaluer si un dévidoir à fil, un système à double faisceau ou un système de traitement multifonction convient à l'application.
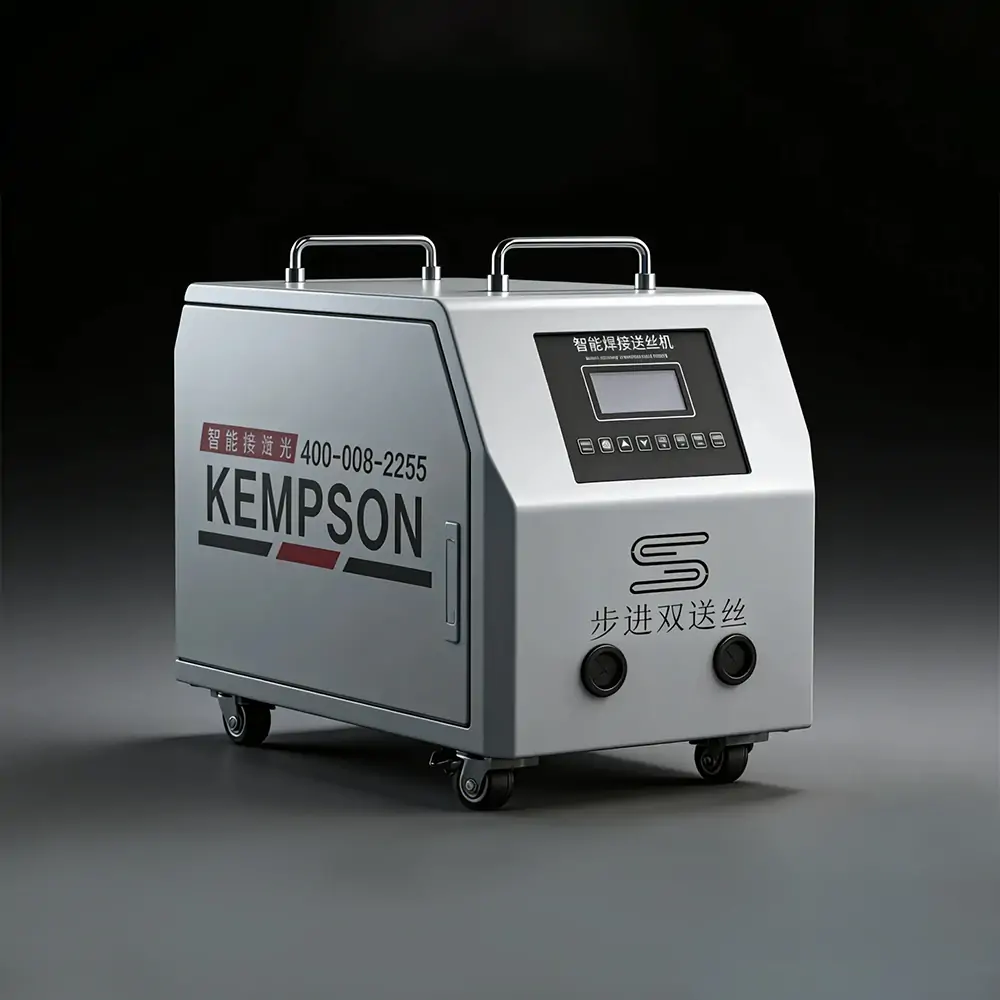
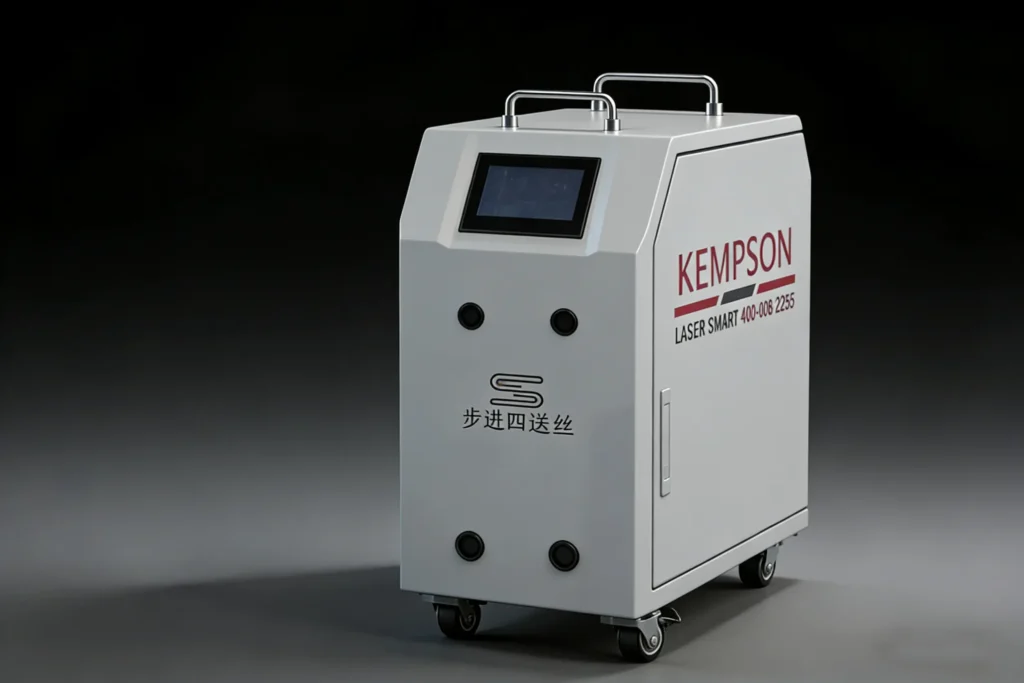
Options de configuration
| Configuration | Considérations relatives à l'application |
|---|---|
| Dévidoir | Pour les joints nécessitant un métal d'apport ou un matériau de soudure supplémentaire |
| Soudage laser à double faisceau | Pour les applications nécessitant un contrôle indépendant des faisceaux central et annulaire |
| Système laser multifonction | Pour les tâches de production impliquant le soudage et certaines opérations de nettoyage ou de découpe |
| Configuration personnalisée | Pour des dimensions de pièces spécifiques, des conceptions d'assemblages et des conditions de production spécifiques |
Les dévidoirs sont conçus pour les applications de soudage nécessitant un apport de métal pour combler les grands écarts. Le nombre de fils utilisés, les paramètres de réglage et le diamètre du fil doivent être choisis en fonction de l'application. Pour plus de détails, consultez les articles suivants :
Alimentation en fil simple ou double pour le soudage laser : quelle est la différence ?
Vitesse d'alimentation du fil de soudage laser : comment régler les bons paramètres
Comment choisir le fil de soudage pour le soudage laser : matériau, diamètre et applications
Explorez les solutions KEMPSON
- Machine de soudage laser à double faisceau — Examiner les configurations de poutre centrale et de poutre annulaire pour les applications de soudage exigeantes.
- Machine de soudage laser 4 en 1 — Combine les fonctions de soudage, de nettoyage, de découpe et de nettoyage des cordons de soudure.
Demandez un test de soudage pour votre pièce.
Les spécifications de la machine ne permettent pas à elles seules de garantir la qualité de la soudure d'un composant donné. KEMPSON peut analyser les détails de l'application et organiser un essai de soudage, le cas échéant. Les résultats de cet essai constituent une base concrète pour discuter de la puissance du laser, des paramètres de procédé, de l'alimentation en fil et de la configuration de l'équipement.
Informations pour se préparer
- Matériaux : Acier inoxydable, acier au carbone, aluminium, cuivre ou autres alliages.
- Épaisseur des plaques : Épaisseur réelle de chaque composant assemblé.
- Conception des assemblages : assemblage bout à bout, à recouvrement, à congé ou autre géométrie d’assemblage.
- Photos des pièces à souder : Images claires des pièces, de la zone de joint et du résultat de soudage actuel.
- Exigences de production : rendement cible, longueur de soudage, heures de fonctionnement et exigences en matière de finition.
Comment fonctionne l'évaluation
- Soumettre les détails de la pièce — Envoyez le matériau, l'épaisseur, les photos des joints et les objectifs de production.
- Examiner la demande — Discuter de la plage de puissance, des exigences d'alimentation en fil et de la configuration de processus appropriée.
- Effectuer un essai de soudage — Évaluer l'échantillon dans des conditions d'essai convenues, le cas échéant.
- Analyse des résultats — Examinez la pénétration, l'aspect de la soudure, la distorsion et le temps de traitement.
- Discuter du choix des équipements — Utilisez les résultats des tests et les exigences de production pour définir la configuration machine proposée.
Conclusion
Le soudage laser convient à de nombreuses tâches de fabrication de précision et de production répétitive. Le coût de l'équipement, l'ajustement des joints, les propriétés des matériaux et les exigences de sécurité sont autant de facteurs à prendre en compte lors du choix d'un procédé de soudage. La solution optimale dépend de la pièce à souder, des exigences de qualité de soudure, du volume de production et du budget d'exploitation.
KEMPSON propose des machines de soudage laser de 1 000 W à 6 000 W, avec alimentation par fil, double faisceau et configurations multifonctions. Contactez-nous en précisant le type de matériau, l’épaisseur de la plaque, en nous fournissant des photos des joints et vos exigences de production afin d’étudier les options disponibles et de réaliser un essai de soudage adapté à votre application.
Contactez KEMPSON pour obtenir des recommandations sur les équipements de soudage laser et des conseils sur vos projets.
QFP
Quels sont les principaux avantages du soudage laser ?
Le soudage laser offre des vitesses de déplacement élevées, un apport de chaleur concentré, des cordons de soudure étroits et une compatibilité avec la production automatisée. Sur les pièces appropriées, il permet de réduire les déformations thermiques et le meulage après soudage. Les résultats dépendent du matériau, de l'épaisseur, de la conception du joint et des paramètres du procédé.
Quels sont les inconvénients du soudage laser ?
Les principales limitations sont le coût élevé des équipements, les exigences strictes en matière d'ajustement des joints, les paramètres de processus dépendants du matériau et les contrôles de sécurité laser rigoureux. Des paramètres incorrects ou des jeux excessifs entre les joints peuvent entraîner de la porosité, une fusion incomplète ou une perforation. La mise en place de l'équipement requiert également une connaissance des procédés de soudage laser.
Le soudage laser est-il meilleur que le soudage TIG ?
Le soudage laser convient à la production à grande vitesse, aux composants de précision et aux applications exigeant une faible déformation thermique. Le soudage TIG offre un contrôle manuel précis du bain de fusion et est idéal pour la fabrication de précision. Le choix dépend de la géométrie de l'assemblage, de l'épaisseur du matériau, de l'aspect de la soudure, du volume de production et du budget.
Le soudage laser est-il meilleur que le soudage MIG ?
Le soudage laser permet des vitesses de déplacement plus élevées, des cordons de soudure plus étroits et un apport de chaleur réduit sur les assemblages adaptés. Le soudage MIG convient à une large gamme de travaux de fabrication et peut compenser certains jeux entre les joints grâce à l'apport de fil. Le volume de production, la préparation des joints, l'épaisseur du matériau et les coûts de finition influencent le choix du procédé.
Le soudage laser convient-il à l'aluminium et à l'acier inoxydable ?
Oui. Le soudage laser permet d'assembler l'aluminium et l'acier inoxydable lorsque la puissance du laser, la position focale, la vitesse de déplacement, le gaz de protection et la conception du joint sont adaptés au matériau. La réflectivité et la conductivité thermique élevées de l'aluminium exigent une maîtrise rigoureuse du procédé. La nuance et l'épaisseur du matériau doivent être évaluées par des essais de soudage.
Le soudage laser peut-il combler les espaces entre les pièces métalliques ?
Le soudage laser peut tolérer des jeux limités entre les joints dans des conditions appropriées, mais des jeux excessifs peuvent entraîner une fusion incomplète, une formation de soudure instable ou une perforation. Le fil d'apport permet de compenser certains jeux. Le jeu admissible dépend de l'épaisseur du matériau, de la géométrie du joint, des paramètres d'alimentation du fil et des paramètres de soudage.
Le soudage laser est-il coûteux à exploiter ?
Les coûts d'exploitation comprennent l'électricité, le gaz de protection, les consommables, la maintenance, la main-d'œuvre et les éventuelles finitions ou retouches. Le coût total par pièce dépend également de la vitesse de soudage, du volume de production et du taux d'utilisation des équipements. La réduction du meulage et des temps de cycle permet de compenser une partie des frais d'exploitation.
Le soudage laser représente-t-il un investissement rentable pour les petits fabricants ?
Le soudage laser peut s'avérer avantageux pour les petits fabricants produisant des pièces en série, de la tôlerie de précision ou des composants nécessitant des joints visibles et réguliers. Les faibles volumes de production, les changements fréquents de série et les tâches de soudage simples peuvent privilégier le soudage TIG ou MIG. Des essais sur échantillons et une comparaison du coût total par pièce constituent une base concrète pour les décisions d'investissement.







