Table des Matières
Introduction
Les procédés de soudage TIG, MIG et laser peuvent tous être utilisés pour l'aluminium, mais ils ne sont pas adaptés au même type d'application. Le soudage TIG est reconnu pour sa précision et la qualité de ses soudures. Le soudage MIG est largement utilisé pour une production plus rapide à moindre coût. Le soudage laser est privilégié lorsque la vitesse de soudage, la faible chaleur apportée et la régularité des résultats sont essentielles.
Les principales différences résident dans la vitesse de soudage, la qualité de la soudure, l'apport de chaleur, la quantité de fil d'apport, le savoir-faire de l'opérateur, le coût de l'équipement, l'efficacité de la production et l'application. Ces facteurs sont comparés ci-dessous afin de situer chaque procédé dans le domaine du soudage de l'aluminium.
Soudage TIG, MIG ou laser pour l'aluminium
Aucun procédé de soudage n'est idéal pour l'aluminium. Les procédés TIG, MIG et laser présentent chacun des avantages différents en termes de rapidité, d'apport de chaleur, de coût et d'application.
| Facteur | Soudage TIG | Soudage MIG | La soudure au laser |
|---|---|---|---|
| Vitesse de soudage | Low | Moyen-élevé | Haute |
| Apport de chaleur | Haute | Moyen-élevé | Low |
| Apparence de la soudure | Excellent | Bon | Excellent |
| Zone affectée par la chaleur | Agrandir | Moyenne | Plus petit |
| Fil de remplissage | Généralement requis | Requis | Optionnel, selon la conception du joint |
| Compétence d'opérateur | Haute | Moyenne | Moyenne |
| Automatisation | Possible | Facile | Facile |
| Aluminium mince | Bon | Passable–Bon | Excellent |
| Soudage de production | Édition | Bon | Excellent |
| Coût de l'équipement | Faible-moyen | Moyenne | Meilleure performance du béton |
- TIG : Convient aux travaux en petites séries, à l’aluminium fin et aux applications où l’aspect de la soudure et le contrôle manuel sont importants.
- MIG : Un choix pratique pour la fabrication générale d’aluminium, les matériaux d’épaisseur moyenne et les travaux de production où la vitesse de soudage et le coût de l’équipement doivent être équilibrés.
- Soudage laser : Idéal pour la production en grande série, l’aluminium fin, le soudage à faible distorsion et les lignes de production automatisées.
La qualité de l'alliage d'aluminium et la conception du joint influent également sur le processus de soudage. Le coût total dépend de l'équipement, de la vitesse de soudage, de la main-d'œuvre, des consommables et de la maintenance.
Soudage TIG pour l'aluminium
Le soudage TIG utilise une électrode de tungstène non fusible et un gaz de protection inerte, généralement de l'argon, pour former l'arc. Il est possible d'ajouter manuellement du fil d'apport si nécessaire. Le soudage TIG est reconnu pour son contrôle précis de la chaleur et l'aspect net de la soudure, ce qui le rend adapté aux pièces fines en aluminium et aux petites séries.


Avantages
- Aspect de soudure excellent : produit des soudures propres et lisses avec peu de projections.
- Contrôle précis de la chaleur : l’opérateur peut ajuster l’apport de chaleur en fonction du bain de fusion et de l’état du joint.
- Idéal pour les matériaux fins : particulièrement adapté aux pièces en aluminium minces où le contrôle de la chaleur est important.
- Adapté aux réparations et aux travaux en petites séries : Flexible pour les réparations, les prototypes et la production en petits lots.
Limites
- Vitesse de soudage lente : plus lente que le soudage MIG et laser, notamment pour les soudures longues.
- Niveau de compétence élevé requis de l'opérateur : nécessite une bonne coordination entre le mouvement de la torche et l'alimentation en fil d'apport.
- Apport de chaleur plus élevé : produit une zone affectée thermiquement plus grande et présente un risque de déformation plus élevé que le soudage laser.
- Rendement de production inférieur : moins adapté à la production en grande série.
Le procédé TIG est un choix judicieux lorsque l'aspect de la soudure, le contrôle et la flexibilité sont plus importants que la vitesse de soudage.
Soudage MIG pour l'aluminium
Le soudage MIG utilise un fil d'aluminium alimenté en continu comme électrode et métal d'apport. Il offre une vitesse de soudage supérieure au soudage TIG et est largement utilisé pour les structures en aluminium et la fabrication générale. Le soudage MIG offre un bon compromis entre vitesse de production et coût de l'équipement.


Avantages
- Plus rapide que le soudage TIG : convient aux soudures plus longues et aux cadences de production plus élevées.
- Soudage en continu : L'alimentation continue en fil permet de réaliser de longues séries de soudage avec moins d'arrêts.
- Idéal pour la production en série : couramment utilisé pour la fabrication d'aluminium en moyennes et grandes séries.
- Compatible avec l'automatisation : peut être intégré aux systèmes de soudage robotisés et aux postes de travail automatisés.
Limites
- Apport de chaleur supérieur à celui du soudage laser : crée une zone affectée thermiquement plus grande et une distorsion thermique plus importante.
- Projections supplémentaires : Un nettoyage de soudure peut être nécessaire après le soudage.
- Risque de déformation accru : plus perceptible lors du soudage d’aluminium mince.
- Problèmes d'alimentation du fil : Le fil d'aluminium souple nécessite un système d'alimentation adapté afin de réduire les problèmes de courbure et d'alimentation.
Le procédé MIG est bien adapté à la fabrication générale d'aluminium, où il est nécessaire d'équilibrer la vitesse de soudage et le coût de l'équipement.
Soudage laser de l'aluminium
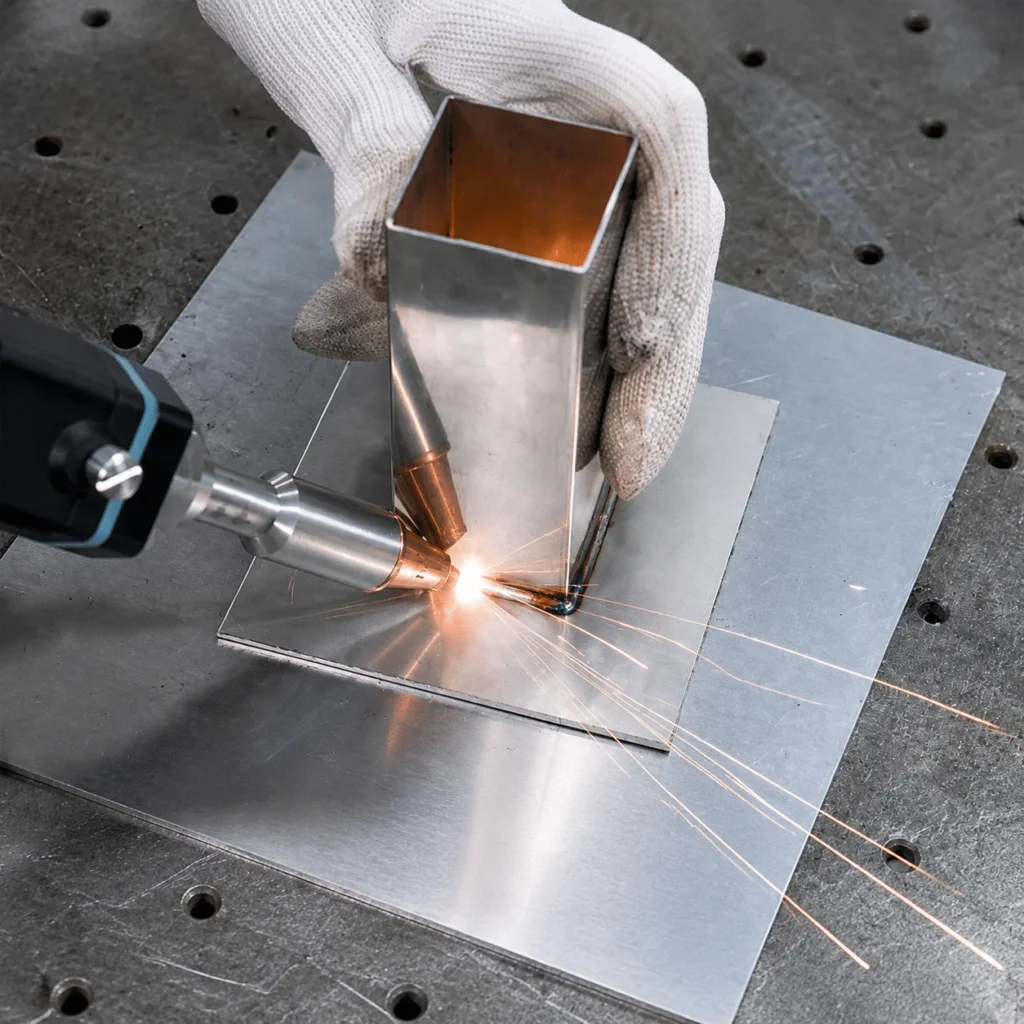
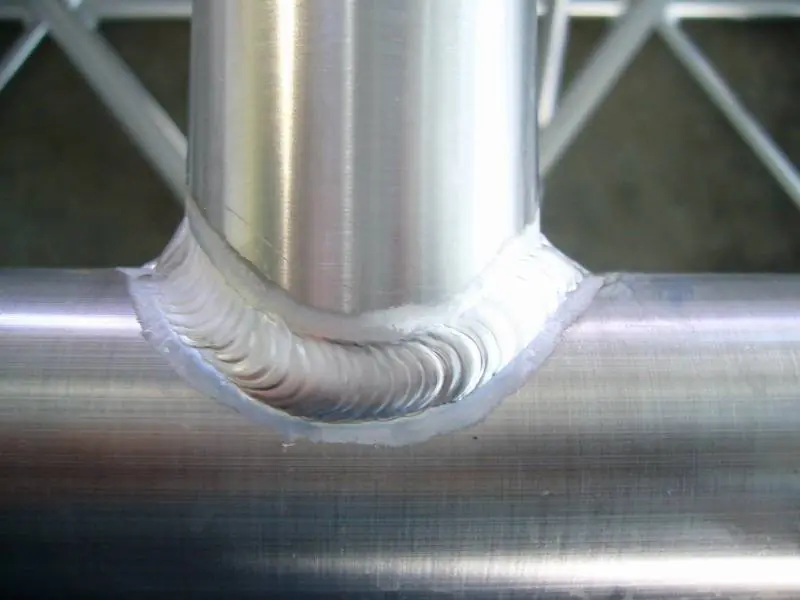
Le soudage laser utilise un faisceau laser concentré comme source de chaleur. Il offre une vitesse de soudage élevée, un faible apport de chaleur et une zone affectée thermiquement réduite. Avec une conception de joint et des paramètres de processus adaptés, le soudage laser est particulièrement adapté aux pièces de précision, aux tôles d'aluminium fines et à la production automatisée.
Avantages
- Vitesse de soudage élevée : Convient à la production à haut débit.
- Faible apport de chaleur : réduit la déformation thermique par rapport au soudage à l’arc conventionnel.
- Zone affectée thermiquement réduite : limite la zone touchée par la chaleur de soudage.
- Aspect propre des soudures : produit des soudures étroites et régulières avec une finition post-soudage limitée.
- Facile à automatiser : peut être intégré aux robots, aux systèmes CNC et aux lignes de production.
- Bonne répétabilité : des paramètres de processus stables garantissent une qualité de soudure constante.
- Adapté à la production en grande série : la vitesse élevée et l'automatisation permettent de réduire le temps de cycle et les besoins en main-d'œuvre.
Limites
- Coût initial de l'équipement plus élevé : les systèmes laser nécessitent généralement un investissement initial plus important que les équipements TIG ou MIG.
- Un ajustement précis des joints est requis : le faisceau laser étroit est plus sensible aux jeux de joints et à l’alignement des pièces.
- Réflectivité élevée de l'aluminium : l'aluminium réfléchit une quantité importante d'énergie laser, des paramètres de puissance et de processus appropriés sont donc nécessaires.
- Les paramètres dépendent de l'alliage et de l'épaisseur : la puissance du laser, la vitesse de soudage, la position de focalisation et les autres réglages doivent être adaptés au matériau.
- La préparation de surface est importante : l’élimination des oxydes et l’utilisation d’un gaz de protection approprié contribuent à réduire la porosité et les défauts de soudure.
Le soudage laser est une option performante pour les pièces en aluminium nécessitant une vitesse élevée, une faible distorsion, une qualité constante et une production automatisée.
Soudage TIG, MIG ou laser pour l'aluminium : lequel est le plus rapide ?
Pour l'aluminium, le soudage laser est généralement le plus rapide, suivi du soudage MIG et du soudage TIG. Le soudage laser utilise une source de chaleur concentrée, tandis que le soudage MIG utilise un apport de fil continu. Le soudage TIG repose sur le mouvement manuel de la torche et l'utilisation d'un fil d'apport, ce qui explique sa vitesse de soudage plus faible.
La vitesse réelle dépend de plusieurs facteurs :
- Épaisseur du matériau : Un matériau plus épais nécessite généralement une vitesse de déplacement plus faible.
- Type d'assemblage : Les assemblages bout à bout sont généralement plus rapides que les assemblages à recouvrement ou à joint en filet.
- Puissance du laser : Une puissance plus élevée permet des vitesses de soudage plus élevées lorsque le matériau et le joint le permettent.
- Alimentation en fil : Les procédés d'alimentation en fil nécessitent une alimentation en fil stable à la vitesse sélectionnée.
- Position de soudage : Le soudage à plat est généralement plus rapide que le soudage vertical ou en position de plafond.
- Pénétration : Une pénétration plus profonde nécessite généralement une vitesse de déplacement plus faible.
Soudage TIG, MIG ou laser pour l'aluminium : lequel produit une meilleure qualité de soudure ?
Les trois procédés permettent d'obtenir de bonnes soudures sur aluminium. Le résultat dépend principalement du matériau, de la préparation du joint et des paramètres de soudage.
- TIG : Aspect de soudure propre et bon contrôle du bain de fusion.
- MIG : Qualité de soudure stable avec les bons réglages, mais plus de projections que le TIG ou le laser.
- Laser : Soudures étroites, faible apport de chaleur et bonne régularité.
Des surfaces propres, un assemblage correct des joints et des paramètres de soudage appropriés sont importants pour les trois procédés.
Lors du soudage de l'aluminium sur des pièces importantes en largeur et en profondeur, il est nécessaire d'utiliser un fil d'apport de diamètre approprié. Pour plus d'informations sur le choix du type et du diamètre du fil d'apport, consultez le guide : « Fil d'apport pour soudage laser de l'aluminium : Guide de sélection des alliages et des diamètres ».
Soudage TIG, MIG ou laser pour l'aluminium : lequel a l'apport de chaleur le plus faible ?
Parmi les trois méthodes, le soudage laser génère le moins de chaleur car le faisceau laser concentre l'énergie sur une petite zone de soudure. Ceci réduit la zone affectée thermiquement (ZAT), les déformations thermiques et le risque de déformation de l'aluminium.
La soudure au laser
- Faible apport de chaleur et zone affectée thermiquement étroite.
- Convient aux feuilles d'aluminium minces, aux pièces de précision et aux composants nécessitant un contrôle dimensionnel rigoureux.
- Un refroidissement plus rapide contribue à réduire la déformation et les corrections après soudage.
Soudage TIG
- Utilise un arc stable mais nécessite un apport de chaleur plus élevé pour faire fondre l'aluminium.
- Assure un bon contrôle de la soudure, mais peut provoquer davantage de déformation thermique sur les matériaux minces.
- Couramment utilisé pour les travaux de réparation et le soudage en petite série.
Soudage MIG
- Taux de dépôt supérieur à celui du TIG, mais introduit généralement plus de chaleur dans la pièce à usiner.
- Convient aux pièces en aluminium épaisses et au soudage à haute productivité.
- Nécessite un contrôle précis des paramètres afin de réduire les distorsions et les défauts de soudure.
Pour les applications sur aluminium où la faible distorsion, la précision dimensionnelle et le contrôle de la chaleur sont essentiels, le soudage laser est généralement l'option privilégiée.
Soudage TIG, MIG ou laser pour l'aluminium : quelle méthode est la meilleure pour l'aluminium mince ?
Le soudage TIG et le soudage laser conviennent tous deux à l'aluminium mince, mais ils sont adaptés à des applications différentes.
- Le procédé TIG convient parfaitement au soudage manuel, aux réparations, aux assemblages complexes et à la production en petites séries. L'opérateur contrôle directement le bain de fusion, mais le procédé est plus lent.
- Le soudage laser est mieux adapté à la production à grande vitesse et au soudage automatisé. Son faible apport de chaleur contribue à réduire les déformations, mais l'ajustement des joints et les paramètres de processus nécessitent un contrôle plus précis.
- Le procédé MIG permet également de souder de l'aluminium mince, mais l'apport de chaleur plus élevé rend le contrôle des perforations et des déformations plus difficile sur les matériaux très minces.
Pour l'aluminium mince, tenez compte de l'épaisseur du matériau, de la conception du joint, du volume de production, des exigences de soudage et du coût de l'équipement avant de choisir le procédé.
Coût du soudage TIG, MIG et laser
Les trois procédés diffèrent principalement par l'investissement en équipement, les consommables, la main-d'œuvre et la vitesse de production.
| Facteur de coût | TIG | MIG | Zone |
|---|---|---|---|
| Coût initial de l'équipement | Low | Moyenne | Haute |
| Fil de remplissage | Généralement requis | Requis | Optionnel |
| Coût des consommables | Faible-moyen | Moyenne | Faible-moyen |
| Exigence de main d'œuvre | Haute | Moyenne | Abaisser avec automatisation |
| Vitesse de soudage | Low | Moyen-élevé | Haute |
| Finition après soudure | Low | Meilleure performance du béton | Généralement faible |
| Meilleure solution en termes de coût | Petits lots | Production générale | Production à grand volume |
- Coût du soudage TIG — Le soudage TIG présente l’investissement en équipement le plus faible des trois procédés. Cependant, la vitesse de soudage est plus lente et le procédé exige plus de temps de l’opérateur. Le soudage TIG est généralement plus économique pour les réparations, les prototypes et les petites séries de soudage d’aluminium.
- Coût du soudage MIG — Le soudage MIG présente un coût d’équipement modéré et utilise un fil d’apport continu. Sa vitesse de soudage élevée en fait un choix courant pour la fabrication générale d’aluminium et la production en moyennes séries.
- Coût du soudage laser — Le soudage laser exige un investissement initial plus important, mais la vitesse de soudage accrue et l’apport de chaleur réduit permettent de diminuer le temps de cycle, la main-d’œuvre, les déformations et les opérations de post-soudage. Sa rentabilité augmente avec le volume de production.
Pour les petites séries, le soudage TIG présente généralement le coût d'entrée le plus bas. Le soudage MIG offre un bon compromis entre coût d'équipement et vitesse de production. Pour les grandes séries, le soudage laser peut permettre de réduire le coût unitaire grâce à sa productivité accrue et à l'automatisation qui diminuent le temps de main-d'œuvre et le temps de cycle.
Quelle méthode de soudage est la meilleure pour l'aluminium ?
La meilleure méthode dépend de l'épaisseur de l'aluminium, du type de joint, du volume de production, de la qualité de la soudure et du coût.
| Application | Méthode recommandée | Raison principale |
|---|---|---|
| Feuille mince, joints complexes | TIG | Contrôle précis, soudure propre |
| Plaque moyenne/épaisse, production | MIG | Soudage rapide, coût modéré |
| Pièces fines, soudure de précision | Zone | Haute vitesse, faible apport de chaleur |
| Production automatisée à haut volume | Zone | Rapide, fiable, facile à automatiser |
- Soudage TIG : Le soudage TIG est utilisé pour l’aluminium fin, les assemblages complexes, les travaux de réparation et les applications exigeant une finition impeccable. Il offre un bon contrôle du bain de fusion, mais sa vitesse de soudage est plus faible.
- Soudage MIG : Le soudage MIG est utilisé pour la fabrication générale d’aluminium, les tôles d’épaisseur moyenne et épaisse, et la production en série. Il offre une vitesse de soudage supérieure au soudage TIG pour un coût d’équipement modéré.
- Soudage laser : Le soudage laser est utilisé pour les tôles fines, les pièces de précision et la production automatisée. La vitesse de soudage élevée et le faible apport de chaleur contribuent à réduire les déformations et les opérations de post-soudage.
Le soudage TIG est recommandé pour la précision et les petites séries. Le soudage MIG est utilisé pour la fabrication générale d'aluminium. Le soudage laser est idéal pour le soudage à grande vitesse et à faible distorsion, ainsi que pour la production automatisée.
Quand faut-il choisir le soudage laser pour l'aluminium ?
Choisissez le soudage laser lorsque la vitesse de soudage, le faible apport de chaleur, la régularité de la soudure et l'automatisation sont importants.
- Pièces en aluminium mince : un faible apport de chaleur contribue à réduire la perforation et la déformation.
- Vitesse de soudage élevée : Convient aux lignes de production à cycles courts.
- Faible distorsion : La source de chaleur concentrée limite la zone affectée par la chaleur.
- Aspect de soudure de haute qualité : produit des soudures étroites et nettes nécessitant moins de finitions après soudage.
- Production automatisée : Facile à intégrer aux robots, aux systèmes CNC et aux lignes de production.
- Qualité de soudure constante : des paramètres laser fixes garantissent des résultats de soudage stables.
- Volume de production élevé : une vitesse accrue et une automatisation plus poussée peuvent réduire la main-d’œuvre et le temps de cycle.
Pour les fabricants produisant des cadres en aluminium, des boîtiers, des pièces automobiles, des portes, des fenêtres, des équipements de cuisine et autres composants fabriqués, le soudage laser peut constituer une alternative pratique au soudage TIG ou MIG conventionnel.
Quelle puissance laser convient au soudage de l'aluminium ?
Les machines de soudage laser KEMPSON sont disponibles de 1500 W à 6000 W. La puissance appropriée dépend du matériau en aluminium, des exigences de soudage et des conditions de production.

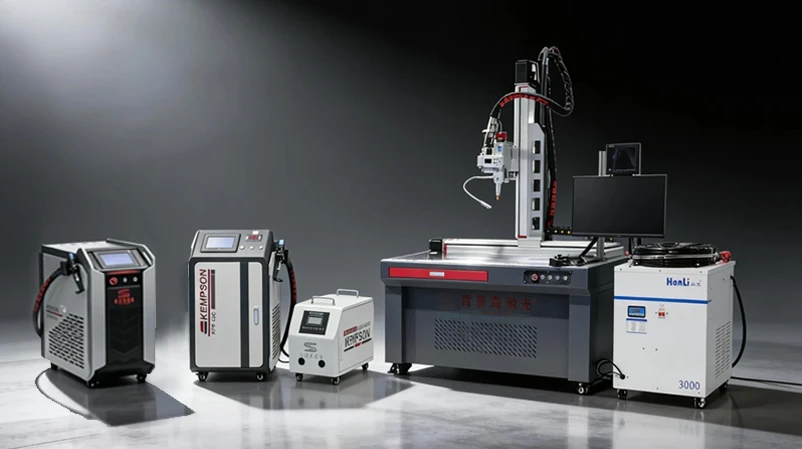
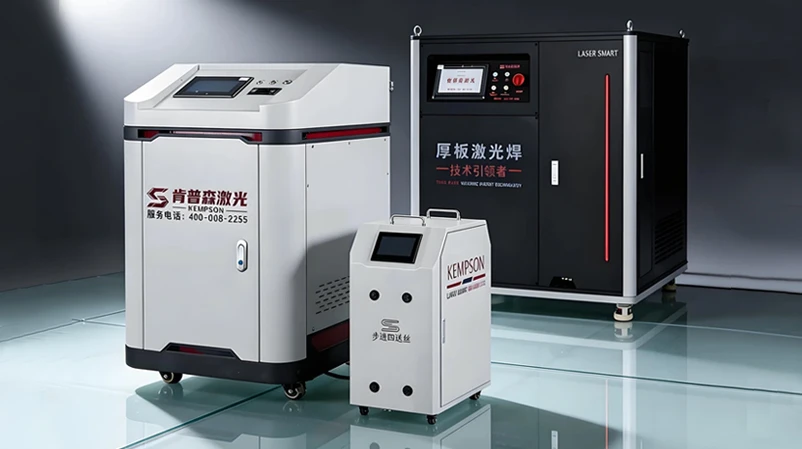

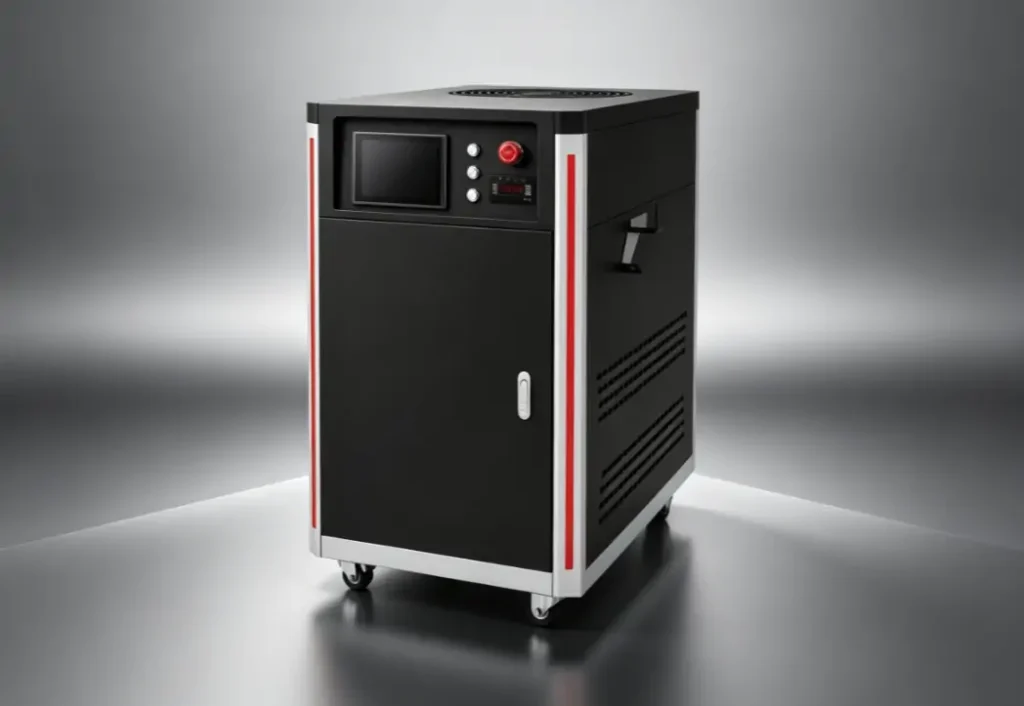
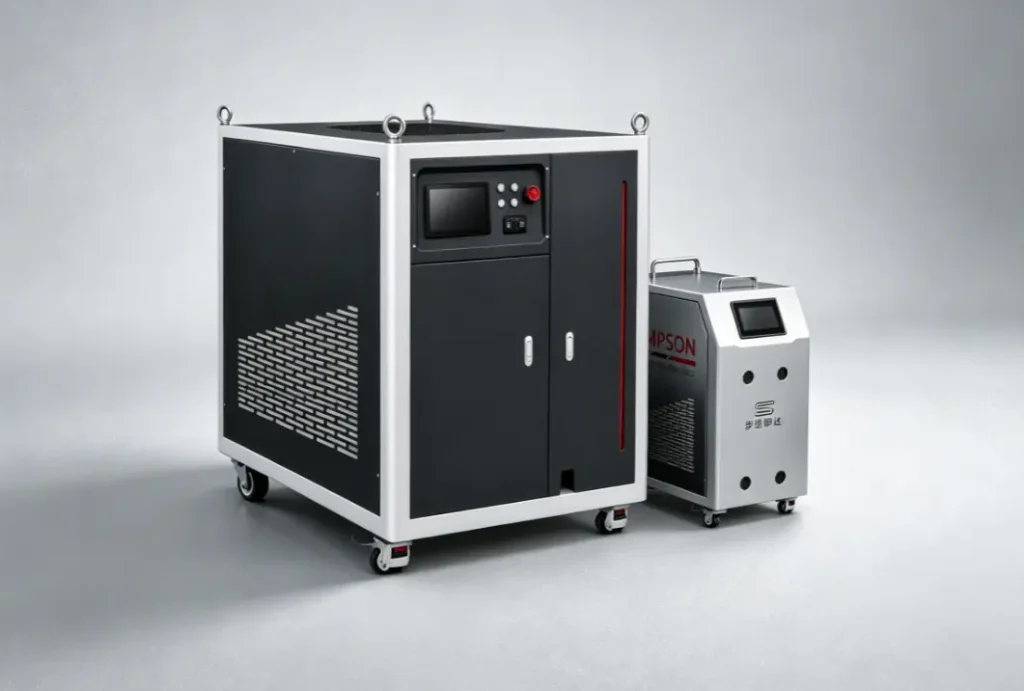
La puissance requise dépend de l'alliage d'aluminium, de l'épaisseur du matériau, de la conception du joint, de la vitesse de soudage et des exigences de pénétration. Les paramètres de soudage réels doivent être confirmés par des essais.
Conclusion
Soudage TIG, MIG et laser de l'aluminium : chaque procédé répond à des exigences différentes. Le soudage TIG est adapté aux travaux manuels de précision, le soudage MIG est couramment utilisé pour la fabrication générale d'aluminium et le soudage laser est privilégié pour les applications de production à grande vitesse, à faible distorsion et répétables.
KEMPSON propose des machines de soudage laser pour l'aluminium de 1 500 W à 6 000 W. Indiquez-nous votre alliage d'aluminium, l'épaisseur du matériau, le type d'assemblage et vos exigences de production, et notre équipe vous recommandera la configuration la plus adaptée. Contactez-nous pour le choix de votre machine de soudage laser et une solution personnalisée.

QFP
Le soudage laser est-il meilleur que le soudage TIG pour l'aluminium ?
Pour la production à grande vitesse, le soudage d'aluminium fin et le soudage à faible distorsion, le soudage laser présente généralement un avantage sur le soudage TIG. Le soudage TIG reste toutefois mieux adapté au soudage manuel, aux réparations et aux assemblages complexes nécessitant un contrôle direct du bain de fusion.
Le soudage laser est-il meilleur que le soudage MIG pour l'aluminium ?
Le soudage laser offre une vitesse accrue, un apport de chaleur moindre et une automatisation facilitée. Le soudage MIG demeure un choix judicieux pour la fabrication courante d'aluminium, lorsque le coût des équipements et la cadence de production doivent être optimisés.
Quelle est la méthode la plus rapide pour le soudage de l'aluminium : le soudage MIG ou le soudage laser ?
Le soudage laser est généralement plus rapide que le soudage MIG lorsque le matériau, la conception de l'assemblage et la puissance du laser sont adaptés. La vitesse de soudage réelle dépend de l'alliage d'aluminium, de l'épaisseur, du type d'assemblage et des exigences de pénétration.
Quelle méthode de soudage donne les meilleurs résultats sur l'aluminium ?
Les procédés de soudage TIG, MIG et laser permettent tous d'obtenir de bonnes soudures sur aluminium lorsque les paramètres sont correctement paramétrés. Le soudage laser est privilégié lorsqu'il est nécessaire d'obtenir des soudures nettes, propres et peu déformées, à grande vitesse et avec une grande régularité.
Une machine de soudage laser portative peut-elle souder l'aluminium ?
Oui. Une machine de soudage laser portative permet de souder l'aluminium avec une puissance laser, un gaz de protection et des paramètres de soudage adaptés. Le choix de la machine dépend de l'alliage d'aluminium, de son épaisseur et du type d'assemblage.
Quelle puissance laser est nécessaire pour souder l'aluminium ?
La puissance du laser dépend de l'alliage d'aluminium, de l'épaisseur du matériau, de la conception du joint, de la vitesse de soudage et des exigences de pénétration. KEMPSON propose des machines de soudage laser de 1 500 W à 6 000 W, le choix final de la puissance étant déterminé par l'application.
L'aluminium nécessite-t-il un fil d'apport pour le soudage laser ?
Pas toujours. Le choix du fil d'apport dépend de l'écartement du joint, de sa conception, de l'alliage d'aluminium et des exigences de soudage. Le soudage laser autogène convient aux joints appropriés, tandis que le fil d'apport peut être nécessaire pour les écartements plus importants ou pour des exigences de soudage spécifiques.
Le soudage laser de l'aluminium est-il plus cher que le soudage TIG ou MIG ?
Le soudage laser présente un coût d'équipement initial plus élevé que le soudage TIG ou MIG. Cependant, sa vitesse de soudage supérieure, son apport de chaleur moindre et sa capacité d'automatisation permettent de réduire les coûts de main-d'œuvre et de production dans les applications à grand volume.