



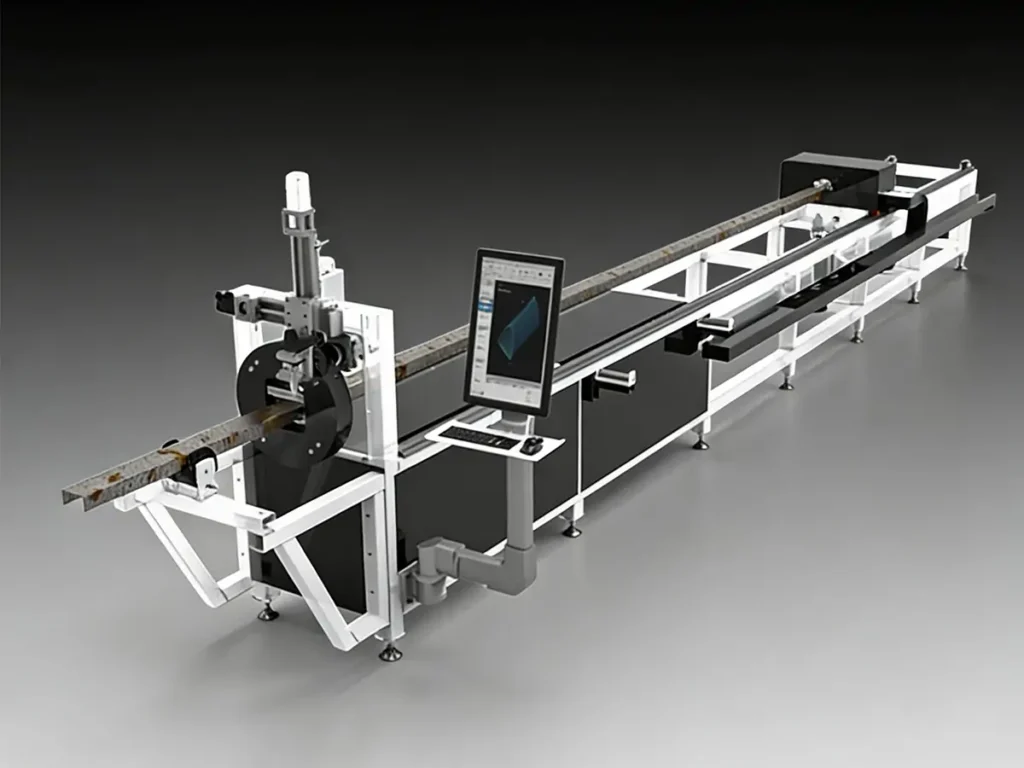


ファイバレーザ源
光源はレーザーエネルギーを供給します。材質、肉厚、生産負荷、および要求されるエッジ品質に応じて、出力と互換性を選択してください。出力が高いだけでは、より優れた仕上がり部品が得られるとは限りません。
金属管レーザー切断機は、ファイバーレーザー、CNCモーションコントロール、回転クランプを組み合わせ、管端、穴、スロット、輪郭などを切断します。KEMPSON社は、丸管、角管、長方形管、および一部の特殊形状管に対応した構成オプションを提供しています。最適なシステムは、材質、断面寸法、肉厚、管長、および完成品の要件によって異なります。
Choose a metal pipe laser cutting machine around your actual production parts. Send drawings and tube specifications to discuss laser power, chuck capacity, feeding, and unloading. Standard configurations and customization can be evaluated against the required output and workshop conditions.
CNCパイプ切断システムは、複数の工程を1つのプログラムされたプロセスに統合できます。これにより、適切な部品については個別の切断や穴あけ工程を削減できますが、精密な穴、ねじ山、および重要な接合面については、二次加工が必要になる場合があります。コスト削減額を算出する前に、プロセス全体の経路を確認してください。
金属パイプ用レーザー切断機を選定する前に、材質を正確に指定してください。丸パイプの場合は外径、角形の場合は側面寸法、長方形の場合は幅と高さが必要です。いずれの場合も、肉厚、長さ、重量が必要です。楕円形やその他の特殊形状の場合は、別途適合性評価が必要です。
| 処理項目 | 選択基準 |
|---|---|
| 丸管 | 外径、肉厚、真直度、チャックグリップ |
| 角管 | 側面寸法、コーナー半径、壁厚、および向き |
| 角管 | 幅と高さ、サポートクリアランス、セクションのねじれ、グリップ |
| 特別なプロフィール | 図面レビュー、顎の適合性、およびソフトウェアサポート |
| ストックの長さと重量 | 送りストローク、支持構造、積載能力、および荷降ろしスペース |
公称加工範囲は、すべての材料や形状に対して同じ切断能力を保証するものではありません。長尺材や薄肉材については、たるみ、クランプ痕、変形がないか確認してください。チャック内にどれだけの残材を残す必要があるか、また、ネスティングが使用可能な材料歩留まりにどのような影響を与えるかを検討してください。
記載されている仕様は、汎用的な機種ではなく、特定の構成例を示しています。金属パイプ用レーザー切断機の機種別見積もりを依頼する際は、以下の値を参考にしてください。
| 参照情報と検証が必要 | |
|---|---|
| レーザー出力 | 1500W、2000W、または3000W。選択した構成を確認してください。 |
| 丸管の外径 | 記載されている参照値:10~120 mm。チャックとモデルの制限を確認してください。 |
| 角型チューブの側面寸法 | 記載されている参考値:10~100mm;測定基準と壁の限界を確認してください |
| 標準長さ | 記載されている参考値:最大6200mm。積載および処理方法を確認してください。 |
| 切断時の壁厚 | 材料グレード、レーザー出力、ガス、サンプル品質に基づいて設定する |
| チューブ荷重 | 選択したモデルの許容在庫重量とサポート配置を確認してください。 |
| 速度と精度 | 軸移動、切削速度、位置決め、および完成部品のデータを個別に取得する |
| 自動処理 | プロファイルの互換性、在庫準備、積載、荷降ろしの範囲を確認する |
機械を比較する際に、単一の速度だけを基準にしないでください。軸移動速度は切削送り速度とは異なり、どちらか一方だけでは1時間あたりの生産量を予測することはできません。位置決め精度も、加工後の寸法公差とは異なります。提示された各数値の根拠となる試験方法と測定条件を必ず確認してください。
金属パイプ用レーザー切断機は、複数の切断箇所がある場合や、設計変更が頻繁に行われる場合に有効です。一方、単純な長さ切断であれば、バンドソーでも経済的な選択肢となります。どちらかの方法が常に速い、あるいは安いと決めつけるのではなく、プロセス全体を比較検討することが重要です。
| 選択要因 | レーザーチューブ切断 | バンドソー | のこぎりとドリル |
|---|---|---|---|
| 典型的な操作 | 端部形状、穴、溝、輪郭 | 主に長さに合わせてカット | 長さカットと別々に配置された穴 |
| 複雑な形状 | システム制限内でプログラム可能 | 限定的 | 固定具や複数のセットアップが必要になる場合があります |
| 切り替え | プログラム、ジョー、およびプロセス設定 | ブレードとストックのセットアップ | のこぎり、ドリル、治具のセットアップ |
| 二次的な仕事 | 精密な機能や仕上げのために残しておく場合があります | 穴や輪郭によく必要となる | 機能と許容範囲によって異なります |
| 最良の評価基準 | 完成品の品質と全サイクルコスト | シンプルな切断要件 | 機械加工と取り扱いにかかる総労力 |

この金属パイプレーザー切断機は、CNC位置決めと回転チャックを採用し、互換性のあるパイプ形状を繰り返し加工できます。フレーム、ラック、家具部品など、様々な形状の加工に適しています。仕様書に記載されている出力オプションは1500W、2000W、3000Wです。選択したモデルでこれらのオプションが利用可能かどうかをご確認ください。

反復生産の場合、金属パイプ用レーザー切断機の全工程(積載、位置決め、送り込み、切断、取り出し、仕分け)を評価してください。オプションの自動搬送システムにより手作業を減らすことができますが、スループットは部品の形状、材料の長さ、材料の移動速度、そしてレーザー切断速度によって異なります。
金属パイプ用レーザー切断機は、部品図面をCNCプログラムに変換し、パイプを位置決めし、切断ヘッドとの直線運動および回転運動を協調させます。レーザーが材料を溶融させ、適切なアシストガス流によって溶融した材料が切断部から除去されます。
より詳しい説明については、チューブレーザー切断機とは何か、そしてどのように動作するのかをお読みください。
下記のKEMPSON製チューブ切断デモンストレーションをご覧ください。切断能力を比較する前に、材質、断面寸法、設定、および測定サンプル結果を確認してください。

光源はレーザーエネルギーを供給します。材質、肉厚、生産負荷、および要求されるエッジ品質に応じて、出力と互換性を選択してください。出力が高いだけでは、より優れた仕上がり部品が得られるとは限りません。
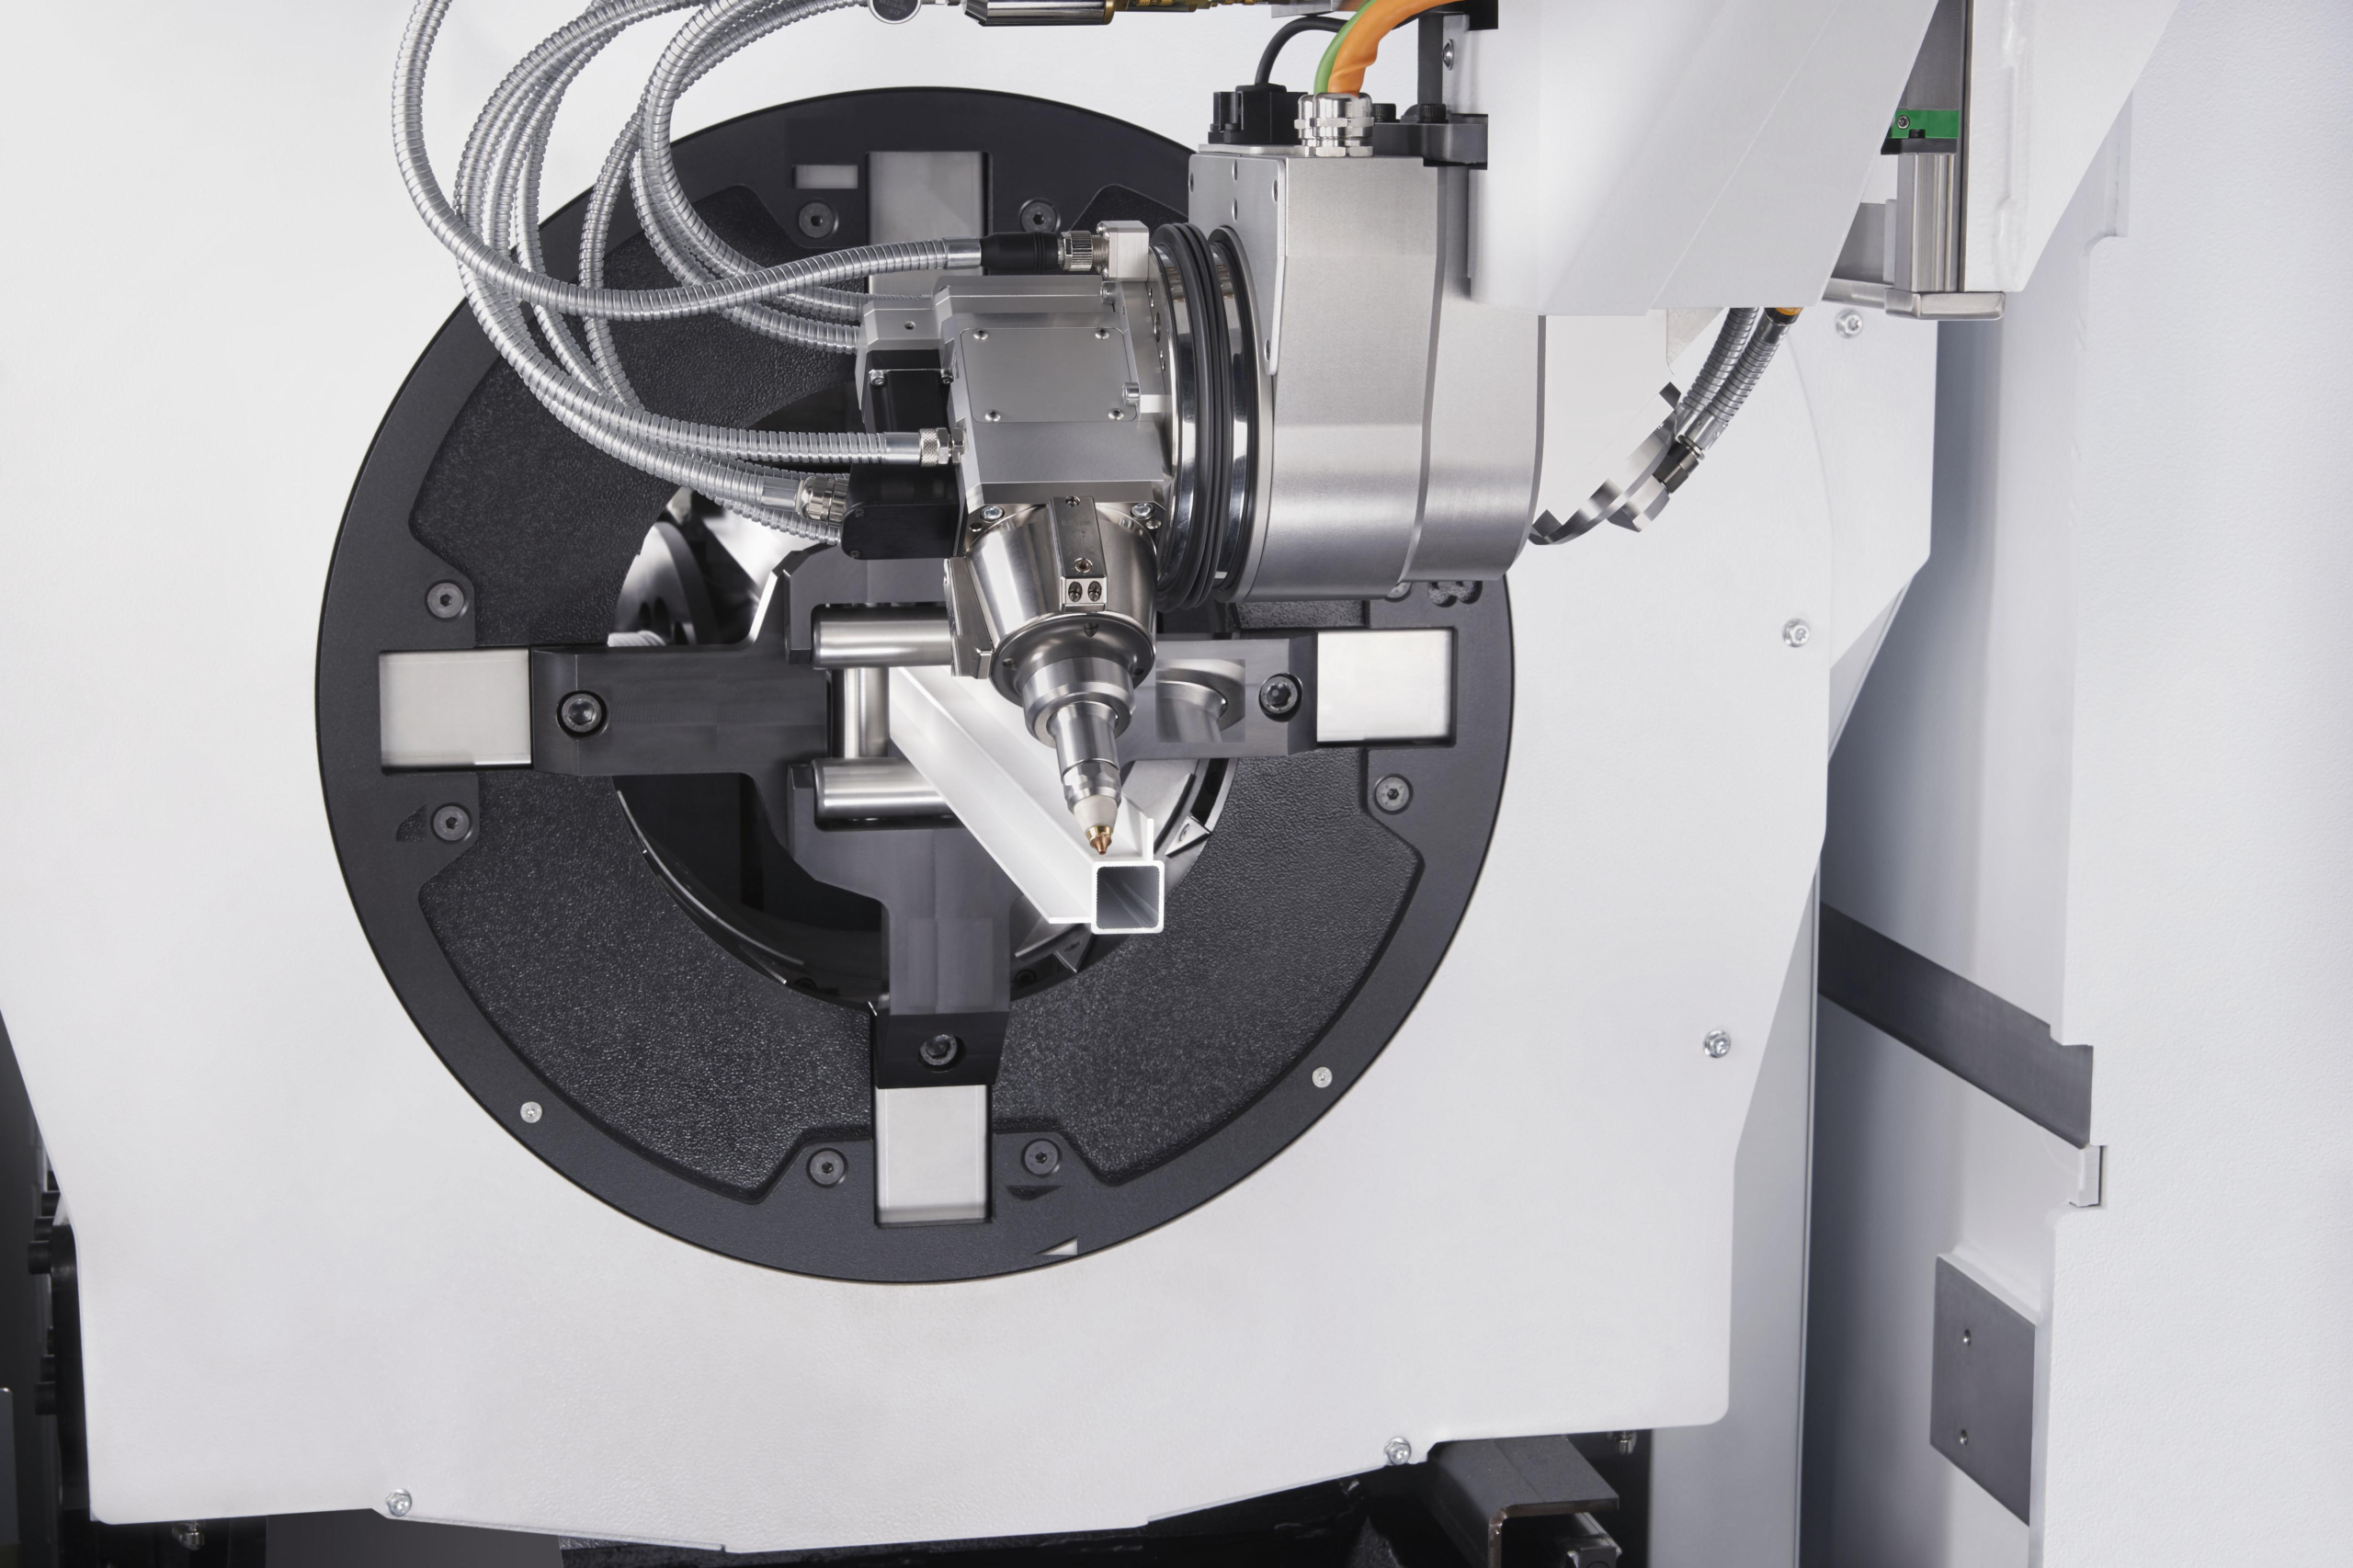
ヘッドはビームを集束させ、アシストガスを供給します。高さ検知、ノズル状態、フォーカス設定、衝突防止機能は、プロセスの安定性に影響します。ベベル切断やその他の多軸機能には、ハードウェアとソフトウェアのサポート状況を明確に確認する必要があります。

コントローラは動作と切断プログラムを制御します。図面フォーマット、チューブのネスティング、プロファイルサポート、オペレーターのトレーニング、およびソフトウェアライセンスを確認してください。システムが異なるチューブサイズ間の変更をどのように処理するかを確認してください。

チャックが材料を把持して回転させます。チャックの移動量、把持長さ、チューブ荷重、クランプ圧力、および支持位置を確認してください。薄肉部や支持されていない長い部分については、歪みを抑えるために追加の対策が必要になる場合があります。
取り扱いは、手動、補助、または自動で行うことができます。バンドルの分離、プロファイルの向き、完成品のサポート、および残渣の除去を確認してください。異なるセクションでは、連続した混合プロファイルの運転ではなく、セットアップの変更が必要になる場合があります。

レーザーおよび切断ヘッドの冷却能力と動作条件を指定してください。選択した構成に対して、周囲温度制限、水質、メンテナンスアクセス、および電気要件を確認してください。
切断エリアにおける排気経路、ガス供給、必要に応じた圧縮空気供給、電源、およびメンテナンスアクセス経路を計画してください。ろ過および防火対策は、加工材料と装置設計によって異なります。設置前にレーザーガードと操作手順を確認してください。
専門家に相談する



ケンプソン社は、独立した研究開発チームと経験豊富なエンジニアチームを擁し、最先端のレーザー溶接技術の開発に注力するとともに、様々な産業用途向けに高性能かつ費用対効果の高いカスタマイズソリューションを提供することに尽力しています。

30件以上の特許を保有し、すべての機械はCE、ISO、FDAの認証を取得しています。3年間の保証、無料の溶接サンプルテスト、そして生涯にわたるアフターサービスを提供し、長期的な信頼性を保証します。

当社は包括的なOEM/ODM協力体制をサポートし、システム設計、ハードウェアとソフトウェアの統合、特殊アクセサリの開発、ブランドロゴのカスタマイズなど、さまざまな市場やアプリケーションシナリオに合わせて的確にカスタマイズされたサービスを提供します。

当社では無料の溶接サンプル試験サービスを提供しています。材料をお送りいただくか、工程要件をお知らせいただければ、溶接試験を実施し、工程動画を撮影し、実物サンプルをお返しすることで、客観的で信頼性の高い購入情報をご提供いたします。
炭素鋼とステンレス鋼は一般的な用途です。アルミニウムやその他の金属については、供給源の適合性、出力、ガス、厚さ、および必要な切断面品質を確認する必要があります。すべての金属に同じ設定が適用できると決めつけるのではなく、材料ごとの試用を依頼してください。
金属パイプ用レーザー切断機は、ジョー、サポート、ソフトウェア、および作業範囲が互換性がある場合、円形、正方形、長方形、および一部の特殊形状のパイプを加工できます。ご注文前に、正確な形状と向きの要件をご確認ください。
出力の選択は、材料、肉厚、形状、目標送り速度、および品質基準によって異なります。サンプル部品と生産サイクル全体を比較してください。出力だけでは、生産量や精度は決まりません。
金属パイプ用レーザー切断機の最大切断径は、選択したチャックと機種によって異なります。最小把持寸法、肉厚、材料重量、支持能力、および最大外径を確認してください。
互換性のあるCNCシステムでは、プログラムされた穴や溝を切削できます。実用的な最小加工寸法は、材料、肉厚、光学系、および加工設定によって異なります。精密な穴、ねじ穴、および重要な表面については、機械加工が必要となる場合があります。
定格範囲内のサイズであれば、必要なプログラム、ジョー、サポート、および加工工程の調整後に加工できます。ただし、これは必ずしも介入なしで自動的に様々なサイズや形状の製品を生産できることを意味するものではありません。提案されている積載順序については、サプライヤーにご確認ください。
自動積載は設定に依存します。互換性のある形状と長さ、束の分離、向きの制御、表面保護、荷降ろし方法、および短い残材の処理方法を確認してください。
金属管レーザー切断機の仕様を定めるには、図面、材質グレード、管の形状と寸法、肉厚、材料の長さと重量、必要な公差、生産量、および利用可能なユーティリティを提供してください。サンプルの受入基準と希望する自動化レベルも記載してください。
金属パイプのレーザー切断機をお探しですか?
金属パイプ用レーザー切断機の構成についてご相談いただくため、図面と製造要件をKEMPSONまでお送りください。代表的な切断試験、測定結果、および機器一式と設置要件を含む見積もりをご依頼いただけます。


