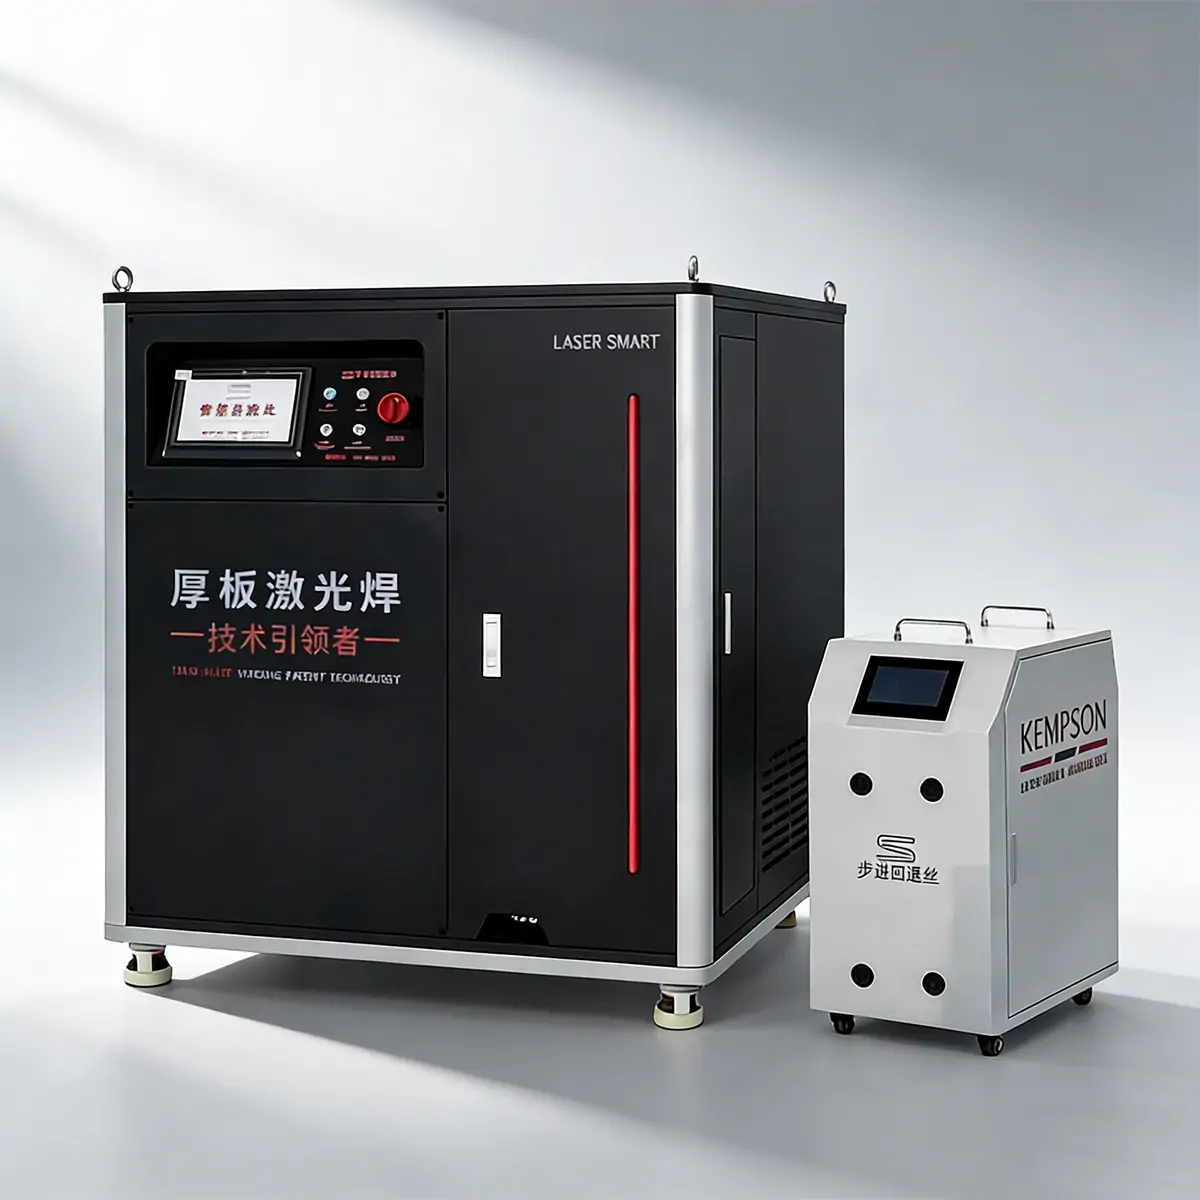
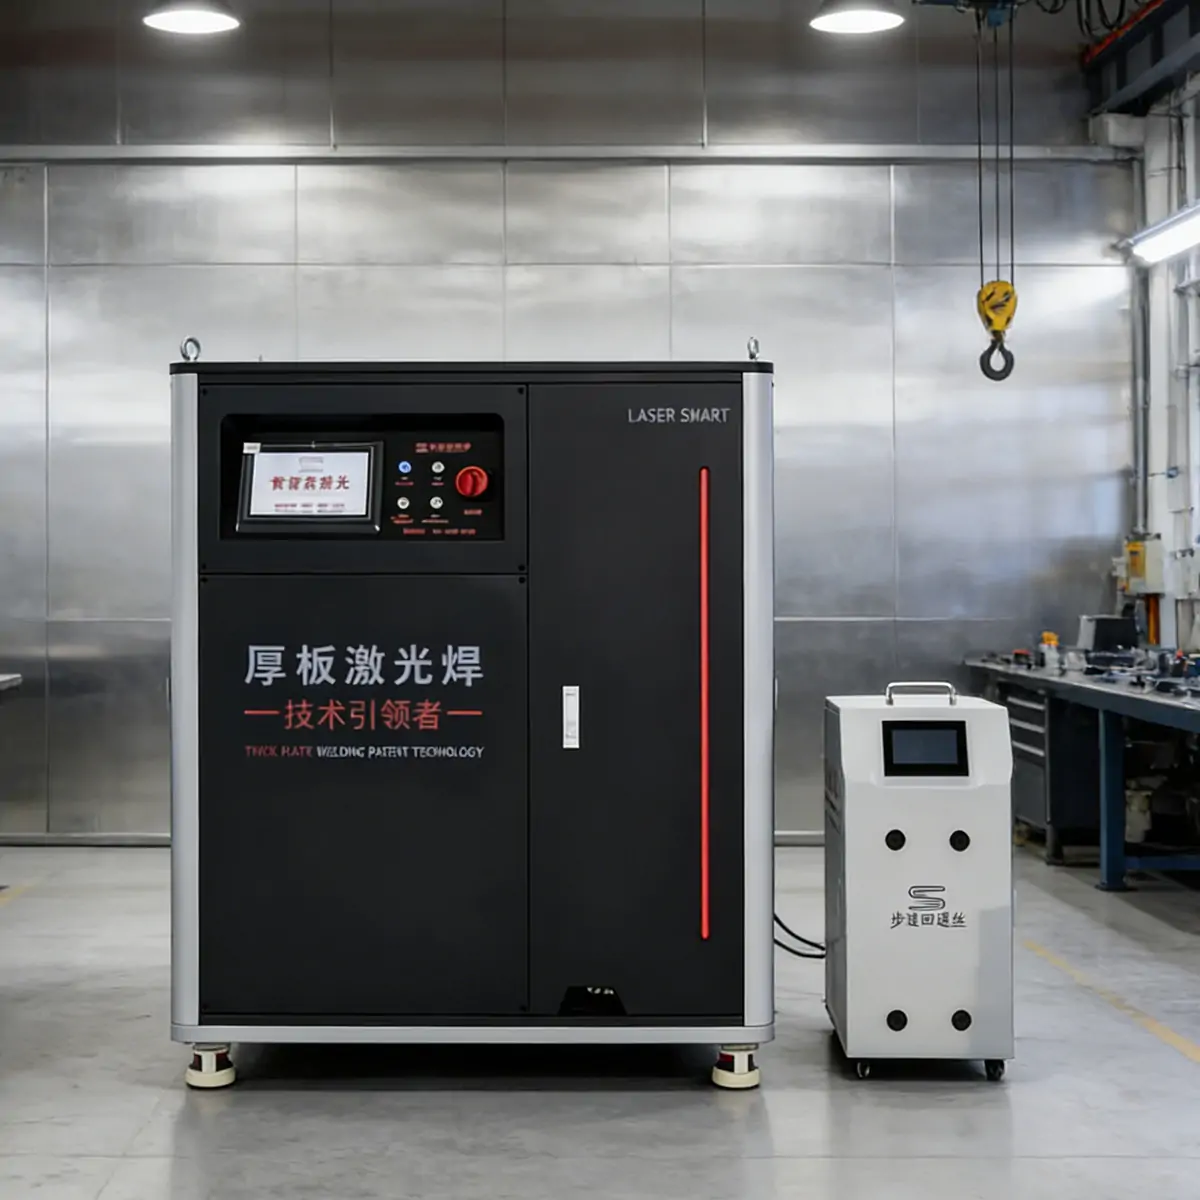
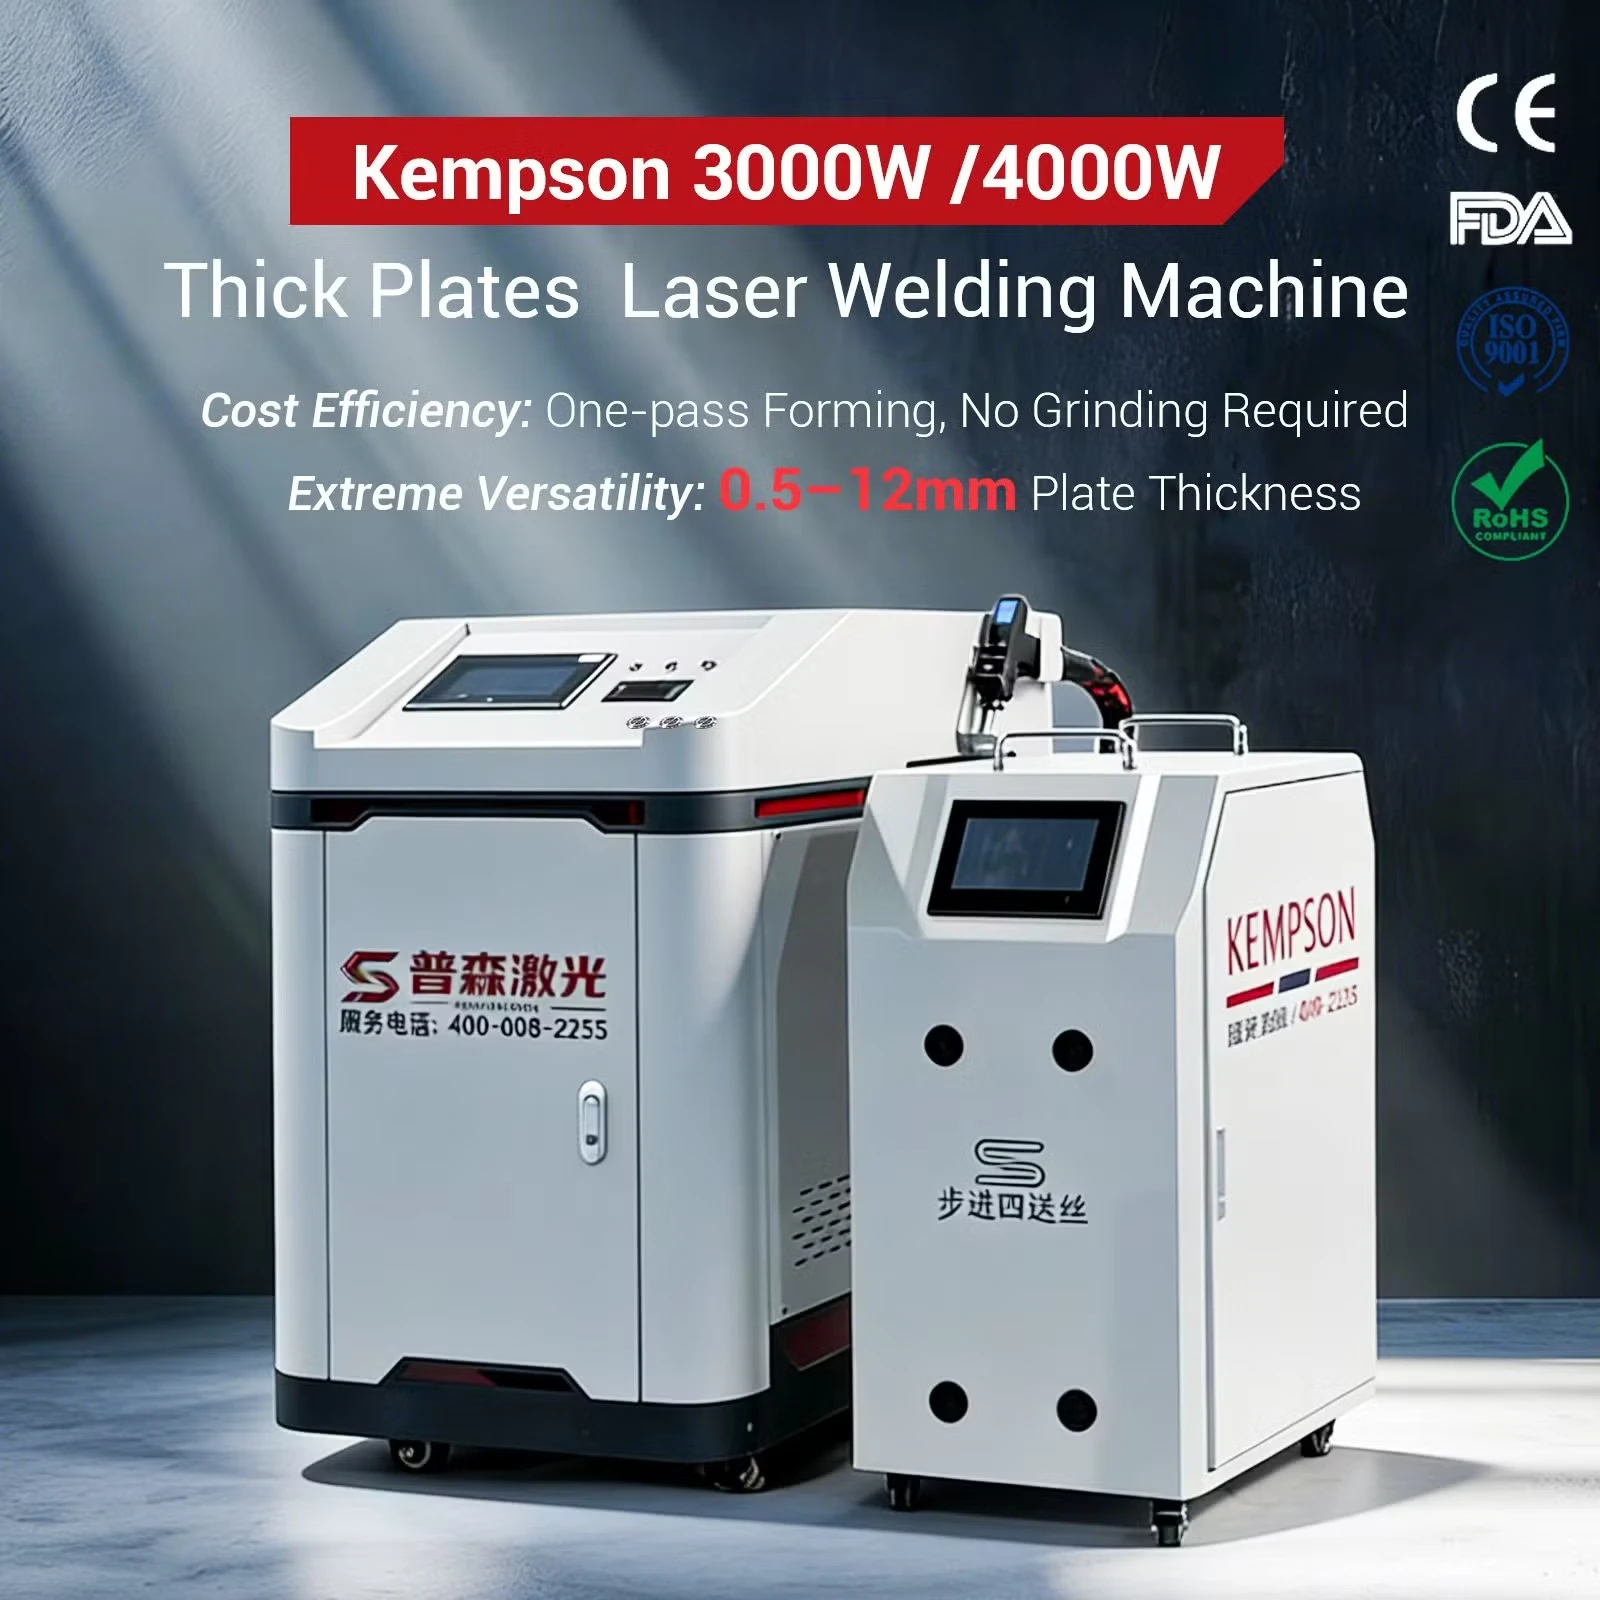
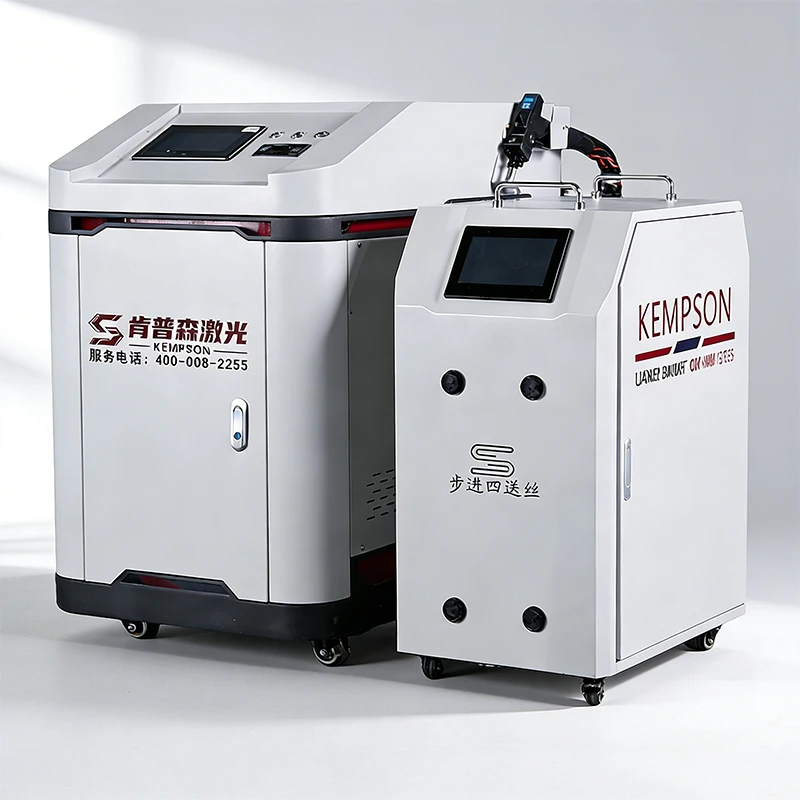
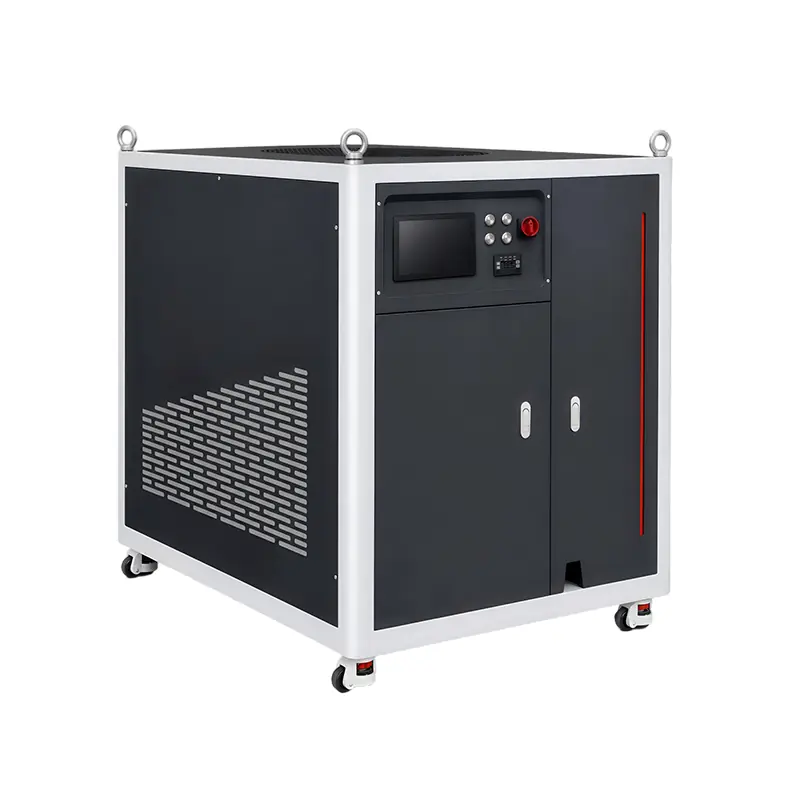
KEMPSON社は、工業用金属加工向けに、3000W、4000W、6000Wの出力構成を持つ厚板用ハンディレーザー溶接機を提供しています。製品ラインナップには、水冷システム、コアリング複合ビーム技術、電磁干渉保護機能を備えたモデルなどが含まれます。
材質グレード、板厚、接合部設計、製造サイクルに合わせて構成を選択してください。板厚は溶け込み深さやすみ肉溶接のサイズとは異なります。ご注文前に、代表的なサンプル溶接試験を通して必要な溶接寸法をご確認ください。
中国のレーザー溶接機メーカーであるKEMPSONは、社内研究開発、OEM/ODM構成、サンプル溶接テスト、技術指導、輸出サポートを提供しています。選択したモデルについて、溶接ヘッド、冷却方式、ワイヤフィーダー、設置場所の要件を確認してください。
加工図面、材質、板厚、および受入要件を添えてKEMPSONまでお問い合わせください。機械の推奨、溶接サンプル試験、および工場直送の見積もりをご提供いたします。
| レーザー出力 | 重要な選択ポイント | |
|---|---|---|
| KPS-ALW4000 | 4000W | 工業製造における水冷式冷却システムと自動ワイヤ送給システム。 |
| KPS-XLHW3000 / 4000 | 3000W / 4000W | 冷却能力とワイヤ送給量を生産サイクルに合わせて調整してください。 |
| コアリングシステム | 6000W | 材料固有のエネルギー分布を実現するための中心ビームと環状ビームを採用。 |
| 耐磁性システム | 6000W | EMIフィルタリングと信号分離を実施し、サイトの動作制限を確認する。 |
板厚はワークピースの厚さを表します。溶け込み深さは溶融の深さを表します。すみ肉溶接脚長と有効のど厚は、また別の測定値です。板厚に対応する溶接機であっても、1回のパスで完全溶け込み溶接ができるとは限りません。
各能力値について、材料グレード、接合部の準備、接合ギャップ、溶接位置、移動速度、溶加材、シールドガス、およびパス数を確認してください。レーザー光源、冷却システム、および補助機器の定格入力電力を要求してください。レーザー出力電力は総消費電力ではありません。
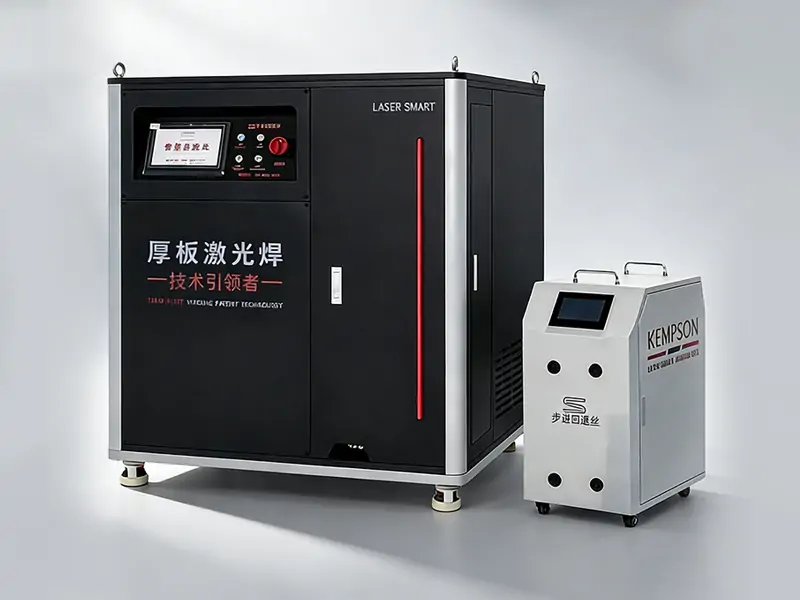
KPS-ALW4000レーザー溶接機は、鉄骨構造物や重機などの産業用金属加工向けに設計されています。記載されている構成には、内蔵水冷システムと自動ワイヤ送給機能が含まれています。
ガス供給の仕組みを確認し、代表的なワークピースを用いて必要な溶け込み深さとフィレット寸法をテストする。

KPS-XLHW3000およびKPS-XLHW4000は、固定式ワークステーションおよび中厚板加工向けに設計されています。長時間の生産には、定格デューティサイクルと冷却能力をご確認ください。
電気入力と材料固有の溶接データについて、検証済みの情報を求めてください。連続運転および単パス性能は、定格構成とプロセスによって異なります。
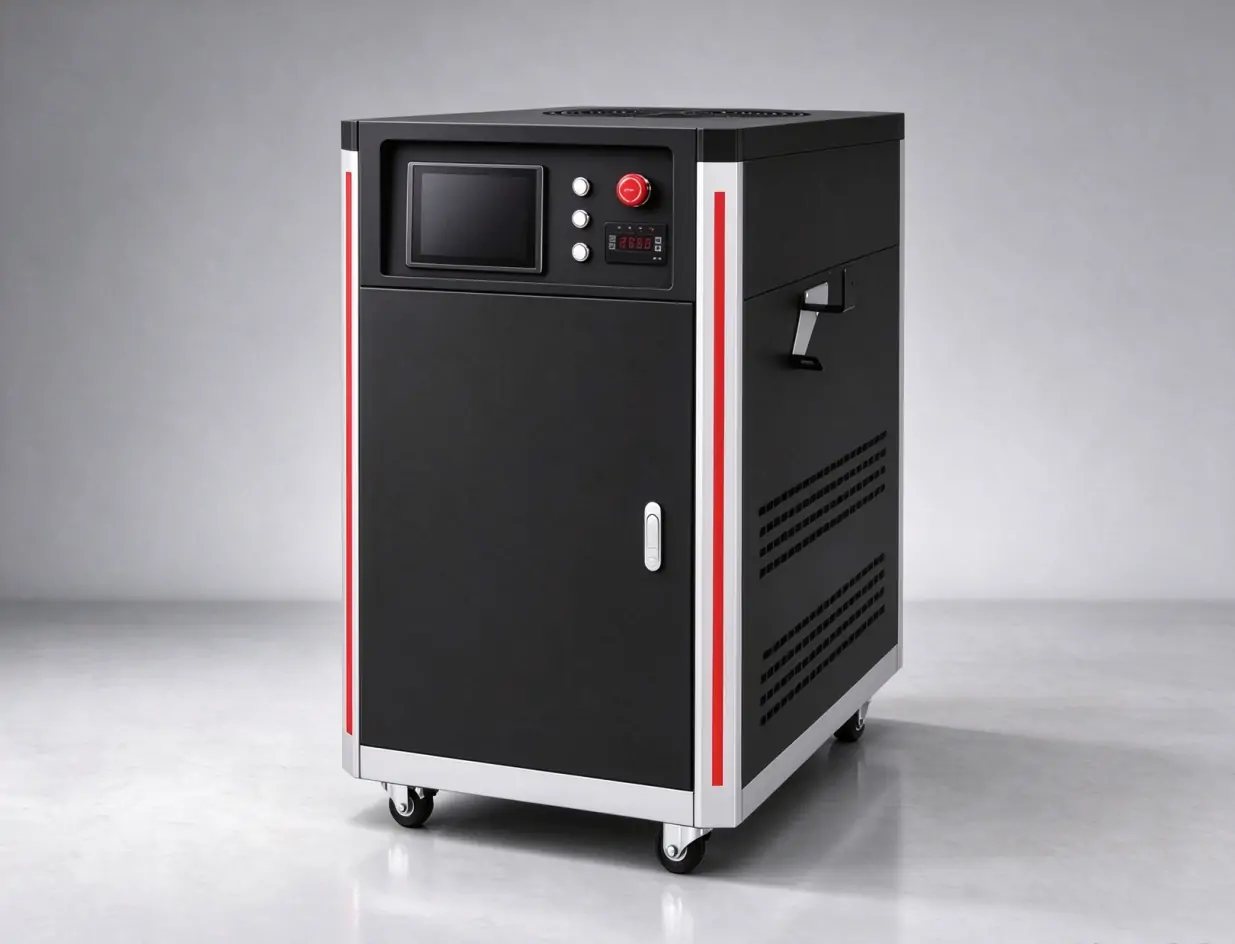
コアリングレーザー溶接機は、中心ビームと環状ビームを組み合わせることで、溶け込み深さと熱分布を制御します。アルミニウム、銅、ステンレス鋼、炭素鋼などの材料に対して、材料固有の試験を用いて評価してください。
厚板の耐荷重能力を比較する前に、継手の準備、溶加材、パスの順序、および必要な溶け込み深さを指定してください。

EMI保護機能を備えた6000Wレーザー溶接機は、干渉が機器の動作に影響を与える可能性のある産業現場向けに、フィルタリングと信号分離機能を搭載しています。
磁場強度、干渉周波数、および動作制限を確認してください。耐磁性とは、あらゆる強磁場環境で無制限に動作することを意味するものではありません。


KEMPSONは、構成に関する推奨事項、OEM/ODMオプション、溶接サンプルテスト、技術ガイダンス、および輸出プロジェクトサポートを提供します。生産現場を代表する材料と接合部を使用してテスト計画を策定します。電力設定、溶接速度、シールドガス、溶加材、およびパス順序を記録します。溶接寸法、溶融状態、および溶け込み深さを評価し、必要に応じて非破壊検査または機械的検査を追加します。
実際の材料と工程に合わせて、ガスの種類、供給源、純度、流量を確認してください。オプションの窒素発生器を使用しても、シールドガスは互換性がありません。設置前に、電力容量、冷却、排煙、ワークピースの取り扱い、メンテナンスアクセスについて計画を立ててください。
高出力ハンドヘルドレーザー溶接は、一般的にクラス4のレーザー危険を伴います。資格のある専門家によるリスクアセスメント、管理された溶接エリア、適切なビーム封じ込め、必要に応じたインターロック、および作業者と周囲の人々の保護対策を講じてください。実際のレーザー波長と保護レベルに適した保護メガネを選択してください。デモンストレーションは、溶接手順の資格取得に代わるものではありません。
携帯型レーザー溶接の安全ガイドをお読みいただくか、携帯型レーザー溶接の仕組みについてご確認ください。サンプルテスト、機器構成、サポートについてご相談をご希望の場合は、図面を添えてKEMPSONまでお問い合わせください。
専門家に相談する
ケンプソン社は、独立した研究開発チームと経験豊富なエンジニアチームを擁し、最先端のレーザー溶接技術の開発に注力するとともに、様々な産業用途向けに高性能かつ費用対効果の高いカスタマイズソリューションを提供することに尽力しています。

30件以上の特許を保有し、すべての機械はCE、ISO、FDAの認証を取得しています。3年間の保証、無料の溶接サンプルテスト、そして生涯にわたるアフターサービスを提供し、長期的な信頼性を保証します。

当社は包括的なOEM/ODM協力体制をサポートし、システム設計、ハードウェアとソフトウェアの統合、特殊アクセサリの開発、ブランドロゴのカスタマイズなど、さまざまな市場やアプリケーションシナリオに合わせて的確にカスタマイズされたサービスを提供します。

当社では無料の溶接サンプル試験サービスを提供しています。材料をお送りいただくか、工程要件をお知らせいただければ、溶接試験を実施し、工程動画を撮影し、実物サンプルをお返しすることで、客観的で信頼性の高い購入情報をご提供いたします。
厚板用ハンディレーザー溶接機は、レーザー光源と手動操作式の溶接ヘッドを用いて金属部品を接合します。KEMPSON社は、3000W、4000W、6000Wの3種類の出力構成を提供しています。選択した機種について、ハンディタイプの互換性、溶接対象材料の適合性、および付属の溶接ヘッドをご確認ください。
必要な電力は、材料のグレード、板厚、接合部の準備、溶接姿勢、速度、および必要な溶接寸法によって異なります。同じ接合部要件を使用して3000W、4000W、および6000Wの構成を比較し、機械を選定する前にサンプル溶接テストを実施してください。
厚板用ハンディレーザー溶接機には、普遍的な最大板厚の基準はありません。板厚、溶け込み深さ、すみ肉寸法はそれぞれ異なる意味を持ちます。ご使用の用途と同じ材料、接合部の準備、溶接順序、および合否判定基準で試験結果をご依頼ください。
空冷式機器は空気冷却システムを通して熱を伝達し、水冷式機器は液体の循環を利用します。実際のモデルの稼働サイクル、冷却能力、および周囲環境の制限を比較してください。このページで説明されている産業用構成には水冷オプションが含まれています。空冷式モデルについては、別途仕様書をご請求ください。
コアリング溶接は、中心ビームと環状ビームを組み合わせることで、溶け込み深さと溶融池の制御に必要なエネルギー分布を調整します。標準的なレーザーシステムでは、異なるビームプロファイルが使用されます。提示された構成について、使用可能な出力設定、溶接ヘッド、および材料固有の試験結果を確認してください。
記載されているシステムには、EMIフィルタリングと信号分離機能が含まれています。適合性は、測定された電界強度、干渉周波数、および設置場所の状況によって異なります。ご注文前に、関連する試験方法と動作制限についてお問い合わせください。耐磁性は、無制限の動作を意味するものではありません。
接合部の隙間、溶加材の必要量、溶接幅、溶接位置に応じて、単線、二線、または多線送給方式を選択してください。ワイヤの本数を増やしても、必ずしも溶接強度が上がるわけではありません。ワイヤの種類、直径、送給装置の適合性、および認定された溶接手順を確認してください。
材料の種類とグレード、板厚、継手図面、必要な溶接寸法、溶加材の詳細、生産量、稼働時間、電源、および現場条件をご提供ください。干渉や検査に関する要件も併せてご記載ください。サンプル試験および構成に応じた見積もりについては、KEMPSONまでお問い合わせください。
厚板用ハンディ型レーザー溶接機をお探しですか?
ケンプソン社に、材料グレード、板厚、接合図面、生産目標、および受入要件をお送りください。サンプル溶接試験と構成に応じた見積もりをご依頼ください。