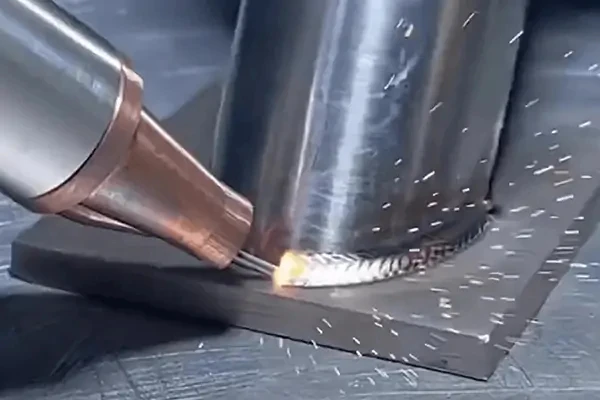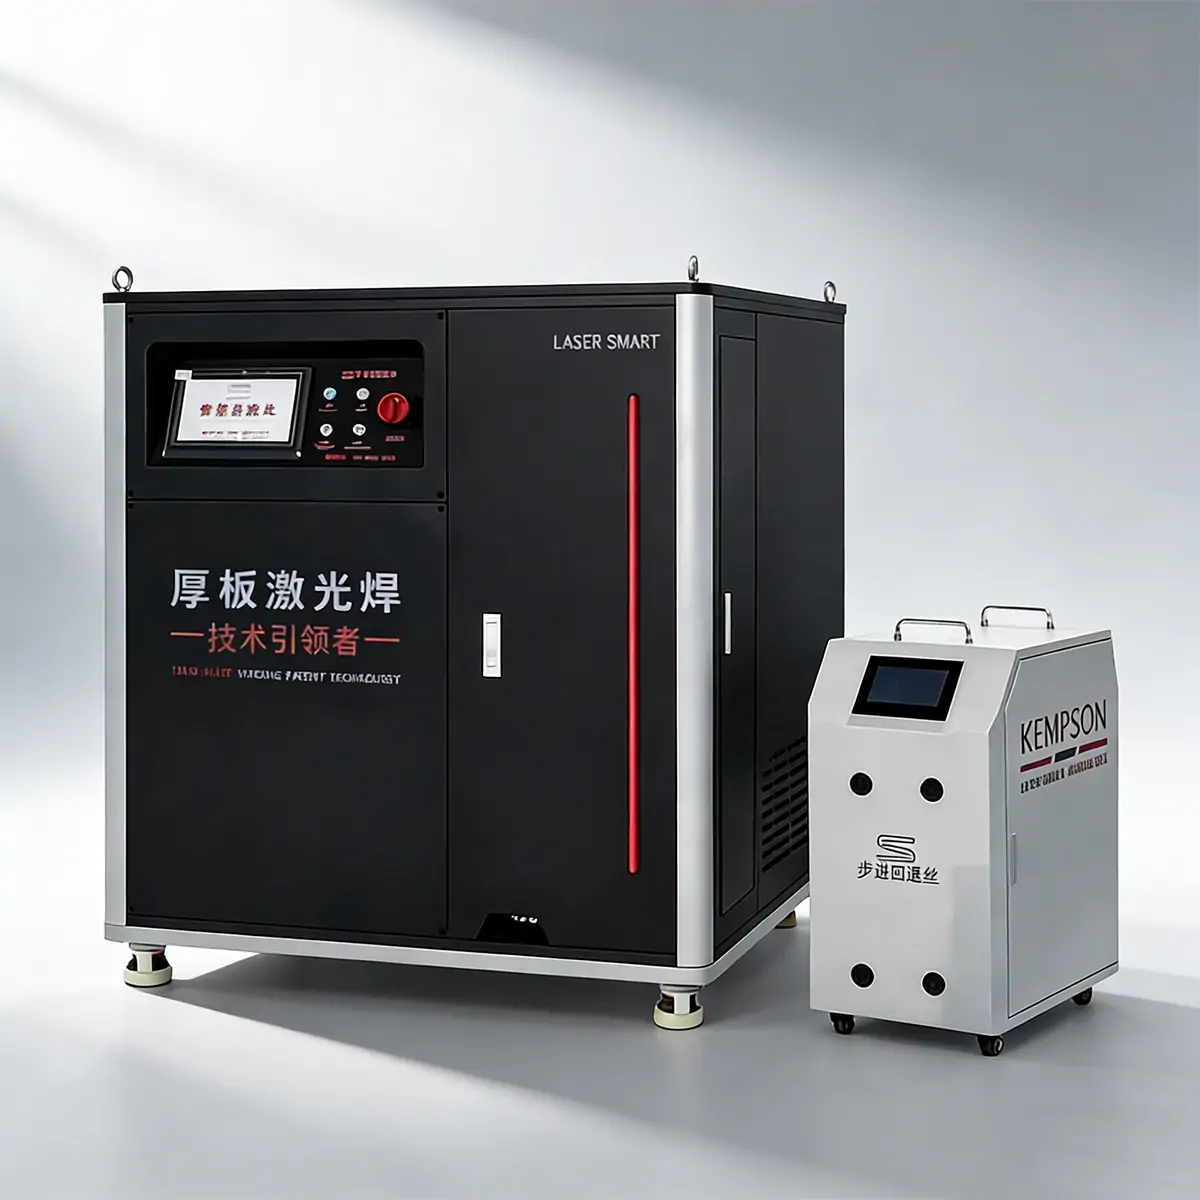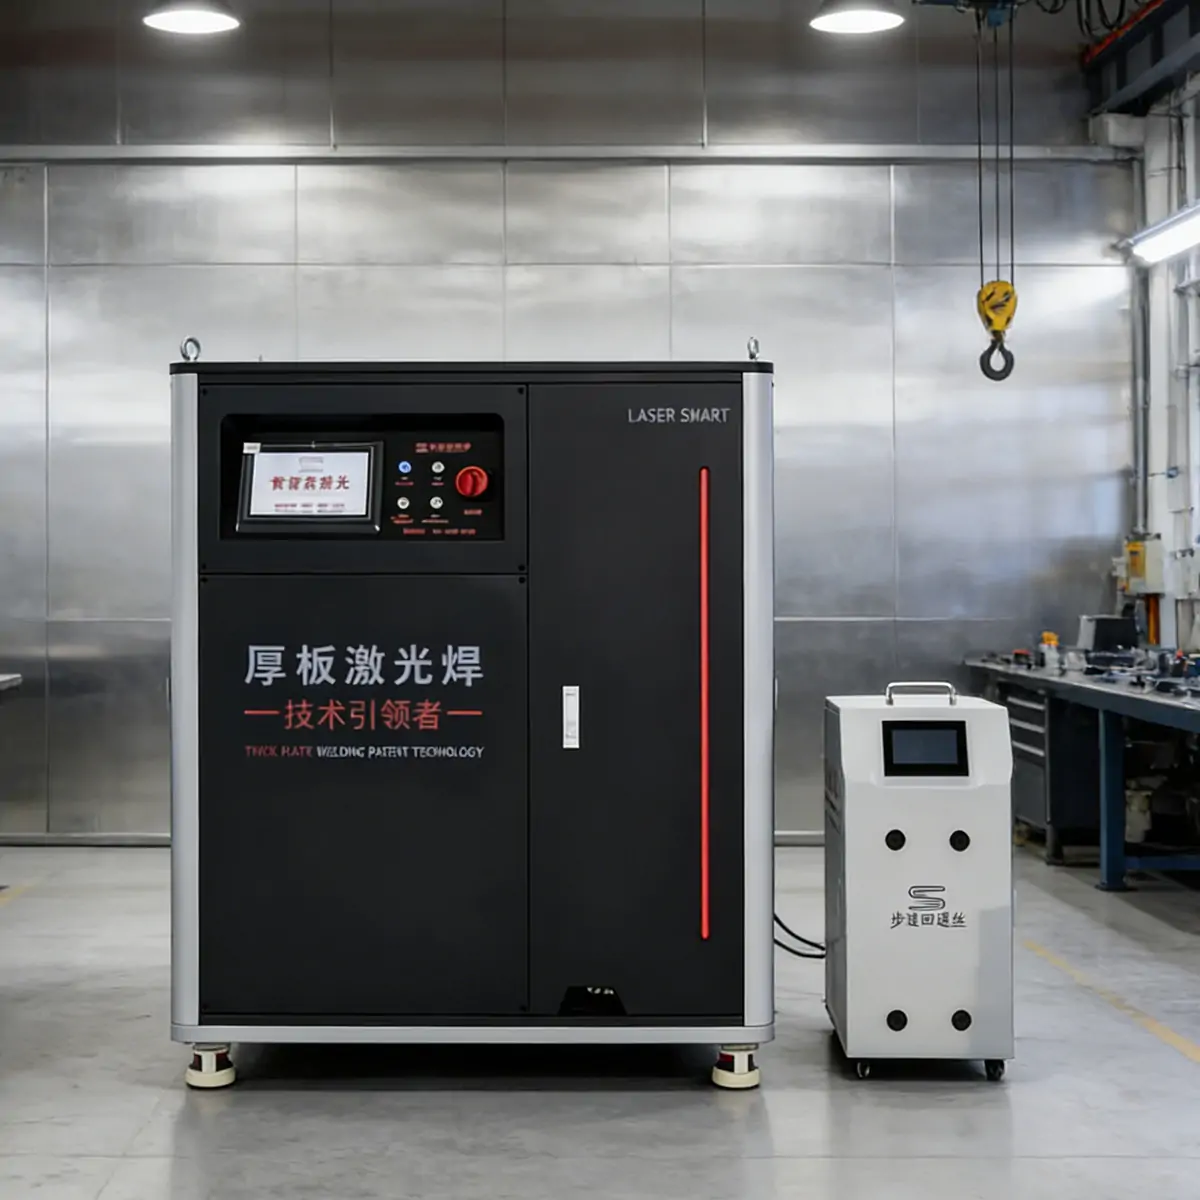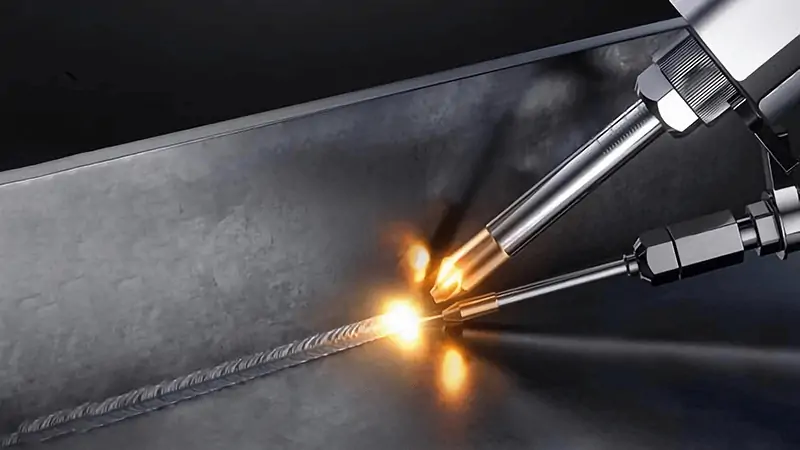
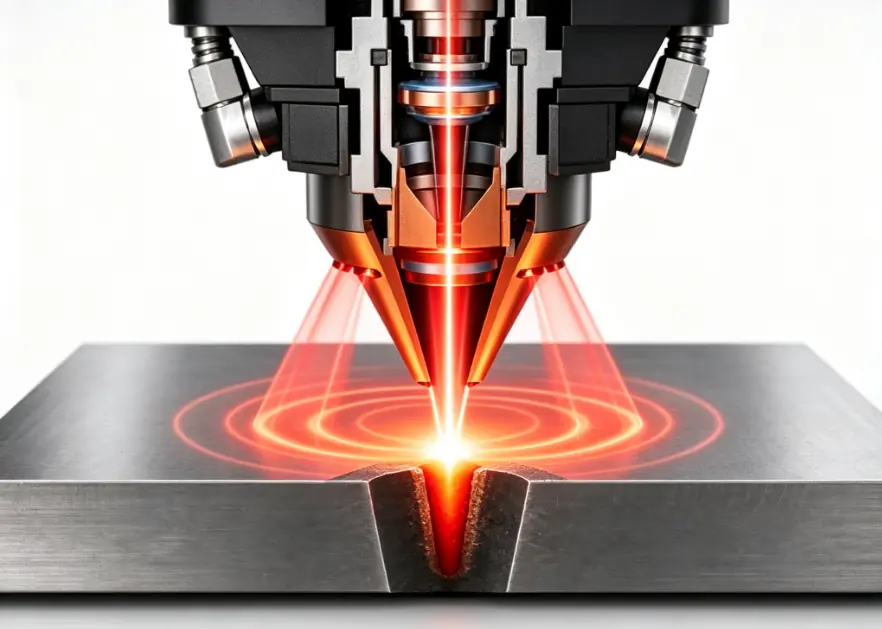
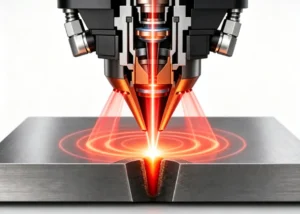
コアリングレーザー溶接機は、溶接中に連携して動作する2つのレーザービームを使用します。1つは深溶け込みを実現する高エネルギーの中心ビーム、もう1つは熱入力を制御する周囲のリングビームです。リングビームは材料を予熱し、溶融池を安定させ、冷却を遅らせることで、より滑らかで安定した溶接プロセスを実現します。
このビーム構成は、アルミニウム、銅、ステンレス鋼、炭素鋼など、安定した熱制御を必要とする材料に最適です。従来の単一ビームレーザー溶接と比較して、スパッタや気孔を低減し、溶接形状を改善し、連続溶接中の安定した溶け込みを維持します。中心ビームとリングビームを個別に調整できるため、熱分布をさまざまな材料、板厚、溶接用途に合わせて最適化できます。
コアリング式レーザー溶接機は、鋼構造物の製造、圧力容器の製造、造船、建設機械、重機、その他溶接品質と生産安定性が不可欠な産業用途において幅広く使用されています。
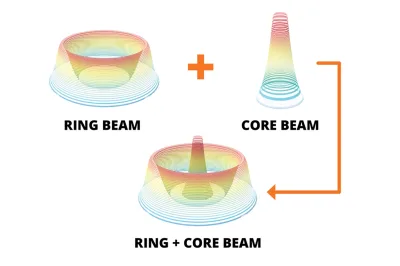
コアリングレーザー溶接機は、溶接時に2本のレーザービームを使用します。中央のビームは高エネルギー密度で深い溶け込みを実現し、リング状のビームは溶接領域を囲むように熱入力を制御し、溶融池を安定させます。
リングビームは溶接前に材料を加熱することで、熱衝撃や高反射率金属におけるレーザー反射を低減します。2つのビームを個別に調整できるため、溶接パラメータをさまざまな材料、厚さ、接合状態に合わせて最適化できます。
コアリングレーザー溶接の詳細については、「コアリングレーザー溶接とは?技術、利点、および用途」という記事をご覧ください。
レーザー溶接とは、レーザーを用いて熱を発生させるレーザービームを生成し、金属を溶接する技術です。詳細については、以下の記事を参照してください。
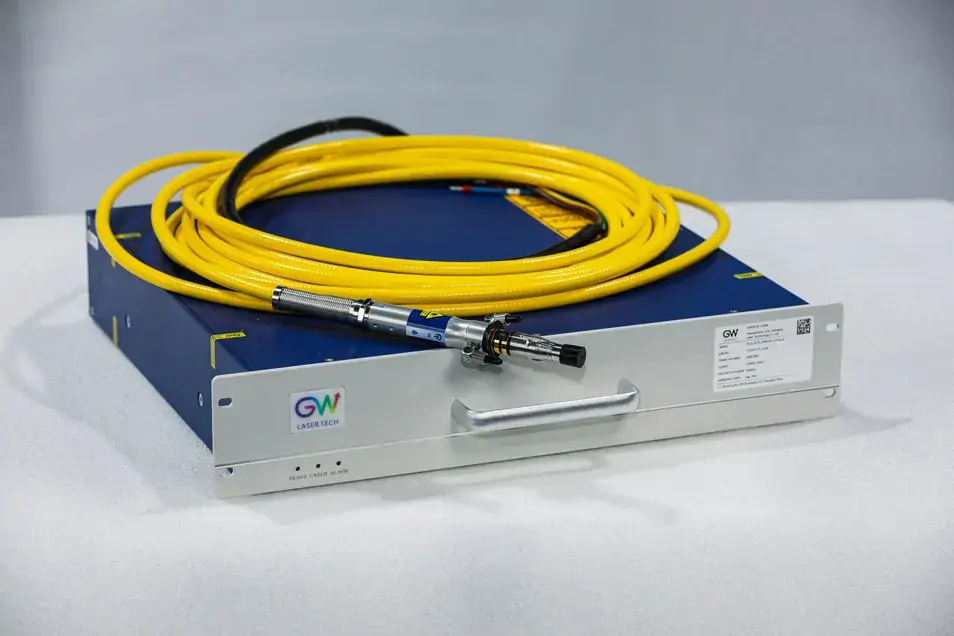
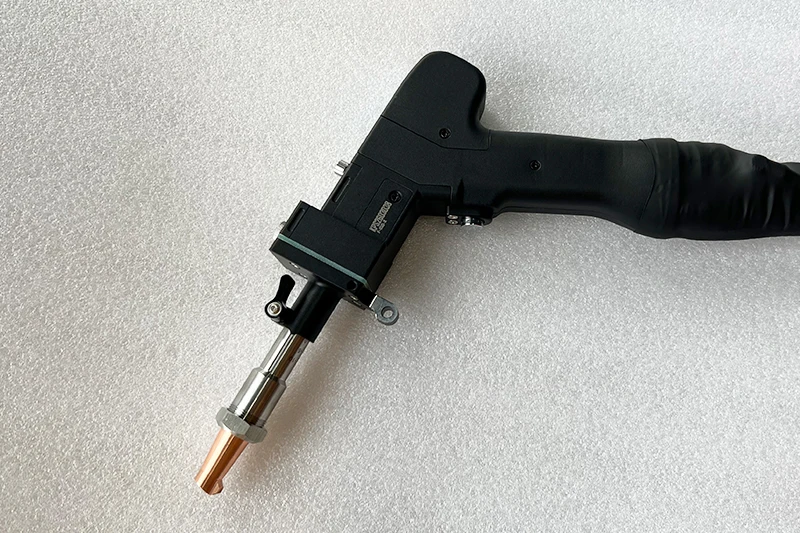
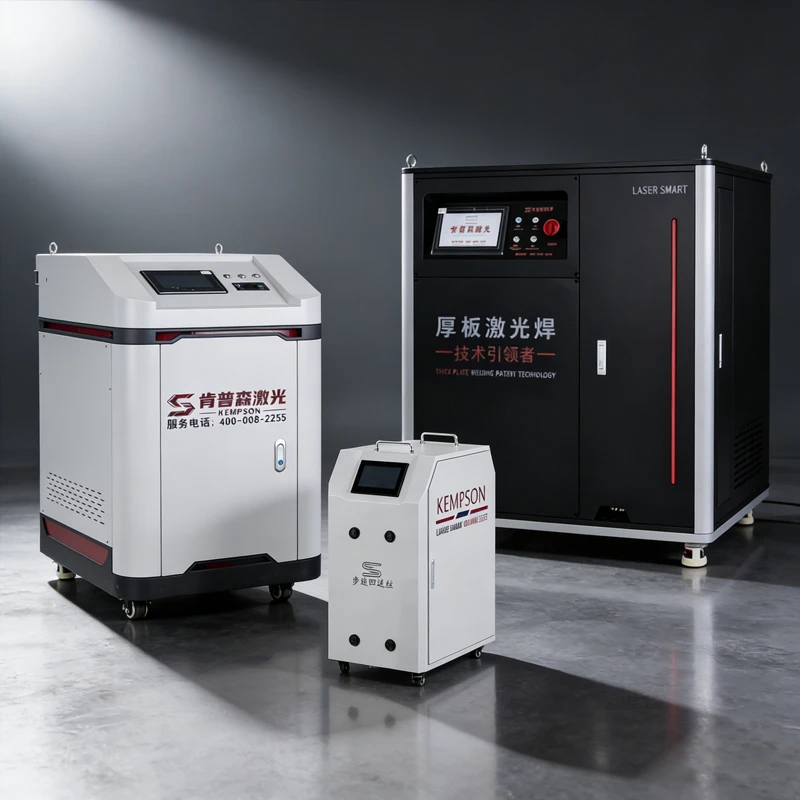
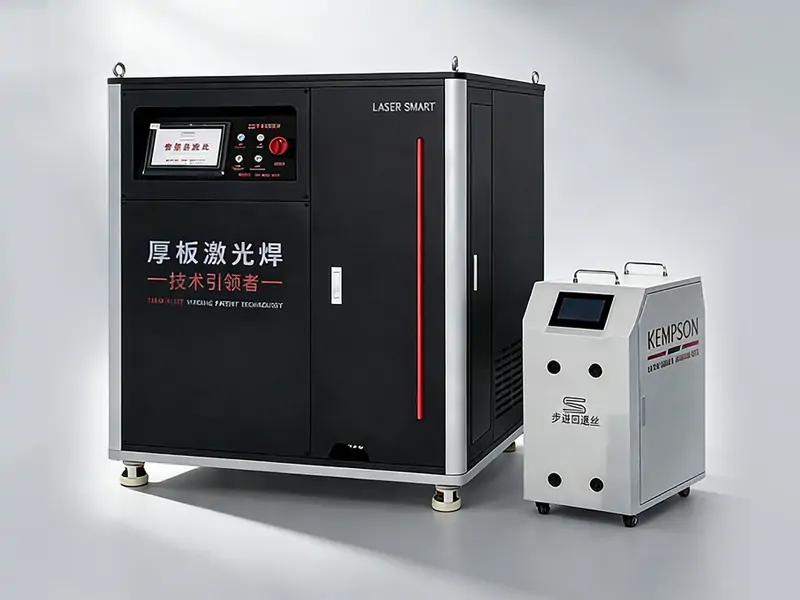
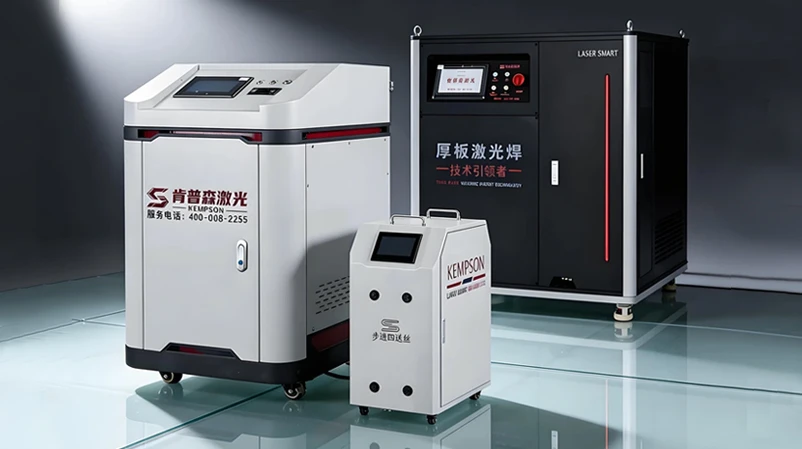
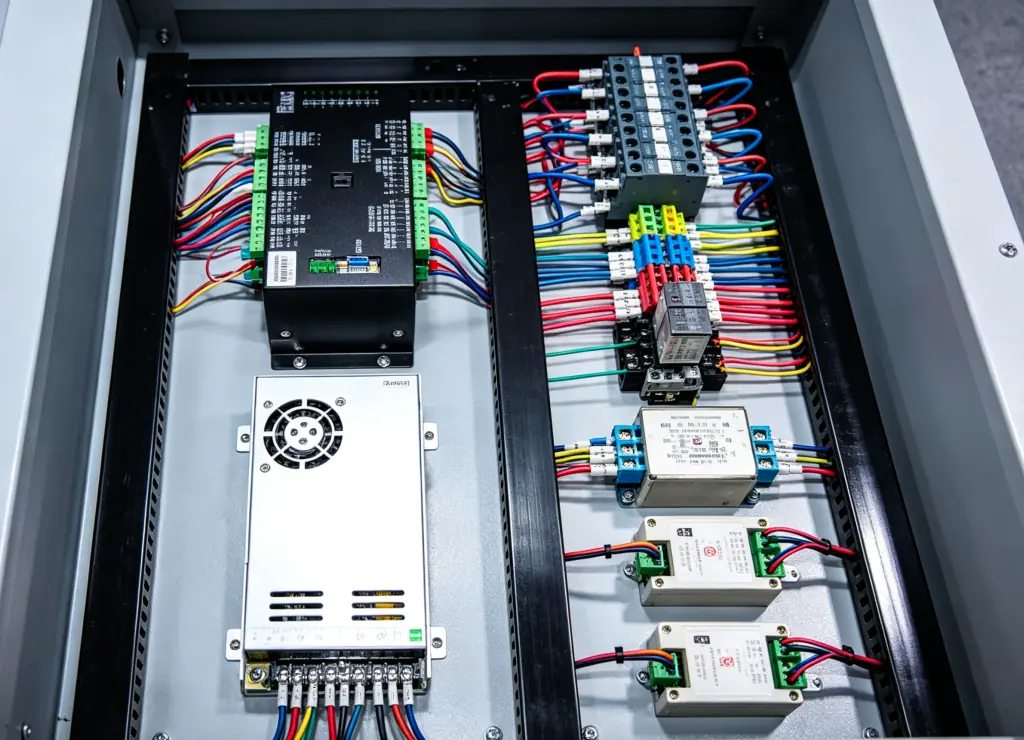
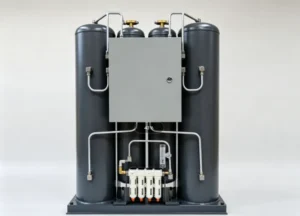
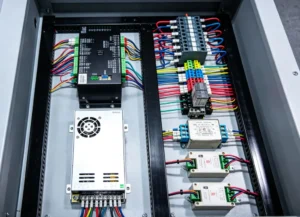
すべての部品は工業生産向けに厳選されています。レーザー光源、冷却システム、制御システム、溶接ガン、ワイヤフィーダーが一体となって、中厚板加工用の完全な溶接プラットフォームを構成します。
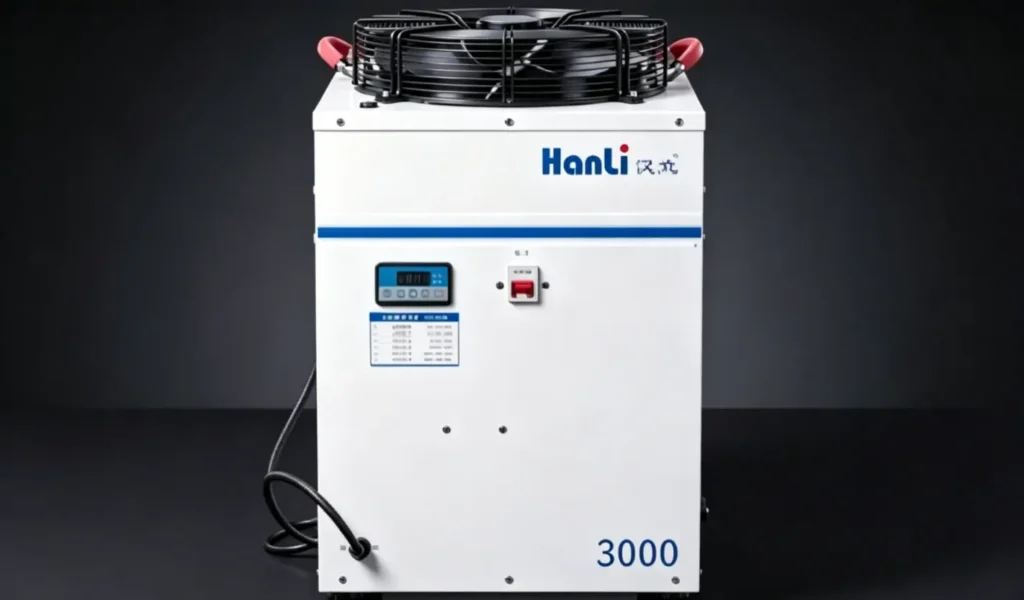
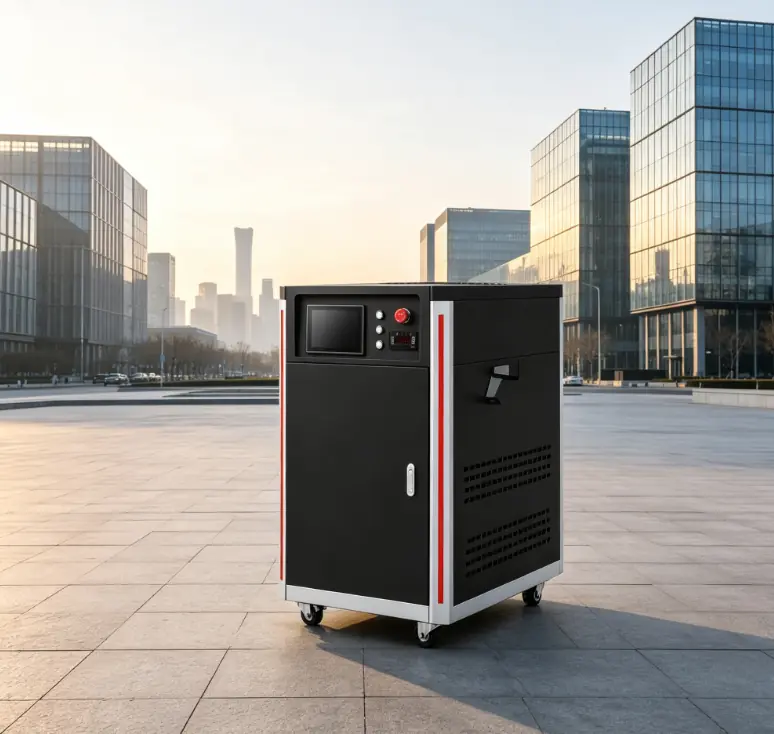
連続溶接中も安定した動作温度を維持し、装置の信頼性と長期的な性能を向上させます。
レーザー出力、ビームパラメータ、溶接設定をユーザーフレンドリーなインターフェースで制御し、迅速なパラメータ調整と安定した動作を実現します。
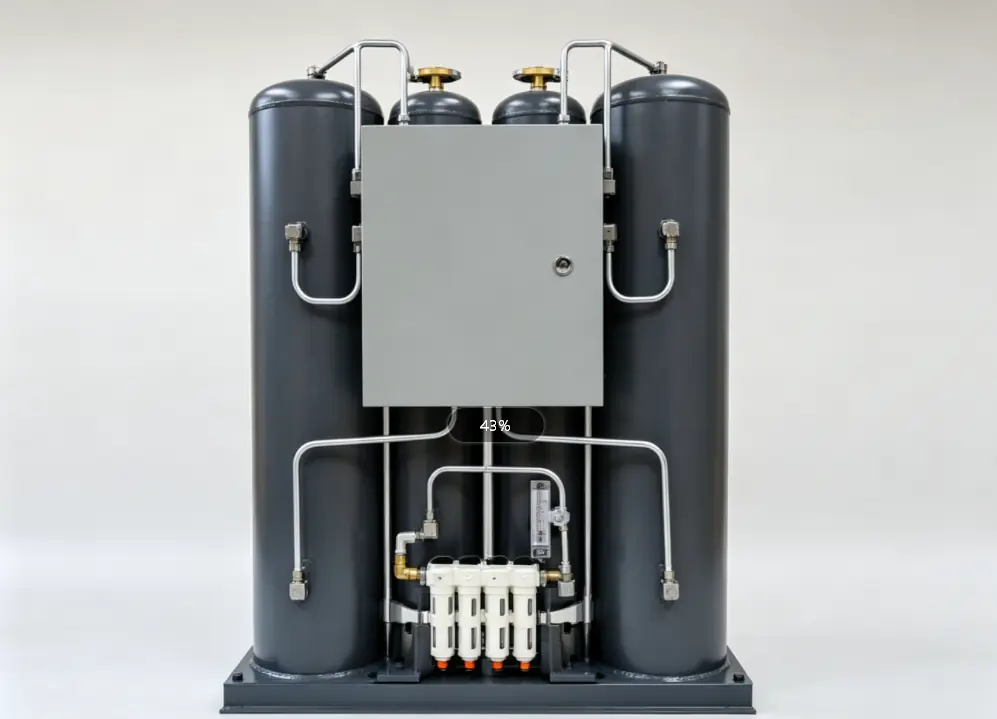
溶接時にシールドガスを発生させるため、外部ガス装置の必要性が減り、現場での設置が簡素化されます。
安定した性能は、精巧に設計された機械構造と信頼性の高い主要部品によって実現されています。このシステム全体は、幅広い重溶接用途において、長時間の生産サイクルに対応します。
使用するガスによって必要な材料が異なり、コストもそれに応じて変動します。シールドガスは、厚板の高出力溶接に不可欠です。詳細については、「レーザー溶接におけるアルゴンと窒素:どちらのガスを使用すべきか?」をご覧ください。
携帯型レーザー溶接機用アクセサリーのより包括的なリストについては、こちらのページをご覧ください:携帯型レーザー溶接機用レーザー溶接機アクセサリー
レーザー溶接機で使用されるガス発生器の動作原理の詳細については、 「レーザー溶接用ガス発生システムの仕組み」という記事を参照してください。
異なる材料や厚さを溶接するには、適切なレーザー溶接ガンを選択する必要があります。溶接ガンの種類とその選び方については、「レーザー溶接ガンの種類:選び方」をご覧ください。
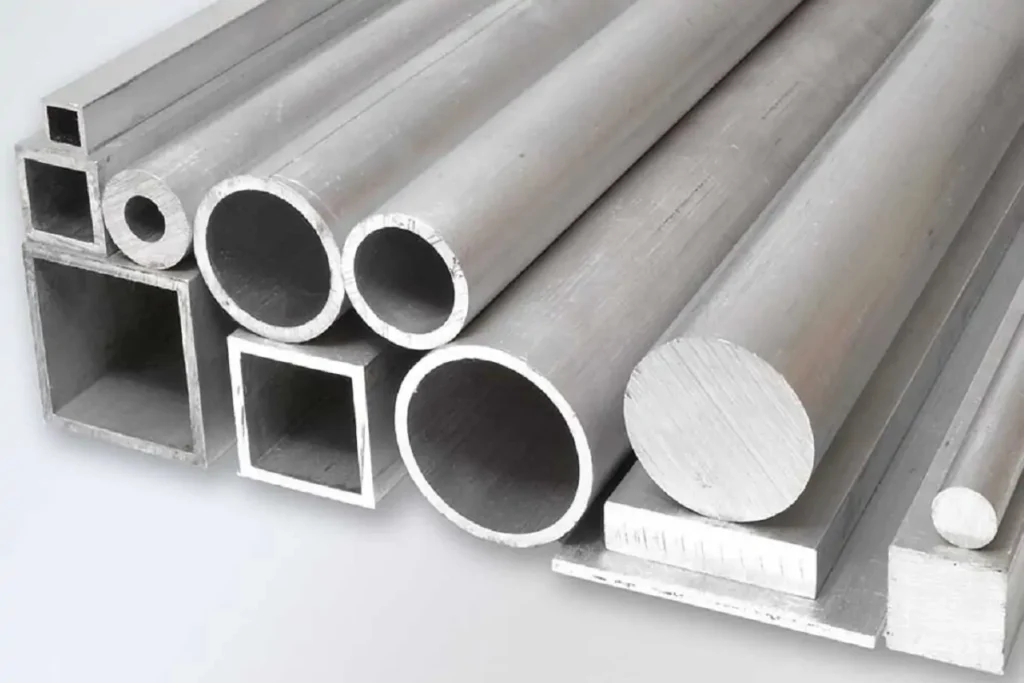
使用する材料によって、レーザーの出力レベルやビーム設定は異なります。金属用レーザー溶接機の詳細については、下記の製品ページをご覧ください。
| KPS-FHW4000W | KPS-FHW6000W | |
|---|---|---|
| レーザー出力 | 4000W | 6000W |
| ビーム構成 | 2000Wセンター + 2000Wリング 3000Wセンター + 1000Wリング | 3000Wセンター + 3000Wリング 4000Wセンター + 2000Wリング |
| レーザー出力モード | 連続/パルス | 連続/パルス |
| 電力調整範囲 | 3%〜100% | 3%〜100% |
| レーザー波長 | 1080±10nm | 1080±10nm |
| ビーム品質 | 中心M² ≤ 1.4、リングBPP ≤ 5 | 中心M² ≤ 1.4、リングBPP ≤ 5 |
| ワイヤーフィード | シングル/デュアル/トリプル/フォーワイヤー | シングル/デュアル/トリプル/フォーワイヤー |
| 冷却方法 | 水冷 | 水冷 |
| 電源 | 380V、50 / 60Hz | 380V、50 / 60Hz |
| ファイバーケーブルの長さ | 標準10m(オプション) | 標準10m(オプション) |
注:溶接厚さおよびすみ肉溶接能力は、材料の種類、継手設計、および溶接条件によって異なります。用途に応じた推奨事項については、当社までお問い合わせください。
レーザー溶接は、ますます多くの産業で採用されており、溶接市場の大部分を占めています。その利点と欠点は、一般の人々の関心の的となっています。詳細については、「レーザー溶接の利点と欠点」をご覧ください。
コアリング式レーザー溶接機は、中厚板、大型構造部品、高反射金属の加工に広く用いられています。安定した溶接品質と長い生産サイクルが不可欠な重工業における連続溶接に適しています。
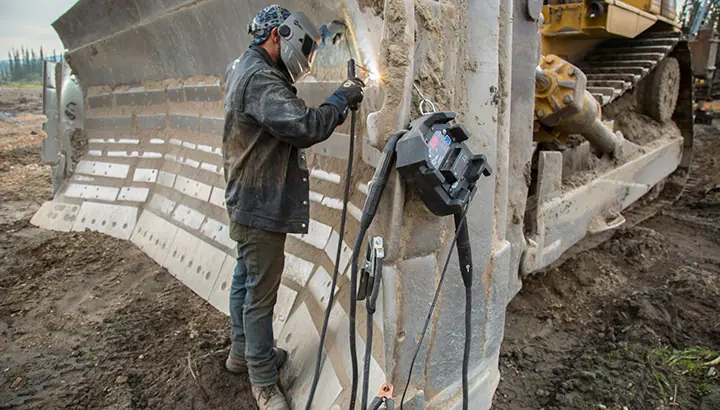
掘削機のフレーム、ローダー部品、クレーン構造物、鉱山機械、および重機組立品。
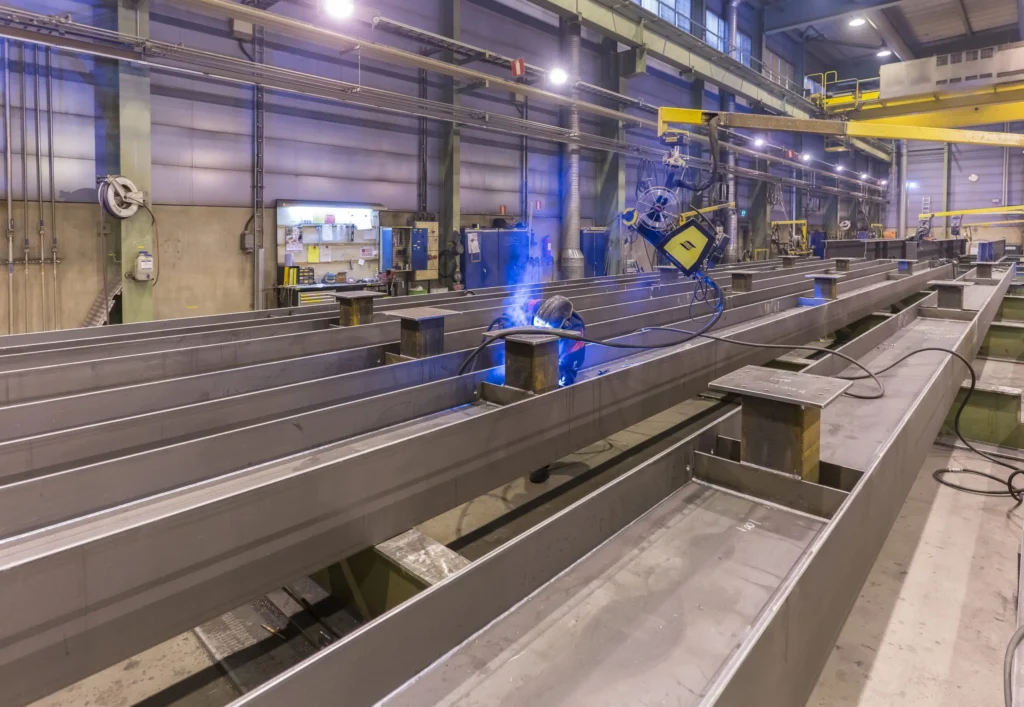
H形鋼、箱型柱、橋梁部材、工場建屋、大型鉄骨構造物。
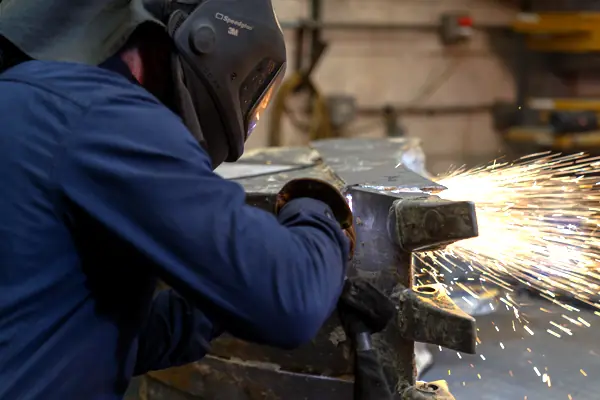
建設機械用のシャーシ、ブーム、バケット、油圧部品、および構造部品。
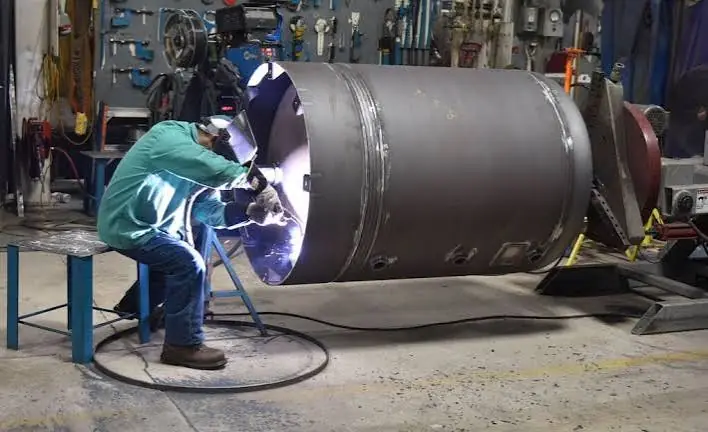
圧力容器、貯蔵タンク、パイプライン、ボイラー、熱交換器、および工業用コンテナ。
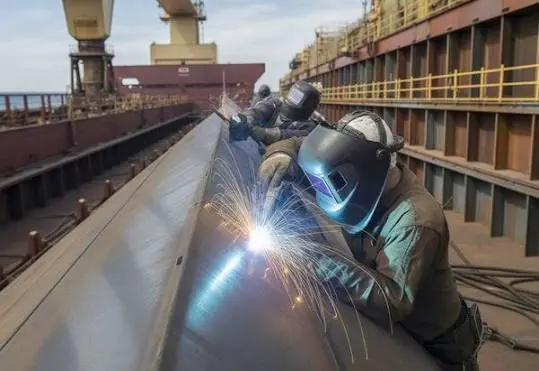
船体構造、甲板部分、隔壁、船体フレーム、および海洋設備部品。
溶接材料、厚さ、溶接幅など、溶接条件に応じて適切な溶接消耗品を選択する必要があります。溶接ワイヤの材質とサイズの選び方については、「レーザー溶接用溶接ワイヤの選び方:材質、直径、用途」の記事をご覧ください。
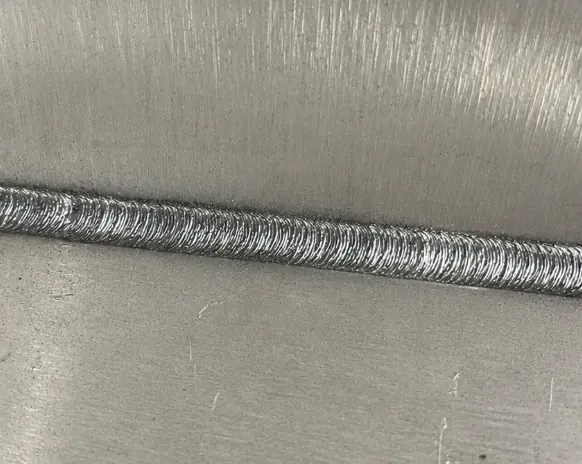
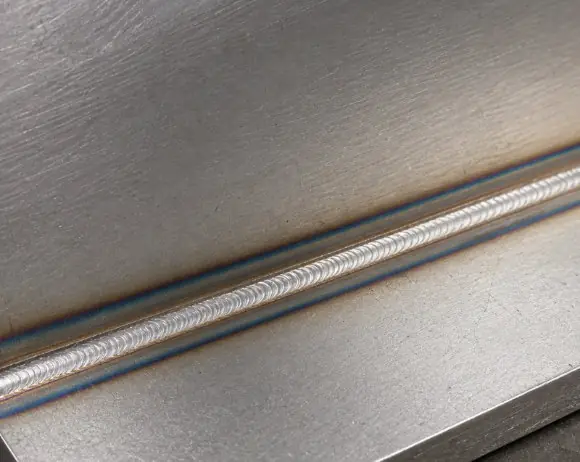
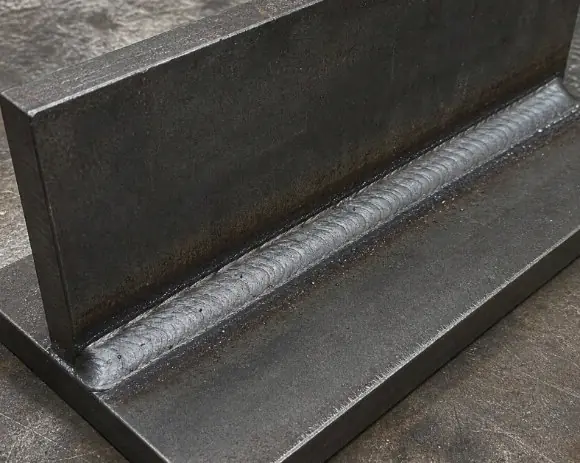
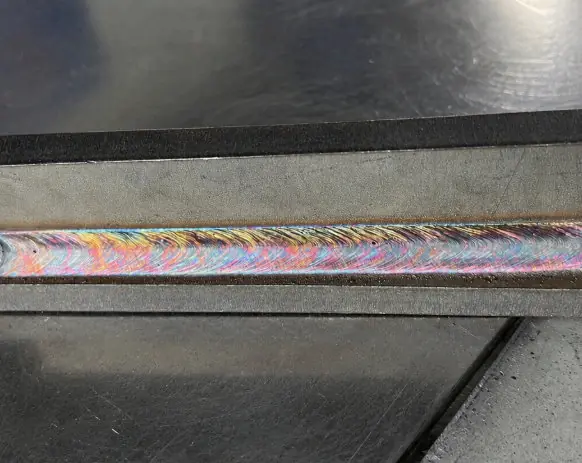
レーザー溶接は様々な産業で広く利用されており、その溶接強度は十分に実証されています。詳細については、「レーザー溶接は強いのか?強度、耐久性、性能を解説」という記事をご参照ください。
レーザー溶接は広く用いられていますが、その溶接品質に影響を与える要因は何でしょうか?詳細については、「レーザー溶接品質に影響を与える主な要因とは?」をご覧ください。
コアリングレーザー溶接は、中心ビームとリングビームを用いて、溶け込み深さと熱分布を個別に制御します。従来の単一ビームレーザー溶接と比較して、より安定した溶接、スパッタの低減、厚板や高反射率金属に対する優れた性能を実現します。
| 機能 | 従来型レーザー溶接 | コアリングレーザー溶接 |
|---|---|---|
| 梁構造 | シングルビーム | センタービーム+リングビーム |
| 熱分布 | 濃縮 | より均一に |
| 溶融池の安定性 | 全般 | より安定した |
| 深い浸透 | スタンダード | 素晴らしい |
| 高反射性金属 | 限定的 | 素晴らしい |
| スパッタ | より高い | 低くなる |
| 気孔 | より可能性が高い | 電話代などの費用を削減 |
| 溶接継ぎ目の品質 | 全般 | より清潔で、より安定した |
| 厚板溶接 | 限定的 | ぴったり合う |
| 連続生産 | 全般 | 安定した |
コアリングレーザー溶接は、従来のレーザー溶接に比べて、優れた熱制御性、安定した溶け込み深さ、そしてよりきれいな溶接形状を実現します。溶接品質と生産安定性が重要なアルミニウム、銅、ステンレス鋼、炭素鋼、および中厚板から厚板の加工に最適です。
レーザー溶接と従来型の溶接方法の違いについて、さらに詳しくはこちらをご覧ください。
KEMPSON社製コアリングレーザー溶接機は、厚板、高反射率金属、および連続工業溶接向けに設計されています。センタービームとリングビーム技術、柔軟なワイヤ送給機構、および安定したプロセス制御により、重工業の製造要件を満たします。
中央のビームが深い溶け込みを実現し、リングビームが溶接部周辺の熱を制御します。溶融池は安定した状態を保ち、熱分布がより均一になるため、中厚板から厚板まで溶接シームの均一性が維持されます。
中心ビームとリングビームの出力は、材質、接合部の種類、板厚に応じて個別に調整できます。溶け込み深さと入熱量は、それぞれの溶接プロセスに合わせて調整されます。
リングビームが中心ビームが材料に入る前に表面を加熱することで、レーザーの反射を低減し、溶接の安定性を向上させます。アルミニウム、銅、ステンレス鋼、炭素鋼などの溶接において、安定した溶け込みときれいな溶接継手の形成を実現します。
安定した熱分布により、スパッタ、気孔、溶融池の変動が低減されます。溶接部はよりきれいで滑らかになり、溶接後の仕上げ作業が少なくて済みます。
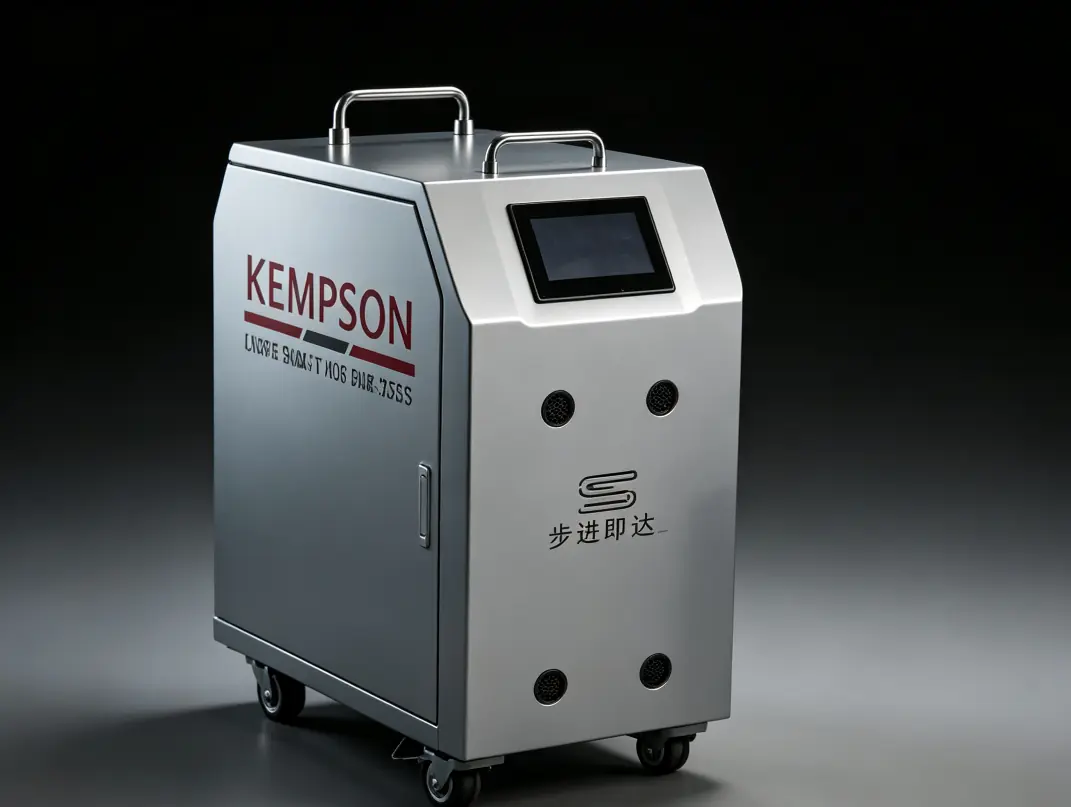
シングルワイヤ、デュアルワイヤ、トリプルワイヤ、およびクワッドワイヤの供給構成により、さまざまな溝サイズと溶接ビードの要件に対応できます。マルチワイヤ溶接は、厚肉加工における溶加材の堆積量を増加させます。
一体型ガス発生モジュールは溶接時にシールドガスを供給します。外部ガス機器が削減され、工場生産における設置が容易になります。
鉄骨構造物、圧力容器、造船、建設機械、鉱山機械、その他重工業製造における長時間の生産サイクル向けに設計されています。連続運転中も安定した溶接性能を維持します。
すべてのシステムは、安定した溶接、きれいな溶接シーム、そして連続生産を実現するように構成されています。KEMPSONのコアリングレーザー溶接機は、溶接品質と生産信頼性が不可欠な重工業分野で幅広く使用されています。
レーザー溶接機を長期間使用するには、定期的なメンテナンスが必要です。詳細については、「レーザー溶接機メンテナンスガイド:スケジュール、トラブルシューティング、保証」の記事をご覧ください。
KEMPSONは、世界中の製造業者向けに産業用レーザー溶接装置を専門に提供しています。標準機種からカスタマイズされた溶接ソリューションまで、信頼性の高い機器、豊富なエンジニアリング経験、迅速なサービスで、お客様のプロジェクトのあらゆる段階をサポートいたします。
アルミニウム、銅、ステンレス鋼、厚鋼板など、どのような素材の溶接であっても、KEMPSONはお客様の生産ニーズに最適なコアリングレーザー溶接機をご提案いたします。用途についてのご相談、技術的なアドバイスのご依頼、またはカスタマイズされたお見積もりをご希望の場合は、今すぐ当社チームまでお問い合わせください。
コアリングレーザー溶接機は、中心ビームとリングビームの構造を用いて溶接を行います。中心ビームは深い溶け込みを実現し、リングビームは溶接領域周辺の熱分布を制御します。
リングビームは材料を予熱し、溶融池を安定させることで、溶接工程中のスパッタ、気孔、溶接部の変動を低減します。
アルミニウム合金、銅、ステンレス鋼、炭素鋼、その他重工業製造に使用される工業用金属の溶接が可能です。
はい。リングビームはレーザーの反射を低減し、アルミニウムや銅などの高反射性材料の溶接安定性を向上させます。
独立した調整機能により、作業者は異なる材料、厚さ、および接合部の設計に応じて、浸透深さと熱入力を個別に制御できます。
はい。高出力の4000Wおよび6000Wモデルは、中厚鋼板から厚板までの深溶け込み溶接に対応しています。
一般的な用途としては、重機製造、鉄骨構造物製造、建設機械、圧力容器、造船、鉱山機械などが挙げられる。
はい。KEMPSONは、生産要件に基づき、溶接構成、ワイヤ送給システム、治具、自動化統合などを含むカスタマイズソリューションを提供しています。
厚板溶接をお探しですか?
当社の厚板用ハンディレーザー溶接機をご覧ください
(4000~6000W)
レーザー溶接は、その高い精度、高速性、そして熱影響の少なさから、現代の製造業において広く利用されています。本稿では、自動車、航空宇宙、医療機器、電子機器、金属加工など、さまざまな産業における主要なレーザー溶接の応用事例を探ります。また、レーザー溶接が従来の溶接方法に比べて、効率性の向上、溶接品質の向上、後処理コストの削減といった利点から、なぜ好ましいソリューションになりつつあるのかについても解説します。
レーザー溶接と従来型溶接は、広く用いられている金属接合技術ですが、精度、速度、入熱量、自動化能力、運用コストにおいて大きな違いがあります。本稿では、レーザー溶接とMIG溶接、TIG溶接、被覆アーク溶接などの従来型溶接方法を比較し、それぞれの利点、欠点、コスト、産業用途を分析します。自動車製造、重工業、板金加工、自動生産ラインなど、どのような用途の溶接ソリューションを検討されている場合でも、本ガイドは最適な溶接プロセスを決定するのに役立ちます。
レーザー溶接は、最小限の熱入力で強力かつ精密な溶接を実現できることで広く知られています。よくある質問の一つに、溶接時に溶加材が必要かどうかというものがあります。多くの用途では、溶加材を使用せずに母材を直接溶融させることでレーザー溶接を行うことができます。しかし、厚みのある材料を溶接する場合、接合部の隙間を埋める場合、割れを防ぐ場合、または異種金属を接合する場合は、溶加材が重要になります。このガイドでは、自溶式レーザー溶接の仕組み、溶加材が必要な場合、ウォブル溶接で溶加材を代替できるかどうか、そして用途に応じてワイヤ溶加材と粉末溶加材のどちらを選ぶべきかについて説明します。
ハンドヘルドレーザー溶接とMIG溶接は、現代の製造業において広く用いられている2つの金属接合技術です。MIG溶接は重工業や一般産業用途で依然として人気がありますが、ハンドヘルドレーザー溶接は、高精度、高速溶接、低熱歪み、そして美しい溶接外観といった特長から、急速に注目を集めています。本稿では、溶接品質、効率、運用コスト、材料適合性、適用事例など、ハンドヘルドレーザー溶接とMIG溶接の違いを比較し、製造業者が生産ニーズに最適な溶接ソリューションを選択できるよう支援します。