Inhaltsverzeichnis
Einführung
Bei der Auswahl einer Laserschneidmaschine für Metallrohre stellt sich häufig die Frage, ob ein Faserlaser oder ein CO₂-Laser zum Einsatz kommen soll. Beide Technologien können Metallrohre schneiden, unterscheiden sich jedoch hinsichtlich Materialverträglichkeit, Schnittgeschwindigkeit, Energieverbrauch und Wartungsaufwand. Erfahrungsgemäß hat sich die Faserlasertechnologie für viele Anwendungen beim Schneiden von Metallrohren als bevorzugte Wahl etabliert, insbesondere bei der Bearbeitung von Edelstahl, Kohlenstoffstahl und reflektierenden Metallen wie Aluminium. CO₂-Laser finden jedoch weiterhin Anwendung in bestimmten Metallbearbeitungsprozessen.
In diesem Artikel vergleichen wir Faserlaser- und CO2-Laserschneidtechnologien und gehen dabei auf deren Funktionsprinzipien, Schneidleistung, Betriebskosten und praktische Überlegungen ein, um Ihnen bei der Auswahl der richtigen Lösung für Ihre Produktionsanforderungen zu helfen.

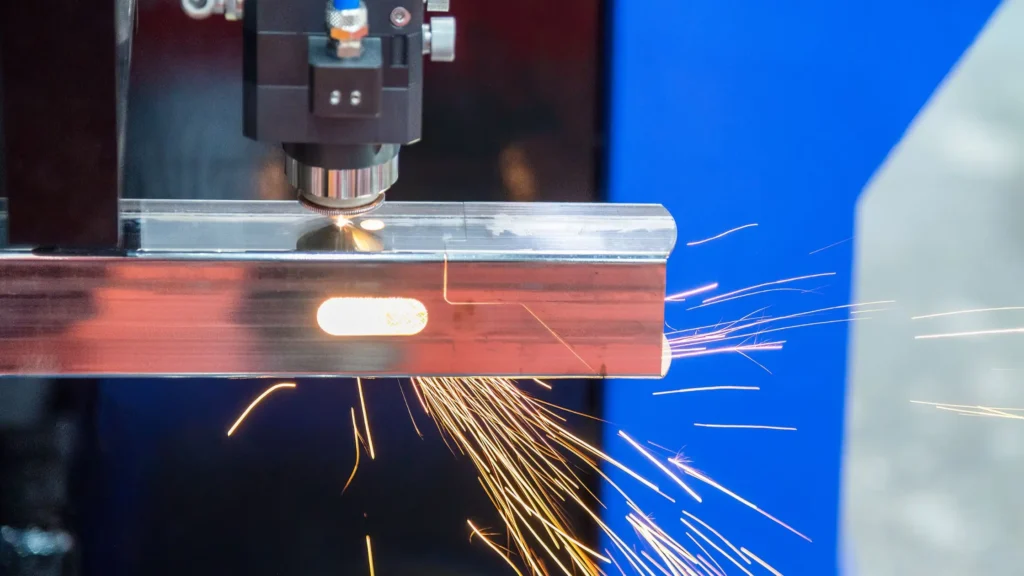
Worin besteht der Unterschied zwischen Faserlaser- und CO2-Laserschneiden?
Faser- und CO₂-Laser unterscheiden sich in Laserquelle, Wellenlänge und Strahlführung. Faserlaser arbeiten bei etwa 1.06–1.08 μm, CO₂-Laser hingegen bei 10.6 μm. Dies beeinflusst die Metallabsorption und die Schneidleistung. Beide Lasertypen können Kohlenstoffstahl- und Edelstahlrohre schneiden, Faserlaser eignen sich jedoch besser für reflektierende Metalle und benötigen weniger optische Wartung.

Wie funktioniert das Faserlaserschneiden?
Ein Faserlaser nutzt mit Seltenerdmetallen dotierte optische Fasern, üblicherweise mit Ytterbium dotierte Fasern, um den Laserstrahl zu erzeugen. Der Strahl arbeitet bei einer Wellenlänge von etwa 1.06–1.08 μm und wird über ein flexibles Glasfaserkabel direkt zum Schneidkopf geleitet, ohne dass ein externer, spiegelbasierter optischer Pfad erforderlich ist.
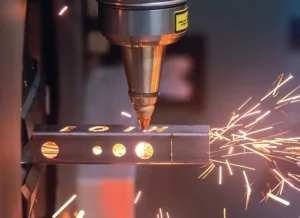
Faserlaser eignen sich zum Schneiden von Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer und Messing. In Rohrschneidmaschinen koordiniert das CNC-System die Bewegung des Schneidkopfes und die Drehung des Spannfutters, um Löcher, Schlitze und komplexe Rohrprofile zu bearbeiten.
Wie funktioniert das CO2-Laserschneiden?
Ein CO₂-Laser erzeugt seinen Strahl durch ein elektrisch angeregtes Gasgemisch aus Kohlendioxid, Stickstoff und Helium. Der Strahl arbeitet bei einer Wellenlänge von etwa 10.6 μm und durchläuft eine Reihe von Spiegeln zum Schneidkopf.
CO₂-Laser können Kohlenstoffstahl- und Edelstahlrohre schneiden, die Bearbeitung von Aluminium, Kupfer und Messing gestaltet sich jedoch aufgrund ihrer geringeren Absorption bei dieser Wellenlänge schwieriger. Das optische System erfordert zudem regelmäßige Spiegelprüfung, Reinigung und Strahljustierung.
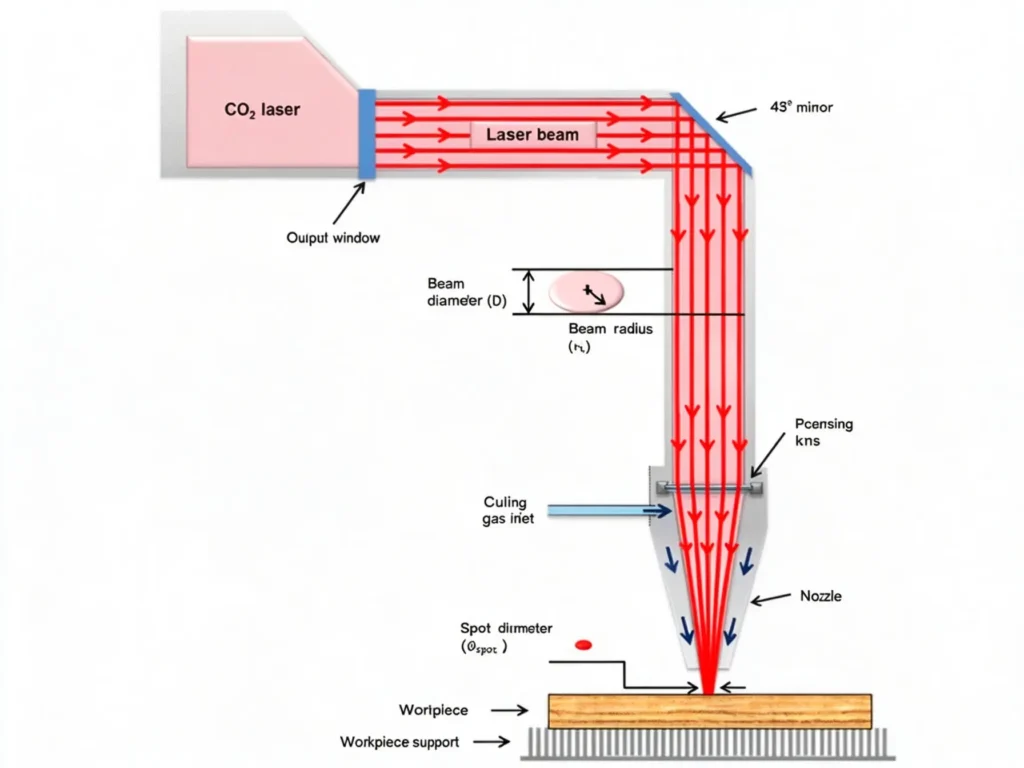
Faserlaser vs. CO2-Laser: Grundlegende technische Unterschiede
| Vergleich | Faserlaser | CO2 Laser |
|---|---|---|
| Laserquelle | Festkörperfaser | Gasgemisch |
| Wellenlänge | Ca. 1.06–1.08 μm | Ca. 10.6 μm |
| Strahlübertragung | Glasfaser | Spiegelbasierter optischer Pfad |
| Metallabsorption | Höher für die meisten gängigen Metalle | Niedriger für viele Metalle |
| Reflektierende Metalle | Besser geeignet | Herausfordernder |
| Energieeffizienz | Generell höher | Im Allgemeinen niedriger |
| Optische Wartung | Keine externe Strahlwegspiegelausrichtung | Erfordert Wartung von Spiegeln und optischem Strahlengang. |
| Anwendungen von Metallrohren | Weit verbreitet | Geeignet für ausgewählte Metallbearbeitungsanwendungen |
Hinweis: Die Energieeffizienz bezieht sich auf die Umwandlungseffizienz von elektrischer in optische Energie. Die tatsächliche Leistung variiert je nach Laserquellendesign, Nennleistung und Betriebsbedingungen.
Faserlaser- vs. CO2-Laserschneiden für Metallrohre: 6 Unterschiede
1. Materialverträglichkeit
Faser- und CO₂-Laser unterscheiden sich in ihrer Absorptionsfähigkeit von Metallen. Faserlaser eignen sich gut für Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer und Messing. CO₂-Laser sind für Kohlenstoffstahl und Edelstahl geeignet, stoßen jedoch bei stark reflektierenden Metallen wie Kupfer und Messing auf größere Schwierigkeiten.
| Laser-Art | Kohlenstoffstahl | Edelstahl | Aluminium | Kupfer | Messing |
|---|---|---|---|---|---|
| Faserlaser | Ausgezeichnet | Ausgezeichnet | Gut geeignet | Gut geeignet mit angemessenem Schutz | Gut geeignet mit angemessenem Schutz |
| CO2 Laser | Geeignet | Geeignet | Herausfordernder | Äußerst anspruchsvoll | Äußerst anspruchsvoll |
Die tatsächlichen Schneidergebnisse hängen von der Laserleistung, der Rohrwandstärke, dem Schutz des Schneidkopfes und den Prozessparametern ab.
2. Schnittgeschwindigkeit und Bearbeitungseffizienz
Zykluszeit beim Rohrschneiden = Beladen + Positionieren + Schneiden + Drehen + Entladen
Faserlaser schneiden dünn- und mittelwandige Metallrohre im Allgemeinen schneller als CO₂-Laser unter vergleichbaren Bearbeitungsbedingungen. Ihre höhere Metallabsorption reduziert den Energiebedarf beim Schneiden. Die tatsächliche Schnittgeschwindigkeit hängt vom Material, der Wandstärke, dem Rohrdurchmesser, der Laserleistung und der Schnittgeometrie ab.
Bei der Rohrbearbeitung umfasst die Gesamtzykluszeit auch das Beladen, Positionieren, Drehen des Spannfutters, Schneiden und Entladen. Lochmuster, Eckprofile und wiederholtes Durchstechen können die Bearbeitungszeit über die lineare Schnittgeschwindigkeit des Lasers hinaus erheblich verlängern.
3. Schnittqualität und Präzision
Beide Lasertypen ermöglichen bei korrekter Konfiguration saubere Schnitte in Metallrohren. Faserlaser bieten im Allgemeinen einen kleineren Fokuspunkt und eignen sich daher für schmale Schnittfugen, kleine Löcher und detaillierte Schnittprofile.
Die Schnittqualität hängt auch von der Fokusposition, dem Hilfsgas, dem Düsenzustand, der Wandstärke und der Schnittgeschwindigkeit ab. Bei der Rohrbearbeitung beeinflussen die Positionierung und Rotationsgenauigkeit des Spannfutters die Lochausrichtung, die Maßtoleranz und die Schnittkonsistenz, insbesondere bei Vierkantrohren, Winkelschnitten und komplexen Profilen.
4. Energieverbrauch und Betriebskosten
Faserlaser verbrauchen im Allgemeinen weniger Strom und benötigen weniger optische Wartung als CO2-Systeme. CO2-Geräte erfordern zudem ein Lasergasmanagement sowie die regelmäßige Wartung von Spiegeln und optischen Komponenten.
| Laser-Art | Stromverbrauch | Lasergas | Optische Wartung | Verbrauchsmaterial | Betriebskosten |
|---|---|---|---|---|---|
| Faserlaser | Im Allgemeinen niedriger | Kein CO2-Lasergasgemisch erforderlich | Untere Strahlpfadwartung | Schutzfenster, Düsen und andere Teile | Im Allgemeinen niedriger |
| CO2 Laser | Generell höher | Erfordert ein Lasergassystem | Spiegel- und optische Pfadwartung | Spiegel, Linsen, gasbezogene Verbrauchsmaterialien und andere Teile | Im Allgemeinen höher für vergleichbare Metallbearbeitungsaufgaben |
Bei der Berechnung der Produktionskosten sind Strom, Hilfsgas, Verbrauchsmaterialien, Wartung und Bearbeitungszeit pro Röhre zu berücksichtigen. Schneidgase wie Stickstoff und Sauerstoff werden separat von dem Gasgemisch verwendet, das in einer CO₂-Laserquelle zum Einsatz kommt.
5. Maschinenstruktur und Instandhaltung
Faser- und CO2-Rohrschneidmaschinen verwenden unterschiedliche Laserübertragungssysteme, was sich auf den Maschinenaufbau und die Wartungsanforderungen auswirkt.
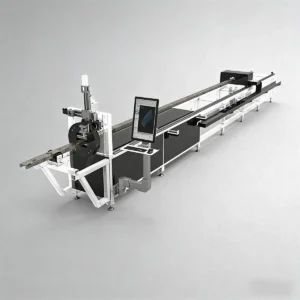
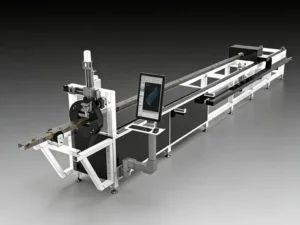
Faserlaser-Rohrschneidemaschine:
- Faserlaserquelle
- Glasfaser-Übertragungskabel
- Laserschneidkopf
- CNC-Steuerung
- Rohrspannfutter und Rotationssystem
- Automatisches Be- und Entladesystem, je nach Konfiguration
CO2-Laser-Röhrenschneidmaschine:
- CO2-Laserquelle
- Laser-Gassystem
- Spiegelbasiertes Strahlführungssystem
- Schneidkopf und optische Komponenten
- Rohrklemm- und Drehsystem
Glasfasersysteme bieten einen einfacheren Strahlübertragungsweg, da keine externen Spiegel ausgerichtet werden müssen. CO₂-Systeme erfordern regelmäßige optische Inspektionen, Spiegelreinigungen und Strahlausrichtungen. Beide Maschinentypen benötigen Wartung für Spannfutter, Antriebssystem, CNC-Steuerung und mechanische Komponenten.
6. Anwendungsbereiche und Eignung für die Produktion
Faserlaser werden in der spezialisierten Metallrohrproduktion häufig eingesetzt, insbesondere dort, wo unterschiedliche Metallwerkstoffe, komplexe Profile und hohe Produktionsvolumina erforderlich sind.
Anwendungen beim Schneiden von Faserlaserrohren:
- Automobilabgasrohre und Strukturrohre
- Edelstahl-Möbelrohre
- Stahlrahmen und Metallprofile
- Aluminiumrohre und -profile
- Kupfer- und Messingrohrkomponenten
- Rahmen für Industrieanlagen
CO2-Laseranwendungen:
- Schneiden von Kohlenstoffstahlrohren
- Edelstahlrohrverarbeitung
- Metallbearbeitung unter Verwendung vorhandener CO2-Anlagen
- Produktion von metallischen und nichtmetallischen Werkstoffen, wobei die CO2-Maschine für diese Anwendungen konzipiert ist
Faserlaser-Rohrschneidanlagen sind im Allgemeinen die bevorzugte Wahl für neue Produktionslinien für Metallrohre. CO2-Systeme eignen sich weiterhin für spezielle Schneidanforderungen und Betriebe mit bereits vorhandener Ausrüstung.
Wie beeinflussen Rohrformen das Faser- und CO2-Laserschneiden?
Die Rohrform beeinflusst die Einspannung, die Rotation, die Schnittwege und die Maschinenkonfiguration. Sowohl Faser- als auch CO₂-Laser können unterschiedliche Metallrohrprofile bearbeiten, sofern die Maschine mit geeigneten Vorrichtungen und Bewegungssteuerungen ausgestattet ist.
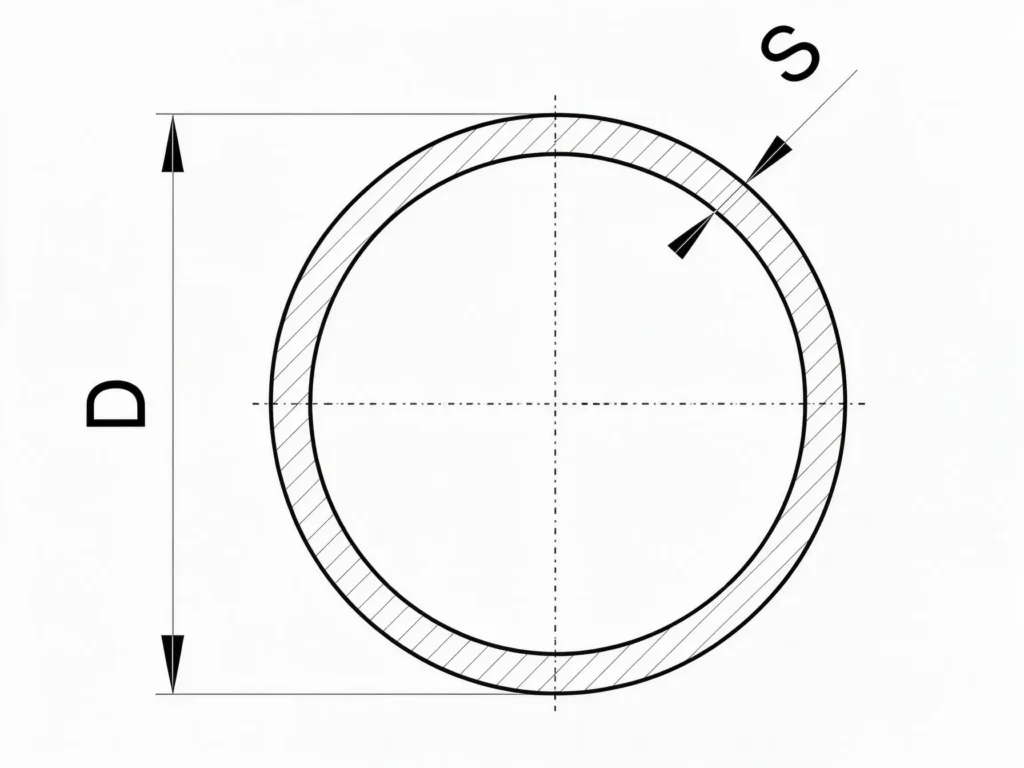
Schneiden von Rundrohren
Runde Rohre rotieren im Spannfutter, während sich der Schneidkopf entlang der Rohrachse bewegt. Gängige Bearbeitungsvorgänge sind Lochen, Nutenschneiden, Endenschneiden und Konturschneiden.
Bei Rohren mit kleinem Durchmesser ist eine präzise Klemmung erforderlich, während bei Rohren mit großem Durchmesser und dicker Wandstärke eine ausreichende Spannkapazität und Werkstückauflage notwendig sind.

Zuschneiden von Vierkant- und Rechteckrohren
Quadratische und rechteckige Rohre erfordern das Schneiden an mehreren Flächen. Typische Bearbeitungsschritte sind Seitenlöcher, Schlitze, Kerben und Eckabschnitte.
Das CNC-System koordiniert die Drehung des Spannfutters mit der Bewegung des Schneidkopfes, um die Ausrichtung der Bohrungen und die Maßgenauigkeit über verschiedene Flächen hinweg aufrechtzuerhalten.

Zuschnitt von Sonderformrohren
Ovale, flache, D-förmige und andere kundenspezifische Profile erfordern passende Spannvorrichtungen und Schnittwege. Unregelmäßige Querschnitte beeinflussen zudem die Positionierung des Schneidkopfes und die Werkstückauflage.
Prüfen Sie bei diesen Profilen, ob der Spannbereich, die Stützkonstruktion und die CNC-Steuerung des Spannfutters mit den tatsächlichen Rohrabmessungen und Schnittanforderungen übereinstimmen.
Faserlaser- vs. CO2-Laserschneiden: Vergleichstabelle
| Vergleichsfaktor | Faserlaser | CO2 Laser |
|---|---|---|
| Wellenlänge | Ca. 1.06–1.08 μm | Ca. 10.6 μm |
| Lasermedium | mit Seltenerden dotierte optische Faser | CO2-Gasgemisch |
| Strahllieferung | Glasfaserkabel | Spiegelbasierter optischer Pfad |
| Kohlenstoffstahlrohre | Geeignet für eine Vielzahl von Schneidanwendungen | Geeignet |
| Edelstahlrohre | Geeignet für eine Vielzahl von Schneidanwendungen | Geeignet |
| Aluminiumrohre | Gut geeignet bei geeigneten Quellen- und Prozesseinstellungen | Herausfordernder |
| Kupfer- und Messingrohre | Geeignet bei entsprechender Rückstrahler-Schutzvorrichtung und Prozesseinstellungen | Äußerst anspruchsvoll |
| Schneidgeschwindigkeit | Im Allgemeinen schneller bei vielen Anwendungen mit dünnen und mittleren Wänden | Im Allgemeinen langsamer in vergleichbaren Anwendungen |
| Schneiden Präzision | Hoch, abhängig von der Maschinenkonfiguration und den Prozessparametern | Hoch, abhängig von der Maschinenkonfiguration und den Prozessparametern |
| Energieeffizienz | Generell höher | Im Allgemeinen niedriger |
| Optische Wartung | Untere Strahlpfadwartung | Erfordert regelmäßige Wartung von Spiegel und optischem Strahlengang. |
| Automatisierungsintegration | Weitgehend in moderne Rohrschneidanlagen integriert | Hängt von der Maschinenkonstruktion ab. |
| Metallrohrproduktion | Gängige Wahl für die moderne Metallrohrproduktion | Wird in ausgewählten Anwendungen verwendet |
Wie man beim Schneiden von Metallrohren zwischen Faser- und CO2-Lasern wählt
Die Wahl zwischen Faser- und CO₂-Laserschneiden hängt von den Rohrmaterialien, der Wandstärke, dem Produktionsvolumen und der vorhandenen Ausrüstung ab. Faserlaser sind die bevorzugte Option für die meisten neuen Metallrohrschneidanlagen, während CO₂-Laser weiterhin für spezielle Anwendungen und etablierte Produktionssysteme geeignet sind.
Wählen Sie einen Faserlaser
- Verschiedene Metallwerkstoffe: Regelmäßiges Schneiden von Rohren aus Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer oder Messing.
- Reflektierende Metalle: Bearbeitung von Aluminium, Kupfer und Messing mit einer geeigneten Laserquelle und einem Schutzsystem.
- Dünn- und mittelwandige Rohre: Abwicklung von Produktionsaufträgen, die ein schnelles Zuschneiden von dünn- und mittelwandigen Metallrohren erfordern.
- Hoher Produktionsausstoß: Reduzierung der Bearbeitungszeit und des Stromverbrauchs bei kontinuierlicher Produktion.
- Automatisierte Verarbeitung: Integration von automatischem Be- und Entladen sowie kontinuierlicher Schlauchzufuhr.
- Mehrere Rohrprofile: Zuschnitt von runden, quadratischen, rechteckigen und ausgewählten Sonderformrohren.
Wählen Sie einen CO2-Laser
Eine CO2-Laser-Rohrschneidmaschine kann unter bestimmten Produktionsbedingungen weiterhin eine praktikable Wahl sein:
- Vorhandene Ausrüstung: In Ihrem Werk ist bereits ein CO2-Lasersystem mit etablierten Produktionsprozessen im Einsatz.
- Kohlenstoffstahl und Edelstahl: Die Maschine erfüllt die Schneidanforderungen für Ihre üblichen Rohrmaterialien und Wandstärken.
- Validierter Produktionsprozess: Die bestehenden Schnittparameter liefern akzeptable Ergebnisse für Ihre spezifischen Produkte.
- Produktion gemischter Werkstoffe: Ihre Fabrik verarbeitet auch nichtmetallische Werkstoffe, vorausgesetzt, die CO2-Anlage ist für diese Anwendungen ausgelegt und konfiguriert.
Vor der Maschinenauswahl sollten Sie Rohrzeichnungen, Materialspezifikationen, Wandstärken und Anforderungen an den Probenzuschnitt vorbereiten. Diese Angaben ermöglichen dem Hersteller die Bewertung der Laserquelle, des Spannsystems, der Maschinenkonfiguration und der Automatisierungsoptionen.
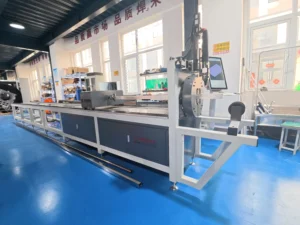
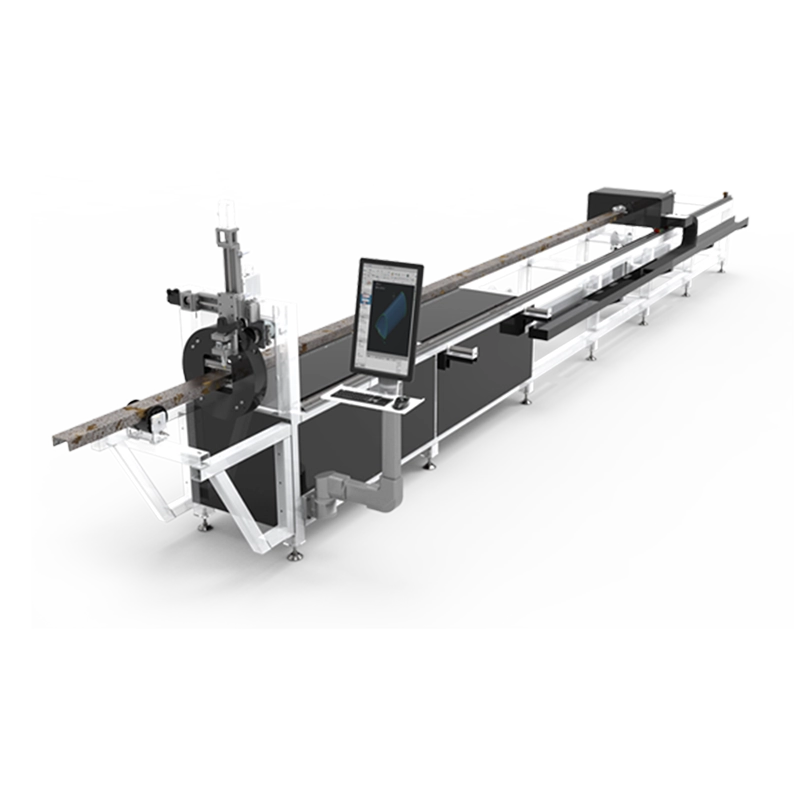
KEMPSON Faserlaser-Rohrschneidmaschine
Die Faserlaser-Rohrschneidmaschinen von KEMPSON sind für unterschiedliche Rohrmaterialien, Abmessungen, Profilformen und Produktionsanforderungen konfiguriert.
Maschinenkonfiguration
Zu den Hauptkomponenten der Maschine gehören:
- Faserlaserquelle
- Laserschneidkopf
- CNC-Steuerungssystem
- Rohrfutter und Rotationssystem
- Automatisches Be- und Entladesystem




Anwendungen im Bereich Rohrschneiden
Die Maschine kann für das Schneiden verschiedener Metallrohrprofile konfiguriert werden, darunter:
Runde Stahlrohre, Vierkantrohre, Rechteckrohre, Edelstahlrohre und Aluminiumprofile
Kundenspezifische Maschinenkonfiguration
KEMPSON konfiguriert jede Maschine entsprechend den tatsächlichen Produktionsanforderungen:
- Rohrabmessungen: Durchmesser, Wandstärke und Rohrlänge.
- Material und Laserleistung: Rohrmaterial und erforderliche Schneidleistung.
- Rohrprofil: Spannfuttertyp, Spannbereich und Werkstückauflage.
- Automatisierung: Produktionsvolumen, Be- und Entladeanforderungen.
- Zerspanungsversuche: Probenmaterialien, Werkstückzeichnungen und Zerspanungsergebnisse.
Senden Sie Ihre Angaben zu Rohrmaterial, Durchmesser, Wandstärke, Länge und Schnittzeichnungen an KEMPSON. Unser Ingenieurteam prüft Ihre Anforderungen und empfiehlt Ihnen die passende Konfiguration einer Faserlaser-Rohrschneidmaschine für Ihre Produktionsbedürfnisse.
Fazit
KEMPSON fertigt Faserlaser-Rohrschneidmaschinen für die industrielle Metallverarbeitung. Das Unternehmen bietet Anlagenkonfiguration, OEM/ODM-Anpassung, Musterzuschnitt und technische Bewertung gemäß den Kundenanforderungen.
Unsere Serviceleistungen im Ausland umfassen die Installation der Anlagen, die Schulung der Bediener und den Kundendienst. Kontaktieren Sie uns und senden Sie unserem Ingenieurteam Ihre Angaben zu Rohrmaterial, Durchmesser, Wandstärke und Schnittzeichnungen zur Maschinenkonfigurationsbewertung.

FAQ
Worin besteht der Hauptunterschied zwischen Faserlaser- und CO2-Laserschneiden?
Der Hauptunterschied liegt in der Laserwellenlänge und der Strahlerzeugungsmethode. Faserlaser nutzen eine optische Faser als Lichtquelle bei etwa 1.06–1.08 μm, während CO₂-Laser ein Gasgemisch bei 10.6 μm verwenden. Die unterschiedlichen Wellenlängen beeinflussen die Metallabsorption, die Schneidleistung und die optische Wartung.
Ist ein Faserlaser zum Schneiden von Metallrohren besser geeignet als ein CO2-Laser?
Für das moderne Schneiden von Metallrohren ist der Faserlaser im Allgemeinen die bevorzugte Wahl. Er bietet eine höhere Effizienz und bessere Kompatibilität mit reflektierenden Metallen wie Aluminium, Kupfer und Messing. Die konkrete Wahl hängt vom Rohrmaterial, der Wandstärke, dem Produktionsvolumen und der Maschinenkonfiguration ab.
Kann ein CO2-Laser Edelstahl- und Kohlenstoffstahlrohre schneiden?
Ja, CO₂-Laser können sowohl Edelstahl- als auch Kohlenstoffstahlrohre schneiden. Die Schneidleistung hängt von der Laserleistung, der Wandstärke, dem Hilfsgas und den Prozessparametern ab. Die Maschine muss außerdem über ein geeignetes Spannsystem und eine Rohrrotationssteuerung für die erforderlichen Schneidvorgänge verfügen.
Kann ein Faserlaser Aluminium-, Kupfer- und Messingrohre schneiden?
Ja, Faserlaser können Aluminium-, Kupfer- und Messingrohre mit geeigneter Laserleistung und Prozesseinstellungen schneiden. Diese reflektierenden Metalle erfordern einen entsprechenden Rückreflexionsschutz und geeignete optische Komponenten. Die Schnittergebnisse hängen von der Materialgüte, der Wandstärke, dem Schneidgas und der Maschinenkonfiguration ab.
Welcher Laser ist schneller beim Schneiden von Metallrohren?
Faserlaser sind in vielen Anwendungen zum Schneiden dünn- und mittelwandiger Metallrohre im Allgemeinen schneller. Die tatsächliche Geschwindigkeit hängt vom Material, der Wandstärke, dem Rohrdurchmesser, der Laserleistung und der Schnittgeometrie ab. Auch das Beladen, Positionieren, die Drehung des Spannfutters und die Durchstoßzeit beeinflussen den gesamten Produktionszyklus.
Erzeugt das Faserlaserschneiden eine bessere Schnittkantenqualität als das CO2-Laserschneiden?
Nicht in jeder Anwendung. Beide Lasertypen können bei korrekter Konfiguration saubere Schnittkanten erzeugen. Die Schnittqualität hängt vom Material, der Wandstärke, der Fokusposition, der Schnittgeschwindigkeit, dem Hilfsgas und dem Düsenzustand ab. Schnittfugenbreite, Gratbildung und Wärmeeinflusszonen sollten durch praktische Schneidversuche ermittelt werden.
Ist eine Faserlaser-Rohrschneidmaschine im Betrieb günstiger als eine CO2-Lasermaschine?
Faserlasermaschinen zeichnen sich im Allgemeinen durch einen geringeren Stromverbrauch und niedrigere Kosten für die Strahlführungswartung aus. CO₂-Systeme erfordern regelmäßige Spiegelwartung und ein angepasstes Lasergasmanagement. Zu den tatsächlichen Betriebskosten zählen außerdem Hilfsgas, Verbrauchsmaterialien, Wartung und Bearbeitungszeit. Vergleichen Sie daher die Gesamtkosten unter vergleichbaren Produktionsbedingungen.
Welche Faktoren sollte ich bei der Auswahl einer Faserlaser-Rohrschneidmaschine berücksichtigen?
Prüfen Sie zunächst Rohrmaterial, Durchmesser, Wandstärke und maximale Bearbeitungslänge. Berücksichtigen Sie außerdem Laserleistung, Rohrprofile, Schnittanforderungen, tägliches Produktionsvolumen und Automatisierungsbedarf. Stellen Sie konkrete Rohrzeichnungen und Musterspezifikationen für die Maschinenkonfiguration und die Bewertung des Schnitts bereit.