Inhaltsverzeichnis
Einführung
Rohrlaserschneidmaschinen finden breite Anwendung in der Automobilteilefertigung zur Bearbeitung von Rundrohren, Vierkantrohren, Rechteckrohren und speziell geformten Metallprofilen. Diese Werkstoffe werden häufig in Fahrgestellstrukturen, Abgasanlagen, Sitzgestellen und Tragkomponenten eingesetzt, wo präzise Bohrungen, Schlitze, Winkelschnitte und komplexe Konturen erforderlich sind.
In der Automobilproduktion erfordern herkömmliche Säge-, Bohr- und Stanzverfahren oft mehrere Maschinen und wiederholte Werkstückpositionierungen. Das Rohrlaserschneiden integriert diese Arbeitsschritte in einen CNC-gesteuerten Prozess, reduziert so die Zwischenhandhabung und vereinfacht die Teilefertigung. In diesem Artikel betrachten wir die wichtigsten Anwendungsbereiche von Rohrlaserschneidanlagen in der Automobilindustrie, den Ablauf des Schneidprozesses und die Kriterien, die Hersteller bei der Auswahl der passenden Anlagen für ihre Produktionsanforderungen berücksichtigen sollten.
Was sind Rohrlaserschneidmaschinen für die Automobilteilefertigung?
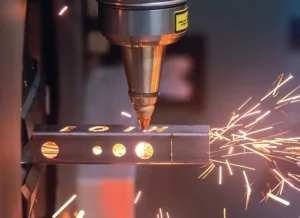
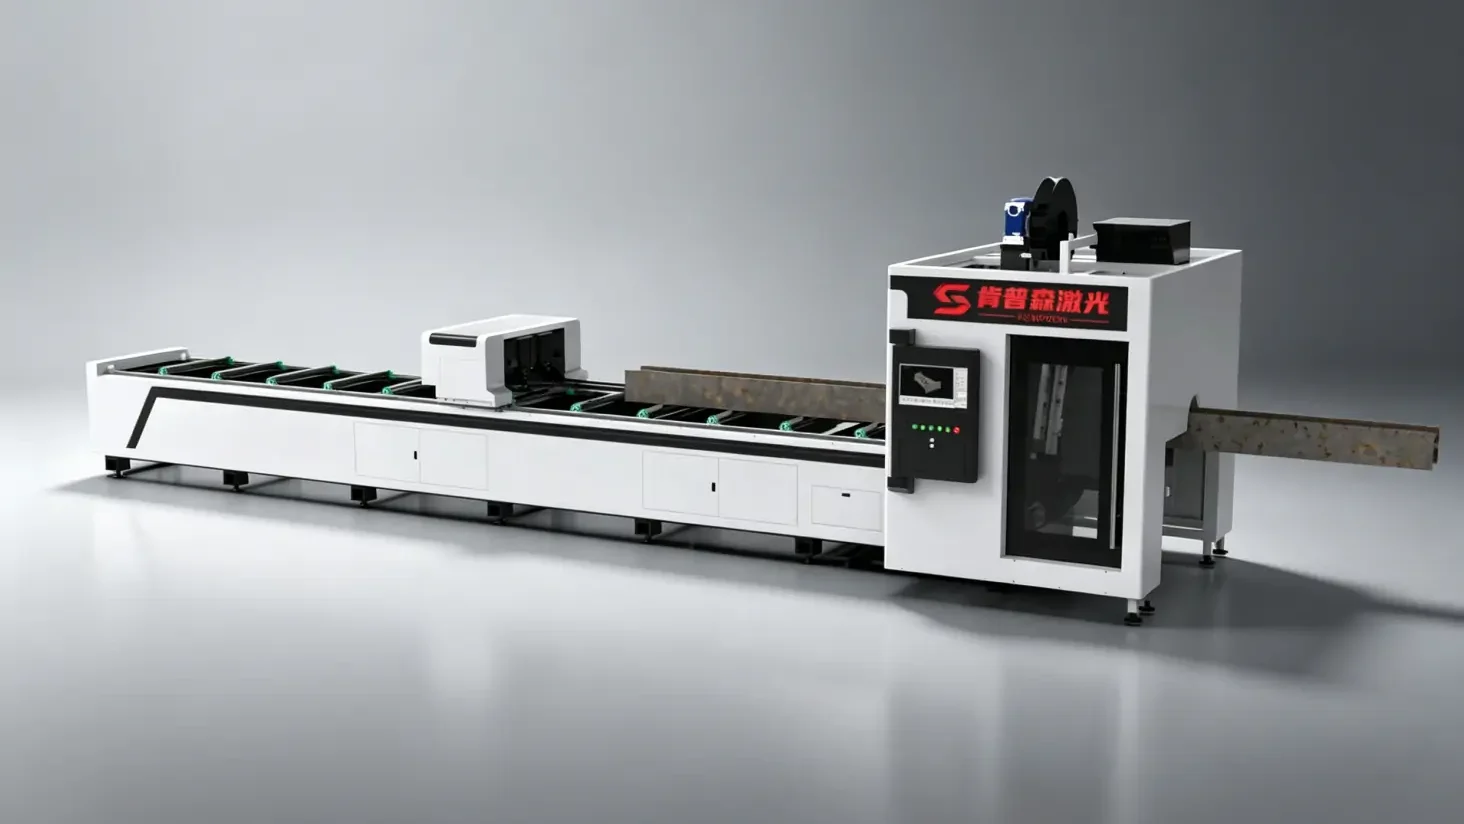
Rohrlaserschneidmaschinen nutzen Faserlasertechnologie und CNC-Steuerung, um Metallrohre und Strukturprofile in vorgegebene Längen und Formen zu schneiden. Die Maschine steuert die Rohrzuführung, die Rotation und die Laserbewegung, um Löcher, Schlitze, Winkelschnitte und komplexe Konturen für Automobilbauteile herzustellen.

Arten von Rohren und Profilen
Diese Maschinen können verschiedene Rohrformen und -profile bearbeiten, darunter:
- Runde Rohre
- Vierkantrohre
- Rechteckrohre
- Ovale und elliptische Rohre
- Sondergeformte Rohre und Strukturprofile
Der verfügbare Bearbeitungsbereich hängt von der Konstruktion des Spannfutters, dem Spannsystem und der Maschinenkonfiguration ab.

Hauptschneidarbeiten
Zu den gängigen Schneidvorgängen gehören:
- Gerades Schneiden
- Winkelschneiden
- Loch- und Schlitzschneiden
- Einkerben
- Konturschneiden
- Rohrkreuzungsschnitt
Diese Arbeitsgänge bereiten die Rohrkomponenten für das anschließende Biegen, Schweißen und die Montage vor.
Welche Automobilteile können mit Rohrlaserschneidmaschinen bearbeitet werden?
Mit Rohrlaserschneidmaschinen werden verschiedene Rohrbauteile bearbeitet, die in Automobilkonstruktionen, Abgasanlagen, Sitzsystemen und anderen Baugruppen verwendet werden.

Fahrzeugchassis- und Rahmenkomponenten
Fahrgestellrahmen, Querträger und strukturelle Stützen werden üblicherweise aus quadratischen und rechteckigen Stahlrohren gefertigt . Rohrlaserschneidmaschinen erzeugen Befestigungslöcher, Schlitze, Endschnitte und Verbindungsprofile für diese Bauteile. Eine präzise Positionierung ist für das Schweißen und die Montage des Rahmens unerlässlich.
Bearbeitung: Lochschneiden, Schlitzschneiden, Konturschneiden und Rohrendenschneiden.

Komponenten von Kfz-Abgasanlagen
Abgasrohre, Verbindungsrohre und Sensorhalterungen bestehen aus runden Edelstahl- oder Kohlenstoffstahlrohren . Durch Laserschneiden werden Rohrdimensionierung, Winkelenden, Sensorlöcher und Anschlussöffnungen vor dem Biegen und Schweißen realisiert.
Bearbeitung: Gerades Schneiden, Winkelschneiden, Lochschneiden und Kerben.
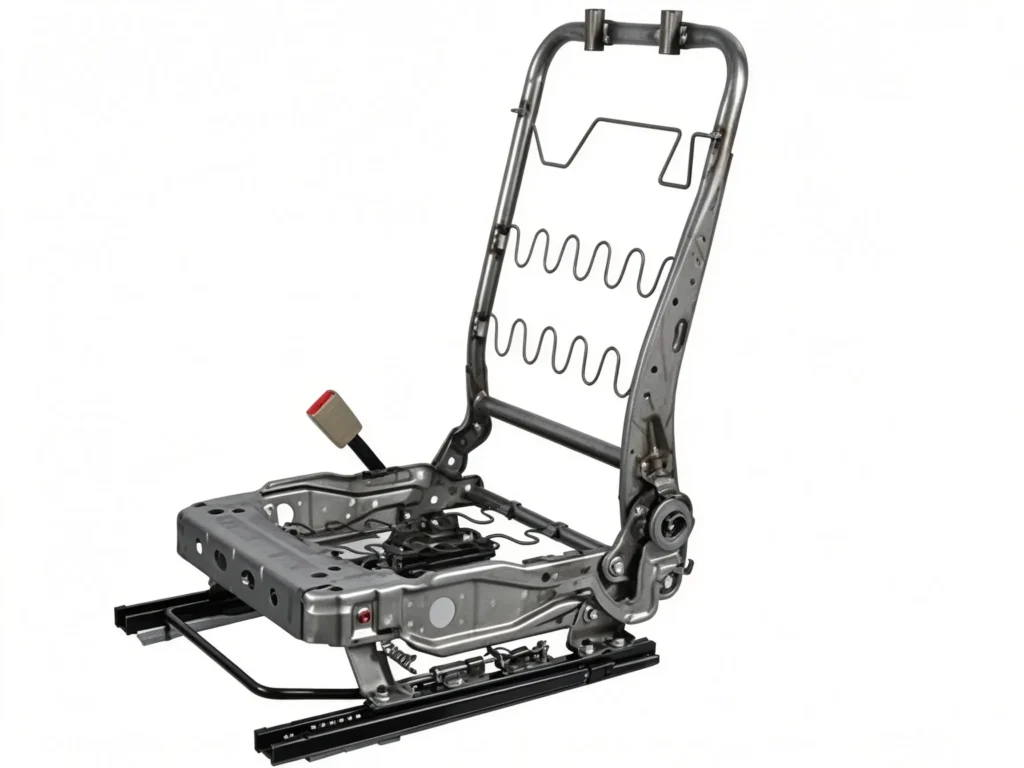
Autositzgestelle und Sitzhalterungen
Sitzgestelle, Kopfstützenhalterungen und Sitzverstellmechanismen bestehen aus Rundrohren und speziell geformten Profilen, oft mit relativ dünnen Wänden. Durch Laserschneiden werden Befestigungslöcher, Positionierungsschlitze und Verbindungselemente hergestellt. CNC-Programme ermöglichen die Bearbeitung unterschiedlicher Teilegrößen und -designs auf derselben Maschine.
Bearbeitung: Lochschneiden, Schlitzschneiden, Konturschneiden und Geradschneiden.

Überrollkäfige und Sicherheitsstrukturen für Kraftfahrzeuge
Überrollkäfige und Rohrverstärkungskonstruktionen erfordern präzise Verbindungen zwischen den sich kreuzenden Rohren. Rohrlaserschneidmaschinen erzeugen Fischmaulschnitte, abgewinkelte Enden und geformte Verbindungen, die den Profilen der Verbindungsrohre entsprechen. Dadurch wird der manuelle Anpassungsaufwand vor dem Schweißen reduziert.
Bearbeitung: Rohrschnitt, Winkelschnitt und Konturschnitt.

Montagehalterungen und Stützstrukturen für Kraftfahrzeuge
Montagehalterungen, Motorträger und Gerätehalterungen verwenden unterschiedliche Rohrquerschnitte und Metallprofile. Durch Laserschneiden lassen sich mehrere Befestigungslöcher, unregelmäßige Öffnungen und Verbindungskonturen gemäß den Teilezeichnungen erzeugen. Dadurch reduzieren sich separate Bohr- und manuelle Schneidvorgänge.
Bearbeitung: Lochschneiden, Schlitzschneiden und Konturschneiden.
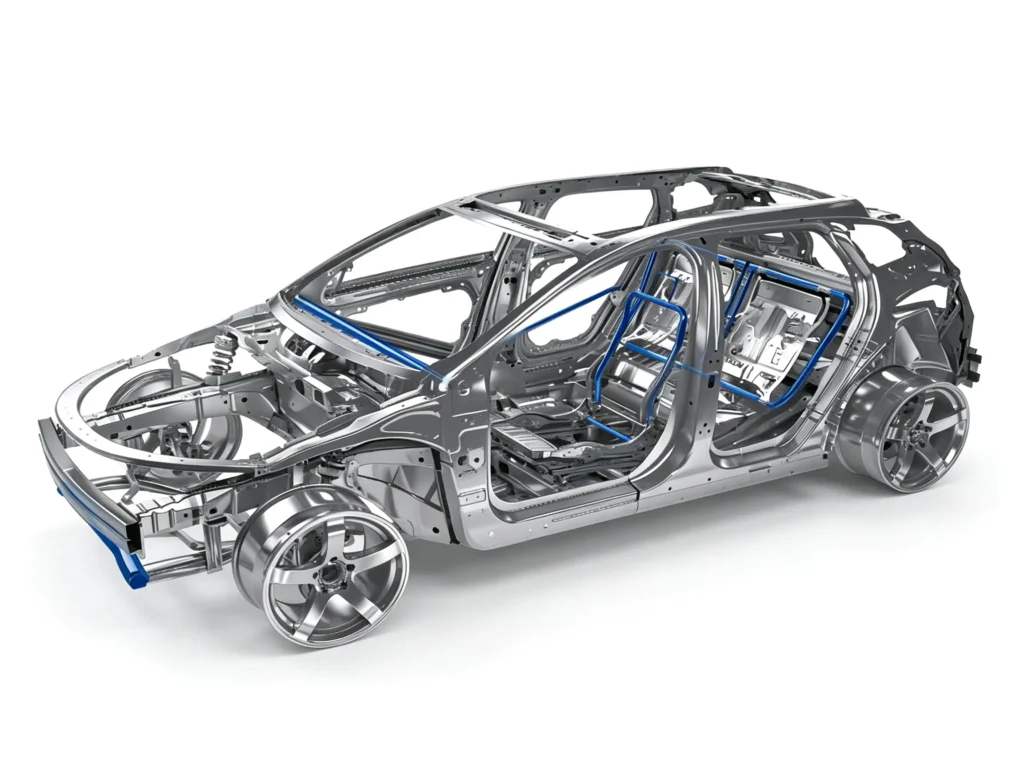
Strukturbauteile für Türen, Dach und Karosserie von Kraftfahrzeugen
Rohrverstärkungen und Strukturträger für Türrahmen, Dachkonstruktionen und andere Karosseriebauteile lassen sich ebenfalls mit Rohrlaserschneidanlagen bearbeiten. Je nach Fahrzeugkonstruktion werden für diese Teile runde, quadratische, rechteckige oder Sonderprofile verwendet. Beim Laserschneiden entstehen Verbindungslöcher, Endprofile und Montageöffnungen.
Bearbeitung: Lochschneiden, Kerben, Winkelschneiden und Konturschneiden.
Wie funktioniert das Laserschneiden von Rohren in der Automobilfertigung?
Das Laserschneiden von Rohren erfolgt in einem CNC-gesteuerten Prozess von der Zeichnungserstellung bis zur Endkontrolle des Bauteils. Die wichtigsten Schritte sind:
CAD-Zeichnung und CNC-Programmierung: Importieren Sie die Teilezeichnung, definieren Sie Rohrabmessungen und Schnittmerkmale und generieren Sie das CNC-Programm mithilfe der CAM-Software.
Rohreinlegen und Positionieren: Das Rohrohr wird manuell oder automatisch eingelegt. Das Spannfutter fixiert das Rohr, während das Zuführsystem es in die Schneideposition bewegt.
Rohrrotation und Laserschneiden: Das CNC-System steuert die Rohrrotation und die Bewegung des Schneidkopfes. Der Laser schneidet Löcher, Schlitze, Winkelenden und andere Profile gemäß dem programmierten Pfad.
Teileentladung und Qualitätsprüfung: Die fertigen Teile entnehmen und Maße, Bohrungspositionen, Schnittkanten und Grate prüfen. Gegebenenfalls auf Rohrverformung und Passgenauigkeit der Verbindungen prüfen.
Warum sollte man Rohrlaserschneidmaschinen für die Automobilteilefertigung einsetzen?
Mehrere Arbeitsgänge in einem Setup:
Schneiden, Lochen, Nuten, Kerben und Konturschneiden können in einer Aufspannung durchgeführt werden, wodurch Werkstücktransfers und wiederholtes Positionieren reduziert werden.
Gleichbleibende Schneidergebnisse:
Die CNC-Steuerung gewährleistet gleichbleibende Schnittmaße und Lochpositionen. Die Ergebnisse hängen jedoch auch von der Geradheit des Rohrs, der Wandstärke, der Einspannung und der Maschinenkonfiguration ab.
Weniger Nachbearbeitung:
Laserschneiden kann bei geeigneten Teilen das separate Sägen, Bohren, Stanzen und manuelle Nutenfräsen ersetzen. Einige Bauteile müssen möglicherweise noch entgratet oder weiterbearbeitet werden.
Flexible Teilefertigung:
Verschiedene CNC-Programme ermöglichen es der Maschine, unterschiedliche Rohrlängen, Profile und Lochmuster zu bearbeiten. Dies eignet sich für die Fertigung mit häufigen Teilewechseln.
Mehrere Rohrprofile:
Durch ein geeignetes Spannfutter und Klemmsystem kann eine Maschine runde, quadratische, rechteckige, ovale und ausgewählte Sonderformen von Rohren bearbeiten.
Integration der Produktionslinie:
Automatisches Be- und Entladen reduziert den manuellen Aufwand. Die Maschine kann zudem mit CNC-Rohrbiege- und Roboterschweißsystemen verbunden werden.
Laserschneiden von Rohren im Vergleich zu traditionellen Rohrbearbeitungsverfahren
Automobilrohre können durch Sägen, Bohren, Stanzen, Fräsen oder Laserschneiden bearbeitet werden. Jedes Verfahren hat unterschiedliche Möglichkeiten, Werkzeuganforderungen und Produktionskosten.
| Vergleich | Sägeschneiden | Bohren | Lochung | Mechanisches Fräsen | Rohrlaserschneiden |
|---|---|---|---|---|---|
| Hauptoperationen | Gerade und längsschneidend | Rundlochbearbeitung | Löcher und geformte Öffnungen | Schlitze und lokale Konturen | Ausschnitte, Löcher, Schlitze, Kerben und Konturen |
| Werkzeugbau | Sägeblatt | Bohrer | Stempel und Matrizen | Fräser | Laserschneidkopf |
| Werkstückeinrichtung | Einfache Klemmung | Neupositionierung für mehrere Löcher | Spezielle Werkzeuge und Positionierung | Es können mehrere Setups erforderlich sein. | CNC-Spannfutter- und Rohrpositionierung |
| Haupteinschränkung | Zusätzliche Bearbeitung für Löcher und Schlitze | Wiederholte Positionierung für mehrere Löcher | Begrenzt durch Werkzeuge und Teilegeometrie | Mehr Bearbeitungsschritte und Rüstzeit | Höhere Ausrüstungsinvestitionen |
Hauptverarbeitungsmethoden
- Sägen: Schneidet Rohre auf vorgegebene Längen, hauptsächlich zur Vorbereitung gerader Enden.
- Bohren: Erzeugt runde Löcher an festgelegten Positionen, wobei für mehrere Löcher oft eine Neupositionierung erforderlich ist.
- Stanzen: Erzeugt Löcher und geformte Öffnungen mithilfe spezieller Stempel und Matrizen.
- Mechanisches Fräsen: Bearbeitung von Nuten, Kerben und lokalen Konturen mit Schneidwerkzeugen.
- Rohrlaserschneiden: Kombiniert Rohrschneiden, Lochen, Schlitzen, Kerben und Konturschneiden in einem CNC-Prozess.
Das Laserschneiden von Rohren eignet sich für Automobilteile mit mehreren Schnittmerkmalen, komplexen Profilen und häufigen Designänderungen. Für einfache Längenzuschnitte oder große Stückzahlen mit festen Formen sind Sägen oder Stanzen unter Umständen wirtschaftlicher.
Technische Faktoren für das Laserschneiden von Automobilrohren
Beim Schneiden von Automobilrohren kommt es auf mehr als nur Laserleistung an. Materialeigenschaften, Rohrabmessungen, Schnitttoleranzen, Verbindungsdesign und Produktionsvolumen beeinflussen die Maschinenauswahl und die Schnittergebnisse.
1. Rohrmaterial und Eigenschaften
Für Rohrbauteile im Automobilbereich werden unterschiedliche Stahlsorten und Aluminiumlegierungen verwendet . Materialzusammensetzung, Wandstärke und thermische Eigenschaften beeinflussen die Lasereinstellungen und helfen bei der Gasauswahl.
| Rohrmaterial | Gängige Anwendungen im Automobilbereich | Überlegungen zum Schneiden |
|---|---|---|
| Kohlenstoffstahl | Chassisrahmen, Stützen | Werkstoffgüte, Wandstärke, Hilfsgas |
| Edelstahl | Abgasrohre, Verbindungsrohre | Legierungsgüte, Kantenqualität, Hilfsgas |
| Aluminiumlegierung | Leichtbaukonstruktionen, Stützen | Reflexionsvermögen, Wärmeleitfähigkeit, Schnittparameter |
| Hochfester Stahl | Sicherheitsstrukturen, tragende Teile | Materialgüte, Dicke, Kantenqualität |
Unterschiedliche Materialien erfordern unterschiedliche Laserparameter und Hilfsgaseinstellungen. Aluminiumlegierungen und hochfester Stahl erfordern bei Prozesstests besondere Aufmerksamkeit.
2. Rohrform und Abmessungen
Das Rohrprofil und die Rohrgröße bestimmen die Konstruktion des Maschinenfutters, die Spannmethode, die Stützkonstruktion und den Bearbeitungsbereich.
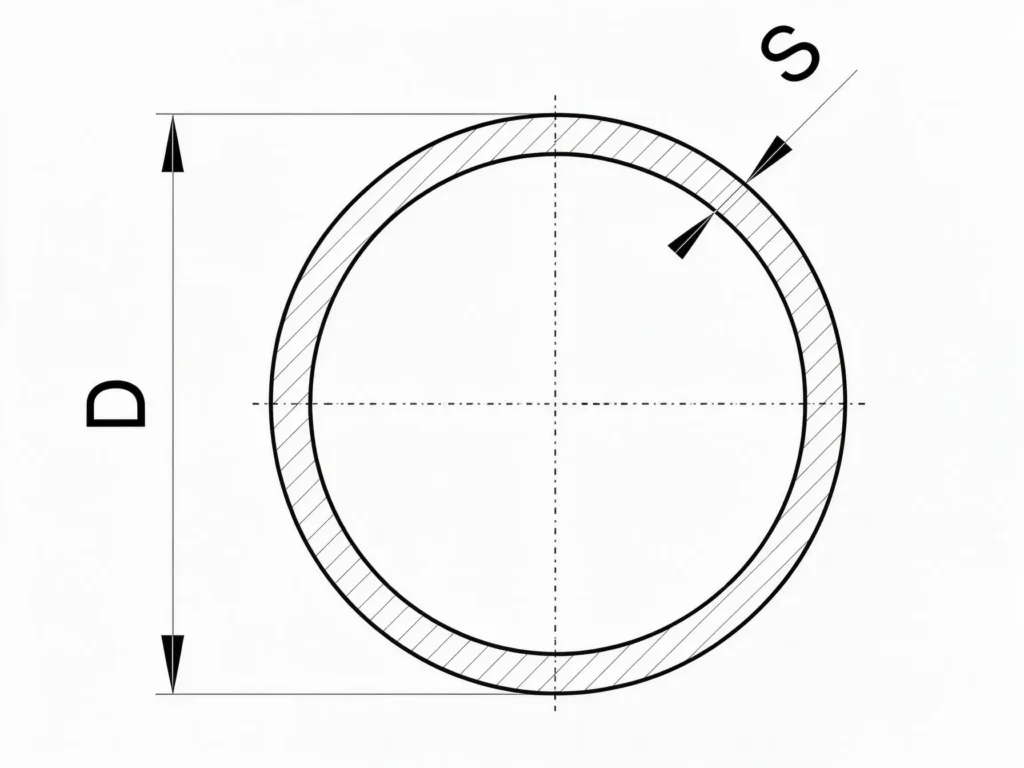
Runde Rohre

Vierkantrohre

Rechteckrohre

Spezielle Profile
Referenzen zur Maschinendimensionierung:
- Durchmesser des Rundrohrs: ca. Ø20–220 mm
- Vierkantrohr-Bereich: ca. 20 × 20–150 × 150 mm
- Standardrohrlänge: ca. 6,000 mm
- Verlängerte Rohrlänge: 8,000–12,000 mm bei ausgewählten Modellen
Größere Maschinen können breitere und schwerere Profile bearbeiten. Die maximale Wandstärke hängt von der Laserleistung, dem Material, den Rohrabmessungen und der Maschinenkonfiguration ab.
Bei der Maschinenauswahl sind die minimalen und maximalen Rohrabmessungen, die Wandstärke, die Ladelänge und das maximale Rohrgewicht zu prüfen. Zur Bestätigung des Bearbeitungsbereichs sollten Zeichnungen der Werkstücke herangezogen werden.
3. Schnittgenauigkeit und Maßtoleranz
Automobilbauteile erfordern häufig präzise Bohrungspositionen, Schnittlängen und Rohrendprofile. Zu den wichtigsten Prüfpunkten gehören:
| Inspektionsgegenstand | Auswirkungen auf die Teilequalität |
|---|---|
| Lochposition | Montagegenauigkeit und Ausrichtung der Baugruppe |
| Schnittlänge | Abmessungen des fertigen Teils |
| Rohrrotation | Position der Merkmale um das Rohr herum |
| Kerf Breite | Schlitzabmessungen und Konturdetails |
| Burr und Dross | Kantenqualität und nachfolgende Verarbeitung |
| Thermische Verformung | Dimensionsstabilität, insbesondere bei dünnwandigen Rohren |
Referenzgenauigkeit der Maschine: Die veröffentlichten Spezifikationen für industrielle Rohrlasermaschinen geben üblicherweise eine Positioniergenauigkeit von ca. ±0.05 mm/m und eine Wiederholgenauigkeit von ca. ±0.03 mm an. Diese Werte variieren je nach Modell, Achse und Testbedingungen und sollten nicht als garantierte Toleranzen für das fertige Werkstück betrachtet werden. Die Schnittgenauigkeit hängt außerdem von der Maschinensteifigkeit, der Spannvorrichtung, der Servosteuerung, der Rohrgeradheit, den Materialtoleranzen und den Schnittparametern ab.
4. Vorbereitung der Verbindung und Anforderungen an das Schweißen
Durch das Laserschneiden von Rohren werden Bauteilenden und Öffnungen für das Schweißen und die Montage vorbereitet. Die Schnittgeometrie muss mit der Konstruktion der Verbindungsteile übereinstimmen.
- Fischmaulschnitte: Rohrenden für sich kreuzende Rohrverbindungen formen.
- Schrägschnitte: Rohrenden für Schrägverbindungen und Schweißarbeiten vorbereiten.
- Befestigungslöcher und -schlitze: Positionieren Sie Halterungen, Befestigungselemente und Verbindungskomponenten.
- Kantenqualität: Zu viele Grate und Schlacken können die Montage und das Schweißen beeinträchtigen.
- Passgenauigkeit: Die Schnittmaße beeinflussen den Spalt zwischen den Verbindungsteilen und deren endgültiger Montageposition.
Die Schnittqualität ist anhand der Anforderungen des nächsten Produktionsschritts zu überprüfen. Bei Schweißbauteilen sind vor dem Schweißen die Nahtgeometrie, der Kantenzustand und die Passgenauigkeit zu prüfen.
5. Produktionsvolumen und Automatisierung
Das Produktionsvolumen bestimmt die erforderliche Beladungsmethode, das Zuführungssystem, die Entladeeinrichtung und den Automatisierungsgrad.
Arbeitsablauf beim Laserschneiden von Rohren: Materialbeladung → Rohrzuführung → CNC-Laserschneiden → Teileentladung → Inspektion und Sortierung
- Prototypen- und Kleinserienfertigung: Manuelles Be- und Entladen eignet sich für geringe Produktionsmengen und häufige Designänderungen.
- Serienfertigung: Automatisches Laden und kontinuierliche Zuführung reduzieren den manuellen Aufwand zwischen den Schneidezyklen.
- Teileentladung und -sortierung: Automatisierte Entladesysteme können fertige Teile zur Inspektion oder Weiterverarbeitung transportieren.
- Integration in die Produktionslinie: Zugeschnittene Rohre können zu CNC-Rohrbiege-, Roboterschweiß- und Montagestationen transportiert werden.
Die Maschinenkonfiguration muss auf die geforderte Ausbringungsmenge, die Rohrabmessungen, den Teilemix und das Fabriklayout abgestimmt sein. Automatisches Be- und Entladen werden entsprechend dem Produktionsvolumen und der erforderlichen Zykluszeit ausgewählt.
Wie man eine Rohrlaserschneidmaschine für die Automobilteilefertigung auswählt
- Laserleistung: Wählen Sie die Leistung entsprechend dem Rohrmaterial, der Wandstärke, der Schnittgeschwindigkeit und der Kantenqualität.
- Rohrgröße: Prüfen Sie den erforderlichen Rohrdurchmesser, die Profilabmessungen, die Wandstärke und die Verarbeitungslänge.
- Spannfutterkonfiguration: Wählen Sie ein geeignetes Spannfutterdesign basierend auf den Anforderungen an Rohrklemmung, Rotation, Zuführung und Unterstützung.
- Schneid- und Ladesysteme: Bitte prüfen Sie, ob Winkelschnitte, 3D-Schneiden, automatisches Be- und Entladen erforderlich sind.
- CNC-Software und Produktionskapazität: Prüfen Sie die Programmierung des Schneidwegs, die Rohranordnung, den Programmwechsel und die erforderliche Produktionsleistung.
- Musterzuschnitt: Prüfen Sie vor dem Kauf die tatsächlichen Materialien und die Teilezeichnungen. Kontrollieren Sie Maße, Lochpositionen, Schnittkanten und Schweißpassung.
KEMPSON kann anhand Ihrer Rohrspezifikationen und CAD-Zeichnungen Musterzuschnitte durchführen, um eine geeignete Maschinenkonfiguration zu ermitteln.
Fazit
Das Laserschneiden von Rohren eignet sich für Automobilteile, die präzise Bohrungen, Schlitze, Winkelenden, Kerben und komplexe Rohrprofile erfordern. Material, Rohrdurchmesser, Wandstärke, Teilekonstruktion, Produktionsvolumen und nachfolgende Schweißanforderungen sollten bei der Maschinenauswahl berücksichtigt werden.
KEMPSON liefert Laserschneidmaschinen für Rohre unterschiedlicher Größen, Materialien und Produktionsanforderungen. Die Maschinenkonfiguration kann je nach Anwendung Laserleistung, Spannsystem, Rohrhalterung, automatische Beladung, CNC-Steuerung, Schneidkopf und weitere Funktionen umfassen. Wir können auch Kundenmaterialien und CAD-Zeichnungen testen, bevor wir die Maschinenkonfiguration bestätigen.
Senden Sie uns bitte Ihre Angaben zu Rohrmaterial, Abmessungen, Wandstärke, Teilezeichnungen und der erwarteten Produktionsmenge. Wir analysieren die Schneidanforderungen und empfehlen Ihnen eine geeignete Rohrlaserschneidanlage.

FAQ
Welche Automobilteile können mit Rohrlaserschneidmaschinen hergestellt werden?
Mit Rohrlaserschneidmaschinen lassen sich Chassisrahmen, Auspuffrohre, Sitzrahmen, Halterungen, Querträger, Überrollkäfige und andere rohrförmige Automobilbauteile mit Löchern, Schlitzen, Kerben und geformten Enden bearbeiten.
Welche Materialien können Rohrlaserschneidmaschinen für Automobilanwendungen bearbeiten?
Rohrlaserschneidmaschinen können Kohlenstoffstahl, Edelstahl, Aluminiumlegierungen und ausgewählte hochfeste Stähle bearbeiten. Die Schneidleistung hängt von der Werkstoffgüte, der Wandstärke, der Laserleistung und der Maschinenkonfiguration ab.
Wie genau arbeiten Rohrlaserschneidmaschinen für Automobilteile?
Rohrlaserschneidmaschinen ermöglichen die Herstellung von gleichmäßigen Lochpositionen, Schnittlängen und Rohrprofilen. Die tatsächliche Genauigkeit hängt von der Maschinenkonstruktion, der Positionierung des Spannfutters, den Rohrtoleranzen, der Servosteuerung und den Schnittparametern ab.
Kann eine Rohrlaserschneidmaschine Löcher und Schlitze in quadratische und rechteckige Rohre schneiden?
Ja, Rohrlaserschneidmaschinen können Löcher und Schlitze in Vierkant- und Rechteckrohre schneiden. Die CNC-Steuerung koordiniert die Rohrdrehung und die Laserbewegung, um jedes Merkmal präzise auf verschiedenen Rohroberflächen zu positionieren.
Wie verbessert das Laserschneiden mit Röhrentechnologie die Effizienz der Automobilproduktion?
Das Laserschneiden von Rohren kombiniert Schneiden, Bohren, Nuten, Kerben und Konturschneiden in einem einzigen CNC-Prozess. Dadurch werden wiederholtes Spannen, Werkstücktransfers und separate Bearbeitungsvorgänge reduziert.
Worin besteht der Unterschied zwischen dem Laserschneiden von Rohren und dem herkömmlichen Rohrschneiden?
Das Laserschneiden von Rohren kombiniert Längenschneiden, Lochen, Nuten und Konturschneiden in einem Arbeitsgang. Sägen, Bohren, Stanzen und Fräsen erfordern üblicherweise separate Werkzeuge, Maschinen oder Werkstückaufspannungen.
Welche Laserleistung eignet sich zum Schneiden von Automobilrohren?
Die benötigte Laserleistung hängt vom Rohrmaterial, der Wandstärke, der Profilgröße, der Schnittgeschwindigkeit und der geforderten Schnittkantenqualität ab. Es gibt keine universelle Leistungsstufe, die für alle Anwendungen mit Automobilrohren geeignet ist.
Wie wähle ich eine Rohrlaserschneidmaschine für die Automobilteilefertigung aus?
Wählen Sie die Maschine entsprechend dem Rohrmaterial, dem Profil, den Abmessungen, der Wandstärke, den Schneideigenschaften, der Genauigkeit, dem Produktionsvolumen, der Spannfutterkonfiguration, dem Ladesystem und den Anforderungen an die CNC-Software.