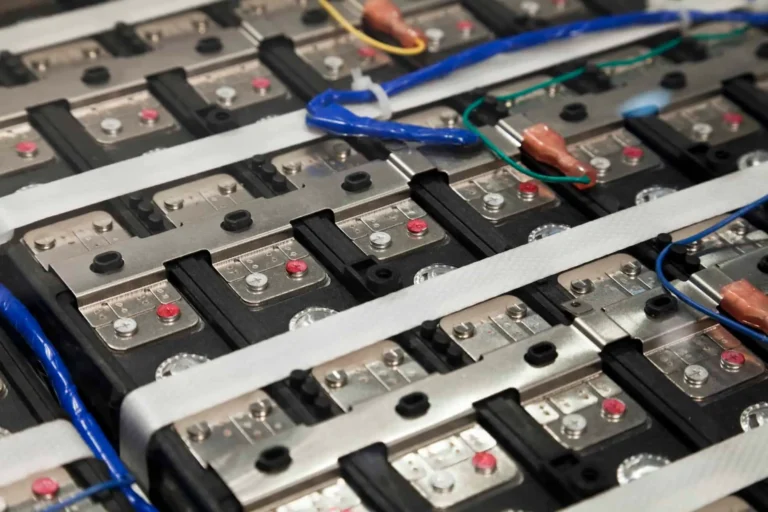
自動レーザー溶接機は、レーザー光源とプログラムされたビームまたはワークピースの動きを組み合わせることで、規定の溶接経路を生成します。KEMPSON社は、精密部品、バッテリー部品、液冷アセンブリ向けに、XYZ軸プラットフォーム、ガルバノメータースキャンシステム、ガントリーマシン、および多軸構成を提供しています。
接合部、材料、溶接アクセス、および生産目標に合わせてシステムを選択してください。レーザー出力だけでは溶接品質や生産量は決まりません。治具、部品公差、負荷時間、および検査要件も、提案された装置が用途に適しているかどうかを判断する要素となります。
KEMPSONは、標準モデルとプロジェクト固有のOEM/ODM構成を提供しています。ワークピースの図面、材料グレード、接合要件、生産目標をお送りいただければ、アプリケーションレビュー、代表的なサンプル溶接テスト、および構成固有の見積もりをご依頼いただけます。

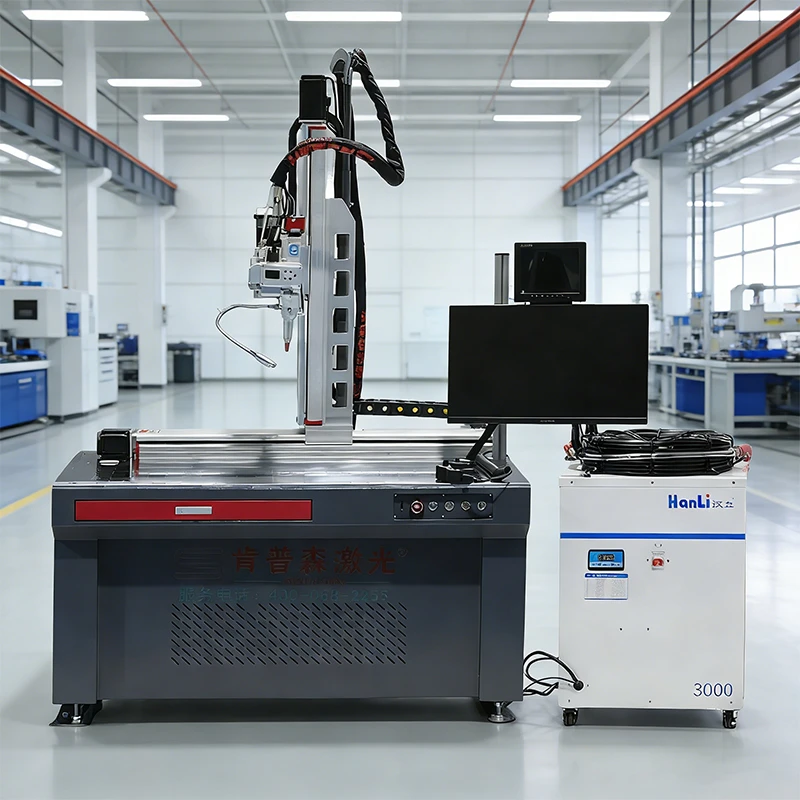
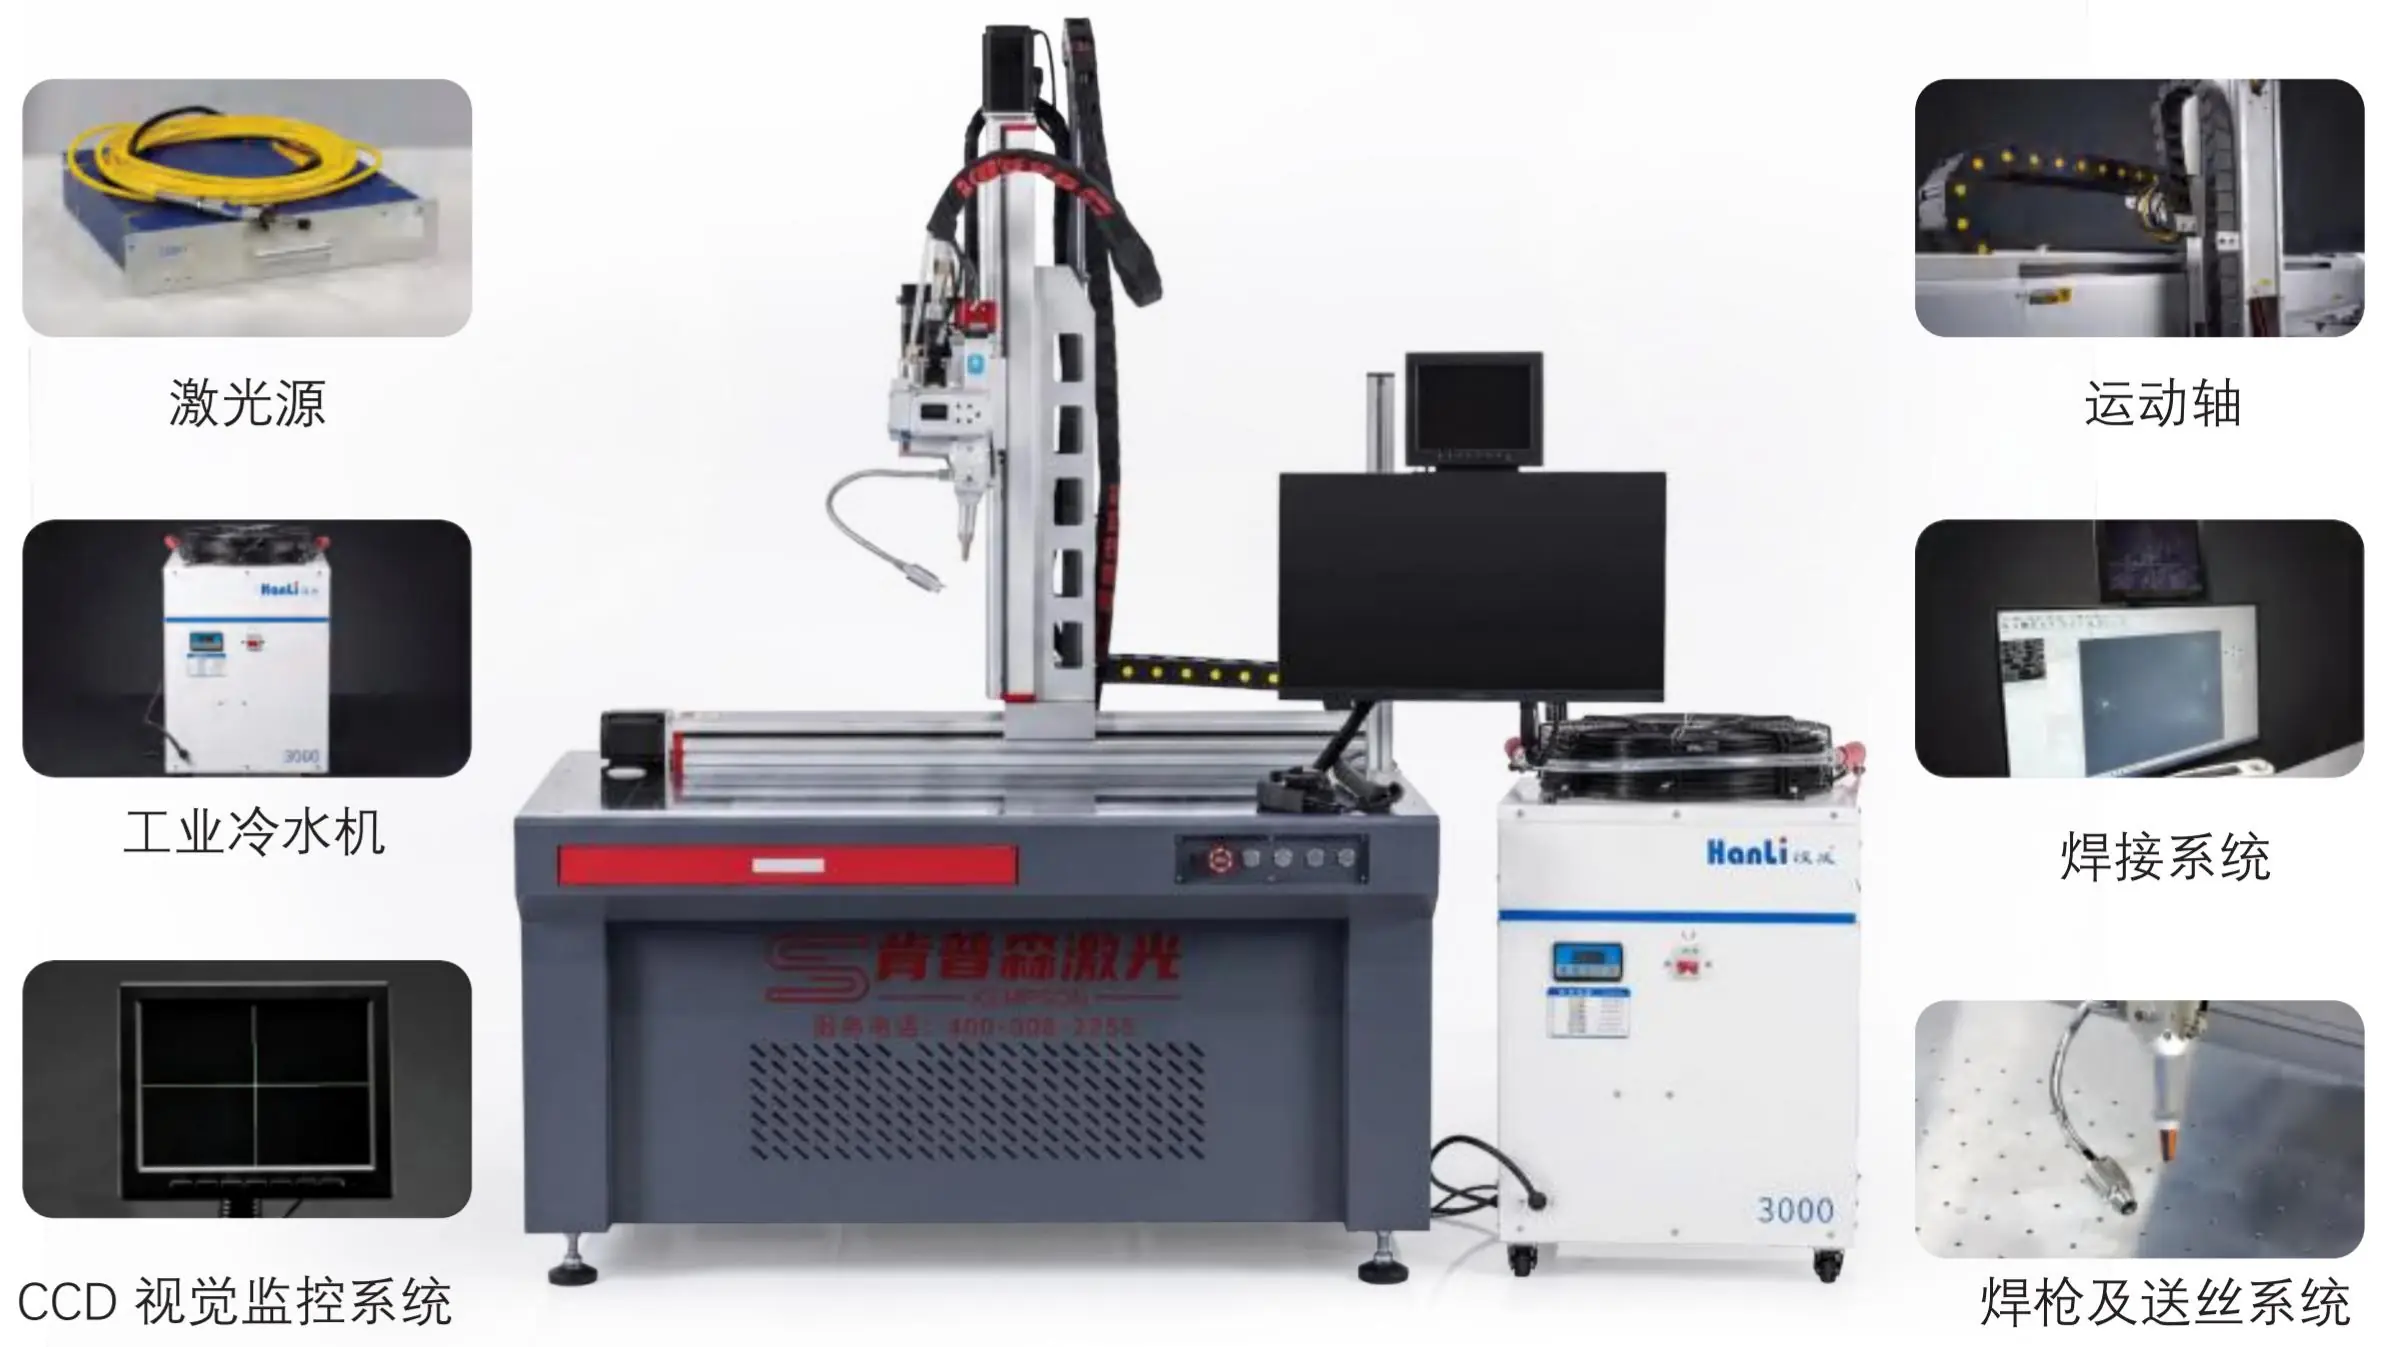
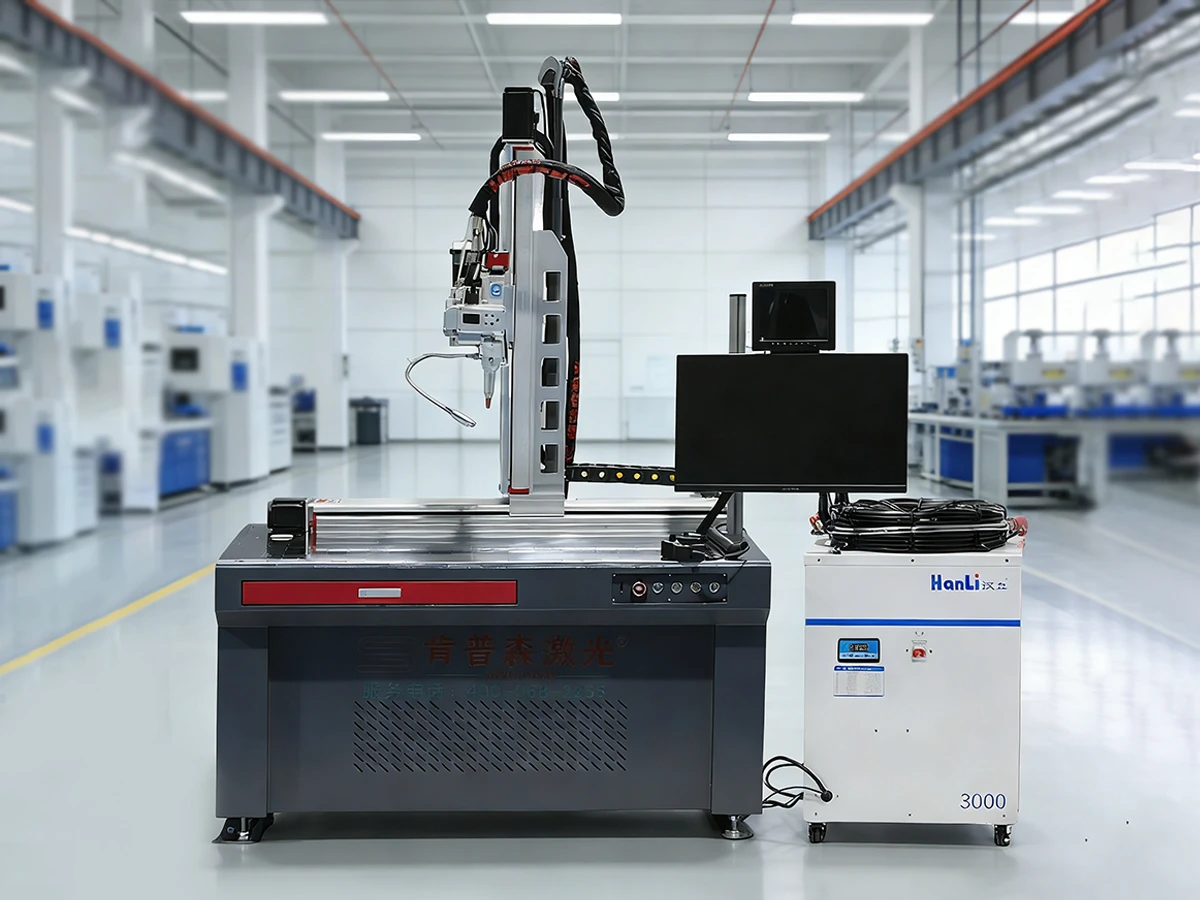
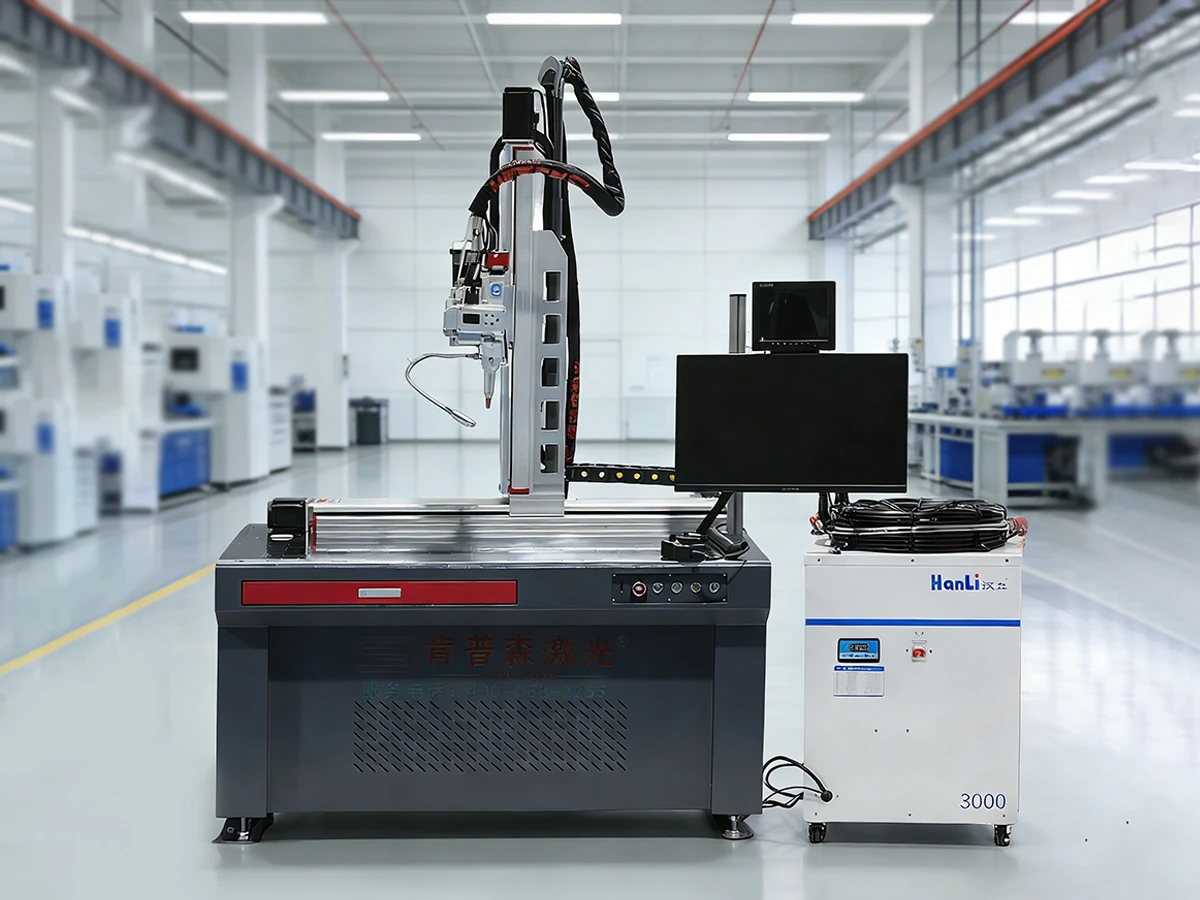
掲載されている1000W自動レーザー溶接機は、小型から中型のワークピースに対応するため、XYZ軸位置決め機能を備えています。用途としては、電子機器筐体、ステンレス鋼部品、精密ハードウェアなど、アクセスしやすく再現性の高い溶接経路を必要とするものが挙げられます。
位置決め精度とは、規定された試験条件下におけるモーションシステムの性能を示すものです。溶接部の精度、再現性、溶け込み深さ、または完成品の公差を保証するものではありません。軸の移動量、ペイロード、治具のクリアランス、および精度試験方法については、モデルドキュメントをご確認ください。

ガルバノメーターシステムは、走査ミラーを用いてビームを制御し、プログラムされたパターンに従って所定の走査領域内で溶接を行います。この自動レーザー溶接機の構成は、材料の吸収率、スポットサイズ、およびエネルギー入力が作業内容に合致する場合、バッテリータブやその他の小型接合部に適しています。
タブの材質、メッキ、厚さ、重なり具合、および接合部へのアクセス方法を指定してください。レーザー光源の種類、走査範囲、焦点配置、および必要なモーションプラットフォームを確認してください。生産サイクル全体を評価してください。ビーム走査速度だけではスループットは決まりません。
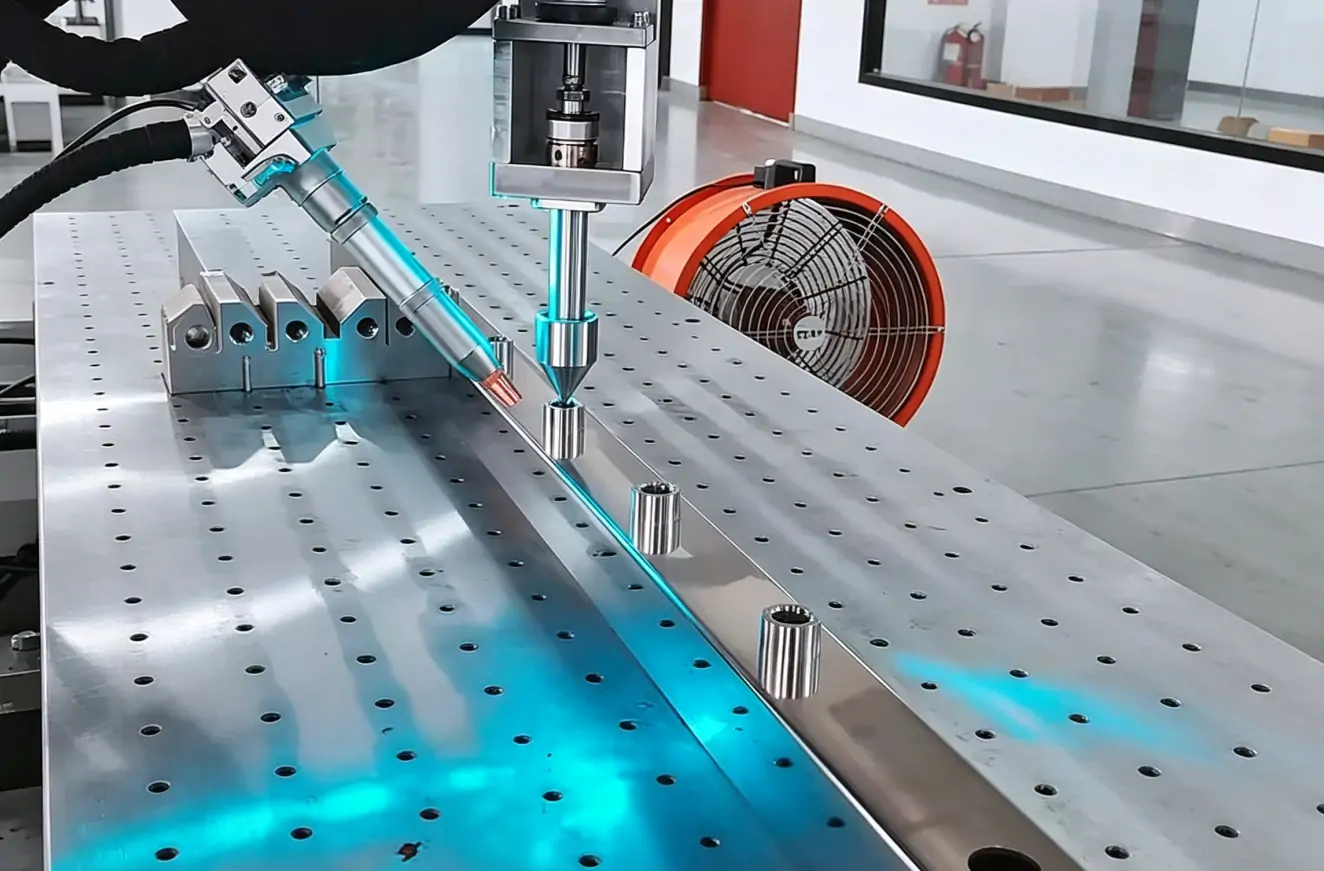
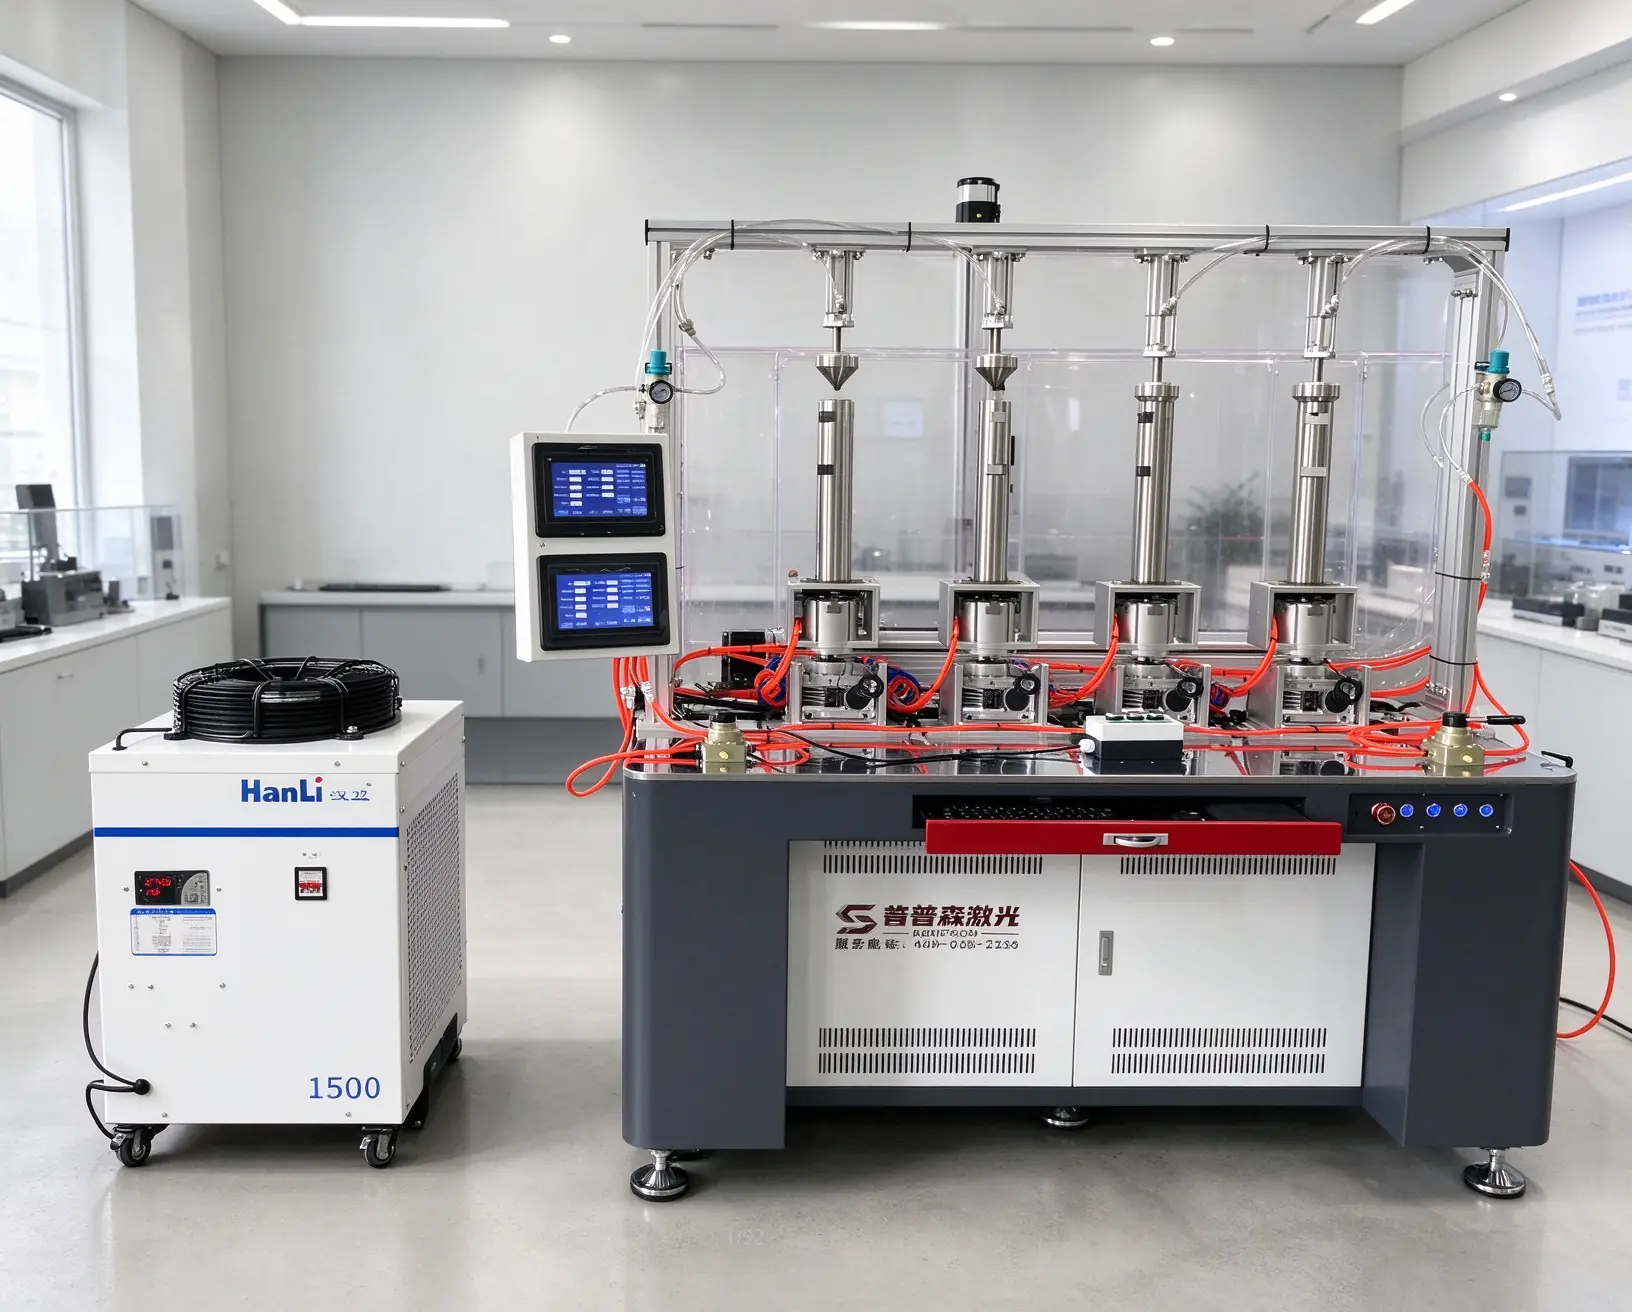
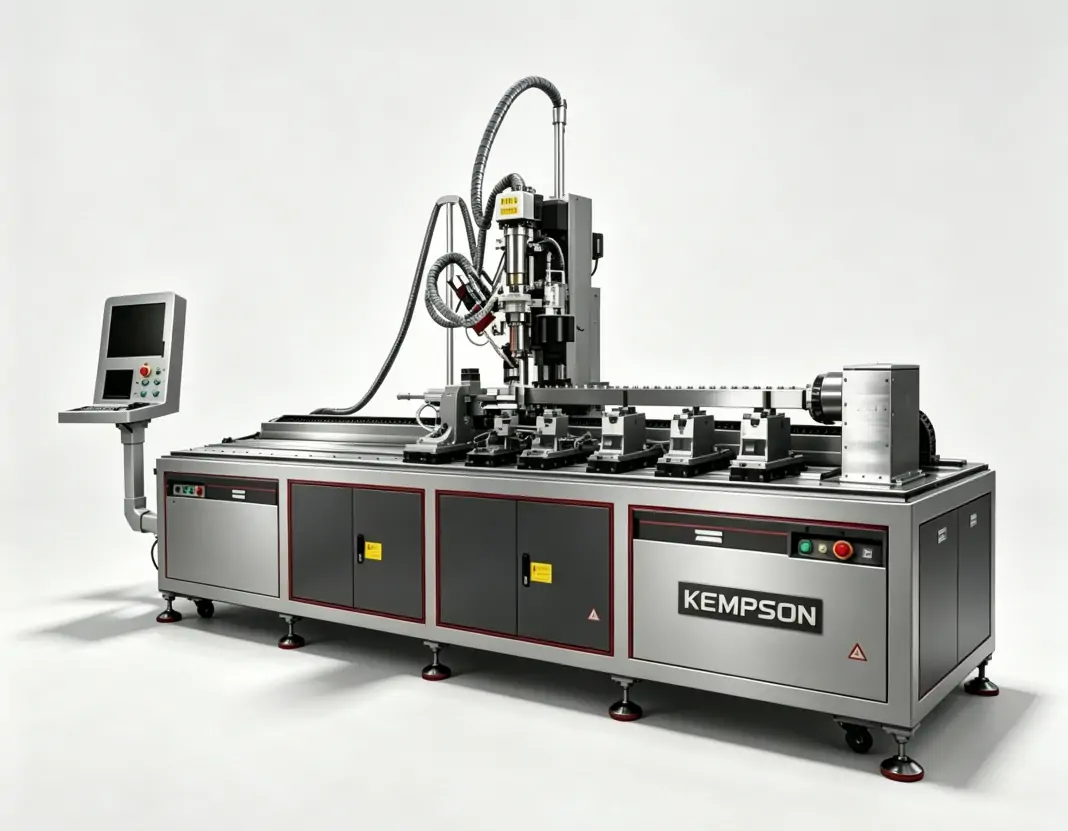
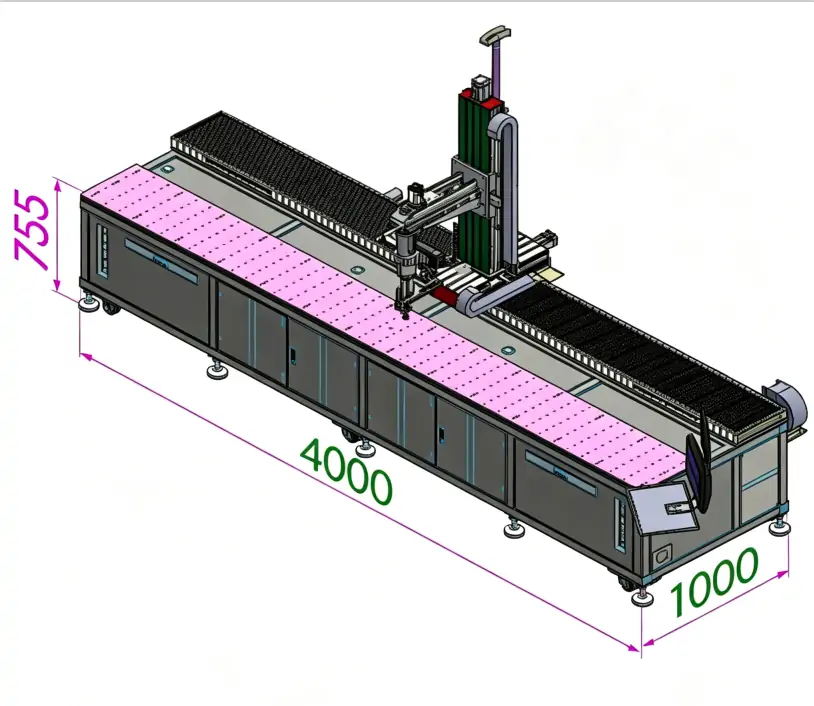
ウォーターマニホールド自動レーザー溶接機は、5軸連動機構、1500W~3000Wのレーザー出力、4000×1000mmの作業領域、およびSyntec CNC溶接制御システムを搭載しています。選択した機種と見積もり内容と照らし合わせて、これらの仕様をご確認ください。
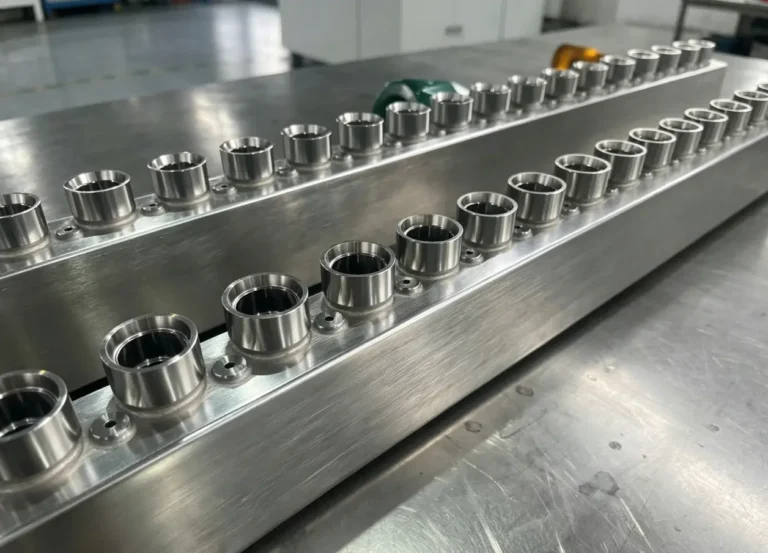
用途としては、ステンレス鋼、アルミニウム合金、または銅合金製のマニホールドや冷却アセンブリなどが挙げられます。材料や接合部ごとに、個別のプロセス評価が必要です。5軸加工機能があっても、すべての溶接箇所にアクセスできるとは限りません。軸配置、回転移動量、衝突クリアランス、治具、および有効溶接範囲を確認してください。
| 記載されているレーザー出力 | 動作および選択チェック | |
|---|---|---|
| XYZ軸プラットフォーム | 1000W | XYZ位置決め;指定されたプラットフォームにおける精度は±0.015 mm;移動量とペイロードを確認してください。 |
| ガルボバッテリータブシステム | モデル依存 | 定義された領域内でビームスキャンを行い、光源、光学系、スポットサイズ、およびモーションプラットフォームを確認する。 |
| ガントリーバッテリーシステム | 1500W / 2000W / 3000W | ガントリーの動作を確認し、使用可能な範囲、治具とのクリアランス、およびサイクルタイム全体を確認します。 |
| 給水マニホールドシステム | 1500W~3000W | 記載されている仕様は、5軸リンケージ、4000×1000mmの加工エリア、およびSyntec CNC制御です。プロジェクト構成を確認してください。 |
これらは構成固有の数値であり、すべての自動レーザー溶接機に共通する制限値ではありません。レーザー出力は総電力入力とは別に確認してください。見積書には、電圧、位相、周波数、冷却要件、シールドガス要件、および設置場所の条件を記載してください。


KEMPSONは、図面、溶接経路、生産目標、現場の状況に基づいてカスタマイズを評価します。オプションには、レーザー出力、軸移動量、作業台の寸法、専用治具、回転機構、ビジョン位置決め、ローディング装置、監視機能、生産ラインインターフェースなどが含まれます。
機器仕様書に記載されている各オプションを確認してください。ビジョンポジショニングは、シームトラッキングやクローズドループ溶接補正を自動的に提供するものではありません。監視機能には、信号、検出限界、アラーム動作、およびデータ保持要件を明確に定義する必要があります。どの機能が標準機能、オプション機能、またはアプリケーション開発の対象となるかを確認してください。
自動レーザー溶接機を発注する前に、代表的な部品を用いた工場および現場での受入試験について合意してください。溶接品質基準、サンプル数量、サイクルタイム測定、運転条件、および提供される文書を記録してください。契約書には、トレーニング、設置責任、保守要件、保証範囲、および技術サポートについて明記してください。
自動レーザー溶接機には、設置されたシステム全体の安全性評価が必要です。適切に設計・検証された一体型筐体とインターロックは、アクセス可能なレーザー被ばくを低減できますが、レーザー光源の分類だけでは完成したセルの状態は判断できません。アクセス制御、ビーム封じ込め、ヒューム抽出、緊急停止、および保守手順については、該当する地域の要件に従って対応してください。
図面および受入要件については、KEMPSON社にご相談ください。
専門家に相談する
ケンプソン社は、独立した研究開発チームと経験豊富なエンジニアチームを擁し、最先端のレーザー溶接技術の開発に注力するとともに、様々な産業用途向けに高性能かつ費用対効果の高いカスタマイズソリューションを提供することに尽力しています。

30件以上の特許を保有し、すべての機械はCE、ISO、FDAの認証を取得しています。3年間の保証、無料の溶接サンプルテスト、そして生涯にわたるアフターサービスを提供し、長期的な信頼性を保証します。

当社は包括的なOEM/ODM協力体制をサポートし、システム設計、ハードウェアとソフトウェアの統合、特殊アクセサリの開発、ブランドロゴのカスタマイズなど、さまざまな市場やアプリケーションシナリオに合わせて的確にカスタマイズされたサービスを提供します。

当社では無料の溶接サンプル試験サービスを提供しています。材料をお送りいただくか、工程要件をお知らせいただければ、溶接試験を実施し、工程動画を撮影し、実物サンプルをお返しすることで、客観的で信頼性の高い購入情報をご提供いたします。
自動レーザー溶接機は、プログラムされた動作またはビームステアリングを使用して、指定された溶接経路をたどります。ただし、溶接が部品の要件を満たしているかどうかは、治具、材料の適合性、プロセス設定、および検査によって依然として決定されます。
XYZシステムは、ヘッドまたはワークピースを3つの直線軸に沿って移動させます。ガルバノシステムは、走査領域内のミラーを通してビームを走査します。一部のシステムでは、ビーム走査と位置決めプラットフォームを組み合わせることで、より広い作業領域を実現しています。
ガントリーとは支持構造を表す用語であり、5軸とは軸構成を表す用語です。これらの用語は相互に排他的ではありません。実際の直線軸と回転軸、それぞれの移動量、および動作がインデックス式か同時式かを確認してください。
サンプル試験済みの材料と接合部の要件に基づいて、自動レーザー溶接機を選定してください。記載されている構成には、1000WのXYZプラットフォームと、1500W~3000Wのガントリーおよびマニホールドオプションが含まれます。ガルバノ出力と光源の種類は別途確認する必要があります。出力だけでは能力は決まりません。
適切な構成では、タブ、コネクタ、その他のバッテリー部品を溶接できます。合意された試験計画を通じて、材料構成、供給源、光学系、治具、熱入力制限、電気的性能、および検査要件を確認してください。
アクセス、材料、治具、およびプロセスが適合する場合、適切な自動レーザー溶接機を使用してマニホールドの接合部を溶接できます。使用可能な作業領域と軸移動量を確認し、代表的な部品で必要な気密性と機械的性能を検証してください。
プロジェクトのオプションには、ソース、作業台、軸移動、治具、回転機構、ビジョン、ローディング、モニタリング、インターフェースなどが含まれる場合があります。標準機器とオプションの統合およびアプリケーション開発を分けた範囲を依頼してください。
図面、材料等級、板厚、接合部の詳細、溶接合否判定基準、目標出力、サイクルタイム要件、負荷方法、および現場設備に関する情報をお送りください。サンプル試験計画と詳細な機器仕様書を添えて、自動レーザー溶接機の推奨を依頼してください。
溶接用途についてご相談ください
自動レーザー溶接機の構成、サンプルテスト、およびプロジェクトの見積もりについてご相談いただくため、図面と製造要件をKEMPSONまでお送りください。最終提案書には、含まれる機器、治具、統合、受入テスト、およびサポート内容を明記してください。