目次
イントロダクション
電気自動車やエネルギー貯蔵システムの急速な普及に伴い、バッテリーパック製造の需要が高まっています。バッテリーパック内部では、銅、アルミニウム、ニッケルなどの小型接続部品の接合強度、電気伝導性、適切な熱分布を維持するために、精密な溶接制御が不可欠です。バッテリーパック用レーザー溶接機は、バッテリータブ、バスバー、端子、モジュール接続部の溶接に広く用いられています。
本稿では、バッテリーパックのレーザー溶接の主な用途、適切な溶接材料、一般的なプロセス上の問題点、および機械選定における重要な要素について解説します。また、レーザー溶接の実例も紹介し、メーカー各社がさまざまな溶接要件を理解できるよう支援します。
バッテリーパック用レーザー溶接機とは何ですか?
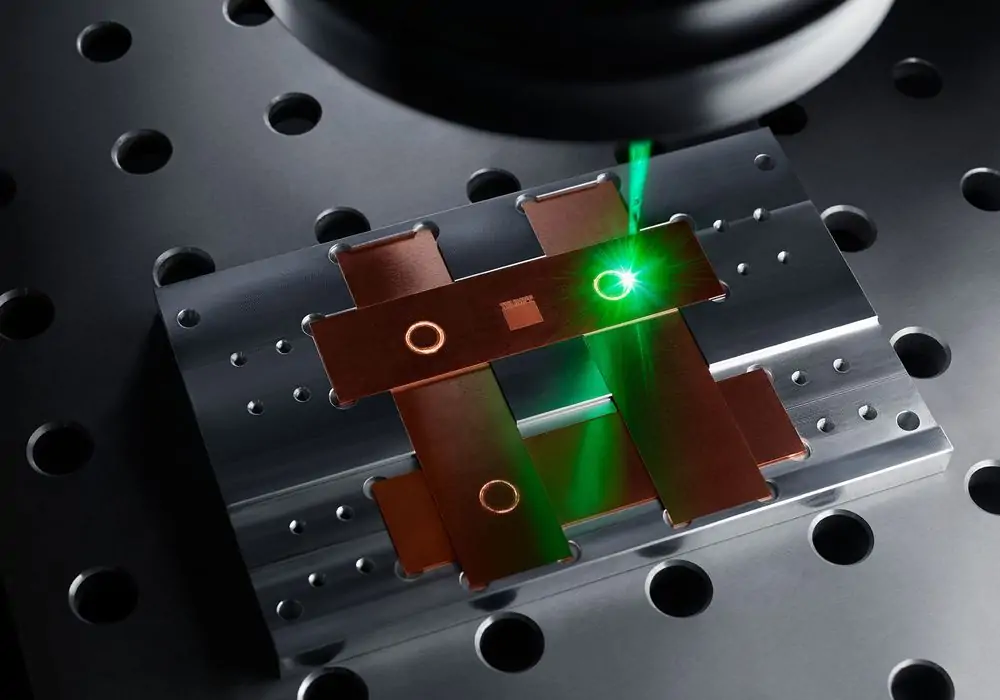
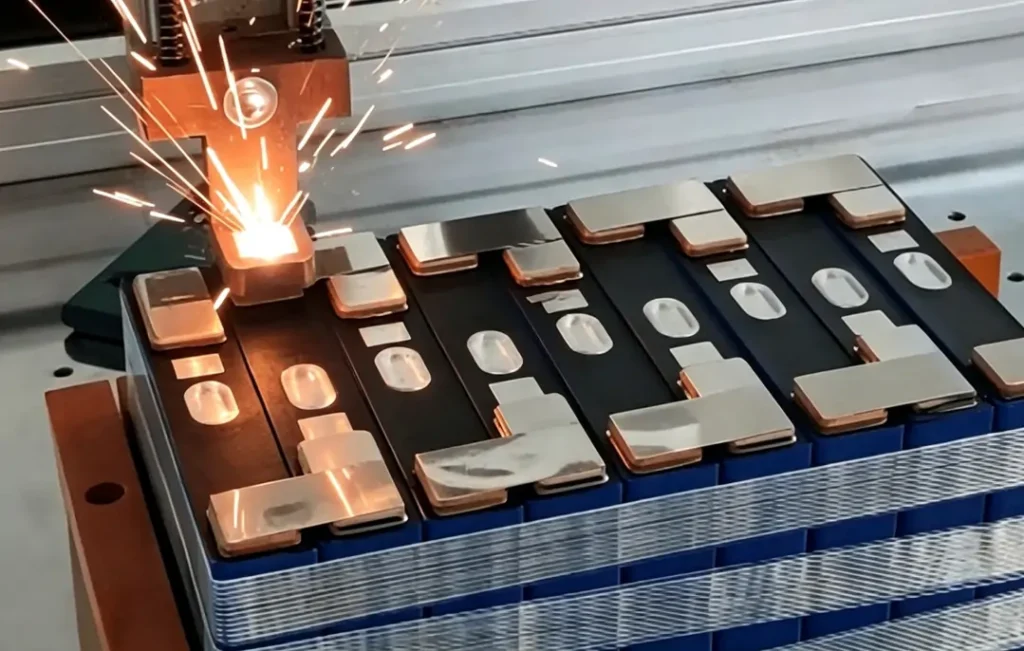
バッテリーパック用レーザー溶接機は、高エネルギーレーザービームを用いてバッテリーパック内部の金属部品を接合する溶接システムです。レーザーは接合部を溶融させ、工具とワークピースが物理的に接触することなく、直接的な金属接合部を形成します。
主に電池セル、タブ、バスバー、端子、モジュール接続部の溶接に使用されます。一般的な材料としては、銅、アルミニウム、ニッケルなどがあり、これらはリチウムイオン電池の製造に広く用いられています。
基本的な溶接プロセスは、接合部の位置決め、レーザーエネルギーの投入、金属の溶融、溶接部の形成という4つのステップから構成されます。レーザービームは設計された溶接点に照射され、そこで材料が溶融・冷却されて強固な溶接継手が形成されます。
バッテリーパック製造において、レーザー溶接はどのような場面で使用されていますか?
レーザー溶接は主にバッテリーパック内部の金属接合に使用されます。一般的な用途としては、バッテリータブ、バスバー、モジュールアセンブリなどがあり、溶接強度、電気的性能、および熱制御を考慮する必要があります。
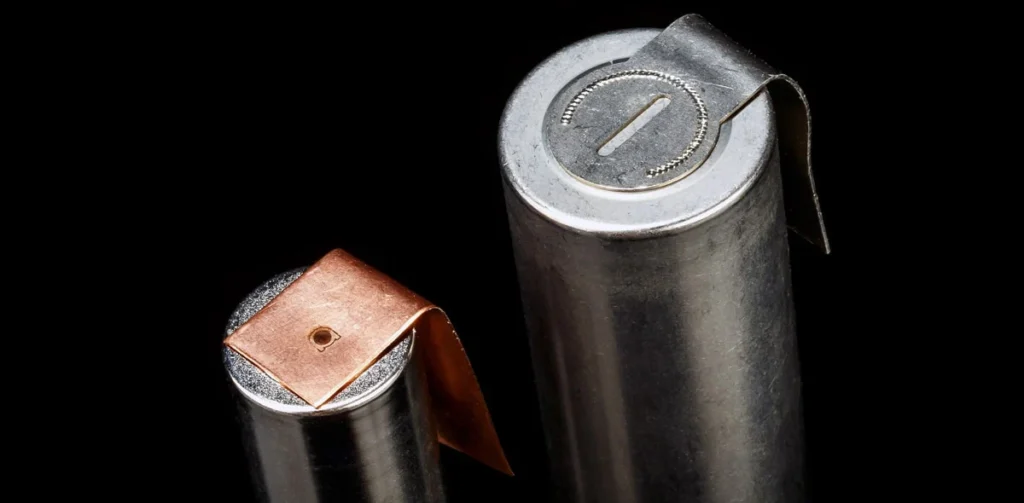
バッテリータブ溶接
バッテリータブは、バッテリーセルと外部回路を接続する役割を果たします。リチウムイオン電池の製造においては、銅製タブ、アルミニウム製タブ、ニッケル製タブのいずれもレーザー溶接が用いられます。
次のとおりです。
- 低い電気抵抗
- 安定した接続
- 制御された熱入力
バスバー溶接
バスバーは、バッテリーセルとモジュール間で電流を伝達する役割を担います。銅製バスバーやアルミニウム製バスバーには、レーザー溶接が一般的に用いられます。
次のとおりです。
- 良好な電気伝導性
- 強力な溶接継手
- 一貫した溶接品質
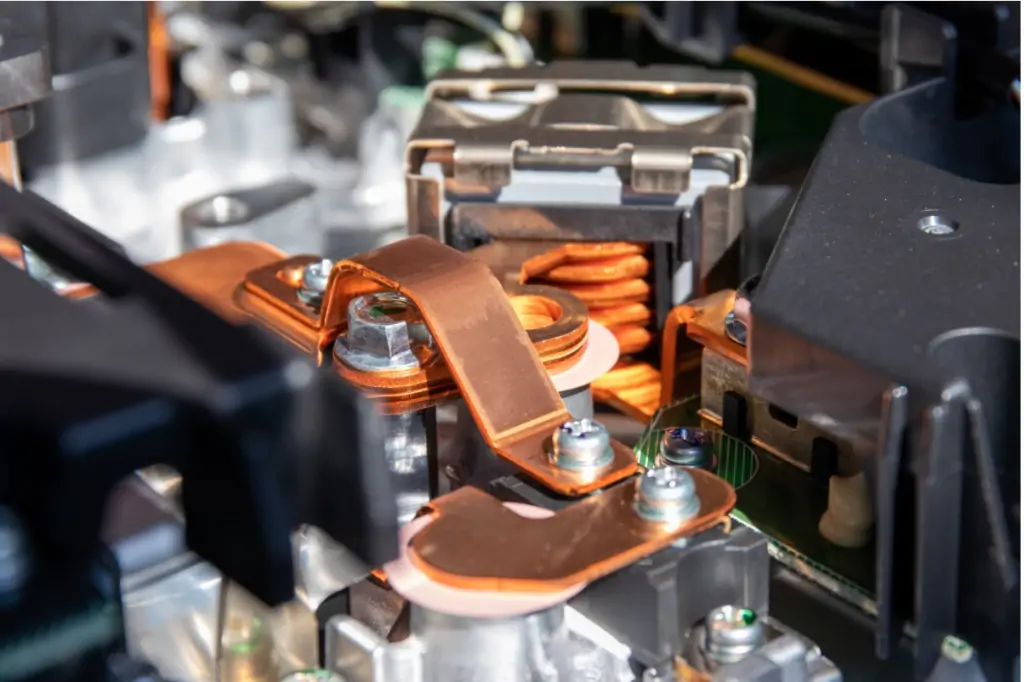
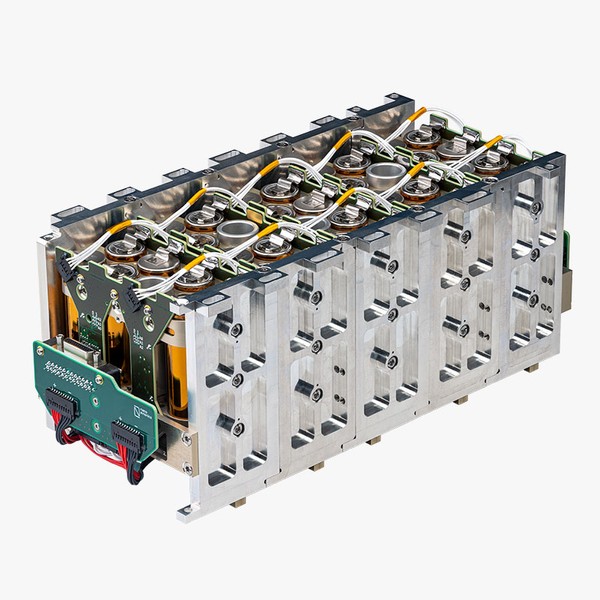
バッテリーモジュールおよびパックアセンブリ
レーザー溶接は、バッテリー組み立て時のセル間接続、モジュール端子、およびパックの電気接続に使用されます。
バッテリーパックの製造工程では、セル、モジュール、電気部品間の複数の溶接箇所が存在します。溶接工程では、製造工程全体を通して均一な接合品質を維持するために、一貫したパラメータと再現性のある結果が求められます。
バッテリー端子溶接
バッテリー端子は、バッテリーパックと外部電気システムを接続する役割を果たします。安定した電気的接触と強固な機械的接続が求められる端子接合部には、レーザー溶接が用いられます。
次のとおりです。
- 安定した電流伝送
- 強力な溶接継手
- 溶接熱の制御
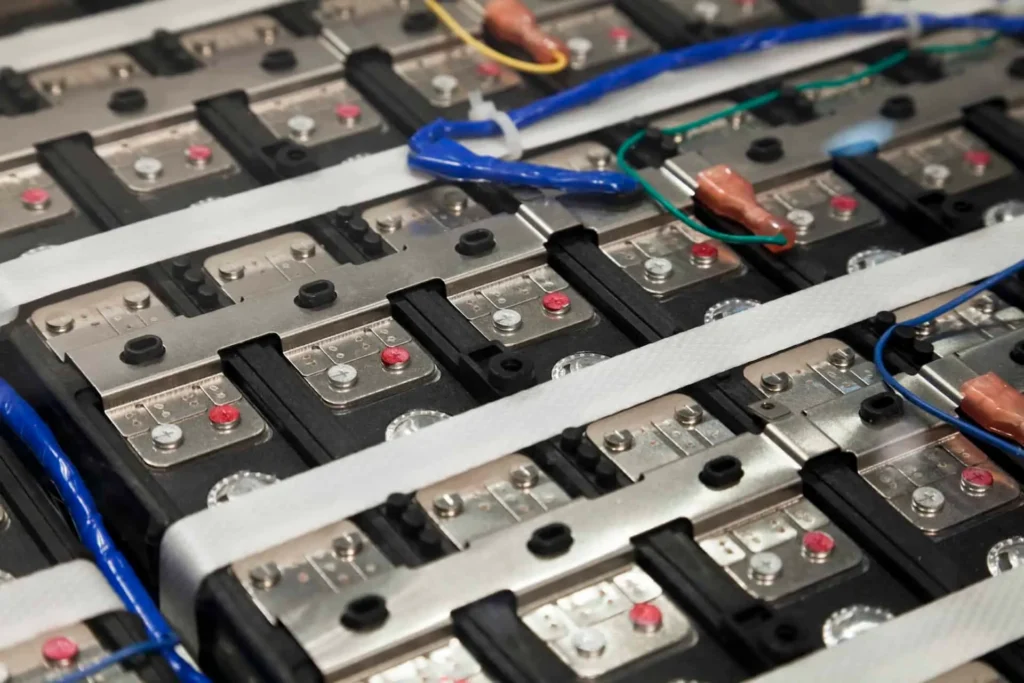
レーザー溶接は、セル接続からモジュールおよびパックレベルの電気接合まで、バッテリーパックの組み立て工程全体で使用され、溶接パラメータは材料や部品設計に応じて調整されます。バッテリーパックの溶接には、タブ、バスバー、端子など、多くの小さな金属接合が含まれます。これらの接続には、正確な位置決め、適切な熱制御、および安定した溶接品質が求められます。
- 低発熱:バッテリーセルは溶接熱に敏感です。レーザー溶接は接合部にエネルギーを集中させ、周囲の部品への熱伝達を抑制します。
- 信頼性の高い電気接続:バッテリー接続には、低い電気抵抗と強固な溶接接合部が必要です。レーザー溶接は、タブやバスバーなどの電流を流す部品に直接金属接続を実現します。
- 小型薄部品の溶接:バッテリー部品は薄い素材でできており、溶接スペースが限られていることが多い。集束レーザービームを用いることで、小さな接合部を精密に溶接し、溶け込み深さを制御することが可能となる。
- 安定した生産:バッテリーパックの組み立てには、多くの溶接箇所が繰り返し発生します。レーザー溶接は、生産全体を通して同じ溶接パラメータを維持するため、大量生産に適しています。
レーザー溶接は、精密な接続、制御された熱入力、およびさまざまな生産用途における安定した溶接性能が求められるバッテリーパックに広く使用されています。
バッテリーパック式レーザー溶接機はどのような材料を溶接できますか?
バッテリーパック用レーザー溶接機は、主にバッテリーセル、モジュール、パック構造に含まれる導電性金属の溶接に使用されます。一般的な材料としては、銅、アルミニウム、ニッケル、ステンレス鋼などが挙げられます。
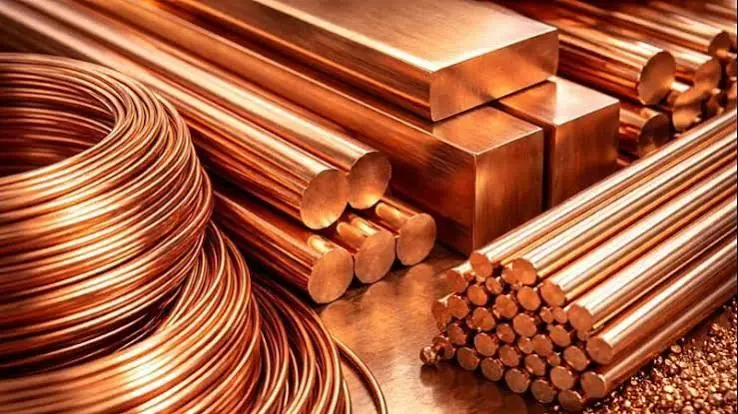
銅
銅は高い電気伝導性を持つため、バッテリーのタブ、バスバー、端子などに広く使用されています。しかし、その高い熱伝導性とレーザー反射率のため、適切なレーザー出力と溶接パラメータの制御が不可欠です。
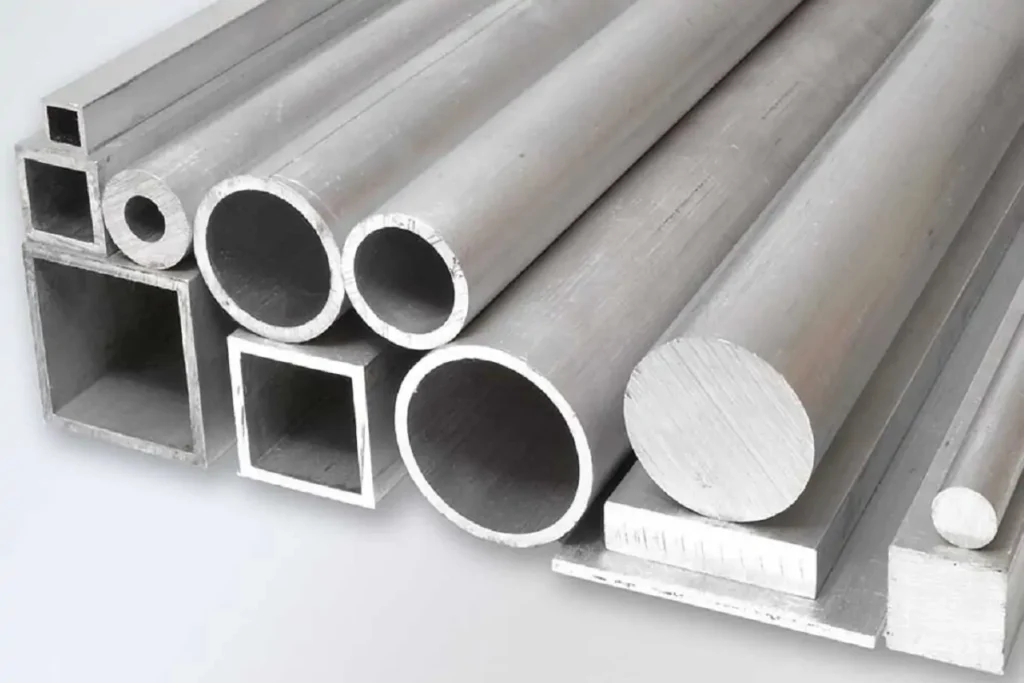
アルミ
アルミニウムは、バッテリーの端子、バスバー、軽量バッテリー構造などに広く用いられています。レーザー溶接は、熱入力の制御と安定した溶接浸透が求められるアルミニウム部品の溶接に使用されます。
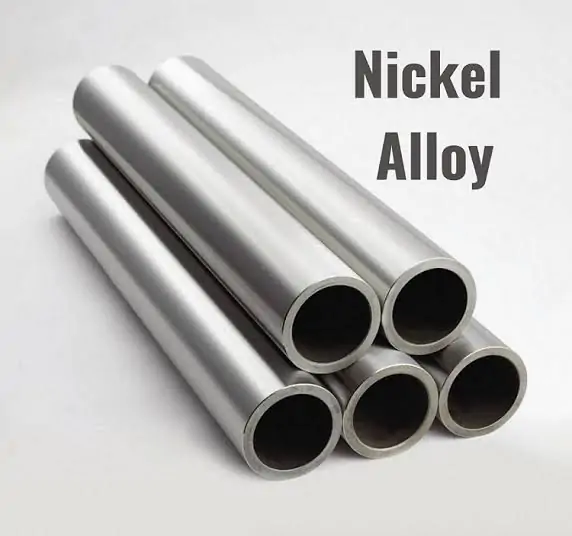
ニッケル
ニッケルは、電池の端子、ニッケルストリップ、電気接続部によく使用されます。精密な溶接制御が求められる薄い金属部品に適しています。
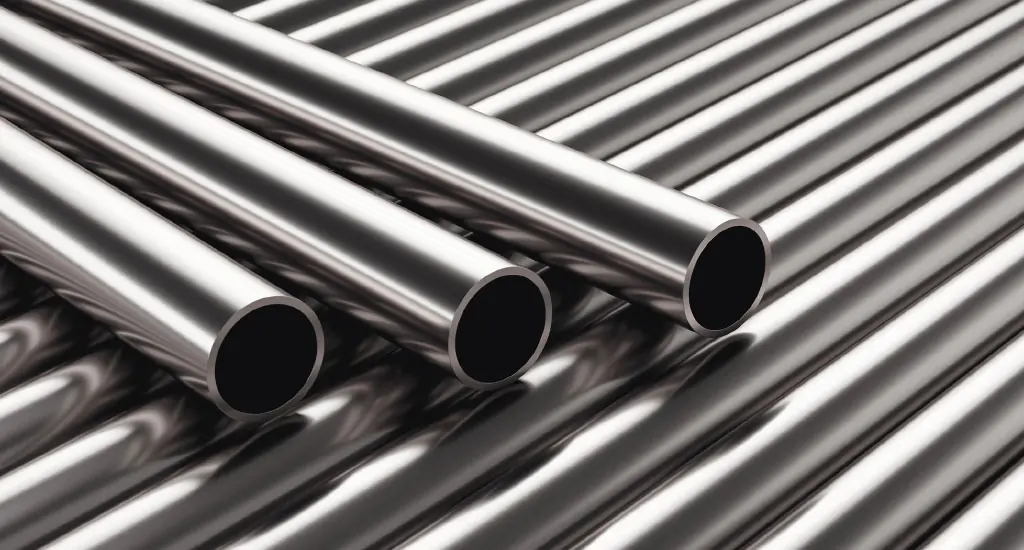
ステンレス鋼
ステンレス鋼は、バッテリーケース、構造部品、保護部品などに使用されます。耐食性が求められるバッテリーパック構造において、優れた溶接性を発揮します。
適切な溶接パラメータは、材料の種類、厚さ、接合部の設計、およびバッテリーパックの構造によって異なります。
バッテリーパックのレーザー溶接における一般的な課題
バッテリーパックのレーザー溶接では、異なる金属、薄い部品、そして多数の溶接箇所が用いられます。材料特性やプロセス設定は溶接品質に影響を与える可能性があり、特に銅、アルミニウム、および熱に弱いバッテリー部品を扱う場合はその影響が顕著になります。
銅とアルミニウムの溶接
問題点:銅とアルミニウムは熱伝導率が高く、融解特性も異なるため、溶接の制御がより困難になる可能性がある。
解決策:材料の種類と接合部の設計に基づいて、レーザー出力、溶接速度、焦点位置を調整し、溶接の浸透度を制御する。
熱がバッテリーセルに与える影響
問題点:バッテリーセルは溶接時の過度の熱に敏感です。過度の熱入力は、近くのセル領域に影響を与える可能性があります。
解決策:適切なレーザーパラメータを使用し、溶接領域を制御することで、加工中の熱伝達を低減する。
量産における溶接の一貫性
問題点:バッテリーパックの製造工程では、多くの溶接箇所が繰り返し発生します。パラメータの変更や位置決め誤差によって、溶接品質にばらつきが生じる可能性があります。
解決策:製造工程において、溶接パラメータを一定に保ち、高精度な位置決めシステムを使用する。
バッテリーパックのレーザー溶接において、適切な材料選定と工程管理は重要な要素である。
バッテリーパック用レーザー溶接機の選び方
バッテリーパック用のレーザー溶接機の選定は、バッテリーの構造、溶接材料、生産量、およびプロセス要件によって決まります。
- 溶接材料:バッテリーパックに使用されている銅、アルミニウム、ニッケル、ステンレス鋼などの材料を確認してください。材料によって、必要なレーザー出力や溶接パラメータが異なります。
- レーザー出力:材料の厚さ、溶接深さ、および生産速度に基づいてレーザー出力を選択してください。低出力システムは薄いタブや小型部品に使用され、高出力システムは厚いバスバーや大型のバッテリー構造に使用されます。
- 溶接精度:ビーム品質、位置決め精度、溶接再現性を考慮してください。小型バッテリー部品は、溶接位置とエネルギー入力の精密な制御が必要です。
- 生産要件:生産量と工程フローに基づいて機械構成を選択してください。手動システムは少量生産に適しており、自動化された装置は連続的なバッテリーパック生産に使用されます。
- 冷却システム:長時間運転時の冷却方法を確認してください。適切な冷却システムは、連続溶接中の機械性能の安定維持に役立ちます。
最適なレーザー溶接機は、バッテリーの設計、材料の種類、溶接要件、および製造条件によって異なります。適切な構成を選択することで、バッテリーパック製造における溶接品質の一貫性と安定した動作を維持できます。
推奨レーザー溶接機
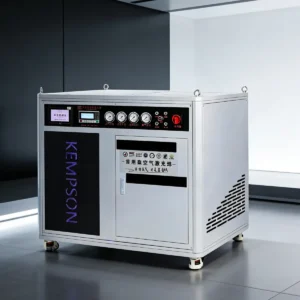
KEMPSONは、さまざまな材料、厚さ、生産ニーズに対応したレーザー溶接機を提供しています。溶接用途と作業要件に基づいて、最適な構成をお選びください。
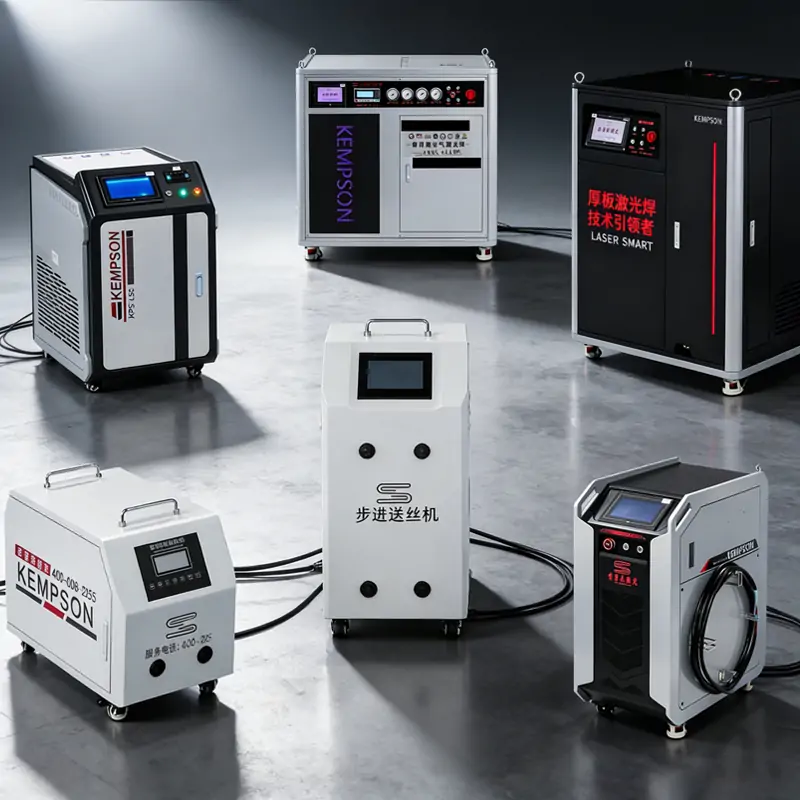
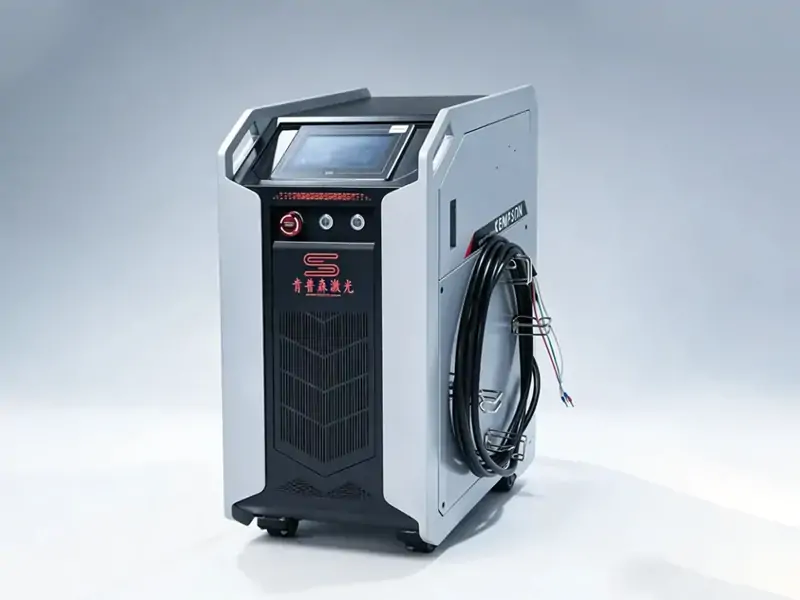
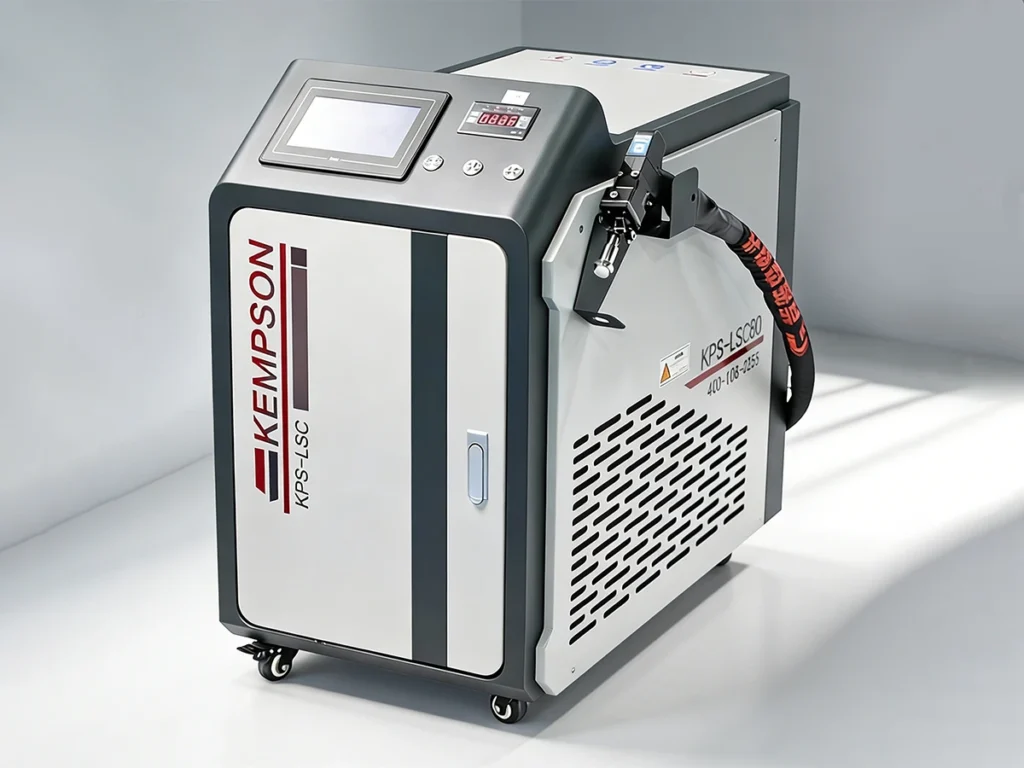
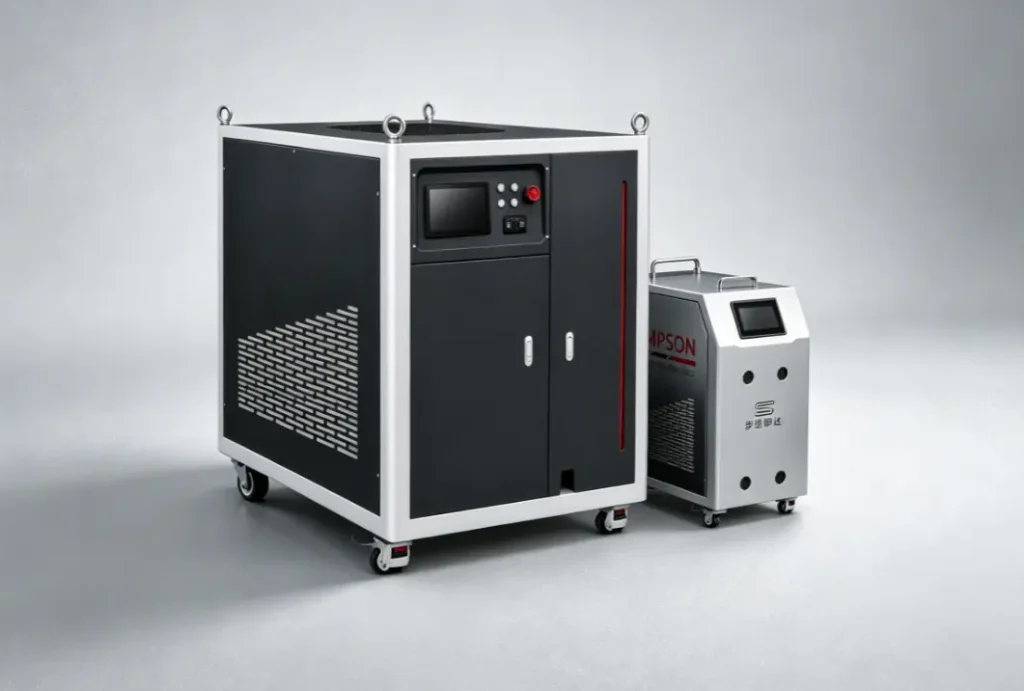
バッテリーパック用レーザー溶接機と従来型溶接方法の比較
バッテリーパックの溶接には、銅、アルミニウム、ニッケルなどの材料が使用され、適切な熱制御と安定した接続が求められます。溶接方法によって、材料適合性、熱入力、製造要件などの点で性能が異なります。
| 溶接方法 | 一般的なアプリケーション | 製品制限 | レーザー溶接の比較 |
|---|---|---|---|
| 抵抗溶接 | 電池タブ、ニッケルストリップ、シンプルな金属接続 | 銅およびアルミニウムの溶接範囲は限られています。電極の摩耗により溶接精度に影響が出る場合があります。 | レーザー溶接は、銅、アルミニウム、および複雑な接合部を非接触で処理します。 |
| 超音波溶接 | バッテリータブとフォイル接続部 | 材料の厚さと接合部の設計によって制限される。 | レーザー溶接は、より多くの金属構造物やさまざまな溶接姿勢に適しています。 |
| はんだ付け | 小型電子接続および低温用途 | はんだ付け材料が必要。用途によっては耐熱性が低い場合がある。 | レーザー溶接は、より高い機械的強度を持つ直接的な金属接合部を形成する。 |
| レーザー溶接 | バッテリータブ、バスバー、端子、モジュール接続 | 異なる材料に対して適切なパラメータ調整が必要です | 精密な溶接制御、小さな溶接面積、安定した生産品質を実現します。 |
レーザー溶接は、銅、アルミニウム、ニッケル部品の精密な溶接制御が求められるバッテリーパック製造において広く用いられています。従来の溶接方法と比較して、複雑なバッテリー接続において、熱入力と溶接位置をより正確に制御できるという利点があります。
結論
バッテリーパックの製造には、バッテリータブ、バスバー、端子、内部金属接続部などの部品に精密な溶接が不可欠です。レーザー溶接は、熱入力の制御、正確な溶接位置、そして様々なバッテリー構造に対応した安定した溶接品質を実現します。
KEMPSONは、バッテリー製造用途向けに1500Wから6000Wまでのレーザー溶接機を提供しており、バッテリー部品や金属部品の溶接をサポートしています。バッテリーパックの設計、材料要件、生産ニーズについて、お気軽にお問い合わせください。
FAQ
バッテリーパック用のレーザー溶接機とは何ですか?
バッテリーパック用レーザー溶接機は、集束レーザービームを用いてバッテリーパック内部の金属部品を接合します。バッテリータブ、バスバー、端子、モジュール接続部など、精密な溶接と温度制御が求められる箇所によく使用されます。
レーザー溶接はリチウムイオン電池パックに使用できますか?
はい。レーザー溶接は、リチウムイオン電池パックの製造において、セル接続部、タブ、バスバー、端子などの接合に広く用いられています。このプロセスは、銅、アルミニウム、ニッケルといった一般的な電池材料に適しています。
バッテリーパックのどの部分がレーザー溶接されるのですか?
レーザー溶接は、バッテリーのタブ、バスバー、端子、セル間接続、モジュール接続、およびバッテリーパック内部の一部の構造金属部品に使用されます。
バッテリー式レーザー溶接機はどのような材料を溶接できますか?
バッテリー式レーザー溶接機は、銅、アルミニウム、ニッケル、ステンレス鋼の溶接が可能です。適切な溶接パラメータは、材料の種類、厚さ、接合部の設計によって異なります。
レーザー溶接はバッテリーセルにとって安全ですか?
レーザー溶接は、溶接中の熱拡散を抑えるために、集束された熱源を使用します。適切なレーザー出力、溶接速度、およびプロセス設定は、バッテリーセルへの熱影響を軽減するのに役立ちます。
バッテリーパックの溶接には、どのくらいのレーザー出力が必要ですか?
必要なレーザー出力は、材料、厚さ、溶接深さ、および生産速度によって異なります。低出力システムは薄いタブや小型部品に使用され、高出力装置は厚いバスバーや大型のバッテリー構造に使用されます。
バッテリー式レーザー溶接と抵抗溶接の違いは何ですか?
レーザー溶接は、集束されたレーザービームを用いて非接触溶接を行うのに対し、抵抗溶接は電極に電流を流して溶接を行う。レーザー溶接は、銅、アルミニウム、複雑なバッテリー構造などにおいて、より高い柔軟性を提供する。
バッテリーパック式レーザー溶接機を生産ラインに組み込むことは可能でしょうか?
はい。バッテリーパック用レーザー溶接機は、繰り返し溶接作業、工程制御、および大量生産のバッテリー製造のために、自動生産ラインに統合することができます。