目次
イントロダクション
金属管のレーザー切断機を選ぶ際、ファイバーレーザーとCO2レーザーのどちらを使うべきかという疑問がよく生じます。どちらの技術も金属管を切断できますが、材質適合性、切断速度、エネルギー消費量、メンテナンス性において性能が異なります。当社の経験では、特にステンレス鋼、炭素鋼、アルミニウムなどの反射性金属の加工において、ファイバーレーザー技術が多くの金属管切断用途で好まれるようになっています。しかし、CO2レーザーも特定の金属切断作業において依然として有効です。
この記事では、ファイバーレーザーとCO2レーザーの切断技術を比較し、それぞれの動作原理、切断性能、運用コスト、および実用的な考慮事項について解説することで、お客様の生産ニーズに最適なソリューションを選択できるようお手伝いします。

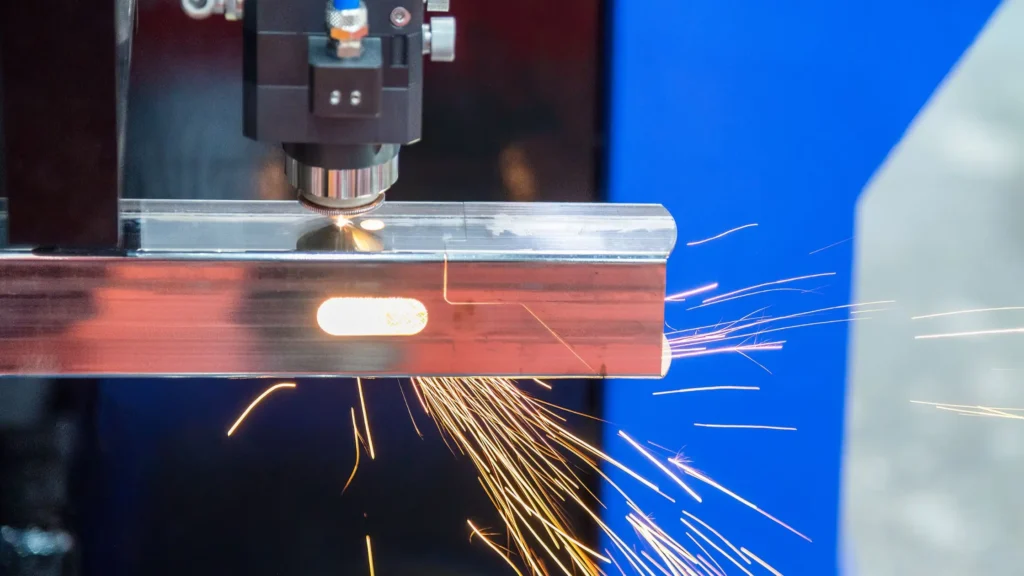
ファイバーレーザー切断とCO2レーザー切断の違いは何ですか?
ファイバーレーザーとCO2レーザーは、レーザー光源、波長、ビーム伝送方式が異なります。ファイバーレーザーは約1.06~1.08μmの波長で動作するのに対し、CO2レーザーは10.6μmの波長で動作します。この違いは、金属の吸収率と切断性能に影響を与えます。どちらも炭素鋼管やステンレス鋼管を切断できますが、ファイバーレーザーは反射率の高い金属の切断に優れており、光学系のメンテナンスも少なくて済みます。

ファイバーレーザー切断はどのように機能しますか?
ファイバーレーザーは、希土類元素を添加した光ファイバー(一般的にはイッテルビウム添加ファイバー)を用いてレーザー光を生成します。波長は約1.06~1.08μmで、外部ミラーを用いた光路を経由することなく、柔軟な光ファイバーケーブルを通って切断ヘッドに直接照射されます。
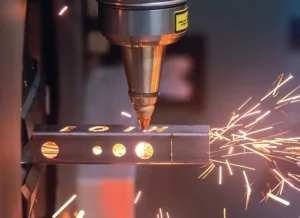
ファイバーレーザーは、炭素鋼、ステンレス鋼、アルミニウム、銅、真鍮の切断に適しています。管切断機では、CNCシステムが切断ヘッドの動きとチャックの回転を制御し、穴、スロット、複雑な管形状を加工します。
CO2レーザー切断はどのように機能するのですか?
CO2レーザーは、二酸化炭素、窒素、ヘリウムを含む混合ガスを電気的に励起することでビームを生成します。ビームの波長は約10.6μmで、一連のミラーを通過して切断ヘッドに到達します。
CO2レーザーは炭素鋼管やステンレス鋼管の切断に使用できますが、アルミニウム、銅、真鍮は、この波長での吸収率が低いため、加工がより困難です。また、光学系は定期的なミラーの点検、清掃、ビーム調整が必要です。
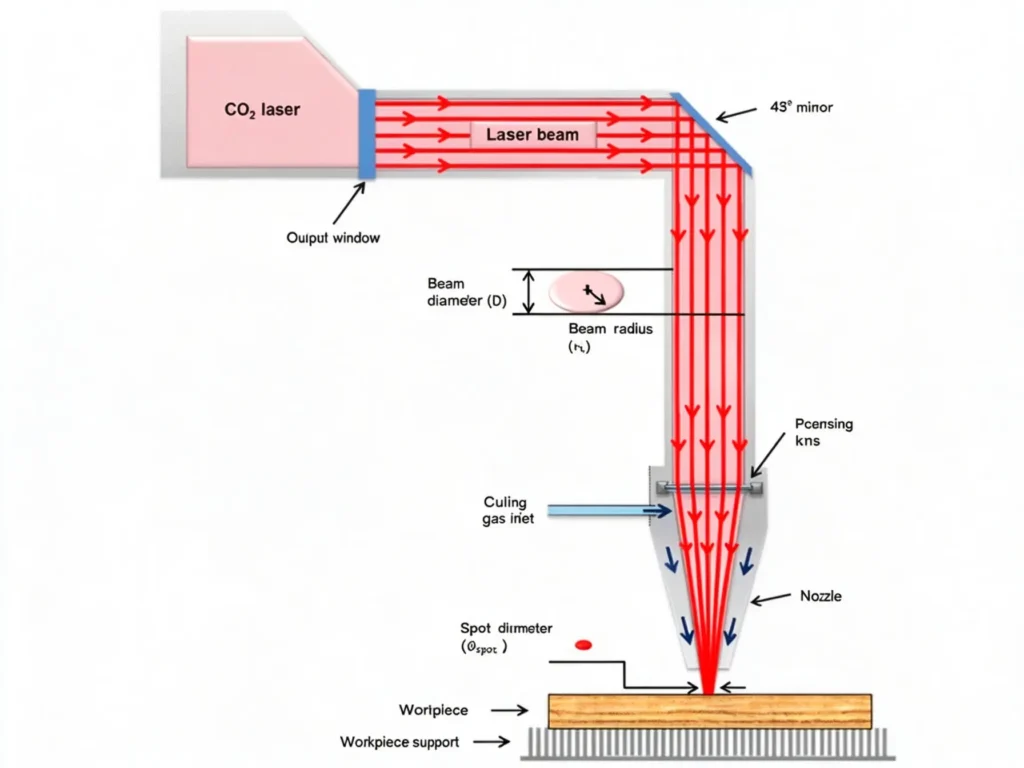
ファイバーレーザーとCO2レーザー:基本的な技術的違い
| 比較 | ファイバーレーザー | CO2レーザー |
|---|---|---|
| レーザー源 | 固体光ファイバー | ガス混合物 |
| 波長 | 約1.06~1.08μm | 約10.6μm |
| ビーム透過 | 光ファイバ | ミラーを用いた光路 |
| 金属吸収 | ほとんどの一般的な金属ではより高い | 多くの金属で低下 |
| 反射金属 | より適した | より挑戦的 |
| エネルギー効率 | 一般に高い | 一般に低い |
| 光学メンテナンス | 外部ビームパスミラーの調整は不要です。 | ミラーと光路のメンテナンスが必要です |
| 金属管の用途 | 広く使われています | 特定の金属切削用途に適しています |
注:エネルギー効率とは、電気エネルギーから光エネルギーへの変換効率を指します。実際の性能は、レーザー光源の設計、定格出力、および動作条件によって異なります。
金属管切断におけるファイバーレーザーとCO2レーザーの比較:6つの違い
1. 素材の適合性
ファイバーレーザーとCO2レーザーは、金属によるレーザーエネルギーの吸収効率が異なります。ファイバーレーザーは、炭素鋼、ステンレス鋼、アルミニウム、銅、真鍮などの管材によく適合します。一方、CO2レーザーは炭素鋼やステンレス鋼には適していますが、銅や真鍮などの反射率の高い金属には適していません。
| レーザーの種類 | 炭素鋼 | ステンレス鋼 | アルミ | 銅 | 真鍮 |
|---|---|---|---|---|---|
| ファイバーレーザー | 素晴らしい | 素晴らしい | 適している | 適切な保護によく適している | 適切な保護によく適している |
| CO2レーザー | 適切な | 適切な | より挑戦的 | 非常に難しい | 非常に難しい |
実際の切断結果は、レーザー出力、管壁の厚さ、切断ヘッドの保護、およびプロセスパラメータによって異なります。
2. 切断速度と加工効率
チューブ切断サイクル時間 = 積載 + 位置決め + 切断 + 回転 + 荷降ろし
ファイバーレーザーは、一般的に、同等の加工条件下において、CO2レーザーよりも薄肉および中肉厚の金属管を高速に切断できます。これは、ファイバーレーザーの金属吸収率が高いため、切断に必要なエネルギーが少なくて済むためです。実際の切断速度は、材料、肉厚、管径、レーザー出力、および切断形状によって異なります。
チューブ加工の場合、総サイクル時間には、ロード、位置決め、チャック回転、切断、およびアンロードも含まれます。穴パターン、コーナー形状、および繰り返し穿孔は、レーザーの直線切断速度を超えて、加工時間を大幅に増加させる可能性があります。
3. 切断品質と精度
どちらのタイプのレーザーも、適切に設定すれば金属管をきれいに切断できます。ファイバーレーザーは一般的に集束スポットが小さいため、狭い切断幅、小さな穴、および精密な切断形状に適しています。
切断品質は、焦点位置、アシストガス、ノズル状態、肉厚、切断速度にも左右されます。チューブ加工においては、チャックの位置決め精度と回転精度が、特に角管、角度付き切断、複雑な形状のチューブにおいて、穴の位置合わせ、寸法公差、切断の一貫性に影響を与えます。
4.エネルギー消費量と運用コスト
ファイバーレーザーは一般的に、CO2レーザーシステムよりも消費電力が少なく、光学系のメンテナンスも少なくて済みます。CO2レーザー装置では、レーザーガスの管理や、ミラーおよび光学部品の定期的なメンテナンスも必要となります。
| レーザーの種類 | 電気の消費 | レーザーガス | 光学メンテナンス | 消耗品 | 運用費用 |
|---|---|---|---|---|---|
| ファイバーレーザー | 一般に低い | CO2レーザーガス混合物は不要です | 下部ビーム経路メンテナンス | 保護窓、ノズル、その他の部品 | 一般に低い |
| CO2レーザー | 一般に高い | レーザーガスシステムが必要 | ミラーと光路の維持 | 鏡、レンズ、ガス関連消耗品、その他の部品 | 同等の金属切削作業では一般的に高くなる |
製造コストの計算には、電気代、アシストガス代、消耗品代、メンテナンス費用、およびチューブ1本あたりの加工時間を考慮してください。窒素や酸素などの切断ガスは、CO2レーザー光源内部で使用される混合ガスとは別です。
5. 機械の構造とメンテナンス
光ファイバー切断機とCO2レーザー切断機は、異なるレーザー伝送システムを使用するため、機械のレイアウトやメンテナンス要件に影響を及ぼします。
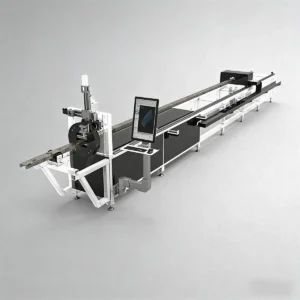
ファイバーレーザーチューブ切断機:
- ファイバーレーザー光源
- 光ファイバー伝送ケーブル
- レーザー切断ヘッド
- CNC制御システム
- チューブチャックと回転システム
- 構成に応じて、自動積載・荷降ろしシステム
CO2レーザー管切断機:
- CO2レーザー源
- レーザーガスシステム
- ミラーを用いたビーム伝送システム
- 切断ヘッドおよび光学部品
- チューブのクランプおよび回転システム
光ファイバーシステムは、外部ミラーの調整が不要なため、ビーム伝送経路がシンプルです。一方、CO2システムは、定期的な光学検査、ミラークリーニング、ビーム調整が必要です。どちらのタイプの装置も、チャック、駆動システム、CNC制御装置、および機械部品のメンテナンスが必要です。
6.用途と生産への適合性
ファイバーレーザーは、特に異なる金属材料、複雑な形状、および大量生産が求められる用途において、専用の金属管製造に広く使用されています。
ファイバーレーザーによる管切断の用途:
- 自動車用排気管および構造用チューブ
- ステンレス製家具用パイプ
- 鉄骨フレームと金属プロファイル
- アルミニウム管および形材
- 銅および真鍮製のチューブ部品
- 産業機器フレーム
CO2レーザーの応用例:
- 炭素鋼管の切断
- ステンレス鋼管の加工
- 既存のCO2装置を用いた金属加工
- CO2装置は、金属材料と非金属材料の両方を扱う製造用途向けに設計されています。
ファイバーレーザーによる管切断機は、一般的に新しい金属管製造ラインにおいて最も好ましい選択肢です。一方、CO2レーザーシステムは、特定の切断要件や既存設備を有する工場には依然として適しています。
チューブの形状は、ファイバーレーザーおよびCO2レーザー切断にどのような影響を与えるのか?
チューブの形状は、クランプ、回転、切断経路、および機械構成に影響を与えます。適切な治具とモーションコントロールを備えた機械であれば、ファイバーレーザーとCO2レーザーの両方で、さまざまな金属チューブの形状を加工できます。
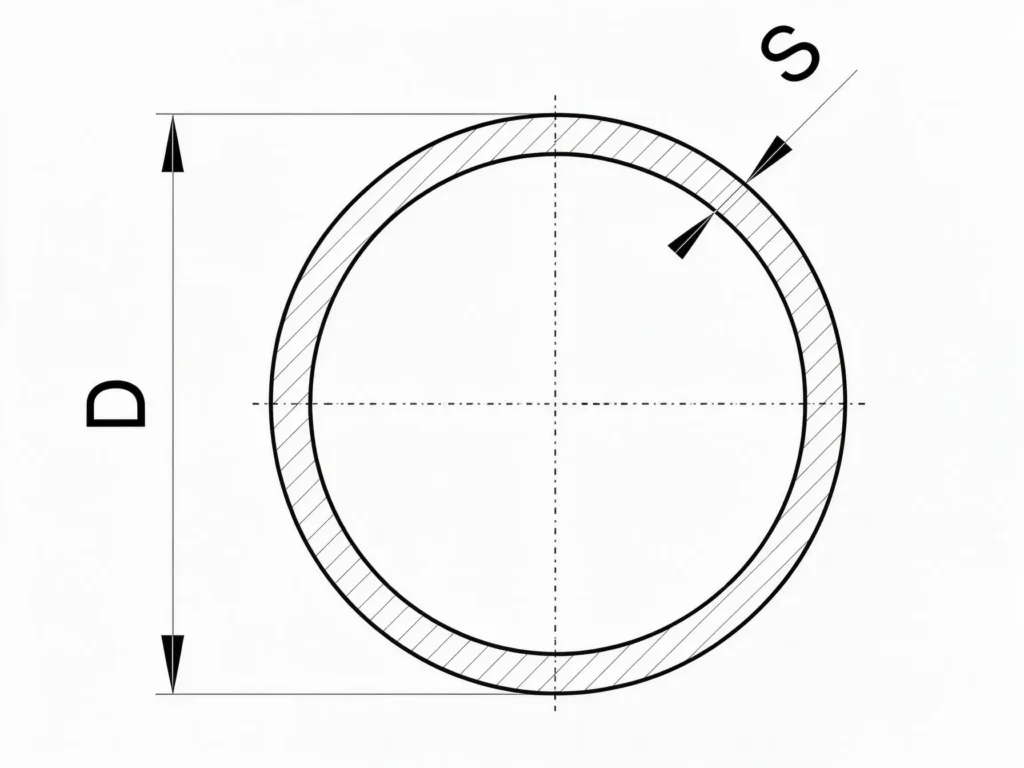
丸管切断
丸管はチャック内で回転し、切削ヘッドは管の軸に沿って移動します。一般的な加工には、穴あけ、溝加工、端面加工、輪郭加工などがあります。
小径管は精密なクランプが必要であり、大径管や肉厚管は十分なチャック容量とワークピースの支持力が必要となる。

角形および長方形チューブの切断
角形および長方形のチューブは、複数の面を切断する必要があります。一般的な加工としては、側面の穴あけ、スロット加工、切り欠き加工、角の切断などがあります。
CNCシステムは、チャックの回転と切削ヘッドの動きを連動させることで、異なる面間での穴の位置合わせと寸法精度を維持します。

特殊形状チューブの切断
楕円形、平面形、D字形、その他のカスタム形状には、それぞれに合ったクランプ治具と切削経路が必要です。また、断面形状が不規則な場合、切削ヘッドの位置決めやワークピースの支持にも影響します。
これらの形状については、チャックのクランプ範囲、支持構造、およびCNC制御を、実際のチューブ寸法と切断要件と照らし合わせて確認してください。
ファイバーレーザー切断とCO2レーザー切断:比較表
| 比較要因 | ファイバーレーザー | CO2レーザー |
|---|---|---|
| 波長 | 約1.06~1.08μm | 約10.6μm |
| レーザー媒体 | 希土類元素添加光ファイバー | CO2ガス混合物 |
| ビームデリバリー | 光ファイバーケーブル | ミラーを用いた光路 |
| 炭素鋼管 | 幅広い切断用途に適しています | 適切な |
| ステンレス鋼管 | 幅広い切断用途に適しています | 適切な |
| アルミニウム管 | 適切なソースおよびプロセス設定に適しています | より挑戦的 |
| 銅管と真鍮管 | 適切な後方反射防止対策とプロセス設定を施せば使用可能です。 | 非常に難しい |
| 切削速度 | 一般的に、薄肉および中肉用途の多くでより高速です。 | 同等のアプリケーションでは一般的に処理速度が遅い |
| 切削精度 | 機械構成とプロセスパラメータによっては高い。 | 機械構成とプロセスパラメータによっては高い。 |
| エネルギー効率 | 一般に高い | 一般に低い |
| 光学メンテナンス | 下部ビーム経路メンテナンス | 定期的なミラーと光路のメンテナンスが必要です |
| 自動化の統合 | 現代のチューブ切断ラインに広く組み込まれています。 | 機械設計による |
| 金属管製造 | 現代の金属管製造における一般的な選択肢 | 特定の用途で使用されます |
金属管切断におけるファイバーレーザーとCO2レーザーの選び方
ファイバーレーザーとCO2レーザーのどちらを選択するかは、管の材質、肉厚、生産量、既存の設備によって異なります。ほとんどの新しい金属管切断ラインではファイバーレーザーが好まれる一方、CO2レーザーは特定の用途や既存の生産システムに適しています。
ファイバーレーザーを選択する
- 多様な金属材料:炭素鋼、ステンレス鋼、アルミニウム、銅、真鍮などの管を定期的に切断します。
- 反射性金属:適切なレーザー光源と保護システムを用いて、アルミニウム、銅、真鍮を加工する。
- 薄肉・中肉管:薄肉・中肉金属管の迅速な切断を必要とする生産注文に対応します。
- 高生産性:連続生産における処理時間と電力消費量の削減。
- 自動処理:自動ローディング、ローディング、および連続チューブ供給を統合。
- 多様なチューブ形状に対応:円形、正方形、長方形、および特定の特殊形状のチューブの切断。
CO2レーザーを選択してください
CO2レーザー管切断機は、特定の生産条件下においては依然として実用的な選択肢となり得る。
- 既存設備:貴社工場では既にCO2レーザーシステムを稼働させており、生産プロセスも確立されています。
- 炭素鋼およびステンレス鋼:この機械は、お客様が通常使用される管材および肉厚の切断要件を満たしています。
- 検証済みの生産プロセス:既存の切断パラメータは、お客様の製品に対して許容できる結果をもたらします。
- 混合材料の生産:CO2抽出装置がそれらの用途向けに設計および構成されている場合、貴社の工場では非金属材料の加工も可能です。
機械を選定する前に、管の図面、材料仕様、肉厚、およびサンプル切断要件を準備してください。これらの詳細情報により、メーカーはレーザー光源、チャックシステム、機械構成、および自動化オプションを評価することができます。
ケンプソン製ファイバーレーザー管切断機
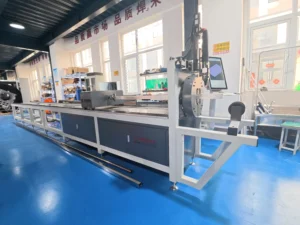
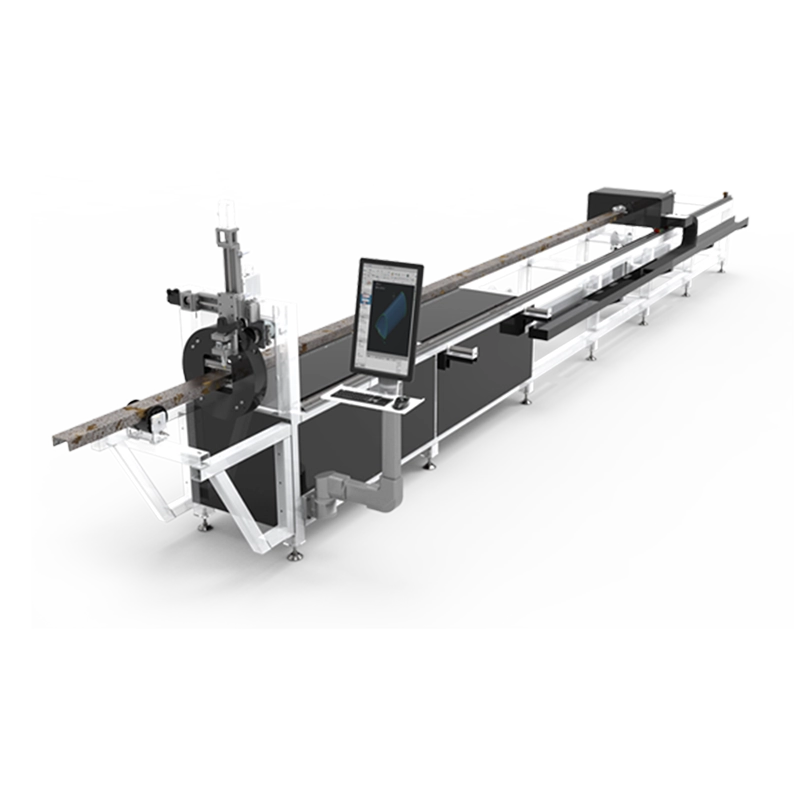
KEMPSON社のファイバーレーザー管切断機は、様々な管材、寸法、形状、および生産要件に合わせて構成されています。
機械構成
主な機械部品は以下のとおりです。
- ファイバレーザ源
- レーザー切断ヘッド
- CNC制御システム
- チューブチャックと回転システム
- 自動搬入出システム




チューブ切断用途
この機械は、以下のような様々な金属管の形状を切断するように構成できます。
丸鋼管、角鋼管、長方形鋼管、ステンレス鋼管、およびアルミニウム形材
カスタマイズされた機械構成
ケンプソンは、実際の生産要件に応じて各機械を構成します。
- チューブの寸法:直径、肉厚、およびチューブの長さ。
- 材質とレーザー出力:チューブの材質と必要な切断性能。
- チューブプロファイル:チャックの種類、クランプ範囲、およびワークピースのサポート。
- 自動化:生産量、積載、荷降ろしに関する要件。
- 切削試験:サンプル材料、加工図面、および切削結果。
チューブの材質、直径、肉厚、長さ、および切断図面をKEMPSONまでお送りください。当社のエンジニアリングチームがお客様のご要望を評価し、生産ニーズに最適なファイバーレーザーチューブ切断機の構成をご提案いたします。
結論
KEMPSON社は、工業用金属加工向けのファイバーレーザー管切断機を製造しています。同社は、顧客の要望に基づき、機器構成、OEM/ODMカスタマイズ、サンプル切断、技術評価などのサービスを提供しています。
海外向けサービスには、機器の設置、オペレーター研修、アフターサービスが含まれます。機械構成の評価のため、チューブの材質、直径、肉厚、切断図面を弊社のエンジニアリングチームまでお送りください。

FAQ
ファイバーレーザー切断とCO2レーザー切断の主な違いは何ですか?
主な違いは、レーザーの波長とビーム生成方法にある。ファイバーレーザーは、約1.06~1.08μmの光ファイバー光源を使用するのに対し、CO2レーザーは10.6μmのガス混合物を使用する。これらの波長の違いは、金属の吸収、切断性能、および光学特性に影響を与える。
金属管の切断には、ファイバーレーザーはCO2レーザーよりも優れているのでしょうか?
現代の金属管切断においては、一般的にファイバーレーザーが好ましい選択肢とされています。ファイバーレーザーは、アルミニウム、銅、真鍮などの反射性金属との相性が良く、高い効率性を実現します。ただし、実際の選択は、管の材質、肉厚、生産量、および機械構成によって異なります。
CO2レーザーはステンレス鋼管や炭素鋼管を切断できますか?
はい、CO2レーザーはステンレス鋼管と炭素鋼管の両方を切断できます。切断性能は、レーザー出力、肉厚、アシストガス、およびプロセスパラメータによって異なります。また、切断作業に適したチャックシステムと管回転制御機能も必要です。
ファイバーレーザーでアルミニウム、銅、真鍮の管を切断できますか?
はい、ファイバーレーザーは、適切なレーザー出力と加工設定を用いれば、アルミニウム、銅、真鍮の管を切断できます。これらの反射性の高い金属には、適切な後方反射防止対策と光学部品が必要です。切断結果は、材料のグレード、肉厚、切断ガス、および機械の構成によって異なります。
金属管の切断において、どちらのレーザーが速いですか?
ファイバーレーザーは、薄肉および中肉金属管の切断において、一般的に高速です。実際の速度は、材料、肉厚、管径、レーザー出力、切断形状によって異なります。また、装填、位置決め、チャック回転、穿孔時間も、全体の生産サイクルに影響を与えます。
ファイバーレーザー切断は、CO2レーザー切断よりも優れた切断面品質を実現しますか?
すべての用途に当てはまるわけではありません。どちらのレーザータイプも、適切に設定すればきれいな切断面が得られます。切断面の品質は、材料、肉厚、焦点位置、切断速度、アシストガス、ノズル状態によって異なります。切断幅、バリの発生、熱影響部は、実際の切断テストによって評価する必要があります。
ファイバーレーザー管切断機は、CO2レーザー切断機よりも運用コストが安いですか?
ファイバーレーザー装置は一般的に消費電力と光路メンテナンスコストが低い。CO2システムは定期的なミラーメンテナンスとレーザーガス管理が必要となる。実際の運用コストにはアシストガス、消耗品、メンテナンス、加工時間も含まれるため、同様の生産条件下での総コストを比較する必要がある。
ファイバーレーザー管切断機を選ぶ際に考慮すべき要素は何ですか?
まず、チューブの材質、直径、肉厚、最大加工長を確認してください。また、レーザー出力、チューブ形状、切断要件、日産量、自動化の必要性も考慮してください。機械構成と切断評価のために、実際のチューブ図面とサンプル仕様書を提供してください。