目次
イントロダクション
チューブレーザー切断機は、自動車部品製造において、丸管、角管、矩形管、および特殊形状の金属プロファイルの加工に広く使用されています。これらの材料は、シャーシ構造、排気システム、シートフレーム、および支持部品などに一般的に使用されており、部品には精密な穴、スロット、角度付き切断、および複雑な輪郭が求められます。
自動車製造において、従来の切断、穴あけ、パンチングといった加工工程では、複数の機械を使用し、ワークピースの位置決めを繰り返すことが少なくありません。チューブレーザー切断は、これらの工程をCNC制御プロセスに統合することで、中間工程の削減と部品製造の簡素化を実現します。本稿では、チューブレーザー切断機の主な自動車用途、切断プロセスの仕組み、そして製造業者が生産要件に合った機器を選定する際に考慮すべき点について解説します。
自動車部品製造におけるチューブレーザー切断機とは?
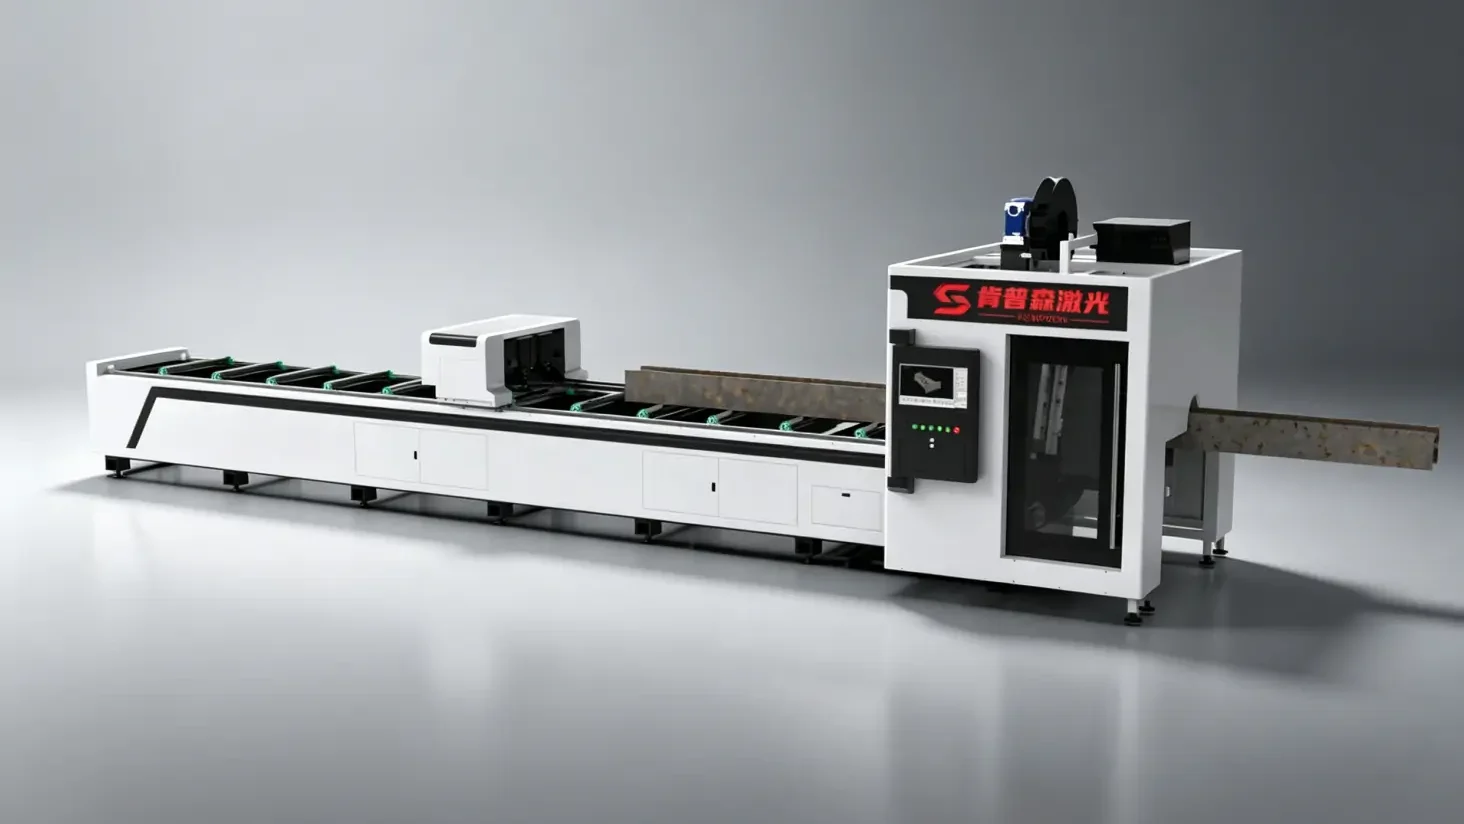
チューブレーザー切断機は、ファイバーレーザー技術とCNC制御を用いて、金属管や構造用形材を所定の長さと形状に切断します。この機械は、チューブの送り、回転、レーザーの動きを制御し、自動車部品用の穴、スロット、角度付き切断、複雑な輪郭などを加工します。

チューブの種類と形状
これらの機械は、以下のようなさまざまな形状やプロファイルのチューブを加工できます。
- 丸チューブ
- 角管
- 角管
- 楕円形および楕円管
- 特殊形状のチューブおよび構造用プロファイル
加工可能な範囲は、チャックの設計、クランプシステム、および機械の構成によって異なります。

主要切断作業
一般的な切断作業には以下が含まれます。
- ストレートカッティング
- アングルカット
- 穴あけおよび溝切り
- ノッチング
- 輪郭切断
- チューブ交差切断
これらの工程は、チューブ部品をその後の曲げ加工、溶接、および組み立てのために準備するものです。
チューブレーザー切断機で加工できる自動車部品にはどのようなものがありますか?
チューブレーザー切断機は、自動車構造、排気システム、シートシステム、その他の組立品に使用される様々な管状部品の加工に使用されます。

自動車のシャーシおよびフレーム部品
シャーシフレーム、クロスメンバー、構造支持部材は、一般的に角形または長方形の鋼管で作られます。鋼管レーザー切断機は、これらの部品の取り付け穴、スロット、端部切断、接続形状を加工します。フレームの溶接と組み立てには、正確な位置決めが重要です。
加工内容:穴あけ、溝あけ、輪郭加工、管端面加工。

自動車排気システム部品
排気管、接続管、センサー取り付け部には、丸型のステンレス鋼管または炭素鋼管が使用されます。曲げ加工と溶接を行う前に、レーザー切断によってパイプのサイズ、角度付き端部、センサー穴、接続開口部が加工されます。
加工内容:直線切断、角度切断、穴あけ、切り欠き加工。
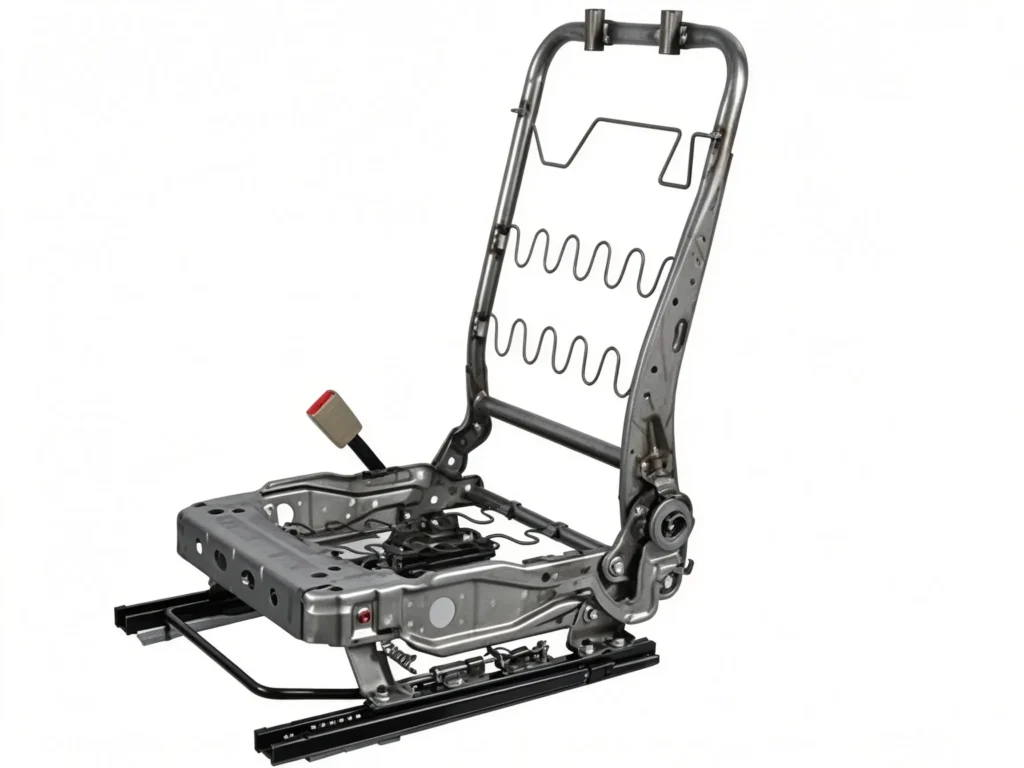
自動車用シートフレームおよびシートサポート
シートフレーム、ヘッドレストサポート、シート調整構造には、丸管や特殊な形状のプロファイルが使用され、多くの場合、比較的薄い肉厚となっています。レーザー切断により、取り付け穴、位置決めスロット、接続部が加工されます。CNCプログラムにより、異なるサイズやデザインの部品を同じ機械で加工することが可能です。
加工:穴あけ、溝あけ、輪郭切削、直線切削。

自動車用ロールケージおよび安全構造物
ロールケージや管状補強構造では、交差するチューブ間の接続部を正確に接合する必要があります。チューブ用レーザー切断機は、接続するチューブの形状に合わせたフィッシュマウスカット、角度付き端部、および成形ジョイントを実現します。これらの機能により、溶接前の手作業による接合作業が軽減されます。
加工内容:管の交差切断、角度切断、輪郭切断。

自動車用取付ブラケットおよび支持構造
取付ブラケット、エンジンサポート、機器支持構造には、それぞれ異なる断面形状のチューブと金属プロファイルが使用されます。レーザー切断により、部品図面に基づいて複数の取付穴、不規則な開口部、接続輪郭が加工されます。これらの加工により、個別の穴あけや手作業による切断作業を削減できます。
加工:穴あけ、溝あけ、輪郭切削。
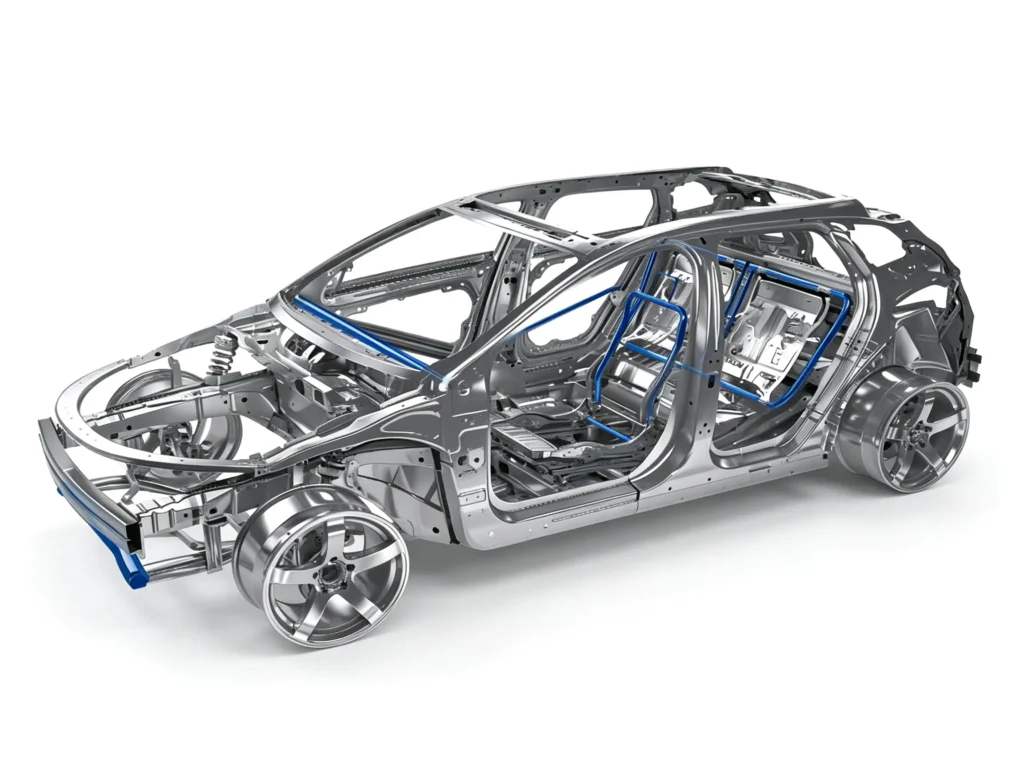
自動車用ドア、ルーフ、およびボディ構造部品
ドアフレーム、ルーフ構造、その他の車体部品に使用される管状の補強材や構造支持材も、管状レーザー切断機で加工できます。これらの部品は、車両の設計に応じて、円形、正方形、長方形、または特殊な形状のプロファイルを使用します。レーザー切断により、接続穴、端部プロファイル、および組み立て開口部が加工されます。
加工:穴あけ、切り欠き加工、角度切り加工、輪郭切り加工。
自動車製造におけるチューブレーザー切断の仕組みとは?
チューブのレーザー切断は、図面作成から完成品の検査まで、CNC制御プロセスに従って行われます。主な手順は以下のとおりです。
CAD図面作成とCNCプログラミング:部品図面をインポートし、チューブの寸法と切削形状を定義し、CAMソフトウェアを使用してCNCプログラムを生成します。
チューブの装填と位置決め:生チューブを手動または自動で装填します。チャックがチューブを固定し、供給システムがチューブを切断位置まで移動させます。
チューブの回転とレーザー切断:CNCシステムがチューブの回転と切断ヘッドの動きを制御します。レーザーは、プログラムされた経路に従って、穴、スロット、角度付き端部、その他の形状を切断します。
部品の荷降ろしと品質検査:完成した部品を取り出し、寸法、穴の位置、切断面、バリなどを確認します。チューブの変形がないか確認し、必要に応じて接合部の嵌合状態を検査します。
自動車部品製造にチューブレーザー切断機を使用する理由とは?
1つの設定で複数の操作を実行可能:
切断、穴あけ、溝加工、切り欠き加工、輪郭切断といった工程を一度の段取りで完了できるため、ワークピースの移送や位置決め作業の繰り返しを削減できます。
一貫した切断結果:
CNC制御により、切削寸法と穴位置は一定に保たれます。ただし、結果はチューブの真直度、肉厚、クランプ方法、および機械構成にも左右されます。
二次加工の削減:
レーザー切断は、適切な部品であれば、鋸引き、穴あけ、打ち抜き、手作業による溝加工といった従来の工程を代替できます。ただし、一部の部品はバリ取りや追加の機械加工が必要となる場合があります。
柔軟な部品生産:
様々なCNCプログラムを使用することで、機械は様々な長さ、形状、穴パターンのチューブを加工できます。これは、部品交換が頻繁に行われる生産に適しています。
複数のチューブ形状:
適切なチャックとクランプシステムを用いることで、1台の機械で円形、正方形、長方形、楕円形、および特定の特殊形状のチューブを加工することが可能です。
生産ラインの統合:
自動での積載、供給、荷降ろしにより、手作業が軽減されます。また、この機械はCNCパイプ曲げシステムやロボット溶接システムと接続することも可能です。
チューブのレーザー切断と従来のチューブ加工方法の比較
自動車用チューブの加工方法は、鋸引き、穴あけ、打ち抜き、フライス加工、レーザー切断などがあります。それぞれの加工方法には、異なる能力、必要な工具、および製造コストがあります。
| 比較 | のこぎり切断 | 訓練 | 打ち抜き | 機械フライス加工 | チューブレーザー切断 |
|---|---|---|---|---|---|
| 主な業務 | 直線カットと長さカット | 丸穴加工 | 穴と形状のある開口部 | スロットと局所的な輪郭 | 切断、穴あけ、溝加工、切り欠き加工、輪郭加工 |
| ツーリング | のこぎり | ドリルビット | パンチとダイ | フライス | レーザー切断ヘッド |
| ワークのセットアップ | シンプルなクランプ | 複数の穴の位置調整 | 専用の工具と位置決め | 複数の設定が必要になる場合があります | CNCチャックとチューブの位置決め |
| 主な制限 | 穴とスロットの追加加工 | 複数の穴に対して繰り返し位置決めを行う | 工具と部品形状によって制限される | 加工工程とセットアップ時間が増える | 設備投資の増加 |
主な処理方法
- 鋸切断:主に直線端部加工のために、管を所定の長さに切断します。
- 穴あけ加工:指定された位置に円形の穴を開ける加工で、複数の穴を開ける場合は位置調整が必要になることが多い。
- 打ち抜き加工:専用のパンチとダイを使用して、穴や形状の開口部を形成します。
- 機械加工フライス加工:切削工具を用いて、溝、切り欠き、局所的な輪郭などを加工する。
- チューブレーザー切断:チューブの切断、穴あけ、スロット加工、ノッチ加工、輪郭切断を1つのCNCプロセスで組み合わせます。
チューブのレーザー切断は、複数の切断箇所、複雑な形状、頻繁な設計変更を伴う自動車部品に適しています。単純な長さ切断や、形状が固定された大量生産部品の場合は、鋸切断やパンチングの方が経済的な場合があります。
自動車用チューブのレーザー切断における技術的要因
自動車用チューブの切断には、レーザー出力以外にも多くの要素が関係します。材料特性、チューブ寸法、切断公差、接合部の設計、生産量など、すべてが機械の選定と切断結果に影響を与えます。
1. チューブの材質と特性
自動車用チューブ部品には、さまざまな鋼種やアルミニウム合金が使用されています。材料の組成、厚さ、熱特性はレーザーの設定に影響を与え、ガスの選択にも役立ちます。
| チューブ材質 | 一般的な自動車用途 | 切断に関する考慮事項 |
|---|---|---|
| 炭素鋼 | シャーシフレーム、サポート | 材質グレード、肉厚、アシストガス |
| ステンレス鋼 | 排気管、接続管 | 合金グレード、刃先品質、アシストガス |
| アルミニウム合金 | 軽量構造、支持部材 | 反射率、熱伝導率、切削パラメータ |
| 高張力鋼 | 安全構造、耐荷重部品 | 材質グレード、厚さ、エッジ品質 |
材料によって、レーザーのパラメータやアシストガスの設定は異なります。アルミニウム合金や高強度鋼は、加工試験の際に特に注意が必要です。
2. チューブの形状と寸法
チューブの形状とサイズによって、機械のチャック設計、クランプ方法、支持構造、および加工範囲が決まります。
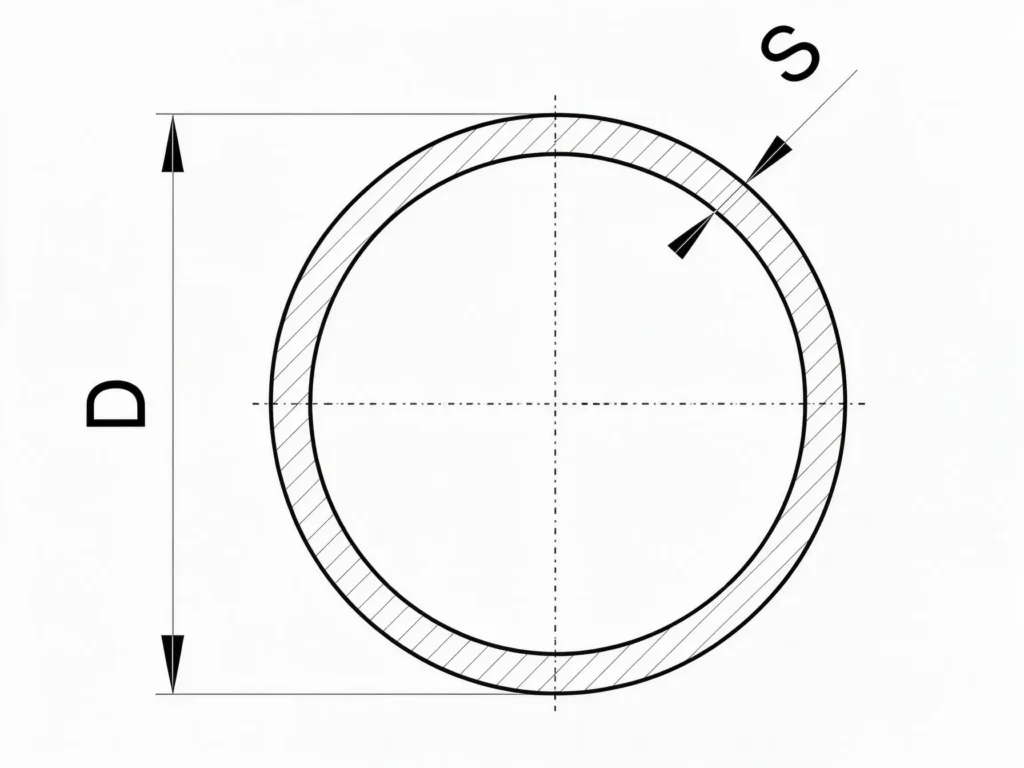
丸チューブ

角管

角管

特別なプロファイル
機械サイズ選定に関する参考資料:
- 丸管の直径:約Ø20~220mm
- 角型チューブのサイズ範囲:約20×20~150×150mm
- 標準チューブ長さ:約6,000mm
- 延長チューブ長:一部モデルでは8,000~12,000mm
大型の機械は、より幅広く、より重い形状の材料を加工できます。最大肉厚は、レーザー出力、材料、チューブの寸法、および機械の構成によって異なります。
機械を選定する際は、チューブの最小寸法と最大寸法、肉厚、積載長さ、および最大チューブ重量を確認してください。加工範囲を確認するには、実際のワークピースの図面を使用する必要があります。
3. 切断精度と寸法公差
自動車部品には、正確な穴位置、切断長さ、および管端形状が求められることが多い。主な検査項目は以下のとおりである。
| 検査項目 | 部品品質への影響 |
|---|---|
| 穴の位置 | 取り付け精度と組み立て位置合わせ |
| 切削長さ | 完成部品の寸法 |
| チューブの回転 | チューブ周辺の機能の位置 |
| カーフ幅 | スロットの寸法と輪郭の詳細 |
| バーとドロス | エッジの品質と後続の処理 |
| 熱変形 | 寸法安定性、特に薄肉管の場合 |
基準となる機械精度:工業用チューブレーザー加工機の公表されている仕様では、一般的に位置決め精度が±0.05 mm/m、繰り返し精度が±0.03 mm程度とされています。これらの数値は機種、軸、試験条件によって異なるため、完成品の公差を保証するものではありません。切断精度は、機械の剛性、チャックのクランプ状態、サーボ制御、チューブの真直度、材料の公差、切断パラメータなどにも左右されます。
4. 接合部の準備と溶接に関する要件
チューブのレーザー切断は、溶接および組み立てのために部品の端部や開口部を加工する。切断形状は接続部品の設計と一致していなければならない。
- 魚口カット:交差するチューブ接続部のために、チューブの端を成形します。
- 斜め切断:チューブの端部を斜め接合および溶接用に準備します。
- 取り付け穴とスロット:ブラケット、ファスナー、および接続部品の位置を調整します。
- エッジ品質:過剰なバリやドロスは、取り付けや溶接の妨げとなる可能性があります。
- 接合部の嵌合:切断寸法は、接続部品間の隙間と最終的な組み立て位置に影響を与えます。
切断品質は、次の製造工程の要件と照らし合わせて確認する必要があります。溶接部品の場合は、溶接前に接合部の形状、エッジの状態、および嵌合状態を検査してください。
5. 生産量と自動化
生産量によって、必要な積載方法、供給システム、荷降ろし方法、および自動化レベルが決定されます。
チューブレーザー切断ワークフロー:材料投入 → チューブ供給 → CNCレーザー切断 → 部品排出 → 検査および選別
- 試作品および少量生産:手動による積み込みと積み下ろしは、生産量が少なく、設計変更が頻繁な場合に適している可能性があります。
- バッチ生産:自動ローディングと連続供給により、切断サイクル間の手作業を削減します。
- 部品の荷降ろしと仕分け:自動荷降ろしシステムは、完成した部品を検査または後工程へ搬送することができます。
- 生産ラインへの統合:切断されたチューブは、CNCチューブ曲げ加工、ロボット溶接、および組み立てステーションへ移動できます。
機械の構成は、必要な生産量、チューブの寸法、部品構成、および工場レイアウトに合致している必要があります。自動ローディングおよびアンローディングは、生産量と必要なサイクルタイムに応じて選択されます。
自動車部品製造用チューブレーザー切断機の選び方
- レーザー出力:管材、肉厚、切断速度、切断面の品質に応じて出力を選択してください。
- チューブサイズ:必要なチューブの直径、プロファイル寸法、肉厚、および加工長さを確認してください。
- チャック構成:チューブのクランプ、回転、送り、および支持の要件に基づいて、適切なチャック設計を選択してください。
- 切断・積載システム:角度切断、3D切断、自動積載・排出が必要かどうかを確認してください。
- CNCソフトウェアと生産能力:切削経路プログラミング、チューブのネスティング、プログラム切り替え、および必要な生産量を確認します。
- サンプル切断:購入前に実際の材料と部品図面をテストしてください。寸法、穴の位置、切断面、溶接の適合性を確認してください。
KEMPSONは、お客様のチューブ仕様とCAD図面に基づいてサンプル切断を行い、最適な機械構成を決定することができます。
結論
チューブのレーザー切断は、正確な穴、スロット、角度付き端部、切り欠き、複雑なチューブ形状を必要とする自動車部品に適しています。機械を選定する際には、材質、チューブサイズ、肉厚、部品設計、生産量、および後工程の溶接要件をすべて考慮する必要があります。
KEMPSONは、様々なチューブサイズ、材質、生産要件に対応したチューブレーザー切断機を提供しています。機械構成は、レーザー出力、チャックシステム、チューブサポート、自動ローディング、CNC制御、切断ヘッド、その他実際の用途に応じた機能を含めることができます。また、機械構成を確定する前に、お客様の材料やCAD図面をテストすることも可能です。
チューブの材質、寸法、肉厚、部品図面、および予想生産量をお送りください。切断要件を評価し、最適なチューブレーザー切断機をご提案いたします。

FAQ
チューブレーザー切断機を使用して製造できる自動車部品にはどのようなものがありますか?
チューブレーザー切断機は、シャーシフレーム、排気管、シートフレーム、ブラケット、クロスメンバー、ロールケージ、その他穴、スロット、切り欠き、成形端を持つチューブ状の自動車部品を加工できます。
自動車用途において、チューブレーザー切断機はどのような材料を加工できますか?
管状レーザー切断機は、炭素鋼、ステンレス鋼、アルミニウム合金、および一部の高強度鋼の加工が可能です。切断能力は、材料の種類、肉厚、レーザー出力、および機械の構成によって異なります。
自動車部品用のチューブレーザー切断機は、どの程度の精度を発揮するのでしょうか?
チューブ用レーザー切断機は、穴の位置、切断長さ、チューブの形状を一定に保つことができます。実際の精度は、機械の構造、チャックの位置、チューブの公差、サーボ制御、および切断パラメータによって異なります。
チューブ用レーザー切断機は、角型および長方形のチューブに穴やスロットを切断できますか?
はい、チューブ用レーザー切断機は、角型および長方形のチューブに穴や溝を切断できます。CNC制御により、チューブの回転とレーザーの動きが連携し、チューブのさまざまな表面に各形状を正確に配置します。
チューブレーザー切断は、自動車生産効率をどのように向上させるのでしょうか?
チューブレーザー切断は、切断、穴あけ、スロット加工、ノッチ加工、輪郭切断を1つのCNC加工プロセスに統合します。これにより、繰り返し行うクランプ作業、ワークピースの移送、および個別の機械加工工程を削減できます。
チューブのレーザー切断と従来のチューブ切断の違いは何ですか?
チューブのレーザー切断は、長さ切断、穴あけ、スロット加工、輪郭切断を1つの工程で行います。鋸引き、穴あけ、パンチング、フライス加工は通常、それぞれ別の工具、機械、またはワークピースのセットアップが必要です。
自動車用チューブの切断に適したレーザー出力はどれくらいですか?
必要なレーザー出力は、チューブの材質、肉厚、プロファイルサイズ、切断速度、および要求される切断面品質によって異なります。自動車用チューブのすべての用途に適した単一の出力レベルは存在しません。
自動車部品製造用のチューブレーザー切断機はどのように選べば良いですか?
チューブの材質、形状、寸法、肉厚、切断特性、精度、生産量、チャック構成、ローディングシステム、およびCNCソフトウェアの要件に応じて機械を選択してください。